Assim que se investe numa matriz de fundição, esse custo torna-se irreversível. Escolher o processo errado custa muito mais do que um preço unitário ligeiramente mais elevado. Pode levar a um enchimento incompleto em secções de paredes finas, à formação de bolhas na superfície após o tratamento térmico T6 devido a porosidade retida, ou a custos unitários que nunca diminuem, mesmo com o aumento do volume de produção. A fundição por gravidade de alumínio ocupa um ponto ideal crucial no espectro de seleção de processos. Este guia mapeia esse limite com dados concretos, explica em que aspetos a fundição por gravidade supera a fundição sob alta pressão e fornece uma lista de verificação de fornecedores antes de se comprometer com a aquisição de ferramentas.
O que é a fundição por gravidade de alumínio?
A fundição por gravidade de alumínio é um processo de molde permanente. O alumínio fundido é vertido na cavidade de um molde reutilizável de aço ou ferro e preenche-a totalmente sob a ação da força gravitacional — não é aplicada qualquer pressão externa. O molde é pré-aquecido e revestido com um agente desmoldante antes de cada ciclo. O metal entra através de uma bacia de vazamento superior e a peça fundida é removida assim que solidifica e arrefece.
A literatura do setor por vezes denomina este processo de “fundição por gravidade de alumínio” ou “fundição em molde permanente”. Todos os três termos se referem ao mesmo método. Para contextualizar: a fundição de baixa pressão utiliza um canal de alimentação pressurizado para empurrar o metal para cima através da porta de entrada, enquanto a fundição sob pressão injeta o metal a centenas de bar. A fundição por gravidade não utiliza qualquer pressurização — depende exclusivamente da altura estática do metal na bacia de vazamento.
Em comparação com a fundição em areia, o molde metálico da fundição por gravidade proporciona dimensões de cavidade consistentes ciclo após ciclo — não é necessária qualquer reajustagem do equipamento entre as séries de produção. Esta repetibilidade coloca a fundição por gravidade entre a fundição em areia e a fundição sob pressão, tanto em termos de custo como de consistência.
Como funciona a fundição por gravidade de alumínio
Desde o alumínio fundido até à peça fundida acabada, o processo divide-se em seis etapas:
Pré-aquecimento e revestimento do molde. Aqueça a matriz permanente a 200–300 °C e pulverize uniformemente um agente desmoldante refratário. A temperatura do molde controla diretamente o fluxo do metal e a velocidade de formação da camada superficial.
Fecho e fixação. Encaixe as duas metades da matriz. Os núcleos de areia e as inserções metálicas estão pré-posicionados para formar cavidades internas e recortes.
Verter e encher. Um operador deita alumínio fundido na bacia de vazamento superior. A velocidade de enchimento depende da altura de vazamento e do desenho do canal de vazamento, não de um ciclo fixo da máquina.
Solidificação. O metal solidifica a partir da parede da cavidade para o interior. Os canais de alimentação compensam a contração por solidificação, de modo a manter as secções densas e isentas de contração.
Abertura e ejeção da matriz. O molde abre-se e a peça fundida cai por gravidade ou é empurrada para fora por pinos ejetores.
Acabamento e tratamento térmico. Remova os canais de alimentação e os elevadores e, em seguida, limpe as superfícies por jateamento ou tratamento em tambor. Se a liga o permitir, aplique um tratamento térmico T5 ou T6 para melhorar as propriedades mecânicas.
A fundição por inclinação é uma alternativa mais estável. O molde roda da posição horizontal para a vertical durante o enchimento, pelo que o metal flui suavemente para a cavidade com turbulência e retenção de ar mínimas. Este método proporciona uma solidificação direcional mais controlada e reduz a dependência da habilidade do operador.
A disposição dos canais de alimentação e dos canais de alimentação secundários determina se a contração por solidificação se direciona para o canal de alimentação ou para a parede do molde. Este é o principal desafio de conceção na fundição por gravidade — e é precisamente por isso que uma análise de conceção para fabricabilidade (DFM) antes da produção das ferramentas compensa o investimento.
Ligas de alumínio comuns e as suas propriedades
A A356 é a liga mais utilizada para peças estruturais fundidas por gravidade. Após o tratamento térmico T6, a sua relação resistência/peso e a sua ductilidade atingem níveis que a fundição em areia e a fundição sob pressão convencional não conseguem igualar. De acordo com a norma EN 1706, as barras de ensaio da A356-T6 apresentam uma resistência à tração mínima de 290 MPa, um limite de escoamento de 210 MPa e um alongamento de 4%.
Outras ligas são adequadas para aplicações específicas. A liga A319 é adequada para carcaças de motores e transmissões, onde é aceitável algum risco de fissuração a quente. A liga 6061 oferece excelente soldabilidade para estruturas de chassis que requerem união após a fundição. A liga A380 é, principalmente, uma liga para fundição sob pressão, mas também pode ser utilizada em fundição em molde permanente, quando as condições da peça o permitirem.
Liga
Moldabilidade e contração
Sujeito a tratamento térmico
Aplicações típicas
A356 / A356-T6
Excelente fluidez, contração de ~1,31 TP3T
Sim (T5/T6)
Suportes estruturais, caixas, rodas
A319
Ótimo, existe algum risco de fissuração a quente
Sim
Componentes do motor e da transmissão
6061
Soldabilidade moderada, excelente
Sim
Estruturas que requerem resistência após a soldadura
A380
Feira em molde permanente
Limitada
Caixas gerais, principalmente HPDC
Limites de conceção e parâmetros do processo
A fundição por gravidade apresenta uma janela de processo estável, mas bem definida. Os seguintes parâmetros, que constituem a norma da indústria, definem a fronteira entre as peças em bruto fundidas e as peças com acabamento mecânico:
Tolerância dimensional: ISO 8062-3 DCTG 8–10. Aproximadamente ±0,3–0,6 mm nos primeiros 25 mm.
Espessura mínima da parede: 3–5 mm. Sem assistência de pressão, o revestimento metálico envelhece antes de preencher as secções finas.
Rugosidade da superfície: Ra no estado de fundição: 1,6–6,3 µm.
Margem de usinagem: 1,5–2,0 mm nas faces que requerem maquinagem.
Ângulo de inclinação: 0,5°–3° em matrizes de aço.
Peso da peça: Desde alguns gramas até, aproximadamente, 50 kg.
Ao definir as margens de desbaste e de maquinagem nas peças fundidas A356, deve-se prever uma contração linear de aproximadamente 1,3%. Caso contrário, o contorno da peça fundida poderá exceder as tolerâncias do desenho antes mesmo de a maquinagem ter início. Se as dimensões da peça tal como fundida não corresponderem diretamente aos requisitos do desenho, uma maquinagem secundária por CNC poderá colmatar essa diferença.
Fundição por gravidade vs. fundição sob alta pressão
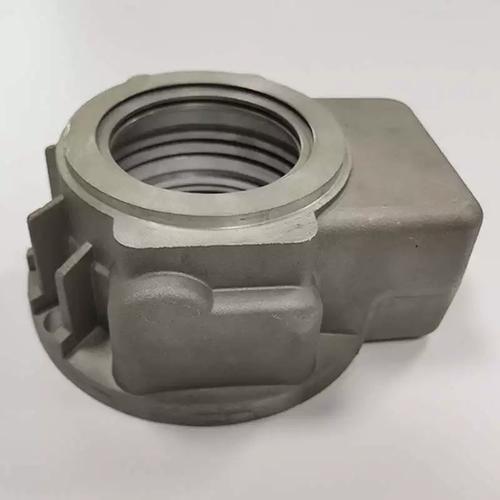
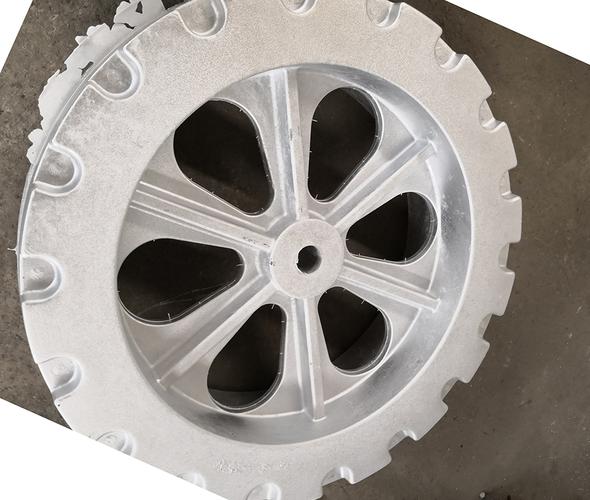
Fundição por gravidade de paredes espessas (à esquerda) vs. fundição sob pressão de paredes finas (à direita)
Ambos os processos utilizam moldes permanentes, mas resolvem problemas de engenharia diferentes. Baseie a sua escolha em critérios económicos e nos requisitos da peça, e não por hábito. Quando uma peça precisa de suportar carga após o tratamento térmico T6, ou quando o volume de produção não justifica os custos elevados do ferramental de alta pressão, a fundição por gravidade de alumínio é a melhor opção. Além disso, evita o aprisionamento de gás comum em peças de alta pressão com paredes finas — um problema que muitas vezes limita o tratamento térmico subsequente.
Parâmetro
Fundição por gravidade
Fundição sob alta pressão
Pressão de enchimento
Apenas pressão por gravidade
150–1200 bar
Tolerância dimensional
ISO 8062-3 DCTG 8–10
DCTG 5–7, normalmente ±0,1 mm
Espessura mínima da parede
3–5 mm
1,5–2 mm
Acabamento da superfície
Ra 1,6–6,3 µm
Ra 0,8–3,2 µm
Volume económico
500–50 000 peças/lote
Mais de 50 000 peças/ano
Custo de maquinagem
Inferior
Mais alto
Vida útil da matriz
Longo
Muito longo, milhões de ciclos
Sujeito a tratamento térmico
Sim, baixa porosidade
Risco limitado de porosidade do gás
Densidade interna
Solidificação direcional, baixa porosidade
Mais elevado, a menos que seja assistido por vácuo
Prós e contras em resumo:
Vantagens da fundição por gravidade
Vantagens do HPDC
Melhores propriedades mecânicas, baixa porosidade
Tolerâncias mais rigorosas, paredes mais finas
Sujeita a tratamento térmico, com estrutura granulométrica refinada
Custo unitário mais baixo em grandes volumes
Menor investimento em ferramentas
Ciclos mais rápidos, maior rendimento
Limitações da fundição por gravidade
Limitações do HPDC
Apenas paredes mais grossas
Porosidade por gás, tratamento térmico limitado
Ciclos mais lentos, rendimento médio
Custo mais elevado do chip
Para lotes de apenas algumas centenas de peças, a fundição em areia continua a ser a opção mais económica — mesmo a fundição por gravidade é difícil de justificar nessa escala. Pense na seleção do processo de fundição como uma escada de três degraus: fundição em areia para protótipos e volumes reduzidos, fundição por gravidade para lotes médios e peças estruturais submetidas a tratamento térmico, e fundição sob alta pressão para componentes de parede fina produzidos em série.
Quando optar pela fundição por gravidade de alumínio
A fundição por gravidade é a escolha certa quando se verificam a maioria das seguintes condições:
A peça requer um tratamento térmico T6 para garantir resistência e tenacidade.
Trata-se de um elemento estrutural ou de suporte de cargas que requer solidez interna.
O volume de produção situa-se na gama média — aproximadamente entre 500 e 50 000 peças por lote.
A espessura da parede prevista excede os 3 mm.
O orçamento para ferramentas é limitado e não permite cobrir os custos da fundição sob alta pressão.
Por outro lado, deve-se optar pela fundição sob alta pressão quando a espessura da parede for inferior a 2 mm, o volume anual atingir centenas de milhares, os requisitos de tolerância forem de ±0,1 mm ou as superfícies tiverem de apresentar uma forma quase final, sem que seja permitida qualquer maquinagem secundária.
Como escolher um fornecedor de fundição por gravidade
Antes de pagar pelo equipamento de moldagem, avalie as fundições de alumínio por gravidade com base nestas seis dimensões:
Capacidade interna de fabrico de ferramentas. As fundições que concebem e fabricam os seus próprios moldes têm um controlo mais rigoroso sobre os prazos de entrega e os ciclos de revisão.
Gama de ligas e tratamentos térmicos. Confirme quais os graus que oferecem e se o T5/T6 é realizado internamente ou subcontratado.
Métodos de inspeção. Procure a inspeção por raios X para verificar a integridade interna, a CMM para verificação dimensional e as barras de ensaio fundidas para validação das propriedades mecânicas.
Pós-processamento integrado. A realização da maquinagem, do jateamento e do acabamento de superfícies num único local reduz significativamente o prazo de execução global.
Certificações de qualidade. A norma ISO 9001 constitui a base; o setor automóvel exige a norma ISO 16949 e o setor médico exige a norma ISO 13485.
Funcionalidade de feedback do DFM. Um fornecedor que apresente revisões anotadas dos desenhos antes da produção das ferramentas pode evitar rejeições do primeiro artigo.
Capacidades de fundição por gravidade de alumínio da PartsMastery
A PartsMastery opera uma rede de fundição certificada, equipada com mais de 60 máquinas de fundição por injeção, detentora das certificações ISO 9001, ISO 16949 e ISO 13485. As nossas instalações em Shenzhen integram a conceção de ferramentas, a fundição, a maquinagem CNC e o acabamento de superfícies num único fluxo de trabalho coordenado — de modo que as peças fundidas por gravidade passam da matriz ao produto acabado sem saírem da fábrica.
As classes de alumínio disponíveis incluem ADC10, A380, ADC12, alumínio puro, DM6, HA6, HA4 e 6063. A maquinação secundária por CNC mantém uma precisão dimensional dentro de ±0,01 mm.