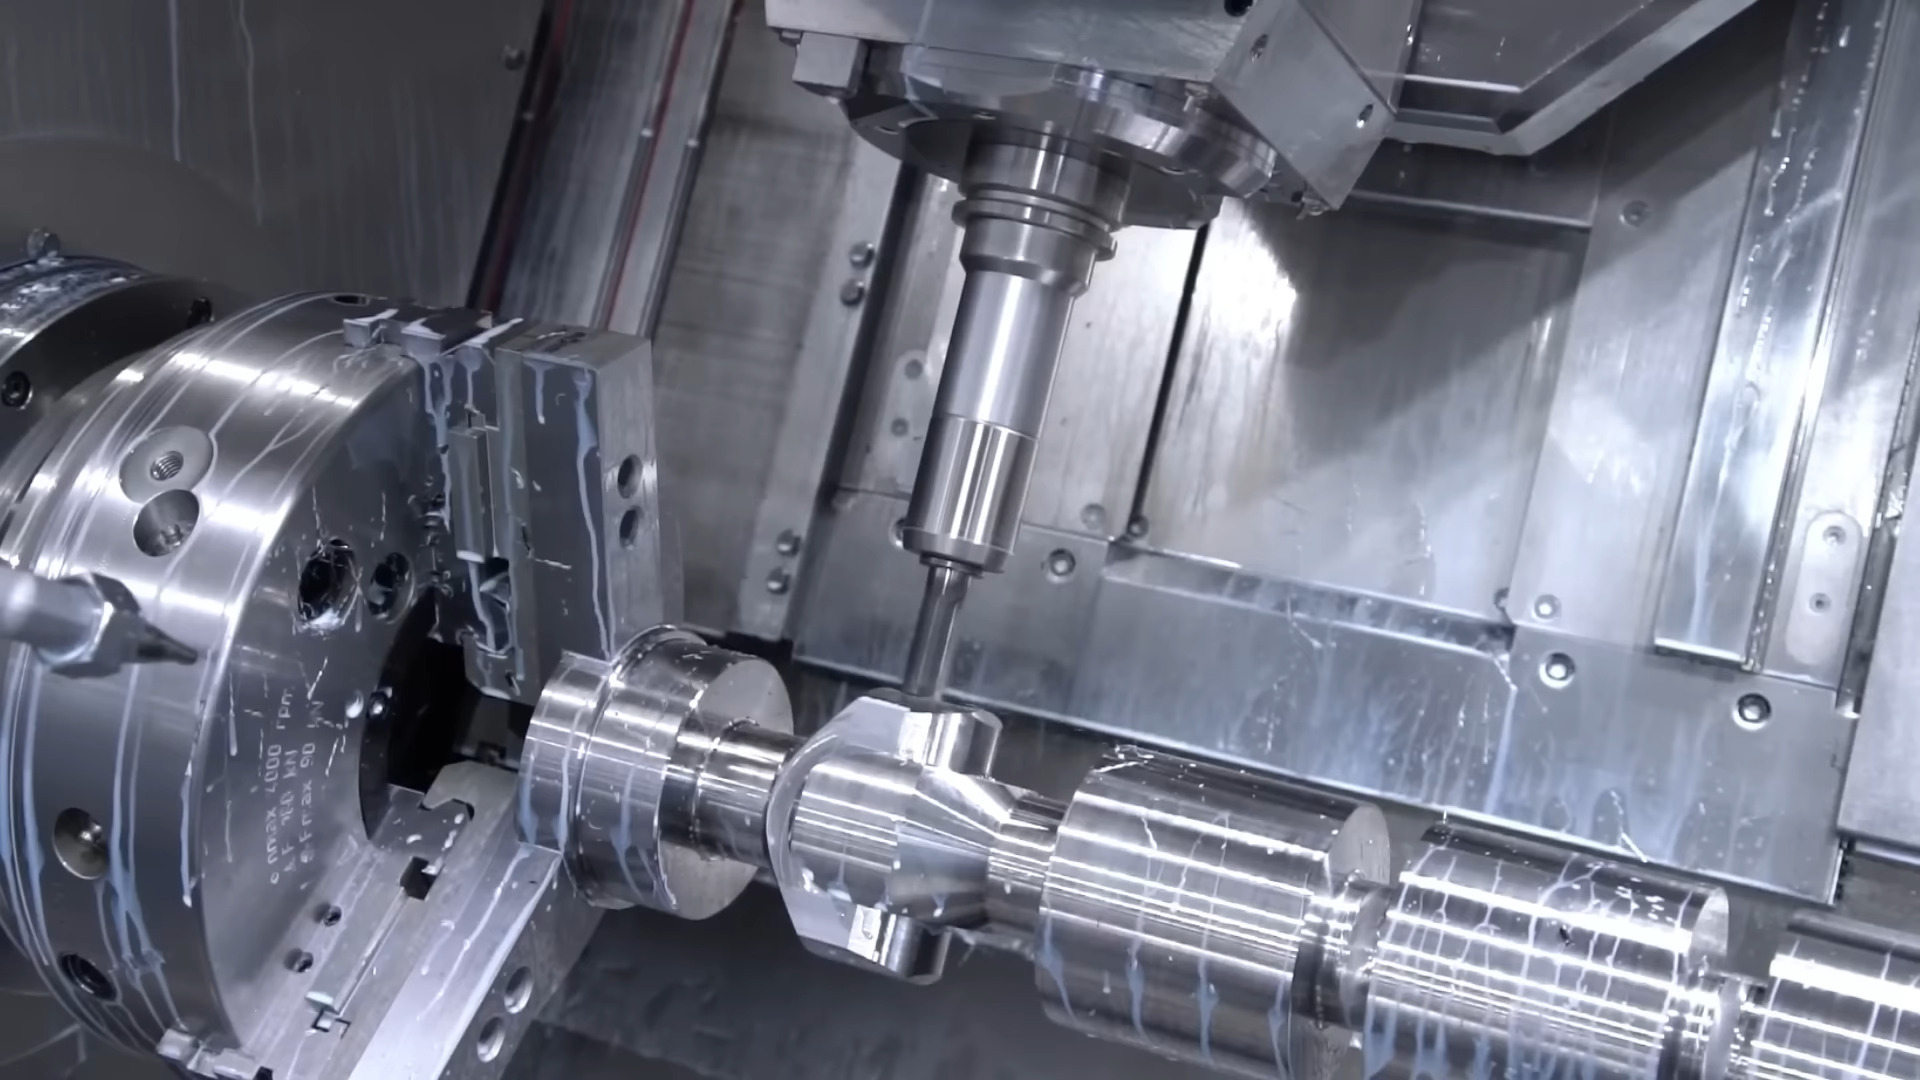
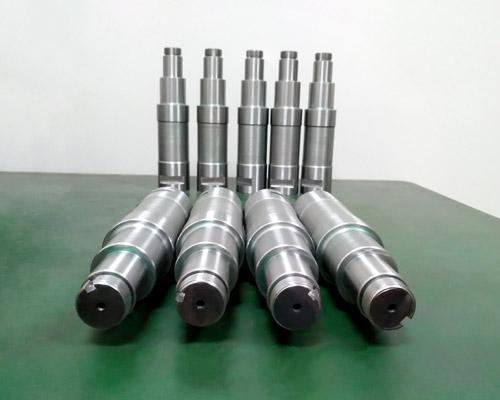
Os eixos são componentes essenciais que transmitem o binário e suportam as peças rotativas nos sistemas mecânicos. Um eixo pode parecer um simples cilindro, mas o seu desempenho depende frequentemente da relação coordenada entre o diâmetro, os ressaltos, as roscas, as ranhuras para chavetas, o desvio, a retidão e o acabamento superficial. O torneamento CNC produz normalmente a geometria principal do eixo. As operações de fresagem, perfuração, retificação e acabamento completam, em seguida, as características funcionais e as áreas de alta precisão.
Este artigo aborda de forma sistemática os princípios técnicos da maquinagem de eixos, os principais processos CNC, os tipos e materiais comuns de eixos, o controlo de tolerâncias, o tratamento térmico e o acabamento superficial, os desafios associados aos eixos longos, a inspeção de qualidade, os campos de aplicação e a análise de custos. Proporciona aos engenheiros uma referência prática para todo o fluxo de trabalho, desde a conceção até à produção.
1. A essência e o valor fundamental da maquinagem de eixos
A maquinagem de eixos transforma barras, peças forjadas ou outras peças em bruto em peças mecânicas cilíndricas com geometria controlada e características funcionais. Uma vez que a maior parte da geometria dos eixos é rotacional, o torneamento CNC é, naturalmente, o processo de maquinagem principal. Quando os projetos exigem ranhuras de chaveta, faces planas, furos, roscas ou dimensões finais mais rigorosas, os fabricantes recorrem à fresagem, perfuração, retificação e outros métodos complementares.
Um eixo acabado nunca é apenas uma peça redonda simples. Todas as suas dimensões e características devem funcionar em conjunto em torno de um eixo de rotação comum. Só assim é que os rolamentos, as engrenagens, as juntas, os acoplamentos e outros componentes podem funcionar conforme previsto. A consistência do eixo é o requisito mais importante que distingue os eixos de outras peças mecânicas.
1.1 Funções e cargas dos eixos mecânicos
A função básica de um eixo mecânico é transmitir o movimento rotativo e o binário de um componente para outro. Os eixos de motor, de transmissão, de bomba e de caixa de velocidades desempenham todos esta função de formas diferentes. Os eixos também suportam engrenagens, rolamentos, polias, impulsores, rolos e outras peças rotativas, ao mesmo tempo que suportam cargas de flexão e cargas cíclicas.
A combinação de rotação e carga torna a geometria do eixo fundamental. O diâmetro afeta não só o tamanho total, mas também a rigidez, o ajuste dos rolamentos, a capacidade de binário e a resposta à flexão. Os ressaltos proporcionam o posicionamento axial dos componentes. As ranhuras de chaveta, as estrias ou outras estruturas transmitem o binário entre o eixo e as peças ligadas.
À medida que a velocidade e a carga aumentam, mesmo os mais pequenos erros geométricos tornam-se amplificados. Um desalinhamento que parece insignificante em repouso pode provocar vibração, desgaste irregular ou ruído anormal assim que o eixo girar a alta velocidade.
1.2 Por que razão a precisão é importante na maquinagem de eixos
Mesmo quando o diâmetro de um eixo corresponde perfeitamente ao seu valor nominal, o eixo pode ainda assim falhar durante o funcionamento. O desvio radial, a concentricidade, a retidão e o estado da superfície são tão importantes quanto as dimensões básicas. Estes fatores, em conjunto, determinam a forma como o eixo roda e como as peças de acoplamento entram em contacto com a sua superfície.
Um assento de rolamento demasiado grande provoca interferência insuficiente e tensão anómala na montagem. Um assento demasiado pequeno pode permitir movimento relativo entre o eixo e o rolamento. Problemas semelhantes surgem quando os assentos de rolamento em diferentes diâmetros escalonados não se alinham em torno de um eixo comum.
O acabamento da superfície nos locais dos rolamentos e vedantes é igualmente crítico. Uma superfície rugosa aumenta o atrito ou acelera o desgaste. Uma superfície de vedação inadequada danifica os elementos de vedação e encurta a vida útil. Por conseguinte, a precisão do eixo requer uma visão combinada do tamanho, da geometria, do alinhamento e do estado da superfície — e não apenas um único valor de tolerância.
2. Tipos comuns de eixos maquinados
As pessoas classificam os eixos de várias formas, mas, do ponto de vista da maquinagem, a geometria é mais importante do que as denominações. Um eixo reto simples e um eixo estriado com vários diâmetros podem desempenhar funções rotacionais semelhantes, mas os seus requisitos de fabrico diferem significativamente. Compreender a geometria principal ajuda a determinar quais as operações de maquinagem necessárias.
2.1 Eixos retos e eixos escalonados
Um eixo reto mantém um diâmetro basicamente constante ao longo do seu comprimento útil. É relativamente fácil de usinar e adequa-se a rolos, hastes-guia, eixos de suporte e sistemas de transmissão simples.
Um eixo escalonado é constituído por vários munhões com diâmetros diferentes, separados por ressaltos. Estes ressaltos proporcionam posições de montagem precisas para rolamentos, engrenagens, vedantes, espaçadores e acoplamentos. Uma vez que os vários munhões têm de partilhar um eixo de rotação comum, os eixos escalonados exigem um controlo mais rigoroso do desvio radial e do alinhamento entre os munhões.
O torneamento CNC é especialmente eficiente para eixos escalonados. Os operadores podem, normalmente, maquinar vários diâmetros concêntricos, ressaltos, ranhuras e características nas extremidades numa única configuração, mantendo uma referência rotacional consistente.
2.2 Eixos com chaveta e eixos estriados
Quando é necessário transmitir binário entre um eixo e um componente montado, utiliza-se normalmente eixos com chaveta ou eixos estriados. Uma ranhura de chaveta proporciona uma ligação mecânica relativamente simples entre o eixo e uma engrenagem, uma polia ou um acoplamento. As estrias distribuem o binário por vários dentes. Utilizam-se para obter maior capacidade de binário, montagens repetidas ou posicionamento angular preciso.
Estas características aumentam a complexidade da maquinagem, uma vez que a sua posição deve manter-se sempre corretamente alinhada com o eixo. Além disso, introduzem concentrações locais de tensão. Por conseguinte, os projetistas devem considerar em conjunto a geometria do eixo e as cargas, em vez de tratarem a característica como uma ranhura isolada.
2.3 Eixos ocos, cónicos e roscados
Os eixos ocos reduzem o peso e oferecem uma relação rigidez/peso eficiente em aplicações que não requerem uma secção transversal maciça. A dificuldade do seu fabrico depende da profundidade do furo, da espessura da parede, da retidão e da necessidade ou não de um alinhamento rigoroso entre os diâmetros interior e exterior.
Os eixos cónicos são úteis quando é necessário um contacto autocentrante ou com ajuste controlado. O ângulo de conicidade e o acabamento da superfície devem corresponder com precisão ao componente de acoplamento, uma vez que mesmo pequenos desvios afetam o alinhamento ou o estado de contacto.
Os fabricantes costumam adicionar roscas às extremidades ou secções intermédias dos eixos para fixação axial, ajuste ou montagem. Podem cortar estas roscas diretamente durante o torneamento ou completá-las numa operação de rosqueamento separada, dependendo do tamanho e dos requisitos das especificações.
3. Fluxo do processo de maquinagem de eixos
Nem todos os eixos seguem o mesmo fluxo de produção. Um eixo simples, não temperado, pode passar diretamente do torneamento para a inspeção. Um eixo de precisão com assentos de rolamentos, tratamento térmico e geometria rigorosa pode exigir várias operações de desbaste e acabamento.
Um fluxo de fabrico típico segue esta lógica: Preparação do material → Usinagem de desbaste → Usinagem de características → Tratamento térmico, se necessário → Usinagem de acabamento / retificação → Tratamento de superfície → Inspeção final.
3.1 Matéria-prima e usinagem de desbaste
A produção de eixos começa normalmente com barras redondas. Para componentes maiores ou sujeitos a cargas mais elevadas, os fabricantes podem também utilizar peças forjadas ou outras peças em bruto com formato próximo do final. A fase inicial de maquinagem remove o excesso de material e dá forma ao perfil cilíndrico básico. Nesta fase, o objetivo não é, normalmente, a precisão final. Os operários deixam material suficiente nas superfícies críticas para um acabamento posterior, para compensar a deformação resultante do tratamento térmico ou para a retificação.
O estado do material também é fundamental nesta fase. A retidão, a tensão residual, a dureza e a qualidade da peça em bruto influenciam todas o comportamento do eixo durante a remoção de material.
3.2 Torneamento CNC e usinagem de características
O torneamento CNC produz a maior parte da geometria rotacional do eixo, incluindo diâmetros exteriores, degraus, ressaltos, ranhuras, conicidades e vários tipos de roscas. A peça gira em torno do seu eixo e a ferramenta de corte controla com precisão o diâmetro e o perfil axial.
Os processos complementares criam normalmente características não rotacionais. A fresagem permite cortar ranhuras de chaveta, faces planas, ranhuras ou formas específicas de estrias. A perfuração cria furos axiais ou furos transversais. Os modernos equipamentos multieixos e de torneamento-fresagem podem, por vezes, realizar várias destas operações numa única configuração. Quando várias características necessitam de uma posição relativa precisa em relação à linha central do eixo, torna-se especialmente importante reduzir o reposicionamento desnecessário.
3.3 Retificação e inspeção final
O torneamento permite obter uma geometria precisa do eixo, mas alguns assentos de rolamentos, áreas de vedação ou superfícies rotativas a alta velocidade requerem um controlo dimensional mais rigoroso ou um acabamento superficial mais liso do que o que o torneamento consegue proporcionar de forma consistente.
O retificado cilíndrico remove uma pequena quantidade de material para aproximar os diâmetros críticos da dimensão final, melhorando simultaneamente a circularidade e a qualidade da superfície. Também pode corrigir distorções após o tratamento térmico. Após a maquinagem, a inspeção confirma se as dimensões do eixo cumprem os requisitos do desenho — e não apenas se parecem corretas. Os operadores devem verificar o diâmetro, o desvio radial, a retidão, o alinhamento entre os diâmetros funcionais e a rugosidade da superfície.
4. Principais métodos de maquinagem de eixos
Os diferentes processos de maquinagem resolvem problemas distintos. O torneamento cria a forma rotacional básica. A fresagem e a perfuração acrescentam características locais. A retificação é normalmente utilizada para tratar superfícies ou dimensões que exigem uma maior precisão final. De um modo geral, utilizar a combinação certa de processos funciona melhor do que tentar encaixar todas as funções numa única operação.
4.1 Torneamento CNC
O torneamento CNC constitui a base da maior parte da maquinagem de eixos, uma vez que se adapta naturalmente à geometria cilíndrica. À medida que o eixo roda, a ferramenta de corte produz de forma eficiente diâmetros, ombros, ranhuras, conicidades e outras características concêntricas.
Uma das maiores vantagens do torneamento é a sua capacidade de manter a consistência entre características rotacionais relacionadas numa única configuração. Isto é especialmente importante para eixos escalonados, em que vários diâmetros têm de permanecer precisamente alinhados. O torneamento também oferece boa repetibilidade na produção em série. Assim que o programa, a fixação da peça e a estratégia de ferramentas estiverem definidos, os operadores podem reproduzir consistentemente a mesma geometria sem a necessidade de ajustes manuais repetidos.
4.2 Fresagem e perfuração por CNC
A fresagem e a perfuração permitem criar características que o torneamento não consegue produzir de forma eficiente. Ranhuras para chavetas, faces planas, ranhuras, furos transversais, características de montagem e perfis específicos são exemplos típicos. O principal desafio de engenharia reside na relação posicional. Mesmo que uma ranhura para chaveta tenha as dimensões corretas, uma posição angular ou axial incorreta em relação a outras características continua a causar problemas de montagem.
No caso de eixos com múltiplas características torneadas e fresadas, minimizar as configurações desnecessárias e manter pontos de referência fiáveis ajuda a preservar o alinhamento ao longo de todo o processo de fabrico.
4.3 Retificação cilíndrica e retificação sem centros
A retificação é, normalmente, um processo de acabamento e não o método principal para criar a geometria do eixo. Os fabricantes recorrem a ela quando necessitam de melhor circularidade, precisão dimensional ou acabamento superficial do que a operação de torneamento anterior consegue proporcionar.
O retificado cilíndrico funciona muito bem em eixos que exigem um controlo rigoroso das relações entre várias características. É também adequado para eixos escalonados ou mais complexos, uma vez que permite produzir com precisão diâmetros específicos. O retificado sem centros funciona geralmente melhor para peças cilíndricas relativamente simples e para a produção em grandes volumes, pois permite um retificado contínuo ou repetido de forma eficiente. A escolha certa depende da geometria, da precisão, do volume e das relações entre as superfícies.
5. Tolerâncias de maquinagem de eixos e requisitos de precisão
Não é possível definir um eixo de precisão apenas com base em tolerâncias dimensionais gerais. O ajuste dos rolamentos, o desvio radial, a retidão, a rugosidade da superfície e as relações entre os vários diâmetros afetam, todos eles, o desempenho do eixo acabado durante a rotação. Por conseguinte, os desenhos devem distinguir claramente as características verdadeiramente críticas das dimensões que não requerem o mesmo nível de controlo.
5.1 Tolerâncias de diâmetro e ajustes dos rolamentos
Os assentos dos rolamentos estão entre os pontos mais críticos em termos de tolerância em muitos eixos. A sua dimensão determina se o rolamento é montado corretamente e se o anel interior mantém a posição relativa esperada em relação ao eixo. Os desenhos podem indicar graus de tolerância ISO para eixos, tais como H6 ou G6, mas o ajuste correto depende da disposição do rolamento, da direção da carga, do sentido de rotação, da temperatura, do método de montagem e das recomendações do fornecedor do rolamento. Não se deve aplicar de forma generalizada um único grau de tolerância a todos os eixos.
O princípio fundamental é o controlo funcional. O diâmetro do eixo deve cumprir o ajuste exigido, mas definir tolerâncias excessivamente apertadas em áreas não relacionadas apenas aumenta os custos de maquinagem e inspeção.
5.2 Desvio radial, concentricidade e retidão
O desvio mede a variação de uma superfície à medida que o eixo roda em torno de um eixo de referência. É especialmente importante para assentos de rolamentos, locais de vedação e outras superfícies que exigem um elevado desempenho rotacional efetivo. Nas discussões sobre maquinagem, costuma-se utilizar a concentricidade para descrever se vários diâmetros partilham uma linha central comum. Em desenhos de controlo, os projetistas podem utilizar controlos GD&T adequados, tais como o desvio radial ou a posição, com base nos requisitos funcionais.
À medida que o comprimento do eixo aumenta, a retidão torna-se cada vez mais importante. Mesmo que todos os diâmetros de um eixo sejam precisos, uma flexão excessiva do eixo global continua a causar um mau desempenho devido a vibrações, contacto irregular ou problemas de alinhamento. Por conseguinte, deve selecionar estes requisitos geométricos com base na forma como o eixo gira e é montado, e não simplesmente adicioná-los pelo facto de a peça ser descrita como “de precisão”.”
5.3 Acabamento superficial das áreas dos rolamentos e das juntas
A rugosidade da superfície afeta o atrito, a lubrificação, o desgaste, o desempenho da vedação e, por vezes, a vida útil à fadiga. Os assentos dos rolamentos necessitam normalmente de um acabamento superficial fino para garantir um contacto estável e uma montagem sem rugosidades desnecessárias. Alguns guias de maquinagem referem uma rugosidade superficial de aproximadamente Ra 0,4–1,6 µm para superfícies de rolamentos, mas o valor final correto depende dos requisitos específicos do rolamento, da vedação, do material, da carga e da aplicação — não se trata de um valor universal.
As superfícies das vedações têm requisitos especiais próprios, uma vez que uma rugosidade ou textura superficial inadequada pode acelerar o desgaste da vedação ou provocar fugas. Por conseguinte, quando uma superfície tem uma função tribológica ou de vedação evidente, deve especificar o seu tratamento superficial de forma independente das áreas comuns sem contacto.
6. Seleção de materiais para a maquinagem de eixos
A escolha do material afeta diretamente a resistência, a resistência à fadiga, o peso, a resistência à corrosão, a usinabilidade, a capacidade de tratamento térmico e o custo final de um eixo. Um material fácil de usinar não é necessariamente a melhor escolha para uma peça rotativa sujeita a cargas elevadas. A abordagem mais prática para a seleção começa pela análise da carga e do ambiente, considerando posteriormente os requisitos de fabrico.
Categoria de material
Principais vantagens
Utilizações típicas do eixo
Aço ao carbono
Custo moderado, boa usinabilidade
Eixos mecânicos de uso geral
Liga de aço
Alta resistência, resistente à fadiga, resistente ao desgaste
Eixos de transmissão para cargas elevadas
Aço inoxidável
Excelente resistência à corrosão
Equipamento alimentar, médico e marítimo
Liga de alumínio
Leve, fácil de usinar
Peças rotativas leves
Liga de titânio
Elevada relação resistência/peso
Peças para a indústria aeroespacial e de alto desempenho
Liga à base de níquel
Resistente ao calor, resistente à corrosão
Equipamento para altas temperaturas
6.1 Eixos de aço ao carbono e de ligas de aço
Os fabricantes utilizam amplamente o aço ao carbono para eixos de uso geral, uma vez que este material apresenta um bom equilíbrio entre resistência, disponibilidade, maquinabilidade e custo. As classes de carbono médio, como a 1045, são exemplos comuns para aplicações que exigem resistência moderada à carga e ao desgaste. Quando um eixo está sujeito a binários mais elevados, cargas cíclicas, desgaste ou condições de fadiga mais severas, os engenheiros costumam considerar os aços-liga. Materiais como o 4140 ou aços de crómio-molibdénio semelhantes também respondem bem ao tratamento térmico.
A contrapartida é uma maior dificuldade de fabrico. Uma maior dureza e resistência aumentam as forças de corte, o desgaste das ferramentas e os requisitos de acabamento, pelo que é necessário equilibrar o desempenho do material com o custo de fabrico.
6.2 Eixos de aço inoxidável
As pessoas utilizam principalmente eixos de aço inoxidável em aplicações onde a resistência à corrosão é importante. Equipamentos de processamento alimentar, sistemas marítimos, dispositivos médicos, ambientes químicos e maquinaria exposta são exemplos comuns. O tipo específico de aço é importante. Os aços inoxidáveis austeníticos, martensíticos e de endurecimento por precipitação diferem em termos de resistência à corrosão, resistência mecânica, dureza, capacidade de tratamento térmico e usinabilidade.
Em comparação com muitos aços ao carbono, alguns tipos de aço inoxidável sofrem endurecimento por deformação mais facilmente e apresentam menor tolerância à usinagem. Isto afeta a seleção das ferramentas, o tempo de ciclo e o acabamento superficial final que se consegue obter.
6.3 Eixos de alumínio, titânio e ligas especiais
O alumínio é uma opção atraente em aplicações que exigem uma massa rotativa reduzida com cargas moderadas. A sua boa maquinabilidade também o torna ideal para muitos protótipos leves, instrumentos, componentes de automação e determinados sistemas de alta velocidade. O titânio oferece uma relação resistência/peso mais elevada e uma excelente resistência à corrosão, pelo que é adequado para aplicações aeroespaciais e de alto desempenho. No entanto, estas vantagens acarretam maior dificuldade de maquinagem e custos mais elevados do material.
Os fabricantes recorrem normalmente a ligas à base de níquel quando as altas temperaturas e a corrosão excedem os limites dos materiais tradicionais para eixos. As ligas à base de níquel apresentam um excelente desempenho, mas, uma vez que são difíceis de maquinar e provocam um desgaste acentuado das ferramentas, são normalmente utilizadas como opções para fins específicos, em vez de serem a escolha padrão.
7. Tratamento térmico e acabamento de superfícies
O desempenho de um eixo não depende apenas do seu material de base. O tratamento térmico altera a dureza e as propriedades de fadiga. O tratamento de superfície melhora a resistência à corrosão, a resistência ao desgaste, o aspeto ou o comportamento de atrito. É necessário planear estas operações secundárias em conjunto com as dimensões finais, uma vez que alguns tratamentos podem alterar a forma do eixo após a maquinagem inicial.
7.1 Tratamento térmico e endurecimento superficial
No caso de eixos de aço que requerem maior resistência mecânica ou resistência ao desgaste, os fabricantes recorrem ao endurecimento por têmpera e revenimento. O endurecimento por indução permite endurecer seletivamente as superfícies funcionais, sem tratar toda a secção transversal da mesma forma. Quando a tensão residual constitui uma preocupação, os fabricantes recorrem também a tratamentos de alívio de tensões.
Um fator importante no fabrico é a deformação. O tratamento térmico pode alterar a retidão, a circularidade ou o diâmetro final. Por conseguinte, os eixos de alta precisão passam normalmente por uma maquinação de desbaste primeiro, seguida de uma maquinação de acabamento ou retificação após o tratamento térmico. Esta sequência permite que as propriedades do material se estabilizem antes de os operários dimensionarem as superfícies finais mais críticas.
7.2 Tratamentos de superfície comuns para eixos
O tratamento de superfície depende em grande medida do material do eixo e do ambiente de funcionamento. No caso dos eixos de aço inoxidável que requerem uma maior limpeza da superfície e resistência à corrosão, os fabricantes recorrem à passivação. No caso das peças de alumínio, recorre-se à anodização para aumentar a resistência à corrosão e a proteção da superfície. Quando é necessário melhorar a resistência ao desgaste, a resistência à corrosão ou propriedades específicas da superfície, aplica-se a galvanoplastia a eixos selecionados de aço ou de outros metais. O polimento e o esmerilamento são, principalmente, métodos de acabamento mecânico que melhoram a suavidade da superfície e o controlo dimensional.
Deve-se sempre adequar os processos de tratamento de superfície às superfícies funcionais. Um tratamento decorativo numa área sem contacto pode exigir especificações completamente diferentes das de um tratamento numa superfície de rolamento de precisão ou de vedação.
8. Principais desafios na maquinagem de precisão de eixos
À medida que o comprimento do eixo aumenta, a dureza do material cresce ou é necessário manter alinhadas várias características de precisão, a maquinagem do eixo torna-se mais difícil. Estes desafios não se prendem tanto com a produção de um cilindro, mas sim com a manutenção da estabilidade ao longo de todo o processo. Compreender a origem dos erros ajuda-o a definir tolerâncias realistas e a planear as operações de acabamento adequadas.
8.1 Deformação e vibração de eixos longos
Sob forças de corte, um eixo delgado comporta-se mais como uma viga flexível do que como uma haste rígida. À medida que a relação comprimento/diâmetro aumenta, problemas como a deflexão, a vibração e a instabilidade dimensional tornam-se mais evidentes. A deflexão da peça de trabalho provoca variação do diâmetro ou conicidade, uma vez que a peça se afasta da ferramenta de corte. A vibração deixa marcas de vibração, degrada a qualidade da superfície e torna o controlo dimensional menos previsível.
Contrapontos, apoios fixos, forças de corte controladas e operações de desbaste e acabamento em fases melhoram a estabilidade. O objetivo é evitar que o eixo se curve durante a maquinação, em vez de se depender da inspeção final para detetar erros.
8.2 Controlo de consistência de múltiplas características
Um eixo complexo pode conter vários diâmetros, roscas, ressaltos, orifícios e ranhuras para chavetas, todos produzidos em operações diferentes. Cada nova configuração aumenta a possibilidade de erros de alinhamento. A usinagem de características rotacionais a partir do mesmo ponto de referência, na medida do possível, reduz a acumulação de tolerâncias. Quando é necessário reposicionar a peça, pontos de referência consistentes e sistemas de fixação controlados ajudam a manter a relação entre as características anteriores e as seguintes.
Isto é especialmente importante para eixos escalonados e componentes de alta velocidade. Mesmo que todas as dimensões sejam aprovadas na inspeção, relações incorretas entre os eixos podem ainda causar um desvio excessivo ao longo de todo o eixo.
8.3 Endurecimento por trabalho e materiais de difícil usinagem
Os aços de liga dura, o aço inoxidável, o titânio e as ligas de níquel exigem mais das ferramentas e da estabilidade do processo do que o aço de baixo teor de carbono ou o alumínio, que são fáceis de maquinar. As forças de corte mais elevadas e o desgaste das ferramentas afetam a uniformidade do diâmetro e o acabamento da superfície durante a produção em série. Alguns materiais também geram ou retêm mais calor durante o corte, o que provoca distorção térmica ou desgaste acelerado das ferramentas.
Por conseguinte, o material mais adequado para o eixo não é simplesmente o mais resistente. Deve satisfazer os requisitos de desempenho, evitando simultaneamente dificuldades de fabrico desnecessárias, melhorando assim a funcionalidade global.
9. Inspeção da qualidade do maquinamento do eixo
A inspeção estabelece a ligação entre os desenhos de engenharia e as peças rotativas reais. Uma vez que o desempenho do eixo depende de várias dimensões e superfícies interligadas, a verificação de apenas um diâmetro exterior é, normalmente, insuficiente para aplicações de precisão. O plano de inspeção deve centrar-se nas características que afetam diretamente o ajuste, a rotação, a vedação e a transmissão de carga.
9.1 Inspeção dimensional e geométrica
Os inspetores utilizam frequentemente micrómetros para verificar os diâmetros dos eixos e os assentos dos rolamentos, uma vez que estes proporcionam medições dimensionais diretas e de alta resolução. Podem verificar o desvio de rotação fazendo girar o eixo contra um indicador ou utilizando equipamento de medição mais especializado. A retidão, as relações axiais e geometrias mais complexas podem exigir dispositivos de fixação específicos, equipamento de medição de circularidade ou uma máquina de medição por coordenadas (CMM), dependendo dos requisitos do desenho técnico. Quando são necessárias tolerâncias rigorosas nos eixos, os fabricantes costumam combinar a retificação de precisão com uma inspeção controlada.
O método de medição deve corresponder à especificação. Por exemplo, para uma característica que controla o desvio radial, deve utilizar-se um método que avalie a variação rotacional, e não apenas verificar o seu diâmetro.
9.2 Verificação da superfície e do material
A medição da rugosidade da superfície é importante para rolamentos, vedantes ou áreas de deslizamento, uma vez que a textura afeta o funcionamento efetivo. Quando um eixo é submetido a tratamento térmico, os inspetores podem também realizar ensaios de dureza para confirmar se o material atingiu as condições especificadas. Se a composição da liga e a rastreabilidade fizerem parte dos requisitos do projeto, os certificados de material ou outros documentos de verificação tornam-se essenciais.
A inspeção combinada dimensional, geométrica, superficial e do material indica a qualidade do eixo de forma mais eficaz do que a inspeção dimensional isolada.
10. Áreas de aplicação típicas para o maquinamento de eixos
Os eixos usinados estão presentes em todos os contextos em que é necessária uma rotação controlada, a transmissão de binário ou uma orientação linear. Embora a geometria básica possa parecer semelhante em todos os setores, a sua importância pode variar significativamente consoante os requisitos de velocidade, carga, resistência à corrosão, limpeza e fiabilidade. Por conseguinte, um eixo bem-sucedido deve ser concebido a pensar no seu ambiente de funcionamento real, e não apenas de acordo com a classificação do setor.
10.1 Indústria automóvel
Os eixos automóveis incluem eixos de transmissão, eixos de caixa de velocidades, eixos de motor e outros componentes rotativos de potência. Estas aplicações privilegiam normalmente a capacidade de binário, a resistência à fadiga, a resistência ao desgaste, o equilíbrio e a estabilidade dimensional a longo prazo. Os eixos rotativos de transmissão suportam cargas cíclicas, em vez de uma única carga estática, pelo que a seleção do material e a concentração de tensões são especialmente importantes. Os sistemas de acionamento elétrico também impõem exigências elevadas aos eixos de motor, nos quais o desvio e o equilíbrio afetam diretamente o desempenho rotacional a alta velocidade.
10.2 Equipamento industrial
Bombas, caixas de velocidades, motores, transportadores, compressores, rolos e equipamentos de processo dependem todos de eixos maquinados. O ajuste e o alinhamento dos rolamentos são fundamentais, uma vez que estas máquinas podem necessitar de funcionamento contínuo durante longos períodos. Um erro que pareça insignificante durante a montagem pode evoluir para vibração persistente, desgaste, ruído ou falha das vedações após milhares de horas de funcionamento. Por conseguinte, a conceção de eixos industriais dá normalmente prioridade à durabilidade e à facilidade de manutenção, a par da precisão dimensional básica.
10.3 Setor médico e aeroespacial
Os dispositivos médicos podem utilizar eixos de precisão em sistemas de controlo de movimento, bombas, instrumentos, equipamento de laboratório e outros conjuntos mecânicos. Os requisitos relativos aos materiais podem centrar-se na resistência à corrosão e na facilidade de limpeza, enquanto os requisitos dimensionais dependem do movimento e do conjunto em questão. Nem todos os eixos de aço inoxidável ou de precisão são automaticamente adequados para utilização médica. É necessário avaliar o material específico, o estado da superfície, os requisitos regulamentares e o ambiente de limpeza ou esterilização para cada produto.
As aplicações aeroespaciais dão normalmente prioridade ao desempenho em termos de fadiga, à redução do peso, à fiabilidade e à rastreabilidade do material. Dependendo da carga e do ambiente, os engenheiros podem optar por titânio, liga de aço, aço inoxidável ou outros materiais especializados. A automação e a robótica podem envolver eixos de motor, eixos lineares, rolos, conjuntos de atuadores e outras peças móveis, onde a retidão, o desvio, o alinhamento e a repetibilidade afetam diretamente a precisão de posicionamento e a suavidade do movimento.
11. Análise dos custos de maquinagem de eixos
O custo da maquinagem de eixos depende dos requisitos completos de fabrico, e não apenas do comprimento e do diâmetro do eixo. O material, a geometria, as tolerâncias, o tratamento térmico, o retificado, a inspeção e a quantidade produzida são fatores que influenciam o esforço de maquinagem necessário. Por conseguinte, o desenho de eixo mais económico não é aquele com o menor número de dimensões, mas sim aquele que distingue claramente as características críticas da geometria comum.
11.1 Impacto do material e das dimensões do eixo
O material influencia o preço da matéria-prima e o tempo de usinagem. Um eixo de aço ao carbono, relativamente fácil de usinar, pode necessitar de menos ferramentas e menos tempo de usinagem do que uma peça de liga endurecida ou à base de níquel com a mesma forma. O diâmetro e o comprimento também são importantes. Os eixos maiores requerem mais material e implicam uma maior remoção de material. As peças delgadas podem necessitar de apoio adicional, forças de corte menores e maior atenção à retidão. Estes fatores tornam-se especialmente importantes quando um eixo aparentemente simples é suficientemente grande ou flexível para necessitar de um sistema de fixação especializado.
11.2 Impacto da tolerância e do acabamento da superfície
Tolerâncias mais apertadas exigem, normalmente, um acabamento mais preciso e uma inspeção mais rigorosa. Quando o torneamento por si só não consegue satisfazer os requisitos de forma fiável, os fabricantes podem adicionar uma operação de retificação cilíndrica. O mesmo se aplica ao acabamento superficial. As superfícies torneadas comuns e os assentos de rolamentos de precisão não devem, automaticamente, estar sujeitos aos mesmos requisitos. A aplicação de tolerâncias muito rigorosas apenas aos assentos de rolamentos, vedantes, diâmetros de encaixe ou outras características funcionais reduz custos de fabrico desnecessários sem comprometer o desempenho do produto.
11.3 Impacto da geometria e do volume de produção
A maquinagem de um eixo reto básico é relativamente eficiente. Ranhuras para chavetas, ranhuras de encaixe, furos transversais, roscas múltiplas, ranhuras profundas e degraus controlados com precisão aumentam o número de operações e o tempo de preparação. A escala de produção também afeta a rentabilidade. Na prototipagem, a programação, as ferramentas, a fixação da peça e os trabalhos de preparação representam uma percentagem mais elevada do custo do que nos lotes de produção em série. No caso dos eixos de produção, a estabilidade e a repetibilidade do projeto permitem aos fabricantes otimizar o processo para um maior número de peças, melhorando a eficiência global.
12. Concepção para a fabricabilidade e seleção de processos
Um bom projeto de eixo começa pela função mecânica, mas a exequibilidade do processo de fabrico determina a eficiência com que essa função é alcançada. Um projeto não precisa de ser tão simplificado ao ponto de não funcionar corretamente. Deve evitar a complexidade que não traz qualquer benefício real em termos de desempenho. Três áreas merecem especial atenção: material e diâmetro, concentração de tensões e atribuição de tolerâncias.
12.1 Selecionar o diâmetro e o material com base na carga
Deve selecionar o diâmetro e o material do eixo com base nos requisitos de binário, flexão, velocidade, fadiga, ambiente e rigidez. A escolha do material certo para melhorar a resistência pode, por vezes, reduzir a secção transversal necessária, mas não se deve considerar as propriedades do material isoladamente da rigidez ou do desempenho de fabrico. Por exemplo, substituir o aço por alumínio reduz o peso, mas também altera significativamente a rigidez elástica. Um projeto correto equilibra a geometria e o material, em vez de esperar que uma única propriedade satisfaça todos os requisitos.
12.2 Evitar concentrações de tensão desnecessárias
Ombros, ranhuras, roscas, ranhuras de chaveta e furos transversais interrompem uma secção do eixo que, de outra forma, seria contínua e podem aumentar a tensão local. Transições suaves e arredondamentos adequados reduzem a concentração de tensão em torno dos diâmetros de degrau, especialmente em eixos sujeitos a flexão ou torção cíclicas. No entanto, os raios precisos devem ainda corresponder aos componentes de acoplamento, tais como rolamentos ou ressaltos. Da mesma forma, deve ter em conta a carga e a usinabilidade ao dimensionar e posicionar ranhuras de chaveta e outras estruturas de transmissão de binário, em vez de simplesmente as adicionar após o diâmetro do eixo estar definido.
12.3 Aplicar tolerâncias rigorosas apenas quando necessário
A alta precisão requer usinagem adicional, retificação, fixação de precisão ou inspeção, o que aumenta os custos. Nem todas as superfícies de um eixo necessitam da mesma tolerância. As sedes de rolamentos críticas, as superfícies de vedação, os pontos de referência e as características de acoplamento podem necessitar de um controlo rigoroso, enquanto as áreas de folga e os diâmetros não funcionais podem, normalmente, aceitar limites mais amplos. Esta abordagem facilita a fabricação e a inspeção dos desenhos, ao mesmo tempo que concentra a capacidade do processo nos aspetos que afetam diretamente o desempenho do eixo.
12.4 Quadro de decisão para a seleção de processos
A estratégia de maquinagem mais eficaz segue, normalmente, a hierarquia funcional do eixo. Primeiro, crie a geometria rotacional; depois, adicione as características não rotacionais; e, por fim, aplique um acabamento de maior precisão apenas onde este traga um valor significativo. Na prática, esta decisão resume-se, normalmente, ao seguinte: torneamento para geometria, fresagem ou perfuração para elementos, retificação para áreas de alta precisão.
O torneamento CNC costuma produzir os diâmetros principais, ombros, conicidades, ranhuras e características rotacionais, uma vez que oferece uma forma eficiente e estável de gerar geometria concêntrica. No caso de eixos simples com tolerâncias e requisitos de superfície moderados, o torneamento permite produzir a maior parte da peça acabada sem necessidade de retificação. Quando um eixo contém ranhuras de chaveta, faces planas, orifícios transversais, ranhuras ou outra geometria que não siga o perfil rotacional, torna-se necessário recorrer à fresagem ou à perfuração. Deve-se recorrer à retificação quando os requisitos funcionais o justifiquem, e não simplesmente porque a peça é designada como eixo de precisão. Assentos de rolamentos, diâmetros de vedantes, áreas de rotação a alta velocidade, superfícies endurecidas e peças que necessitem de maior circularidade ou retidão são candidatos comuns à retificação.
Perguntas frequentes
P1: Qual é o melhor material para eixos?
Não existe um único material ideal para eixos. O aço ao carbono 1045 é uma escolha prática para eixos de uso geral, uma vez que oferece um equilíbrio entre resistência, usinabilidade e custo. O aço-liga 4140 é mais adequado para aplicações com cargas elevadas, que exijam resistência à fadiga e ao desgaste. O aço inoxidável é preferido pela sua resistência à corrosão. Quando a redução de peso é mais importante, pode optar por alumínio ou titânio.
P2: Como se usina uma ranhura de chaveta num eixo?
Os fabricantes costumam usinar as ranhuras de chaveta nos eixos numa fresadora CNC, utilizando uma fresa de ponta ou uma broca para ranhuras. Posicionam o eixo em relação a pontos de referência controlados e, em seguida, usinam a ranhura com a largura, profundidade e posição especificadas. Após a usinagem, devem remover as rebarbas e inspecionar a ranhura, uma vez que o seu ajuste e posição afetam diretamente a transmissão do binário e a montagem.
P3: Como se usinam ranhuras num eixo?
Dependendo da geometria das ranhuras, do material, da precisão e do volume de produção, os fabricantes podem produzir ranhuras externas em eixos através de fresagem por hobbing, fresagem, conformação ou laminação. No caso de ranhuras endurecidas ou de alta precisão, podem recorrer à retificação após o tratamento térmico para melhorar a precisão dos dentes e o acabamento da superfície. O processo escolhido deve corresponder à capacidade de binário e ao ajuste exigidos.
Conclusão
A usinagem fiável de eixos depende da coordenação entre o material, o torneamento CNC, a usinagem de características, o retificado, as tolerâncias, o desvio radial, a retidão e o acabamento superficial com as condições reais de funcionamento do eixo. Um eixo bem-sucedido é mais do que um diâmetro que corresponde ao seu valor nominal. As suas superfícies críticas devem manter o alinhamento e o acabamento corretos, para que os rolamentos, vedantes, engrenagens e outros componentes de acoplamento funcionem sem problemas sob cargas rotacionais reais.
PartsMastery Presta serviços de maquinagem e fabrico CNC de precisão para eixos personalizados e outros componentes rotativos. As nossas capacidades abrangem o torneamento CNC, a maquinagem de características complexas, a seleção de materiais, a inspeção dimensional e o tratamento de superfícies de precisão para protótipos e produção em pequenas séries, ajudando os clientes a concretizar um processo de fabrico completo, desde a conceção até à produção.