Una vez que se invierte en un molde de fundición, ese coste se vuelve irreversible. Elegir un proceso inadecuado cuesta mucho más que un precio unitario ligeramente superior. Puede provocar un llenado incompleto en las secciones de paredes delgadas, la aparición de ampollas en la superficie tras el tratamiento térmico T6 debido a la porosidad atrapada, o unos costes unitarios que nunca disminuyen, incluso a medida que aumenta el volumen de producción. La fundición por gravedad de aluminio ocupa un punto óptimo fundamental en el espectro de selección de procesos. Esta guía delimita ese ámbito con datos concretos, explica en qué aspectos la fundición por gravedad supera a la fundición a presión de alta presión y ofrece una lista de verificación de proveedores antes de comprometerse con la fabricación de utillaje.
¿Qué es la fundición por gravedad de aluminio?
La fundición por gravedad de aluminio es un proceso de molde permanente. El aluminio fundido se vierte en la cavidad de un molde reutilizable de acero o hierro y la llena por completo gracias a la fuerza de la gravedad, sin que se aplique presión externa alguna. El molde se precalienta y se recubre con un agente desmoldeante antes de cada ciclo. El metal entra a través de una cubeta de vertido superior, y la pieza fundida se extrae una vez que se solidifica y se enfría.
La literatura especializada del sector denomina a veces a este proceso “fundición por gravedad de aluminio” o “fundición en molde permanente”. Los tres términos se refieren al mismo método. A modo de contexto: la fundición a baja presión utiliza un conducto de alimentación presurizado para empujar el metal hacia arriba a través de la entrada, mientras que la fundición a alta presión inyecta el metal a cientos de bar. La fundición por gravedad no utiliza presurización alguna: se basa únicamente en la altura estática del metal en el depósito de vertido.
En comparación con la fundición en arena, el molde metálico de la fundición por gravedad ofrece unas dimensiones de cavidad uniformes ciclo tras ciclo, sin que sea necesario reajustar el utillaje entre series. Esta repetibilidad sitúa a la fundición por gravedad entre la fundición en arena y la fundición a presión en lo que respecta tanto al coste como a la uniformidad.
Cómo funciona la fundición por gravedad de aluminio
Desde el aluminio fundido hasta la pieza moldeada terminada, el proceso se divide en seis pasos:
Precalentamiento y recubrimiento del molde. Calienta el molde permanente a una temperatura de entre 200 y 300 °C y pulveriza uniformemente un agente desmoldeante refractario. La temperatura del molde controla directamente el flujo del metal y la velocidad de formación de la capa superficial.
Cierre y sujeción. Encaja las dos mitades del troquel. Los núcleos de arena y los insertos metálicos ya están colocados para formar las cavidades internas y los socavados.
Verter y llenar. Un operario vierte aluminio fundido con un cucharón en la cubeta de vertido superior. La velocidad de llenado depende de la altura de vertido y del diseño del canal de colada, y no de un ciclo fijo de la máquina.
Solidificación. El metal se solidifica desde la pared de la cavidad hacia el interior. Los conductos de alimentación compensan la contracción por solidificación para mantener las secciones densas y libres de contracción.
Apertura y expulsión del troquel. El molde se abre y la pieza fundida cae por gravedad o es expulsada por los pasadores de expulsión.
Acabado y tratamiento térmico. Retirar los canales de colada y los elevadores y, a continuación, limpiar las superficies mediante granallado o tamboreado. Si la aleación lo permite, aplicar un tratamiento térmico T5 o T6 para mejorar las propiedades mecánicas.
La colada por inclinación es una alternativa más estable. El troquel gira de horizontal a vertical durante el llenado, por lo que el metal fluye suavemente hacia la cavidad con una turbulencia y una retención de aire mínimas. Este método permite una solidificación direccional más controlada y reduce la dependencia de la destreza del operario.
La disposición de los canales de colada y los montantes determina si la contracción por solidificación tira hacia el canal de colada o hacia la pared del molde. Este es el principal reto de diseño en la fundición por gravedad, y precisamente por eso merece la pena realizar una revisión del diseño para la fabricabilidad (DFM) antes de la fabricación de los utillajes.
Aleaciones de aluminio más comunes y sus propiedades
La A356 es la aleación más utilizada para las piezas estructurales de fundición por gravedad. Tras el tratamiento térmico T6, su relación resistencia-peso y su ductilidad alcanzan niveles que la fundición en arena y la fundición a presión convencional no pueden igualar. Según la norma EN 1706, las barras de ensayo de A356-T6 presentan una resistencia a la tracción mínima de 290 MPa, un límite elástico de 210 MPa y un alargamiento de 4%.
Hay otras aleaciones adecuadas para aplicaciones específicas. La A319 resulta adecuada para carcasas de motores y transmisiones en las que se acepta cierto riesgo de agrietamiento en caliente. La 6061 ofrece una excelente soldabilidad para estructuras de bastidor que requieren unensamblaje posterior a la fundición. La A380 es principalmente una aleación para fundición a presión, pero también puede utilizarse en fundición en molde permanente cuando las condiciones de la pieza lo permiten.
Aleación
Capacidad de moldeo y contracción
Tratable térmicamente
Aplicaciones típicas
A356 / A356-T6
Excelente fluidez, contracción de ~1,31 TP3T
Sí (T5/T6)
Soportes estructurales, carcasas, ruedas
A319
Bien, existe cierto riesgo de agrietamiento en caliente
Sí
Componentes del motor y la transmisión
6061
Soldabilidad moderada, excelente
Sí
Estructuras que requieren resistencia tras la soldadura
A380
Feria en molde permanente
Limitado
Carcasas generales, principalmente HPDC
Límites de diseño y parámetros del proceso
La fundición por gravedad presenta un margen de proceso estable pero bien definido. Los siguientes parámetros estándar del sector definen la línea divisoria entre las piezas en bruto tal y como salen de la fundición y las piezas mecanizadas con acabado:
Tolerancia dimensional: ISO 8062-3 DCTG 8–10. Aproximadamente ±0,3–0,6 mm en los primeros 25 mm.
Espesor mínimo de la pared: 3–5 mm. Sin ayuda de presión, el revestimiento metálico se endurece antes de que se rellenen las secciones delgadas.
Rugosidad de la superficie: Ra tal y como sale del molde: 1,6-6,3 µm.
Margen de mecanizado: 1,5–2,0 mm en las caras que requieran mecanizado.
Ángulo de calado: 0,5°–3° en matrices de acero.
Peso de la pieza: Desde unos pocos gramos hasta aproximadamente 50 kg.
Al establecer los márgenes de desbaste y mecanizado en piezas fundidas de A356, hay que tener en cuenta una contracción lineal de aproximadamente 1,3%. De lo contrario, la envolvente de la pieza fundida podría sobrepasar las tolerancias del plano antes incluso de que comience el mecanizado. Si las dimensiones tal y como salen de la fundición no cumplen directamente los requisitos del plano, un mecanizado secundario con CNC puede subsanar esta diferencia.
Fundición por gravedad frente a fundición a presión
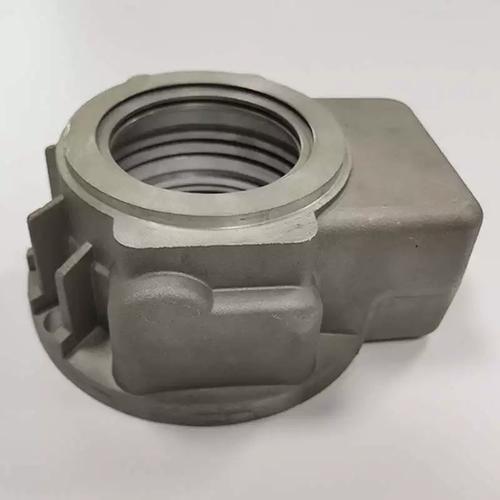
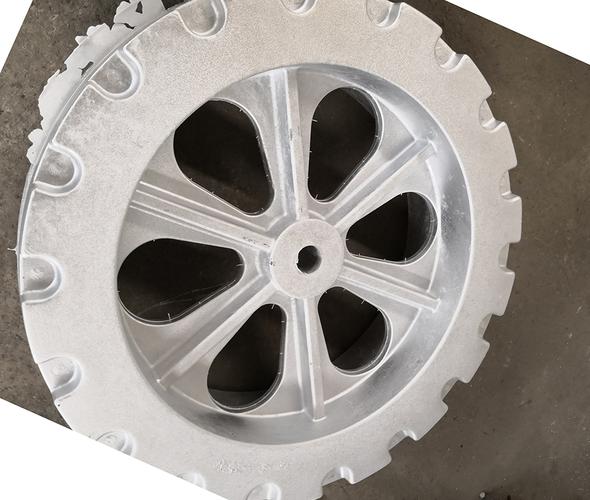
Fundición por gravedad de paredes gruesas (izquierda) frente a fundición a presión de paredes finas (derecha)
Ambos procesos utilizan moldes permanentes, pero resuelven problemas de ingeniería distintos. Basa tu elección en la rentabilidad y en los requisitos de la pieza, no en la costumbre. Cuando una pieza debe soportar carga tras el tratamiento térmico T6, o cuando el volumen de producción no justifica los elevados costes de los moldes de alta presión, la fundición por gravedad de aluminio es la mejor opción. Además, evita el atrapamiento de gas, habitual en las piezas de alta presión con paredes delgadas, un problema que a menudo limita el tratamiento térmico posterior.
Parámetro
Fundición por gravedad
Fundición a presión
Presión de llenado
Solo por gravedad
150–1200 bar
Tolerancia dimensional
ISO 8062-3 DCTG 8–10
DCTG 5–7, normalmente ±0,1 mm
Espesor mínimo de la pared
3–5 mm
1,5–2 mm
Acabado superficial
Ra 1,6–6,3 µm
Ra 0,8–3,2 µm
Volumen económico
500–50 000 unidades por lote
Más de 50 000 piezas al año
Coste de mecanizado
Baja
Más alto
La vida de un troquel
Largo
Muy larga, millones de ciclos
Sujeto a tratamiento térmico
Sí, baja porosidad
Riesgo limitado de porosidad por gas
Densidad interna
Solidificación direccional, baja porosidad
Más alto, salvo que se utilice asistencia por vacío
Ventajas e inconvenientes a grandes rasgos:
Ventajas de la fundición por gravedad
Ventajas del HPDC
Mejores propiedades mecánicas, baja porosidad
Tolerancias más estrictas, paredes más finas
Sustrato refinado, susceptible de tratamiento térmico
Menor coste unitario con un gran volumen
Menor inversión en utillaje
Ciclos más rápidos, mayor rendimiento
Limitaciones de la fundición por gravedad
Limitaciones de HPDC
Solo paredes más gruesas
Porosidad por gas, tratamiento térmico limitado
Ciclos más lentos, rendimiento medio
Mayor coste del troquel
Para lotes de tan solo unos pocos cientos de piezas, la fundición en arena sigue siendo la opción más económica; incluso el moldeo por gravedad resulta difícil de justificar a esa escala. Piensa en la selección del proceso de fundición como una escalera de tres peldaños: la fundición en arena para prototipos y volúmenes reducidos, la fundición por gravedad para lotes medianos y piezas estructurales sometidas a tratamiento térmico, y la fundición a presión de alta presión para componentes de pared delgada fabricados en serie.
Cuándo optar por la fundición por gravedad de aluminio
La fundición por gravedad es la opción adecuada cuando se dan la mayoría de las siguientes condiciones:
La pieza requiere un tratamiento térmico T6 para garantizar su resistencia y tenacidad.
Se trata de un elemento estructural o portante que debe presentar una solidez interna.
El volumen de producción se sitúa en un rango medio: entre unas 500 y 50 000 piezas por lote.
El espesor nominal de la pared supera los 3 mm.
El presupuesto para utillaje es limitado y no puede hacer frente a los elevados costes de la fundición a presión.
Por el contrario, se debe optar por la fundición a presión de alta presión cuando el espesor de la pared sea inferior a 2 mm, el volumen anual alcance cientos de miles de unidades, los requisitos de tolerancia sean de ±0,1 mm o las superficies deban tener una forma casi definitiva sin que se permita el mecanizado secundario.
Cómo elegir un proveedor de fundición por gravedad
Antes de pagar por los moldes, evalúa las fundiciones de aluminio por gravedad teniendo en cuenta estos seis aspectos:
Capacidad interna para la fabricación de herramientas. Las fundiciones que diseñan y fabrican sus propios troqueles tienen un mayor control sobre los plazos de entrega y los ciclos de revisión.
Gama de aleaciones y tratamientos térmicos. Confirma qué cursos imparten y si los cursos T5/T6 se imparten internamente o se subcontratan.
Métodos de inspección. Busca la inspección mediante rayos X de la integridad interna, la máquina de medición por coordenadas (CMM) para la verificación dimensional y las barras de ensayo fundidas para la validación de las propiedades mecánicas.
Postprocesamiento integrado. Realizar el mecanizado, el granallado y el acabado de superficies en unas mismas instalaciones reduce considerablemente el plazo de entrega total.
Certificaciones de calidad. La norma ISO 9001 es la referencia básica; el sector de la automoción exige la norma ISO 16949, y el sector médico, la norma ISO 13485.
Funcionalidad de retroalimentación DFM. Un proveedor que ofrezca revisiones de planos con anotaciones antes de la fabricación de las herramientas puede evitar que se rechacen los primeros artículos.
Capacidades de fundición por gravedad de aluminio de PartsMastery
PartsMastery cuenta con una red de fundición certificada, equipada con más de 60 máquinas de fundición a presión, que cuenta con las certificaciones ISO 9001, ISO 16949 e ISO 13485. Nuestras instalaciones de Shenzhen integran el utillaje, la fundición, el mecanizado CNC y el acabado superficial en un único flujo de trabajo coordinado, de modo que las piezas fundidas por gravedad pasan del molde al producto acabado sin salir de la planta.
Las aleaciones de aluminio disponibles incluyen ADC10, A380, ADC12, aluminio puro, DM6, HA6, HA4 y 6063. El mecanizado secundario con CNC garantiza una precisión dimensional de ±0,01 mm.