Une fois que vous avez investi dans un moule de coulée, ce coût devient irréversible. Choisir un procédé inadapté coûte bien plus cher qu’un prix unitaire légèrement plus élevé. Cela peut entraîner un remplissage incomplet dans les sections à parois minces, l’apparition de cloques en surface après le traitement thermique T6 en raison d’une porosité piégée, ou des coûts unitaires qui ne baissent jamais, même lorsque le volume de production augmente. Le moulage par gravité de l’aluminium occupe une place privilégiée dans l’éventail des procédés disponibles. Ce guide délimite ce domaine à l’aide de données concrètes, explique en quoi le moulage par gravité surpasse le moulage sous haute pression et fournit une liste de critères à vérifier auprès des fournisseurs avant de vous engager dans la fabrication d’outillages.
Qu'est-ce que le moulage par gravité de l'aluminium ?
Le moulage par gravité de l’aluminium est un procédé utilisant un moule permanent. L’aluminium fondu est coulé dans la cavité d’un moule réutilisable en acier ou en fonte et la remplit entièrement sous l’effet de la gravité — aucune pression externe n’est appliquée. Le moule est préchauffé et enduit d’un agent de démoulage avant chaque cycle. Le métal pénètre par un bac de coulée situé en haut, et la pièce moulée est retirée une fois qu’elle s’est solidifiée et refroidie.
La littérature spécialisée désigne parfois ce procédé sous les noms de “ moulage par gravité de l’aluminium ” ou “ moulage en moule permanent ”. Ces trois termes font référence à la même méthode. Pour replacer les choses dans leur contexte : le moulage à basse pression utilise un canal d’alimentation sous pression pour pousser le métal vers le haut à travers la buse, tandis que le moulage sous haute pression injecte le métal à des centaines de bars. Le moulage par gravité n’utilise aucune pressurisation — il repose uniquement sur la hauteur statique du métal dans le bac de coulée.
Par rapport au moulage au sable, le moule métallique du moulage par gravité offre des dimensions de cavité constantes d’un cycle à l’autre — aucun réoutillage n’est nécessaire entre les séries. Cette répétabilité place le moulage par gravité entre le moulage au sable et le moulage sous haute pression, tant en termes de coût que de régularité.
Comment fonctionne le moulage par gravité de l'aluminium ?
De l'aluminium fondu à la pièce moulée finie, le processus se décompose en six étapes :
Préchauffage et revêtement du moule. Chauffez le moule permanent à une température comprise entre 200 et 300 °C, puis vaporisez uniformément un agent de démoulage réfractaire. La température du moule influe directement sur l'écoulement du métal et la vitesse de formation de la peau.
Fermeture et serrage. Assemblez les deux moitiés du moule. Les noyaux en sable et les inserts métalliques sont prépositionnés de manière à former les cavités internes et les contre-dépouilles.
Verser et remplir. Un opérateur verse l'aluminium en fusion dans le bac de coulée supérieur. La vitesse de remplissage dépend de la hauteur de coulée et de la conception du système de coulée, et non d'un cycle fixe de la machine.
Solidification. Le métal se solidifie en partant de la paroi de la cavité vers l'intérieur. Les colonnes d'alimentation compensent le retrait de solidification afin de garantir la densité des sections et d'éviter tout retrait.
Ouverture de la matrice et éjection. Le moule s'ouvre, et la pièce moulée tombe par gravité ou est éjectée par des broches d'éjection.
Finition et traitement thermique. Retirez les canaux de coulée et les masselottes, puis nettoyez les surfaces par grenaillage ou polissage au tambour. Si l'alliage le permet, appliquez un traitement thermique T5 ou T6 afin d'améliorer les propriétés mécaniques.
La coulée par basculement constitue une alternative plus stable. Le moule pivote de la position horizontale à la position verticale pendant le remplissage, ce qui permet au métal de s'écouler en douceur dans la cavité, avec un minimum de turbulences et d'inclusions d'air. Cette méthode offre une solidification directionnelle mieux contrôlée et réduit la dépendance vis-à-vis des compétences de l'opérateur.
La disposition des canaux de coulée et des masselottes détermine si le retrait de solidification s'exerce vers le canal de coulée ou vers la paroi du moule. C'est là le principal défi de conception dans la coulée par gravité — et c'est précisément pour cette raison qu'une étude de conception pour la fabricabilité (DFM) avant la fabrication des outils s'avère rentable.
Alliages d'aluminium courants et leurs propriétés
L'A356 est l'alliage de référence pour les pièces moulées structurelles par gravité. Après un traitement thermique T6, son rapport résistance/poids et sa ductilité atteignent des niveaux que le moulage au sable et le moulage sous pression classique ne peuvent égaler. Conformément à la norme EN 1706, les barres d'essai en A356-T6 présentent une résistance à la traction minimale de 290 MPa, une limite d'élasticité de 210 MPa et un allongement de 4%.
D'autres alliages sont adaptés à des applications spécifiques. L'alliage A319 convient bien aux carters de moteur et de boîte de vitesses, pour lesquels un certain risque de fissuration à chaud est acceptable. L'alliage 6061 offre une excellente soudabilité pour les structures de châssis nécessitant un assemblage après moulage. L'alliage A380 est principalement destiné au moulage sous haute pression, mais il peut également être utilisé en moulage en moule permanent lorsque les conditions des pièces le permettent.
Alliage
Coulabilité et retrait
Traitable thermiquement
Applications typiques
A356 / A356-T6
Excellente fluidité, retrait d'environ 1,31 TP3T
Oui (T5/T6)
Supports structurels, boîtiers, roues
A319
Bien, risque de fissuration à chaud
Oui
Composants du moteur et de la transmission
6061
Soudabilité modérée à excellente
Oui
Châssis nécessitant une résistance après soudage
A380
Moulage en moule permanent
Limité
Boîtiers généraux, principalement HPDC
Limites de conception et paramètres de processus
Le moulage par gravité présente une plage de processus stable mais bien définie. Les paramètres suivants, conformes aux normes de l'industrie, définissent la frontière entre les ébauches moulées et les pièces usinées de finition :
Tolérance dimensionnelle : ISO 8062-3 DCTG 8–10. Environ ±0,3–0,6 mm sur les 25 premiers millimètres.
Épaisseur minimale de la paroi : 3 à 5 mm. Sans assistance par pression, les revêtements métalliques se solidifient avant le remplissage des sections minces.
Rugosité de surface : Ra à l'état brut de coulée : 1,6 à 6,3 µm.
Marge d'usinage : 1,5 à 2,0 mm sur les faces devant être usinées.
Angle d'attaque : 0,5° à 3° sur des matrices en acier.
Poids unitaire : De quelques grammes à environ 50 kg.
Lors de la définition des surépaisseurs d'ébauche et d'usinage sur les pièces moulées en A356, il convient de prévoir un retrait linéaire d'environ 1,31 TP3T. Dans le cas contraire, l'enveloppe de la pièce moulée risque de dépasser les tolérances du plan avant même que l'usinage ne commence. Si les dimensions « telles que moulées » ne répondent pas directement aux exigences du plan, un usinage CNC secondaire permet de combler cet écart.
Moulage par gravité et moulage sous haute pression
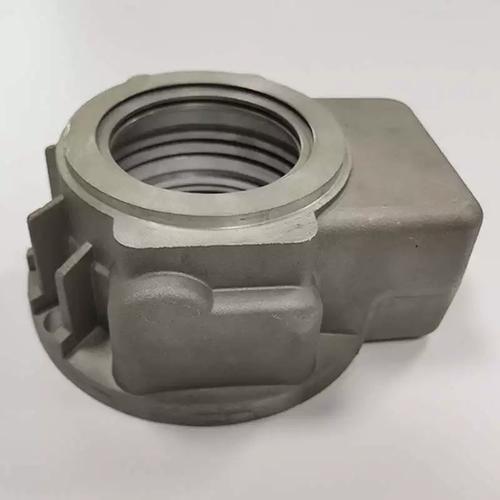
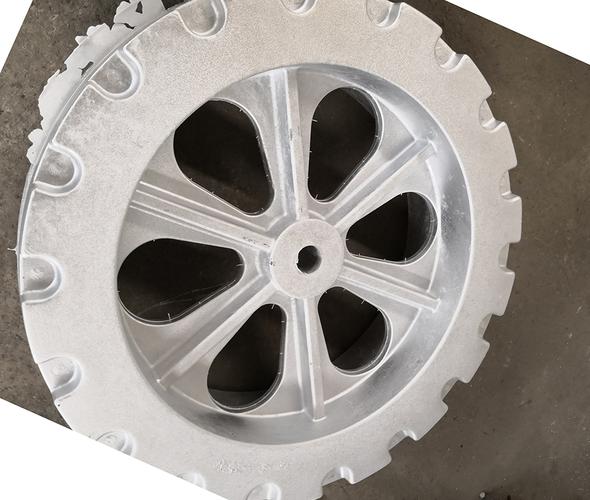
Moulage par gravité à paroi épaisse (à gauche) et moulage sous pression à paroi mince (à droite)
Ces deux procédés utilisent des moules permanents, mais ils répondent à des enjeux techniques différents. Fondez votre choix sur des critères économiques et sur les exigences liées à la pièce, et non sur l'habitude. Lorsqu'une pièce doit supporter une charge après un traitement thermique T6, ou lorsque le volume de production ne justifie pas les coûts élevés liés à l'outillage haute pression, le moulage par gravité de l'aluminium constitue le meilleur choix. Il permet également d'éviter l'emprisonnement de gaz, fréquent dans les pièces à parois minces moulées sous haute pression — un problème qui limite souvent le traitement thermique ultérieur.
Paramètre
Moulage par gravité
Moulage sous haute pression
Pression de remplissage
Par gravité uniquement
150 à 1 200 bars
Tolérance dimensionnelle
ISO 8062-3 DCTG 8–10
DCTG 5–7, généralement ±0,1 mm
Épaisseur minimale de la paroi
3 à 5 mm
1,5 à 2 mm
Finition de surface
Ra 1,6–6,3 µm
Ra 0,8–3,2 µm
Volume économique
500 à 50 000 pièces par lot
Plus de 50 000 pièces par an
Coût d'usinage
Inférieur
Plus élevé
Durée de vie des matrices
Long
Très longue durée, des millions de cycles
Traitable thermiquement
Oui, faible porosité
Risque limité de porosité due au gaz
Densité interne
Solidification directionnelle, faible porosité
Plus élevé, sauf en cas d'accouchement assisté par ventouse
Aperçu des avantages et des inconvénients :
Avantages du moulage par gravité
Avantages du HPDC
Meilleures propriétés mécaniques, faible porosité
Des tolérances plus strictes, des parois plus fines
Structure granulaire affinée, sensible au traitement thermique
Coût unitaire réduit grâce à un volume élevé
Réduction des investissements en outillage
Des cycles plus rapides, un débit plus élevé
Limites du moulage par gravité
Limites de l'HPDC
Uniquement les murs plus épais
Porosité due au gaz, traitement thermique limité
Cycles plus lents, débit moyen
Coût plus élevé des puces
Pour les séries ne comptant que quelques centaines de pièces, le moulage au sable reste l’option la plus économique — même le moulage par gravité est difficile à justifier à cette échelle. Considérez le choix du procédé de moulage comme une échelle à trois échelons : le moulage au sable pour les prototypes et les petits volumes, le moulage par gravité pour les lots moyens et les pièces structurelles traitées thermiquement, et le moulage sous haute pression pour les composants à parois minces destinés à la production en série.
Quand opter pour le moulage par gravité de l'aluminium ?
Le moulage par gravité est le choix qui s'impose lorsque la plupart des conditions suivantes sont réunies :
Cette pièce doit subir un traitement thermique T6 afin d'assurer sa résistance et sa ténacité.
Il s'agit d'un élément structurel ou porteur qui doit présenter une solidité interne.
Le volume de production se situe dans une fourchette moyenne, soit environ entre 500 et 50 000 pièces par lot.
L'épaisseur nominale de la paroi est supérieure à 3 mm.
Le budget consacré à l'outillage est limité et ne permet pas de prendre en charge les coûts élevés liés au moulage sous haute pression.
À l'inverse, il convient d'opter pour le moulage sous haute pression lorsque l'épaisseur de paroi est inférieure à 2 mm, que le volume annuel atteint plusieurs centaines de milliers d'unités, que les tolérances requises sont de l'ordre de ±0,1 mm, ou que les surfaces doivent présenter une forme proche de la forme finale sans qu'aucun usinage secondaire ne soit autorisé.
Comment choisir un fournisseur spécialisé dans le moulage par gravité
Avant de vous engager financièrement dans la réalisation d'outillages, évaluez les fonderies spécialisées dans le moulage par gravité de l'aluminium selon ces six critères :
Capacité de fabrication d'outillage en interne. Les fonderies qui conçoivent et usinent leurs propres matrices disposent d'un contrôle plus strict sur les délais de livraison et les cycles de révision.
Gamme d'alliages et de traitements thermiques. Vérifiez quels niveaux scolaires sont proposés et si les classes T5/T6 sont assurées en interne ou externalisées.
Méthodes d'inspection. Vérifiez l'intégrité interne par radiographie, les dimensions à l'aide d'une machine à mesurer tridimensionnelle (MMT) et les propriétés mécaniques à l'aide de barres d'essai moulées.
Post-traitement intégré. Le fait de réaliser l'usinage, le grenaillage et la finition de surface sous un même toit réduit considérablement les délais globaux.
Certifications de qualité. La norme ISO 9001 constitue la norme de base ; le secteur automobile exige la norme ISO 16949, tandis que le secteur médical exige la norme ISO 13485.
Fonctionnalité de retour d'information DFM. Un fournisseur qui propose une relecture annotée des plans avant la fabrication des outillages peut éviter les rejets de premiers articles.
Capacités de moulage par gravité de l'aluminium chez PartsMastery
PartsMastery exploite un réseau de fonderie certifié, équipé de plus de 60 machines de moulage sous pression, et titulaire des certifications ISO 9001, ISO 16949 et ISO 13485. Notre site de Shenzhen intègre l'outillage, la fonderie, l'usinage CNC et la finition de surface au sein d'un flux de travail coordonné : ainsi, les pièces moulées par gravité passent du moule au produit fini sans quitter l'usine.
Les nuances d’aluminium disponibles comprennent l’ADC10, l’A380, l’ADC12, l’aluminium pur, le DM6, le HA6, le HA4 et le 6063. L’usinage CNC secondaire garantit une précision dimensionnelle de ±0,01 mm.