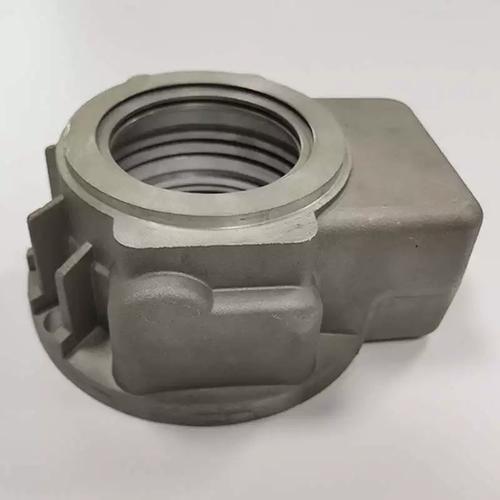
一旦投资购买了铸造模具,这笔成本就无法挽回。选择错误的工艺所造成的损失,远比单位价格略高要大得多。这可能会导致薄壁部位填充不完全、因夹带气孔而在T6热处理后出现表面起泡,或者即使生产规模扩大,单位成本也始终无法降低。 铝重力铸造在工艺选择范畴中占据着至关重要的“黄金地带”。本指南通过确凿的数据界定了这一范围,阐明了重力铸造在哪些方面优于高压压铸,并为您在决定投入模具制造前提供了供应商评估清单。.
什么是铝重力铸造?
铝重力铸造是一种永久模具工艺。将熔融铝浇入可重复使用的钢制或铸铁模具型腔中,在重力作用下完全填充型腔——无需施加外部压力。每次铸造前,模具均需预热并涂覆脱模剂。 金属通过顶部的浇口流入,待铸件凝固冷却后即可取出。
行业文献中有时将此工艺称为“铝重力压铸”或“永久模铸造”。这三个术语均指代同一工艺。 背景说明:低压铸造利用加压的冒口将金属向上推入浇口,而高压压铸则以数百巴的压力注入金属。重力铸造则完全不使用加压——它仅依靠浇注槽中金属的静水头。
与砂型铸造相比,重力铸造的金属模具能确保每个铸造周期中型腔尺寸始终如一——不同生产批次之间无需重新调整模具。这种可重复性使重力铸造在成本和一致性方面处于砂型铸造与高压压铸之间。.
铝重力铸造的工作原理
从熔融铝到成品铸件,该工艺可分为六个步骤:
- 模具预热和涂覆。. 将永久模具加热至200–300°C,并均匀喷涂耐火脱模剂。模具温度直接影响金属流动和表皮形成的速度。.
- 闭合和夹紧。. 将两个模具半体锁紧在一起。砂芯和金属嵌件已预先定位,以形成内部型腔和底切。.
- 倾倒和灌装。. 一名操作员用浇包将熔融铝浇入顶部浇口。浇注速度取决于浇注高度和浇口设计,而非固定的机器循环时间。.
- 凝固。. 金属从型腔壁向内凝固。冒口补偿凝固收缩,以确保各截面致密且无收缩。.
- 模具开合与顶出。. 模具打开后,铸件在重力作用下落下,或被顶针顶出。.
- 表面处理和热处理。. 去除浇道和冒口,然后通过喷丸或滚筒抛光对表面进行清理。如果合金允许,可进行T5或T6热处理以改善机械性能。.
倾斜浇注是一种更稳定的替代方案。在浇注过程中,模具从水平位置旋转至垂直位置,因此金属能够平稳地流入型腔,湍流和夹气现象极少。该方法能更好地控制定向凝固,并减少对操作人员技能的依赖。
浇口和冒口的布局决定了凝固收缩会朝向浇口还是朝向模具壁。这是重力铸造中的核心设计挑战——这也正是为何在模具制造前进行可制造性设计(DFM)审查能带来显著回报的原因。.
常见的铝合金及其性能
A356是结构重力铸件领域中最常用的合金。经过T6热处理后,其强度重量比和延展性达到了砂型铸造和传统压铸无法比拟的水平。 根据 EN 1706 标准,A356-T6 试样具有不低于 290 MPa 的抗拉强度、不低于 210 MPa 的屈服强度以及 4% 的伸长率。.
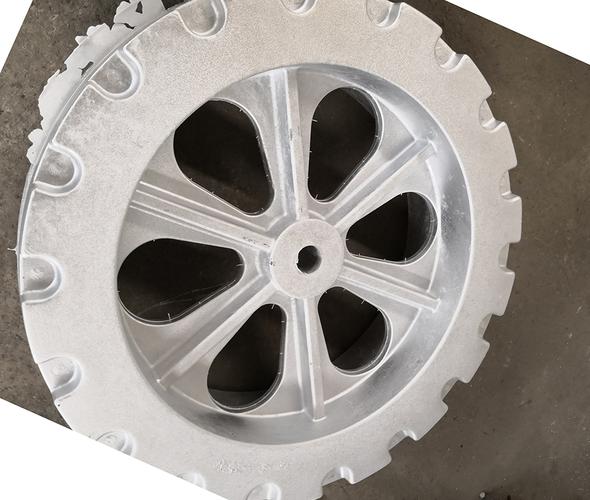
其他合金则适用于特定应用。A319 适用于发动机和变速箱壳体,在这些场合下,可接受一定的热裂纹风险。6061 具有出色的可焊性,适用于需要铸后连接的车架结构。A380 主要是一种高压压铸合金,但在零件条件允许的情况下,也可用于永久模具铸造。.
| 合金 |
可浇铸性与收缩率 |
可热处理 |
典型应用 |
| A356 / A356-T6 |
流动性极佳,收缩率约为1.3% |
是(T5/T6) |
结构支架、外壳、轮子 |
| A319 |
好,存在一定的热裂纹风险 |
是的 |
发动机和变速器部件 |
| 6061 |
焊接性能中等,极佳 |
是的 |
需要焊接后强度的框架 |
| A380 |
永久模具中的成型 |
限量版 |
通用外壳,主要是HPDC |
设计限制与工艺参数
重力铸造具有稳定且界定明确的工艺窗口。以下行业标准参数界定了铸坯与精加工零件之间的界限:
- 尺寸公差: ISO 8062-3 DCTG 8–10。前 25 毫米处的公差约为 ±0.3–0.6 毫米。.
- 最小壁厚: 3–5 毫米。若无压力辅助,金属表面会在填充薄壁部分之前先凝固。.
- 表面粗糙度: 铸件表面粗糙度 Ra 1.6–6.3 µm。.
- 加工余量: 需要加工的表面为 1.5–2.0 毫米。.
- 草稿角度: 钢制模具上为0.5°–3°。.
- 零件重量: 从几克到约50千克。.
在为 A356 铸件设定粗加工余量和精加工余量时,应预留约 1.3% 的线性收缩量。否则,在加工尚未开始之前,铸件外形尺寸就可能超出图纸公差范围。如果铸件的原始尺寸无法直接满足图纸要求,可通过二次数控加工来弥补这一差距。.
重力铸造与高压压铸的对比
 厚壁重力铸造(左)与薄壁压铸(右)的对比
这两种工艺均采用永久模具,但它们解决的工程问题各不相同。 选择时应基于经济性和零件要求,而非惯例。当零件在T6热处理后需要承受载荷,或者当生产量无法支撑高压模具的高昂成本时,铝重力铸造是更佳的选择。它还能避免薄壁高压铸件中常见的气孔问题——这一问题往往会限制后续热处理的进行。.
| 参数 |
重力铸造 |
高压压铸 |
| 充填压力 |
仅靠重力压头 |
150–1200 巴 |
| 尺寸公差 |
ISO 8062-3 DCTG 8–10 |
DCTG 5–7,通常为±0.1毫米 |
| 最小壁厚 |
3–5 毫米 |
1.5–2 毫米 |
| 表面处理 |
Ra 1.6–6.3 µm |
Ra 0.8–3.2 µm |
| 经济总量 |
500–50,000 件/批次 |
每年50,000多件 |
| 加工成本 |
较低 |
更高 |
| 模具寿命 |
长 |
非常长,数百万个周期 |
| 可进行热处理 |
是的,低孔隙率 |
有限,存在气体孔隙率风险 |
| 内部密度 |
定向凝固,低气孔率 |
更高(除非采用真空辅助) |
简要优缺点:
| 重力铸造的优势 |
HPDC 的优势 |
| 机械性能更佳,孔隙率低 |
更严格的公差,更薄的壁厚 |
| 可热处理,晶粒结构细腻 |
大批量生产可降低单位成本 |
| 降低模具投资 |
更快的循环时间,更高的吞吐量 |
| 重力铸造的局限性 |
HPDC 的局限性 |
| 仅限较厚的墙壁 |
气孔率,有限的热处理 |
| 循环时间较长,中等吞吐量 |
更高的芯片制造成本 |
对于仅几百件的批次,砂型铸造仍然是最经济的选择——即使是在这种规模下,重力铸造也难以证明其经济性。 不妨将铸造工艺的选择视为一个三步阶梯:砂型铸造适用于原型件和小批量生产;重力铸造适用于中等批量和经热处理的结构件;而高压压铸则适用于大批量生产的薄壁部件。.
何时选择铝重力铸造
当满足以下大部分条件时,重力铸造是最佳选择:
- 该零件需要进行T6热处理,以确保其强度和韧性。.
- 这是一种结构性或承重构件,其内部必须完好无损。.
- 产量属于中等范围——每批次约500至50,000件。.
- 设计壁厚超过 3 毫米。.
- 模具预算有限,无法承担高压压铸的成本。.
相反,当壁厚小于2毫米、年产量达到数十万件、公差要求达到±0.1毫米,或者表面必须接近净形且不允许进行二次加工时,应改用高压压铸工艺。.
如何选择重力铸造供应商
在支付模具费用之前,请从以下六个方面对铝重力铸造厂进行评估:
- 内部模具制造能力。. 那些自行设计和加工芯片的代工厂,对交货周期和修订周期能进行更严格的控制。.
- 合金及热处理范围。. 确认他们开设哪些年级,以及T5/T6课程是由校内教师授课还是外包给外部机构。.
- 检验方法。. 请检查X射线检测(用于内部完整性检测)、三坐标测量机(用于尺寸验证)以及铸件试棒(用于机械性能验证)。.
- 集成后处理。. 在同一厂区内完成机加工、喷砂和表面处理,可显著缩短整体交货周期。.
- 质量认证。. ISO 9001是基准标准;汽车行业需要符合ISO 16949标准,医疗行业则需要符合ISO 13485标准。.
- DFM 反馈功能。. 如果供应商能在模具制作前提供带注释的图纸审查,就可以避免首件被拒。.
PartsMastery 的铝重力铸造能力
PartsMastery 运营着一个经过认证的铸造网络,配备了 60 多台压铸机,并持有 ISO 9001、ISO 16949 和 ISO 13485 认证。 我们的深圳工厂将模具制造、压铸、数控加工和表面处理整合为一个协调的工作流程——因此,重力铸件从模具到成品的整个过程均在厂内完成,无需外发。
可提供的铝合金牌号包括 ADC10、A380、ADC12、纯铝、DM6、HA6、HA4 和 6063。二次 CNC 加工的尺寸精度控制在 ±0.01 毫米以内。.


