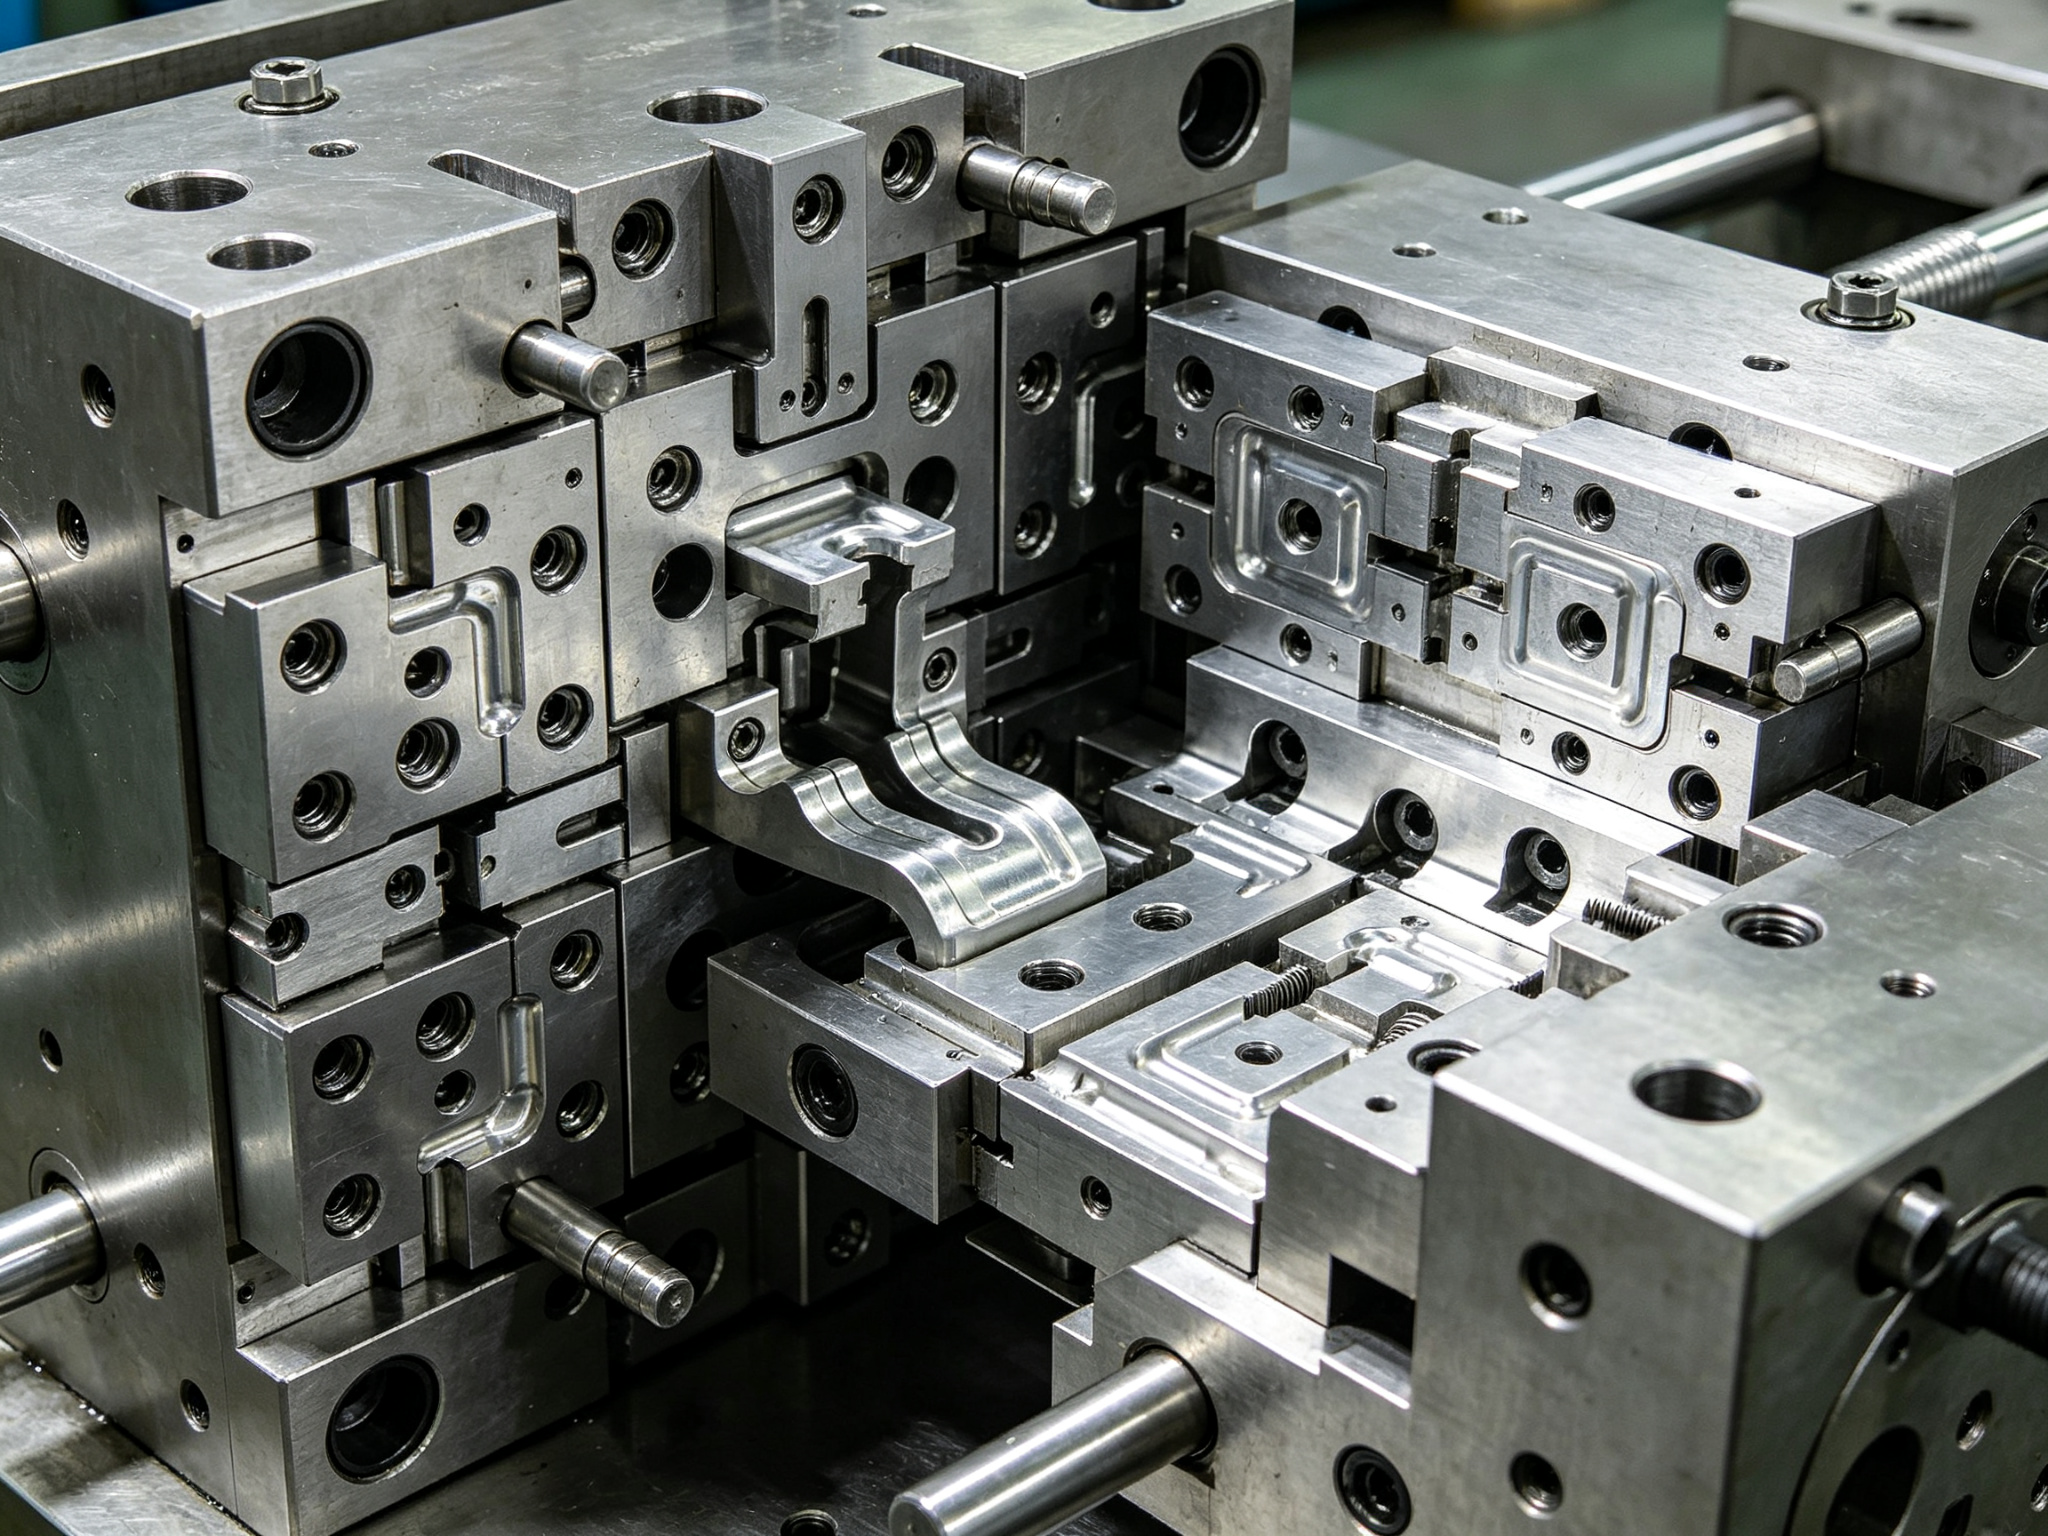
Uma matriz progressiva está entre as ferramentas de produção mais rentáveis na indústria transformadora, mas também constitui um dos investimentos mais dispendiosos quando construída de forma incorreta. Os fabricantes concebem-na à medida para a geometria de uma única peça, pelo que a questão “isto encaixa?” requer uma resposta clara antes de se cortar o aço da matriz, e não depois de a ferramenta já existir.
Quando os engenheiros selecionam a aplicação correta, o custo por peça desce para um nível que poucos processos conseguem igualar. Quando escolhem mal, o investimento fica a pesar no balanço do projeto durante anos. A adequação da sua peça à estampagem com matriz progressiva depende de como o processo funciona e de onde se situam os seus limites reais. Este guia parte dos princípios do processo e analisa sistematicamente as condições aplicáveis, a lógica de custos, as limitações geométricas e o percurso de decisão da estampagem com matriz progressiva, ajudando os engenheiros a tomar a decisão certa antes de avançarem com a produção das ferramentas.
1. Como funciona a estampagem com matriz progressiva
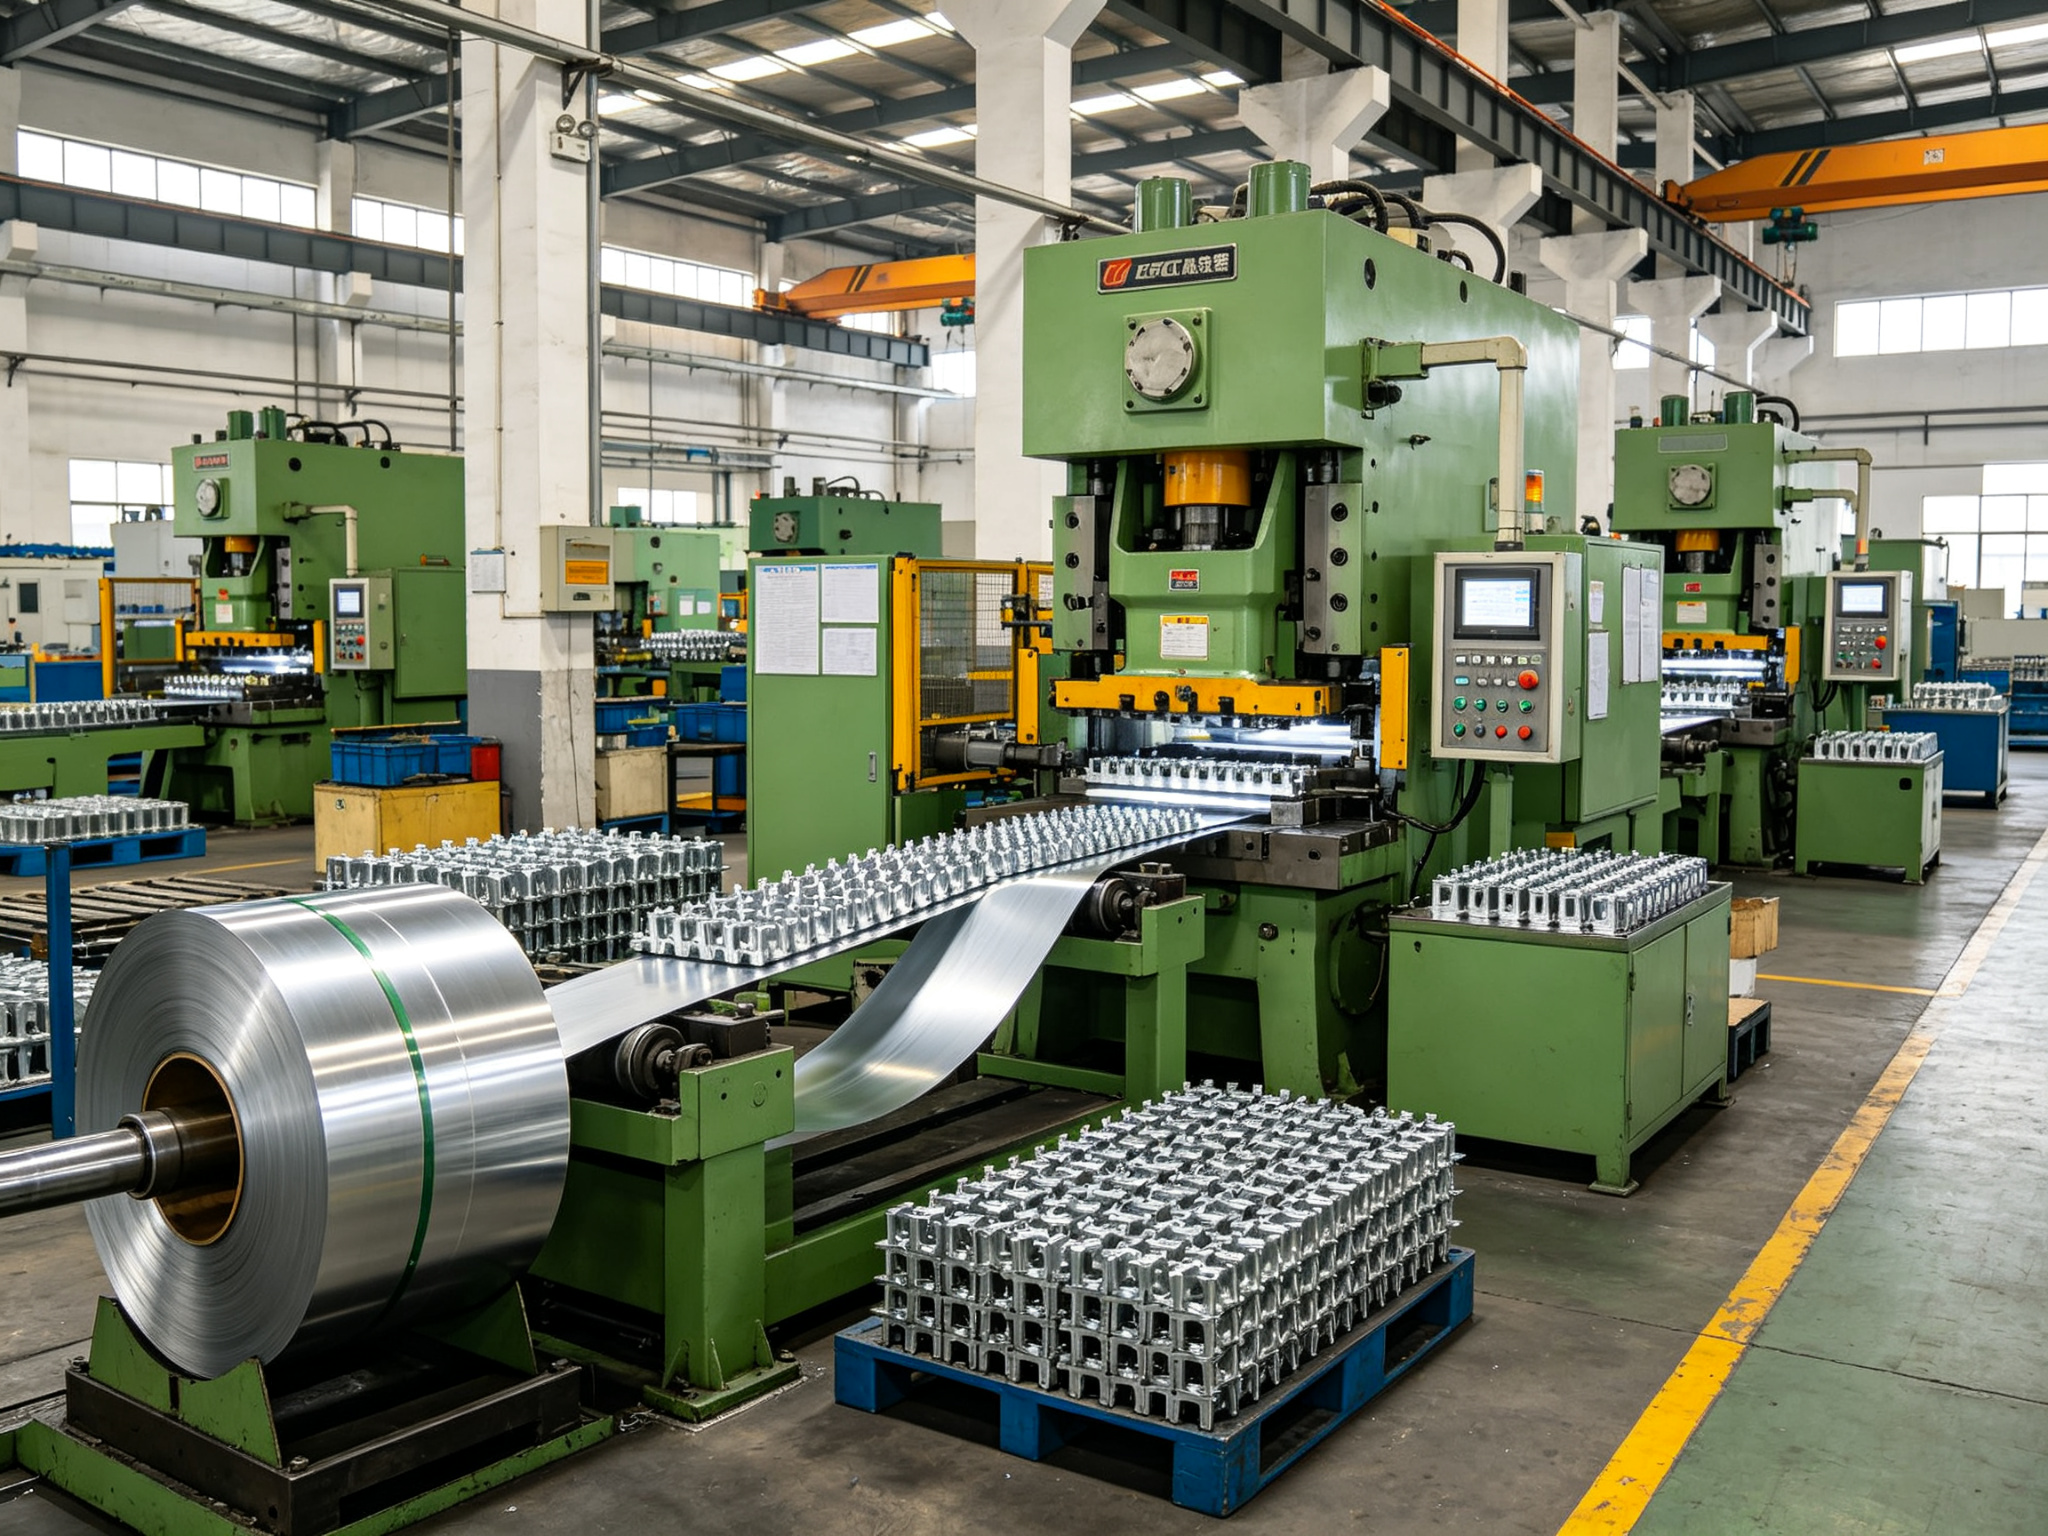
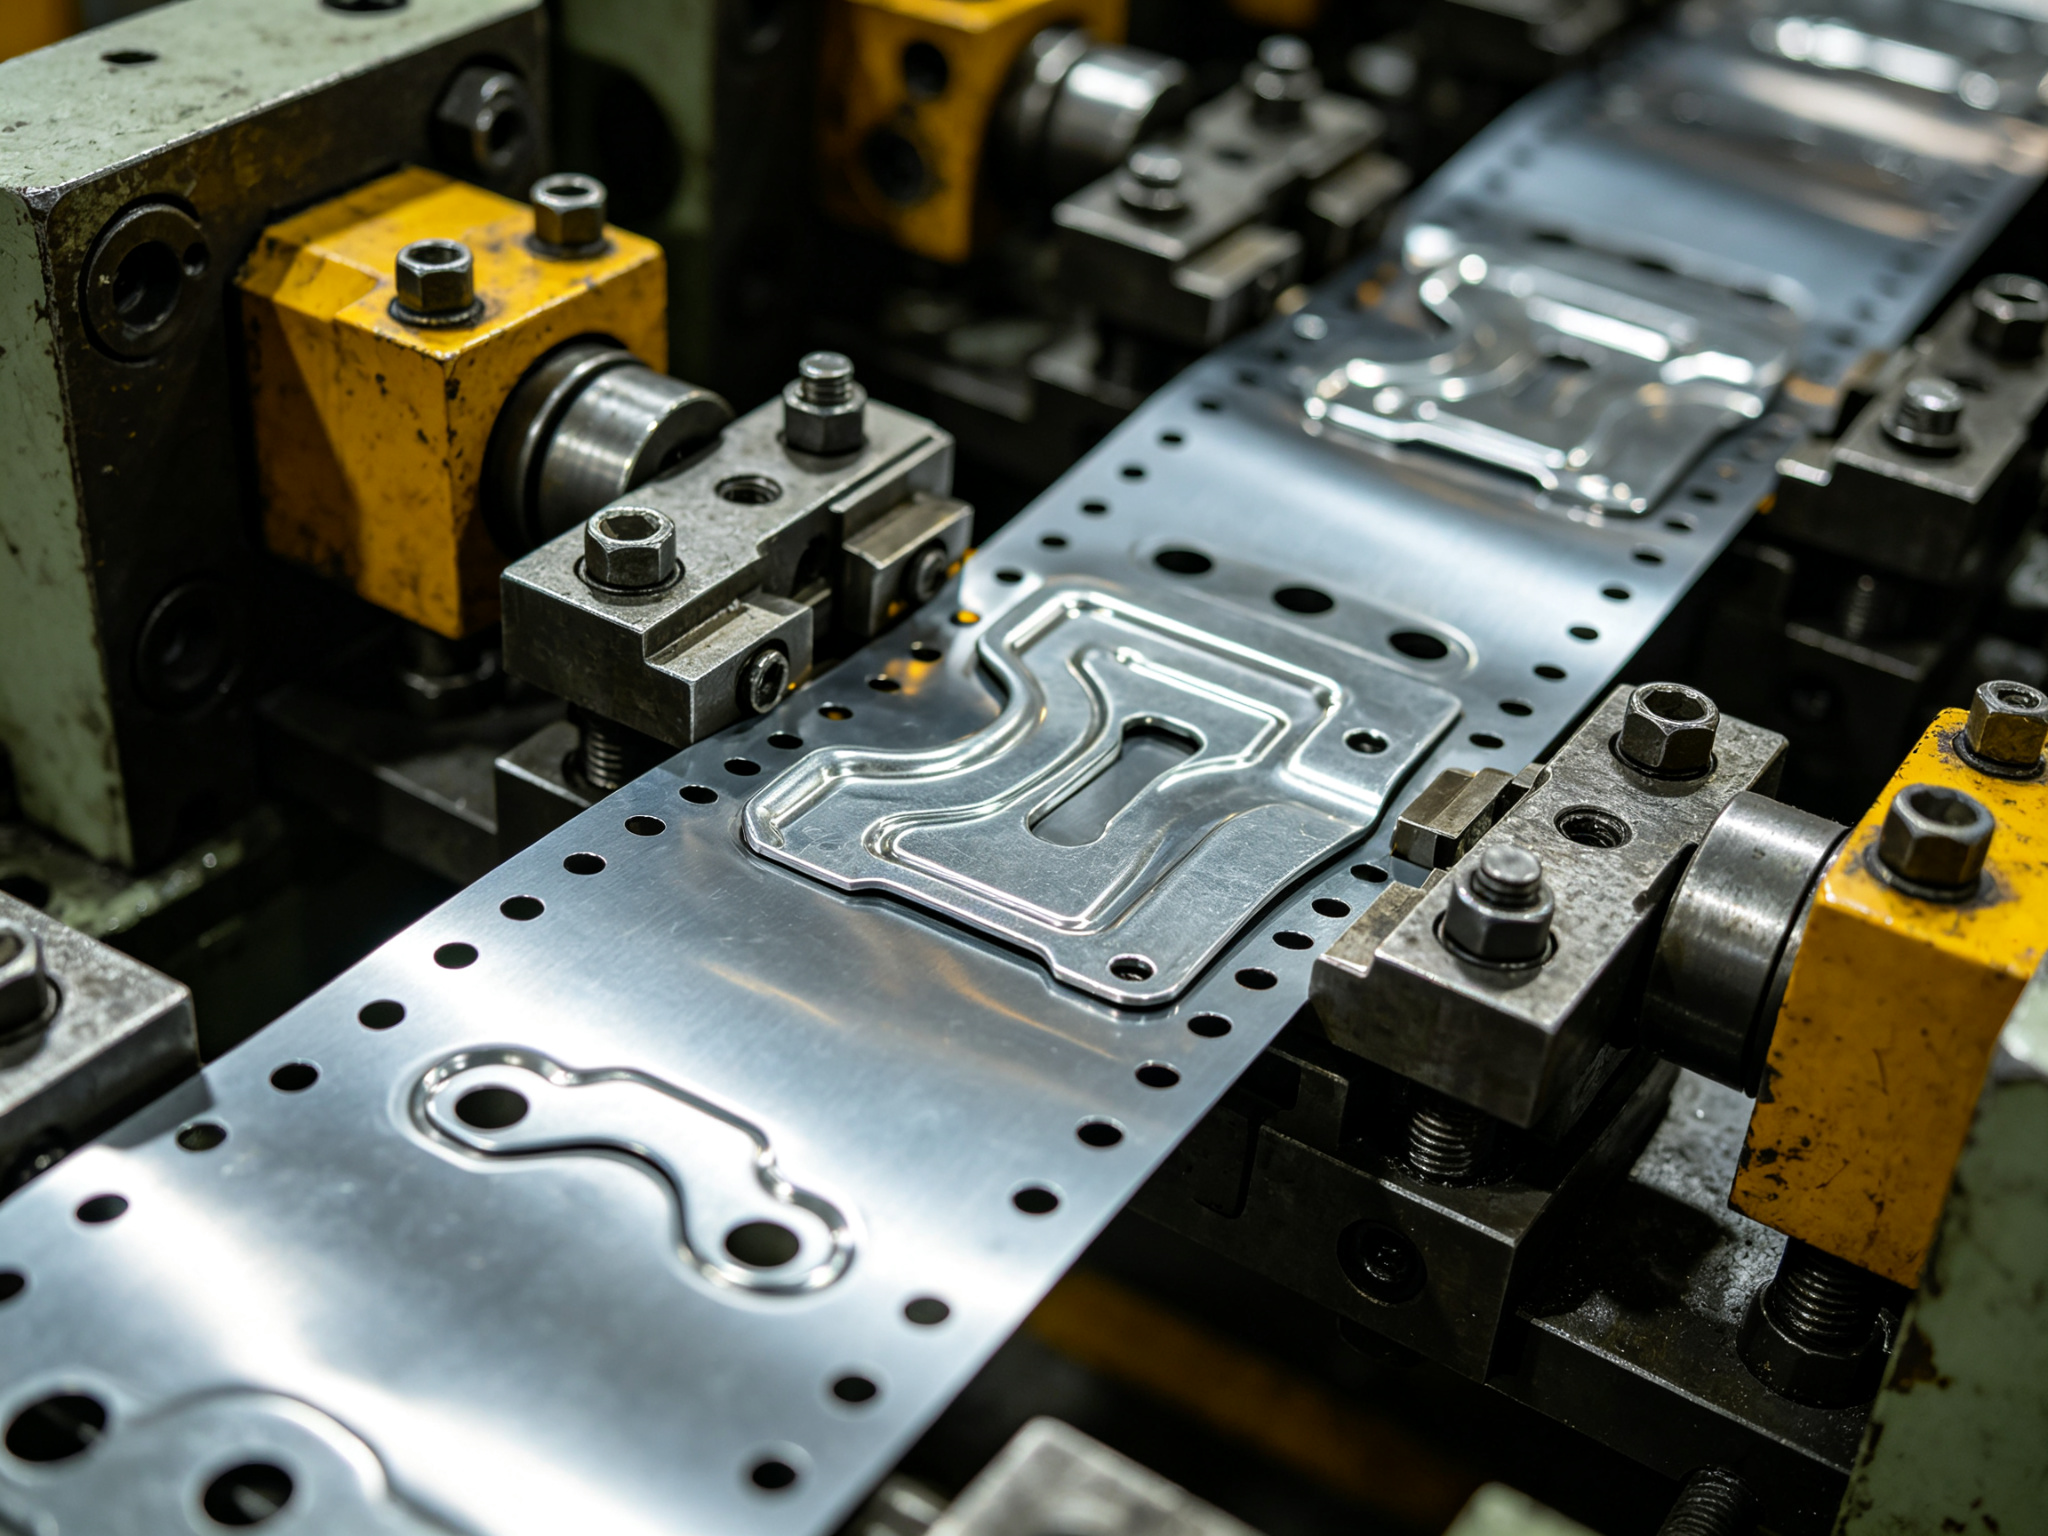
A estampagem com matriz progressiva alimenta uma tira de metal proveniente de uma bobina através de uma única matriz que contém várias estações. Cada curso da prensa faz a tira avançar um passo, e cada estação realiza uma operação: perfuração, corte, dobragem, conformação, cunhagem ou aparagem. A peça permanece fixada à tira através de uma banda transportadora até que a estação final a corte e a liberte. Um curso produz uma peça acabada.
Esta banda transportadora explica a lógica central subjacente a todos os critérios de seleção que se seguem. Como a peça tem de permanecer ligada, apoiada e posicionada com precisão ao longo de todo o seu percurso, a tira serve tanto de suporte da peça como de referência de alinhamento. O alinhamento é obtido através de orifícios-guia perfurados na tira, e não por meio de ajustes manuais do operador.
A implicação prática é simples: se uma peça puder percorrer a tira por todas as estações sem se deformar ou perder o apoio, a estampagem com matriz progressiva pode, normalmente, produzi-la. Se não conseguir permanecer na tira, nenhum volume de produção poderá resolver este problema fundamental.
2. Estabilidade do volume e do design: a verdadeira questão do retorno do investimento
Num programa de estampagem com matriz progressiva, a ferramenta representa o custo inicial dominante, e os fabricantes pagam-no apenas uma vez. A lógica que permite recuperar esse custo consiste na diferença entre o custo unitário por peça na estampagem progressiva e o custo de um processo sem ferramentas, multiplicada pelo número total de peças produzidas. Esta lógica aponta para duas condições que devem verificar-se em simultâneo.
2.1 Volume anual elevado e sustentado
A primeira condição é um volume anual elevado e sustentado. A amortização das ferramentas é calculada com base em centenas de milhares de peças por ano, e um ciclo de vida do programa de vários anos representa o intervalo em que a equação financeira faz sentido. O ponto de equilíbrio exato depende da complexidade da peça, do material e do preço unitário; por isso, os engenheiros devem considerar este intervalo como um ponto de partida e não como uma regra rígida.
2.2 Design «Frozen»
A segunda condição é a estabilidade do projeto, que os engenheiros muitas vezes ignoram. Se o desenho continuar a sofrer alterações, cada revisão pode implicar um retrabalho no layout da tira ou na própria matriz, e esse custo é muito mais elevado do que a revisão de uma peça cortada a laser. Uma matriz progressiva beneficia de um projeto fixo. A produção em grande volume sem um projeto fixo acarreta quase tanto risco quanto a produção em pequeno volume.
Os sinais de alerta nesta fase são claros: séries de protótipos, validação na primeira passagem ou uma procura anual que ninguém consegue confirmar. Se o programa ainda estiver a definir o seu projeto ou o seu volume, comprometer-se com o uso de ferramentas progressivas é prematuro.
3. A Strip consegue fornecer a sua peça?
A triagem geométrica é a segunda etapa e elimina peças, independentemente do volume produzido. Uma matriz progressiva requer que a peça se mantenha plana e estável na tira enquanto as estações a processam. Os engenheiros devem pensar em termos do que a tira consegue suportar, e não do que uma prensa consegue moldar.
3.1 Características adequadas das peças
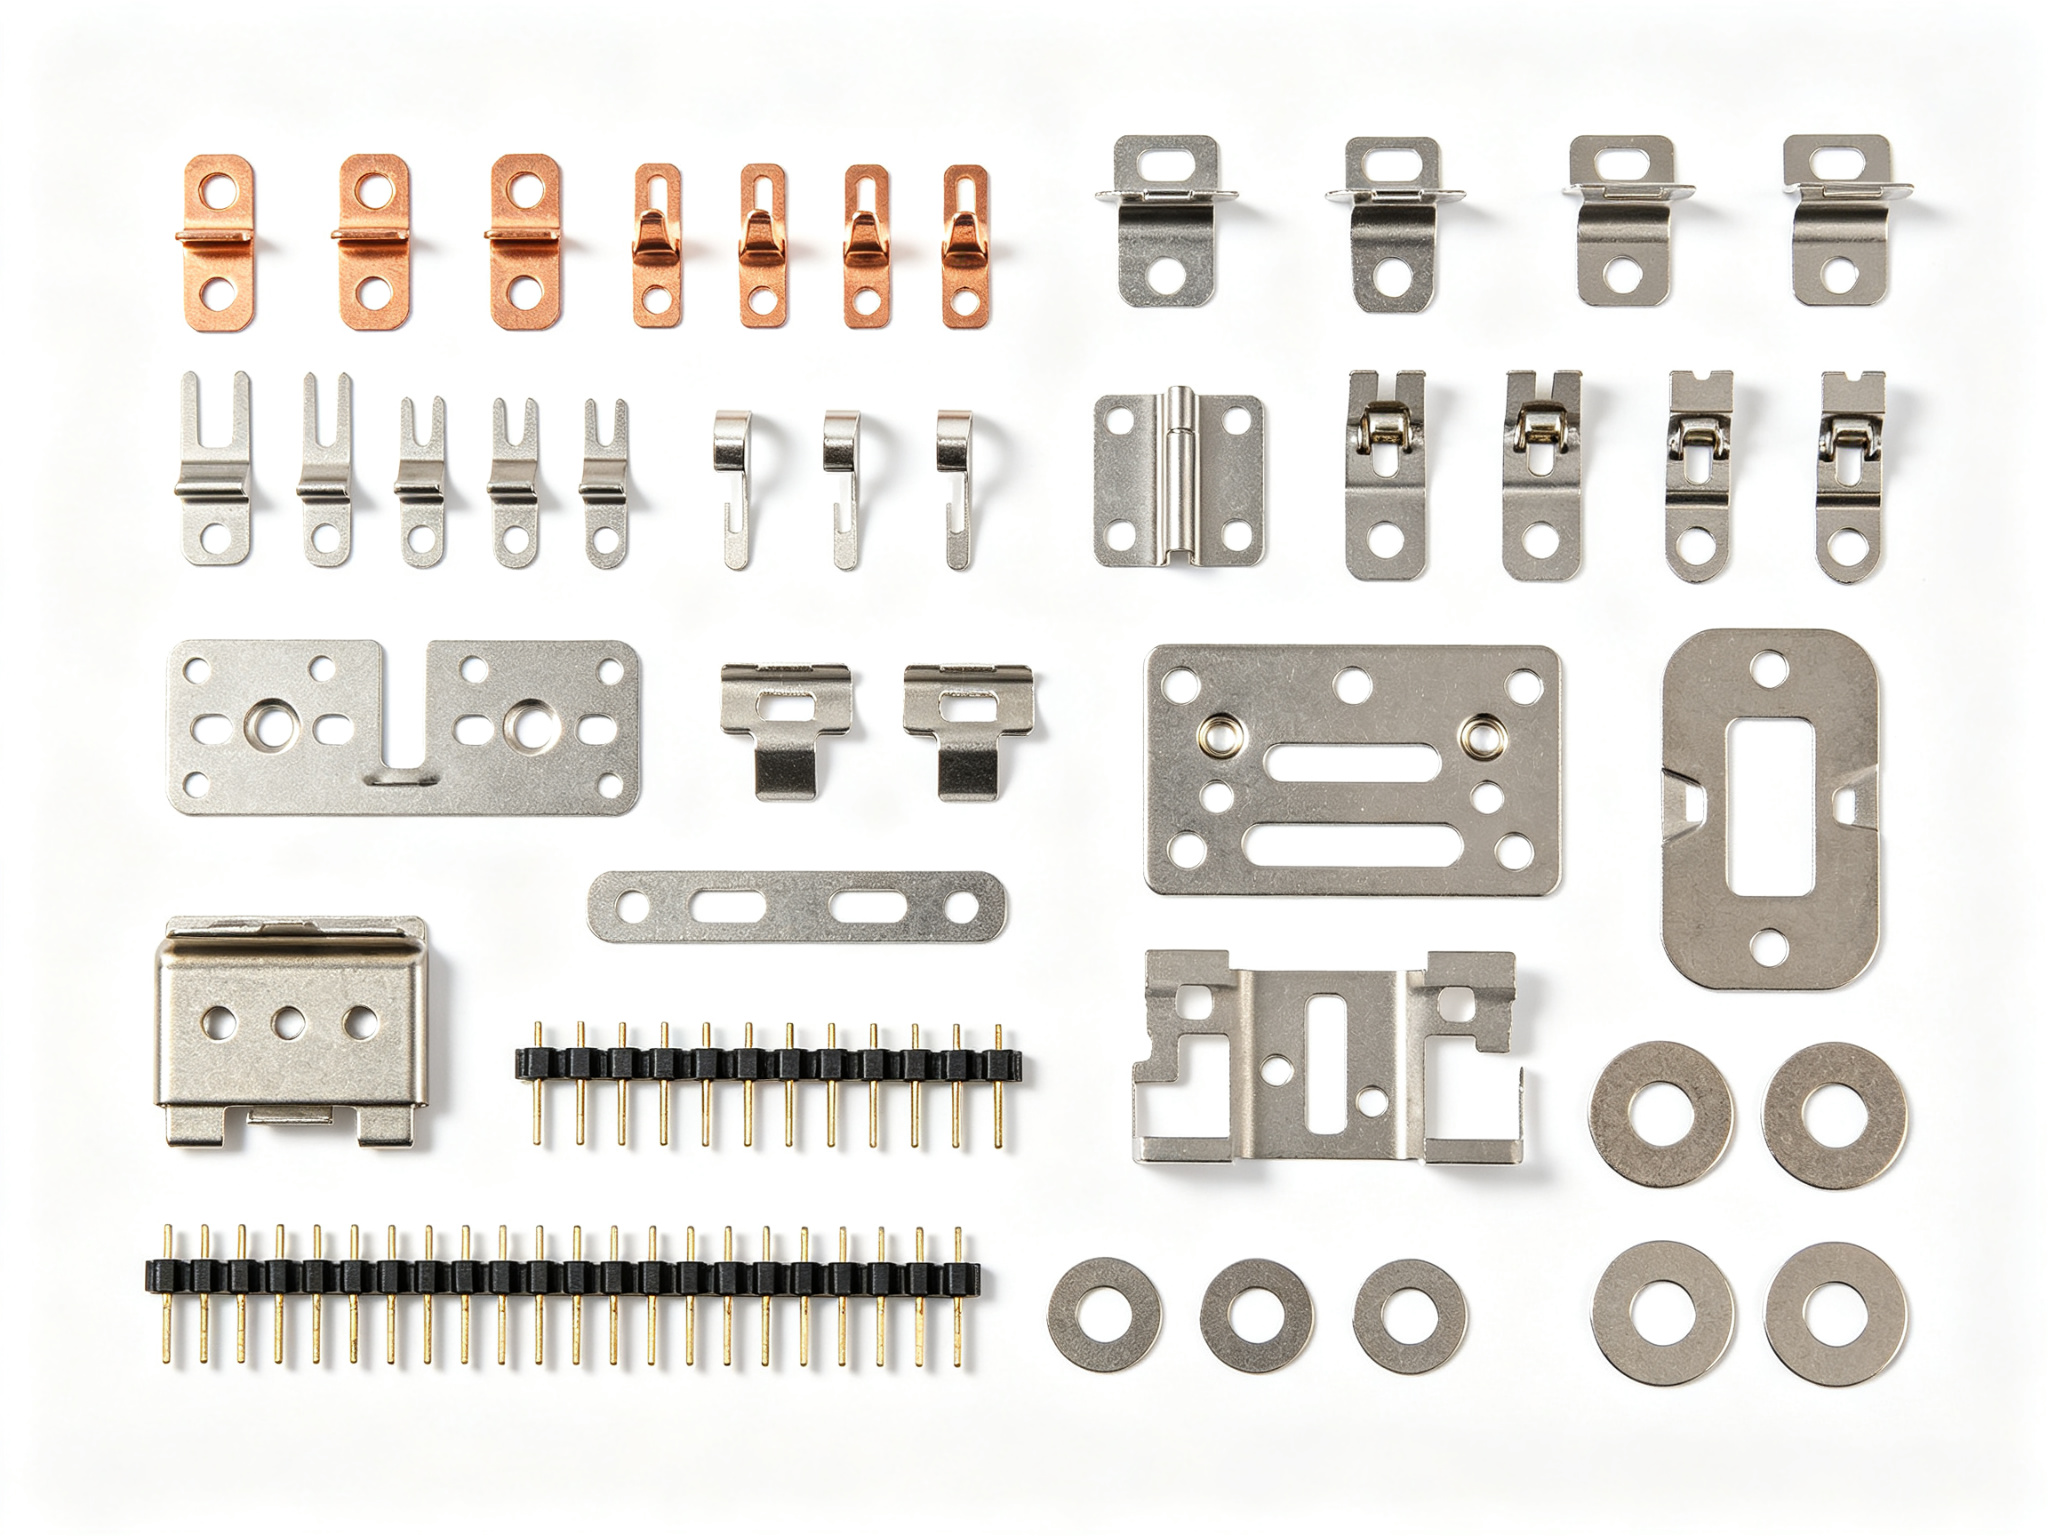
Os bons candidatos são, normalmente, compactos e com formas pouco profundas. Terminais, clipes, suportes, contactos, blindagens e anilhas construídos a partir de orifícios, abas, dobras e formas pouco profundas deslizam bem na tira, especialmente quando os projetistas dispõem os elementos de forma a que a tira mantenha uma alma resistente entre eles.
3.2 Três tipos de geometria inadequados
Os sinais de alerta dividem-se em três grupos. Em primeiro lugar, estão as estampagens profundas. As copas e as conchas necessitam que o material flua para uma cavidade a partir de todos os lados, algo que uma banda transportadora não consegue fazer da mesma forma que um processo dedicado de estampagem profunda. Em segundo lugar, estão os painéis muito grandes e as formas fortemente tridimensionais. Estes tendem a sobrecarregar a banda transportadora ou a distorcer-se durante a conformação. Em terceiro lugar, estão as variações de secção de espessura para fina. A tira perde apoio nos pontos em que a secção transversal sofre uma mudança brusca.
Para estas peças, uma matriz de transferência é normalmente a melhor ferramenta. Uma matriz de transferência liberta a peça em bruto mais cedo e desloca-a de estação em estação ao longo do processo.
3.3 Verificação do estado da superfície
Há mais uma verificação a realizar nesta etapa: o estado da superfície. A banda transportadora deixa pequenas marcas nos pontos onde a peça se separa, e as estações de conformação podem deixar linhas de marcação. Se a peça tiver uma superfície estética que não possa apresentar essas marcas, os projetistas devem ocultá-las através do projeto ou removê-las numa operação secundária. Isto não é um impedimento, mas deve ser tido em conta na decisão, não sendo algo a descobrir após a construção da ferramenta.
4. Como as especificações da peça afetam a ferramenta
A mesma geometria pode dar origem a matrizes muito diferentes, dependendo do que a especificação de impressão indicar. Três áreas de especificação são as que mais influenciam o custo da ferramenta e a sua conceção.
4.1 Escolha dos materiais
A tira deve estar disponível em bobina e ser moldável na espessura necessária. O aço de baixo carbono, o aço inoxidável, o alumínio, o latão e o cobre são todos normalmente estampados, mas cada um deles altera a matriz. O aço inoxidável sofre endurecimento por deformação e acelera o desgaste das ferramentas. O alumínio apresenta comportamento de retorno elástico e marcação superficial. O aço de alta resistência requer maior pressão e ferramentas mais resistentes. Nenhuma destas características desqualifica uma peça. Trata-se de fatores de conceção que um fabricante de ferramentas competente tem em conta na folga, na seleção do aço da matriz e no tratamento de superfície.
4.2 Requisitos de tolerância
A estampagem com matriz progressiva mantém as tolerâncias de forma repetível, uma vez que o alinhamento é fixo na ferramenta e não depende do operador. É possível atingir tolerâncias apertadas, até ±0,025 mm, mas os fabricantes adquirem estas matrizes com mais estações, ferramentas de maior precisão e uma manutenção mais rigorosa. A regra de engenharia consiste em especificar tolerâncias apertadas apenas onde a função o exigir, em pontos de referência de montagem e características de encaixe, e deixar o resto com a tolerância padrão de estampagem. Cada especificação desnecessariamente apertada aumenta o custo da ferramenta sem acrescentar valor à peça.
4.3 Acabamento e operações secundárias
Os processos de galvanização, passivação, rebarbação, tratamento térmico, rosqueamento e montagem ocorrem todos após a estampagem. Estes afetam a escolha da matriz, uma vez que podem alterar o layout da tira, a orientação da peça e a sequência do processo. Se uma superfície tiver de estar esteticamente limpa, as marcas de corte do suporte mencionadas anteriormente têm de ser posicionadas de forma a não interferirem ou de modo a serem eliminadas no acabamento. As equipas devem definir os requisitos secundários antes da revisão das ferramentas, e não depois de o layout da tira ter sido definido.
5. Quando outra rota é mais adequada
As matrizes progressivas são a solução ideal para um caso específico: volume elevado, design estável e geometria adequada para tiras de chapa. Fora desse contexto, outras alternativas revelam-se frequentemente mais vantajosas em termos de custo total ou prazo de entrega. A tabela abaixo apresenta os percursos de decisão mais comuns.
Percurso do processo
Adequado para quando
Esteja atento a
Estampagem com matrizes progressivas
Peça de grande volume, com design para produção em massa e adequada para montagem em faixas
Custos de ferramentas e prazos de entrega iniciais
Corte a laser + prensa-dobra
Baixo volume, alteração do projeto, validação pré-ferramenta
O custo por peça mantém-se elevado à medida que a produção aumenta
Estampagem por transferência
Peças que não cabem numa tira, formas mais profundas
Ciclo mais lento, maior manuseamento de material
Estampagem com matriz composta
Peças planas, volume moderado, poucas operações
Menos produtivo do que uma configuração progressiva
Não é rentável para volumes elevados e recorrentes
A questão das séries de baixo volume merece destaque. A produção dos primeiros lotes através de corte a laser e prensa-dobra — um método de fabrico de chapa metálica — é frequentemente a forma mais económica de validar o encaixe, o funcionamento e a montagem antes de existir uma matriz progressiva. Muitos projetos deveriam produzir algumas centenas de peças para testar o projeto desta forma. Assim que o desenho e a procura estiverem estabilizados, faz sentido avançar com o uso de ferramentas progressivas.
6. Processo de decisão: Selecionar, Validar, Confirmar
Junte as etapas e o percurso terá quatro passos. Siga-os por ordem e cada um deles evitará um erro mais dispendioso mais tarde.
Confirme o volume e finalize o desenho. O critério da secção de volume mantém-se inalterado: uma procura anual sustentada e um consumo que não se altera. Se algum destes elementos faltar, a decisão termina aqui.
Analise a geometria. Efetue a verificação de transporte na tira na secção de geometria: tendo em conta a conformação superficial, os suportes resistentes e as superfícies estéticas. Se a peça não puder ser transportada na tira, recorra à estampagem por matriz de transferência ou a outra alternativa.
Teste numa rota de baixo risco. Recorra ao corte a laser com prensa-dobra ou à produção de ferramentas para pequenas séries, para verificar as dimensões e a montagem antes de investir num molde de produção. É aqui que se insere a iteração na fase de protótipo, e não na ferramenta progressiva.
Efetuar o commit após uma revisão do layout da faixa. Antes da libertação da matriz, o fornecedor deve apresentar um esquema da tira que mostre a sequência das estações, o desenho do suporte e o plano de resíduos. É nessa análise, juntamente com a aprovação do DFM da peça, que se confirma a decisão final de aprovação ou rejeição.
Uma solicitação de cotação (RFQ) completa agiliza as etapas 2 e 4. Inclua: um desenho 2D com referências funcionais, tipo e tempera do material com a espessura da chapa, volume anual e vida útil prevista do programa, requisitos relativos à superfície estética e ao lado com rebarbas, e uma lista de operações secundárias. Os fornecedores podem fazer uma pré-seleção apenas com base num modelo, mas o desenho preenche as lacunas.
7. Capacidades de estampagem com matrizes progressivas da PartsMastery
A PartsMastery presta serviços profissionais de estampagem com matrizes progressivas, abrangendo toda a gama de peças metálicas estampadas, desde terminais, clipes e suportes até proteções, conectores e ferragens de precisão. A empresa está equipada com prensas de precisão de alta velocidade, um centro de conceção e fabrico de matrizes e capacidades completas de processamento secundário. Estes recursos satisfazem necessidades diversas, desde a validação de protótipos até à produção em massa de milhões de unidades.
No que diz respeito ao projeto de matrizes, a equipa de engenharia da PartsMastery disponibiliza análises DFM (Design for Manufacturing) gratuitas e serviços de otimização do layout da tira de material. Antes de avançarem com a produção das ferramentas, os engenheiros analisam cuidadosamente as características geométricas da peça, as propriedades do material, os requisitos de tolerância e as operações secundárias. Otimizam a sequência das estações, o projeto do transportador e o plano de refugo para reduzir os custos das ferramentas e o risco de produção na origem. Todas as matrizes utilizam aços de alta qualidade e são submetidas a tratamentos térmicos e de superfície rigorosos para garantir uma longa vida útil e uma qualidade de estampagem estável.
No controlo de qualidade, a PartsMastery estabeleceu um sistema de inspeção abrangente, equipado com máquinas de medição por coordenadas, sistemas de medição por visão, medidores de altura e durómetros. Desde a inspeção do primeiro artigo, passando pelas verificações de patrulha durante o processo, até à inspeção completa na saída, cada fase segue normas de qualidade rigorosas e rastreabilidade dos registos. Todos os lotes de produção dispõem de certificados de materiais completos, relatórios de inspeção e registos de rastreabilidade do lote, garantindo a conformidade com os requisitos dos sistemas de qualidade ISO 9001 e IATF 16949.
Além disso, a PartsMastery fornece serviços completos de processamento secundário, incluindo galvanização, passivação, rebarbação, tratamento térmico, rosqueamento e montagem. Quer se trate de peças estampadas planas simples ou de peças moldadas complexas em várias estações, a PartsMastery oferece soluções completas, desde a conceção de matrizes e validação de amostras até à produção em lote.
8. Resumo
A adequação da estampagem com matriz progressiva à sua peça é determinada por quatro verificações sequenciais: volume e estabilidade do projeto, compatibilidade da geometria da tira, o efeito dos materiais e das tolerâncias na ferramenta e a disponibilidade de um processo de validação mais económico. Quando todas as quatro verificações são bem-sucedidas, a estampagem com matriz progressiva proporciona um custo por peça difícil de superar à escala de produção. Quando qualquer um falha, outra via oferece quase sempre um melhor valor total.
Se a sua peça parecer adequada, apresente o desenho a um fornecedor de estampagem antes de avançar com o projeto. O momento certo é enquanto ainda é económico alterar a geometria, e não depois de o aço da matriz já ter sido cortado. Através de uma avaliação sistemática da seleção e da revisão do layout da tira, os engenheiros podem encontrar o equilíbrio ideal entre desempenho e custo e desenvolver produtos que sejam simultaneamente de alta qualidade e comercialmente competitivos.
Perguntas frequentes
Qual é o volume anual que justifica o recurso à estampagem com matriz progressiva?
Uma procura anual na ordem das centenas de milhares, no âmbito de um programa plurianual, é o ponto de partida habitual, mas a complexidade da peça e o material determinam o ponto de transição. Peça ao fornecedor para comparar o custo total — que inclui o custo das ferramentas amortizado ao longo da duração do programa, mais o custo por peça — com uma opção que não envolva ferramentas. Essa comparação responde à questão de forma mais fiável do que qualquer valor fixo.
O que determina o custo de uma matriz progressiva?
O número de estações é o principal fator determinante; um maior número de operações implica uma matriz mais longa e complexa, com requisitos mais rigorosos em termos de suporte. As tolerâncias apertadas, os materiais mais duros e a vida útil exigida para a matriz vêm somar-se a isso. Por isso, é o layout da tira, e não o tamanho da peça, que o fornecedor tem realmente em conta na fixação do preço.
Quanto tempo demora a construir uma matriz progressiva?
O prazo de entrega varia em função do número de estações e da complexidade, variando normalmente entre várias semanas e alguns meses. O serviço de estampagem de metal da PartsMastery apresenta orçamentos para ferramentas progressivas com prazos de entrega a partir de cerca de 20 dias, incluindo a matriz, para projetos mais rápidos. Solicite o layout da tira com antecedência; este determina o calendário realista.
Que tipo de manutenção é necessária para uma matriz progressiva ao longo da sua vida útil?
As arestas de corte sofrem desgaste e precisam de ser afiadas; além disso, esse desgaste altera o tamanho das rebarbas e provoca desvios dimensionais ao longo do tempo. Planeie a manutenção programada e monitorize as dimensões críticas entre as séries de produção. Uma matriz cuja manutenção é efetuada de forma programada mantém a tolerância por muito mais tempo do que uma que só recebe atenção depois de surgir um problema.