Un outil de formage progressif figure parmi les outils de production les plus rentables dans le secteur manufacturier, mais il représente également l’un des investissements les plus coûteux lorsqu’il est mal conçu. Les fabricants le conçoivent sur mesure pour la géométrie d’une pièce spécifique ; il est donc essentiel de répondre clairement à la question “ est-ce que ça convient ? ” avant même de procéder à la découpe de l’acier de l’outil, et non après que celui-ci a déjà été fabriqué.
Lorsque les ingénieurs choisissent la bonne application, le coût unitaire de la pièce chute à un niveau que peu de procédés peuvent égaler. En cas de mauvais choix, l’investissement pèse sur le budget du projet pendant des années. La possibilité d’utiliser l’estampage à matrice progressive pour votre pièce dépend du fonctionnement du procédé et de ses véritables limites. Ce guide part des principes du procédé et analyse systématiquement les conditions d’applicabilité, la logique des coûts, les contraintes géométriques et le processus décisionnel de l’estampage à matrice progressive, aidant ainsi les ingénieurs à prendre la bonne décision avant de s’engager dans la fabrication de l’outillage.
1. Comment fonctionne l'estampage à matrices progressives ?
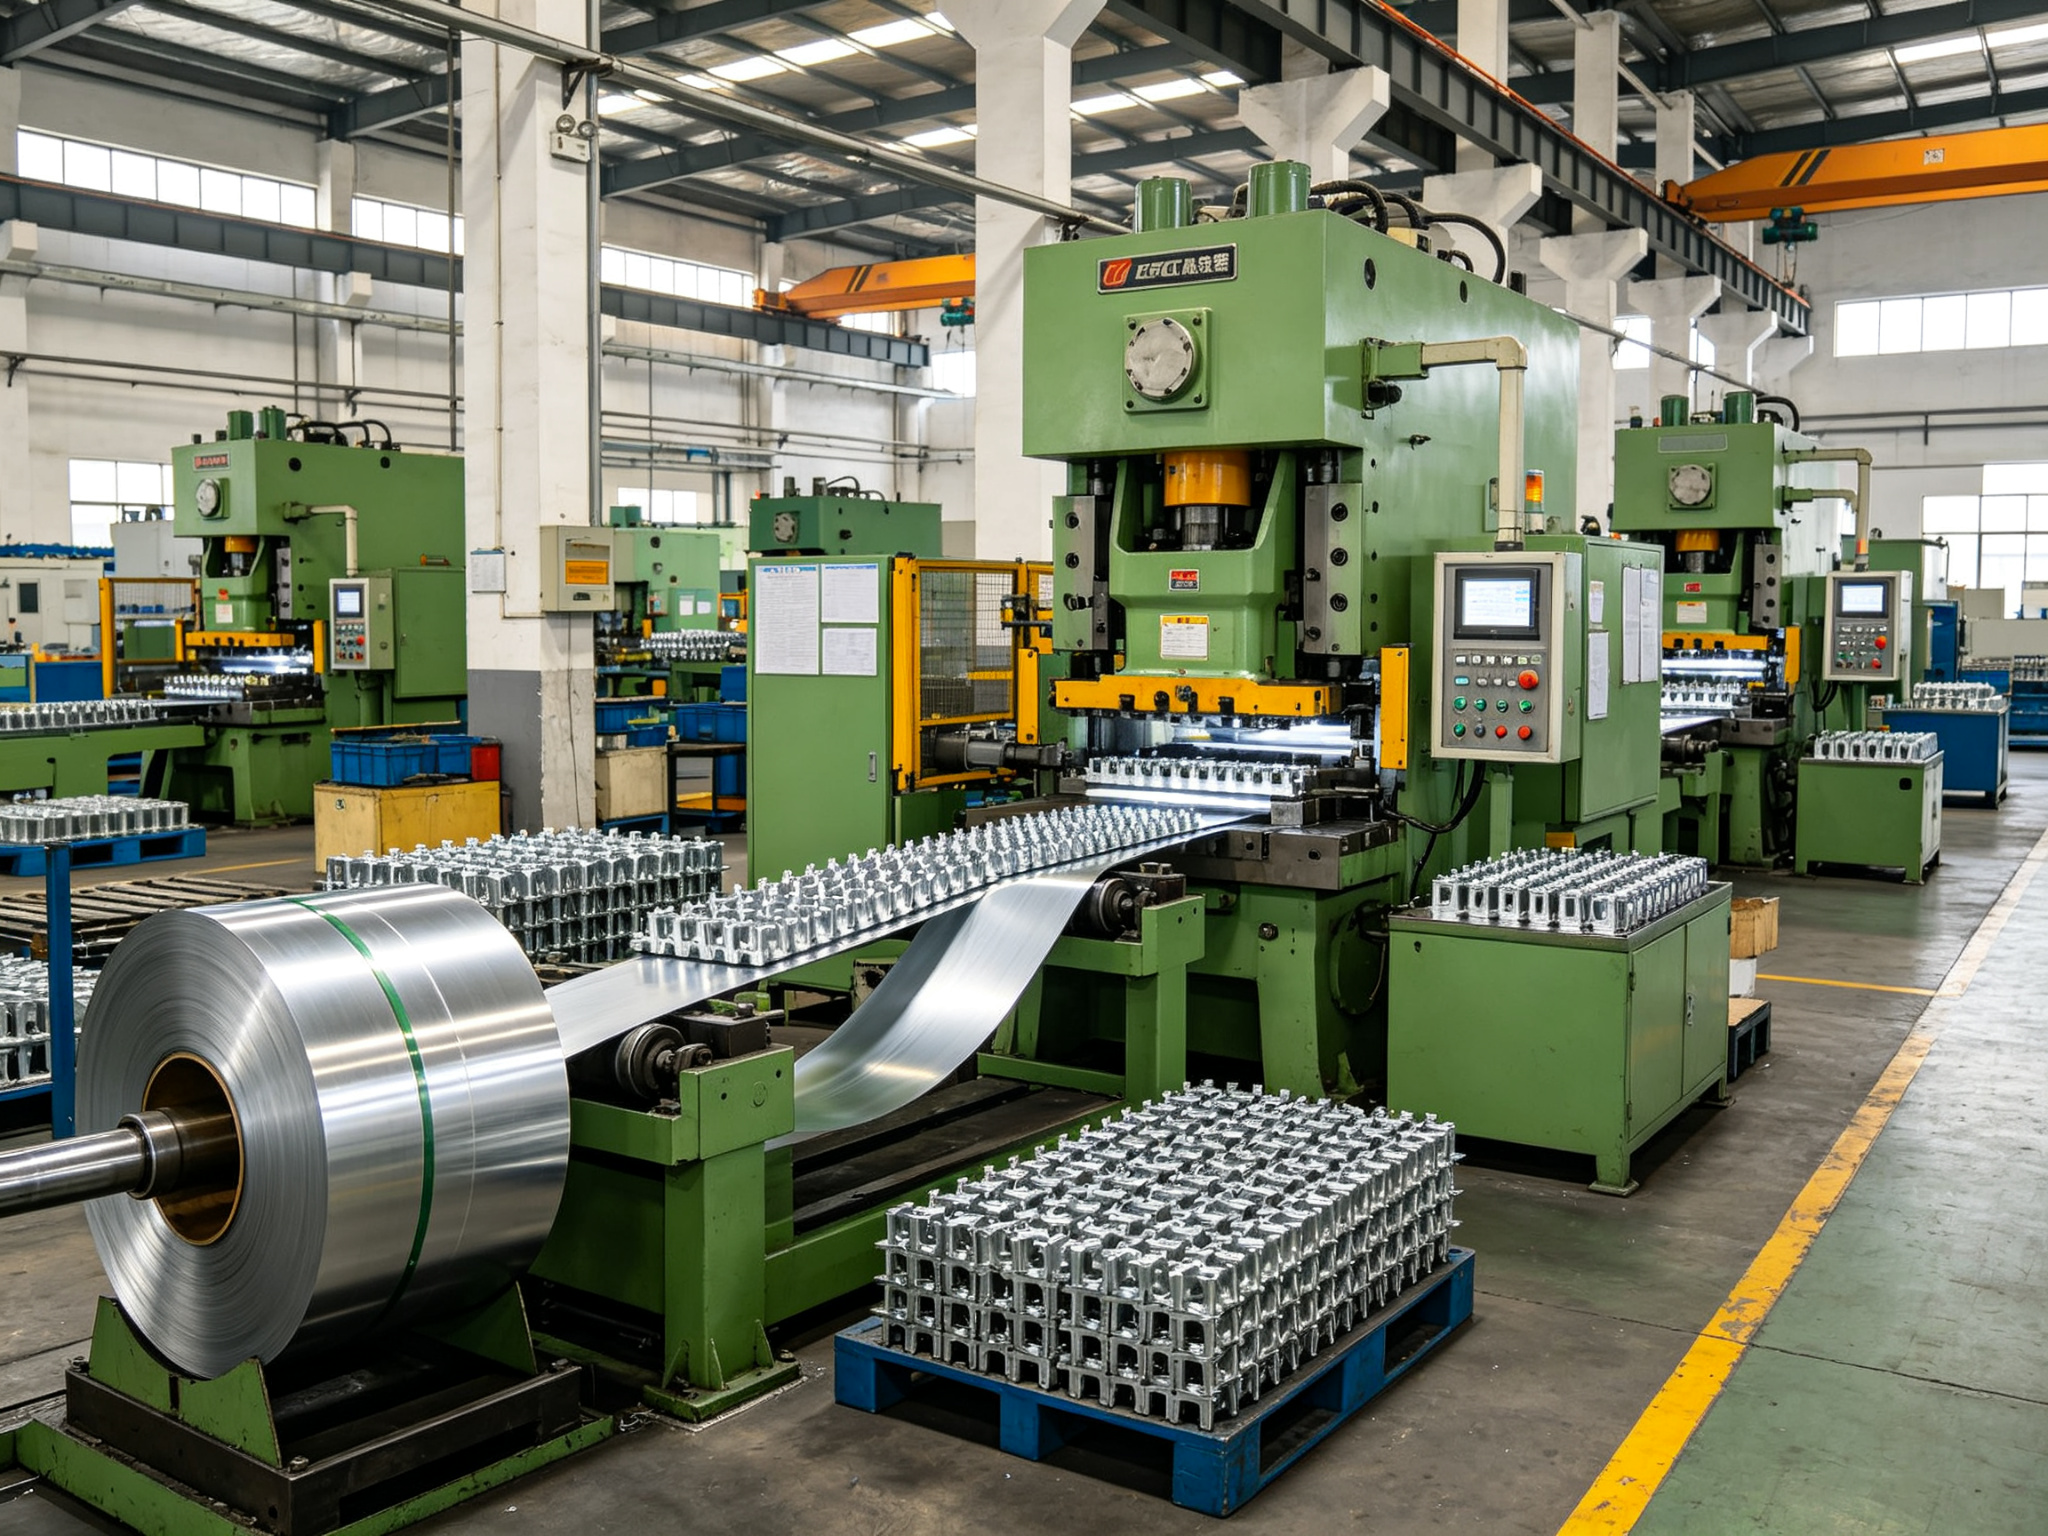
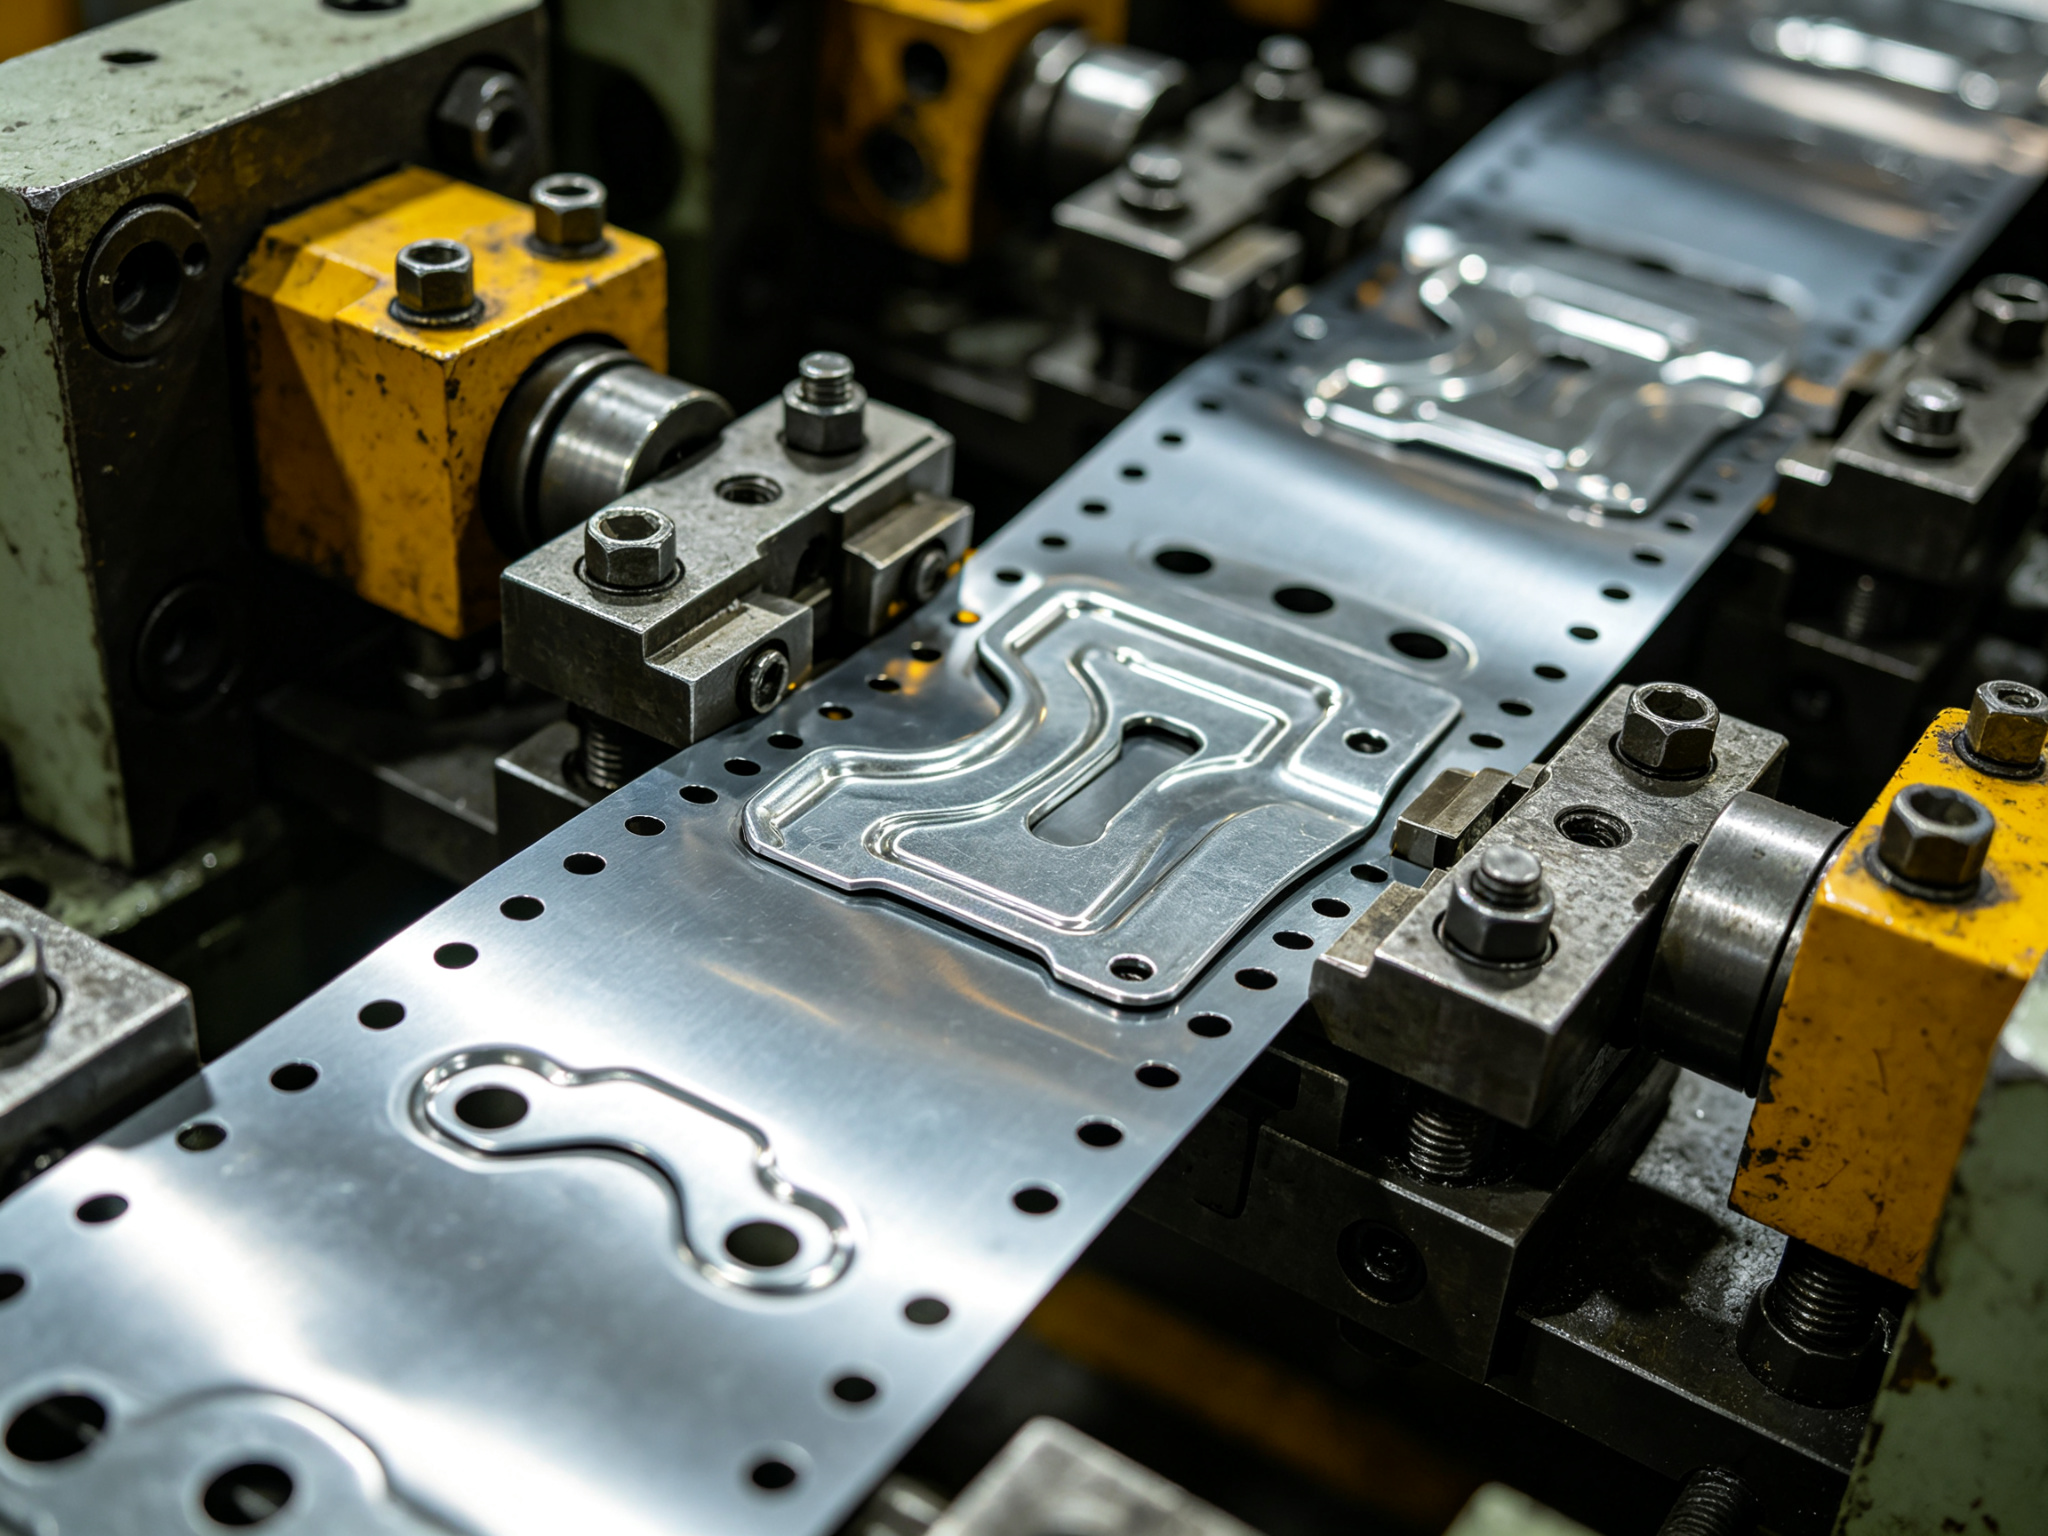
L'emboutissage à matrice progressive consiste à faire passer une bande de métal provenant d'une bobine à travers une matrice unique comportant plusieurs postes. À chaque course de la presse, la bande avance d’un pas, et chaque poste effectue une opération : perçage, découpage, pliage, formage, estampage ou rognage. La pièce reste fixée à la bande par une bande de support jusqu’à ce que le dernier poste la détache. Une course produit une pièce finie.
Cette bande de support explique la logique fondamentale qui sous-tend tous les critères de sélection qui suivent. Comme la pièce doit rester connectée, soutenue et positionnée avec précision tout au long de son parcours, la bande sert à la fois de support à la pièce et de référence d’alignement. L’alignement est assuré par des trous de guidage poinçonnés dans la bande, et non par un réglage manuel de l’opérateur.
La conséquence pratique est simple : si une pièce peut suivre la bande à travers toutes les stations sans se déformer ni perdre son soutien, l'estampage à matrice progressive permet généralement de la produire. Si elle ne peut pas rester sur la bande, aucun volume de production ne peut résoudre ce problème fondamental.
2. Volume et stabilité de la conception : la véritable question de la rentabilité
Dans un programme d'emboutissage à matrice progressive, l'outil représente le principal coût initial, et les fabricants ne le paient qu'une seule fois. La logique qui permet de l'amortir repose sur la différence entre le coût unitaire de production par pièce en mode progressif et le coût d'un procédé ne nécessitant pas d'outil, multipliée par le nombre total de pièces produites. Cette logique met en évidence deux conditions qui doivent être remplies simultanément.
2.1 Volume annuel élevé et constant
La première condition est un volume annuel élevé et constant. L'amortissement des outillages s'étale sur plusieurs centaines de milliers de pièces par an, et une durée de vie du programme de plusieurs années constitue le cas de figure classique où le calcul est rentable. Le seuil exact dépend de la complexité de la pièce, du matériau et du prix unitaire ; les ingénieurs doivent donc considérer cette fourchette comme un cadre de référence plutôt que comme une règle absolue.
2.2 Conception « Frozen »
La deuxième condition est la stabilité de la conception, que les ingénieurs négligent souvent. Si le dessin continue d’évoluer, chaque révision peut impliquer une modification de la disposition des bandes ou de la matrice elle-même, et ce coût est bien plus élevé que celui de la révision d’une pièce découpée au laser. Une matrice progressive tire pleinement parti d’une conception figée. Une production en volume sans conception figée comporte presque autant de risques qu’une production à faible volume.
Les signaux d’alerte à ce stade sont clairs : séries de prototypes, validation dès le premier passage ou demande annuelle que personne ne peut confirmer. Si le programme en est encore à définir sa conception ou son volume, s’engager dans l’outillage progressif est prématuré.
3. La bande peut-elle supporter votre pièce ?
Le contrôle géométrique constitue la deuxième étape de sélection et élimine les pièces, quel que soit leur volume. Dans le cas d’un outillage progressif, il est indispensable que la pièce reste à plat et stable sur la bande pendant que les différents postes la traitent. Les ingénieurs doivent raisonner en fonction de ce que la bande peut supporter, et non de ce qu’une presse est capable de former.
3.1 Caractéristiques requises des pièces
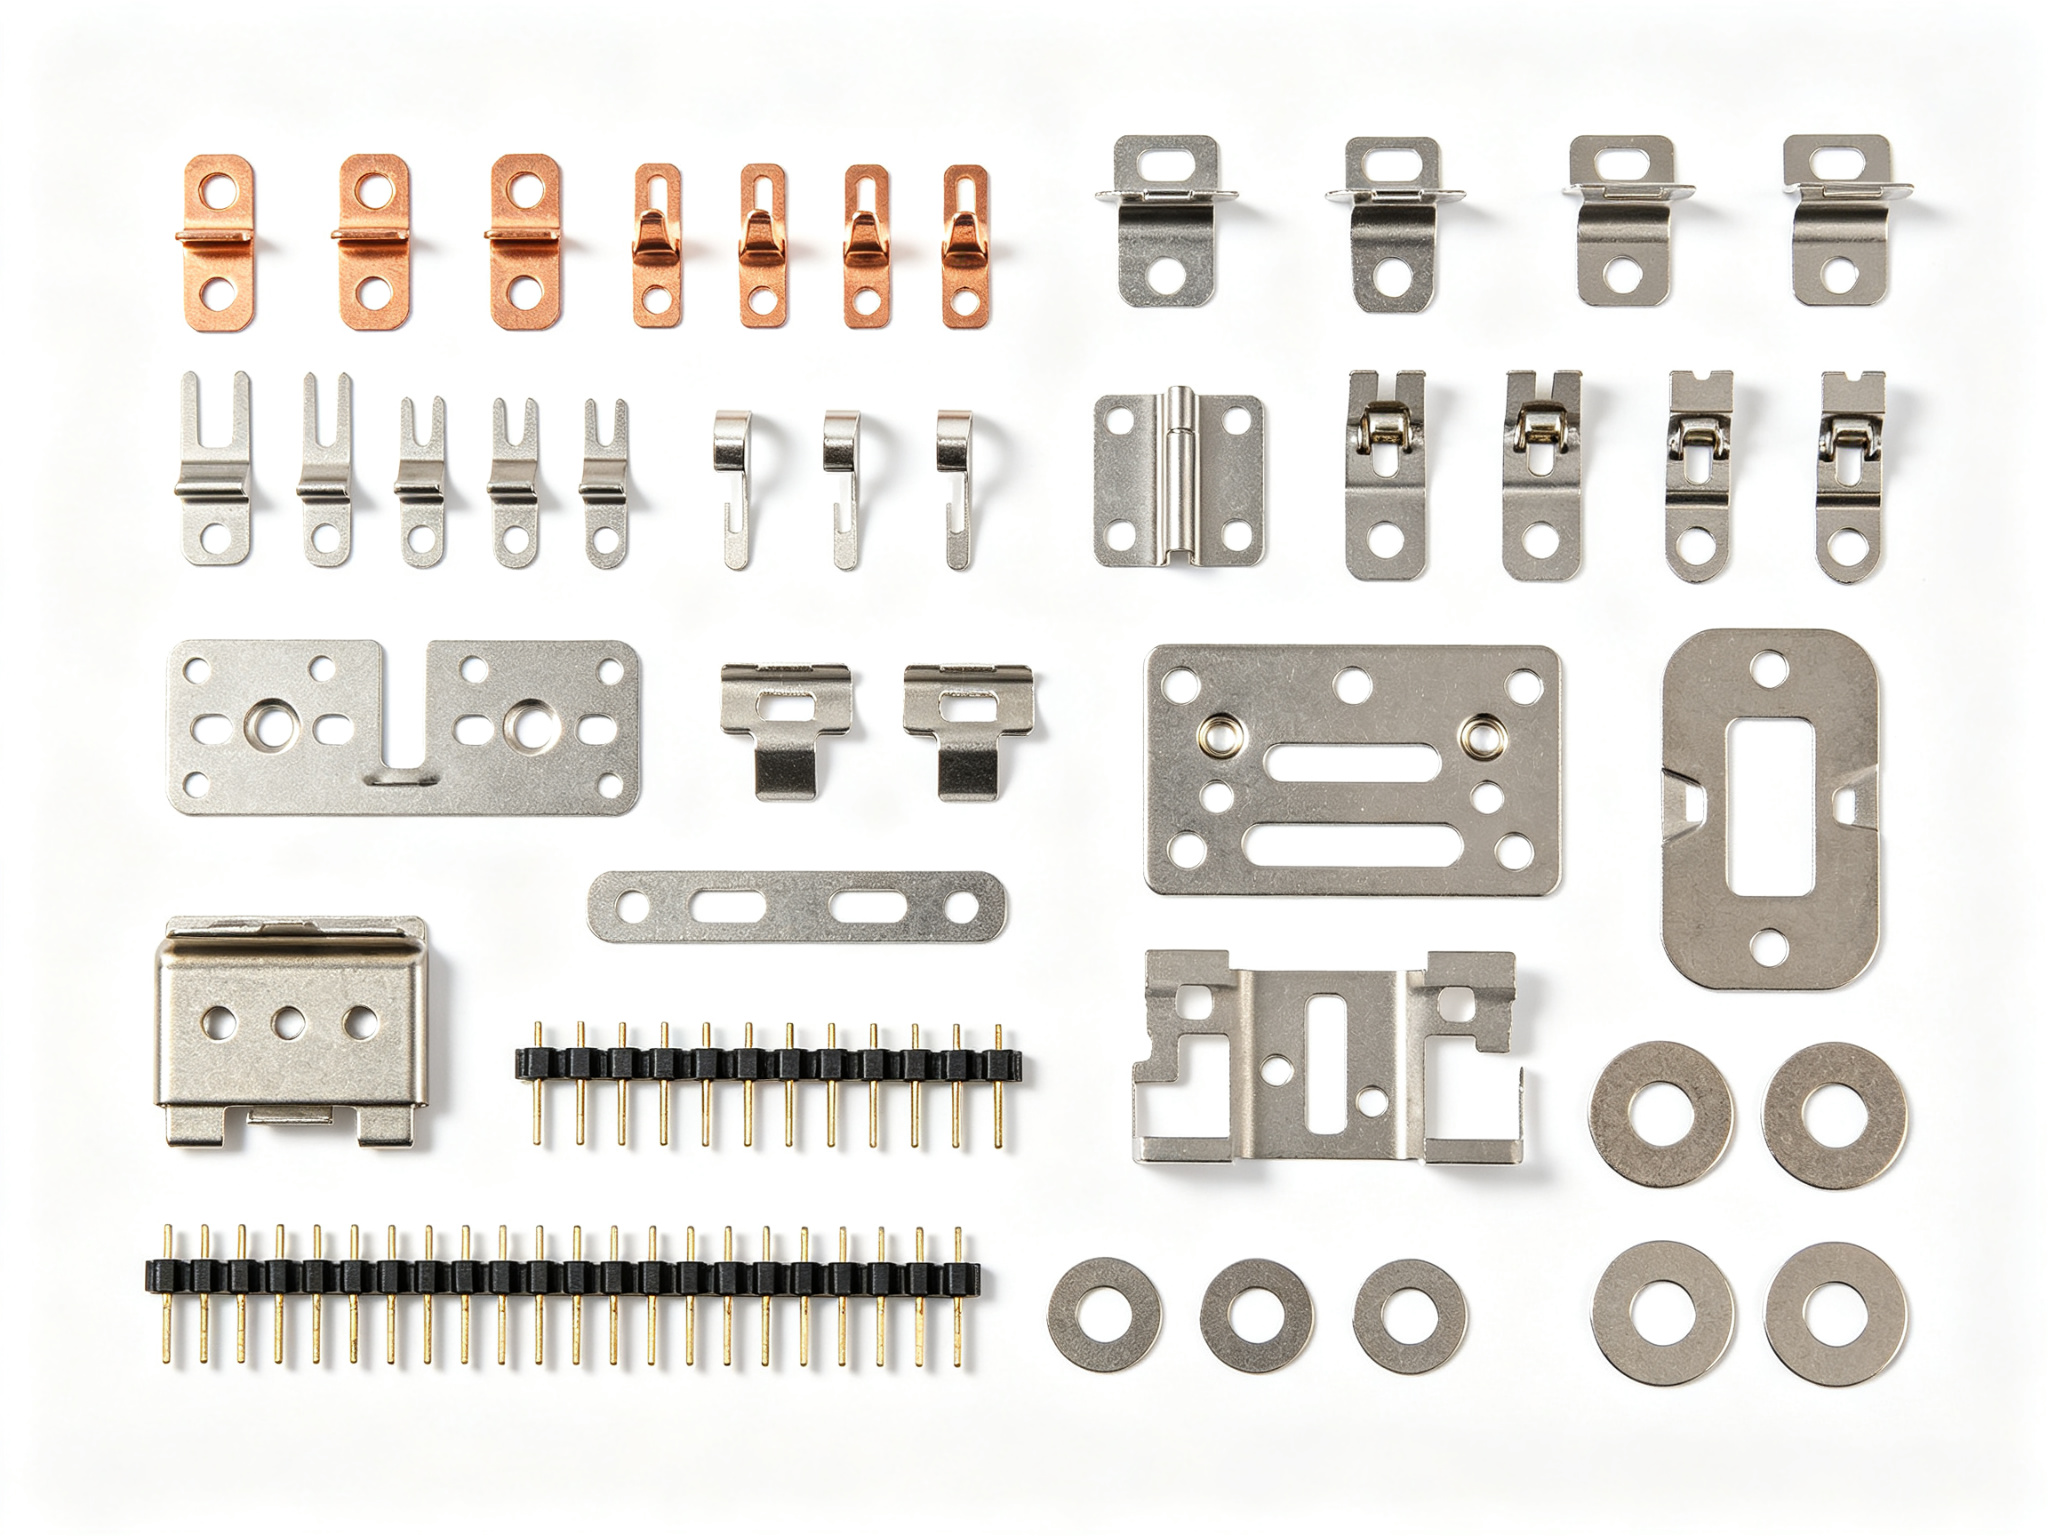
Les bons candidats sont généralement compacts et présentent des formes peu profondes. Les bornes, les clips, les supports, les contacts, les blindages et les rondelles, constitués de trous, de languettes, de pliages et de formes peu profondes, se déplacent facilement sur la bande, en particulier lorsque les concepteurs agencent les éléments de manière à ce que la bande conserve une âme solide entre eux.
3.2 Trois types de géométrie inadaptés
Les points sensibles se répartissent en trois catégories. Premièrement, les emboutissages profonds. Les coupelles et les coques nécessitent que la matière s'écoule dans une cavité depuis tous les côtés, ce qu'une bande de transport ne peut pas assurer de la même manière qu'un procédé d'emboutissage profond dédié. Deuxièmement, les très grands panneaux et les formes fortement tridimensionnelles. Ceux-ci ont tendance à surcharger la bande de transport ou à se déformer pendant le formage. En troisième lieu, on trouve les changements de section épaisse à mince. La bande perd son soutien là où la section transversale change brusquement.
Pour ces pièces, une matrice de transfert est généralement l’outil le plus adapté. Une matrice de transfert libère la flan plus tôt et la fait passer d’une station à l’autre tout au long du processus.
3.3 Contrôle de l'état de la surface
Un autre contrôle doit être effectué à cette étape : l'état de la surface. La bande de transport laisse de petites marques à l'endroit où la pièce se détache, et les stations de formage peuvent laisser des traces. Si la pièce présente une finition esthétique qui ne doit pas laisser apparaître ces marques, les concepteurs doivent les masquer dès la conception ou les éliminer lors d'une opération secondaire. Ce n'est pas un critère rédhibitoire, mais cela doit être pris en compte dans la décision, et non découvert après la fabrication de l'outil.
4. Comment les spécifications des pièces influencent l'outil
Une même géométrie peut donner lieu à des matrices très différentes selon les spécifications du plan d'impression. Trois aspects des spécifications ont la plus grande incidence sur le coût de l'outil et sa conception.
4.1 Choix des matériaux
La bande doit être disponible sous forme de bobine et pouvoir être formée à l’épaisseur requise. L’acier à faible teneur en carbone, l’inox, l’aluminium, le laiton et le cuivre se prêtent tous couramment à l’estampage, mais chacun nécessite une matrice adaptée. L’inox subit un durcissement par déformation et accélère l’usure des outils. L’aluminium présente un retour élastique et a tendance à laisser des marques en surface. L'acier à haute résistance nécessite une force de compression plus importante et un outillage plus résistant. Aucun de ces facteurs n'exclut une pièce. Il s'agit d'éléments de conception dont un outilleur compétent tient compte lors du calcul des jeux, du choix de l'acier pour les matrices et du traitement de surface.
4.2 Exigences en matière de tolérance
L'emboutissage à matrices progressives permet de respecter les tolérances de manière répétable, car le repérage est fixé dans l'outil et non par l'opérateur. Il est possible d'atteindre des tolérances serrées, pouvant descendre jusqu'à ±0,025 mm, mais les fabricants doivent pour cela opter pour des outils comportant davantage de stations, un outillage plus précis et un entretien plus rigoureux. La règle d’ingénierie consiste à ne spécifier des tolérances serrées que lorsque la fonction l’exige, notamment sur les repères d’assemblage et les éléments d’accouplement, et à laisser le reste aux tolérances standard de l’estampage. Chaque tolérance inutilement serrée augmente le coût de l’outil sans apporter de valeur ajoutée à la pièce.
4.3 Finition et opérations secondaires
Le placage, la passivation, l'ébavurage, le traitement thermique, le taraudage et les opérations d'assemblage interviennent tous après l'emboutissage. Ils influencent le choix de la matrice, car ils peuvent modifier la disposition de la bande, l'orientation des pièces et la séquence des opérations. Si une surface doit présenter un aspect esthétique irréprochable, les marques de rupture du support mentionnées précédemment doivent être repositionnées ou éliminées lors de la finition. Les équipes doivent préciser les exigences secondaires avant l’examen de l’outillage, et non après la validation définitive de la disposition de la bande.
5. Quand un autre itinéraire est plus adapté
Les matrices progressives constituent la solution idéale dans un cas précis : volume élevé, conception stable et géométrie adaptée au formage en bande. En dehors de ce cas de figure, d’autres solutions s’avèrent souvent plus avantageuses en termes de coût total ou de délai de livraison. Le tableau ci-dessous présente les différents critères de décision courants.
Parcours du processus
Convient pour
À surveiller
Estampage à matrice progressive
Pièce conçue pour la production en grande série, congelée, facile à découper en bandes
Coût des outillages et délai de fabrication à l'avance
Découpe au laser + presse plieuse
Faible volume, conception en évolution, validation préalable à l'outillage
Le coût unitaire reste élevé à grande échelle
Estampage par transfert
Pièces qui ne peuvent pas rester sur une bande, formes plus profondes
N'est pas rentable pour les productions répétées en grande série
Il convient de mettre l'accent sur la production en petites séries. La fabrication des premiers lots par découpe laser et pliage sur presse plieuse, qui relèvent de la tôlerie, constitue souvent le moyen le plus économique de valider l'ajustement, le fonctionnement et l'assemblage avant même qu'un outillage progressif n'existe. De nombreux programmes devraient consacrer quelques centaines de pièces à la validation de la conception de cette manière. Une fois que le plan et la demande sont tous deux stabilisés, il est judicieux de s'engager dans la fabrication d'un outillage progressif.
Si l'on enchaîne ces étapes, le parcours comporte quatre étapes. Suivez-les dans l'ordre : chacune d'entre elles vous évitera une erreur plus coûteuse par la suite.
Vérifiez le volume et validez la conception. Les critères énoncés dans la partie consacrée au volume restent valables : une demande annuelle soutenue et un niveau de prélèvement stable. Si l'un ou l'autre de ces critères fait défaut, la décision s'arrête là.
Effectuer un filtrage de la géométrie. Effectuez le contrôle du transport sur bande à partir de la section « Géométrie » : prise en compte du formage peu profond, des supports résistants et des surfaces esthétiques. Si la pièce ne peut pas être transportée sur la bande, on passe alors à l’estampage par matrice de transfert ou à une autre méthode.
Testez-le sur un parcours à faible risque. Recourez à la découpe au laser associée à une presse plieuse, ou à un outillage pour petites séries, afin de vérifier les dimensions et l'assemblage avant d'investir dans le moule de production. C'est à ce stade que doivent se dérouler les itérations de prototypage, et non au niveau de l'outil progressif.
Valider après révision de la disposition des bandes. Avant la mise en production de la matrice, le fournisseur doit présenter un schéma de bande indiquant la séquence des postes, la conception du support et le plan de gestion des rebuts. C'est lors de cet examen, associé à une validation DFM de la pièce, que la décision finale d'acceptation ou de refus est confirmée.
Une demande de devis complète permet d’accélérer les étapes 2 et 4. Veillez à inclure : un plan en 2D avec les repères fonctionnels, la nuance et le trempage du matériau ainsi que l’épaisseur de la tôle, le volume annuel et la durée de vie prévue du programme, les exigences relatives à la surface esthétique et au côté à ébavurer, ainsi qu’une liste des opérations secondaires. Les fournisseurs peuvent effectuer une présélection sur la base du modèle seul, mais le plan permet de combler les lacunes.
7. Capacités de pressage à matrice progressive de PartsMastery
PartsMastery propose des services professionnels d'emboutissage à matrice progressive couvrant toute la gamme des pièces métalliques embouties, des bornes, clips et supports aux protections, connecteurs et pièces de précision. L’entreprise dispose de presses de précision à grande vitesse, d’un centre de conception et de fabrication de matrices, ainsi que de capacités complètes d’usinage secondaire. Ces ressources permettent de répondre à des besoins variés, de la validation de prototypes à la production en série de plusieurs millions d’unités.
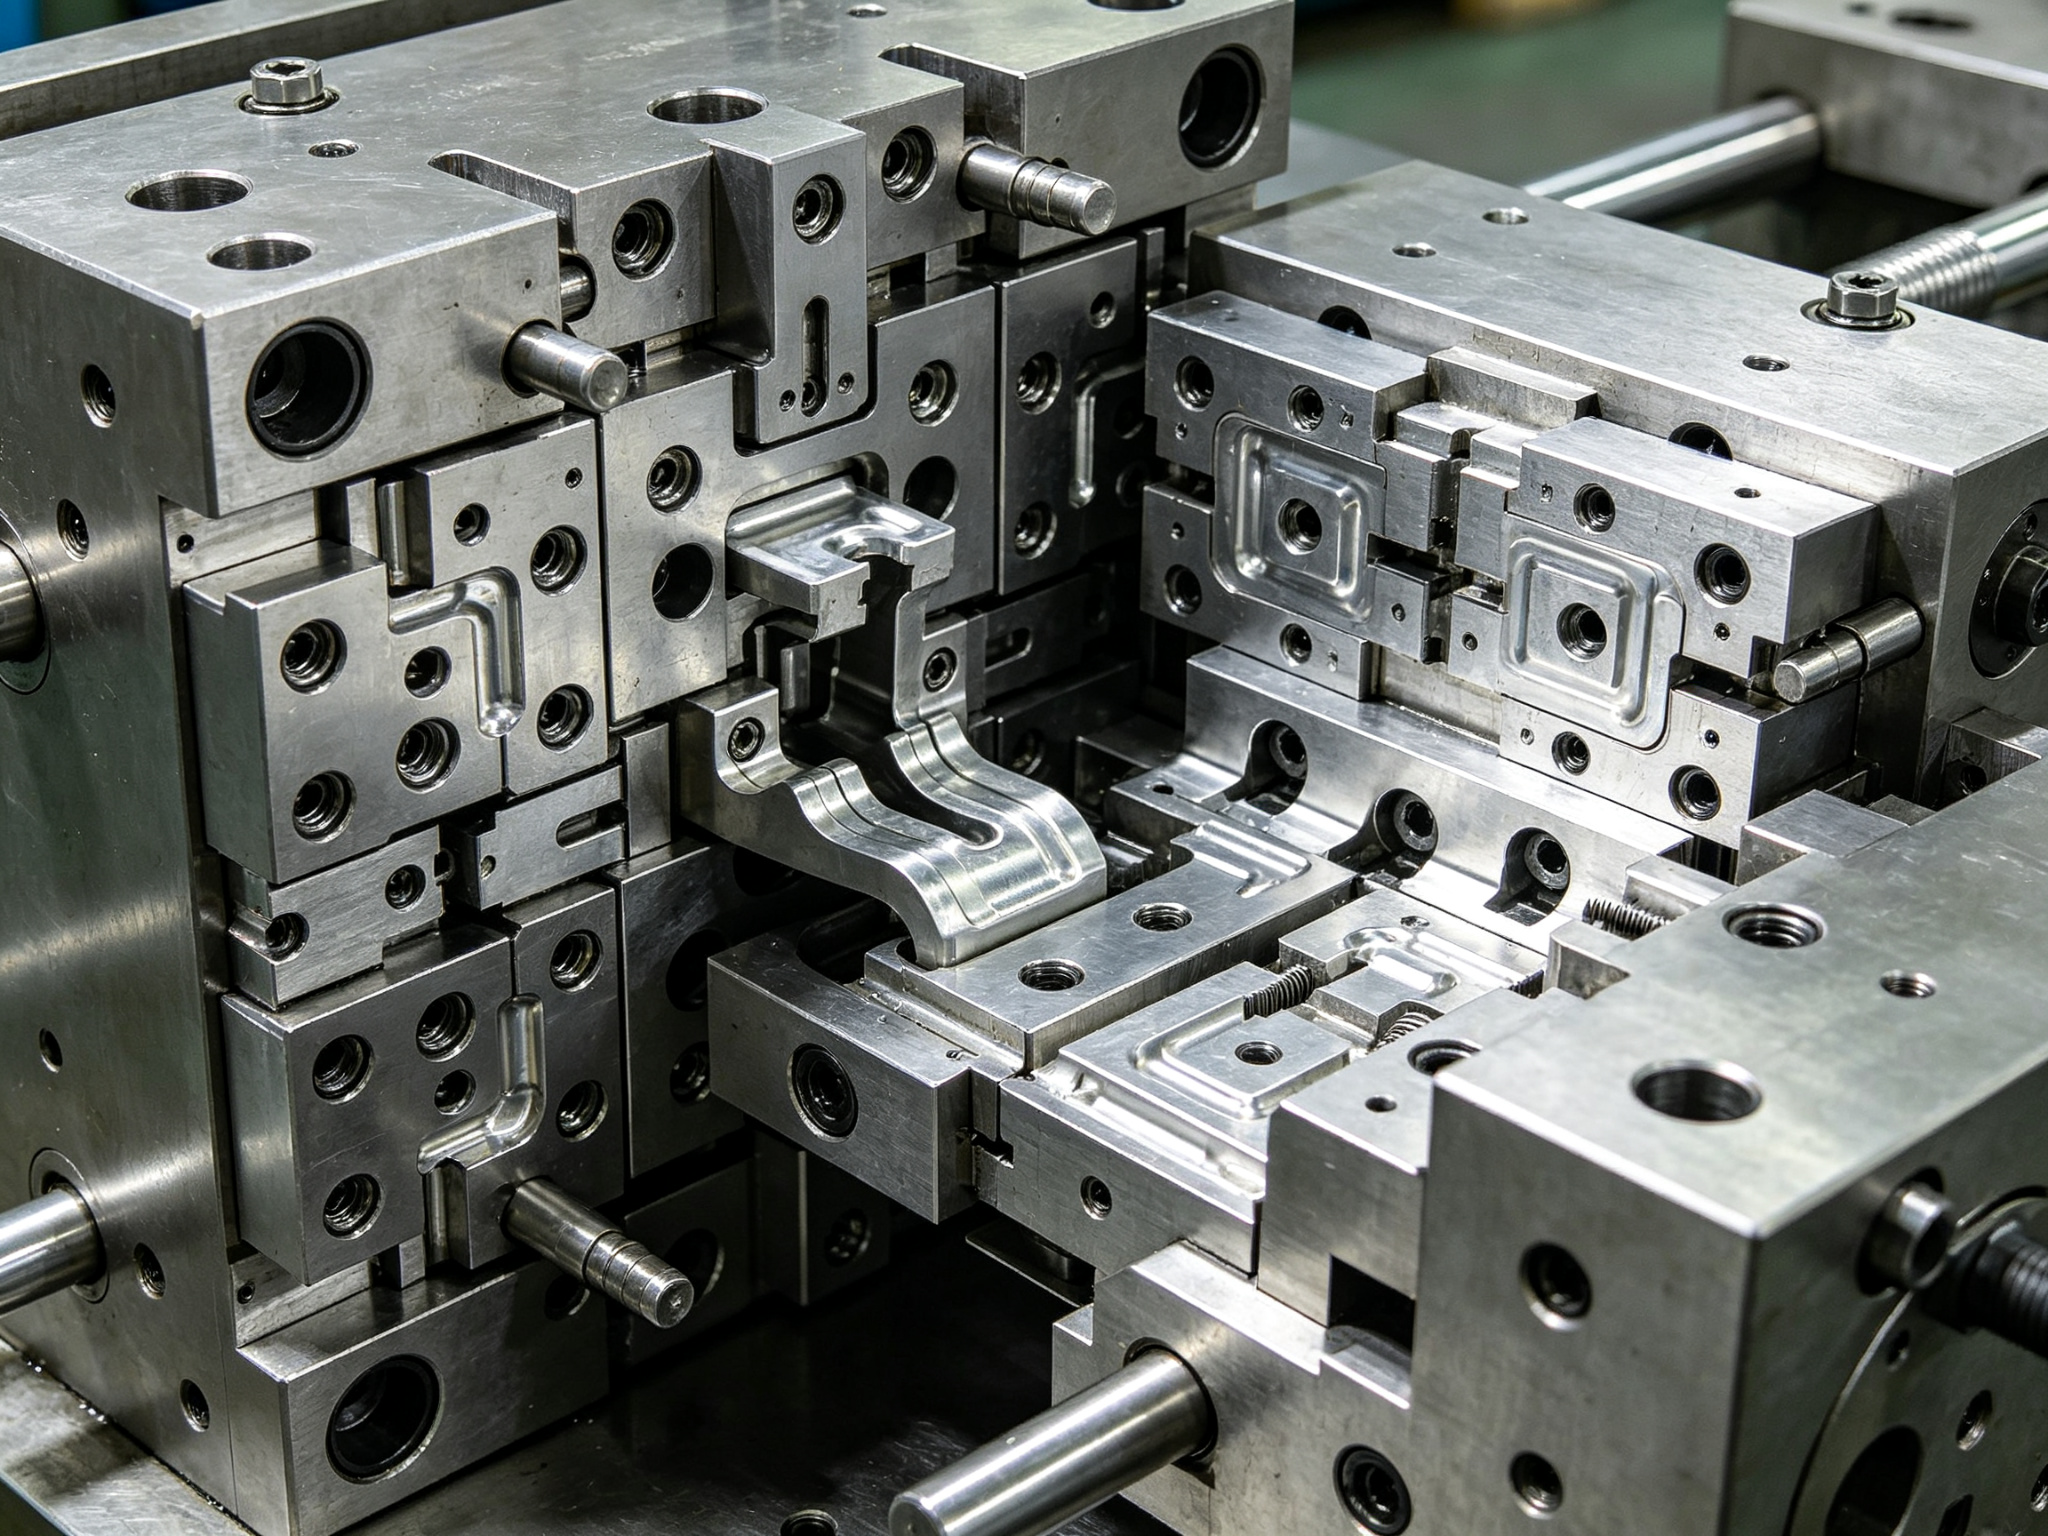
En matière de conception de matrices, l’équipe d’ingénieurs de PartsMastery propose gratuitement des analyses DFM (conception pour la fabrication) et des services d’optimisation de la disposition des bandes. Avant de s’engager dans la fabrication des outils, les ingénieurs analysent minutieusement les caractéristiques géométriques de la pièce, les propriétés des matériaux, les exigences de tolérance et les opérations de finition. Ils optimisent la séquence des postes, la conception des porte-pièces et le plan de chutes afin de réduire les coûts d’outillage et les risques de production à la source. Tous les outils sont fabriqués à partir d’aciers à outils de haute qualité et subissent un traitement thermique et un traitement de surface rigoureux afin de garantir une longue durée de vie et une qualité d’estampage stable.
En matière de contrôle qualité, PartsMastery a mis en place un système d’inspection complet équipé de machines à mesurer tridimensionnelles, de systèmes de mesure par vision, de jauges de hauteur et de duromètres. De l’inspection du premier article aux contrôles de routine en cours de fabrication, en passant par l’inspection complète des pièces avant expédition, chaque étape respecte des normes de qualité strictes et assure la traçabilité des enregistrements. Tous les lots de production sont accompagnés de certificats de matériaux complets, de rapports d’inspection et de registres de traçabilité des lots, garantissant ainsi la conformité aux exigences des systèmes qualité ISO 9001 et IATF 16949.
De plus, PartsMastery propose des services de traitement secondaire tout-en-un, comprenant le placage, la passivation, l’ébavurage, le traitement thermique, le taraudage et l’assemblage. Qu’il s’agisse de simples pièces embouties plates ou de pièces formées complexes à plusieurs stations, PartsMastery fournit des solutions complètes, de la conception des matrices et de la validation des échantillons à la production en série.
8. Résumé
Pour déterminer si l’emboutissage à matrice progressive convient à votre pièce, il faut effectuer quatre vérifications successives : le volume et la stabilité de la conception, la compatibilité de la géométrie de la bande, l’impact des matériaux et des tolérances sur l’outil, ainsi que l’existence d’une méthode de validation moins coûteuse. Lorsque ces quatre critères sont remplis, l’emboutissage à matrice progressive offre un coût unitaire difficile à battre à l’échelle de la production. Si l’un d’entre eux échoue, une autre méthode offre presque toujours un meilleur rapport qualité-prix global.
Si votre pièce semble adaptée, soumettez le plan à un fournisseur spécialisé dans l’emboutissage avant que la conception n’avance. Le moment idéal est celui où la géométrie peut encore être modifiée à moindre coût, et non après que l’acier de l’outil a déjà été découpé. Grâce à une évaluation systématique des options et à une analyse de l’agencement de la bande, les ingénieurs peuvent trouver l’équilibre optimal entre performances et coûts et développer des produits à la fois de haute qualité et compétitifs sur le plan commercial.
Foire aux questions
À partir de quel volume annuel l'estampage à matrices progressives devient-il rentable ?
Une demande annuelle de plusieurs centaines de milliers d'unités dans le cadre d'un programme pluriannuel constitue généralement le point de départ, mais la complexité des pièces et les matériaux utilisés font varier ce seuil. Demandez au fournisseur de comparer le coût total (amortissement de l'outillage sur la durée du programme plus le coût unitaire) à celui d'une solution sans outillage. Cette comparaison apporte une réponse plus fiable que n'importe quel chiffre fixe.
Quels sont les facteurs qui déterminent le coût d'une matrice progressive ?
Le nombre d'étapes est le facteur déterminant ; davantage d'opérations impliquent une matrice plus longue et plus complexe, avec des exigences plus strictes en matière de support. À cela s'ajoutent des tolérances serrées, des matériaux plus durs et la durée de vie requise pour la matrice. C'est donc la disposition de la bande, et non la taille de la pièce, qui détermine le prix fixé par le fournisseur.
Combien de temps faut-il pour fabriquer une matrice progressive ?
Le délai de livraison dépend du nombre de postes et de la complexité du projet ; il varie généralement de plusieurs semaines à quelques mois. Le service d’emboutissage de PartsMastery propose des devis pour l’outillage progressif avec des délais de livraison à partir d’environ 20 jours, matrice comprise, pour les projets à exécution rapide. Demandez dès que possible la disposition de la bande ; celle-ci permet de déterminer un calendrier réaliste.
Quels sont les travaux d'entretien nécessaires pour une matrice progressive tout au long de sa durée de vie ?
Les arêtes de coupe s'usent et doivent être affûtées ; cette usure entraîne, au fil du temps, une modification de la taille des bavures et un décalage dimensionnel. Prévoyez un entretien régulier et surveillez les dimensions critiques entre chaque cycle de production. Une matrice entretenue selon un calendrier régulier conserve ses tolérances bien plus longtemps qu’une matrice qui ne fait l’objet d’une attention particulière qu’après l’apparition d’un problème.