Un troquel progresivo se encuentra entre las herramientas de producción más rentables del sector manufacturero; sin embargo, también supone una de las inversiones más costosas cuando se fabrica de forma incorrecta. Los fabricantes lo diseñan a medida para la geometría de una sola pieza, por lo que la pregunta “¿encaja?” requiere una respuesta clara antes de que nadie corte el acero del troquel, y no después de que la herramienta ya exista.
Cuando los ingenieros eligen la aplicación adecuada, el coste por pieza desciende a un nivel que pocos procesos pueden igualar. Cuando eligen mal, la inversión permanece en el balance del proyecto durante años. Que su pieza sea apta para el estampado con troquel progresivo depende de cómo funciona el proceso y de cuáles son sus límites reales. Esta guía parte de los principios del proceso y analiza de forma sistemática las condiciones aplicables, la lógica de costes, las limitaciones geométricas y el proceso de toma de decisiones del estampado con troquel progresivo, ayudando a los ingenieros a tomar la decisión correcta antes de comprometerse con la fabricación del utillaje.
1. Cómo funciona el estampado con troqueles progresivos
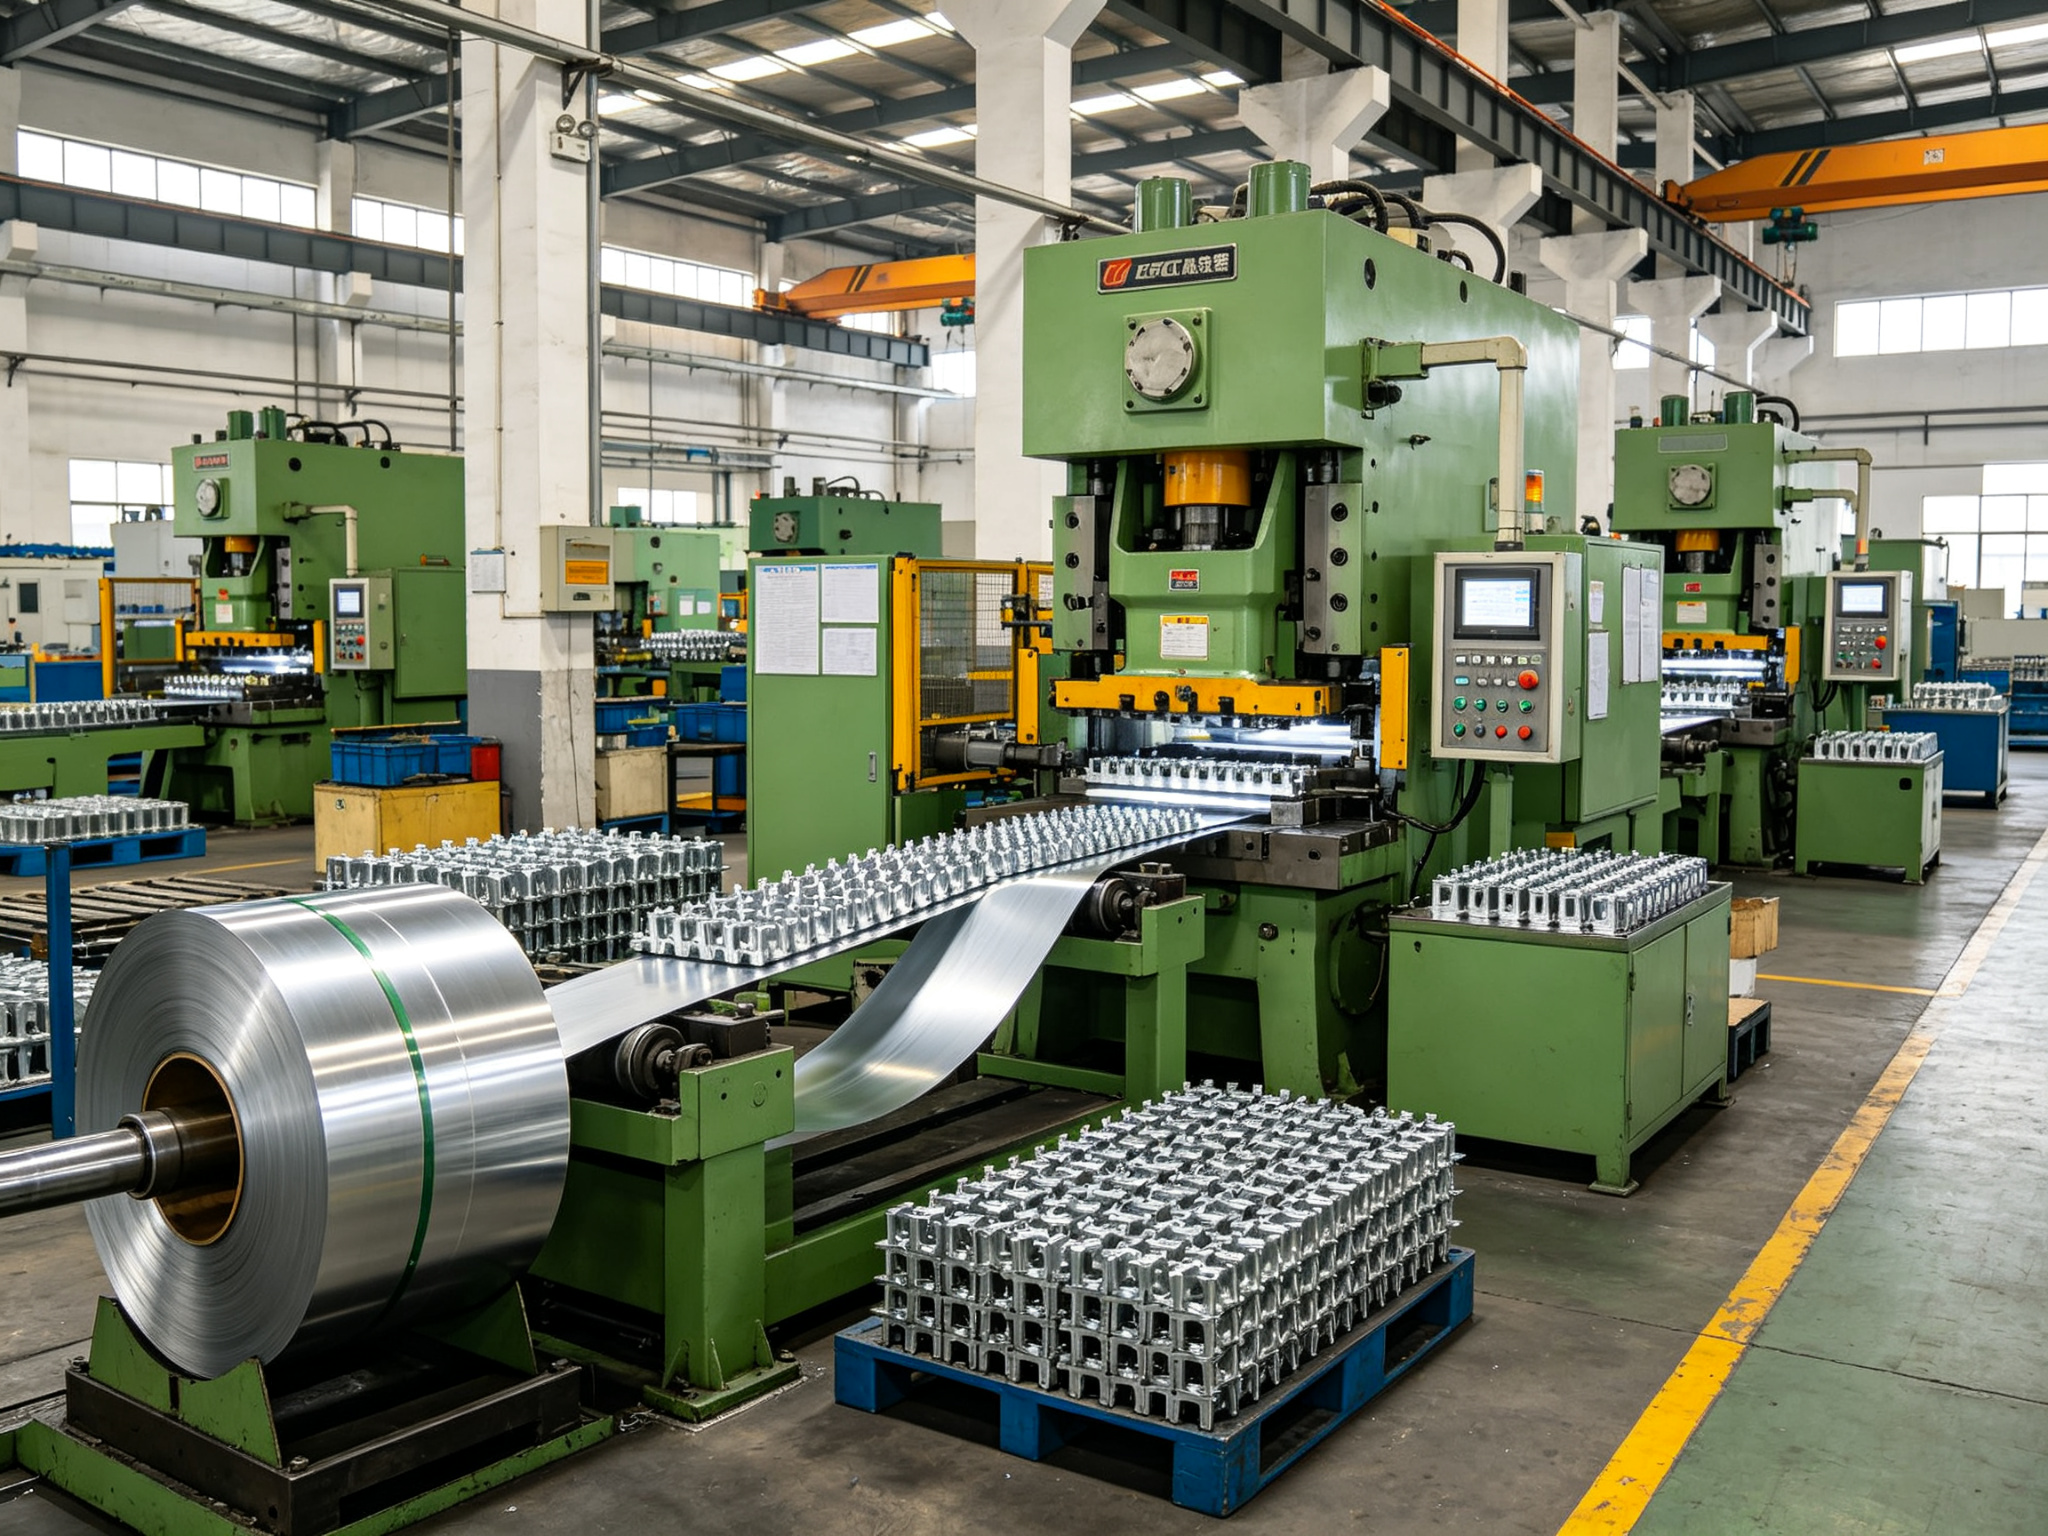
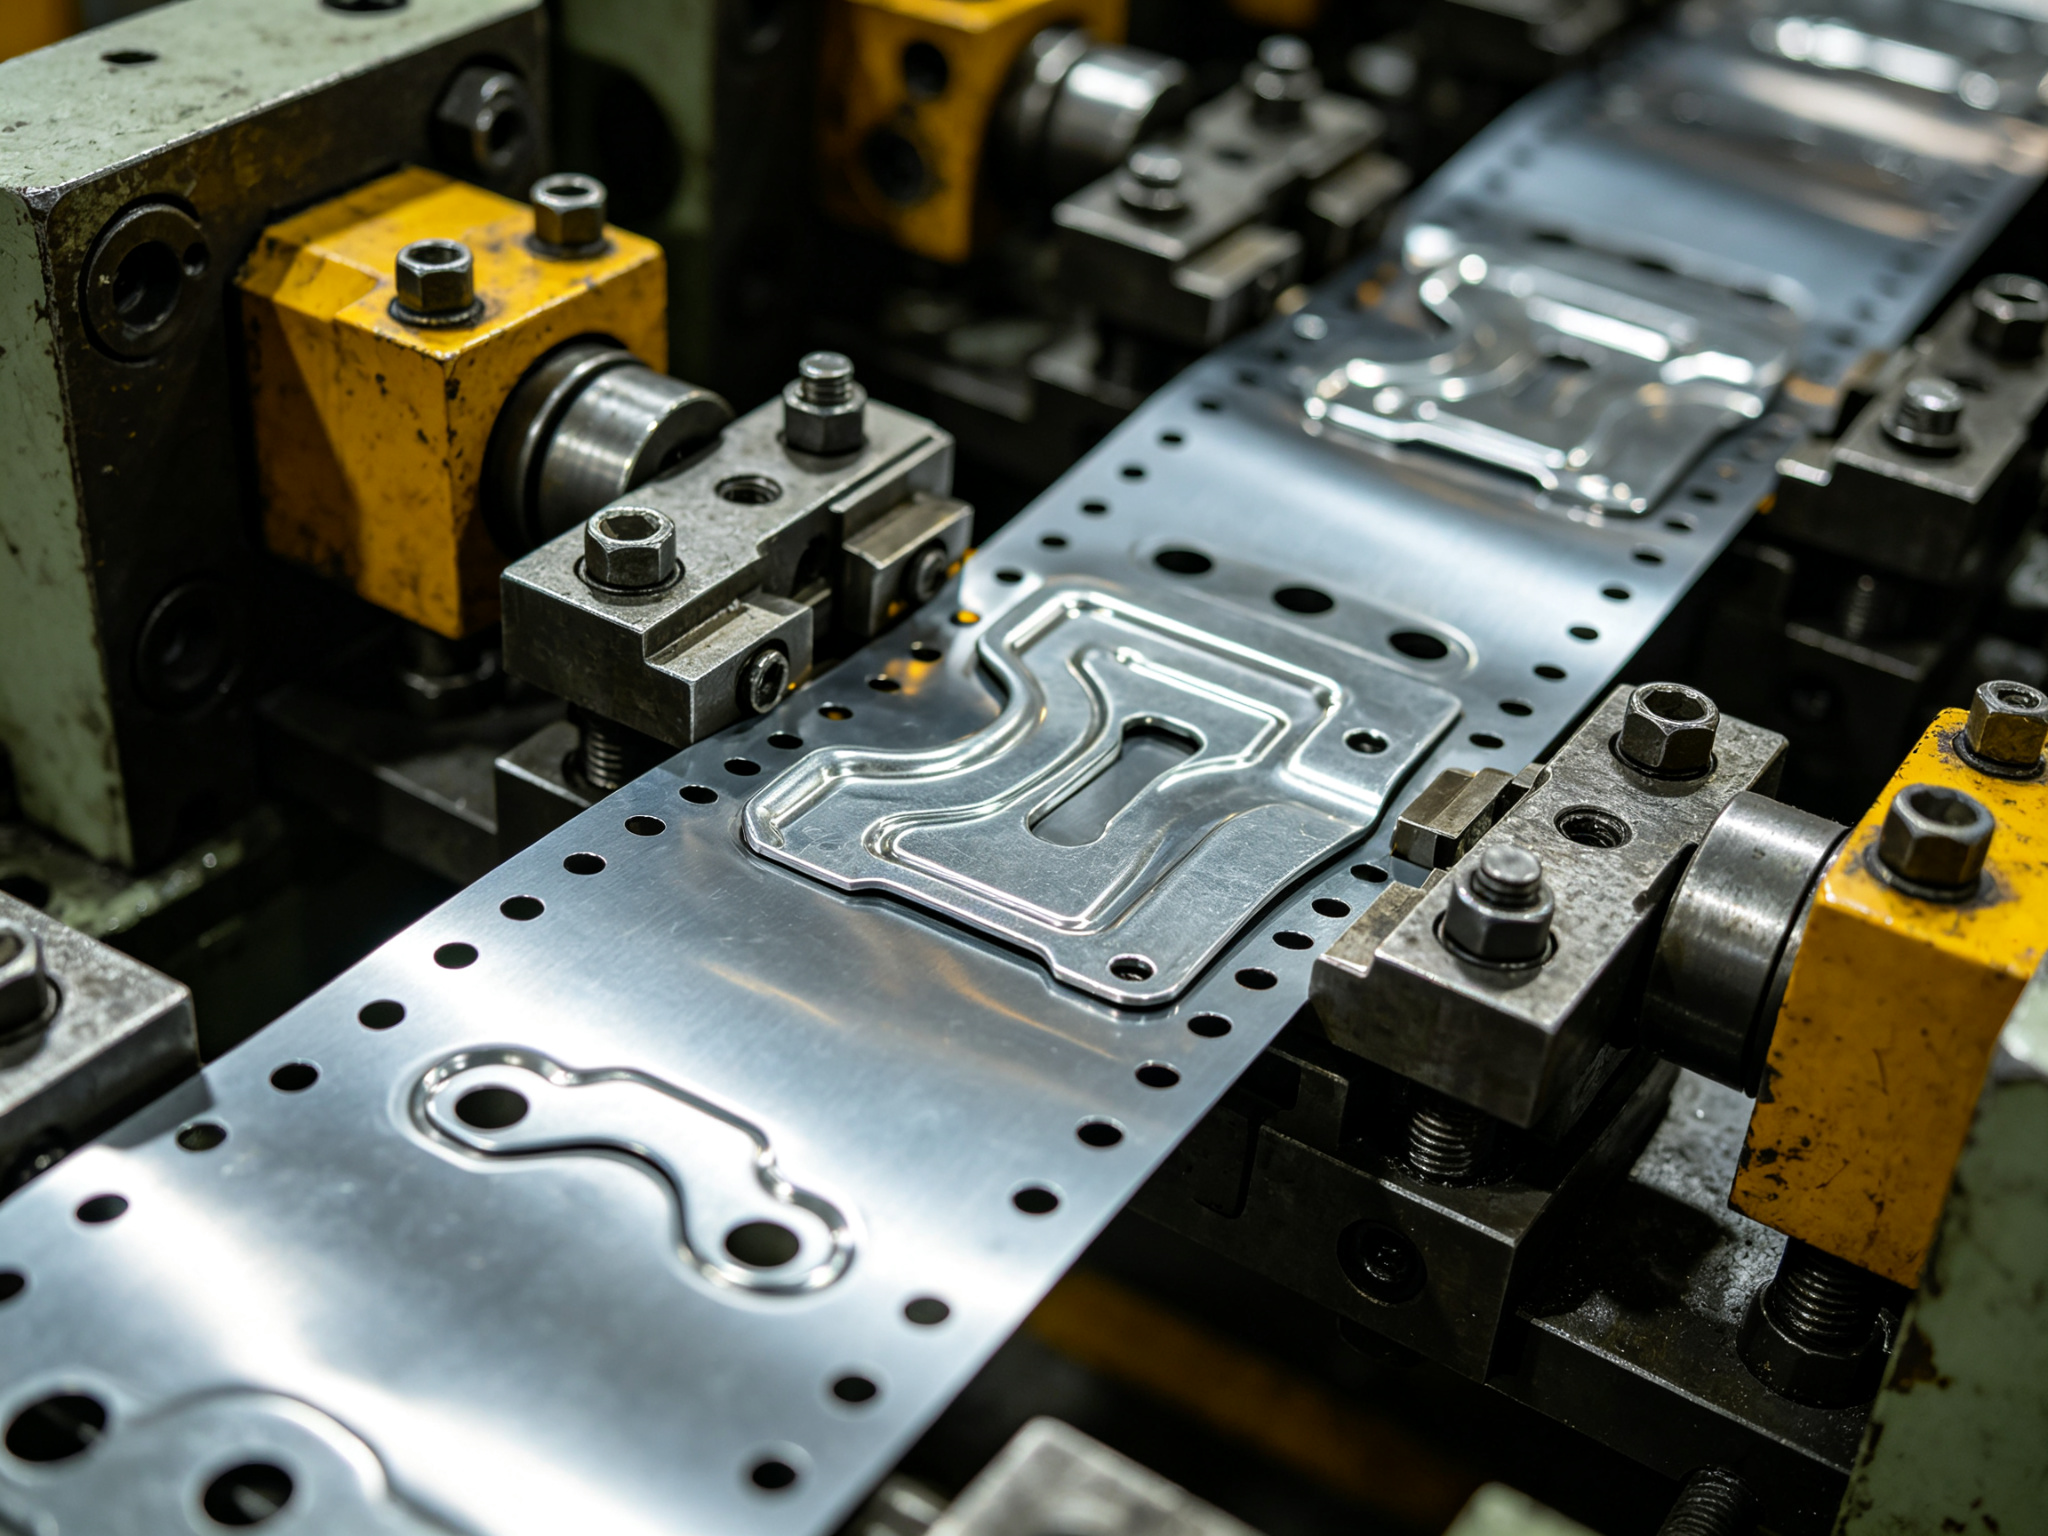
En el estampado con troquel progresivo, una tira de metal procedente de una bobina se introduce a través de un único troquel que contiene varias estaciones. Cada carrera de la prensa hace avanzar la banda un paso, y cada estación realiza una operación: perforación, corte, plegado, conformado, acuñación o recorte. La pieza permanece unida a la banda mediante una banda portadora hasta que la estación final la separa. Una carrera produce una pieza acabada.
Esta banda portadora explica la lógica fundamental que subyace a todos los criterios de selección que se exponen a continuación. Dado que la pieza debe permanecer unida, apoyada y situada con precisión a lo largo de todo su recorrido, la banda actúa tanto como portadora de la pieza como referencia de alineación. El registro se consigue mediante orificios guía perforados en la banda, y no mediante un ajuste manual por parte del operario.
La implicación práctica es clara: si una pieza puede desplazarse por la banda a través de todas las estaciones sin deformarse ni perder el soporte, el estampado con troquel progresivo suele poder producirla. Si no puede permanecer en la banda, ningún volumen de producción puede resolver este problema fundamental.
2. Estabilidad del volumen y del diseño: la verdadera cuestión de la rentabilidad
En un programa de estampado con troquel progresivo, el troquel representa el principal coste inicial, y los fabricantes lo pagan una sola vez. La lógica que permite recuperarlo es la diferencia entre el coste por pieza del proceso progresivo y el coste de una ruta sin troquel, multiplicada por cada pieza fabricada. Esta lógica apunta a dos condiciones que deben cumplirse conjuntamente.
2.1 Volumen anual elevado y constante
La primera condición es un volumen anual elevado y sostenido. La amortización de los utillajes se distribuye a lo largo de cientos de miles de piezas al año, y una vida útil del programa de varios años es el marco habitual en el que las cuentas salen. El punto de equilibrio exacto depende de la complejidad de la pieza, el material y el precio unitario, por lo que los ingenieros deben considerar este rango como un marco de referencia inicial y no como una regla estricta.
2.2 Diseño de «Frozen»
La segunda condición es la estabilidad del diseño, algo que los ingenieros suelen pasar por alto. Si el plano sigue cambiando, cada revisión puede suponer una reelaboración de la disposición de la banda o del propio troquel, y ese coste es mucho mayor que el de revisar una pieza cortada con láser. Un troquel progresivo se beneficia de un diseño congelado. Un volumen de producción sin un diseño congelado conlleva casi tanto riesgo como un volumen reducido.
Las señales de alerta en esta fase son claras: tiradas de prototipos, validación en la primera pasada o una demanda anual que nadie puede confirmar. Si el programa aún está definiendo su diseño o su volumen, comprometerse con un utillaje progresivo es prematuro.
3. ¿Puede la tira soportar el peso de tu pieza?
El control geométrico es el segundo filtro y descarta las piezas independientemente del volumen que tengan. En un troquel progresivo, es necesario que la pieza se mantenga plana y estable sobre la banda mientras las estaciones la procesan. Los ingenieros deben pensar en función de lo que la banda pueda soportar, no de lo que una prensa pueda conformar.
3.1 Características adecuadas de las piezas
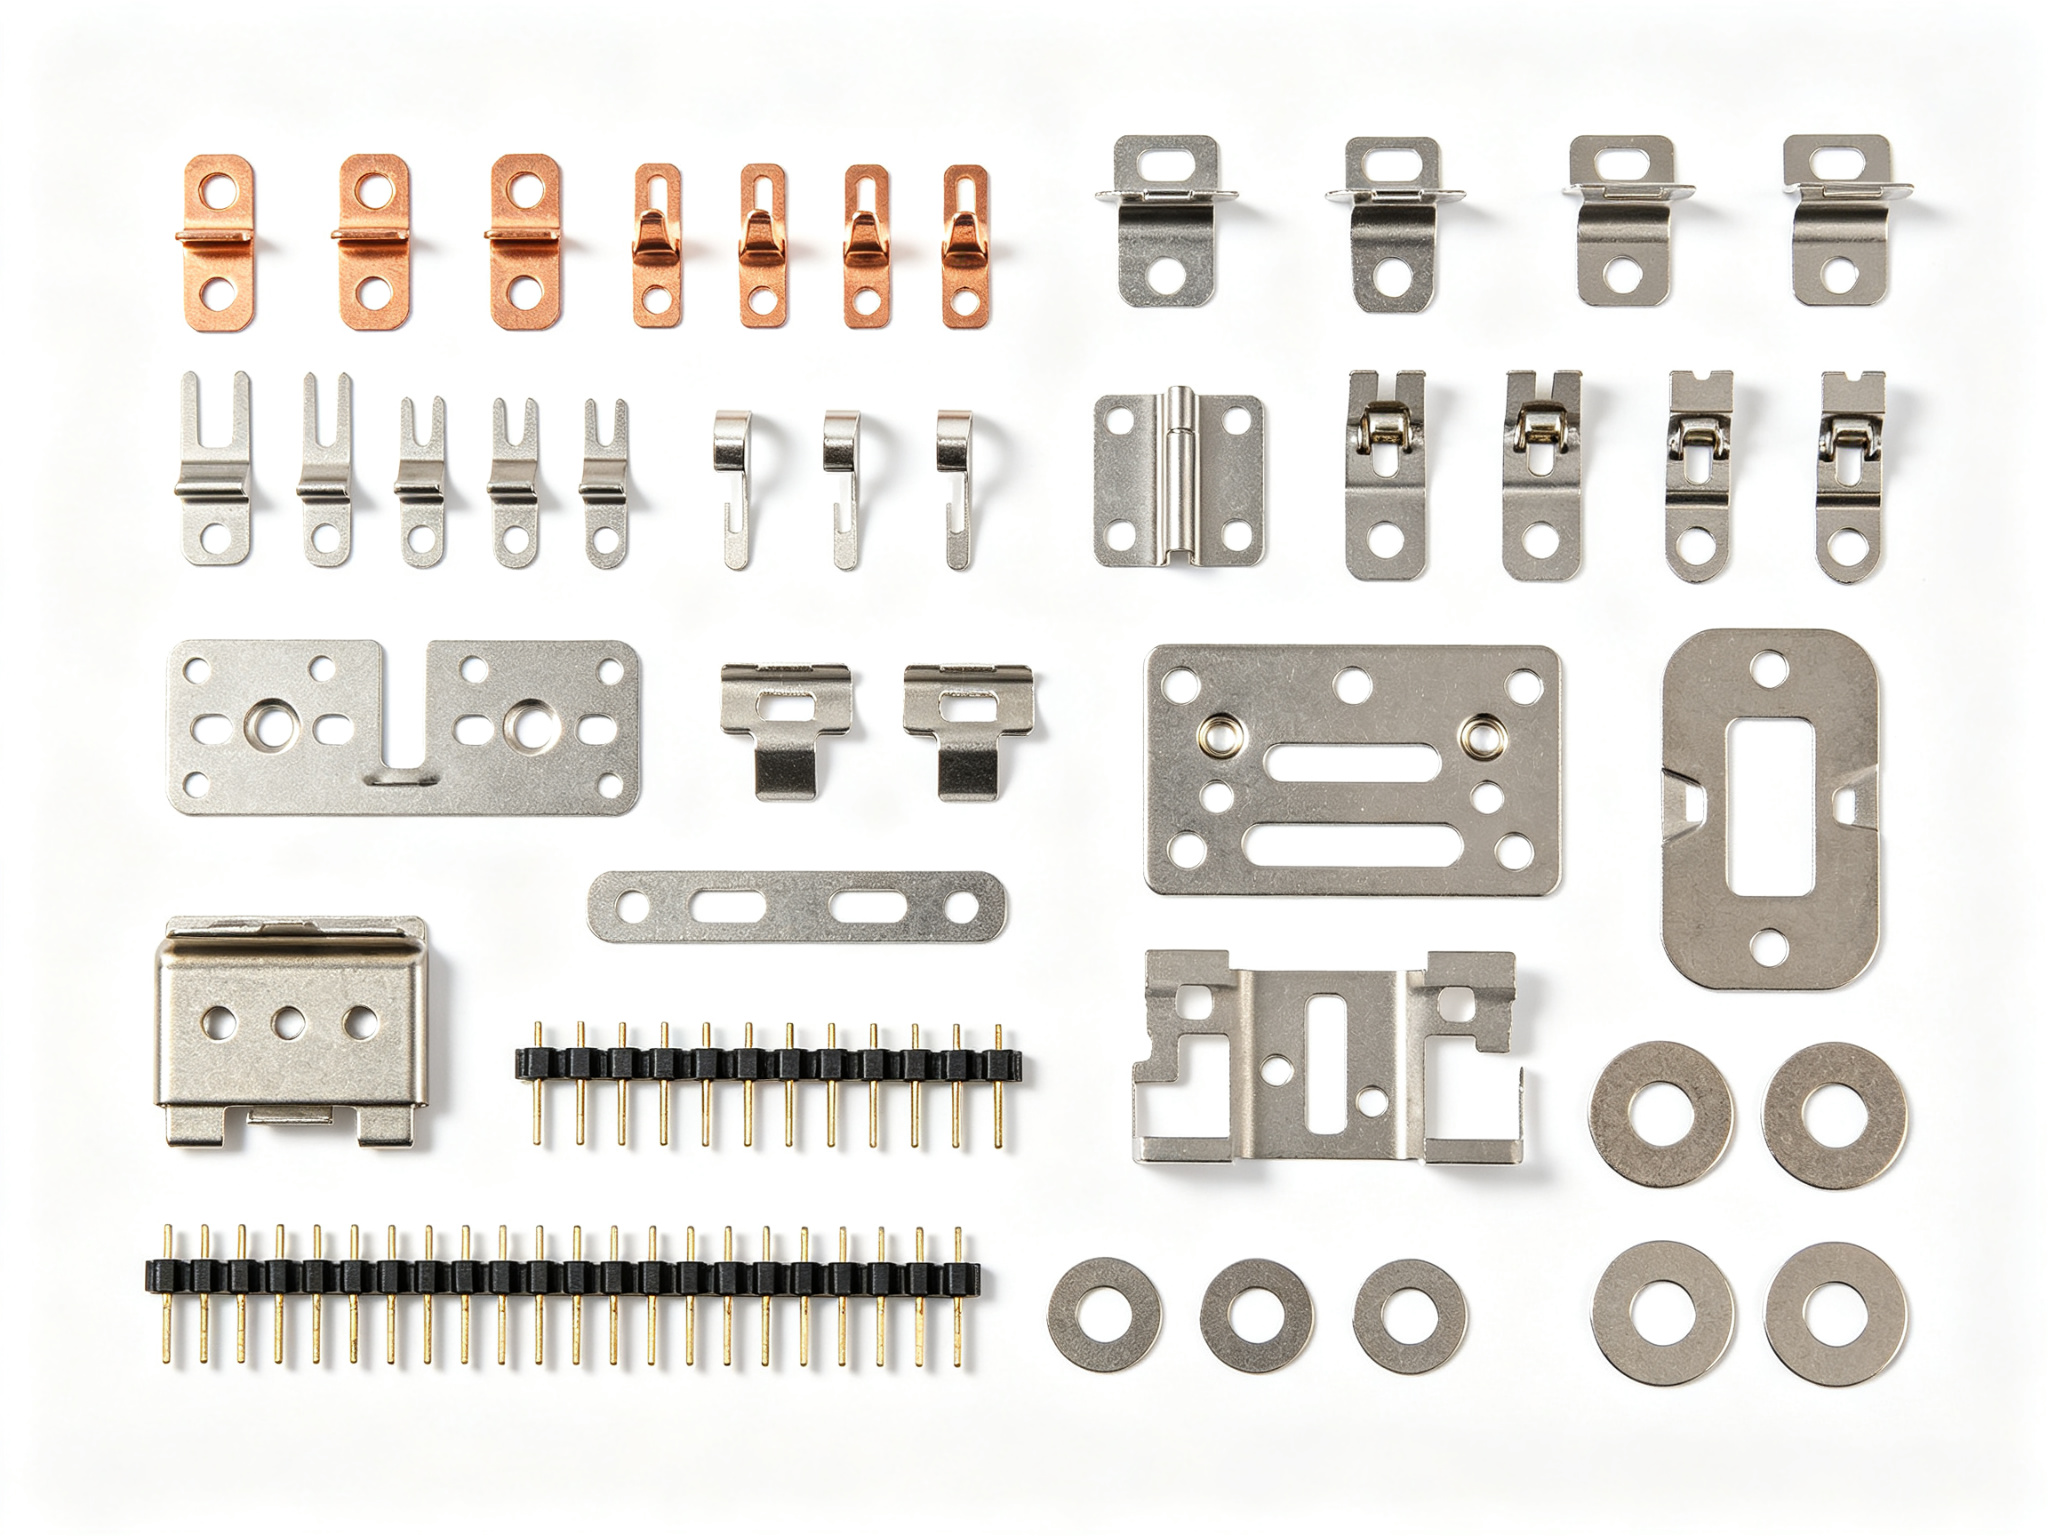
Los buenos candidatos suelen ser piezas compactas con formas poco profundas. Los terminales, clips, soportes, contactos, blindajes y arandelas fabricados a partir de orificios, lengüetas, pliegues y formas poco profundas se desplazan bien por la banda, especialmente cuando los diseñadores disponen los elementos de tal forma que la banda mantenga un refuerzo sólido entre ellos.
3.2 Tres tipos de geometría inadecuados
Las señales de alerta se dividen en tres grupos. En primer lugar, están los embutidos profundos. Las copas y las carcasas necesitan que el material fluya hacia una cavidad desde todos los lados, algo que una banda transportadora no puede proporcionar de la misma forma que un proceso específico de embutido profundo. En segundo lugar, están los paneles muy grandes y las formas muy tridimensionales. Tienden a sobrecargar la banda transportadora o a deformarse durante el conformado. En tercer lugar, están los cambios de sección de gruesa a delgada. La banda pierde soporte donde la sección transversal cambia bruscamente.
Para estas piezas, una matriz de transferencia suele ser la mejor herramienta. Una matriz de transferencia libera la pieza en bruto antes de tiempo y la desplaza de estación en estación a lo largo del proceso.
3.3 Comprobación del estado de la superficie
Hay que realizar una comprobación más en esta etapa: el estado de la superficie. La cinta transportadora deja pequeñas marcas en el punto donde se separa la pieza, y las estaciones de conformado pueden dejar líneas de marcado. Si la pieza tiene una superficie estética en la que no pueden aparecer estas marcas, los diseñadores deben ocultarlas mediante el diseño o eliminarlas en una operación secundaria. Esto no es un factor decisivo, pero debe tenerse en cuenta en la toma de decisiones, y no descubrirse una vez fabricado el utillaje.
4. Cómo influyen las especificaciones de las piezas en la herramienta
Una misma geometría puede dar lugar a matrices muy diferentes en función de lo que especifique el plano de impresión. Hay tres aspectos de las especificaciones que son los que más influyen en el coste de la herramienta y en su diseño.
4.1 Elección de los materiales
La banda debe estar disponible en bobina y ser conformable al espesor requerido. El acero con bajo contenido en carbono, el acero inoxidable, el aluminio, el latón y el cobre se estampan habitualmente, pero cada uno de ellos modifica el troquel. El acero inoxidable se endurece por deformación y acelera el desgaste de las herramientas. El aluminio presenta comportamiento de recuperación elástica y deja marcas en la superficie. El acero de alta resistencia requiere mayor fuerza de prensado y utillaje más resistente. Ninguno de estos factores descarta una pieza. Se trata de factores de diseño que un utillista competente tiene en cuenta a la hora de determinar el juego, la selección del acero para los troqueles y el tratamiento superficial.
4.2 Requisitos de tolerancia
El estampado con troqueles progresivos mantiene las tolerancias de forma repetible, ya que el registro está fijado en la herramienta, no depende del operario. Se pueden alcanzar tolerancias muy ajustadas, de hasta ±0,025 mm, pero los fabricantes las consiguen mediante un mayor número de estaciones, herramientas de mayor precisión y un mantenimiento más riguroso. La norma de ingeniería consiste en especificar tolerancias ajustadas únicamente cuando la función lo exija, en los puntos de referencia de montaje y en las características de acoplamiento, y dejar el resto con la tolerancia estándar de estampado. Cada tolerancia innecesariamente ajustada aumenta el coste del utillaje sin aportar valor añadido a la pieza.
4.3 Acabado y operaciones secundarias
Los procesos de recubrimiento, pasivación, desbarbado, tratamiento térmico, roscado y montaje se llevan a cabo todos después del estampado. Estos procesos influyen en la elección de la matriz, ya que pueden modificar la disposición de la banda, la orientación de la pieza y la secuencia del proceso. Si se requiere que una superficie tenga un acabado estético impecable, las marcas de separación del soporte mencionadas anteriormente deben colocarse o eliminarse mediante el acabado. Los equipos deben indicar los requisitos secundarios antes de la revisión del utillaje, no después de que se haya fijado la disposición de la banda.
5. Cuando otra ruta es más adecuada
Los troqueles progresivos son la solución adecuada para un caso concreto: gran volumen, diseño estable y geometría apta para la producción en banda. Fuera de ese caso, otras opciones suelen resultar más ventajosas en cuanto a coste total o plazo de entrega. La tabla siguiente muestra las vías de decisión más habituales.
Ruta del proceso
Se adapta a...
Ten cuidado con
Estampado con troqueles progresivos
Pieza de gran volumen, diseño para congelación y apta para el procesamiento en tiras
Costes de utillaje y plazos de entrega iniciales
Corte por láser + plegadora
Volumen reducido, diseño variable, validación previa a la fabricación de utillaje
El coste por unidad se mantiene elevado a gran escala
Estampado por transferencia
Piezas que no pueden colocarse en una tira, formas más profundas
No resulta rentable para pedidos repetidos de gran volumen
Cabe destacar el apartado de los volúmenes reducidos. La fabricación de los primeros lotes mediante corte por láser y plegado con prensa plegadora —un método de fabricación de chapa— suele ser la forma más económica de validar el ajuste, el funcionamiento y el montaje antes de que exista un troquel progresivo. Muchos proyectos deberían dedicar unos cientos de piezas a probar el diseño de esta manera. Una vez que tanto el plano como la demanda se hayan estabilizado, tiene sentido apostar por el troquel progresivo.
6. Proceso de toma de decisiones: selección, validación, confirmación
Si juntas todas las etapas, el camino consta de cuatro pasos. Síguelos en orden y cada uno de ellos te evitará un error más costoso más adelante.
Confirma el volumen y fija el diseño. El criterio de la sección de volumen sigue siendo válido sin modificaciones: una demanda anual constante y un consumo que no varía. Si falta alguno de los dos, la decisión se detiene aquí.
Analiza la geometría. Realiza la comprobación de transporte por banda desde la sección de geometría: teniendo en cuenta el conformado superficial, los soportes resistentes y las superficies estéticas. Si la pieza no puede desplazarse por la banda, se recurre al estampado con troquel de transferencia u otra alternativa.
Prueba la ruta en un tramo de bajo riesgo. Utiliza el corte por láser junto con una prensa plegadora, o utillaje para tiradas cortas, para verificar las dimensiones y el montaje antes de invertir en la matriz de producción. Las iteraciones en la fase de prototipo deben realizarse aquí, no en la matriz progresiva.
Realiza una revisión del diseño de la tira. Antes de que se entregue el troquel, el proveedor debe presentar un esquema de la tira que muestre la secuencia de estaciones, el diseño del portador y el plan de desechos. Esa revisión, junto con la aprobación del diseño para la fabricación (DFM) de la pieza, es donde se confirma la decisión final de «aprobado» o «rechazado».
Una solicitud de presupuesto completa agiliza los pasos 2 y 4. Incluye: un plano en 2D con referencias funcionales, el tipo de material y el estado de temple junto con el espesor de la chapa, el volumen anual y la vida útil prevista del producto, los requisitos relativos al acabado superficial y al lado con rebabas, y una lista de operaciones secundarias. Los proveedores pueden realizar una preselección basándose únicamente en un modelo, pero el plano permite aclarar cualquier duda.
7. Capacidades de estampado con troqueles progresivos de PartsMastery
PartsMastery ofrece servicios profesionales de estampado con troqueles progresivos que abarcan toda la gama de piezas metálicas estampadas, desde terminales, clips y soportes hasta protectores, conectores y herrajes de precisión. La empresa cuenta con prensas de precisión de alta velocidad, un centro de diseño y fabricación de troqueles y una completa capacidad de procesamiento secundario. Estos recursos satisfacen diversas necesidades, desde la validación de prototipos hasta la producción en serie de millones de unidades.
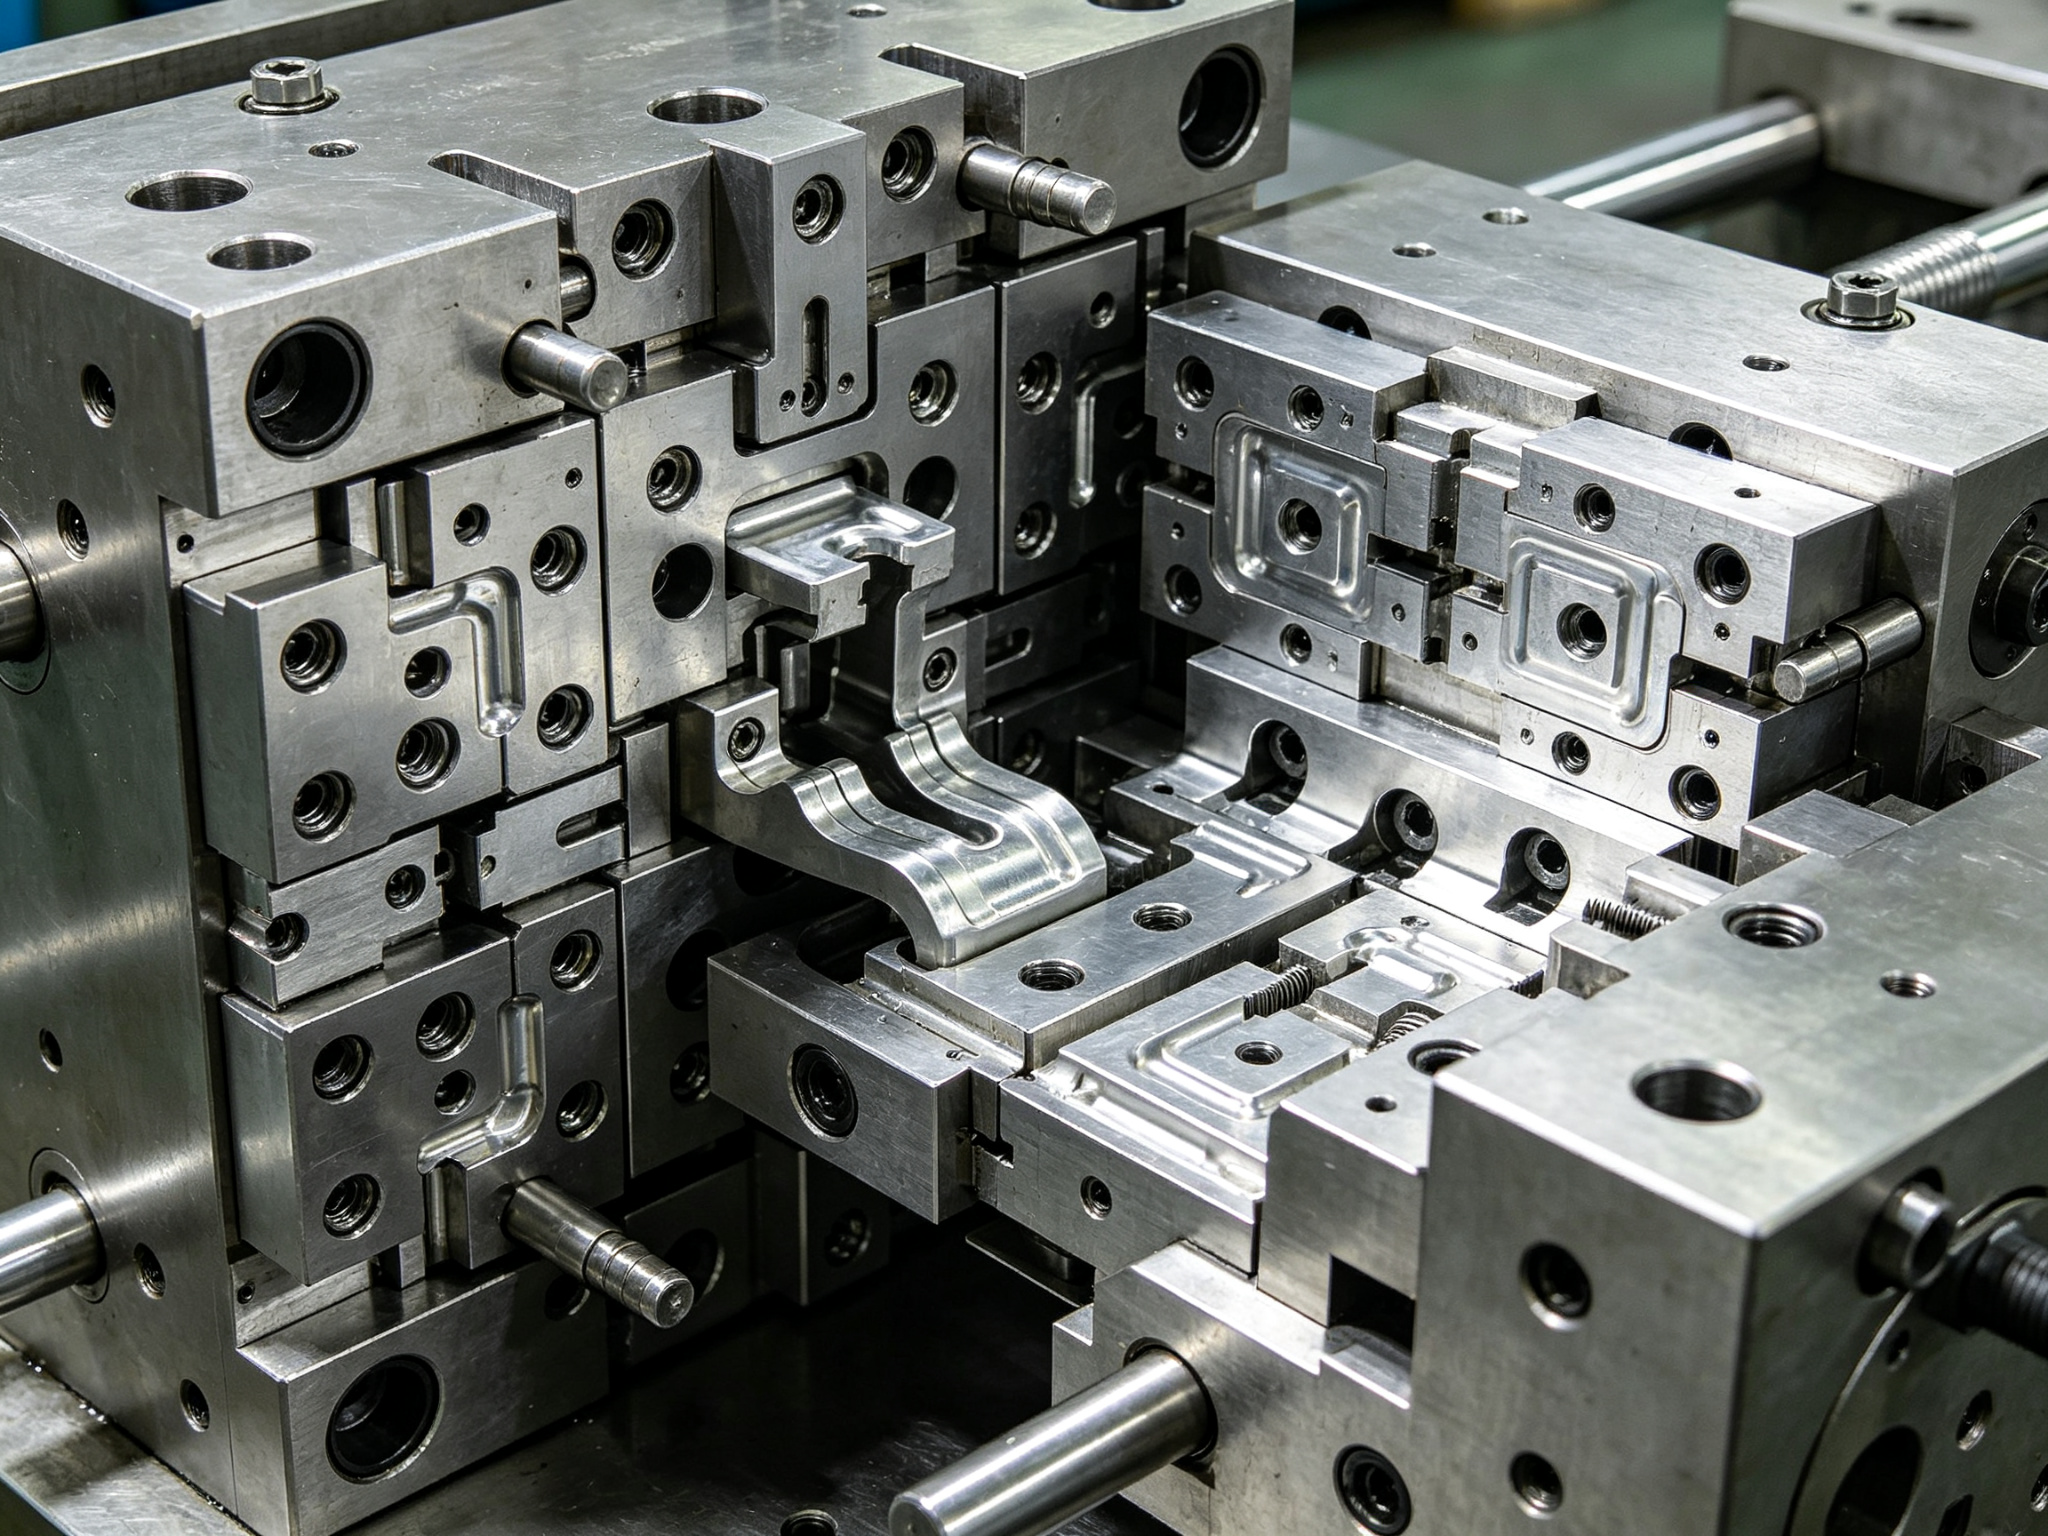
En el diseño de troqueles, el equipo de ingeniería de PartsMastery ofrece revisiones gratuitas de DFM (diseño para la fabricación) y servicios de optimización de la disposición de las tiras. Antes de comprometerse con la fabricación de los troqueles, los ingenieros analizan minuciosamente las características geométricas de la pieza, las propiedades del material, los requisitos de tolerancia y las operaciones secundarias. Optimizan la secuencia de estaciones, el diseño del portapiezas y el plan de desperdicio para reducir el coste de los troqueles y el riesgo de producción desde el origen. Todos los troqueles utilizan aceros de alta calidad y se someten a estrictos tratamientos térmicos y superficiales para garantizar una larga vida útil y una calidad de estampación estable.
En cuanto al control de calidad, PartsMastery ha establecido un sistema de inspección integral equipado con máquinas de medición por coordenadas, sistemas de medición por visión, medidores de altura y durómetros. Desde la inspección del primer artículo hasta los controles de patrulla durante el proceso y la inspección completa de salida, cada etapa sigue estrictas normas de calidad y garantiza la trazabilidad de los registros. Todos los lotes de producción cuentan con certificados de materiales completos, informes de inspección y registros de trazabilidad de lotes, lo que garantiza el cumplimiento de los requisitos de los sistemas de calidad ISO 9001 e IATF 16949.
Además, PartsMastery ofrece servicios integrales de procesamiento secundario, entre los que se incluyen el recubrimiento, la pasivación, el desbarbado, el tratamiento térmico, el roscado y el montaje. Ya se trate de simples piezas estampadas planas o de piezas conformadas complejas en varias estaciones, PartsMastery ofrece soluciones completas, desde el diseño de troqueles y la validación de muestras hasta la producción en serie.
8. Resumen
Para determinar si el estampado con troquel progresivo es adecuado para tu pieza, hay que realizar cuatro comprobaciones consecutivas: el volumen y la estabilidad del diseño, la compatibilidad de la geometría de la banda, el efecto de los materiales y las tolerancias en el troquel, y la disponibilidad de una vía de validación más económica. Cuando se superan las cuatro, el estampado con troquel progresivo ofrece un coste por pieza difícil de superar a escala de producción. Si falla alguno de ellos, casi siempre hay otra vía que ofrece un mejor valor total.
Si tu pieza parece encajar, muestra el plano a un proveedor de estampación antes de que el diseño pase a la siguiente fase. El momento adecuado es mientras la geometría aún sea barata de modificar, no después de que el acero del troquel ya se haya cortado. Mediante una evaluación sistemática de la selección y una revisión de la disposición de la banda, los ingenieros pueden encontrar el equilibrio óptimo entre rendimiento y coste y desarrollar productos que sean a la vez de alta calidad y comercialmente competitivos.
Preguntas frecuentes
¿A partir de qué volumen anual resulta rentable el estampado con troqueles progresivos?
La demanda anual de cientos de miles de unidades, en el marco de un programa plurianual, suele ser el punto de partida habitual, pero la complejidad de las piezas y los materiales marcan la diferencia. Pide al proveedor que compare el coste total —la amortización de las herramientas a lo largo de la vida útil del programa más el coste por pieza— con una opción que no requiera herramientas. Esa comparación responde a la pregunta de forma más fiable que cualquier cifra fija.
¿Qué factores influyen en el coste de una matriz progresiva?
El número de estaciones es el factor más determinante; un mayor número de operaciones implica un troquel más largo y complejo, con requisitos más estrictos para el soporte. A ello se suman las tolerancias ajustadas, los materiales más duros y la vida útil exigida para el troquel. Por lo tanto, lo que realmente determina el precio que fija un proveedor es la disposición de la tira, y no el tamaño de la pieza.
¿Cuánto tiempo se tarda en fabricar una matriz progresiva?
El plazo de entrega varía en función del número de estaciones y de la complejidad del proyecto; suele oscilar entre varias semanas y unos pocos meses. El servicio de estampación de metales de PartsMastery ofrece presupuestos para herramientas progresivas con plazos de entrega a partir de unos 20 días, incluida la matriz, en los programas más rápidos. Solicita con antelación el diseño de la banda; este determina el calendario realista.
¿Qué mantenimiento necesita un troquel progresivo a lo largo de su vida útil?
Los filos se desgastan y hay que afilarlos; además, el desgaste modifica el tamaño de las rebabas y provoca desviaciones dimensionales con el paso del tiempo. Planifica un mantenimiento periódico y supervisa las dimensiones críticas entre cada ciclo de producción. Una matriz cuyo mantenimiento se realiza de forma periódica mantiene las tolerancias durante mucho más tiempo que una a la que solo se le presta atención cuando surge un problema.