Ein Folgeverbundwerkzeug zählt zu den kosteneffizientesten Fertigungswerkzeugen in der Produktion, stellt jedoch bei falscher Konstruktion auch eine der teuersten Investitionen dar. Hersteller entwerfen es maßgeschneidert für eine bestimmte Teilegeometrie, weshalb die Frage “Passt es?” eine klare Antwort erfordert, bevor der Werkzeugstahl geschnitten wird – und nicht erst, nachdem das Werkzeug bereits fertiggestellt ist.
Wenn Ingenieure die richtige Anwendung wählen, sinken die Stückkosten auf ein Niveau, das nur wenige Verfahren erreichen können. Bei einer falschen Wahl belastet die Investition die Projektbilanz über Jahre hinweg. Ob sich Ihr Bauteil für das Stufenpressen eignet, hängt davon ab, wie der Prozess funktioniert und wo seine tatsächlichen Grenzen liegen. Dieser Leitfaden geht von den Prozessgrundsätzen aus und analysiert systematisch die geltenden Bedingungen, die Kostenlogik, die geometrischen Einschränkungen sowie den Entscheidungsprozess beim Stufenpressen. So hilft er Ingenieuren, die richtige Entscheidung zu treffen, bevor sie sich für die Werkzeugherstellung entscheiden.
1. So funktioniert das Stanzverfahren mit Folgewerkzeugen
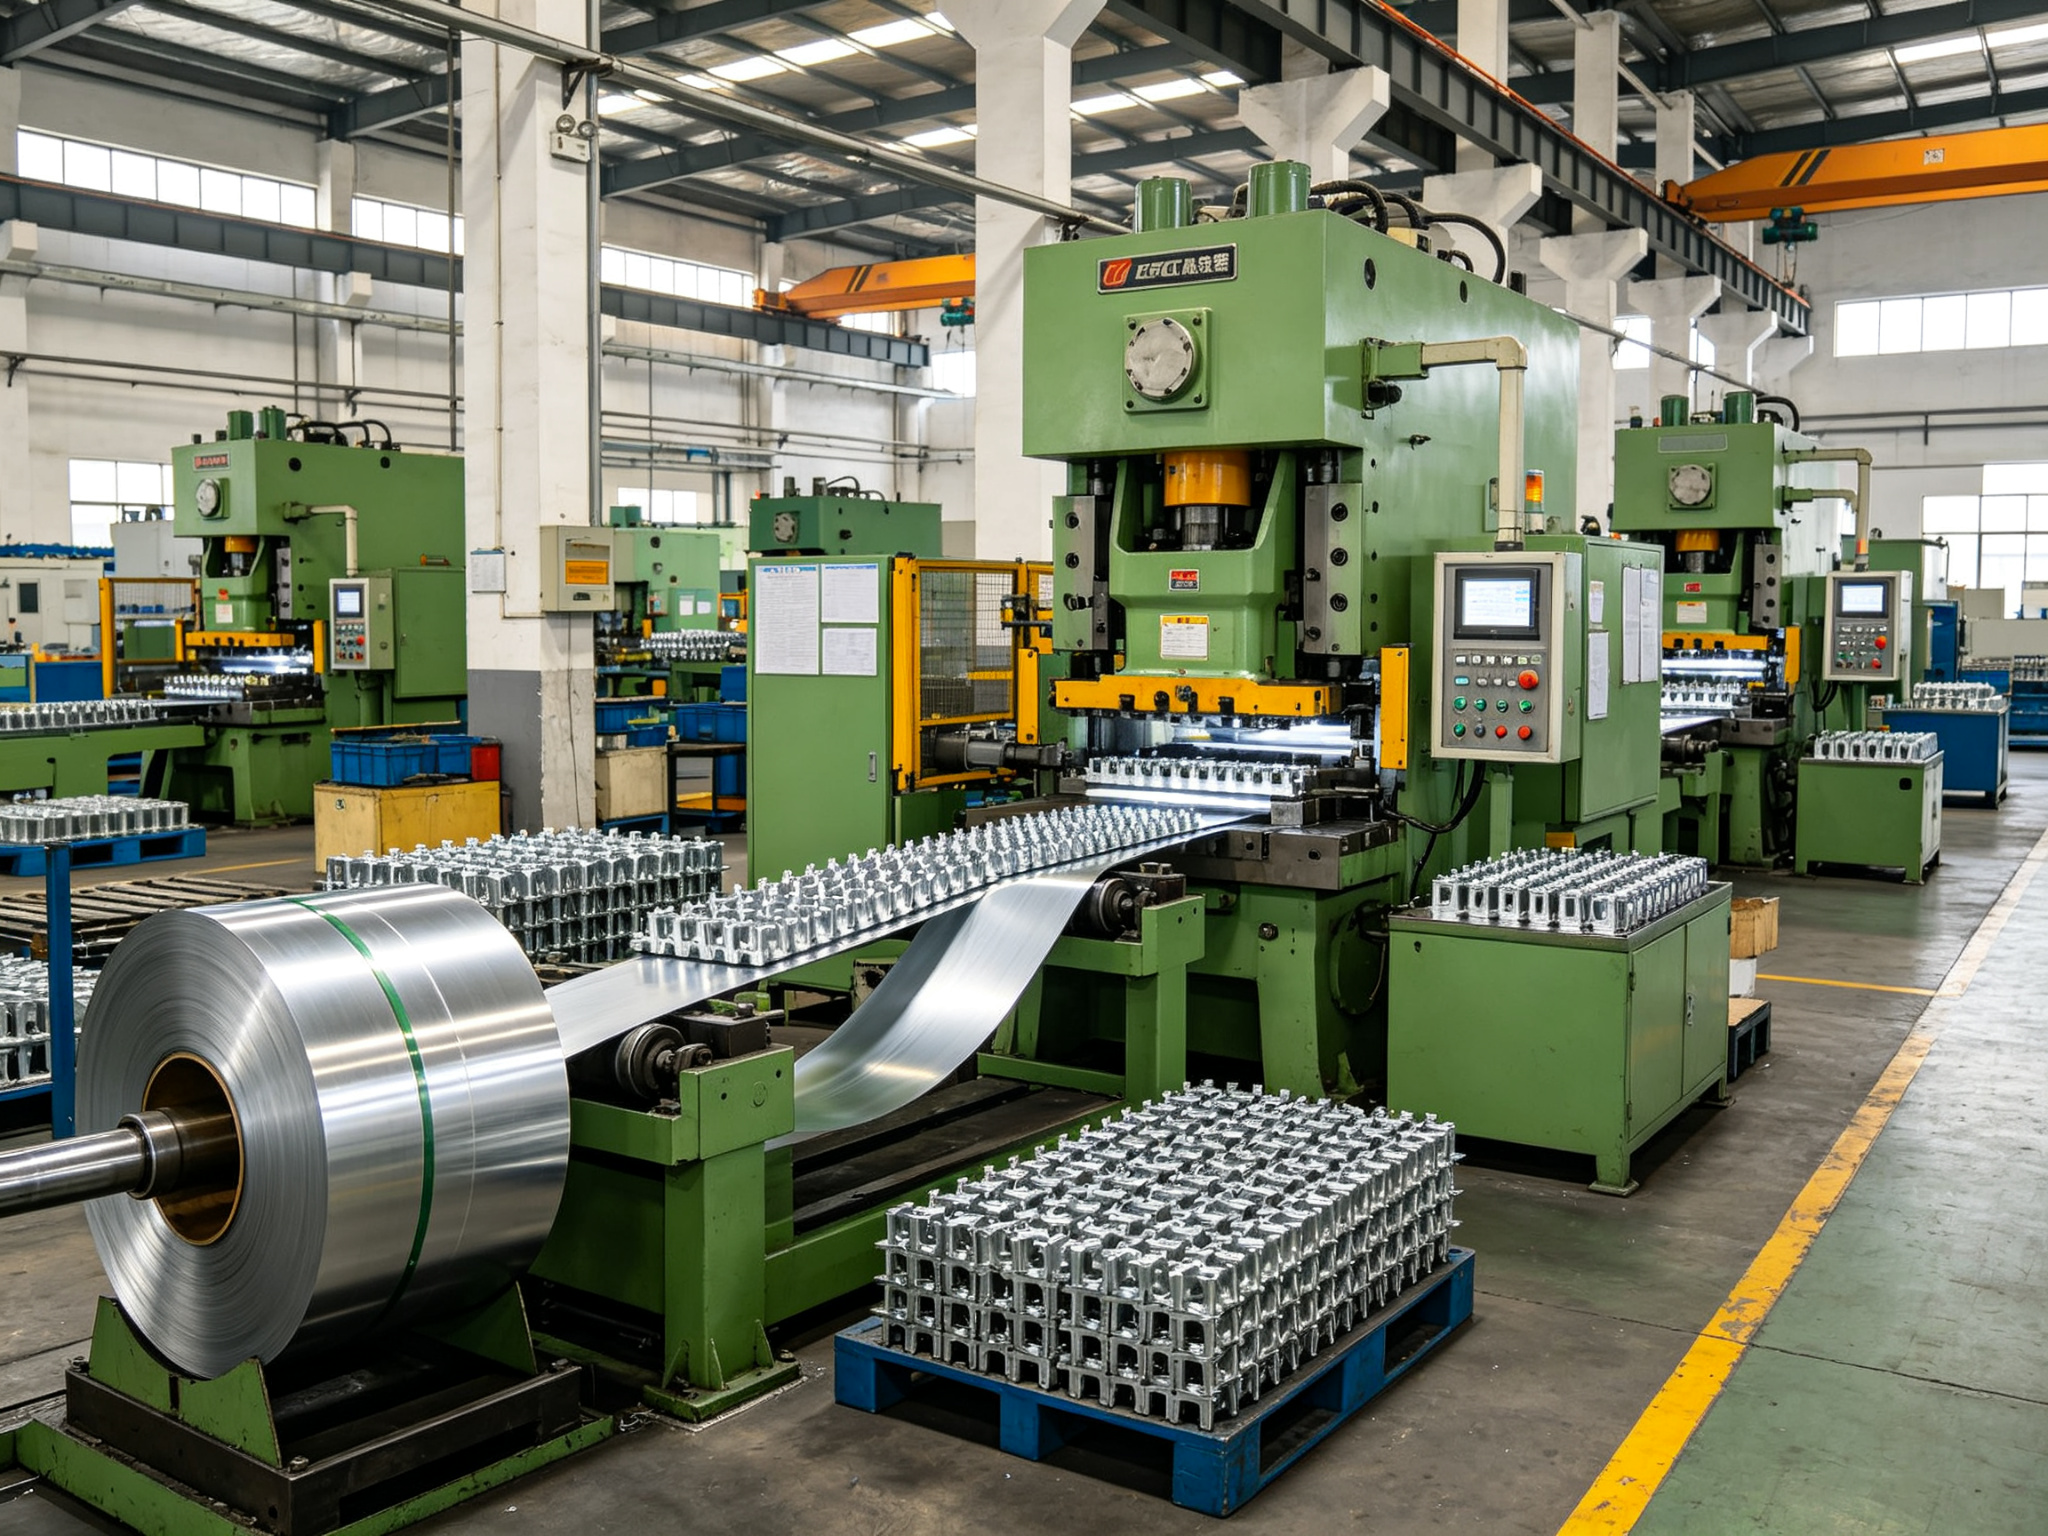
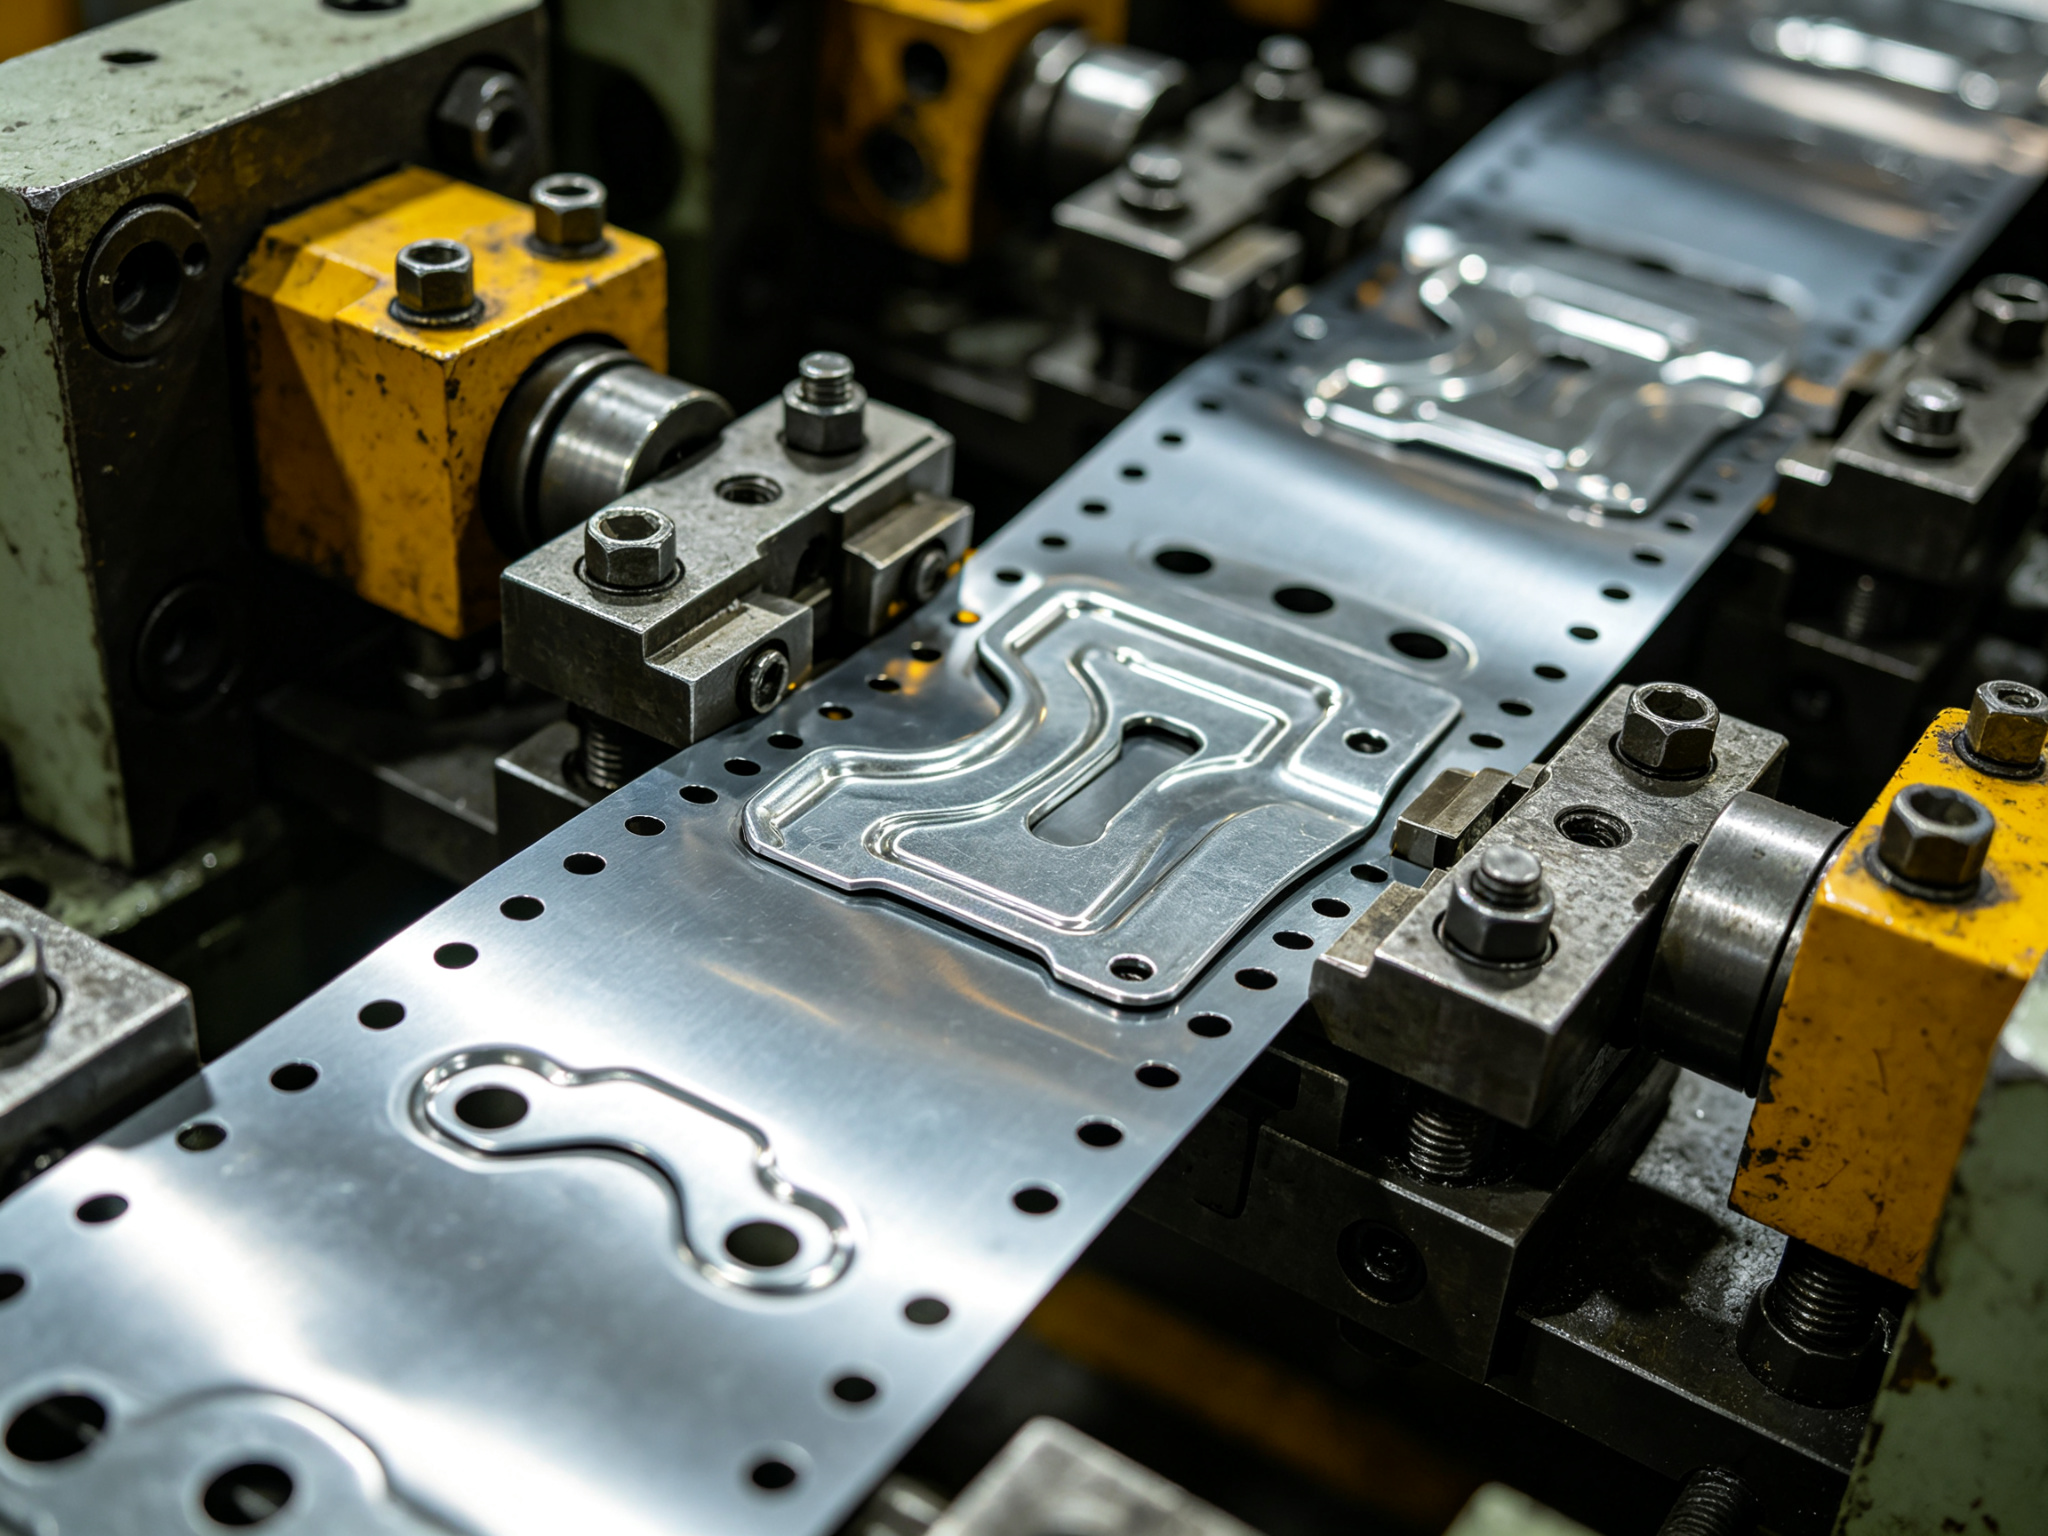
Beim Folgeverbundstanzen wird ein Metallband von einer Spule durch ein einzelnes Stanzwerk geführt, das mehrere Stationen umfasst. Mit jedem Presshub wird das Band um eine Teilung weitergeschoben, und jede Station führt einen Arbeitsschritt aus: Stanzen, Ausschneiden, Biegen, Umformen, Prägen oder Besäumen. Das Teil bleibt über eine Trägerbahn mit dem Band verbunden, bis es an der letzten Station abgetrennt wird. Pro Hub entsteht ein fertiges Teil.
Diese Trägerbahn erklärt die Kernlogik hinter jedem der folgenden Auswahlkriterien. Da das Teil während seines gesamten Weges verbunden, abgestützt und präzise positioniert bleiben muss, dient das Band sowohl als Teilträger als auch als Ausrichtungsreferenz. Die Registrierung erfolgt über in das Band gestanzte Führungslöcher und nicht durch manuelle Anpassung durch den Bediener.
Die praktische Konsequenz ist klar: Wenn ein Teil den Bandlauf durch alle Stationen hindurch absolvieren kann, ohne sich zu verziehen oder die Abstützung zu verlieren, lässt es sich in der Regel im Folgeverbundpressen herstellen. Kann es nicht auf dem Band verbleiben, kann kein Produktionsvolumen dieses grundlegende Problem lösen.
2. Volumen und Designstabilität: Die entscheidende Frage nach der Rentabilität
Bei einem Stanzprogramm mit Folgeverbundwerkzeug stellt das Werkzeug den größten Teil der Vorlaufkosten dar, und die Hersteller zahlen diese Kosten nur einmal. Die Logik, nach der sich diese Kosten amortisieren, ergibt sich aus der Differenz zwischen den Stückkosten beim Folgeverbundverfahren und den Kosten eines werkzeuglosen Verfahrens, multipliziert mit der Anzahl der gefertigten Teile. Diese Logik weist auf zwei Bedingungen hin, die gleichzeitig erfüllt sein müssen.
2.1 Hohes und beständiges Jahresvolumen
Die erste Voraussetzung ist ein hohes und beständiges Jahresvolumen. Die Werkzeugkosten amortisieren sich bei einer Stückzahl von Hunderttausenden pro Jahr, und eine Programmlaufzeit von mehreren Jahren ist der übliche Rahmen, in dem sich die Rechnung lohnt. Der genaue Schwellenwert hängt von der Komplexität des Teils, dem Material und dem Stückpreis ab, daher sollten Ingenieure diesen Bereich eher als Ausgangsrahmen denn als feste Regel betrachten.
2.2 „Frozen“-Design
Die zweite Voraussetzung ist die Designstabilität, die Ingenieure oft übersehen. Wenn sich die Zeichnung noch ändert, kann jede Überarbeitung Nacharbeit am Bandlayout oder am Stanzwerkzeug selbst bedeuten, und diese Kosten sind weitaus höher als die Überarbeitung eines lasergeschnittenen Teils. Ein Folgeverbundwerkzeug profitiert von einem festgelegten Design. Eine Serienproduktion ohne festgelegtes Design birgt fast ebenso viele Risiken wie eine Kleinserie.
Die Warnsignale in dieser Phase sind eindeutig: Prototypenläufe, First-Pass-Validierung oder ein Jahresbedarf, den niemand bestätigen kann. Wenn sich das Programm noch in der Konzept- oder Mengenfindungsphase befindet, ist es verfrüht, sich auf eine Folgeform zu festlegen.
3. Kann der Streifen Ihr Teil tragen?
Die Geometrieprüfung ist die zweite Kontrollinstanz und sortiert Teile aus, unabhängig davon, wie groß das Produktionsvolumen ist. Bei einem Folgeverbundwerkzeug muss das Teil flach und stabil auf dem Band liegen bleiben, während es an den einzelnen Stationen bearbeitet wird. Ingenieure sollten sich darauf konzentrieren, was das Band aushalten kann, und nicht darauf, was eine Presse formen kann.
3.1 Geeignete Teileeigenschaften
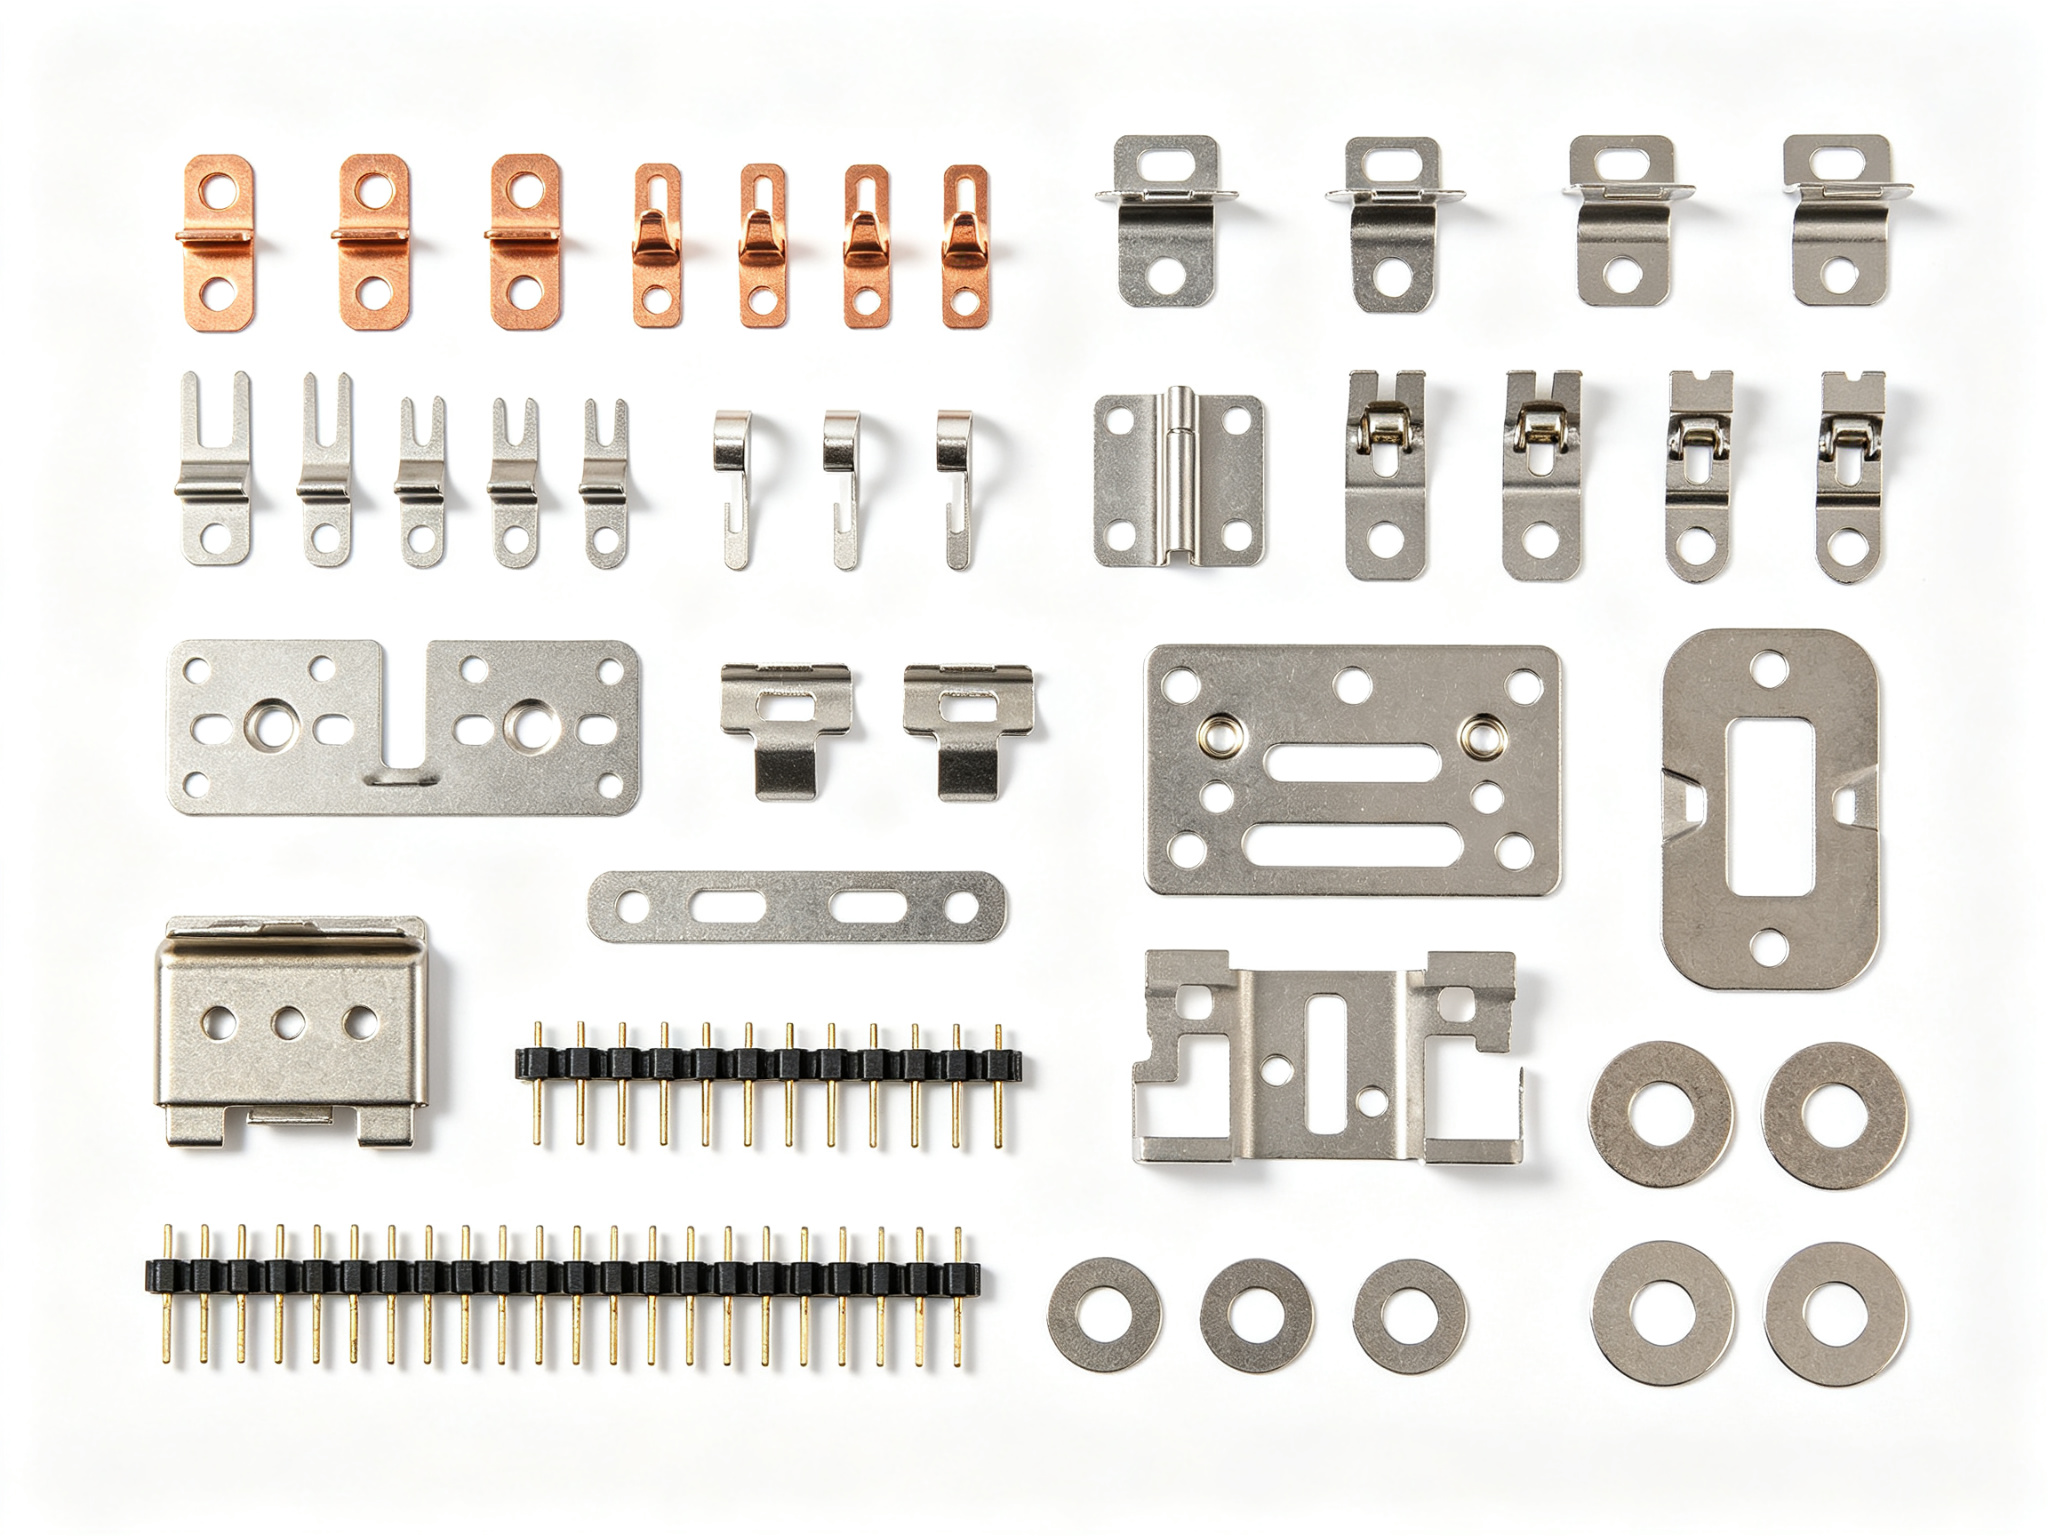
Geeignete Kandidaten sind in der Regel kompakt und weisen flache Formteile auf. Anschlüsse, Klammern, Halterungen, Kontakte, Abschirmungen und Unterlegscheiben, die aus Löchern, Laschen, Biegungen und flachen Formteilen bestehen, lassen sich gut auf dem Band transportieren, insbesondere wenn die Konstrukteure die Elemente so anordnen, dass zwischen ihnen ein stabiler Steg erhalten bleibt.
3.2 Drei ungeeignete Geometrietypen
Warnzeichen lassen sich in drei Gruppen einteilen. Erstens: Tiefziehteile. Bei Bechern und Schalen muss das Material von allen Seiten in den Hohlraum fließen, was ein Trägerband nicht in derselben Weise gewährleisten kann wie ein spezielles Tiefziehverfahren. Zweitens: Sehr große Bleche und stark dreidimensionale Formen. Diese neigen dazu, das Trägerband zu überlasten oder sich während der Umformung zu verziehen. Drittens sind Übergänge von dickem zu dünnem Querschnitt zu nennen. Das Band verliert dort, wo der Querschnitt sprunghaft wechselt, an Halt.
Für diese Teile ist in der Regel ein Transferwerkzeug die bessere Wahl. Ein Transferwerkzeug gibt den Rohling frühzeitig frei und befördert ihn Station für Station durch den Prozess.
3.3 Überprüfung des Oberflächenzustands
Eine weitere Prüfung gehört in diesen Arbeitsschritt: die Oberflächenbeschaffenheit. Das Trägerband hinterlässt kleine Spuren an den Stellen, an denen das Teil abgetrennt wird, und Umformstationen können Markierungslinien hinterlassen. Wenn das Teil eine optische Oberfläche aufweist, auf der diese Spuren nicht sichtbar sein dürfen, müssen Konstrukteure diese entweder konstruktiv verbergen oder in einem nachgelagerten Arbeitsschritt entfernen. Dies ist zwar kein Ausschlusskriterium, sollte aber bei der Entscheidung berücksichtigt werden und nicht erst nach der Fertigung des Werkzeugs entdeckt werden.
4. Wie sich die Teilespezifikationen auf das Werkzeug auswirken
Je nach den Vorgaben in der Druckvorlage können aus derselben Geometrie sehr unterschiedliche Stanzformen entstehen. Drei Spezifikationsbereiche haben den größten Einfluss auf die Werkzeugkosten und die Konstruktion.
4.1 Materialauswahl
Das Band muss in Coilform verfügbar und in der erforderlichen Dicke verformbar sein. Kohlenstoffarmer Stahl, Edelstahl, Aluminium, Messing und Kupfer lassen sich alle routinemäßig stanzen, erfordern jedoch jeweils eine Anpassung des Stanzwerkzeugs. Edelstahl verfestigt sich durch die Verformung und beschleunigt den Werkzeugverschleiß. Aluminium führt zu Rückfederung und Oberflächenmarkierungen. Hochfester Stahl erfordert eine höhere Presskraft und härtere Werkzeuge. Keiner dieser Faktoren macht ein Bauteil unbrauchbar. Es handelt sich um Konstruktionsparameter, die ein kompetenter Werkzeugmacher bei der Auslegung der Abstände, der Auswahl des Werkzeugstahls und der Oberflächenbehandlung berücksichtigt.
4.2 Toleranzanforderungen
Beim Folgeverbundpressen werden Toleranzen reproduzierbar eingehalten, da die Passgenauigkeit im Werkzeug und nicht durch den Bediener festgelegt wird. Es lassen sich enge Toleranzen bis hin zu ±0,025 mm erreichen, doch Hersteller erzielen diese durch eine höhere Anzahl an Stationen, präzisere Werkzeuge und strengere Wartungsmaßnahmen. Die technische Regel lautet, enge Toleranzen nur dort festzulegen, wo es die Funktion erfordert – nämlich bei Montagebezugspunkten und Passflächen –, und den Rest bei der Standardtoleranz für das Stanzen zu belassen. Jede unnötig enge Toleranzanforderung erhöht die Werkzeugkosten, ohne einen Mehrwert für das Bauteil zu schaffen.
4.3 Endbearbeitung und Folgearbeiten
Beschichtung, Passivierung, Entgraten, Wärmebehandlung, Gewindeschneiden und Montagevorgänge finden alle nach dem Stanzen statt. Sie beeinflussen die Wahl der Stanzform, da sie das Bandlayout, die Ausrichtung der Teile und die Prozessreihenfolge verändern können. Wenn eine Oberfläche optisch sauber sein muss, müssen die zuvor erwähnten Trennmarkierungen entsprechend positioniert oder entfernt werden. Die Teams sollten sekundäre Anforderungen bereits vor der Werkzeugprüfung festlegen und nicht erst, nachdem das Bandlayout festgelegt wurde.
5. Wenn eine andere Route besser passt
Stufenwerkzeuge sind die richtige Wahl für einen bestimmten Anwendungsbereich: hohe Stückzahlen, stabiles Design, bandfreundliche Geometrie. Außerhalb dieses Anwendungsbereichs sind andere Verfahren hinsichtlich Gesamtkosten oder Vorlaufzeit oft vorteilhafter. Die folgende Tabelle zeigt die gängigen Entscheidungswege auf.
Prozessablauf
Geeignet für
Achten Sie auf
Stanzen mit Folgewerkzeugen
Teil für die Massenfertigung, in gefrorener Ausführung, für die Streifenfertigung geeignet
Werkzeugkosten und Vorlaufzeit im Vorfeld
Laserschneiden + Abkantpresse
Geringe Stückzahlen, Designänderungen, Validierung vor dem Werkzeugbau
Die Stückkosten bleiben auch bei steigendem Produktionsvolumen hoch
Transfer-Stanzverfahren
Teile, die nicht auf einem Streifen verbleiben können, tiefere Formen
Langsamerer Zyklus, mehr Materialumschlag
Mehrfachstanzung
Flache Teile, mittleres Volumen, wenige Arbeitsschritte
Weniger produktiv als eine progressive Konfiguration
Bei wiederkehrenden großen Stückzahlen nicht kosteneffizient
Die Produktion kleiner Stückzahlen verdient besondere Beachtung. Die Fertigung erster Chargen mittels Laserschneiden und Abkantpressen – also im Bereich der Blechbearbeitung – ist oft die kostengünstigste Methode, um Passform, Funktion und Montage zu überprüfen, bevor ein Folgeverbundwerkzeug vorliegt. Bei vielen Projekten sollten einige hundert Teile auf diese Weise zur Validierung des Designs gefertigt werden. Sobald sowohl die Zeichnung als auch der Bedarf stabil sind, ist es sinnvoll, sich für die Herstellung eines Folgeverbundwerkzeugs zu entscheiden.
Wenn man die einzelnen Schritte zusammenfügt, ergibt sich ein Weg mit vier Etappen. Geht man sie der Reihe nach durch, verhindert jeder einzelne Schritt einen kostspieligeren Fehler später.
Bestätigen Sie das Volumen und sichern Sie den Entwurf. Die Vorgabe aus dem Abschnitt „Volumen“ gilt unverändert: eine anhaltende jährliche Nachfrage und ein unveränderliches Zeichnungsvolumen. Fehlt eines von beiden, ist die Entscheidung hier beendet.
Die Geometrie überprüfen. Führen Sie die Prüfung der Bandführung im Abschnitt „Geometrie“ durch: dabei sind flache Umformungen, stabile Träger und optische Oberflächen zu berücksichtigen. Wenn das Teil nicht auf dem Band transportiert werden kann, wird auf das Transferpressen oder ein anderes Verfahren zurückgegriffen.
Testen Sie dies auf einer Strecke mit geringem Risiko. Nutzen Sie Laserschneiden in Kombination mit einer Abkantpresse oder den Bau von Werkzeugen für Kleinserien, um Maße und Montage zu überprüfen, bevor Sie in die Produktionsform investieren. Die Iteration in der Prototypenphase gehört hierher und nicht in das Folgeverbundwerkzeug.
Führe eine Überprüfung des Streifenlayouts durch. Bevor die Form freigegeben wird, sollte der Lieferant einen Streifenplan vorlegen, aus dem die Stationsreihenfolge, die Gestaltung des Trägers und der Ausschussplan hervorgehen. Bei dieser Prüfung sowie einer DFM-Prüfung des Bauteils wird die endgültige Freigabe oder Ablehnung bestätigt.
Eine vollständige Angebotsanfrage beschleunigt die Schritte 2 und 4. Bitte fügen Sie Folgendes bei: eine 2D-Zeichnung mit Funktionsbezugspunkten, Materialgüte und Härtegrad einschließlich Blechdicke, Jahresvolumen und erwarteter Lebensdauer des Programms, Anforderungen an die optische Oberfläche und die Gratseite sowie eine Liste der Folgebearbeitungen. Lieferanten können zwar allein anhand eines Modells eine Vorauswahl treffen, doch die Zeichnung schließt die Lücken.
7. Stanzmöglichkeiten mit Folgeverbundwerkzeugen bei PartsMastery
PartsMastery bietet professionelle Dienstleistungen im Bereich des Stanzens mit Folgeverbundwerkzeugen an, die das gesamte Spektrum an Metallstanzteilen abdecken – von Klemmen, Clips und Halterungen bis hin zu Abschirmungen, Steckverbindern und Präzisionsbeschlägen. Das Unternehmen verfügt über Hochgeschwindigkeits-Präzisionspressen, ein Zentrum für die Konstruktion und Fertigung von Stanzwerkzeugen sowie umfassende Kapazitäten für die Weiterverarbeitung. Diese Ressourcen decken vielfältige Anforderungen ab – von der Prototypenvalidierung bis hin zur Massenproduktion in Millionenstückzahlen.
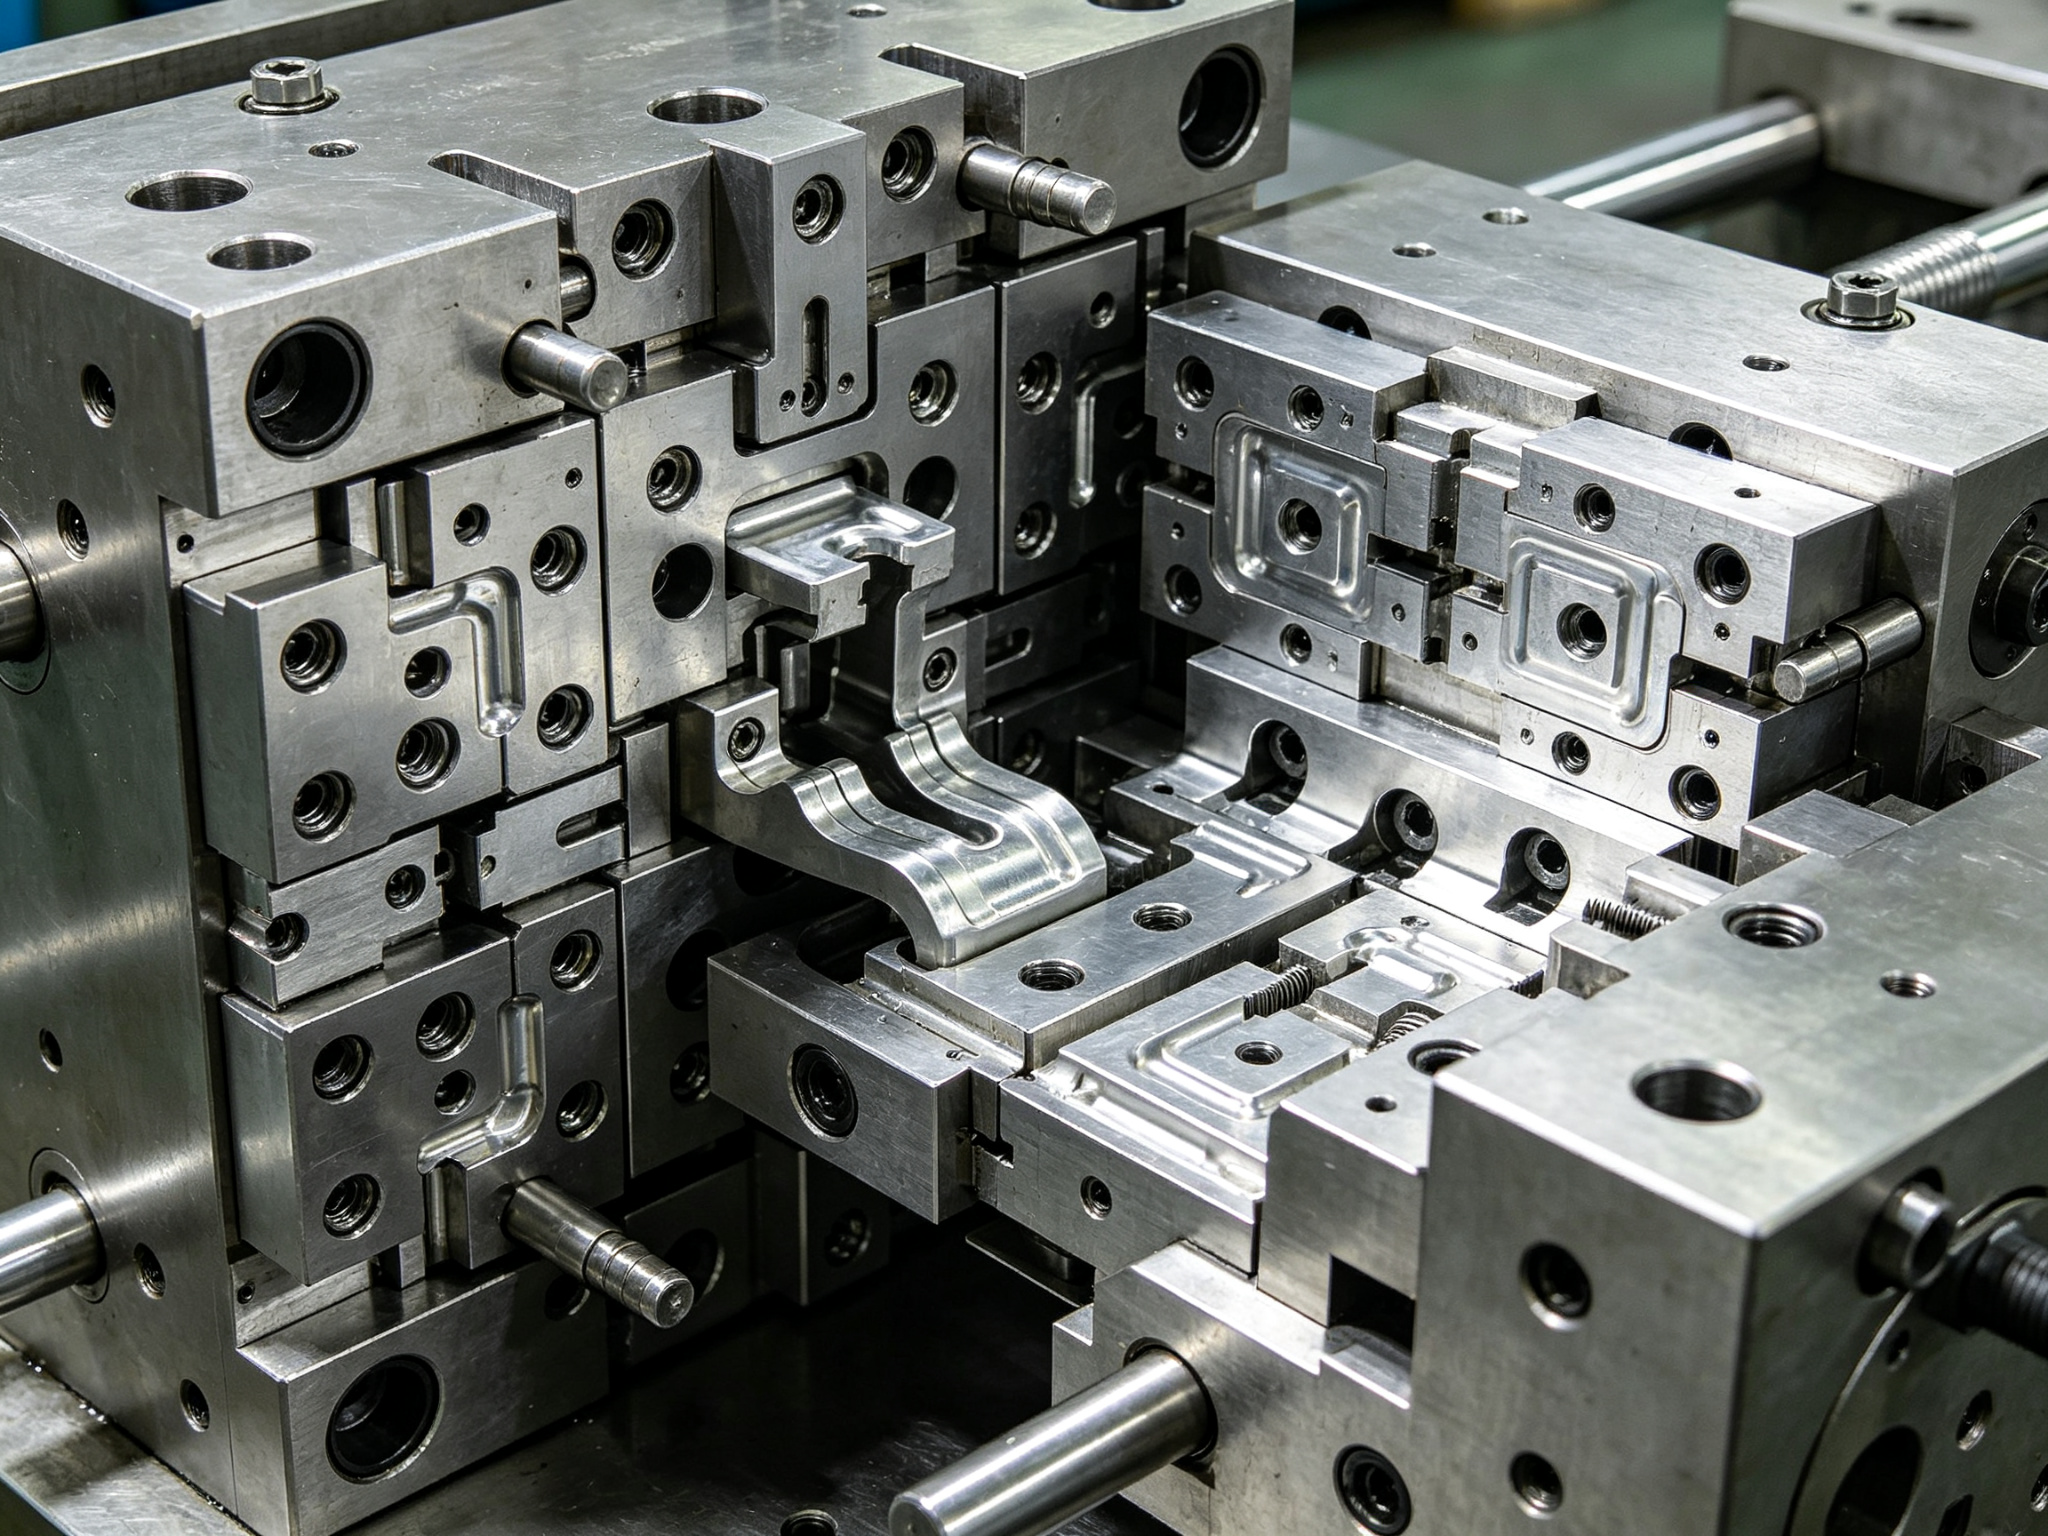
Im Bereich der Werkzeugkonstruktion bietet das Ingenieurteam von PartsMastery kostenlose DFM-Prüfungen und Dienstleistungen zur Optimierung des Bandlayouts an. Vor der Festlegung auf ein Werkzeug analysieren die Ingenieure sorgfältig die geometrischen Merkmale des Teils, die Materialeigenschaften, die Toleranzanforderungen und die Nachbearbeitungsschritte. Sie optimieren die Stationsreihenfolge, die Trägerkonstruktion und den Ausschussplan, um Werkzeugkosten und Produktionsrisiken bereits im Vorfeld zu reduzieren. Alle Stanzwerkzeuge werden aus hochwertigem Werkzeugstahl gefertigt und durchlaufen strenge Wärmebehandlungen sowie Oberflächenbehandlungen, um eine lange Lebensdauer und eine stabile Stanzqualität zu gewährleisten.
Im Bereich der Qualitätskontrolle hat PartsMastery ein umfassendes Prüfsystem eingerichtet, das mit Koordinatenmessgeräten, Bildverarbeitungssystemen, Höhenmessgeräten und Härteprüfern ausgestattet ist. Von der Erstmusterprüfung über Stichprobenkontrollen während des Fertigungsprozesses bis hin zur vollständigen Endkontrolle unterliegt jede Phase strengen Qualitätsstandards und einer lückenlosen Rückverfolgbarkeit der Aufzeichnungen. Alle Produktionschargen werden mit vollständigen Materialzertifikaten, Prüfberichten und Aufzeichnungen zur Rückverfolgbarkeit der Chargen ausgeliefert, wodurch die Einhaltung der Anforderungen der Qualitätsmanagementsysteme nach ISO 9001 und IATF 16949 gewährleistet ist.
Darüber hinaus bietet PartsMastery Sekundärbearbeitungsdienstleistungen aus einer Hand an, darunter Galvanisierung, Passivierung, Entgraten, Wärmebehandlung, Gewindeschneiden und Montage. Ob einfache Flachpressteile oder komplexe, mehrstufig geformte Bauteile – PartsMastery liefert Komplettlösungen vom Werkzeugentwurf über die Mustervalidierung bis hin zur Serienfertigung.
8. Zusammenfassung
Ob sich das Stanzverfahren mit Folgeverbundwerkzeugen für Ihr Bauteil eignet, wird anhand von vier aufeinanderfolgenden Prüfkriterien entschieden: Stückzahl und Konstruktionsstabilität, Kompatibilität der Bandgeometrie, Auswirkungen von Werkstoffen und Toleranzen auf das Werkzeug sowie die Verfügbarkeit eines kostengünstigeren Validierungsverfahrens. Wenn alle vier Kriterien erfüllt sind, bietet das Stanzverfahren mit Folgeverbundwerkzeugen Stückkosten, die im Serienmaßstab kaum zu unterbieten sind. Wenn auch nur einer dieser Punkte nicht erfüllt ist, bietet ein anderer Fertigungsweg fast immer einen besseren Gesamtnutzen.
Wenn Ihr Bauteil geeignet erscheint, legen Sie die Zeichnung einem Stanzlieferanten vor, bevor die Konstruktion weiterentwickelt wird. Der richtige Zeitpunkt ist, solange Änderungen an der Geometrie noch kostengünstig sind – nicht erst, nachdem der Werkzeugstahl bereits geschnitten wurde. Durch eine systematische Auswahlbewertung und Überprüfung des Bandlayouts können Ingenieure das optimale Gleichgewicht zwischen Leistung und Kosten finden und Produkte entwickeln, die sowohl hochwertig als auch wirtschaftlich wettbewerbsfähig sind.
Häufig gestellte Fragen
Ab welchem Jahresvolumen lohnt sich das Stanzen mit Folgewerkzeugen?
Eine jährliche Nachfrage im sechsstelligen Bereich bei einem mehrjährigen Programm ist der übliche Ausgangspunkt, doch die Komplexität der Teile und das Material bestimmen die Schwelle. Bitten Sie den Lieferanten, die Gesamtkosten – bestehend aus den über die Programmlaufzeit abgeschriebenen Werkzeugkosten zuzüglich der Kosten pro Teil – mit einer werkzeuglosen Fertigungsweise zu vergleichen. Dieser Vergleich liefert eine zuverlässigere Antwort auf die Frage als jede feste Zahl.
Wovon hängen die Kosten für eine Folgeform ab?
Die Anzahl der Stationen ist der wichtigste Faktor; mehr Arbeitsschritte bedeuten eine längere, komplexere Matrize mit strengeren Anforderungen an den Träger. Enge Toleranzen, härtere Werkstoffe und die geforderte Lebensdauer der Matrize tragen ebenfalls dazu bei. Daher ist es das Bandlayout und nicht die Bauteilgröße, nach dem sich ein Lieferant bei der Preisgestaltung tatsächlich richtet.
Wie lange dauert die Herstellung einer Folgeform?
Die Vorlaufzeit hängt von der Anzahl der Stationen und der Komplexität ab und beträgt in der Regel mehrere Wochen bis zu einigen Monaten. Der Metallstanzdienst von PartsMastery bietet bei Folgewerkzeugen Vorlaufzeiten ab etwa 20 Tagen an, einschließlich der Matrize für schnellere Projekte. Fragen Sie frühzeitig nach dem Bandlayout; dieses bestimmt den realistischen Zeitplan.
Welche Wartungsarbeiten sind bei einem Folgeverbundwerkzeug während seiner Lebensdauer erforderlich?
Schneidkanten nutzen sich ab und müssen geschliffen werden; durch den Verschleiß ändern sich im Laufe der Zeit die Grate und es kommt zu Maßabweichungen. Planen Sie regelmäßige Wartungsarbeiten ein und überwachen Sie kritische Maße zwischen den Produktionsläufen. Eine Matrize, die planmäßig gewartet wird, hält die Toleranzen weitaus länger ein als eine, die erst dann beachtet wird, wenn ein Problem auftritt.