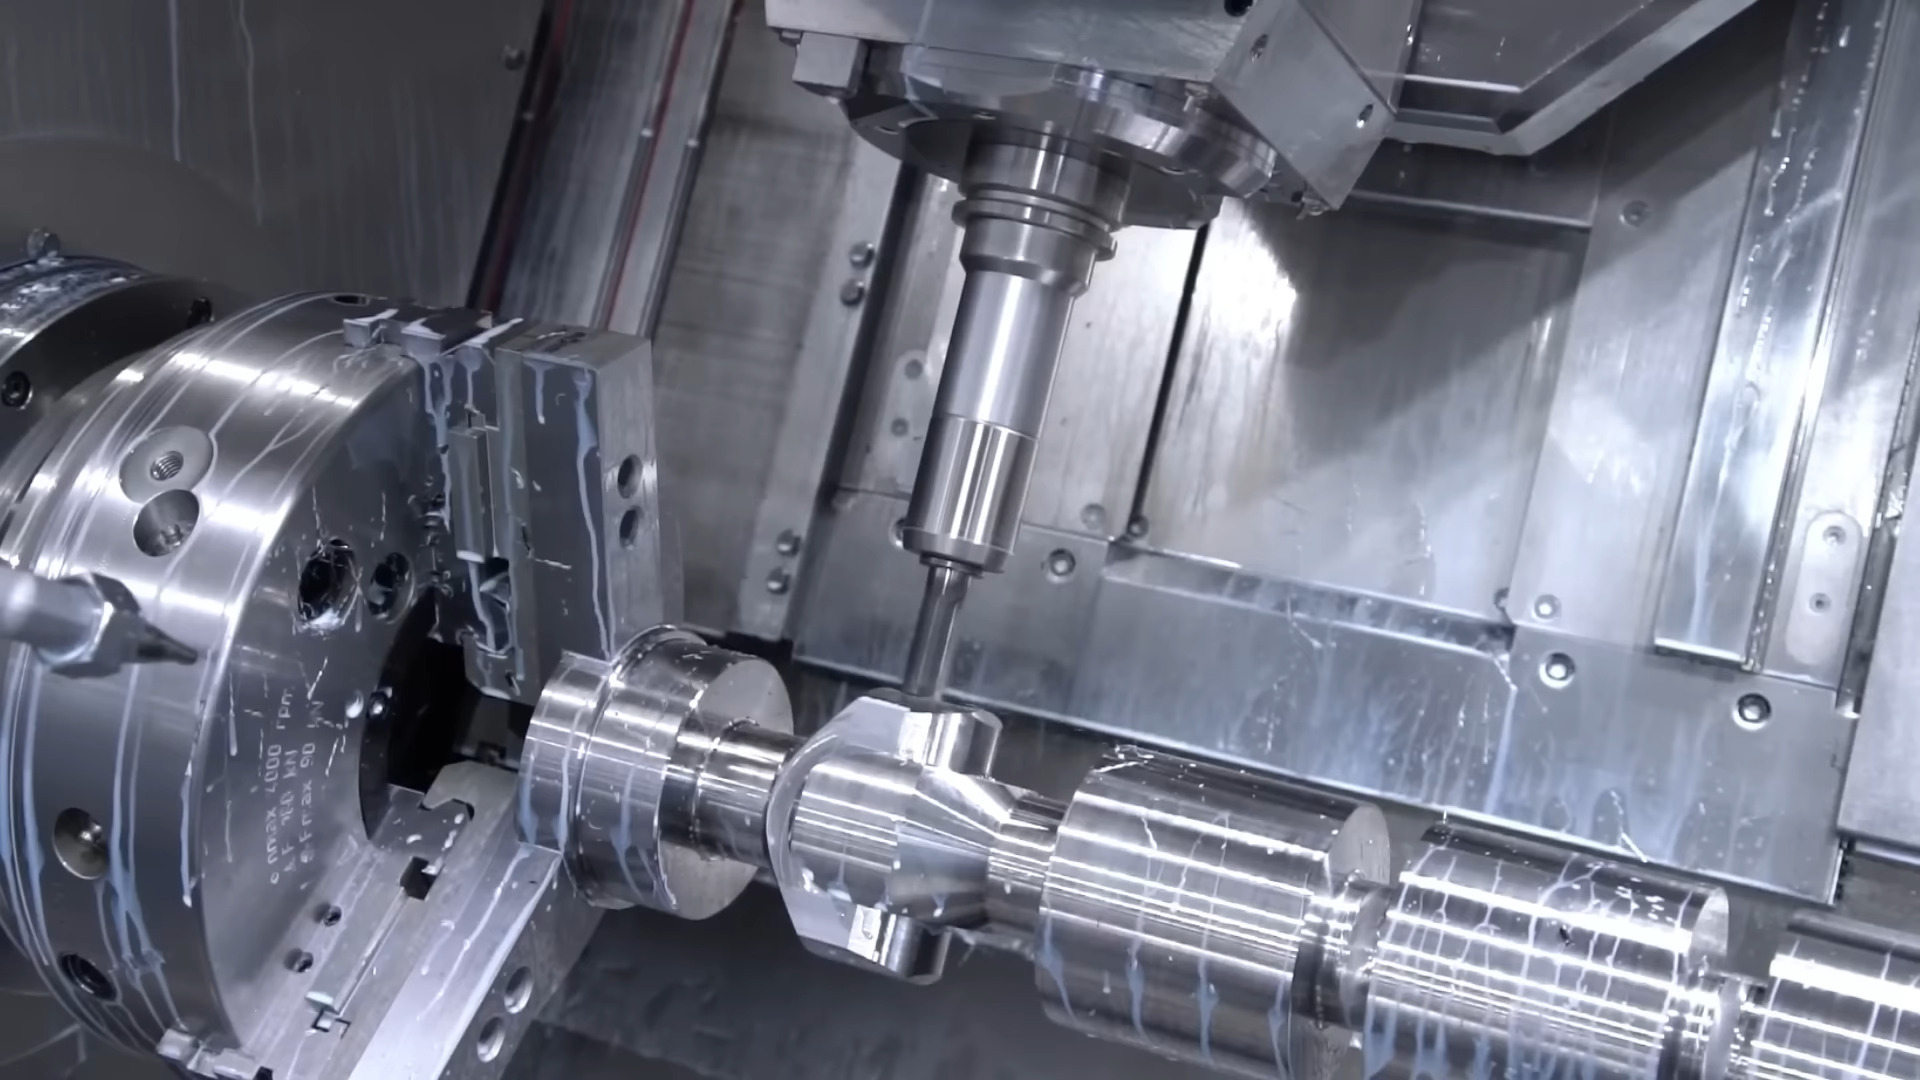
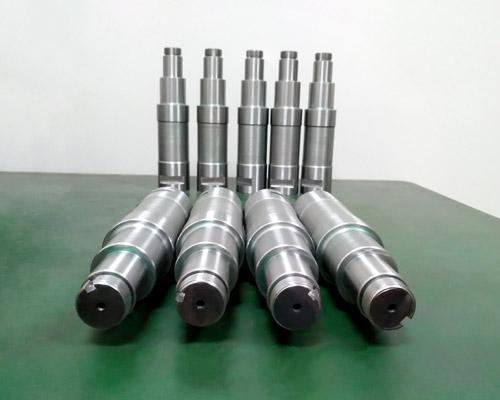
Wellen sind Kernkomponenten, die Drehmomente übertragen und rotierende Teile in mechanischen Systemen lagern. Eine Welle mag wie ein einfacher Zylinder aussehen, doch ihre Leistungsfähigkeit hängt oft vom abgestimmten Zusammenspiel von Durchmesser, Schultern, Gewinden, Passfedernuten, Rundlaufabweichung, Geradheit und Oberflächengüte ab. Die Hauptgeometrie der Welle wird in der Regel durch CNC-Drehen hergestellt. Anschließend werden durch Fräsen, Bohren, Schleifen und Endbearbeitung die funktionalen Merkmale und hochpräzisen Bereiche fertiggestellt.
Dieser Artikel behandelt systematisch die technischen Grundlagen der Wellenbearbeitung, die wichtigsten CNC-Verfahren, gängige Wellentypen und -werkstoffe, die Toleranzkontrolle, die Wärmebehandlung und Oberflächenveredelung, Herausforderungen bei langen Wellen, die Qualitätsprüfung, Anwendungsbereiche sowie die Kostenanalyse. Er bietet Ingenieuren eine praktische Orientierungshilfe für den gesamten Arbeitsablauf von der Konstruktion bis zur Fertigung.
1. Das Wesen und der Kernwert der Wellenbearbeitung
Bei der Wellenbearbeitung werden Stangenmaterial, Schmiedeteile oder andere Rohlinge zu zylindrischen mechanischen Bauteilen mit definierter Geometrie und funktionalen Merkmalen verarbeitet. Da die Geometrie von Wellen meist rotationssymmetrisch ist, ist das CNC-Drehen naturgemäß das zentrale Bearbeitungsverfahren. Wenn Konstruktionen Keilnuten, Abflachungen, Bohrungen, Gewinde oder engere Endmaße erfordern, greifen Hersteller auf Fräsen, Bohren, Schleifen und andere ergänzende Verfahren zurück.
Eine fertige Welle ist niemals nur ein einfaches rundes Bauteil. Alle ihre Maße und Merkmale müssen um eine gemeinsame Drehachse herum zusammenwirken. Nur dann können Lager, Zahnräder, Dichtungen, Kupplungen und andere Komponenten wie vorgesehen funktionieren. Die Achsenkonsistenz ist die wichtigste Anforderung, die Wellen von anderen mechanischen Bauteilen unterscheidet.
1.1 Funktionen und Belastungen mechanischer Wellen
Die Hauptaufgabe einer mechanischen Welle besteht darin, Drehbewegung und Drehmoment von einem Bauteil auf ein anderes zu übertragen. Motorwellen, Getriebewellen, Pumpenwellen und Getriebewellen erfüllen diese Funktion auf unterschiedliche Weise. Wellen tragen zudem Zahnräder, Lager, Riemenscheiben, Laufräder, Rollen und andere rotierende Teile und sind dabei Biege- und zyklischen Belastungen ausgesetzt.
Die Kombination aus Drehung und Belastung macht die Geometrie der Welle entscheidend. Der Durchmesser beeinflusst nicht nur die Gesamtgröße, sondern auch die Steifigkeit, den Lagersitz, die Drehmomentkapazität und das Biegeverhalten. Schultern dienen der axialen Positionierung von Bauteilen. Keilnuten, Verzahnungen oder andere Strukturen übertragen das Drehmoment zwischen der Welle und den angeschlossenen Teilen.
Mit steigender Drehzahl und zunehmender Belastung verstärken sich selbst kleinste geometrische Fehler. Eine Fehlausrichtung, die im Stillstand vernachlässigbar erscheint, kann Schwingungen, ungleichmäßigen Verschleiß oder ungewöhnliche Geräusche auslösen, sobald sich die Welle mit hoher Drehzahl dreht.
1.2 Warum Präzision bei der Wellenbearbeitung entscheidend ist
Selbst wenn der Wellendurchmesser genau dem Nennwert entspricht, kann die Welle im Betrieb dennoch versagen. Rundlauf, Konzentrizität, Geradheit und Oberflächenbeschaffenheit sind ebenso wichtig wie die Grundabmessungen. Diese Faktoren bestimmen gemeinsam, wie sich die Welle dreht und wie die Gegenstücke mit ihrer Oberfläche in Kontakt kommen.
Ein zu großer Lagersitz führt zu unzureichendem Presssitz und zu abnormen Montagebelastungen. Ein zu kleiner Lagersitz kann relative Bewegungen zwischen Welle und Lager zulassen. Ähnliche Probleme treten auf, wenn Lagersitze auf unterschiedlichen Stufendurchmessern nicht um eine gemeinsame Achse ausgerichtet sind.
Die Oberflächenbeschaffenheit an den Lager- und Dichtungsstellen ist ebenso entscheidend. Eine raue Oberfläche erhöht die Reibung oder beschleunigt den Verschleiß. Eine ungeeignete Dichtungsfläche beschädigt die Dichtungselemente und verkürzt die Lebensdauer. Daher erfordert die Wellenpräzision eine ganzheitliche Betrachtung von Größe, Geometrie, Ausrichtung und Oberflächenbeschaffenheit – und nicht nur einen einzigen Toleranzwert.
2. Gängige Arten von bearbeiteten Wellen
Wellen werden auf vielfältige Weise klassifiziert, doch aus Sicht der Bearbeitung ist die Geometrie wichtiger als die Bezeichnung. Eine einfache gerade Welle und eine Welle mit Keilverzahnung und mehreren Durchmessern erfüllen zwar ähnliche Drehfunktionen, ihre Fertigungsanforderungen unterscheiden sich jedoch erheblich. Das Verständnis der wichtigsten Geometrie hilft dabei, zu bestimmen, welche Bearbeitungsschritte erforderlich sind.
2.1 Gerade Wellen und abgestufte Wellen
Eine gerade Welle weist über ihre gesamte Arbeitslänge hinweg einen im Wesentlichen konstanten Durchmesser auf. Sie lässt sich relativ einfach bearbeiten und eignet sich für Rollen, Führungsstangen, Stützwellen und einfache Antriebssysteme.
Eine abgestufte Welle besteht aus mehreren Zapfen mit unterschiedlichen Durchmessern, die durch Schultern voneinander getrennt sind. Diese Schultern bieten Lagern, Zahnrädern, Dichtungen, Distanzstücken und Kupplungen klare Einbaupositionen. Da die verschiedenen Zapfen eine gemeinsame Drehachse teilen müssen, erfordern abgestufte Wellen eine strengere Kontrolle des Rundlaufs und der Ausrichtung zwischen den Zapfen.
Das CNC-Drehen ist bei Stufwellen besonders effizient. Die Bediener können in der Regel mehrere konzentrische Durchmesser, Schultern, Nuten und Endbearbeitungen in einer Aufspannung bearbeiten und dabei eine konsistente Drehreferenz beibehalten.
2.2 Keilwellen und Rillwellen
Wenn Drehmoment zwischen einer Welle und einem angebauten Bauteil übertragen werden soll, kommen in der Regel Keilwellen oder Zahnwellen zum Einsatz. Eine Keilnut stellt eine relativ einfache mechanische Verbindung zwischen der Welle und einem Zahnrad, einer Riemenscheibe oder einer Kupplung her. Zahnwellen verteilen das Drehmoment auf mehrere Zähne. Sie werden eingesetzt, um eine höhere Drehmomentkapazität zu erzielen, wiederholte Montagen zu ermöglichen oder eine präzise Winkelpositionierung zu gewährleisten.
Diese Merkmale erhöhen die Komplexität der Bearbeitung, da ihre Position stets korrekt zur Achse ausgerichtet sein muss. Außerdem führen sie zu lokalen Spannungskonzentrationen. Daher sollten Konstrukteure die Wellengeometrie und die Belastungen gemeinsam berücksichtigen, anstatt das Merkmal als isolierten Schlitz zu behandeln.
2.3 Hohlwellen, konische Wellen und Gewindewellen
Hohlwellen reduzieren das Gewicht und bieten ein effizientes Verhältnis von Steifigkeit zu Gewicht in Anwendungen, in denen kein massiver Querschnitt erforderlich ist. Die Schwierigkeit bei ihrer Herstellung hängt von der Bohrungstiefe, der Wandstärke, der Geradheit sowie davon ab, ob Innen- und Außendurchmesser genau aufeinander ausgerichtet sein müssen.
Konische Wellen sind nützlich, wenn eine selbstzentrierende oder kontrollierte Passung erforderlich ist. Der Konuswinkel und die Oberflächenbeschaffenheit müssen genau auf das Gegenstück abgestimmt sein, da bereits geringe Abweichungen die Ausrichtung oder den Kontaktzustand beeinträchtigen.
Hersteller versehen die Wellenenden oder Mittelabschnitte in der Regel mit Gewinden zur axialen Fixierung, Justierung oder Montage. Je nach Größe und Spezifikationsanforderungen können diese Gewinde direkt während des Drehvorgangs geschnitten oder in einem separaten Gewindeschneidvorgang fertiggestellt werden.
3. Der Arbeitsablauf bei der Wellenbearbeitung
Nicht alle Wellen durchlaufen denselben Fertigungsablauf. Eine einfache, ungehärtete Welle kann direkt von der Drehbearbeitung zur Prüfung gelangen. Eine Präzisionswelle mit Lagersitzen, Wärmebehandlung und strengen Geometrieanforderungen erfordert möglicherweise mehrere Schrupp- und Schlichtbearbeitungsvorgänge.
Ein typischer Fertigungsablauf folgt dieser Logik: Werkstückaufbereitung → Grobbearbeitung → Bearbeitung der Merkmale → Gegebenenfalls Wärmebehandlung → Feinbearbeitung / Schleifen → Oberflächenbehandlung → Endkontrolle.
3.1 Rohmaterial und Grobbearbeitung
Die Wellenfertigung beginnt in der Regel mit Rundstangenmaterial. Für größere oder stärker beanspruchte Bauteile verwenden Hersteller unter Umständen auch Schmiedeteile oder andere „Near-Net-Shape“-Rohlinge. In der ersten Bearbeitungsstufe wird überschüssiges Material abgetragen und die grundlegende zylindrische Form hergestellt. Zu diesem Zeitpunkt ist die Endgenauigkeit in der Regel noch nicht das Ziel. Die Mitarbeiter lassen auf kritischen Oberflächen ausreichend Material für die spätere Endbearbeitung stehen, um Verformungen durch die Wärmebehandlung auszugleichen oder um das Schleifen zu ermöglichen.
Auch der Zustand des Materials ist in dieser Phase entscheidend. Geradheit, Eigenspannungen, Härte und die Qualität des Rohlings beeinflussen alle das Verhalten der Welle während des Materialabtrags.
3.2 CNC-Drehen und Bearbeitung von Merkmalen
Beim CNC-Drehen wird der größte Teil der Rotationsgeometrie der Welle gefertigt, darunter Außendurchmesser, Stufen, Schultern, Nuten, Verjüngungen und verschiedene Gewindeformen. Das Werkstück dreht sich um seine Achse, und das Schneidwerkzeug steuert präzise den Durchmesser und das axiale Profil.
Ergänzende Verfahren dienen in der Regel der Herstellung nicht rotationsgebundener Merkmale. Durch Fräsen lassen sich Keilnuten, Abflachungen, Schlitze oder bestimmte Verzahnungsformen herstellen. Durch Bohren werden axiale Bohrungen oder Querbohrungen erzeugt. Moderne mehrachsige Dreh-Fräs-Kombinationsmaschinen können manchmal mehrere dieser Bearbeitungsschritte in einer einzigen Aufspannung ausführen. Wenn mehrere Merkmale eine präzise relative Position zur Wellenmittellinie erfordern, ist es besonders wichtig, unnötige Neupositionierungen zu vermeiden.
3.3 Schleifen und Endkontrolle
Durch Drehen lassen sich präzise Wellengeometrien erzielen, doch einige Lagersitze, Dichtungsbereiche oder schnell rotierende Oberflächen erfordern eine strengere Maßkontrolle oder eine glattere Oberflächengüte, als sie beim Drehen dauerhaft erreicht werden kann.
Beim Zylinderschleifen wird eine geringe Materialmenge abgetragen, um kritische Durchmesser näher an die Endmaße heranzuführen und gleichzeitig die Rundheit und Oberflächenqualität zu verbessern. Außerdem können damit Verformungen nach der Wärmebehandlung korrigiert werden. Nach der Bearbeitung wird durch eine Prüfung bestätigt, ob die Wellenmaße den Anforderungen der Zeichnung entsprechen – und nicht nur, ob sie optisch in Ordnung aussehen. Das Bedienpersonal muss Durchmesser, Rundlaufabweichung, Geradheit, Ausrichtung zwischen den Funktionsdurchmessern und Oberflächenrauheit überprüfen.
4. Grundlegende Bearbeitungsverfahren für Wellen
Verschiedene Bearbeitungsverfahren lösen unterschiedliche Probleme. Durch Drehen wird die grundlegende Rotationsform erzeugt. Durch Fräsen und Bohren werden lokale Merkmale hinzugefügt. Das Schleifen wird in der Regel für Oberflächen oder Maße eingesetzt, die eine höhere Endgenauigkeit erfordern. Im Allgemeinen führt der Einsatz der richtigen Kombination von Verfahren zu besseren Ergebnissen, als zu versuchen, jede Funktion in einem einzigen Arbeitsgang unterzubringen.
4.1 CNC-Drehen
Das CNC-Drehen bildet die Grundlage für die Bearbeitung der meisten Wellen, da es sich von Natur aus für zylindrische Geometrien eignet. Während sich die Welle dreht, fertigt das Schneidwerkzeug effizient Durchmesser, Schultern, Nuten, Verjüngungen und andere konzentrische Merkmale.
Einer der größten Vorteile des Drehens ist die Fähigkeit, bei einer einzigen Aufspannung die Konsistenz zwischen miteinander verbundenen rotationssymmetrischen Merkmalen zu gewährleisten. Dies ist besonders wichtig bei abgestuften Wellen, bei denen mehrere Durchmesser präzise aufeinander ausgerichtet bleiben müssen. Das Drehen bietet zudem eine gute Wiederholgenauigkeit in der Serienfertigung. Sobald das Programm, die Werkstückspannung und die Werkzeugstrategie festgelegt sind, können Bediener dieselbe Geometrie konsistent reproduzieren, ohne wiederholte manuelle Anpassungen vornehmen zu müssen.
4.2 CNC-Fräsen und -Bohren
Das Fräsen und Bohren ermöglicht die Herstellung von Merkmalen, die durch Drehen nicht effizient gefertigt werden können. Keilnuten, Abflachungen, Schlitze, Querbohrungen, Befestigungsmerkmale und spezifische Profile sind typische Beispiele hierfür. Die größte technische Herausforderung besteht in der Lagebeziehung. Selbst wenn eine Keilnut die richtige Größe hat, führt eine falsche Winkel- oder Axialposition im Verhältnis zu anderen Merkmalen dennoch zu Montageproblemen.
Bei Wellen mit mehreren gedrehten und gefrästen Merkmalen tragen die Minimierung unnötiger Rüstvorgänge und die Beibehaltung zuverlässiger Bezugspunkte dazu bei, die Ausrichtung während des gesamten Fertigungsprozesses aufrechtzuerhalten.
4.3 Rundschleifen und spitzenloses Schleifen
Das Schleifen ist in der Regel eher ein Endbearbeitungsverfahren als die primäre Methode zur Herstellung der Wellengeometrie. Hersteller setzen es ein, wenn sie eine bessere Rundheit, Maßgenauigkeit oder Oberflächengüte benötigen, als dies durch den vorangegangenen Drehvorgang erreicht werden kann.
Das Rundschleifen eignet sich sehr gut für Wellen, bei denen die Beziehungen zwischen mehreren Merkmalen streng kontrolliert werden müssen. Es eignet sich auch für abgestufte oder komplexere Wellen, da es bestimmte Durchmesser präzise erzeugen kann. Das spitzenlose Schleifen eignet sich in der Regel besser für relativ einfache zylindrische Teile und die Serienfertigung, da es ein kontinuierliches oder effizientes wiederholtes Schleifen ermöglicht. Die richtige Wahl hängt von der Geometrie, der Genauigkeit, der Stückzahl und den Beziehungen zwischen den Oberflächen ab.
5. Bearbeitungstoleranzen und Genauigkeitsanforderungen für Wellen
Eine Präzisionswelle lässt sich nicht allein anhand allgemeiner Maßtoleranzen definieren. Lagerpassung, Rundlaufabweichung, Geradheit, Oberflächenrauheit und die Beziehungen zwischen mehreren Durchmessern beeinflussen alle das Drehverhalten der fertigen Welle. Daher sollten in Zeichnungen wirklich kritische Merkmale klar von Maßen unterschieden werden, die nicht das gleiche Maß an Kontrolle erfordern.
5.1 Durchmessertoleranzen und Lagerpassungen
Lagersitze gehören bei vielen Wellen zu den Stellen mit den höchsten Toleranzanforderungen. Ihre Abmessungen entscheiden darüber, ob das Lager korrekt montiert wird und ob der Innenring seine erwartete relative Position zur Welle beibehält. In Zeichnungen sind zwar ISO-Wellentoleranzklassen wie H6 oder G6 angegeben, doch hängt die richtige Passung von der Lageranordnung, der Belastungsrichtung, der Drehrichtung, der Temperatur, der Montageart und den Empfehlungen des Lagerherstellers ab. Sie sollten nicht pauschal eine einzige Toleranzklasse auf jede Welle anwenden.
Das wichtigste Prinzip ist die funktionale Kontrolle. Der Wellendurchmesser sollte die erforderliche Passung erfüllen, doch die Festlegung übermäßig enger Toleranzen an irrelevanten Stellen erhöht lediglich die Bearbeitungs- und Prüfkosten.
5.2 Rundlauf, Konzentrizität und Geradheit
Der Rundlauf gibt an, wie stark eine Oberfläche schwankt, wenn sich die Welle um eine Bezugsachse dreht. Er ist besonders wichtig für Lagersitze, Dichtungsstellen und andere Oberflächen, die eine hohe tatsächliche Drehgenauigkeit erfordern. In der Zerspanungstechnik wird der Begriff “Konzentrizität” häufig verwendet, um zu beschreiben, ob mehrere Durchmesser eine gemeinsame Mittellinie haben. In technischen Zeichnungen können Konstrukteure je nach funktionalen Anforderungen geeignete GD&T-Maße wie Rundlauf oder Lage festlegen.
Mit zunehmender Wellenlänge gewinnt die Geradheit zunehmend an Bedeutung. Selbst wenn jeder Durchmesser einer Welle genau ist, führt eine übermäßige Gesamtverwindung der Achse dennoch zu Leistungseinbußen durch Vibrationen, ungleichmäßigen Kontakt oder Ausrichtungsprobleme. Daher sollten Sie diese geometrischen Anforderungen auf der Grundlage der Dreh- und Montageweise der Welle auswählen und sie nicht einfach hinzufügen, nur weil das Bauteil als „Präzisionsteil“ bezeichnet wird.”
5.3 Oberflächenbeschaffenheit der Lager- und Dichtungsbereiche
Die Oberflächenrauheit beeinflusst Reibung, Schmierung, Verschleiß, Dichtleistung und manchmal auch die Ermüdungslebensdauer. Lagersitze erfordern in der Regel eine feine Oberflächengüte, um einen stabilen Kontakt und eine Montage ohne unnötige Rauheit zu gewährleisten. In einigen Bearbeitungsleitfäden wird für Lagerflächen eine Oberflächenrauheit von etwa Ra 0,4–1,6 µm angegeben, doch der endgültige korrekte Wert hängt von den spezifischen Anforderungen an Lager, Dichtung, Werkstoff, Belastung und Anwendung ab – es gibt keinen universellen Richtwert.
Dichtungsflächen unterliegen besonderen Anforderungen, da eine ungeeignete Rauheit oder Oberflächenstruktur den Verschleiß der Dichtung beschleunigen oder zu Undichtigkeiten führen kann. Wenn eine Oberfläche eine offensichtliche tribologische oder Dichtungsfunktion hat, sollten Sie daher ihre Oberflächenbehandlung unabhängig von gewöhnlichen, nicht berührenden Bereichen festlegen.
6. Werkstoffauswahl für die Wellenbearbeitung
Die Wahl des Werkstoffs wirkt sich unmittelbar auf die Festigkeit, die Ermüdungsbeständigkeit, das Gewicht, die Korrosionsbeständigkeit, die Zerspanbarkeit, die Wärmebehandelbarkeit und die Endkosten einer Welle aus. Ein leicht zu bearbeitender Werkstoff ist nicht unbedingt die beste Wahl für ein hochbelastetes rotierendes Bauteil. Der sinnvollste Ansatz bei der Auswahl geht von der Belastung und den Umgebungsbedingungen aus und berücksichtigt anschließend die Fertigungsanforderungen.
Materialkategorie
Wichtigste Vorteile
Typische Anwendungsbereiche für Wellen
Kohlenstoffstahl
Angemessene Kosten, gute Bearbeitbarkeit
Mechanische Wellen für allgemeine Anwendungen
Legierter Stahl
Hohe Festigkeit, ermüdungsbeständig, verschleißfest
Teile für die Luft- und Raumfahrt sowie Hochleistungsteile
Legierung auf Nickelbasis
Hitzebeständig, korrosionsbeständig
Hochtemperaturanlagen
6.1 Wellen aus Kohlenstoffstahl und legiertem Stahl
Hersteller verwenden für Allzweckwellen häufig Kohlenstoffstahl, da dieser ein gutes Gleichgewicht zwischen Festigkeit, Verfügbarkeit, Bearbeitbarkeit und Kosten bietet. Stahlsorten mit mittlerem Kohlenstoffgehalt wie 1045 sind gängige Beispiele für Anwendungen, die eine mäßige Belastbarkeit und Verschleißfestigkeit erfordern. Wenn eine Welle höheren Drehmomenten, zyklischen Belastungen, Verschleiß oder stärkeren Ermüdungsbedingungen ausgesetzt ist, ziehen Ingenieure in der Regel legierte Stähle in Betracht. Werkstoffe wie 4140 oder ähnliche Chrom-Molybdän-Stähle lassen sich zudem gut wärmebehandeln.
Der Nachteil ist ein erhöhter Fertigungsaufwand. Höhere Härte und Festigkeit führen zu höheren Schnittkräften, größerem Werkzeugverschleiß und höheren Anforderungen an die Oberflächenqualität, sodass Sie die Materialleistung gegen die Fertigungskosten abwägen müssen.
6.2 Edelstahlwellen
Edelstahlwellen kommen vor allem dort zum Einsatz, wo Korrosionsbeständigkeit eine wichtige Rolle spielt. Typische Beispiele sind Anlagen der Lebensmittelverarbeitung, Schiffsausrüstung, medizinische Geräte, chemische Umgebungen und offen liegende Maschinen. Die jeweilige Güte ist dabei entscheidend. Austenitische, martensitische und ausscheidungsgehärtete Edelstähle unterscheiden sich hinsichtlich Korrosionsbeständigkeit, Festigkeit, Härte, Wärmebehandelbarkeit und Zerspanbarkeit.
Im Vergleich zu vielen Kohlenstoffstählen lassen sich einige Edelstahlsorten leichter kaltverfestigen und sind weniger tolerant gegenüber Bearbeitungsfehlern. Dies wirkt sich auf die Werkzeugauswahl, die Zykluszeit und die erzielbare Endoberflächengüte aus.
6.3 Wellen aus Aluminium, Titan und Speziallegierungen
Aluminium ist besonders attraktiv für Anwendungen, bei denen eine geringe rotierende Masse bei moderaten Belastungen erforderlich ist. Dank seiner guten Bearbeitbarkeit eignet es sich zudem ideal für viele leichte Prototypen, Instrumente, Automatisierungskomponenten und bestimmte Hochgeschwindigkeitssysteme. Titan bietet ein höheres Festigkeits-Gewichts-Verhältnis und eine hervorragende Korrosionsbeständigkeit und eignet sich daher für Anwendungen in der Luft- und Raumfahrt sowie für Hochleistungsanwendungen. Diese Vorteile gehen jedoch mit einem höheren Bearbeitungsaufwand und höheren Materialkosten einher.
Hersteller setzen in der Regel Nickelbasislegierungen ein, wenn hohe Temperaturen und Korrosion die Grenzen herkömmlicher Wellenwerkstoffe überschreiten. Nickelbasislegierungen weisen hervorragende Eigenschaften auf, dienen jedoch aufgrund ihrer schwierigen Bearbeitbarkeit und des starken Werkzeugverschleißes meist eher als Spezialwerkstoffe und nicht als Standardlösung.
7. Wärmebehandlung und Oberflächenveredelung
Die Leistungsfähigkeit einer Welle hängt nicht nur von ihrem Grundwerkstoff ab. Durch Wärmebehandlung lassen sich Härte und Ermüdungseigenschaften verändern. Oberflächenbehandlungen verbessern die Korrosionsbeständigkeit, die Verschleißfestigkeit, das Erscheinungsbild oder das Reibungsverhalten. Diese Folgebearbeitungen müssen Sie gemeinsam mit den Endmaßen planen, da manche Behandlungen die Form der Welle nach der ersten Bearbeitung verändern können.
7.1 Wärmebehandlung und Oberflächenhärtung
Bei Stahlwellen, die eine höhere Festigkeit oder Verschleißfestigkeit erfordern, wenden Hersteller das Härten und Anlassen an. Durch Induktionshärten lassen sich Funktionsflächen selektiv härten, ohne den gesamten Querschnitt auf die gleiche Weise zu behandeln. Wenn Restspannungen ein Problem darstellen, setzen Hersteller zudem Spannungsarmglühverfahren ein.
Ein wichtiger Faktor bei der Fertigung ist die Verformung. Durch die Wärmebehandlung können sich Geradheit, Rundheit oder Enddurchmesser verändern. Daher durchlaufen hochpräzise Wellen in der Regel zunächst eine Grobbearbeitung und erst nach der Wärmebehandlung die Feinbearbeitung oder das Schleifen. Durch diese Abfolge können sich die Materialeigenschaften stabilisieren, bevor die Mitarbeiter die kritischsten Endflächen dimensionieren.
7.2 Gängige Oberflächenbehandlungen für Wellen
Die Oberflächenbehandlung hängt stark vom Material der Welle und der Betriebsumgebung ab. Bei Edelstahlwellen, die eine verbesserte Oberflächenreinheit und Korrosionsbeständigkeit erfordern, wenden die Hersteller die Passivierung an. Bei Aluminiumteilen wird die Eloxierung eingesetzt, um die Korrosionsbeständigkeit und den Oberflächenschutz zu verbessern. Wenn eine verbesserte Verschleißfestigkeit, Korrosionsbeständigkeit oder bestimmte Oberflächeneigenschaften erforderlich sind, werden ausgewählte Stahl- oder andere Metallwellen galvanisch beschichtet. Polieren und Schleifen sind hauptsächlich mechanische Veredelungsverfahren, die die Oberflächenglätte und die Maßhaltigkeit verbessern.
Oberflächenbehandlungsverfahren sollten stets auf die jeweiligen Funktionsflächen abgestimmt werden. Eine dekorative Behandlung an einem nicht berührten Bereich erfordert möglicherweise völlig andere Spezifikationen als eine Behandlung an einer Präzisionslager- oder Dichtungsfläche.
8. Die wichtigsten Herausforderungen bei der Präzisionsbearbeitung von Wellen
Je länger die Welle ist, je höher die Werkstoffhärte ist oder je mehr Präzisionsmerkmale aufeinander abgestimmt bleiben müssen, desto schwieriger wird die Bearbeitung der Welle. Bei diesen Herausforderungen geht es weniger um die Herstellung eines Zylinders als vielmehr darum, die Stabilität während des gesamten Prozesses aufrechtzuerhalten. Wenn Sie verstehen, woher Fehler stammen, können Sie realistische Toleranzen festlegen und die richtigen Endbearbeitungsschritte planen.
8.1 Durchbiegung und Schwingungen bei langen Wellen
Unter Schneidkräften verhält sich eine schlanke Welle eher wie ein biegsamer Balken als wie eine starre Stange. Mit zunehmendem Länge-Durchmesser-Verhältnis treten Probleme wie Durchbiegung, Schwingungen und Maßinstabilität stärker zutage. Die Durchbiegung des Werkstücks führt zu Durchmesserschwankungen oder einer Verjüngung, da sich das Werkstück vom Schneidwerkzeug wegbewegt. Schwingungen hinterlassen Rüttelspuren, verschlechtern die Oberflächenqualität und machen die Maßhaltigkeit weniger vorhersehbar.
Reitstock, Lünette, kontrollierte Schnittkräfte sowie gestaffeltes Schruppen und Schlichten verbessern die Stabilität. Das Ziel besteht darin, ein Verbiegen der Welle während der Bearbeitung zu verhindern, anstatt sich auf die Endkontrolle zu verlassen, um Fehler zu erkennen.
8.2 Konsistenzprüfung für mehrere Merkmale
Eine komplexe Welle kann mehrere Durchmesser, Gewinde, Schultern, Bohrungen und Keilnuten aufweisen, die alle in unterschiedlichen Bearbeitungsschritten hergestellt werden. Jede neue Einrichtung birgt das Risiko eines Ausrichtungsfehlers. Die Bearbeitung rotationsbezogener Merkmale möglichst ausgehend vom selben Bezugspunkt reduziert die Toleranzakkumulation. Wenn das Werkstück neu positioniert werden muss, tragen einheitliche Bezugspunkte und eine kontrollierte Aufspannung dazu bei, die Beziehung zwischen vorherigen und nachfolgenden Merkmalen aufrechtzuerhalten.
Dies ist besonders wichtig bei abgestuften Wellen und Hochgeschwindigkeitskomponenten. Selbst wenn alle Maße die Prüfung bestehen, können falsche Achsenbeziehungen dennoch zu übermäßigem Rundlauf über die gesamte Welle hinweg führen.
8.3 Arbeitshärtung und schwer zerspanbare Werkstoffe
Hartlegierte Stähle, Edelstahl, Titan und Nickellegierungen stellen höhere Anforderungen an Werkzeuge und Prozessstabilität als leicht zu bearbeitender kohlenstoffarmer Stahl oder Aluminium. Höhere Schnittkräfte und ein höherer Werkzeugverschleiß beeinträchtigen die Durchmesserkonsistenz und die Oberflächengüte bei der Serienfertigung. Einige Werkstoffe erzeugen oder speichern zudem mehr Wärme während der Zerspanung, was zu thermischen Verformungen oder einem beschleunigten Werkzeugverschleiß führt.
Daher ist das am besten geeignete Material für die Welle nicht einfach das festeste. Es sollte die geforderte Leistungsfähigkeit erfüllen und gleichzeitig unnötige Fertigungsschwierigkeiten vermeiden, wodurch die Gesamtfunktionalität verbessert wird.
9. Qualitätsprüfung bei der Wellenbearbeitung
Die Prüfung schließt die Lücke zwischen Konstruktionszeichnungen und den tatsächlichen rotierenden Bauteilen. Da die Leistung einer Welle von mehreren miteinander in Zusammenhang stehenden Maßen und Oberflächen abhängt, reicht die Überprüfung nur eines Außendurchmessers für Präzisionsanwendungen in der Regel nicht aus. Der Prüfplan sollte sich auf Merkmale konzentrieren, die sich direkt auf Passung, Drehung, Abdichtung und Kraftübertragung auswirken.
9.1 Maß- und Geometrieprüfung
Prüfer verwenden üblicherweise Mikrometer zur Überprüfung von Wellendurchmessern und Lagersitzen, da diese direkte, hochauflösende Maßmessungen liefern. Sie können den Rundlauf prüfen, indem sie die Welle gegen eine Messuhr drehen oder speziellere Messgeräte einsetzen. Für die Geradheit, axiale Beziehungen und komplexere Geometrien sind je nach Zeichnungsanforderungen unter Umständen spezielle Spannvorrichtungen, Rundheitsmessgeräte oder eine Koordinatenmessmaschine (CMM) erforderlich. Wenn strenge Wellentoleranzen erforderlich sind, kombinieren Hersteller in der Regel Präzisionsschleifen mit einer kontrollierten Prüfung.
Die Messmethode sollte der Spezifikation entsprechen. Bei einem Merkmal, das den Rundlauf bestimmt, sollte man beispielsweise eine Methode anwenden, die die Drehabweichung bewertet, und nicht nur den Durchmesser prüfen.
9.2 Überprüfung von Oberflächen und Werkstoffen
Die Messung der Oberflächenrauheit ist für Lager, Dichtungen oder Gleitflächen von Bedeutung, da die Oberflächenstruktur den tatsächlichen Betrieb beeinflusst. Wenn eine Welle einer Wärmebehandlung unterzogen wird, können Prüfer zudem Härtemessungen durchführen, um zu bestätigen, dass das Material den vorgegebenen Zustand erreicht hat. Sind Legierungszusammensetzung und Rückverfolgbarkeit Teil der Projektanforderungen, sind Werkstoffzertifikate oder andere Nachweisdokumente unerlässlich.
Eine kombinierte Prüfung von Maßen, Geometrie, Oberfläche und Werkstoff gibt Aufschluss über die Qualität der Welle und ist dabei aussagekräftiger als eine reine Maßprüfung.
10. Typische Anwendungsbereiche für die Wellenbearbeitung
Bearbeitete Wellen kommen überall dort zum Einsatz, wo eine kontrollierte Drehbewegung, eine Drehmomentübertragung oder eine lineare Führung erforderlich ist. Auch wenn die Grundgeometrie branchenübergreifend ähnlich erscheinen mag, kann ihre Bedeutung je nach Anforderungen hinsichtlich Drehzahl, Belastung, Korrosionsbeständigkeit, Sauberkeit und Zuverlässigkeit erheblich variieren. Daher muss eine erfolgreiche Welle speziell für ihre tatsächliche Betriebsumgebung ausgelegt sein und nicht nur für eine bestimmte Branchenbezeichnung.
10.1 Automobilbau
Zu den Wellen im Automobilbereich zählen Antriebswellen, Getriebewellen, Motorwellen und andere rotierende Leistungskomponenten. Bei diesen Anwendungen stehen in der Regel Drehmomentkapazität, Ermüdungsfestigkeit, Verschleißfestigkeit, Auswuchtung und langfristige Maßhaltigkeit im Vordergrund. Rotierende Getriebewellen sind eher zyklischen Belastungen als einer einzelnen statischen Belastung ausgesetzt, weshalb die Materialauswahl und die Spannungskonzentration besonders wichtig sind. Auch elektrische Antriebssysteme stellen hohe Anforderungen an Motorwellen, bei denen Rundlauf und Auswuchtung die Drehleistung bei hohen Drehzahlen direkt beeinflussen.
10.2 Industrieanlagen
Pumpen, Getriebe, Motoren, Förderanlagen, Kompressoren, Walzen und Prozessanlagen sind alle auf bearbeitete Wellen angewiesen. Die Passung und Ausrichtung der Lager sind von entscheidender Bedeutung, da diese Maschinen unter Umständen über lange Zeiträume hinweg im Dauerbetrieb laufen müssen. Ein Fehler, der bei der Montage noch geringfügig erscheint, kann sich nach Tausenden von Betriebsstunden zu anhaltenden Vibrationen, Verschleiß, Geräuschen oder Dichtungsausfällen entwickeln. Daher stehen bei der Konstruktion von Industriewellen neben der grundlegenden Maßgenauigkeit in der Regel auch Langlebigkeit und Wartungsfreundlichkeit im Vordergrund.
10.3 Medizin und Luft- und Raumfahrt
In medizinischen Geräten können Präzisionswellen in Bewegungssteuerungssystemen, Pumpen, Instrumenten, Laborgeräten und anderen mechanischen Baugruppen zum Einsatz kommen. Bei den Materialanforderungen stehen häufig Korrosionsbeständigkeit und Reinigungsfähigkeit im Vordergrund, während die Maßanforderungen von der jeweiligen Bewegung und Baugruppe abhängen. Nicht alle Edelstahl- oder Präzisionswellen sind automatisch für den medizinischen Einsatz geeignet. Sie müssen für jedes Produkt das jeweilige Material, die Oberflächenbeschaffenheit, die behördlichen Anforderungen sowie die Reinigungs- oder Sterilisationsumgebung bewerten.
Bei Anwendungen in der Luft- und Raumfahrt stehen in der Regel Ermüdungsfestigkeit, Gewichtsreduzierung, Zuverlässigkeit und Rückverfolgbarkeit der Materialien im Vordergrund. Je nach Belastung und Umgebung entscheiden sich Ingenieure möglicherweise für Titan, legierten Stahl, Edelstahl oder andere Spezialwerkstoffe. In der Automatisierung und Robotik kommen Motorwellen, Linearwellen, Rollen, Aktuatorbaugruppen und andere bewegliche Teile zum Einsatz, bei denen Geradheit, Rundlauf, Ausrichtung und Wiederholgenauigkeit einen direkten Einfluss auf die Positioniergenauigkeit und die Laufruhe haben.
11. Kostenanalyse der Wellenbearbeitung
Die Bearbeitungskosten für Wellen hängen von den gesamten Fertigungsanforderungen ab, nicht nur von der Wellenlänge und dem Durchmesser. Werkstoff, Geometrie, Toleranzen, Wärmebehandlung, Schleifen, Prüfung und Produktionsmenge beeinflussen den erforderlichen Bearbeitungsaufwand. Daher ist die wirtschaftlichste Wellenzeichnung nicht die mit den wenigsten Maßen, sondern die, bei der kritische Merkmale klar von der gewöhnlichen Geometrie unterschieden werden.
11.1 Einfluss von Werkstoff und Wellengröße
Das Material beeinflusst den Rohstoffpreis und die Bearbeitungszeit. Eine relativ leicht zu bearbeitende Welle aus Kohlenstoffstahl erfordert möglicherweise weniger Werkzeuge und weniger Bearbeitungszeit als ein Teil aus gehärteter Legierung oder auf Nickelbasis mit derselben Form. Auch Durchmesser und Länge spielen eine Rolle. Größere Wellen erfordern mehr Material und es muss mehr Material abgetragen werden. Schlanke Teile benötigen möglicherweise zusätzliche Abstützung, geringere Schnittkräfte und erfordern mehr Aufmerksamkeit hinsichtlich der Geradheit. Diese Faktoren gewinnen besonders an Bedeutung, wenn eine scheinbar einfache Welle so groß oder biegsam ist, dass eine spezielle Werkstückspannung erforderlich ist.
11.2 Einfluss von Toleranz und Oberflächenbeschaffenheit
Engere Toleranzen erfordern in der Regel eine feinere Endbearbeitung und strengere Prüfungen. Wenn das Drehen allein die Anforderungen nicht zuverlässig erfüllen kann, können Hersteller einen zylindrischen Schleifvorgang hinzufügen. Das Gleiche gilt für die Oberflächengüte. Für gewöhnliche Drehflächen und Präzisionslagersitze sollten nicht automatisch dieselben Anforderungen gelten. Die Anwendung sehr enger Toleranzen ausschließlich auf Lagersitze, Dichtungen, Passdurchmesser oder andere funktionale Merkmale reduziert unnötige Fertigungskosten, ohne die Produktleistung zu beeinträchtigen.
11.3 Einfluss von Geometrie und Produktionsvolumen
Die Bearbeitung einer einfachen geraden Welle ist relativ effizient. Keilnuten, Verzahnungen, Querbohrungen, Mehrfachgewinde, tiefe Nuten und präzise kontrollierte Stufen erhöhen den Arbeitsaufwand und die Rüstzeit. Auch der Produktionsumfang wirkt sich auf die Wirtschaftlichkeit aus. Bei der Prototypenfertigung machen Programmierung, Werkzeugbau, Werkstückspannung und Rüstarbeiten einen höheren Kostenanteil aus als bei Serienproduktionslosen. Bei Serienwellen ermöglichen Konstruktionsstabilität und Wiederholgenauigkeit den Herstellern, den Prozess für eine größere Stückzahl zu optimieren und so die Gesamteffizienz zu steigern.
12. Konstruktion im Hinblick auf die Herstellbarkeit und Prozessauswahl
Eine gute Wellenkonstruktion beginnt mit der mechanischen Funktion, doch die Herstellbarkeit entscheidet darüber, wie effizient diese Funktion umgesetzt werden kann. Eine Konstruktion muss nicht so stark vereinfacht werden, dass sie nicht mehr ordnungsgemäß funktioniert. Sie sollte jedoch Komplexität vermeiden, die keinen echten Leistungsvorteil bringt. Drei Bereiche verdienen dabei besondere Beachtung: Werkstoff und Durchmesser, Spannungskonzentration und Toleranzzuordnung.
12.1 Auswahl von Durchmesser und Werkstoff in Abhängigkeit von der Belastung
Sie sollten den Wellendurchmesser und das Werkstoffmaterial unter Berücksichtigung der Anforderungen hinsichtlich Drehmoment, Biegung, Drehzahl, Ermüdung, Umgebungsbedingungen und Steifigkeit auswählen. Die Wahl des richtigen Werkstoffs zur Verbesserung der Festigkeit kann manchmal den erforderlichen Querschnitt verringern, doch sollten Sie die Werkstoffeigenschaften nicht losgelöst von der Steifigkeit oder der Fertigungsleistung betrachten. So führt beispielsweise der Ersatz von Stahl durch Aluminium zwar zu einer Gewichtsreduzierung, verändert aber auch die elastische Steifigkeit erheblich. Eine korrekte Konstruktion sorgt für ein Gleichgewicht zwischen Geometrie und Werkstoff, anstatt zu erwarten, dass eine einzelne Eigenschaft alle Anforderungen erfüllt.
Schultern, Nuten, Gewinde, Passfedernuten und Durchgangsbohrungen unterbrechen einen ansonsten durchgehenden Wellenabschnitt und können zu einer erhöhten lokalen Spannungskonzentration führen. Glatte Übergänge und geeignete Verrundungen verringern die Spannungskonzentration an Stufen, insbesondere bei Wellen, die zyklischen Biege- oder Torsionsbeanspruchungen ausgesetzt sind. Allerdings müssen präzise Radien weiterhin zu den Gegenbauteilen wie Lagern oder Schultern passen. Ebenso sollten Sie bei der Dimensionierung und Positionierung von Passfedernuten und anderen drehmomentübertragenden Strukturen die Belastung und die Bearbeitbarkeit berücksichtigen, anstatt diese einfach erst hinzuzufügen, nachdem der Wellendurchmesser bereits festgelegt wurde.
12.3 Strenge Toleranzen nur dort anwenden, wo sie erforderlich sind
Hohe Präzision erfordert zusätzliche Bearbeitungsschritte, Schleifen, Präzisionsspannvorrichtungen oder Prüfungen, was zusätzliche Kosten verursacht. Nicht jede Oberfläche einer Welle erfordert dieselbe Toleranz. Kritische Lagersitze, Dichtflächen, Bezugspunkte und Passflächen müssen möglicherweise streng kontrolliert werden, während Freiräume und nicht funktionale Durchmesser in der Regel größere Toleranzen zulassen. Dieser Ansatz erleichtert die Fertigung und Prüfung der Zeichnungen und konzentriert die Prozessfähigkeit gleichzeitig auf die Bereiche, die die Leistung der Welle direkt beeinflussen.
12.4 Entscheidungsrahmen für die Prozessauswahl
Die effektivste Bearbeitungsstrategie orientiert sich in der Regel an der funktionalen Hierarchie der Welle. Zunächst wird die Rotationsgeometrie erstellt, anschließend werden nicht rotierende Merkmale hinzugefügt, und schließlich wird eine hochpräzise Endbearbeitung nur dort vorgenommen, wo sie einen erheblichen Mehrwert bietet. In der Praxis läuft diese Entscheidung meist auf Folgendes hinaus: Drehen für geometrische Formen, Fräsen oder Bohren für Strukturmerkmale, Schleifen für hochpräzise Bereiche.
Beim CNC-Drehen werden in der Regel die Hauptdurchmesser, Schultern, Konusse, Nuten und rotationssymmetrischen Merkmale gefertigt, da dieses Verfahren eine effiziente und stabile Möglichkeit zur Herstellung konzentrischer Geometrien bietet. Bei einfachen Wellen mit moderaten Toleranz- und Oberflächenanforderungen kann durch Drehen der größte Teil des Fertigteils ohne Schleifen hergestellt werden. Wenn eine Welle Passfedernuten, Abflachungen, Querbohrungen, Schlitze oder andere Geometrien aufweist, die nicht dem Rotationsprofil folgen, sind Fräsen oder Bohren erforderlich. Sie sollten schleifen, wenn die funktionalen Anforderungen dies rechtfertigen, und nicht einfach nur, weil das Teil als Präzisionswelle bezeichnet wird. Lagersitze, Dichtungsdurchmesser, Bereiche mit hoher Drehzahl, gehärtete Oberflächen und Teile, die eine verbesserte Rundheit oder Geradheit erfordern, sind typische Kandidaten für das Schleifen.
Häufig gestellte Fragen
Frage 1: Welches Material eignet sich am besten für Wellen?
Es gibt kein einziges Material, das sich für Wellen am besten eignet. Kohlenstoffstahl 1045 ist eine praktische Wahl für Allzweckwellen, da er ein ausgewogenes Verhältnis zwischen Festigkeit, Bearbeitbarkeit und Kosten bietet. Legierter Stahl 4140 eignet sich besser für Anwendungen mit hoher Belastung, die Ermüdungsfestigkeit und Verschleißfestigkeit erfordern. Edelstahl wird aufgrund seiner Korrosionsbeständigkeit bevorzugt. Wenn Gewichtsreduzierung im Vordergrund steht, können Sie sich für Aluminium oder Titan entscheiden.
Frage 2: Wie fräst man eine Keilnut in eine Welle?
Hersteller bearbeiten Wellennuten in der Regel auf einer CNC-Fräsmaschine mit einem Schaftfräser oder einem Schlitzbohrer. Sie positionieren die Welle anhand kontrollierter Bezugspunkte und fräsen die Nut dann in der vorgegebenen Breite, Tiefe und Position. Nach der Bearbeitung sollten sie die Nut entgraten und prüfen, da ihre Passform und Position direkten Einfluss auf die Drehmomentübertragung und die Montage haben.
Frage 3: Wie bearbeitet man Keilnuten an einer Welle?
Je nach Spline-Geometrie, Werkstoff, Genauigkeit und Produktionsvolumen können Hersteller externe Wellensplines durch Wälzfräsen, Fräsen, Umformen oder Walzen herstellen. Bei gehärteten oder hochpräzisen Splines kann nach der Wärmebehandlung ein Schleifvorgang erfolgen, um die Zahngenauigkeit und die Oberflächengüte zu verbessern. Das gewählte Verfahren sollte der erforderlichen Drehmomentkapazität und Passung entsprechen.
Schlussfolgerung
Eine zuverlässige Wellenbearbeitung hängt davon ab, dass Werkstoff, CNC-Drehen, Merkmalsbearbeitung, Schleifen, Toleranzen, Rundlauf, Geradheit und Oberflächengüte auf die tatsächlichen Betriebsbedingungen der Welle abgestimmt werden. Eine erfolgreiche Welle ist mehr als nur ein Durchmesser, der ihrem Nennwert entspricht. Ihre kritischen Oberflächen müssen die richtige Ausrichtung und Oberflächenbeschaffenheit aufweisen, damit Lager, Dichtungen, Zahnräder und andere zusammenwirkende Komponenten unter den tatsächlichen Drehbelastungen reibungslos laufen.
PartsMastery bietet präzise CNC-Bearbeitung und Fertigungsdienstleistungen für maßgeschneiderte Wellen und andere rotierende Bauteile an. Unser Leistungsspektrum umfasst CNC-Drehen, die Bearbeitung komplexer Geometrien, die Materialauswahl, die Maßprüfung sowie die präzise Oberflächenbehandlung für die Prototypenfertigung und Kleinserienproduktion. Damit unterstützen wir unsere Kunden bei der Umsetzung eines durchgängigen Fertigungsprozesses vom Entwurf bis zur Produktion.