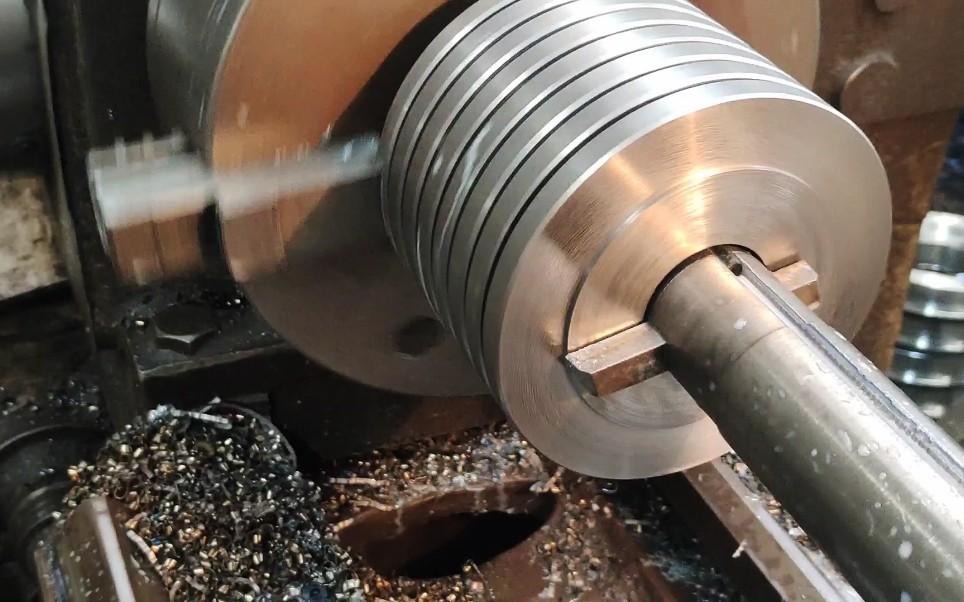
Na indústria mecânica, a precisão dos furos internos determina diretamente a vida útil do equipamento e a fiabilidade da montagem. Quando os furos iniciais resultantes da perfuração, fundição ou forja não cumprem os requisitos funcionais finais, a mandrilagem torna-se o processo fundamental para corrigir o diâmetro, a geometria e a precisão posicional dos furos. Este artigo aborda de forma sistemática os princípios técnicos, as classificações dos processos, os sistemas de ferramentas, o controlo de tolerâncias, os problemas comuns e as estratégias de seleção da mandrilagem. Proporciona aos engenheiros uma referência prática e útil.
1. A essência e o valor fundamental da maquinação por perfuração
A mandrilagem é um processo de corte. Utiliza uma ferramenta de corte de ponta única — normalmente montada numa barra de mandrilagem — para remover material, camada a camada, de um orifício pré-existente. Esta ação alarga e dá acabamento ao diâmetro do furo. O orifício inicial pode resultar de perfuração, fundição, forjamento ou usinagem de desbaste. Os operadores processam-no então para atingir as dimensões e a precisão geométrica pretendidas, utilizando um torno, um centro de maquinagem, uma perfuradora de gabarito ou uma máquina de mandrilagem dedicada.
O valor fundamental da mandrilagem vai muito além do simples alargamento de um furo. Correge sistematicamente a circularidade, a retidão, a concentricidade e os desvios posicionais. Estabelece também relações de coordenadas precisas entre o furo e outras características funcionais da peça. No caso de superfícies de contacto críticas, tais como caixas de rolamentos, furos de buchas e faces de vedação, estas propriedades geométricas superam frequentemente o próprio diâmetro nominal.
1.1 Principais indicadores melhorados pela Boring
Precisão do diâmetro do orifício: Alarga com precisão o orifício inicial até às dimensões previstas, com tolerâncias controláveis ao nível do micrómetro
Redondeza: Elimina a ovalidade, as formas poligonais e outros erros de forma resultantes da perfuração ou da fundição
Retidão: Corrige a curvatura e a deflexão do eixo do furo, garantindo a uniformidade ao longo de furos profundos
Concentricidade / precisão posicional: Alinha com precisão o eixo do furo com as superfícies de referência ou outros sistemas de furos
Rugosidade da superfície: Proporciona uma qualidade de superfície interna uniforme e controlável, de modo a satisfazer os requisitos de vedação e de ajuste deslizante
1.2 Quando é necessária a usinagem por mandrilagem
O mandrilamento é a solução preferida quando um orifício existente apresenta dimensões insuficientes, ovalização, desalinhamento do eixo ou precisão posicional inadequada. Além disso, os orifícios pré-moldados ou pré-forjados com margem de usinagem adequada são candidatos ideais para o mandrilamento. Permitem aos operadores obter um diâmetro final controlável.
As aplicações típicas incluem caixas de rolamentos, furos de caixas de velocidades, blocos de válvulas hidráulicas, caixas de motores, blocos de motor e dispositivos de fixação de precisão. Vale a pena salientar que furos simples de passagem com requisitos de tolerância flexíveis podem necessitar apenas de perfuração. Se o mandrilamento não proporcionar nenhuma melhoria funcional substancial, limita-se a aumentar o tempo e o custo de maquinagem.
2. O fluxo do processo de maquinagem por mandrilagem
O percurso específico do processo de mandrilagem depende da profundidade do furo, do diâmetro, do material, do estado inicial e dos requisitos de tolerância finais. As peças simples podem requerer apenas uma única passagem de mandrilagem. Os componentes de precisão necessitam, normalmente, de um processo em várias etapas, que inclui a mandrilagem de desbaste, a mandrilagem de semi-acabamento e a mandrilagem de acabamento.
2.1 Preparação e fixação da peça de trabalho
Antes de iniciar a perfuração, os trabalhadores devem posicionar a peça de trabalho na superfície de referência correta e fixá-la com segurança. A precisão da fixação é fundamental. A ferramenta de mandrilagem segue o eixo pré-definido da máquina. Se a referência da peça ou a fixação estiverem desalinhadas, mesmo um furo com as dimensões corretas pode ficar mal posicionado em relação aos assentos dos rolamentos, superfícies de contacto, orifícios para parafusos ou outras características.
Ao mesmo tempo, o furo inicial deve manter uma margem de usinagem suficiente. O mandrilamento só consegue corrigir eficazmente o desvio do eixo e os erros geométricos quando o material remanescente forma uma parede do furo totalmente nova. Uma margem insuficiente deixa os defeitos originais parcialmente não removidos. Uma margem excessiva aumenta as cargas de corte e o tempo de usinagem.
2.2 Mandrilagem em bruto e mandrilagem de semi-acabamento
A principal função do mandrilamento em bruto é remover a maior parte do material em excesso. É adequado para limpar superfícies fundidas, eliminar grandes margens de usinagem e alinhar furos iniciais irregulares, aproximando-os da geometria pretendida. A fase de mandrilamento em bruto não visa a precisão final. Em vez disso, estabelece condições de base uniformes e estáveis para as operações subsequentes.
Para peças com requisitos de precisão rigorosos, a mandrilagem de semi-acabamento funciona como uma ponte entre a mandrilagem de desbaste e a de acabamento. Esta etapa reserva uma margem de acabamento uniforme. Isto reduz o volume de remoção de material durante a passagem final de mandrilagem. Além disso, estabiliza as forças de corte, diminui o risco de deflexão da ferramenta e cria as condições prévias ideais para a mandrilagem de acabamento.
2.3 Mandrilagem de acabamento e mandrilagem de precisão
O mandrilamento de acabamento permite obter o diâmetro final do furo, a concentricidade e a qualidade da superfície através de uma remoção mínima de material. Uma vez que a profundidade de corte é extremamente reduzida, a rigidez da barra de mandrilamento, a estabilidade da máquina, o controlo do desvio da ferramenta e a supressão de vibrações tornam-se fatores decisivos para a qualidade da maquinação.
O mandrilamento de precisão encontra ampla aplicação em superfícies de encaixe críticas, tais como assentos de rolamentos, furos de suporte de eixos e áreas de vedação. Equipamento CNC estável e cabeças de mandrilamento de precisão garantem tolerâncias rigorosas no diâmetro do furo. No entanto, o resultado final reflete sempre os efeitos combinados da geometria do furo, das propriedades do material, do saliente da ferramenta, da estabilidade térmica e do estado da máquina. Por conseguinte, os operadores devem planear a inspeção final com base nos requisitos funcionais, em vez de metas de tolerância arbitrárias.
Barra de mandrilamento de precisão com pastilhas de metal duro indexáveis — a rigidez da barra determina diretamente a precisão da maquinação
3. Principais tipos de perfuração e seleção de equipamento
Existem muitos tipos diferentes de máquinas de mandrilagem. No entanto, a lógica central da tomada de decisões de produção gira sempre em torno do tamanho da peça, da orientação do orifício, da profundidade do orifício, do espaço de operação e dos requisitos de precisão de posicionamento. O objetivo da seleção é encontrar uma configuração que, por um lado, apoie com segurança a peça e a ferramenta e, por outro, permita que a ferramenta de corte aceda ao orifício de forma fiável.
3.1 Perfuração horizontal e perfuração vertical
Perfuração horizontal posiciona o fuso na horizontal. É particularmente adequado para caixas de grandes dimensões, componentes estruturais, furos longos e peças com múltiplas características internas. Esta configuração permite suportar peças de grandes dimensões, controlando com precisão a posição de corte através do fuso ou da mesa. Constitui uma solução consolidada para a maquinagem de precisão em grande escala.
Perfuração vertical é mais adequado para peças volumosas e pesadas. Esses componentes são mais fáceis de apoiar e posicionar numa mesa de trabalho horizontal. A gravidade ajuda a manter a peça estável. Isto simplifica a fixação e o manuseamento de peças circulares de grandes dimensões ou do tipo caixa.
Na produção real, as operações com máquinas de mandrilar destinam-se principalmente a grandes peças fundidas, caixas de velocidades, estruturas de equipamentos e peças semelhantes. Estes componentes partilham uma característica comum: precisam de manter a precisão do furo e as relações posicionais em toda a área de trabalho da peça.
3.2 Mandrilagem de precisão e mandrilagem com gabarito
Mandrilagem de precisão centra-se na obtenção de um diâmetro, geometria e acabamento superficial controláveis com precisão. Quando os furos desbastados de forma convencional não conseguem cumprir diretamente os requisitos do desenho técnico, o mandrilamento de precisão é a solução padrão.
Perfuração com gabarito dá especial ênfase à precisão posicional dos furos e às relações espaciais entre os elementos. Aplica-se a ferramentas, dispositivos de fixação, componentes de matrizes, caixas de precisão e peças que exigem que vários furos sejam posicionados com precisão em relação a pontos de referência estabelecidos.
A distinção entre as duas técnicas é de natureza funcional. A perfuração de precisão dá ênfase à qualidade do próprio furo. A perfuração com gabarito oferece um valor insubstituível quando a precisão posicional é igualmente crítica.
3.3 Processos especializados de perfuração
Quando dois ou mais orifícios têm de partilhar um eixo comum, perfuração coaxial é necessário. As aplicações típicas incluem suportes de rolamentos, caixas de equipamentos e grandes conjuntos estruturais. Quando o acesso direto para usinagem a partir do lado oposto a uma abertura existente é limitado, perfuração traseira pode produzir a característica necessária nesse lado. Além disso, perfuração à cega e micro-perfuração responder a outros requisitos geométricos específicos.
Cada um destes processos especializados tem cenários de aplicação distintos. Os engenheiros devem selecioná-los com base na acessibilidade de maquinagem, nos requisitos de alinhamento ou nas necessidades geométricas. Não devem considerá-los como versões intercambiáveis da mesma operação.
4. Explicação dos sistemas de ferramentas de mandrilagem
A precisão do mandrilamento depende em grande medida do desempenho do sistema de corte. A ferramenta deve atingir a profundidade necessária, mantendo a aresta de corte em contacto estável com a superfície do orifício. Deve fazê-lo sem uma deflexão por flexão excessiva. Para a maioria das operações de maquinagem CNC, os elementos essenciais incluem a barra de mandrilamento, o cabeçote de mandrilamento/sistema de ajuste, as pastilhas e o equipamento de inspeção de apoio.
4.1 Barras de mandrilagem e cabeças de mandrilagem
A barra de mandrilagem apoia a aresta de corte no interior do furo. O seu diâmetro, material, comprimento e saliência sem apoio afetam diretamente a rigidez do sistema. Uma saliência excessiva é uma das causas mais comuns de degradação do desempenho da mandrilagem. À medida que o comprimento sem apoio aumenta, a barra torna-se mais propensa a deflexão elástica e vibração. Isto conduz a conicidade, inconsistência no diâmetro e marcas de vibração.
Por conseguinte, a seleção da barra de mandrilagem deve seguir o princípio de “maior diâmetro possível, menor comprimento possível”. Isto maximiza a rigidez dentro das limitações da geometria do furo. As cabeças de mandrilagem de precisão permitem o ajuste do diâmetro ao nível do micrómetro para operações de acabamento. Na mandrilagem de acabamento, mesmo pequenas alterações de desvio têm um impacto significativo nas dimensões finais.
4.2 Pastilhas de corte
A seleção das pastilhas depende do material da peça, da carga de corte, da geometria do furo e dos requisitos de acabamento superficial. As geometrias de aresta de corte afiadas e com ângulo de inclinação positivo reduzem as forças de corte radiais. Isto constitui uma vantagem particular quando a rigidez da barra de mandrilar é limitada. Para materiais difíceis de maquinar, os engenheiros necessitam de pastilhas de metal duro resistentes ao desgaste ou revestidas, para manter a estabilidade da aresta de corte.
O objetivo da seleção do inserto não é apenas maximizar a vida útil da ferramenta. Mais importante ainda, os insertos devem produzir forças de corte previsíveis. Isto garante que a deflexão da ferramenta e o diâmetro do furo permaneçam estáveis e consistentes ao longo de todo o processo de maquinagem.
4.3 Ferramentas de medição e inspeção
Os inspetores podem verificar o diâmetro do furo utilizando calibres de furo internos, micrómetros internos ou máquinas de medição por coordenadas. O método específico depende do tamanho do furo, da tolerância, da profundidade e dos requisitos do desenho técnico. Vale a pena salientar que, muitas vezes, a medição do diâmetro por si só é insuficiente. O mandrilamento de precisão pode também exigir a verificação da precisão posicional, do desvio radial, da circularidade, da retidão ou da concentricidade em relação a outros furos. Por conseguinte, o plano de inspeção deve refletir as especificações funcionais, em vez de se limitar a medir as características mais fáceis de medir.
5. Tolerâncias de mandrilagem e controlo de precisão
Não é possível definir o desempenho de um furo de precisão apenas com base na tolerância do diâmetro. O seu funcionamento depende frequentemente dos efeitos combinados do tamanho, da circularidade, da retidão, da precisão posicional, da concentricidade e do acabamento superficial. Isto é particularmente importante nas interfaces entre rolamentos e eixos. Mesmo que o tamanho do furo esteja correto, uma geometria inadequada pode ainda assim causar dificuldades de montagem ou anomalias de rotação.
5.1 Diâmetro do furo e tolerâncias de ajuste
A tolerância exigida para o furo depende do tipo de componente montado no seu interior. Rolamentos, buchas, pinos, eixos e componentes de encaixe por pressão têm, cada um, requisitos de ajuste diferentes. Por conseguinte, os engenheiros devem selecionar ajustes com folga, ajustes de transição e ajustes com interferência com base nas condições reais de montagem, cargas, temperaturas, materiais e requisitos de funcionamento.
Em condições estáveis, a mandrilagem CNC permite um controlo rigoroso do diâmetro. No entanto, aplicar a tolerância mais apertada possível a todos os furos não é, geralmente, económico. As superfícies de encaixe críticas requerem um controlo rigoroso. Os furos de folga comuns não necessitam de um processamento excessivo.
5.2 Redondeza e retidão
Os furos podem apresentar conicidade, deflexão ou formas irregulares. A fundição introduz ainda mais desvios. A mandrinagem melhora estas condições através de um percurso de corte mais controlado que remove material. No entanto, na maquinagem de furos profundos, o comprimento de corte da ferramenta torna-se cada vez mais crítico. A deflexão da barra de mandrinagem pode fazer com que o diâmetro do furo varie ao longo do comprimento do mesmo.
Por conseguinte, deve avaliar a circularidade e a retidão separadamente do diâmetro. Uma única leitura de medição num único ponto não permite confirmar se toda a geometria do furo é aceitável. É essencial a deteção multiponto ao longo do comprimento do furo.
5.3 Concentricidade e precisão posicional
Quando vários furos suportam o mesmo eixo rotativo, ou quando um furo tem de corresponder com precisão a outra característica de referência, a concentricidade e a precisão posicional tornam-se fundamentais. Uma vez que a ferramenta de mandrilagem corta em relação ao eixo da máquina, pode corrigir alguns erros posicionais do furo inicial, desde que seja reservada matéria-prima suficiente. Isto torna o mandrilamento particularmente adequado para caixas de rolamentos, componentes de caixas de velocidades, caixas de motores e conjuntos com vários orifícios.
Quando vários furos têm de partilhar um eixo funcional comum, a estratégia de fixação é frequentemente tão importante quanto o diâmetro nominal do furo. A estratégia de fabrico deve dar prioridade às relações posicionais entre os furos. Não deve tratar cada diâmetro como uma característica independente.
5.4 Acabamento da superfície interna
O acabamento da superfície interna afeta diretamente o coeficiente de atrito, o estado de contacto dos rolamentos, o desempenho da vedação, as características de deslizamento e a taxa de desgaste. Nem todas as aplicações exigem uma superfície extremamente lisa. Deve determinar a rugosidade necessária com base nas condições específicas dos rolamentos, buchas, vedantes, lubrificação ou outras interfaces funcionais.
Quando o sistema de corte se mantém estável, o mandrilamento de acabamento pode proporcionar uma qualidade de superfície controlável. Se os requisitos funcionais excederem a capacidade económica do mandrilamento, pode considerar operações de acabamento subsequentes, tais como o afiamento ou a retificação interna.
6. Fatores-chave que afetam a precisão da perfuração
A rigidez do sistema e a estabilidade de maquinagem influenciam significativamente a precisão do mandrilamento. O desempenho da máquina é, sem dúvida, importante. No entanto, mesmo uma máquina CNC de alta precisão não consegue compensar uma barra de mandrilamento excessivamente flexível ou uma fixação instável da peça de trabalho. As variáveis mais críticas incluem o saliente da ferramenta, os parâmetros de corte, a rigidez da máquina, o desempenho térmico, a evacuação de aparas e a qualidade da fixação.
6.1 Rigidez da ferramenta e saliência
Uma barra de mandrilagem funciona como uma viga em balanço. Quanto mais se estende a partir do suporte, menor é a sua rigidez e maior a sua deflexão sob as forças de corte. Esta é a razão fundamental pela qual a mandrilagem de furos profundos é mais difícil do que a mandrilagem de furos rasos com o mesmo diâmetro. Mesmo um deslocamento mínimo da barra de mandrilar altera o raio de corte efetivo. Isto, por sua vez, afeta o diâmetro final usinado.
Medidas eficazes para melhorar a consistência incluem: utilizar a barra de mandrilar com o maior diâmetro prático, minimizar o comprimento sem apoio e selecionar barras de mandrilar de alta rigidez ou com amortecimento de vibrações, quando necessário.
6.2 Velocidade de corte, velocidade de avanço e profundidade de corte
Os três elementos de corte afetam diretamente a taxa de remoção de material, as forças de corte, a geração de calor, a vibração, o acabamento superficial e a vida útil da ferramenta. O desbaste pode utilizar parâmetros agressivos para remover material de forma eficiente. No entanto, o mandrilamento de acabamento requer condições de corte mais estáveis. Cargas radiais excessivas provocam a deflexão da barra de mandrilamento. Gamas de velocidade instáveis induzem facilmente vibrações.
Não existe um conjunto de parâmetros universal para a maquinação de mandrilagem. É necessário personalizar os parâmetros, tendo em conta de forma abrangente o material, a geometria da ferramenta, a rigidez da barra de mandrilagem, a potência da máquina e o diâmetro do furo.
6.3 Estabilidade da máquina, líquido de arrefecimento e controlo de aparas
A fixação rígida da peça e o movimento estável do fuso ajudam a manter a relação posicional esperada entre a ferramenta e o furo. O líquido de arrefecimento não só controla a temperatura de corte, como também facilita a evacuação das limalhas. Isto é especialmente verdadeiro em furos profundos, onde as vias de evacuação das limalhas são limitadas. Uma má evacuação das limalhas faz com que estas voltem a cortar a parede do furo acabado. Isto prejudica a qualidade da superfície ou acelera o desgaste da ferramenta.
Quando os requisitos de tolerância são rigorosos, a estabilidade térmica é igualmente crítica. As variações de temperatura na ferramenta, no fuso e na peça podem causar desvios dimensionais significativos. Estes desvios afetam o diâmetro final do furo.
7. Materiais aplicáveis e características de maquinagem
É possível aplicar a maquinação por mandrilamento a uma vasta gama de metais e plásticos técnicos. Embora os princípios de maquinação sejam, fundamentalmente, os mesmos, as propriedades dos materiais afetam significativamente as forças de corte, a geração de calor, o desgaste da ferramenta, a formação de rebarbas e a qualidade final da superfície que se consegue obter.
Categoria de material
Características de maquinagem
Considerações importantes sobre a perfuração de fechaduras
Ligas de alumínio
Excelente usinabilidade, elevada taxa de remoção de material
Controlo das arestas de acumulação e garantia da qualidade da superfície
Aços ao carbono / ligados
Elevada resistência, ampla gama de aplicações
Controlo da força de corte e gestão do desgaste das pastilhas
Aço inoxidável
Resistente à corrosão, com forte tendência para o endurecimento por deformação
Supressão do endurecimento por deformação e controlo térmico
Ferro fundido
Boa estabilidade dimensional, mas abrasivo
Compensação do desgaste da ferramenta e controlo de limalhas
Ligas de titânio
Elevada relação resistência/peso, fraca condutividade térmica
Gestão da concentração de calor no corte e vida útil da ferramenta
Controlo da formação de rebarbas e gestão do comportamento do material
Plásticos técnicos
Leve e resistente à corrosão
Controlo da deformação térmica e gestão da pressão de fixação
O alumínio permite, normalmente, elevadas taxas de remoção de material. No entanto, o afiamento da ferramenta e o controlo das limalhas continuam a afetar o acabamento superficial. Os aços e as ligas de aço exigem maior atenção às forças de corte e ao desgaste das pastilhas. O aço inoxidável pode sofrer endurecimento por deformação se a aresta de corte esfregar em vez de cortar de forma limpa. O ferro fundido é frequentemente utilizado para o mandrilamento de caixas e componentes mecânicos, mas a sua abrasividade acelera o desgaste da ferramenta. As ligas de titânio concentram o calor junto à zona de corte, tornando a estabilidade da ferramenta e a gestão térmica particularmente importantes. Também é possível realizar mandrilamentos de precisão em plásticos de engenharia, mas é necessário controlar rigorosamente o calor e a pressão de fixação para limitar a deformação.
8. Mandrilagem vs. Perfuração vs. Alargamento: Principais diferenças
A perfuração, a brocagem e o alargamento são, todos, métodos de maquinagem de orifícios. No entanto, destinam-se a resolver problemas diferentes. Considerar estes três processos como intercambiáveis pode implicar a adição de operações desnecessárias ou permitir que aspetos geométricos importantes fiquem fora de controlo. A distinção fundamental é a seguinte: A perfuração cria o orifício inicial, a fresagem alarga e corrige o orifício e o alargamento realiza um pequeno ajuste final de dimensão quando o orifício inicial já se encontra razoavelmente preciso.
Processo
Objetivo principal
Remoção de material
Correção geométrica
Função típica
Perfuração
Criar o orifício inicial
Elevado
Limitada
Formação do orifício inicial
Aburrido
Alargar e corrigir o orifício
Médio
Forte
Correção de tamanho e de eixo
Alargamento
Acabar o furo já existente
Baixa
Limitada
Dimensões finais e superfície
A escolha entre o mandrilamento e o alargamento depende principalmente do estado do orifício existente. Quando é necessária uma remoção significativa de material ou a correção do tamanho, da retidão, da posição ou da concentricidade, o mandrilamento é geralmente a melhor opção. A ferramenta de mandrilagem segue um eixo controlado e possui um raio de corte ajustável. Por isso, consegue reconstruir a geometria, em vez de se limitar a seguir o furo original. Quando a posição do furo já está correta e o tamanho está próximo do final, o alargamento é mais adequado. Remove menos material e melhora eficazmente o diâmetro final e o acabamento da superfície.
9. Problemas comuns na perfuração e respetivas soluções
A maioria das falhas mais comuns são manifestações externas de instabilidade do sistema, deflexão da ferramenta, ajuste incorreto, sobreaquecimento ou erros na fixação. Identificar padrões de falha ajuda a localizar rapidamente as causas subjacentes. Os três problemas mais comuns são a vibração, o cone dimensional e o desvio posicional.
9.1 Vibração e má qualidade da superfície
A vibração (chatter) é um fenómeno de vibração auto-excitada entre a ferramenta e a peça. Manifesta-se em furos maquinados sob a forma de marcas repetitivas, superfícies onduladas, ruído de corte e rugosidade superficial irregular. O saliente excessivo da barra de mandrilar é um fator desencadeante comum. No entanto, o estado do fuso, a fixação da peça, a geometria da pastilha e os parâmetros de corte também podem induzir a vibração.
Melhorar a rigidez do sistema e estabilizar as condições de corte geralmente resolve o problema de forma mais eficaz do que simplesmente adicionar mais uma passagem de acabamento numa configuração instável. As medidas específicas incluem reduzir a saliência da barra de mandrilagem, aumentar o diâmetro da barra, otimizar os parâmetros de corte, adotar barras de mandrilagem com amortecimento de vibrações e melhorar a rigidez da fixação da peça de trabalho.
9.2 Conicidade e desvio do diâmetro
A variação do diâmetro do furo desde a entrada até à profundidade do furo pode indicar deflexão da ferramenta, expansão térmica, instabilidade da barra ou desgaste da aresta de corte. Este problema é mais acentuado na maquinação de furos profundos, uma vez que a barra de mandrilagem requer um saliente mais longo. Mesmo que a máquina siga com precisão o percurso predefinido, uma ferramenta flexível pode ainda assim deslocar-se sob as cargas de corte.
Os furos sobredimensionados também podem resultar de um ajuste inadequado da ferramenta, do desvio da ferramenta, do deslocamento do inserto ou das condições de temperatura. Por conseguinte, para ajustes apertados, é necessário controlar rigorosamente o desvio da ferramenta e estabelecer um mecanismo de feedback de medição atempado.
9.3 Desvio posicional e erros de concentricidade
Mesmo que o diâmetro do furo esteja perfeitamente correto, o furo pode ainda assim ser inaceitável se a posição da linha central for imprecisa. A seleção do ponto de referência, o posicionamento do dispositivo de fixação, o alinhamento do fuso e as operações anteriores afetam, todos, a posição final do furo. Isto é especialmente crítico quando o furo tem de se alinhar com outro assento de rolamento ou componente rotativo.
No caso de peças de carcaça com vários furos, a estratégia de fabrico deve dar prioridade à precisão posicional no âmbito do sistema de furos. Não se deve tratar cada diâmetro de furo como uma característica independente. A utilização de pontos de referência unificados, a realização da maquinagem de vários furos numa única configuração e o uso de máquinas de perfuração com gabarito são meios eficazes para garantir a precisão posicional.
10. Áreas de aplicação típicas da usinagem por mandrilagem
A usinagem por mandrilagem reveste-se de maior importância quando os furos internos desempenham funções mecânicas efetivas. Situações que envolvem suporte de rolamentos, vedação, movimento guiado, alinhamento rotacional e montagem de precisão impõem requisitos de mandrilagem muito mais exigentes do que os furos de folga comuns. Consequentemente, este processo é amplamente utilizado nos setores automóvel, de equipamento industrial, aeroespacial, de dispositivos médicos e de equipamento energético.
10.1 Indústria automóvel
Os blocos de motor, as caixas de velocidades, os assentos de rolamentos, os componentes dos eixos e outras peças do sistema de transmissão apresentam frequentemente orifícios. Estas peças requerem normalmente orifícios que não só controlem o diâmetro, mas também garantam a concentricidade com os componentes rotativos ou deslizantes adjacentes. Uma geometria fiável garante o encaixe correto dos rolamentos, o movimento dos pistões, o alinhamento dos eixos e a consistência da montagem.
10.2 Equipamento industrial
As caixas de velocidades, os corpos das bombas, os componentes hidráulicos, as estruturas das máquinas, os compressores e as carcaças dos motores contêm, normalmente, orifícios de precisão. O equipamento industrial pode funcionar continuamente sob cargas pesadas. Por isso, pequenos erros de alinhamento provocam vibrações, distribuição desigual da carga nos rolamentos, desgaste das juntas ou redução da vida útil. As caixas de grandes dimensões são também aplicações comuns para fresadoras horizontais e máquinas de mandrilagem. Estas estruturas de máquinas podem acomodar peças de dimensões consideravelmente grandes.
10.3 Aeroespacial
As caixas aeroespaciais, os componentes estruturais, os sistemas de transmissão e os conjuntos rotativos podem exigir furos posicionados com precisão para rolamentos, pinos, eixos ou outras interfaces. O desafio reside frequentemente na combinação de uma geometria compacta com materiais difíceis de maquinar, tais como ligas de titânio, aço inoxidável ou ligas de alta resistência. Neste setor, a rigidez das ferramentas e o controlo térmico tornam-se particularmente importantes. Os materiais difíceis de maquinar aumentam significativamente as forças de corte e o desgaste das ferramentas.
10.4 Energia, Petróleo e Gás
Os corpos das válvulas, os conjuntos de bombas, os componentes de sistemas de pressão e outros equipamentos energéticos podem conter orifícios grandes ou profundos. Nestes orifícios, a vedação, o alinhamento e o controlo dimensional são fundamentais. Os materiais destas peças podem também ser relativamente duros ou resistentes à corrosão. Isto torna a seleção das ferramentas e a estabilidade do processo particularmente importantes. Nestas aplicações, deve avaliar a geometria interna final em conjunto com os requisitos de pressão, vedação, material e ambiente de funcionamento.
11. Análise dos custos de maquinagem por mandrilagem
O custo da perfuração depende da dificuldade de usinagem e verificação do furo pretendido. Não reflete apenas o tamanho do furo. A profundidade do furo, o material, a tolerância, o curso da ferramenta, o acabamento da superfície, a fixação, a inspeção e o volume de produção são fatores que afetam o tempo de usinagem. Os desenhos que expressam claramente os requisitos funcionais reais podem melhorar significativamente a eficiência do planeamento do processo.
11.1 Impacto do diâmetro e da profundidade do furo
Mesmo com um diâmetro grande, a maquinagem de um furo passante de grandes dimensões pode ser relativamente simples. A maquinagem de um furo profundo e estreito é muito mais difícil. A ferramenta tem de se estender mais para além do seu ponto de apoio. Uma maior saliência reduz a rigidez, dificulta a evacuação das limalhas e aumenta a probabilidade de vibração ou conicidade. É por isso que a profundidade do furo pode ter um impacto no custo tão grande quanto, ou até maior do que, o diâmetro do furo.
11.2 Impacto da tolerância e do acabamento da superfície
Requisitos de tolerância mais rigorosos exigem um controlo mais rigoroso das ferramentas, da temperatura, dos desvios e da inspeção. Os furos de rolamentos de precisão podem exigir desbaste, semi-acabamento, mandrilagem de acabamento e medição detalhada. Os furos de passagem não críticos podem necessitar apenas de perfuração. Por conseguinte, a abordagem mais económica consiste em aplicar requisitos rigorosos apenas quando as tolerâncias afetam o encaixe, o alinhamento, a vedação, o desgaste ou outras funções mensuráveis.
11.3 Impacto do material e do volume de produção
Os materiais mais duros ou mais abrasivos aumentam o tempo de corte e o consumo de ferramentas. Os materiais sensíveis ao calor ou difíceis de maquinar podem exigir condições de corte mais conservadoras. O volume de produção afeta a forma como os custos de fixação, programação, ferramentas e inspeção são amortizados. As ferramentas específicas representam uma grande parte na prototipagem, mas uma parte muito menor nos lotes de produção em série. No entanto, o aumento do volume não reduz a importância da estabilidade do processo. Para garantir que o mesmo furo em várias peças se encaixe dentro da tolerância, é fundamental que as ferramentas e a inspeção sejam consistentes.
12. Quadro de decisão para a seleção do processo de perfuração
A escolha de uma estratégia de mandrilagem deve partir dos requisitos funcionais do furo final, e não da própria máquina. A geometria do furo, a sua função, profundidade, material e relações com outras características determinam qual a ferramenta e o método de maquinagem mais adequados. Uma sequência de planeamento eficaz é a seguinte:
Avaliar o orifício existente → Definir a geometria final → Selecionar o método de perfuração → Controlar a rigidez do sistema → Acabamento dentro da tolerância → Verificação funcional
12.1 Partir da geometria do furo
Primeiro, determine o diâmetro do furo, a profundidade do furo, a direção de avanço e se o furo é cego ou passante. Em seguida, avalie o estado inicial do furo. Um furo já perfurado com dimensões próximas das pretendidas requer uma abordagem muito diferente daquela necessária para uma peça em bruto com grandes erros de posicionamento e material em bruto irregular. Deve também verificar atempadamente a folga da ferramenta e o diâmetro disponível da barra de mandrilamento. Estes fatores afetam diretamente a rigidez do sistema.
12.2 Definir tolerâncias funcionais
Em seguida, esclareça a função real do orifício. Os orifícios de passagem comuns, os assentos de rolamentos, os furos de buchas, os assentos de vedantes e os orifícios de apoio coaxiais do eixo não requerem o mesmo nível de controlo. Deve associar a tolerância do diâmetro, a circularidade, a concentricidade, a precisão posicional e o acabamento superficial a essa função. Isto evita, por um lado, procurar uma precisão desnecessária em superfícies não críticas e, por outro, garante que as interfaces importantes sejam sujeitas a um controlo eficaz.
12.3 Processo e equipamento da partida
Por fim, adapte o fluxo do processo às dimensões da peça e à precisão exigida. Para características internas concêntricas em peças rotativas, um torno CNC pode revelar-se altamente eficiente. Os centros de maquinagem permitem realizar mandrilagens combinadas com superfícies fresadas e padrões de orifícios. As caixas de grandes dimensões podem ser mais adequadas para fresadoras horizontais de mandrilagem. A maquinagem de precisão especializada pode recorrer à mandrilagem de acabamento ou à mandrilagem com gabarito. O fluxo de processo correto é aquele que alcança de forma fiável a geometria exigida com o mínimo de operações desnecessárias.
Perguntas frequentes
P1: Um torno pode realizar operações de mandrilagem?
Sim. Os operadores realizam frequentemente operações de mandrilagem em tornos, especialmente no caso de furos concêntricos em relação ao eixo de rotação da peça. A barra de mandrilagem é montada no porta-ferramentas e remove material do furo existente à medida que a peça gira. Os tornos CNC são particularmente adequados para a maquinagem de diâmetros internos de precisão, assentos de rolamentos e outros furos concêntricos.
P2: Que ferramentas são utilizadas na usinagem por mandrilamento?
A ferramenta principal para o mandrilamento é uma barra de mandrilamento equipada com pastilhas ou com uma aresta de corte de ponta única. Quando for necessário um ajuste mais preciso do diâmetro e uma maior precisão, pode utilizar-se um cabeçote de mandrilamento de precisão. Deve selecionar o diâmetro da ferramenta, a rigidez, a geometria das pastilhas e o comprimento de saliência com base numa avaliação abrangente do diâmetro do furo, da profundidade, do material e dos requisitos de tolerância.
P3: Quais são os desafios da perfuração coaxial?
O desafio da perfuração coaxial reside em garantir que dois ou mais furos fiquem precisamente alinhados ao longo do mesmo eixo. O deslocamento excessivo da ferramenta, os erros de fixação, a rigidez da máquina e a deformação da peça afetam os resultados da maquinagem. Uma fixação precisa, um apoio estável, um controlo correto do ponto de referência e uma inspeção cuidadosa são essenciais para manter a concentricidade dos furos.
Conclusão
O sucesso da usinagem por mandrilamento depende do controlo preciso do diâmetro do furo, da circularidade, da retidão, da concentricidade, da rigidez da ferramenta, da estabilidade de corte e do acabamento superficial. É necessário adaptar todos estes parâmetros à função real do furo. A perfuração permite criar uma abertura. No entanto, quando a peça final exige uma geometria mais precisa, ajustes controlados ou relações posicionais fiáveis entre o furo e outras características críticas, a mandrilagem torna-se um processo-chave indispensável.
PartsMastery Presta serviços de maquinagem e fabrico CNC de precisão para peças que exigem características internas precisas, um controlo dimensional rigoroso e uma inspeção fiável. As nossas capacidades de torneamento e fresagem CNC permitem a perfuração de precisão para protótipos e peças de baixo volume em alumínio, aço, aço inoxidável, titânio, plásticos de engenharia e outros materiais maquináveis. Ajudamos os clientes a concretizar um processo de fabrico completo, desde a conceção até à produção.