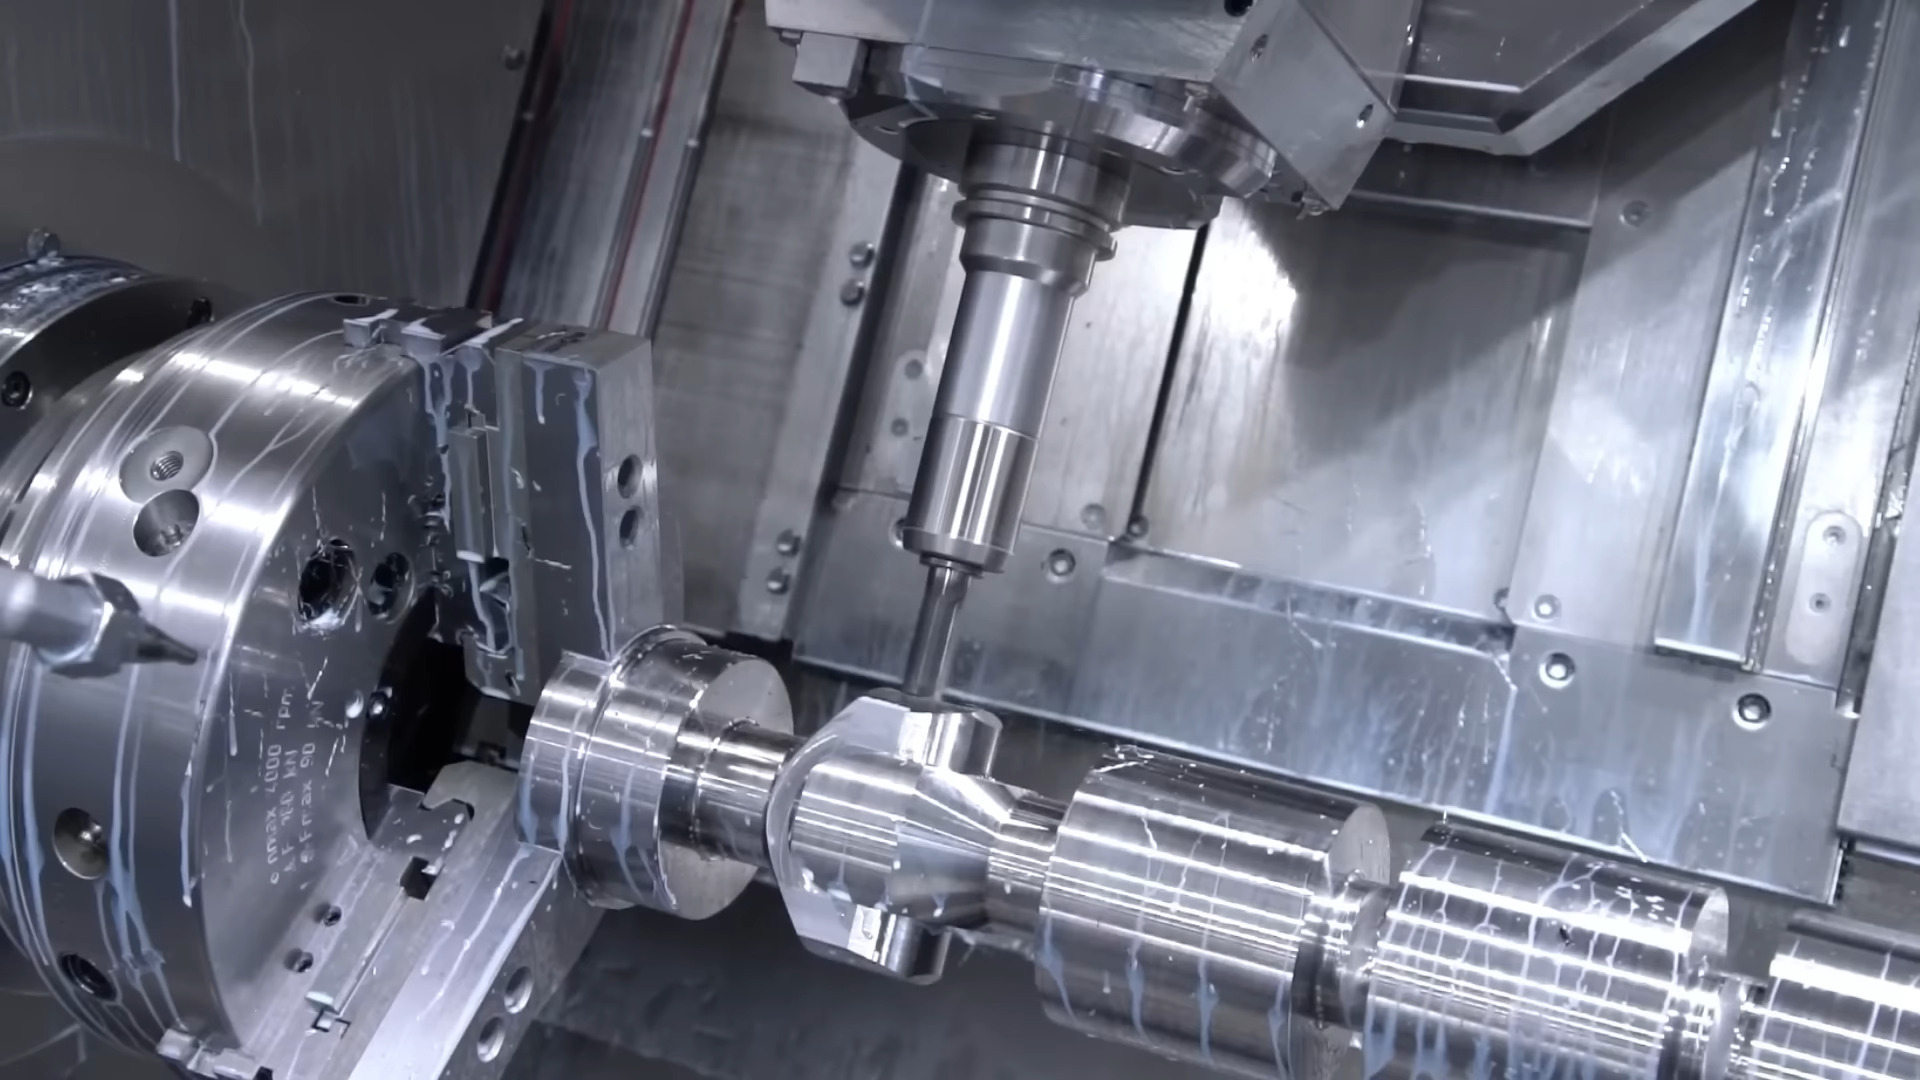
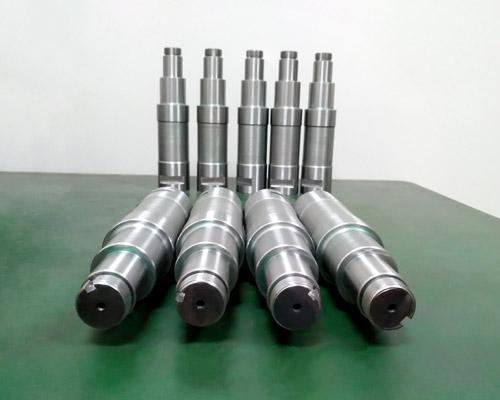
Los ejes son componentes fundamentales que transmiten el par y soportan las piezas giratorias en los sistemas mecánicos. Un eje puede parecer un simple cilindro, pero su rendimiento suele depender de la relación coordinada entre el diámetro, los rebordes, las roscas, las ranuras para chavetas, la excentricidad, la rectitud y el acabado superficial. El torneado CNC suele encargarse de dar forma a la geometría principal del eje. A continuación, las operaciones de fresado, taladrado, rectificado y acabado completan las características funcionales y las zonas de alta precisión.
Este artículo aborda de forma sistemática los principios técnicos del mecanizado de ejes, los principales procesos CNC, los tipos y materiales habituales de los ejes, el control de tolerancias, el tratamiento térmico y el acabado superficial, los retos que plantean los ejes largos, la inspección de calidad, los campos de aplicación y el análisis de costes. Ofrece a los ingenieros una referencia práctica para todo el flujo de trabajo, desde el diseño hasta la producción.
1. La esencia y el valor fundamental del mecanizado de ejes
El mecanizado de ejes transforma barras, piezas forjadas u otras piezas en bruto en componentes mecánicos cilíndricos con una geometría controlada y características funcionales. Dado que la mayor parte de la geometría de los ejes es rotacional, el torneado CNC es, naturalmente, el proceso de mecanizado principal. Cuando los diseños requieren chaveteros, chancas, orificios, roscas o dimensiones finales más ajustadas, los fabricantes recurren al fresado, taladrado, rectificado y otros métodos complementarios.
Un eje acabado nunca es una simple pieza redonda. Todas sus dimensiones y características deben funcionar conjuntamente en torno a un eje de rotación común. Solo así los cojinetes, engranajes, juntas, acoplamientos y demás componentes pueden funcionar según lo previsto. La uniformidad del eje es el requisito más importante que distingue a los ejes de otras piezas mecánicas.
1.1 Funciones y cargas de los ejes mecánicos
La función básica de un eje mecánico es transmitir el movimiento giratorio y el par de un componente a otro. Los ejes de motor, los ejes de transmisión, los ejes de bomba y los ejes de caja de cambios desempeñan esta función de diferentes maneras. Los ejes también soportan engranajes, rodamientos, poleas, impulsores, rodillos y otras piezas giratorias, al tiempo que soportan cargas de flexión y cíclicas.
La combinación de rotación y carga hace que la geometría del eje sea fundamental. El diámetro afecta no solo al tamaño total, sino también a la rigidez, al ajuste de los rodamientos, a la capacidad de par y a la respuesta a la flexión. Los rebordes proporcionan una fijación axial a los componentes. Las ranuras para chavetas, las estrías u otras estructuras transmiten el par entre el eje y las piezas conectadas.
A medida que aumentan la velocidad y la carga, incluso los errores geométricos más pequeños se amplifican. Una desalineación que parece insignificante en reposo puede provocar vibraciones, un desgaste desigual o un ruido anómalo una vez que el eje gira a alta velocidad.
1.2 Por qué es importante la precisión en el mecanizado de ejes
Incluso cuando el diámetro de un eje coincide perfectamente con su valor nominal, este puede fallar durante su funcionamiento. La excentricidad, la concentricidad, la rectitud y el estado de la superficie son tan importantes como las dimensiones básicas. Estos factores, en conjunto, determinan cómo gira el eje y cómo las piezas de acoplamiento entran en contacto con su superficie.
Un asiento de rodamiento demasiado grande provoca una interferencia insuficiente y tensiones anómalas durante el montaje. Uno demasiado pequeño puede permitir un movimiento relativo entre el eje y el rodamiento. Surgen problemas similares cuando los asientos de los rodamientos en diferentes diámetros escalonados no se alinean alrededor de un eje común.
El acabado superficial en las zonas de los rodamientos y las juntas es igualmente crítico. Una superficie rugosa aumenta la fricción o acelera el desgaste. Una superficie de sellado inadecuada daña los elementos de sellado y acorta la vida útil. Por lo tanto, la precisión del eje requiere una visión conjunta del tamaño, la geometría, la alineación y el estado de la superficie, y no un único valor de tolerancia.
2. Tipos habituales de ejes mecanizados
Hay muchas formas de clasificar los ejes, pero desde el punto de vista del mecanizado, la geometría es más importante que los nombres. Un eje recto sencillo y un eje estriado de varios diámetros pueden desempeñar funciones rotativas similares, pero sus requisitos de fabricación difieren considerablemente. Conocer la geometría principal ayuda a determinar qué operaciones de mecanizado se necesitan.
2.1 Ejes lisos y ejes escalonados
Un eje liso mantiene un diámetro prácticamente constante a lo largo de su longitud útil. Es relativamente fácil de mecanizar y resulta adecuado para rodillos, varillas guía, ejes de soporte y sistemas de transmisión sencillos.
Un eje escalonado consta de varios muñones con diámetros diferentes, separados por rebordes. Estos rebordes proporcionan a los rodamientos, engranajes, juntas, espaciadores y acoplamientos posiciones de montaje bien definidas. Dado que los distintos muñones deben compartir un eje de rotación común, los ejes escalonados exigen un control más estricto de la excentricidad y la alineación entre los muñones.
El torneado CNC resulta especialmente eficaz para los ejes escalonados. Los operarios suelen poder mecanizar múltiples diámetros concéntricos, salientes, ranuras y elementos en los extremos en una sola configuración, manteniendo al mismo tiempo una referencia rotacional constante.
2.2 Ejes con chaveta y ejes estriados
Cuando es necesario transmitir par entre un eje y un componente montado, normalmente se utilizan ejes con chaveta o ejes estriados. Una ranura de chaveta proporciona una conexión mecánica relativamente sencilla entre el eje y un engranaje, una polea o un acoplamiento. Las estrías distribuyen el par entre varios dientes. Se utilizan para obtener una mayor capacidad de par, para montajes repetidos o para un posicionamiento angular preciso.
Estas características aumentan la complejidad del mecanizado, ya que su posición debe mantenerse siempre correctamente alineada con el eje. Además, provocan concentraciones locales de tensiones. Por lo tanto, los diseñadores deben tener en cuenta conjuntamente la geometría del eje y las cargas, en lugar de tratar esta característica como una ranura aislada.
2.3 Ejes huecos, cónicos y roscados
Los ejes huecos reducen el peso y ofrecen una relación rigidez-peso eficiente en aplicaciones que no requieren una sección transversal maciza. La dificultad de su fabricación depende de la profundidad del orificio, el espesor de la pared, la rectitud y de si los diámetros interior y exterior deben estar perfectamente alineados.
Los ejes cónicos resultan útiles cuando se necesita un contacto autocentrante o un ajuste controlado. El ángulo de conicidad y el estado de la superficie deben coincidir con precisión con el componente de acoplamiento, ya que incluso las desviaciones más pequeñas afectan a la alineación o al estado de contacto.
Los fabricantes suelen añadir roscas a los extremos o a secciones intermedias de los ejes para la fijación axial, el ajuste o el montaje. Pueden cortar estas roscas directamente durante el torneado o completarlas en una operación de roscado independiente, dependiendo del tamaño y de los requisitos de las especificaciones.
3. Flujo del proceso de mecanizado del eje
No todos los ejes siguen el mismo flujo de producción. Un eje sencillo sin templar puede pasar directamente del torneado a la inspección. En cambio, un eje de precisión con asientos de rodamientos, tratamiento térmico y una geometría estricta puede requerir múltiples operaciones de desbaste y acabado.
Un flujo de fabricación típico sigue esta lógica: Preparación del material → Mecanizado en bruto → Mecanizado de elementos → Tratamiento térmico, si es necesario → Mecanizado de acabado / rectificado → Tratamiento superficial → Inspección final.
3.1 Materia prima y mecanizado en bruto
La fabricación de ejes suele comenzar con barras redondas. Para componentes más grandes o sometidos a cargas más elevadas, los fabricantes también pueden utilizar piezas forjadas u otras piezas en bruto con forma casi definitiva. La fase inicial de mecanizado elimina el exceso de material y da forma al cilindro básico. En este punto, el objetivo no suele ser la precisión final. Los operarios dejan suficiente material en las superficies críticas para el acabado posterior, para compensar la deformación debida al tratamiento térmico o para el rectificado.
El estado del material también es fundamental en esta fase. La rectitud, la tensión residual, la dureza y la calidad de la pieza en bruto influyen en el comportamiento del eje durante el mecanizado.
3.2 Torneado CNC y mecanizado de elementos geométricos
El torneado CNC da forma a la mayor parte de la geometría rotacional del eje, incluidos los diámetros exteriores, los escalones, los rebordes, las ranuras, los conos y diversas formas de rosca. La pieza gira alrededor de su eje y la herramienta de corte controla con precisión el diámetro y el perfil axial.
Los procesos complementarios suelen crear elementos no rotacionales. El fresado permite cortar chaveteros, caras planas, ranuras o formas específicas de estrías. El taladrado crea orificios axiales o transversales. Los modernos equipos multieje y de torneado-fresado pueden, en ocasiones, realizar varias de estas operaciones en una sola configuración. Cuando varias características requieren una posición relativa precisa con respecto a la línea central del eje, resulta especialmente importante reducir los reposicionamientos innecesarios.
3.3 Esmerilado e inspección final
El torneado permite obtener una geometría precisa del eje, pero algunos asientos de rodamientos, zonas de sellado o superficies de rotación a alta velocidad requieren un control dimensional más estricto o un acabado superficial más liso del que el torneado puede ofrecer de forma constante.
El rectificado cilíndrico elimina una pequeña cantidad de material para acercar los diámetros críticos a la cota final, al tiempo que mejora la redondez y la calidad de la superficie. También puede corregir la deformación tras el tratamiento térmico. Tras el mecanizado, la inspección confirma si las dimensiones del eje cumplen los requisitos del plano, y no solo si su aspecto es el adecuado. Los operarios deben verificar el diámetro, la excentricidad, la rectitud, la alineación entre los diámetros funcionales y la rugosidad superficial.
4. Métodos básicos de mecanizado de ejes
Los distintos procesos de mecanizado resuelven problemas diferentes. El torneado crea la forma básica mediante rotación. El fresado y el taladrado añaden características locales. El rectificado suele utilizarse para superficies o dimensiones que exigen una mayor precisión final. En general, utilizar la combinación adecuada de procesos da mejores resultados que intentar forzar todas las funciones en una sola operación.
4.1 Torneado CNC
El torneado CNC es la base del mecanizado de la mayoría de los ejes, ya que se adapta de forma natural a la geometría cilíndrica. A medida que el eje gira, la herramienta de corte produce de manera eficiente diámetros, rebordes, ranuras, conicidades y otras características concéntricas.
Una de las mayores ventajas del torneado es su capacidad para mantener la uniformidad en todas las características rotacionales relacionadas en una sola configuración. Esto resulta especialmente importante en el caso de los ejes escalonados, en los que varios diámetros deben permanecer alineados con precisión. El torneado también ofrece una buena repetibilidad en la producción en serie. Una vez configurados el programa, la sujeción de la pieza y la estrategia de herramientas, los operarios pueden reproducir de forma consistente la misma geometría sin necesidad de ajustes manuales repetidos.
4.2 Fresado y taladrado CNC
El fresado y el taladrado permiten obtener características que el torneado no puede producir de forma eficiente. Las ranuras para chavetas, las caras planas, las ranuras longitudinales, los orificios transversales, los elementos de montaje y los perfiles específicos son ejemplos típicos. El principal reto de ingeniería es la relación posicional. Aunque una ranura para chaveta tenga las dimensiones correctas, una posición angular o axial incorrecta con respecto a otros elementos sigue causando problemas de montaje.
En el caso de los ejes con múltiples elementos torneados y fresados, minimizar las configuraciones innecesarias y mantener puntos de referencia fiables ayuda a preservar la alineación a lo largo de todo el proceso de fabricación.
4.3 Rectificado cilíndrico y rectificado sin centros
El rectificado suele ser un proceso de acabado, más que el método principal para crear la geometría de un eje. Los fabricantes lo utilizan cuando necesitan una mayor redondez, precisión dimensional o acabado superficial de los que puede proporcionar la operación de torneado previa.
El rectificado cilíndrico funciona muy bien para ejes que requieren un control estricto de las relaciones entre múltiples características. También resulta adecuado para ejes escalonados o más complejos, ya que permite producir con precisión diámetros específicos. El rectificado sin centros suele dar mejores resultados para piezas cilíndricas relativamente sencillas y para la producción en grandes volúmenes, ya que permite un rectificado continuo o repetitivo y eficiente. La elección adecuada depende de la geometría, la precisión, el volumen y las relaciones entre las superficies.
5. Tolerancias de mecanizado de los ejes y requisitos de precisión
No es posible definir un eje de precisión basándose únicamente en tolerancias dimensionales generales. El ajuste del rodamiento, la excentricidad, la rectitud, la rugosidad de la superficie y las relaciones entre los distintos diámetros influyen en el comportamiento del eje acabado durante la rotación. Por lo tanto, los planos deben distinguir claramente las características verdaderamente críticas de las dimensiones que no requieren el mismo nivel de control.
5.1 Tolerancias de diámetro y ajustes de los rodamientos
Los asientos de los rodamientos se encuentran entre los puntos más críticos en cuanto a tolerancias en muchos ejes. Su tamaño determina si el rodamiento se monta correctamente y si el anillo interior mantiene la posición relativa prevista con respecto al eje. Los planos pueden indicar grados de tolerancia ISO para el eje, como H6 o G6, pero el ajuste correcto depende de la disposición del rodamiento, la dirección de la carga, el sentido de giro, la temperatura, el método de montaje y las recomendaciones del fabricante del rodamiento. No se debe aplicar de forma generalizada un único grado de tolerancia a todos los ejes.
El principio clave es el control funcional. El diámetro del eje debe cumplir con el ajuste requerido, pero establecer tolerancias excesivamente estrictas en áreas no relacionadas solo aumenta los costes de mecanizado e inspección.
5.2 Excentricidad, concentricidad y rectitud
La excentricidad mide en qué medida varía una superficie a medida que el eje gira alrededor de un eje de referencia. Es especialmente importante para los asientos de rodamientos, las ubicaciones de las juntas y otras superficies que exigen un alto rendimiento rotacional real. En el ámbito del mecanizado, a menudo se utiliza el término “concentricidad” para describir si varios diámetros comparten una línea central común. En los planos de control, los diseñadores pueden emplear controles GD&T adecuados, como la excentricidad o la posición, en función de los requisitos funcionales.
A medida que aumenta la longitud del eje, la rectitud cobra cada vez más importancia. Aunque todos los diámetros de un eje sean precisos, una flexión excesiva del eje en su conjunto sigue provocando un rendimiento deficiente debido a vibraciones, contacto irregular o problemas de alineación. Por lo tanto, debes seleccionar estos requisitos geométricos en función de cómo gira y se ensambla el eje, y no limitarte a añadirlos simplemente porque la pieza se describa como de «precisión».”
5.3 Acabado superficial de las zonas de los cojinetes y las juntas
La rugosidad superficial influye en la fricción, la lubricación, el desgaste, el rendimiento del sellado y, en ocasiones, la vida a fatiga. Los asientos de los rodamientos suelen necesitar un acabado superficial fino para garantizar un contacto estable y un montaje sin rugosidades innecesarias. Algunas guías de mecanizado indican una rugosidad superficial de aproximadamente Ra 0,4-1,6 µm para las superficies de los rodamientos, pero el valor correcto final depende de los requisitos específicos del rodamiento, el junta, el material, la carga y la aplicación; no se trata de un valor universal.
Las superficies de sellado tienen sus propios requisitos especiales, ya que una rugosidad o textura superficial inadecuadas pueden acelerar el desgaste del sello o provocar fugas. Por lo tanto, cuando una superficie tiene una función tribológica o de sellado evidente, se debe especificar su tratamiento superficial de forma independiente respecto a las zonas normales sin contacto.
6. Selección de materiales para el mecanizado de ejes
La elección del material influye directamente en la resistencia mecánica, la resistencia a la fatiga, el peso, la resistencia a la corrosión, la maquinabilidad, la capacidad de tratamiento térmico y el coste final de un eje. Un material fácil de mecanizar no es necesariamente la mejor opción para una pieza giratoria sometida a cargas elevadas. El enfoque más práctico a la hora de elegir el material parte de la carga y el entorno, y a continuación tiene en cuenta los requisitos de fabricación.
Categoría de material
Principales ventajas
Usos habituales de los ejes
Acero al carbono
Coste moderado, buena maquinabilidad
Ejes mecánicos de uso general
Acero aleado
Alta resistencia, resistente a la fatiga, resistente al desgaste
Ejes de transmisión para cargas elevadas
Acero inoxidable
Excelente resistencia a la corrosión
Alimentación, productos sanitarios y equipamiento náutico
Aleación de aluminio
Ligero y fácil de mecanizar
Piezas giratorias ligeras
Aleación de titanio
Alta relación resistencia-peso
Piezas aeroespaciales y de alto rendimiento
Aleación a base de níquel
Resistente al calor y a la corrosión
Equipos para altas temperaturas
6.1 Ejes de acero al carbono y de acero aleado
Los fabricantes utilizan ampliamente el acero al carbono para ejes de uso general, ya que ofrece un buen equilibrio entre resistencia, disponibilidad, maquinabilidad y coste. Los aceros de contenido medio en carbono, como el 1045, son ejemplos habituales para aplicaciones que requieren una resistencia moderada a la carga y al desgaste. Cuando un eje debe soportar un par de giro más elevado, cargas cíclicas, desgaste o condiciones de fatiga más severas, los ingenieros suelen optar por aceros aleados. Materiales como el 4140 o aceros de cromo-molibdeno similares también responden bien al tratamiento térmico.
La contrapartida es una mayor dificultad de fabricación. Una mayor dureza y resistencia aumentan las fuerzas de corte, el desgaste de las herramientas y los requisitos de acabado, por lo que es necesario equilibrar el rendimiento del material con el coste de fabricación.
6.2 Ejes de acero inoxidable
Los ejes de acero inoxidable se utilizan principalmente en aplicaciones en las que la resistencia a la corrosión es importante. Algunos ejemplos habituales son los equipos de procesamiento de alimentos, los sistemas marinos, los dispositivos médicos, los entornos químicos y la maquinaria expuesta. El tipo específico de acero es importante. Los aceros inoxidables austeníticos, martensíticos y de endurecimiento por precipitación difieren en cuanto a resistencia a la corrosión, resistencia mecánica, dureza, capacidad de tratamiento térmico y maquinabilidad.
En comparación con muchos aceros al carbono, algunos grados de acero inoxidable se endurecen por deformación con mayor facilidad y admiten menos tolerancias en el mecanizado. Esto influye en la selección de herramientas, la duración del ciclo y el acabado superficial final que se puede conseguir.
6.3 Ejes de aluminio, titanio y aleaciones especiales
El aluminio resulta atractivo en aplicaciones que requieren una masa giratoria reducida con cargas moderadas. Su buena maquinabilidad también lo hace ideal para numerosos prototipos ligeros, instrumentos, componentes de automatización y determinados sistemas de alta velocidad. El titanio ofrece una mayor relación resistencia-peso y una excelente resistencia a la corrosión, por lo que resulta adecuado para aplicaciones aeroespaciales y de alto rendimiento. Sin embargo, estas ventajas conllevan una mayor dificultad de mecanizado y un mayor coste del material.
Los fabricantes suelen utilizar aleaciones a base de níquel cuando las altas temperaturas y la corrosión superan los límites de los materiales tradicionales para ejes. Las aleaciones a base de níquel ofrecen un rendimiento excelente, pero, dado que son difíciles de mecanizar y provocan un desgaste severo de las herramientas, suelen utilizarse como opciones para fines específicos más que como opciones predeterminadas.
7. Tratamiento térmico y acabado superficial
El rendimiento de un eje no depende únicamente de su material base. El tratamiento térmico modifica la dureza y las propiedades de fatiga. El tratamiento superficial mejora la resistencia a la corrosión, la resistencia al desgaste, el aspecto o el comportamiento frente a la fricción. Es necesario planificar estas operaciones secundarias junto con las dimensiones finales, ya que algunos tratamientos pueden alterar la forma del eje tras el mecanizado inicial.
7.1 Tratamiento térmico y endurecimiento superficial
En el caso de los ejes de acero que requieren una mayor resistencia mecánica o al desgaste, los fabricantes recurren al temple y al revenido. El endurecimiento por inducción permite endurecer selectivamente las superficies funcionales sin tratar toda la sección transversal de la misma manera. Cuando la tensión residual supone un problema, los fabricantes también utilizan tratamientos de alivio de tensiones.
Un factor importante en la fabricación es la deformación. El tratamiento térmico puede alterar la rectitud, la circularidad o el diámetro final. Por lo tanto, los ejes de alta precisión suelen someterse primero a un mecanizado de desbaste y, posteriormente, a un mecanizado de acabado o rectificado tras el tratamiento térmico. Esta secuencia permite que las propiedades del material se estabilicen antes de que los operarios den forma a las superficies finales más críticas.
7.2 Tratamientos superficiales habituales para ejes
El tratamiento superficial depende en gran medida del material del eje y del entorno operativo. En el caso de los ejes de acero inoxidable que requieren una mayor limpieza superficial y resistencia a la corrosión, los fabricantes recurren a la pasivación. En el caso de las piezas de aluminio, se recurre a la anodización para mejorar la resistencia a la corrosión y la protección de la superficie. Cuando se requiere una mayor resistencia al desgaste, a la corrosión o propiedades superficiales específicas, se aplica la galvanoplastia a determinados ejes de acero u otros metales. El pulido y el rectificado son métodos de acabado principalmente mecánicos que mejoran la suavidad de la superficie y el control dimensional.
Siempre se deben adaptar los procesos de tratamiento superficial a las superficies funcionales. Un tratamiento decorativo en una zona sin contacto puede requerir especificaciones completamente diferentes a las de un tratamiento en la superficie de un rodamiento de precisión o de una junta.
8. Principales retos en el mecanizado de precisión de ejes
A medida que aumenta la longitud del eje, crece la dureza del material o es necesario mantener alineados varios elementos de precisión, el mecanizado del eje se vuelve más complicado. Estos retos no tienen tanto que ver con la fabricación de un cilindro como con el mantenimiento de la estabilidad a lo largo de todo el proceso. Comprender de dónde proceden los errores te ayuda a establecer tolerancias realistas y a planificar las operaciones de acabado adecuadas.
8.1 Deformación y vibración de ejes largos
Bajo la acción de las fuerzas de corte, un eje esbelto se comporta más como una viga flexible que como una barra rígida. A medida que aumenta la relación longitud-diámetro, problemas como la deflexión, la vibración y la inestabilidad dimensional cobran mayor importancia. La deflexión de la pieza de trabajo provoca variaciones en el diámetro o un cono, ya que la pieza se aleja de la herramienta de corte. La vibración deja marcas de vibración, degrada la calidad de la superficie y hace que el control dimensional sea menos predecible.
Los contrapuntos, los soportes fijos, las fuerzas de corte controladas y el desbaste y acabado por etapas mejoran la estabilidad. El objetivo es evitar que el eje se doble durante el mecanizado, en lugar de confiar en la inspección final para detectar los errores.
8.2 Control de coherencia de múltiples características
Un eje complejo puede presentar múltiples diámetros, roscas, rebordes, orificios y ranuras para chavetas, todos ellos fabricados en operaciones diferentes. Cada nueva configuración aumenta la posibilidad de que se produzcan errores de alineación. Mecanizar las características rotacionales a partir del mismo punto de referencia, en la medida de lo posible, reduce la acumulación de tolerancias. Cuando es necesario reposicionar la pieza, el uso de puntos de referencia coherentes y un sistema de sujeción controlado ayudan a mantener la relación entre las características anteriores y posteriores.
Esto es especialmente importante en el caso de los ejes escalonados y los componentes de alta velocidad. Aunque todas las dimensiones superen la inspección, unas relaciones entre ejes incorrectas pueden seguir provocando una excentricidad excesiva en todo el eje.
8.3 Endurecimiento por trabajo y materiales difíciles de mecanizar
Los aceros de aleación dura, el acero inoxidable, el titanio y las aleaciones de níquel exigen más a las herramientas y a la estabilidad del proceso que el acero con bajo contenido en carbono o el aluminio, que son fáciles de mecanizar. Las mayores fuerzas de corte y el desgaste de las herramientas afectan a la uniformidad del diámetro y al acabado superficial durante la producción en serie. Algunos materiales también generan o retienen más calor durante el corte, lo que provoca distorsiones térmicas o un desgaste acelerado de las herramientas.
Por lo tanto, el material más adecuado para el eje no es simplemente el más resistente. Debe cumplir con los requisitos de rendimiento exigidos y, al mismo tiempo, evitar dificultades de fabricación innecesarias, mejorando así la funcionalidad general.
9. Inspección de la calidad del mecanizado de los ejes
La inspección cierra el ciclo entre los planos de ingeniería y las piezas giratorias reales. Dado que el rendimiento de un eje depende de múltiples dimensiones y superficies relacionadas, comprobar únicamente un diámetro exterior suele ser insuficiente para aplicaciones de precisión. El plan de inspección debe centrarse en las características que afectan directamente al ajuste, la rotación, la estanqueidad y la transmisión de carga.
9.1 Inspección dimensional y geométrica
Los inspectores suelen utilizar micrómetros para verificar los diámetros de los ejes y los asientos de los cojinetes, ya que proporcionan mediciones dimensionales directas y de alta resolución. Pueden comprobar la excentricidad haciendo girar el eje contra un indicador o utilizando equipos de medición más especializados. La rectitud, las relaciones axiales y la geometría más compleja pueden requerir utillaje específico, equipos de medición de redondez o una máquina de medición por coordenadas (CMM), en función de los requisitos del plano. Cuando se necesitan tolerancias estrictas en los ejes, los fabricantes suelen combinar el rectificado de precisión con una inspección controlada.
El método de medición debe ajustarse a la especificación. Por ejemplo, para una característica que controle la excentricidad, se debe utilizar un método que evalúe la variación rotacional, y no limitarse a comprobar su diámetro.
9.2 Verificación de superficies y materiales
La medición de la rugosidad superficial es importante en el caso de los cojinetes, las juntas u otras zonas de deslizamiento, ya que la textura influye en el funcionamiento real. Cuando un eje se somete a un tratamiento térmico, los inspectores también pueden realizar ensayos de dureza para confirmar que el material ha alcanzado las condiciones especificadas. Si la composición de la aleación y la trazabilidad forman parte de los requisitos del proyecto, los certificados de materiales u otros documentos de verificación resultan imprescindibles.
La inspección combinada de dimensiones, geometría, superficie y material indica la calidad del eje de forma más eficaz que la inspección dimensional por sí sola.
10. Ámbitos de aplicación habituales del mecanizado de ejes
Los ejes mecanizados se utilizan en cualquier aplicación en la que se necesite una rotación controlada, la transmisión de par o un guiado lineal. Aunque la geometría básica pueda parecer similar en distintos sectores, su importancia puede variar significativamente en función de los requisitos de velocidad, carga, corrosión, limpieza y fiabilidad. Por lo tanto, para que un eje funcione correctamente, su diseño debe adaptarse a su entorno operativo real, y no solo a la clasificación del sector.
10.1 Fabricación de automóviles
Los ejes para la industria de la automoción incluyen ejes de transmisión, ejes de cambio, ejes de motor y otros componentes rotativos de transmisión de potencia. En estas aplicaciones suele darse especial importancia a la capacidad de par, la resistencia a la fatiga, la resistencia al desgaste, el equilibrado y la estabilidad dimensional a largo plazo. Los ejes de transmisión rotativos soportan cargas cíclicas en lugar de una única carga estática, por lo que la selección del material y la concentración de tensiones revisten especial importancia. Los sistemas de propulsión eléctrica también plantean grandes exigencias a los ejes de motor, en los que la excentricidad y el equilibrado afectan directamente al rendimiento rotacional a alta velocidad.
10.2 Equipos industriales
Las bombas, las cajas de cambios, los motores, las cintas transportadoras, los compresores, los rodillos y los equipos de proceso dependen todos de ejes mecanizados. El ajuste y la alineación de los rodamientos son fundamentales, ya que estas máquinas pueden necesitar funcionar de forma continua durante largos periodos de tiempo. Un error que parezca insignificante durante el montaje puede derivar en vibraciones persistentes, desgaste, ruido o fallos en las juntas tras miles de horas de funcionamiento. Por ello, el diseño de ejes industriales suele dar prioridad a la durabilidad y la facilidad de mantenimiento, además de a la precisión dimensional básica.
10.3 Medicina y sector aeroespacial
Los dispositivos médicos pueden utilizar ejes de precisión en sistemas de control de movimiento, bombas, instrumentos, equipos de laboratorio y otros conjuntos mecánicos. Los requisitos relativos al material pueden centrarse en la resistencia a la corrosión y la facilidad de limpieza, mientras que los requisitos dimensionales dependen del movimiento y del conjunto en cuestión. No todos los ejes de acero inoxidable o de precisión son automáticamente aptos para uso médico. Es necesario evaluar el material específico, el estado de la superficie, los requisitos normativos y el entorno de limpieza o esterilización de cada producto.
Las aplicaciones aeroespaciales suelen dar prioridad al comportamiento frente a la fatiga, la ligereza, la fiabilidad y la trazabilidad de los materiales. En función de la carga y el entorno, los ingenieros pueden optar por titanio, acero aleado, acero inoxidable u otros materiales especiales. La automatización y la robótica pueden implicar ejes de motor, ejes lineales, rodillos, conjuntos de actuadores y otras piezas móviles, en las que la rectitud, la excentricidad, la alineación y la repetibilidad afectan directamente a la precisión de posicionamiento y a la suavidad del movimiento.
11. Análisis de costes del mecanizado de ejes
El coste del mecanizado de un eje depende de los requisitos completos de fabricación, no solo de la longitud y el diámetro del mismo. El material, la geometría, las tolerancias, el tratamiento térmico, el rectificado, la inspección y la cantidad de producción influyen en el esfuerzo de mecanizado necesario. Por lo tanto, el plano de eje más económico no es aquel que tiene menos dimensiones, sino el que distingue claramente las características críticas de la geometría ordinaria.
11.1 Efecto del material y del tamaño del eje
El material influye en el precio de la materia prima y en el tiempo de mecanizado. Un eje de acero al carbono, relativamente fácil de mecanizar, puede requerir menos herramientas y menos tiempo de mecanizado que una pieza de aleación endurecida o a base de níquel con la misma forma. El diámetro y la longitud también son importantes. Los ejes más grandes requieren más material y hay que eliminar más material. Las piezas delgadas pueden necesitar un soporte adicional, fuerzas de corte menores y un mayor cuidado en cuanto a la rectitud. Estos factores cobran especial importancia cuando un eje aparentemente sencillo es lo suficientemente grande o flexible como para necesitar una sujeción especializada.
11.2 Efecto de la tolerancia y el acabado superficial
Las tolerancias más ajustadas suelen requerir un acabado más fino y una inspección más rigurosa. Cuando el torneado por sí solo no puede cumplir de forma fiable los requisitos, los fabricantes pueden añadir una operación de rectificado cilíndrico. Lo mismo se aplica al acabado superficial. Las superficies torneadas normales y los asientos de rodamientos de precisión no deben estar sujetos automáticamente a los mismos requisitos. Aplicar tolerancias muy estrictas únicamente a los asientos de rodamientos, las juntas, los diámetros de acoplamiento u otras características funcionales reduce los costes de fabricación innecesarios sin sacrificar el rendimiento del producto.
11.3 Repercusiones de la geometría y el volumen de producción
El mecanizado de un eje recto básico es relativamente eficiente. Las ranuras para chavetas, las estrías, los orificios transversales, las roscas múltiples, las ranuras profundas y los escalones controlados con precisión añaden operaciones y tiempo de preparación. La escala de producción también influye en la rentabilidad. En la creación de prototipos, la programación, el utillaje, la sujeción de piezas y los trabajos de preparación representan una mayor proporción del coste que en los lotes de producción en serie. En el caso de los ejes de producción, la estabilidad y la repetibilidad del diseño permiten a los fabricantes optimizar el proceso para producir más piezas, lo que mejora la eficiencia general.
12. Diseño orientado a la fabricabilidad y selección de procesos
Un buen diseño de eje parte de la función mecánica, pero la facilidad de fabricación determina la eficiencia con la que se consigue dicha función. Un diseño no tiene por qué simplificarse hasta el punto de que no pueda funcionar correctamente. Debe evitarse la complejidad que no aporte ninguna ventaja real en cuanto al rendimiento. Hay tres aspectos que merecen una atención especial: el material y el diámetro, la concentración de tensiones y la asignación de tolerancias.
12.1 Seleccionar el diámetro y el material en función de la carga
Debes seleccionar el diámetro y el material del eje en función de los requisitos de par, flexión, velocidad, fatiga, entorno y rigidez. Elegir el material adecuado para mejorar la resistencia puede, en ocasiones, reducir la sección transversal necesaria, pero no se deben considerar las propiedades del material al margen de la rigidez o el rendimiento en la fabricación. Por ejemplo, sustituir el acero por aluminio reduce el peso, pero también modifica significativamente la rigidez elástica. Un diseño correcto busca el equilibrio entre la geometría y el material, en lugar de esperar que una sola propiedad satisfaga todos los requisitos.
12.2 Evitar concentraciones de tensión innecesarias
Los rebordes, las ranuras, las roscas, las chaveteras y los orificios transversales interrumpen una sección del eje que, de otro modo, sería continua, y pueden aumentar la tensión local. Las transiciones suaves y los redondeos adecuados reducen la concentración de tensiones en torno a los diámetros escalonados, especialmente en ejes sometidos a flexión o torsión cíclicas. No obstante, los radios precisos deben seguir ajustándose a los componentes de acoplamiento, como los rodamientos o los rebordes. Del mismo modo, se deben tener en cuenta la carga y la maquinabilidad a la hora de dimensionar y colocar las ranuras de chaveta y otras estructuras de transmisión de par, en lugar de limitarse a añadirlas una vez fijado el diámetro del eje.
12.3 Aplicar tolerancias estrictas solo cuando sea necesario
La alta precisión requiere un mecanizado adicional, rectificado, sujeción de precisión o inspección, lo que supone un coste adicional. No todas las superficies de un eje necesitan la misma tolerancia. Los asientos críticos de los cojinetes, las superficies de sellado, los puntos de referencia y los elementos de acoplamiento pueden requerir un control estricto, mientras que las zonas de holgura y los diámetros no funcionales suelen admitir límites más amplios. Este enfoque facilita la fabricación y la inspección de los planos, al tiempo que centra la capacidad del proceso en aquellos aspectos que afectan directamente al rendimiento del eje.
12.4 Marco de decisión para la selección de procesos
La estrategia de mecanizado más eficaz suele seguir la jerarquía funcional del eje. En primer lugar, se crea la geometría rotacional; a continuación, se añaden los elementos no rotacionales; y, por último, se aplica un acabado de mayor precisión solo allí donde aporte un valor significativo. En la práctica, esta decisión suele reducirse a: torneado para la geometría; fresado o taladrado para las características; rectificado para las zonas de alta precisión.
El torneado CNC suele utilizarse para fabricar los diámetros principales, los rebordes, los conos, las ranuras y los elementos rotacionales, ya que ofrece una forma eficaz y estable de generar una geometría concéntrica. En el caso de ejes sencillos con tolerancias y requisitos superficiales moderados, el torneado permite fabricar la mayor parte de la pieza acabada sin necesidad de rectificado. Cuando un eje presenta chaveteros, caras planas, orificios transversales, ranuras u otras características geométricas que no siguen el perfil rotacional, resulta necesario recurrir al fresado o al taladrado. Se debe recurrir al rectificado cuando los requisitos funcionales lo justifiquen, no simplemente porque la pieza se denomine «eje de precisión». Los asientos de rodamientos, los diámetros de las juntas de estanqueidad, las zonas de rotación a alta velocidad, las superficies endurecidas y las piezas que requieren una mayor redondez o rectitud son candidatos habituales para el rectificado.
Preguntas frecuentes
Pregunta 1: ¿Qué material es el más adecuado para los ejes?
No existe un único material ideal para los ejes. El acero al carbono 1045 es una opción práctica para ejes de uso general, ya que ofrece un buen equilibrio entre resistencia, maquinabilidad y coste. El acero aleado 4140 resulta más adecuado para aplicaciones con cargas elevadas y que requieren resistencia a la fatiga y al desgaste. El acero inoxidable es el preferido por su resistencia a la corrosión. Cuando la reducción de peso es más importante, se puede optar por el aluminio o el titanio.
Pregunta 2: ¿Cómo se mecaniza una ranura de chaveta en un eje?
Los fabricantes suelen mecanizar las ranuras de chaveta de los ejes en una fresadora CNC utilizando una fresa de extremo o una broca para ranuras. Colocan el eje sobre puntos de referencia controlados y, a continuación, fresan la ranura de chaveta con la anchura, profundidad y posición especificadas. Tras el mecanizado, deben desbarbar e inspeccionar la ranura de chaveta, ya que su ajuste y posición influyen directamente en la transmisión del par y en el montaje.
Pregunta 3: ¿Cómo se mecanizan las estrías en un eje?
En función de la geometría de las estrías, el material, la precisión y el volumen de producción, los fabricantes pueden fabricar estrías externas en ejes mediante fresado por dentado, fresado, conformado o laminado. En el caso de estrías endurecidas o de alta precisión, pueden someterlas a un rectificado tras el tratamiento térmico para mejorar la precisión de los dientes y el acabado superficial. El proceso elegido debe ajustarse a la capacidad de par y al ajuste requeridos.
Conclusión
El mecanizado fiable de un eje depende de la coordinación entre el material, el torneado CNC, el mecanizado de características, el rectificado, las tolerancias, la excentricidad, la rectitud y el acabado superficial con las condiciones reales de funcionamiento del eje. Un eje bien diseñado es algo más que un diámetro que se ajusta a su valor nominal. Sus superficies críticas deben mantener una alineación y un acabado correctos para que los rodamientos, las juntas, los engranajes y otros componentes de acoplamiento funcionen sin problemas bajo las cargas rotacionales reales.
PartsMastery Ofrece servicios de mecanizado y fabricación CNC de precisión para ejes a medida y otros componentes giratorios. Nuestras capacidades abarcan el torneado CNC, el mecanizado de formas complejas, la selección de materiales, la inspección dimensional y el tratamiento de superficies de precisión para la fabricación de prototipos y la producción en series reducidas, lo que ayuda a los clientes a llevar a cabo todo el proceso de fabricación, desde el diseño hasta la producción.