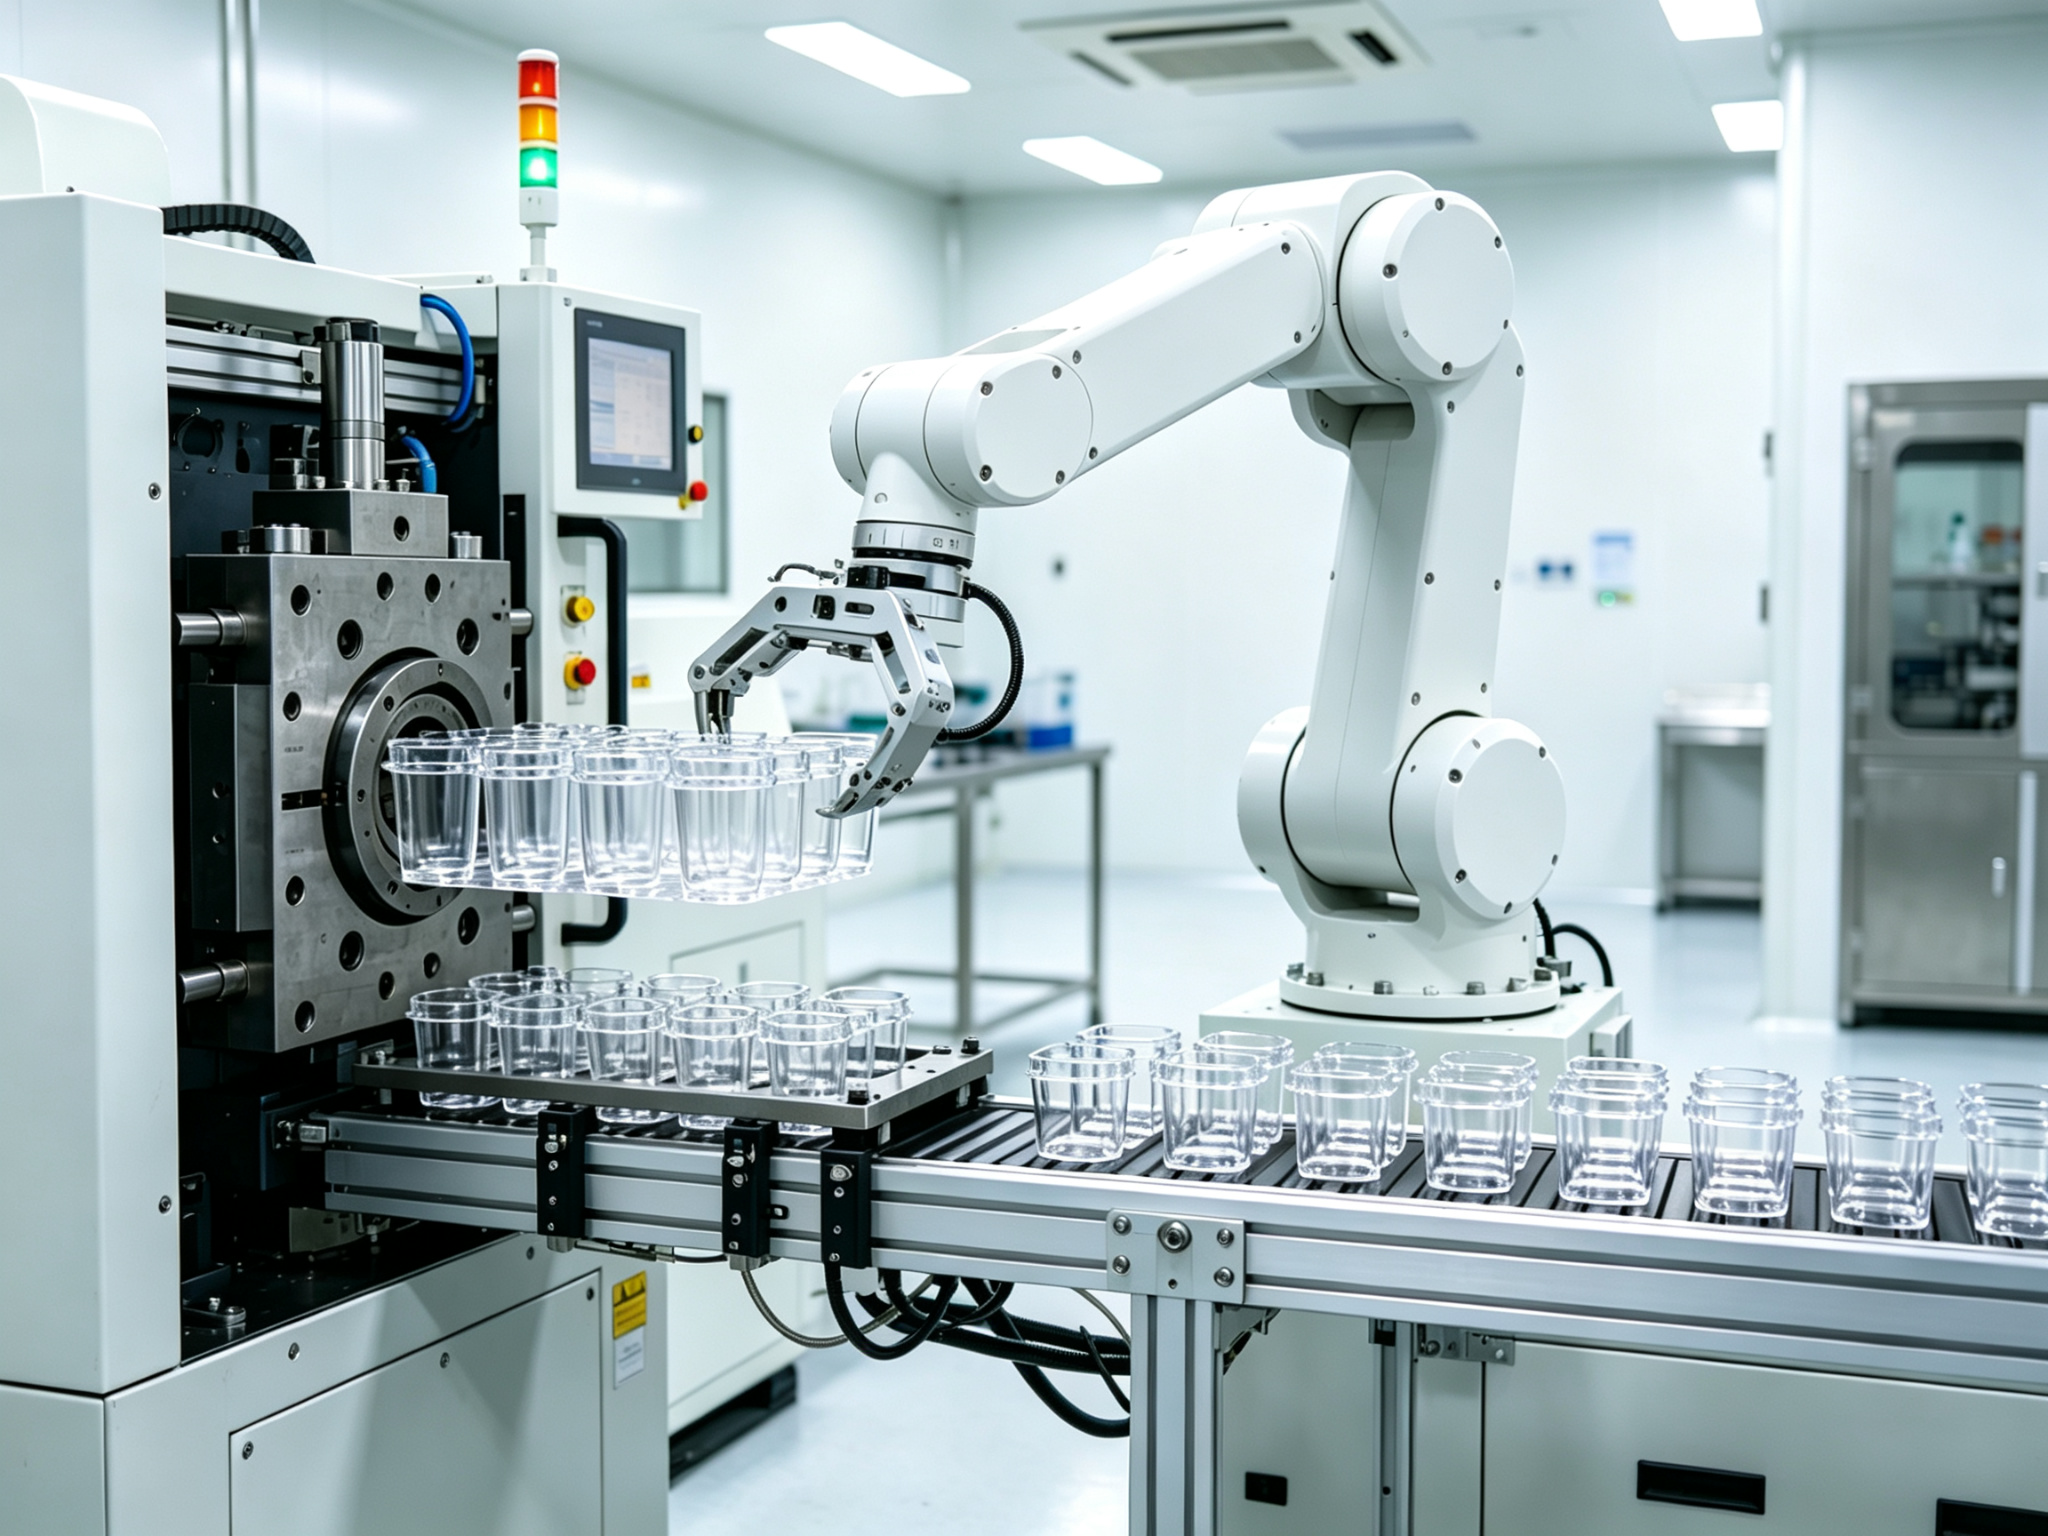
A limpeza de uma peça moldada depende inteiramente do ambiente em que é produzida. Num ambiente de produção normal, o pó, as fibras, a névoa de óleo e a humidade podem depositar-se nas peças durante a moldagem, o manuseamento e a embalagem. No caso de implantes médicos, embalagens farmacêuticas, componentes semicondutores e elementos óticos, uma única partícula com um tamanho de um mícron pode causar infeções nos doentes, curto-circuitos elétricos ou falhas óticas.
A moldagem por injeção em sala limpa transfere todo o fluxo de produção para um ambiente controlado e classificado pela ISO. Através de uma proteção em várias camadas, incluindo filtração HEPA, pressão positiva, procedimentos de vestuário, transferência selada de resina e remoção automatizada de peças, os fabricantes minimizam o risco de contaminação. No entanto, uma sala limpa não é simplesmente um “piso de produção mais limpo”. Significa custos de construção, custos operacionais e requisitos de documentação mais elevados. A escolha certa depende do nível de risco de contaminação da peça e dos requisitos regulamentares, e não da busca cega pelo mais alto grau de limpeza.
1. O que é a moldagem por injeção em sala limpa
A moldagem por injeção em sala limpa refere-se à moldagem por injeção padrão que os fabricantes realizam num ambiente controlado, classificado de acordo com a norma ISO 14644-1. Este ambiente regula rigorosamente as concentrações de partículas em suspensão no ar, os diferenciais de pressão atmosférica, a temperatura, a humidade e o acesso do pessoal. A máquina de moldagem, o molde, o equipamento de automação, as estações de inspeção e as operações de embalagem encontram-se todos dentro do espaço controlado ou estão ligados a este através de câmaras de passagem.
Do ponto de vista dos princípios do processo, a moldagem em sala limpa é idêntica à moldagem padrão. Os operadores secam, fundem, injetam, compactam, arrefecem e ejetam a resina para formar a peça final. O que realmente muda é o sistema que rodeia a prensa. Ar limpo filtrado por filtros HEPA, gradientes de pressão positiva que impedem a entrada de ar não filtrado, vestuário de proteção e entrada por câmara de compensação, tubagens seladas de fornecimento de resina, robôs automatizados para remoção de peças e trabalhadores que concluem a embalagem selada antes de as peças saírem da zona controlada. Cada camada de proteção visa impedir que os contaminantes atinjam a peça no intervalo entre a desmoldagem e a selagem.
Os fabricantes devem enfatizar particularmente que “sala limpa” não é uma configuração de características da máquina de moldagem por injeção. Em vez disso, representa um conjunto de condições controladas e procedimentos operacionais. A prensa de injeção é apenas um elemento dentro desse conjunto. A contaminação durante a moldagem raramente provém da própria resina. O pessoal, o ar, as ferramentas e o manuseamento manual são os principais responsáveis por grande parte dessa contaminação. Por conseguinte, o valor fundamental de uma sala limpa reside na eliminação sistemática destas fontes de contaminação, e não apenas na substituição de um equipamento.
2. Classificação de limpeza segundo a norma ISO e princípios de seleção
2.1 Níveis de classificação da norma ISO 14644-1
A norma ISO 14644-1 classifica as salas limpas de acordo com o número máximo permitido de partículas por metro cúbico de ar. Os números de classe mais baixos indicam um ar mais limpo. A grande maioria dos processos de produção de moldagem por injeção decorre em ambientes de Classe ISO 7 ou Classe ISO 8, enquanto os fabricantes reservam a Classe ISO 5 para operações críticas de montagem e embalagem. A tabela seguinte apresenta os limites de partículas e as aplicações típicas para cada classe.
Classe ISO
Partículas ≥ 0,5 µm por m³
Partículas ≥ 5,0 µm por m³
Aplicação típica de moldagem
ISO 5
3,520
29
Montagem crítica e embalagem estéril
ISO 6
35,200
293
Fabrico de dispositivos de alta sensibilidade
ISO 7
352,000
2,930
Moldagem por injeção em sala limpa padrão
ISO 8
3,520,000
29,300
Moldagem e embalagem em geral
Os valores apresentados na tabela representam limites máximos permitidos, não valores reais medidos. A seleção da classe é uma decisão baseada no risco, não um rótulo de marketing. A Classe 7 da ISO cumpre os requisitos da grande maioria das peças médicas moldadas por injeção. A Classe 8 da ISO é adequada para muitas caixas e subconjuntos, especialmente aqueles que são submetidos a limpeza ou esterilização a jusante. Selecionar uma classe antes de esclarecer o risco de contaminação, o método de esterilização e o contexto regulamentar significa, normalmente, pagar por uma sala mais limpa do que a peça realmente necessita.
2.2 Adequação da classe ao fluxo de produtos
A classe adequada depende do fluxo de processamento a jusante após a desmoldagem da peça. Se a peça for posteriormente submetida a esterilização e manuseamento num ambiente controlado, a etapa de moldagem pode tolerar concentrações mais elevadas de partículas em suspensão no ar. Por outro lado, se os trabalhadores selarem imediatamente a peça numa embalagem estéril após a desmoldagem, o processo requer uma classe de limpeza mais elevada. Adequar a classe ao fluxo de processamento posterior é a forma mais eficaz de evitar um investimento excessivo.
Além disso, a certificação de uma sala limpa é um resultado pontual, não um atributo permanente. Reflete o estado da sala sob condições operacionais especificadas no dia da certificação. Por conseguinte, ao selecionar um fornecedor, deve perguntar com que frequência a sala limpa é submetida a recertificação e se a certificação abrange a área de moldagem propriamente dita ou apenas um espaço de exposição adjacente. Cada aumento na classe de limpeza aumenta significativamente os custos operacionais. A energia necessária para a filtração, as taxas de renovação de ar, o tempo de vestuário e os custos de monitorização aumentam todos com a classe. A Classe ISO 7 requer muito mais renovações de ar por hora do que a Classe ISO 8.
3. Principais diferenças entre a moldagem em sala limpa e a moldagem convencional
A transição da moldagem por injeção para uma sala limpa altera os métodos de produção em quatro dimensões: equipamento, ambiente, pessoal e ferramentas. A análise que se segue examina estas diferenças e o seu impacto na qualidade das peças.
3.1 Equipamento e Automatização
As salas limpas utilizam universalmente máquinas de moldagem por injeção totalmente elétricas ou com servoacionamento fechado, uma vez que produzem menos névoa de óleo e menos fugas do que as máquinas hidráulicas. Os projetistas concebem as superfícies das máquinas como planos lisos e fáceis de limpar, que evitam recantos onde o pó possa acumular-se. Os robôs automatizados de recolha e colocação e os transportadores substituem o manuseamento manual. Os sistemas fechados de materiais fornecem resina seca diretamente de recipientes selados para a prensa, sem qualquer exposição ao ar ambiente em nenhum momento.
3.2 Controlos ambientais
Uma sala limpa mantém a temperatura e a humidade dentro de intervalos rigorosos, normalmente entre 20 e 24 °C e entre 40 e 60% de humidade relativa. Uma temperatura estável garante uma viscosidade consistente do material e um arrefecimento uniforme do molde, protegendo assim a repetibilidade dimensional. A humidade controlada reduz a acumulação de electricidade estática, o que, por sua vez, diminui o risco de partículas aderirem às superfícies das peças e do equipamento. O ar comprimido utilizado nas válvulas e no manuseamento das peças deve ser isento de óleo, filtrado em várias etapas e seco, para impedir a entrada de humidade no sistema.
3.3 Gestão de pessoal e de materiais
Os operadores entram na sala limpa através de câmaras de equilíbrio e seguem rigorosamente os procedimentos de vestuário, incluindo fatos de sala limpa, redes para o cabelo, protetores de barba, luvas e protetores para sapatos. A resina entra através de canais de transferência selados e controlados. Os trabalhadores desmoldam as peças na zona controlada, embalam-nas imediatamente e, em seguida, transportam-nas para fora através de câmaras de passagem. Cada ponto de contacto manual constitui uma fonte de contaminação, pelo que os projetistas criam o fluxo do processo de forma a eliminar, tanto quanto possível, esses pontos de contacto.
3.4 Conceção de moldes e ferramentas
O projeto do molde contribui para a limpeza antes mesmo do início da produção. As cavidades polidas reduzem a acumulação de partículas e facilitam a limpeza. Os engenheiros posicionam os pontos de ventilação de forma a evitar marcas de queimadura que provoquem a perda de material. Os projetos dos sistemas de entrada de material e de ejeção garantem a libertação limpa das peças sem necessidade de manuseamento manual adicional. Os agentes desmoldantes e o material triturado, normalmente utilizados em instalações de produção padrão, estão sujeitos a um controlo rigoroso ou a proibição total em salas limpas, uma vez que aumentam os riscos de contaminação e de variabilidade dos lotes.
Nenhuma destas alterações afeta os princípios físicos da moldagem por injeção. O que alteram são as vias pelas quais os contaminantes podem entrar. É por isso que a mesma peça moldada numa sala limpa e num chão de fábrica normal pode ter uma geometria idêntica, mas níveis de limpeza e resultados de auditoria muito diferentes.
4. Os verdadeiros compromissos entre custo e prazo de entrega
A moldagem em sala limpa tem um custo mais elevado, e esse acréscimo deve-se principalmente às operações, e não apenas ao investimento na construção. Compreender a estrutura de custos ajuda a fazer uma comparação eficaz durante a elaboração do orçamento.
4.1 Fontes do prémio
Os custos adicionais da moldagem por injeção em sala limpa provêm de quatro áreas principais. A primeira é a das instalações e dos sistemas de filtragem. O projeto do sistema de climatização (AVAC), os filtros HEPA, o controlo da pressão positiva e as elevadas taxas de renovação de ar representam a maior parte das despesas de capital. A segunda é a dos custos com pessoal. Os procedimentos de vestuário, o acesso restrito e a formação especializada aumentam os custos gerais com mão-de-obra e reduzem a flexibilidade dos operadores. Em terceiro lugar, estão os custos indiretos do processo. Os parâmetros de processo validados, a monitorização ambiental, os registos de lotes e a documentação de libertação de lotes acrescentam tempo tanto antes como durante a produção. Em quarto lugar, estão os custos de troca de série. Os ciclos de limpeza, requalificação e vestuário tornam as trocas de série mais lentas do que num piso de produção normal.
O efeito prático é um custo por peça mais elevado e um prazo de execução total mais longo, porque o trabalho de validação e documentação decorre em paralelo com a produção. O ciclo de moldagem do núcleo pode ser semelhante ao de uma linha de produção padrão, mas o processo circundante é mais lento e menos flexível.
4.2 Comparação de orçamentos e prazos de entrega
Ao avaliar as propostas, deve separar os custos ambientais dos custos de moldagem. Se um fornecedor incluir as despesas gerais da sala limpa no preço por peça, torna-se difícil comparar o preço adicional. Por isso, solicite que a classe da sala limpa, o plano de monitorização e o âmbito da validação constem separadamente na cotação, para que possa comparar elementos equivalentes. Os prazos de entrega também devem ser comparados. Os programas certificados incluem etapas de validação e libertação que as instalações padrão não têm, pelo que uma cotação mais barata com um ciclo de validação longo pode acabar por custar mais ao nível do projeto.
4.3 Quando o prémio se justifica
A justificação desse custo adicional depende de uma questão fundamental: a contaminação desta peça causaria uma falha de segurança, regulamentar ou funcional? Se a resposta for sim, então a moldagem em sala limpa é um custo inerente à atividade empresarial, e não uma melhoria opcional. Se a resposta for não, então é melhor investir os fundos noutro local, e uma sala branca controlada ou um local de produção bem organizado podem proporcionar a limpeza necessária sem os custos adicionais da certificação ISO. Por exemplo, uma caixa de diagnóstico que é submetida a limpeza e inspeção após a moldagem não necessita da mesma classe de limpeza que uma seringa que os trabalhadores selam de forma estéril imediatamente após a desmoldagem.
5. Quando é necessária a moldagem em sala limpa
5.1 Cenários exigidos pela regulamentação
Quando a contaminação afeta diretamente a segurança do produto, a conformidade regulamentar ou o seu funcionamento, a moldagem por injeção em sala limpa torna-se uma escolha necessária. O fator desencadeante mais comum são os dispositivos médicos e os produtos de diagnóstico, incluindo seringas, conectores intravenosos, componentes de cateteres, peças para administração de medicamentos e caixas de dispositivos de diagnóstico. Nestes produtos, as partículas ou a carga biológica podem colocar os doentes em risco. As embalagens farmacêuticas constituem outro cenário típico, em que as tampas, os frascos e os componentes das embalagens não podem comprometer a pureza do medicamento. Além disso, os produtos «adjacentes à esterilidade» — que os fabricantes esterilizam e utilizam em ambientes clínicos ou laboratoriais controlados — também requerem ambientes de sala limpa.
As normas regulamentares muitas vezes tomam a decisão por si. Os sistemas de gestão da qualidade de dispositivos médicos ISO 13485, os requisitos de BPF e as expectativas da FDA exigem normalmente um controlo documentado da contaminação para programas médicos e farmacêuticos. Se o produto se enquadrar nestas categorias, a moldagem em sala limpa não é opcional. No caso das peças médicas, o alvo de controlo inclui não só as partículas, mas também a carga biológica, ou seja, os microrganismos que sobrevivem ao processo de moldagem e embalagem. A moldagem em sala limpa limita o nível inicial de carga biológica nas peças, tornando a esterilização e a validação a jusante mais previsíveis e reduzindo o risco de os lotes reprovarem nos testes de libertação.
5.2 Cenários orientados para o rendimento
A eletrónica e os semicondutores representam os principais cenários orientados para o rendimento. Em conectores, caixas de sensores e suportes óticos, o pó pode causar curto-circuitos, defeitos óticos ou falhas em campo. Os programas de semicondutores e óticos optam pela moldagem em sala limpa por uma razão diferente daquela dos programas médicos. Uma partícula num contacto de um conector ou numa superfície ótica pode causar falhas intermitentes ou rejeição na inspeção; por isso, a limpeza é um fator determinante para o rendimento, e não apenas um requisito de conformidade a cumprir. Para estas peças, a análise de falhas determina normalmente a classe, em vez de serem os requisitos regulamentares a fazê-lo.
5.3 Quando a moldagem padrão é suficiente
O caso inverso é igualmente importante. Peças cosméticas, componentes industriais e produtos sem requisitos regulamentares normalmente não necessitam de uma sala limpa certificada. Uma área de produção organizada, ou uma sala branca com manutenção controlada, purga rigorosa e contaminação aerotransportada reduzida, proporciona frequentemente o acabamento superficial e a consistência necessários sem necessidade de certificação da contagem de partículas. A especificação excessiva do ambiente representa um risco real em termos de custos, especialmente quando se opta por uma classe ISO mais elevada “apenas por precaução”, sem uma análise de risco que o justifique.
6. Como especificar e verificar a moldagem para salas limpas
Se as equipas determinarem que é necessária a moldagem em sala limpa, o documento de especificações determinará tanto o custo como o resultado da auditoria. Uma indicação vaga como “é necessária a moldagem em sala limpa” deixa o fornecedor livre para optar pela interpretação mais económica.
6.1 O que incluir no pedido de cotação
No pedido de cotação (RFQ), os seguintes itens devem constar de forma clara. Em primeiro lugar, a classe ISO para a etapa de moldagem e, separadamente, para quaisquer operações de montagem ou embalagem. Em segundo lugar, as normas aplicáveis, incluindo a certificação de classificação ISO 14644-1 e a norma de gestão da qualidade aplicável (como a ISO 13485 para o setor médico). Em terceiro lugar, o âmbito da validação, incluindo as expectativas relativas a IQ/OQ/PQ e os critérios de controlo de alterações. Em quarto lugar, o plano de monitorização ambiental, especificando o que as equipas medem, onde o medem e com que frequência. Em quinto lugar, as notas relativas à embalagem e esterilização, incluindo a forma como os trabalhadores selam as peças e o método de esterilização ao qual a resina deve resistir. Em sexto lugar, os requisitos de documentação, incluindo dados recentes de ensaios de classe, rastreabilidade de lotes e registos históricos do dispositivo.
Se a esterilização ocorrer numa fase posterior do processo, confirme se o material de moldagem por injeção suporta o método de esterilização pretendido, uma vez que o óxido de etileno (EtO), a radiação gama e a esterilização a vapor têm, cada um, efeitos diferentes sobre as escolhas de material e embalagem.
6.2 Verificação das declarações dos fornecedores
A verificação é tão importante quanto a especificação. Solicite ao fornecedor o certificado de classificação ISO 14644-1 atual e válido, bem como dados de monitorização recentes, em vez de se basear nas afirmações dos folhetos. Confirme se o certificado abrange a área de moldagem real e não apenas uma sala de exposição. Verifique se os procedimentos de vestuário, manuseamento de materiais e embalagem estão em conformidade com a classe, pois uma sala certificada que funcione com procedimentos negligentes continua a não proteger a peça.
Pergunte o que as equipas medem e com que frequência: contagens de partículas durante os turnos, após as trocas de produção e após os procedimentos de vestuário. Confirme se a monitorização abrange a zona de moldagem e não apenas um corredor, e verifique como a equipa lida com os desvios. Um plano de monitorização sem um procedimento de resposta documentado é apenas burocracia, não um controlo efetivo da contaminação.
7. Capacidades de moldagem por injeção em sala limpa da PartsMastery
A PartsMastery oferece uma gama completa de serviços de moldagem por injeção, desde moldes protótipos até ferramentas de produção. A fábrica possui as certificações ISO 9001, IATF 16949 e ISO 13485, com tolerâncias dimensionais de até ±0,05 mm. A empresa opera instalações de moldagem por injeção em salas limpas, em conformidade com as normas ISO Classe 7 e ISO Classe 8, equipadas com máquinas de moldagem por injeção totalmente elétricas, sistemas de filtração de alta eficiência HEPA e robôs automatizados para remoção de peças. Estas capacidades cumprem os rigorosos requisitos de limpeza das indústrias médica, farmacêutica, eletrónica e de semicondutores.
Nas operações em sala limpa, a PartsMastery estabeleceu um sistema abrangente de monitorização ambiental que acompanha em tempo real a contagem de partículas, a temperatura, a humidade e os diferenciais de pressão. Os operadores seguem rigorosamente os procedimentos de vestuário e câmara de compensação. Os materiais entram através de canais selados e os trabalhadores realizam a desmoldagem, a inspeção e a embalagem selada dentro da zona controlada. Todos os lotes de produção dispõem de registos completos de rastreabilidade e documentação de libertação de lotes, garantindo a conformidade com os requisitos da norma ISO 13485 e das BPF.
Além disso, a equipa de engenharia da PartsMastery disponibiliza análises gratuitas de DFM (Design for Manufacturing, ou seja, Concepção para Fabrico). Estas análises ajudam os clientes a otimizar a geometria das peças, a ventilação dos moldes e a localização dos pontos de injeção durante a fase de conceção, reduzindo o risco de contaminação na origem. Quer se trate da validação de um protótipo de peça única ou da produção em massa de milhões de unidades, a PartsMastery oferece soluções estáveis e fiáveis de moldagem por injeção em sala limpa.
8. Resumo
A moldagem por injeção em sala limpa combina o processo padrão de moldagem por injeção com um ambiente controlado, e a diferença manifesta-se em três aspetos: custo, documentação e controlo de riscos. A seleção da classe de limpeza deve basear-se nos resultados da avaliação de riscos. A maioria das peças moldadas por injeção requer apenas a Classe ISO 7 ou a Classe ISO 8, enquanto as equipas reservam a Classe ISO 5 para operações de montagem críticas. Antes de finalizar o projeto, as equipas podem validar as relações de montagem através de protótipos impressos em 3D, antes de avançarem com o desenvolvimento de ferramentas para sala limpa.
Uma sala limpa não é «quanto mais limpa, melhor». Funciona bem apenas quando corresponde ao risco de contaminação do produto e ao fluxo a jusante. No caso de produtos médicos e farmacêuticos, os requisitos regulamentares tornam as salas limpas uma escolha inevitável. Para produtos eletrónicos e óticos, os fatores que determinam o rendimento tornam as salas limpas uma escolha económica. Para peças industriais em geral, um local de produção disciplinado é frequentemente suficiente. A seleção correta garante a segurança e a qualidade do produto, evitando simultaneamente investimentos desnecessários.
Perguntas frequentes
Preciso da Classe ISO 7 ou da Classe ISO 8 para as minhas peças moldadas?
Comece por considerar o risco do produto, e não por uma escolha predefinida. A Classe 7 da ISO é adequada para dispositivos de maior risco. A Classe 8 da ISO é adequada para muitas caixas e subconjuntos, especialmente quando as peças são submetidas a limpeza ou esterilização a jusante. Associe a classe ao percurso de esterilização e embalagem e confirme-a durante a fase de DFM.
E se eu precisar de peças mais limpas, mas não puder justificar a utilização de uma sala limpa certificada?
Uma sala branca ou um ambiente de produção controlado pode reduzir a contaminação e melhorar a consistência cosmética sem os custos associados à certificação ISO. Se o produto não estiver sujeito a requisitos regulamentares, esta abordagem cumpre normalmente os requisitos por uma fração do custo.
O que é que um pedido de cotação para moldagem em sala limpa deve, na verdade, especificar?
Especifique a classe ISO e a documentação que espera receber e, em seguida, peça ao fornecedor que confirme ambas por escrito. Uma indicação vaga como “é necessária uma sala limpa” deixa margem para a interpretação mais barata, e essa discrepância só vem à tona na auditoria, e não na fase do orçamento.
A moldagem em sala limpa altera o projeto do molde ou a seleção de materiais?
Deve ser assim. Superfícies de molde polidas, ventilação robusta e geometrias fáceis de limpar reduzem as fontes de partículas, enquanto o manuseamento fechado da resina e os materiais de qualidade médica contribuem para a limpeza. No caso dos componentes eletrónicos, os materiais à prova de ESD evitam a acumulação de eletricidade estática. Confirme os ângulos de desmoldagem e a localização das aberturas de ventilação durante a DFM, altura em que as alterações no CAD são mais económicas de efetuar.



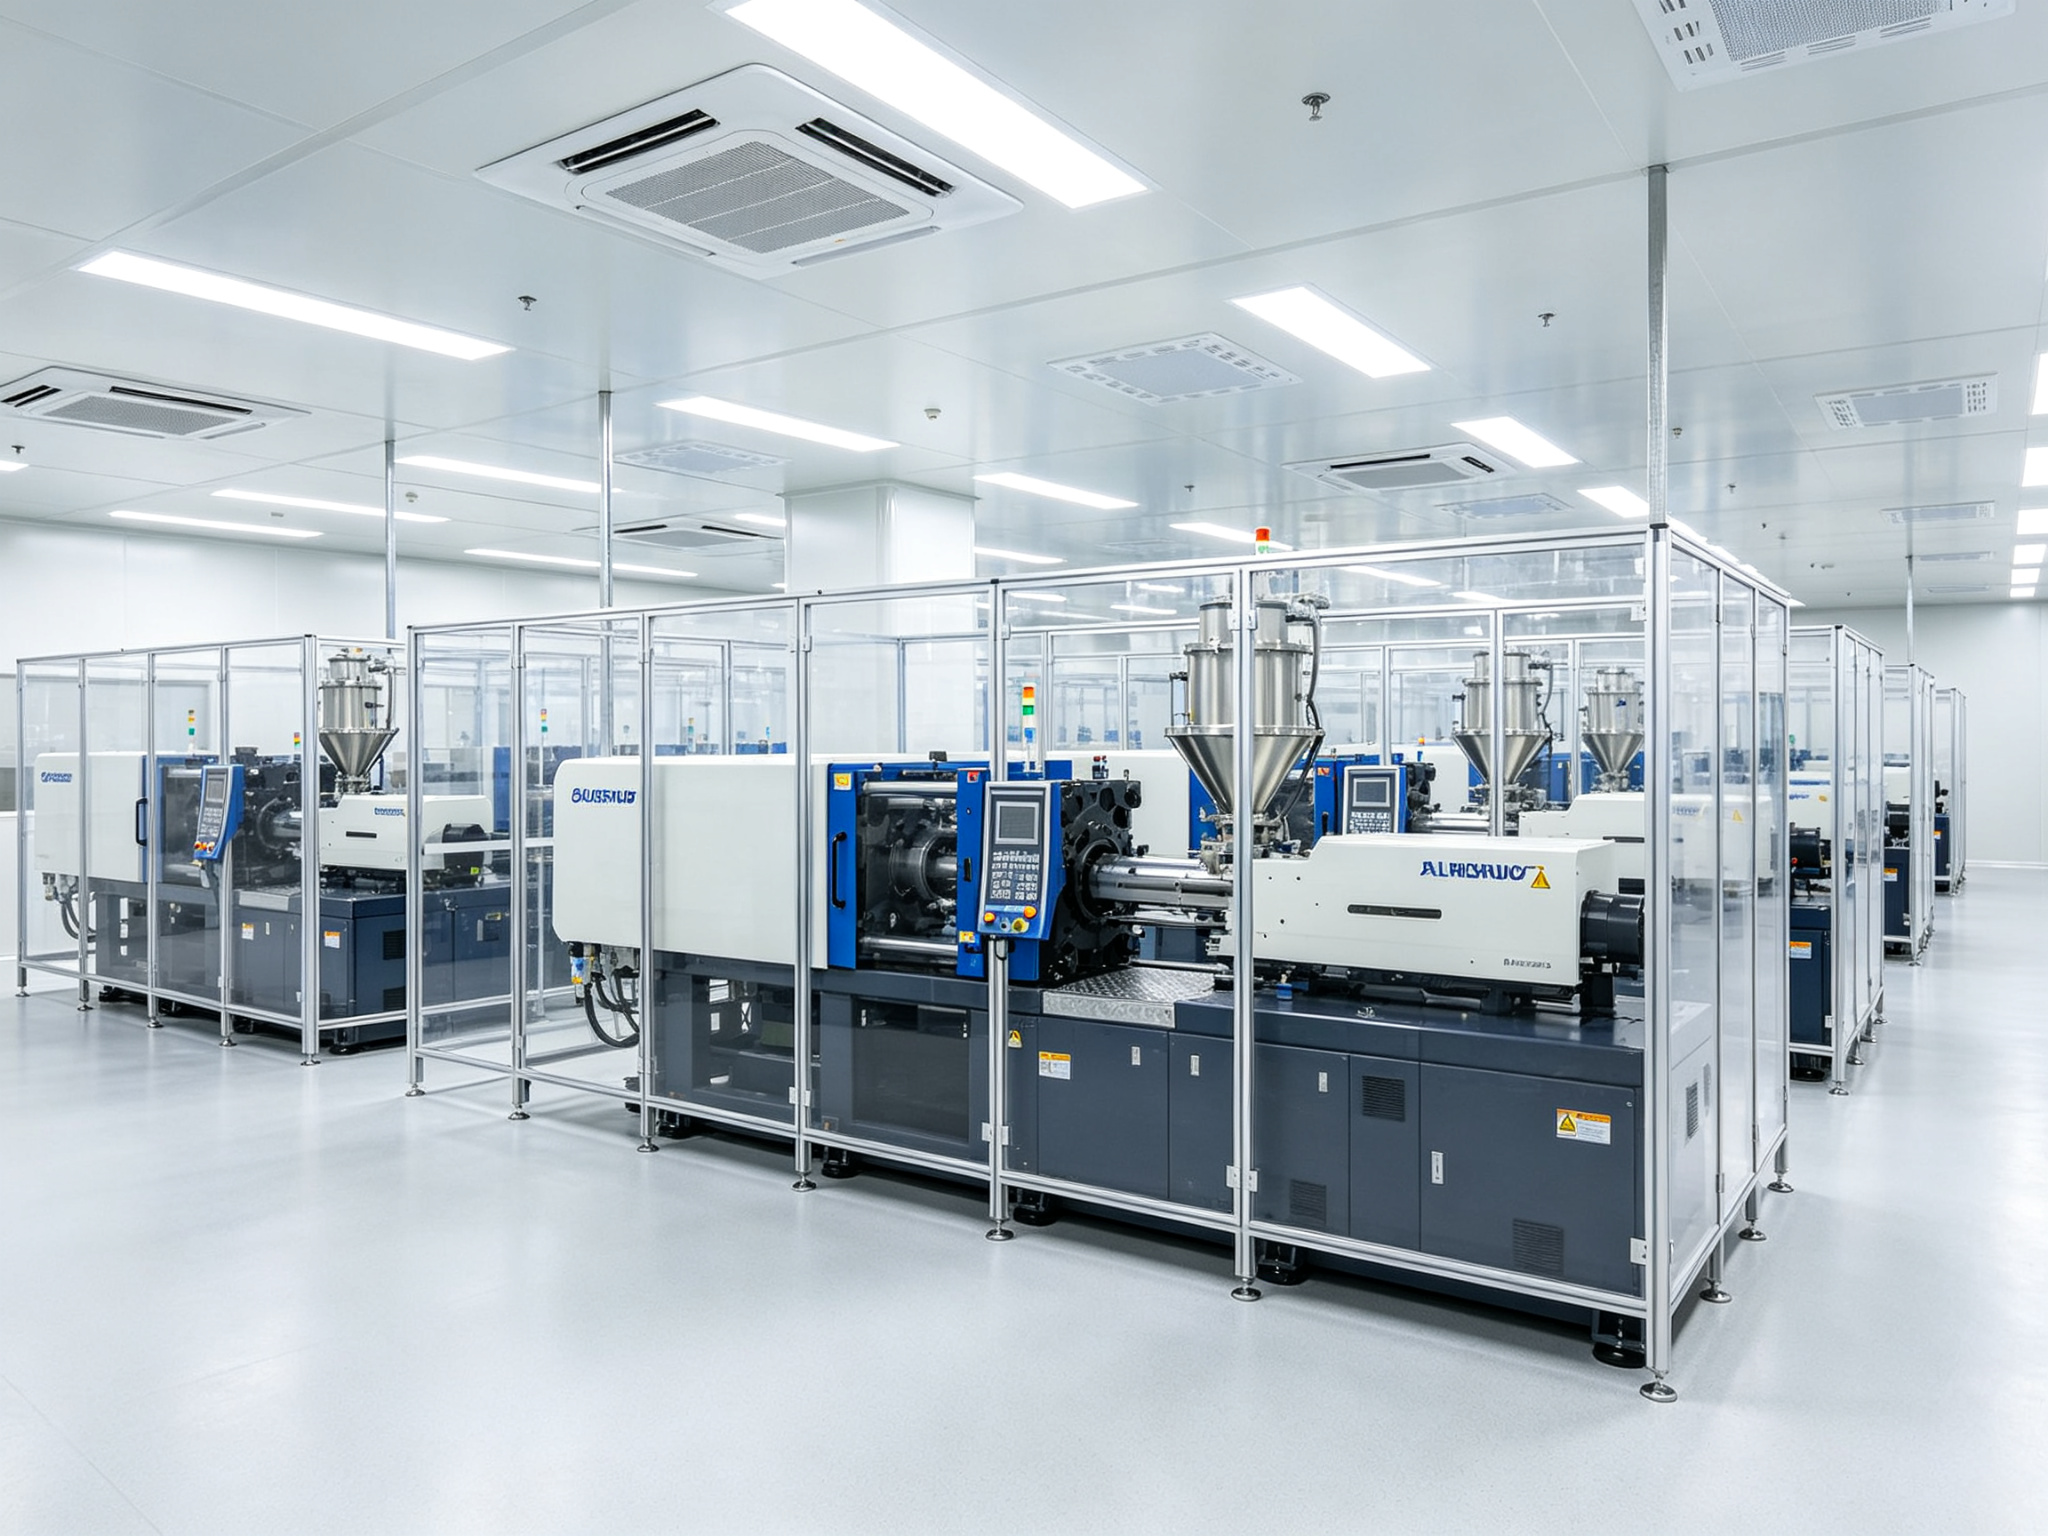
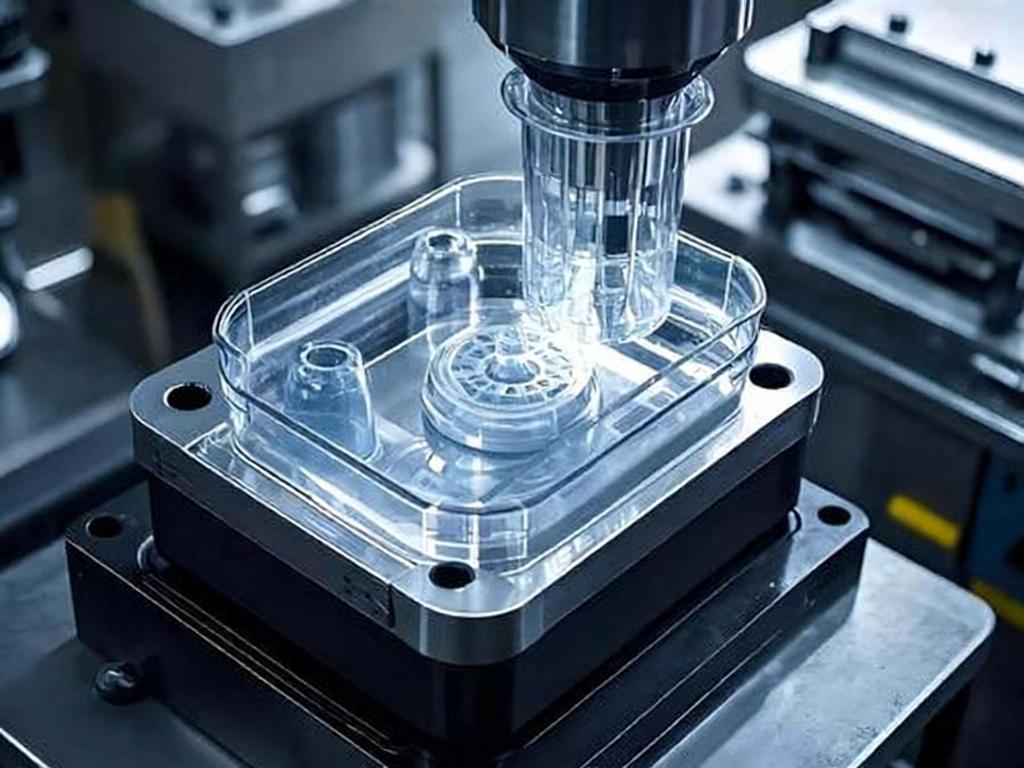 A moldagem por injeção em sala limpa refere-se à moldagem por injeção padrão que os fabricantes realizam num ambiente controlado, classificado de acordo com a norma ISO 14644-1. Este ambiente regula rigorosamente as concentrações de partículas em suspensão no ar, os diferenciais de pressão atmosférica, a temperatura, a humidade e o acesso do pessoal. A máquina de moldagem, o molde, o equipamento de automação, as estações de inspeção e as operações de embalagem encontram-se todos dentro do espaço controlado ou estão ligados a este através de câmaras de passagem.
Do ponto de vista dos princípios do processo, a moldagem em sala limpa é idêntica à moldagem padrão. Os operadores secam, fundem, injetam, compactam, arrefecem e ejetam a resina para formar a peça final. O que realmente muda é o sistema que rodeia a prensa. Ar limpo filtrado por filtros HEPA, gradientes de pressão positiva que impedem a entrada de ar não filtrado, vestuário de proteção e entrada por câmara de compensação, tubagens seladas de fornecimento de resina, robôs automatizados para remoção de peças e trabalhadores que concluem a embalagem selada antes de as peças saírem da zona controlada. Cada camada de proteção visa impedir que os contaminantes atinjam a peça no intervalo entre a desmoldagem e a selagem.
Os fabricantes devem enfatizar particularmente que “sala limpa” não é uma configuração de características da máquina de moldagem por injeção. Em vez disso, representa um conjunto de condições controladas e procedimentos operacionais. A prensa de injeção é apenas um elemento dentro desse conjunto. A contaminação durante a moldagem raramente provém da própria resina. O pessoal, o ar, as ferramentas e o manuseamento manual são os principais responsáveis por grande parte dessa contaminação. Por conseguinte, o valor fundamental de uma sala limpa reside na eliminação sistemática destas fontes de contaminação, e não apenas na substituição de um equipamento.