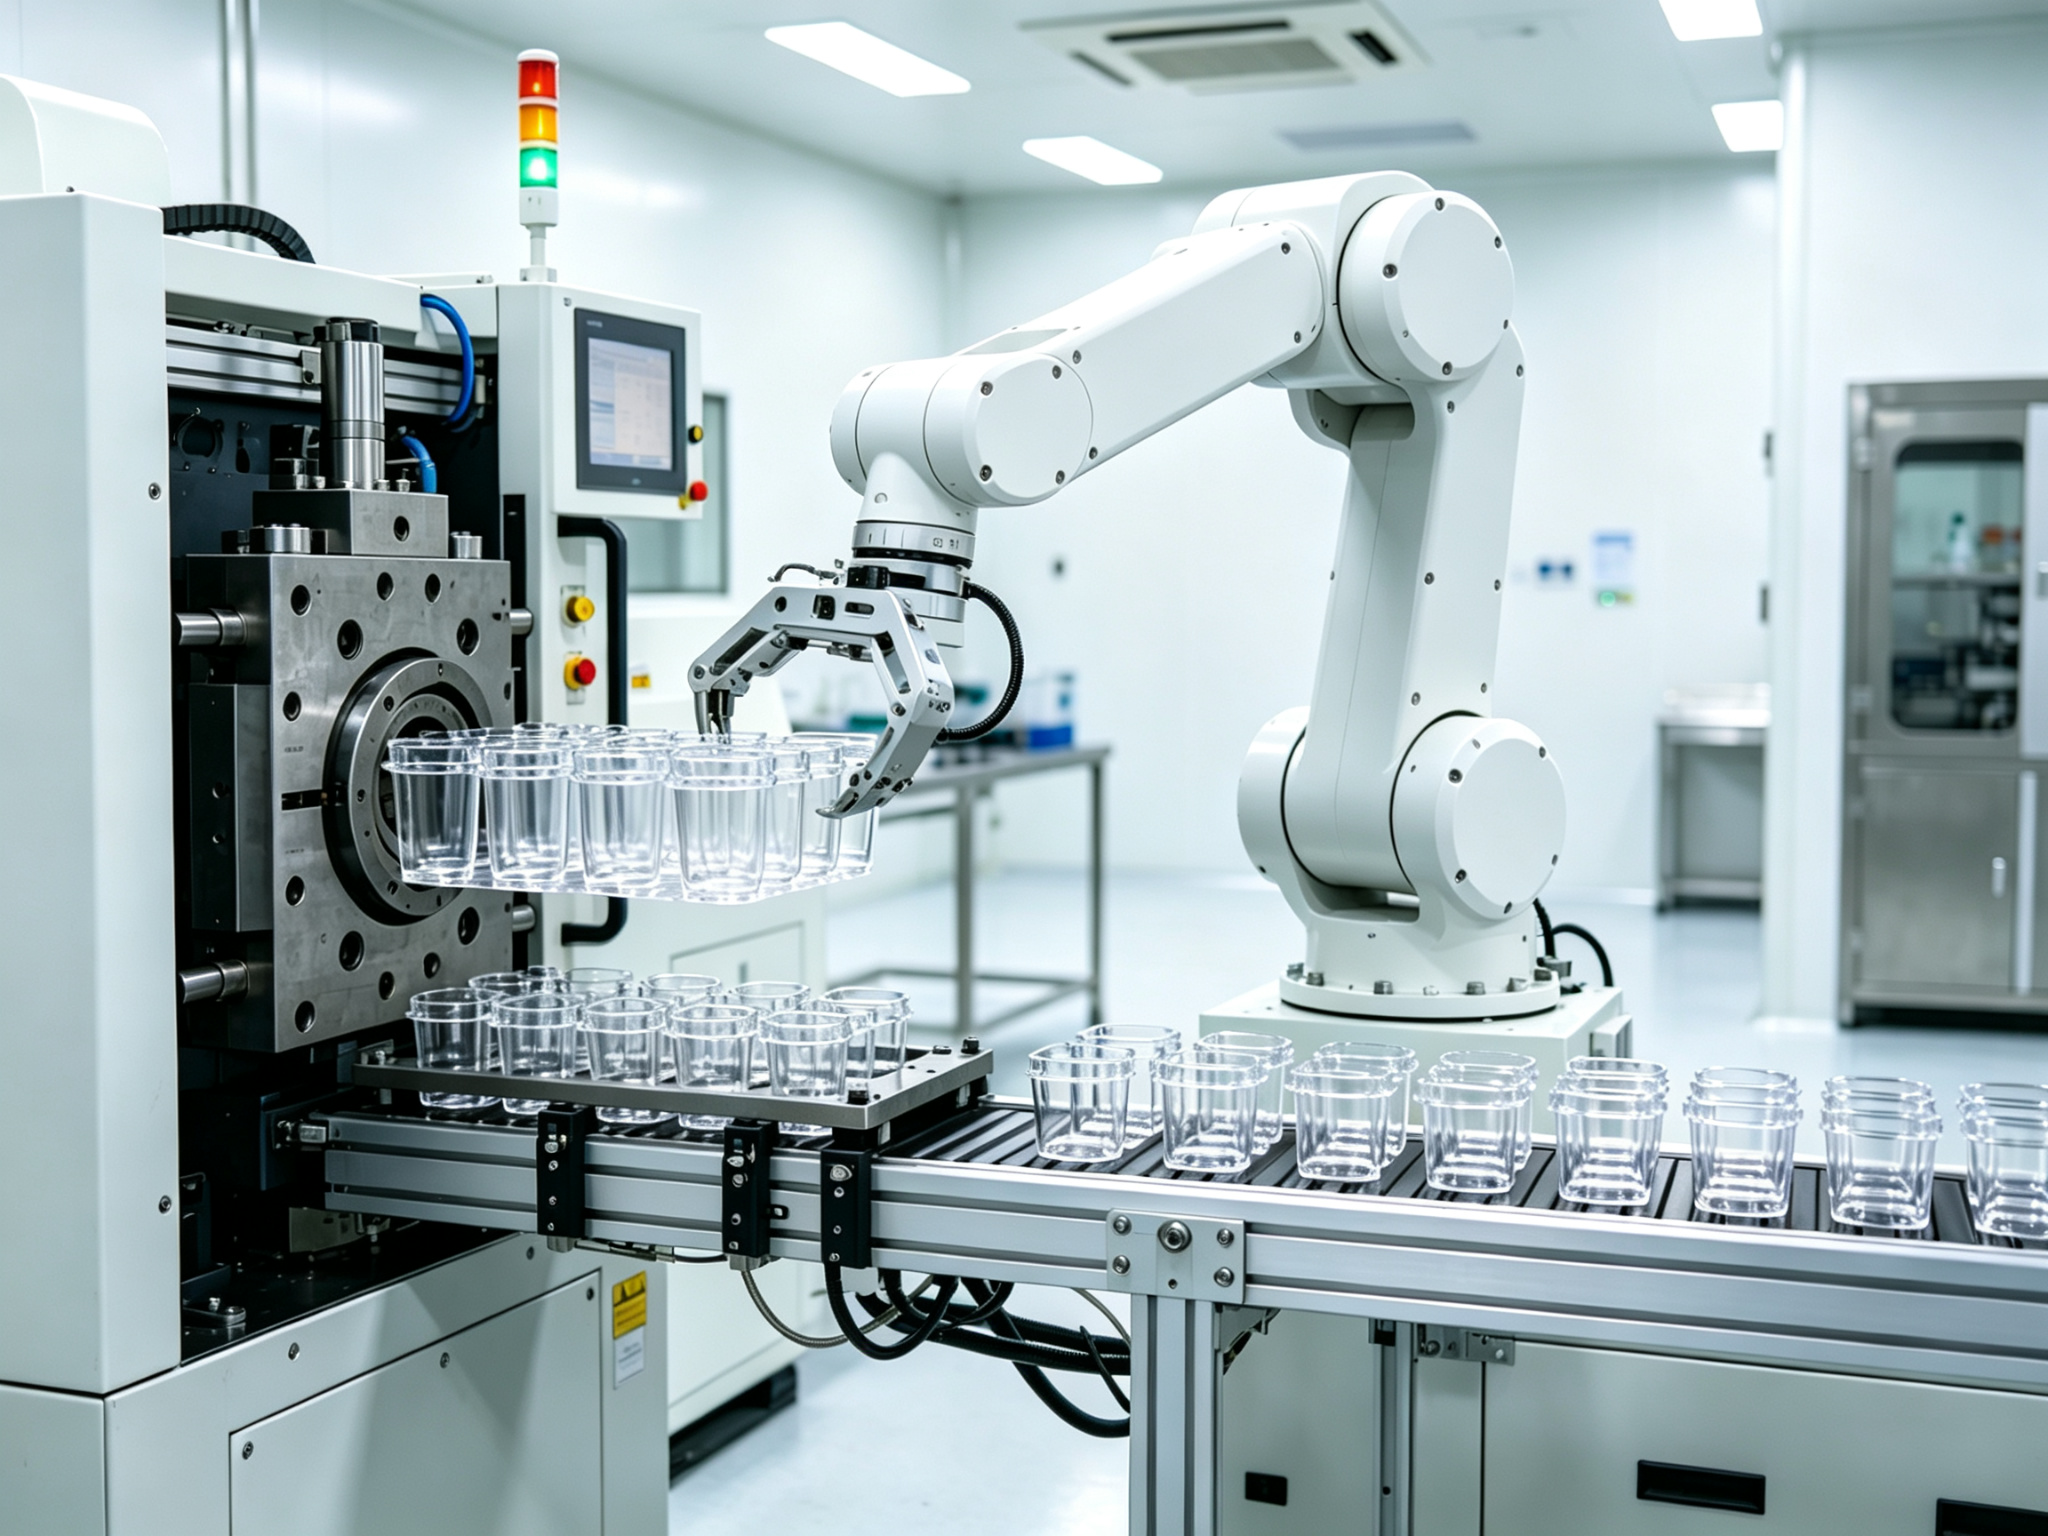
La propreté d’une pièce moulée dépend entièrement de l’environnement dans lequel elle est fabriquée. Dans un atelier classique, de la poussière, des fibres, des brouillards d’huile et de l’humidité peuvent se déposer sur les pièces lors du moulage, de la manutention et du conditionnement. Pour les implants médicaux, les emballages pharmaceutiques, les composants semi-conducteurs et les éléments optiques, une seule particule de l’ordre du micron peut entraîner une infection chez le patient, un court-circuit électrique ou une défaillance optique.
Le moulage par injection en salle blanche transfère l’ensemble du flux de production dans un environnement contrôlé et classé selon les normes ISO. Grâce à une protection multicouche comprenant une filtration HEPA, une surpression, des procédures d’habillage, un transfert de résine sous vide et un retrait automatisé des pièces, les fabricants minimisent le risque de contamination. Cependant, une salle blanche n’est pas simplement un “ atelier plus propre ”. Elle implique des coûts de construction et d’exploitation plus élevés, ainsi que des exigences de documentation plus strictes. Le choix approprié dépend du niveau de risque de contamination de la pièce et des exigences réglementaires, et non de la recherche aveugle du plus haut niveau de propreté.
1. Qu'est-ce que le moulage par injection en salle blanche ?
Le moulage par injection en salle blanche désigne le moulage par injection standard que les fabricants réalisent dans un environnement contrôlé classé selon la norme ISO 14644-1. Cet environnement réglemente de manière stricte les concentrations de particules en suspension dans l'air, les différences de pression atmosphérique, la température, l'humidité et l'accès du personnel. La presse à injection, le moule, les équipements d’automatisation, les postes de contrôle qualité et les opérations d’emballage se trouvent tous à l’intérieur de cet espace contrôlé, ou y sont reliés par des chambres de transfert.
Du point de vue des principes de procédé, le moulage en salle blanche est identique au moulage standard. Les opérateurs procèdent au séchage, à la fusion, à l’injection, au compactage, au refroidissement et à l’éjection de la résine pour former la pièce finale. Ce qui change véritablement, c’est le système entourant la presse. De l’air pur filtré par des filtres HEPA, des gradients de pression positive qui empêchent l’air non filtré de pénétrer, un système d’habillage et d’entrée par sas, des conduites d’alimentation en résine étanches, des robots automatisés de retrait des pièces, ainsi que des opérateurs qui procèdent à un conditionnement entièrement hermétique avant que les pièces ne quittent la zone contrôlée. Chaque niveau de protection vise à empêcher les contaminants d’atteindre la pièce dans l’intervalle entre le démoulage et le scellage.
Les fabricants doivent particulièrement insister sur le fait que la “ salle blanche ” n’est pas une configuration spécifique de la presse à injection. Elle représente au contraire un ensemble de conditions contrôlées et de procédures opérationnelles. La presse à injection n’en est qu’un élément parmi d’autres. La contamination pendant le moulage provient rarement de la résine elle-même. Elle est principalement générée par le personnel, l’air, l’outillage et la manutention manuelle. Par conséquent, la valeur fondamentale d’une salle blanche réside dans l’élimination systématique de ces sources de contamination, et non pas simplement dans le remplacement d’un équipement.
2. Classification ISO en matière de propreté et principes de sélection
2.1 Niveaux de classification selon la norme ISO 14644-1
La norme ISO 14644-1 classe les salles blanches en fonction du nombre maximal admissible de particules par mètre cube d'air. Plus le numéro de classe est bas, plus l'air est pur. La grande majorité des opérations de moulage par injection s'effectue dans des environnements de classe ISO 7 ou ISO 8, tandis que les fabricants réservent la classe ISO 5 aux opérations critiques d'assemblage et de conditionnement. Le tableau suivant présente les limites de particules et les applications types pour chaque classe.
Classe ISO
Particules ≥ 0,5 µm par m³
Particules ≥ 5,0 µm par m³
Application typique de moulage
ISO 5
3,520
29
Assemblage critique et conditionnement stérile
ISO 6
35,200
293
Fabrication de dispositifs à haute sensibilité
ISO 7
352,000
2,930
Moulage par injection en salle blanche standard
ISO 8
3,520,000
29,300
Moulage et conditionnement en général
Les valeurs indiquées dans le tableau correspondent à des limites maximales admissibles, et non à des valeurs réelles mesurées. Le choix de la classe relève d’une décision fondée sur l’évaluation des risques, et non d’un simple argument marketing. La classe ISO 7 répond aux exigences de la grande majorité des pièces médicales moulées par injection. La classe ISO 8 convient à de nombreux boîtiers et sous-ensembles, en particulier ceux qui font l’objet d’un nettoyage ou d’une stérilisation en aval. Choisir une classe avant d’avoir clarifié le risque de contamination, le mode de stérilisation et le contexte réglementaire revient généralement à payer pour une salle plus propre que ce dont la pièce a réellement besoin.
2.2 Adéquation entre la classe et le flux de produits
La classe appropriée dépend du flux de traitement en aval après le démoulage de la pièce. Si la pièce doit ensuite subir une stérilisation et être manipulée dans un environnement contrôlé, l’étape de moulage peut tolérer des concentrations plus élevées de particules en suspension dans l’air. À l’inverse, si les opérateurs scellent immédiatement la pièce dans un emballage stérile après le démoulage, le processus exige une classe de propreté plus élevée. Adapter la classe au flux en aval est le moyen le plus efficace d’éviter un surinvestissement.
De plus, la certification d’une salle blanche est un résultat ponctuel, et non une caractéristique permanente. Elle reflète l’état de la salle dans des conditions d’exploitation spécifiées le jour de la certification. Par conséquent, lors du choix d’un fournisseur, vous devez demander à quelle fréquence la salle blanche fait l’objet d’une recertification, et si la certification couvre la zone de moulage proprement dite ou simplement un espace d’exposition adjacent. Chaque passage à une classe de propreté supérieure entraîne une augmentation significative des coûts d’exploitation. L’énergie nécessaire à la filtration, les taux de renouvellement d’air, le temps d’habillage et les coûts de surveillance augmentent tous avec la classe. La classe ISO 7 nécessite un nombre de renouvellements d’air par heure bien supérieur à celui de la classe ISO 8.
3. Principales différences entre le moulage en salle blanche et le moulage standard
Le transfert du moulage par injection dans une salle blanche modifie les méthodes de production selon quatre axes : les équipements, l'environnement, le personnel et l'outillage. L'analyse suivante examine ces différences et leur impact sur la qualité des pièces.
3.1 Équipements et automatisation
Les salles blanches utilisent systématiquement des presses à injection entièrement électriques ou à servocommande en caisson, car elles produisent moins de brouillard d’huile et présentent moins de fuites que les machines hydrauliques. Les concepteurs créent des surfaces de machines lisses et faciles à nettoyer, sans recoins susceptibles de retenir la poussière. Des robots de manutention automatisés et des convoyeurs remplacent la manutention manuelle. Des systèmes de gestion des matières fermés acheminent la résine séchée directement depuis des conteneurs hermétiques vers la presse, sans aucune exposition à l’air ambiant à aucun moment.
3.2 Contrôles environnementaux
Une salle blanche maintient la température et l'humidité dans des plages strictes, généralement comprises entre 20 et 24 °C et entre 40 et 60% d'humidité relative. Une température stable garantit une viscosité constante du matériau et un refroidissement régulier du moule, ce qui permet de préserver la répétabilité dimensionnelle. Une humidité contrôlée réduit l’accumulation d’électricité statique, ce qui diminue à son tour le risque d’adhérence de particules sur les surfaces des pièces et des équipements. L’air comprimé utilisé pour les vannes et la manutention des pièces doit être exempt d’huile, filtré en plusieurs étapes et séché afin d’empêcher l’humidité de pénétrer dans le système.
3.3 Gestion du personnel et des matériaux
Les opérateurs pénètrent dans la salle blanche par des sas et respectent scrupuleusement les procédures d’habillage, notamment le port de combinaisons de salle blanche, de filets à cheveux, de cagoules pour la barbe, de gants et de surchaussures. La résine est acheminée par des canaux de transfert scellés et contrôlés. Les opérateurs démoulent les pièces dans la zone contrôlée, les emballent immédiatement, puis les acheminent vers l’extérieur via des chambres de transfert. Chaque point de contact manuel constituant une source de contamination, les concepteurs élaborent le flux de processus de manière à éliminer autant que possible ces points de contact.
3.4 Conception des moules et des outillages
La conception du moule favorise la propreté avant même le début de la production. Les cavités polies réduisent les zones propices à l'accumulation de particules et facilitent le nettoyage. Les ingénieurs positionnent les évents de manière à éviter les marques de brûlure qui provoquent la perte de matière. La conception des points d’injection et du système d’éjection garantit un démoulage propre des pièces, sans manipulation manuelle supplémentaire. Les agents de démoulage et les rebroyés, couramment utilisés dans les ateliers standard, font l’objet d’un contrôle strict, voire d’une interdiction totale, dans les salles blanches, car ils augmentent les risques de contamination et de variabilité des lots.
Aucun de ces changements n’affecte les principes physiques du moulage par injection. Ce qu’ils modifient, ce sont les voies par lesquelles les contaminants peuvent pénétrer. C’est pourquoi une même pièce moulée dans une salle blanche et dans un atelier standard peut présenter une géométrie identique, mais des niveaux de propreté et des résultats d’audit très différents.
4. Les véritables compromis entre coût et délai de livraison
Le moulage en salle blanche coûte plus cher, et ce surcoût provient principalement des coûts d'exploitation plutôt que des seuls investissements en construction. Comprendre la structure des coûts permet d'effectuer une comparaison pertinente lors de l'établissement d'un devis.
4.1 Origines de la prime
Les coûts supplémentaires liés au moulage par injection en salle blanche proviennent de quatre domaines principaux. Le premier concerne les installations et les systèmes de filtration. La conception des systèmes CVC, les filtres HEPA, le contrôle de la pression positive et les taux élevés de renouvellement d’air représentent l’essentiel des dépenses d’investissement. Le deuxième concerne les coûts de personnel. Les procédures d’habillage, les restrictions d’accès et les formations spécialisées augmentent les frais généraux liés à la main-d’œuvre et réduisent la flexibilité des opérateurs. Le troisième poste concerne les frais généraux liés au processus. La validation des paramètres de processus, la surveillance de l’environnement, les registres de lots et la documentation relative à la mise en circulation des lots allongent les délais tant avant que pendant la production. Le quatrième poste concerne les coûts de changement de série. Les cycles de nettoyage, de requalification et d’habillage rendent les changements de série plus lents que dans un atelier standard.
En pratique, cela se traduit par un coût unitaire plus élevé et un délai de production total plus long, car les travaux de validation et de documentation se déroulent en parallèle de la production. Le cycle de moulage proprement dit peut être similaire à celui d’un atelier standard, mais le processus global est plus lent et moins flexible.
4.2 Comparaison des devis et des délais de livraison
Lors de l'évaluation des devis, vous devez distinguer les coûts liés à l'environnement de ceux liés au moulage. Si un fournisseur inclut les frais généraux liés à la salle blanche dans le prix unitaire, la majoration devient difficile à comparer. Demandez donc que la classe de salle blanche, le plan de surveillance et le périmètre de validation apparaissent séparément dans le devis, puis comparez ce qui est comparable. Les délais de fabrication doivent également être comparés. Les programmes certifiés comportent des étapes de validation et de mise en service qui n’existent pas dans les environnements standard ; ainsi, un devis moins cher mais assorti d’un long cycle de validation peut s’avérer plus coûteux au niveau du projet.
4.3 Quand la prime est justifiée
La justification de ce surcoût repose sur une question fondamentale : la contamination de cette pièce entraînerait-elle une défaillance en matière de sécurité, de conformité réglementaire ou de fonctionnement ? Si la réponse est oui, alors le moulage en salle blanche constitue un coût inhérent à l’activité, et non une amélioration facultative. Si la réponse est non, il vaut mieux investir ces fonds ailleurs, et une salle blanche contrôlée ou un atelier géré de manière rigoureuse peut offrir le niveau de propreté requis sans les frais liés à la certification ISO. Par exemple, un boîtier de dispositif de diagnostic qui fait l’objet d’un nettoyage et d’une inspection après le moulage n’a pas besoin de la même classe de propreté qu’une seringue que les opérateurs scellent de manière stérile immédiatement après le démoulage.
5. Quand le moulage en salle blanche est nécessaire
5.1 Scénarios imposés par la réglementation
Lorsque la contamination affecte directement la sécurité du produit, la conformité réglementaire ou son fonctionnement, le moulage par injection en salle blanche devient un choix incontournable. Les dispositifs médicaux et les produits de diagnostic constituent les cas les plus courants, notamment les seringues, les raccords pour perfusion, les composants de cathéters, les pièces destinées à l’administration de médicaments et les boîtiers de dispositifs de diagnostic. Dans ces produits, la présence de particules ou d’une charge microbienne peut mettre les patients en danger. Le conditionnement pharmaceutique constitue un autre cas de figure typique, où les bouchons, les flacons et les composants d’emballage ne doivent en aucun cas compromettre la pureté des médicaments. De plus, les produits « quasi-stériles », que les fabricants stérilisent et utilisent dans des environnements cliniques ou de laboratoire contrôlés, nécessitent également des environnements de salle blanche.
Les normes réglementaires dictent souvent la décision à prendre. Les systèmes de gestion de la qualité des dispositifs médicaux selon la norme ISO 13485, les exigences des BPF (bonnes pratiques de fabrication) et les attentes de la FDA imposent généralement un contrôle documenté de la contamination pour les programmes médicaux et pharmaceutiques. Si le produit relève de ces catégories, le moulage en salle blanche n’est pas facultatif. Pour les pièces médicales, l’objectif de contrôle porte non seulement sur les particules, mais aussi sur la charge microbienne, c’est-à-dire les micro-organismes qui survivent aux processus de moulage et de conditionnement. Le moulage en salle blanche limite le niveau initial de charge microbienne sur les pièces, ce qui rend la stérilisation et la validation en aval plus prévisibles et réduit le risque que des lots échouent aux essais de mise sur le marché.
5.2 Scénarios axés sur le rendement
L'électronique et les semi-conducteurs constituent les principaux domaines où le rendement est déterminant. Dans les connecteurs, les boîtiers de capteurs et les supports optiques, la poussière peut provoquer des courts-circuits, des défauts optiques ou des pannes sur le terrain. Les programmes liés aux semi-conducteurs et à l'optique optent pour le moulage en salle blanche pour une raison différente de celle des programmes médicaux. Une particule présente sur un contact de connecteur ou une surface optique peut entraîner une défaillance intermittente ou un rejet lors de l’inspection ; la propreté est donc un facteur déterminant pour le rendement plutôt qu’une simple exigence de conformité. Pour ces pièces, c’est généralement l’analyse des défaillances qui détermine la classe de produit, et non les exigences réglementaires.
5.3 Quand un moulage standard suffit
Le cas inverse est tout aussi important. Les pièces cosmétiques, les composants industriels et les produits non soumis à des exigences réglementaires ne nécessitent généralement pas de salle blanche certifiée. Un atelier de production bien organisé, ou une “ salle blanche ” avec un entretien contrôlé, un purge rigoureux et une contamination aérienne réduite, permet souvent d’obtenir la finition de surface et l’uniformité requises sans certification du nombre de particules. Une spécification excessive de l’environnement représente un risque financier réel, en particulier lorsqu’une classe ISO supérieure est choisie « par mesure de sécurité » sans analyse des risques à l’appui.
6. Comment définir et vérifier les moulures destinées aux salles blanches
Si les équipes estiment qu’un moulage en salle blanche est nécessaire, le cahier des charges déterminera à la fois le coût et le résultat de l’audit. Une formulation vague telle que “ moulage en salle blanche requis ” laisse au fournisseur toute latitude pour choisir l’interprétation la moins coûteuse.
6.1 Éléments à inclure dans l'appel d'offres
Dans la demande de devis (RFQ), les éléments suivants doivent apparaître clairement. Il s'agit tout d'abord de la classe ISO applicable à l'étape de moulage, puis, séparément, à toute opération d'assemblage ou de conditionnement. En deuxième lieu, les normes applicables, notamment la certification de classification ISO 14644-1 et la norme de gestion de la qualité applicable (telle que la norme ISO 13485 pour le secteur médical). En troisième lieu, le périmètre de validation, y compris les exigences en matière d’IQ/OQ/PQ et les seuils de déclenchement du contrôle des changements. En quatrième lieu, le plan de surveillance environnementale, précisant ce que les équipes mesurent, où elles effectuent ces mesures et à quelle fréquence. En cinquième lieu, les remarques relatives à l’emballage et à la stérilisation, notamment la manière dont les opérateurs scellent les pièces et la méthode de stérilisation à laquelle la résine doit résister. En sixième lieu, les exigences en matière de documentation, notamment les données d’essais de classe récentes, la traçabilité des lots et les dossiers historiques des dispositifs.
Si la stérilisation a lieu en aval, il convient de vérifier que le matériau de moulage par injection est compatible avec la méthode de stérilisation prévue, car l’oxyde d’éthylène (EtO), les rayons gamma et la stérilisation à la vapeur ont chacun des effets différents sur le choix des matériaux et des emballages.
6.2 Vérification des déclarations des fournisseurs
La vérification est tout aussi importante que les spécifications. Demandez au fournisseur son certificat de classification ISO 14644-1 à jour et valide, ainsi que des données de surveillance récentes, plutôt que de vous fier aux affirmations figurant dans les brochures. Assurez-vous que le certificat couvre bien la zone de moulage réelle, et non pas simplement une salle d'exposition. Vérifiez que les procédures d’habillage, de manipulation des matériaux et d’emballage sont conformes à la classe, car une salle certifiée mais gérée avec des procédures négligentes ne protège toujours pas la pièce.
Demandez quelles mesures sont effectuées et à quelle fréquence : comptage des particules pendant les quarts de travail, après les changements de série et après les opérations d’habillage. Vérifiez que la surveillance couvre bien la zone de moulage et non pas uniquement un couloir, et examinez comment l’équipe gère les écarts. Un plan de surveillance dépourvu de procédure de réponse documentée n’est qu’une formalité administrative, et non un véritable contrôle de la contamination.
7. Capacités de moulage par injection en salle blanche de PartsMastery
PartsMastery propose une gamme complète de services de moulage par injection, allant des moules prototypes aux outillages de production. L'usine est certifiée ISO 9001, IATF 16949 et ISO 13485, avec des tolérances dimensionnelles pouvant descendre jusqu'à ±0,05 mm. L’entreprise exploite des installations de moulage par injection en salle blanche conformes aux normes ISO Classe 7 et ISO Classe 8, équipées de presses à injection entièrement électriques, de systèmes de filtration haute efficacité HEPA et de robots automatisés de retrait des pièces. Ces capacités répondent aux exigences strictes en matière de propreté des secteurs médical, pharmaceutique, électronique et des semi-conducteurs.
Dans ses salles blanches, PartsMastery a mis en place un système complet de surveillance environnementale qui suit en temps réel le nombre de particules, la température, l’humidité et les différences de pression. Les opérateurs respectent scrupuleusement les procédures d’habillage et de sas. Les matériaux entrent par des conduits étanches, et les opérateurs effectuent le démoulage, l’inspection et le conditionnement hermétique au sein de la zone contrôlée. Tous les lots de production sont accompagnés de dossiers de traçabilité complets et d’une documentation de mise en circulation des lots, garantissant la conformité aux exigences des normes ISO 13485 et des BPF (bonnes pratiques de fabrication).
De plus, l’équipe d’ingénieurs de PartsMastery propose gratuitement des analyses DFM (Design for Manufacturing, ou conception en vue de la fabrication). Ces analyses aident les clients à optimiser la géométrie des pièces, l’aération des moules et l’emplacement des points d’injection dès la phase de conception, réduisant ainsi le risque de contamination à la source. Qu’il s’agisse de la validation d’un prototype unique ou de la production en série de millions d’unités, PartsMastery fournit des solutions de moulage par injection en salle blanche stables et fiables.
8. Résumé
Le moulage par injection en salle blanche combine le procédé standard de moulage par injection à un environnement contrôlé, et la différence se manifeste sur trois plans : le coût, la documentation et la maîtrise des risques. Le choix de la classe de propreté doit reposer sur les résultats d’une évaluation des risques. La plupart des pièces moulées par injection ne nécessitent qu’une classe ISO 7 ou ISO 8, tandis que les équipes réservent la classe ISO 5 aux opérations d’assemblage critiques. Avant de finaliser la conception, les équipes peuvent valider les relations d’assemblage à l’aide de prototypes imprimés en 3D avant de s’engager dans la fabrication d’outillages en salle blanche.
Une salle blanche n’est pas nécessairement d’autant plus performante qu’elle est propre. Elle ne fonctionne correctement que lorsqu’elle est adaptée au risque de contamination du produit et au flux en aval. Pour les produits médicaux et pharmaceutiques, les exigences réglementaires font des salles blanches un choix incontournable. Pour les produits électroniques et optiques, les facteurs de rendement font des salles blanches un choix économique. Pour les pièces industrielles générales, un atelier bien organisé suffit souvent. Un choix judicieux garantit la sécurité et la qualité du produit tout en évitant des investissements inutiles.
Foire aux questions
Dois-je opter pour la classe ISO 7 ou la classe ISO 8 pour mes pièces moulées ?
Partez du risque lié au produit, et non d'un choix par défaut. La classe ISO 7 convient aux dispositifs présentant un risque plus élevé. La classe ISO 8 convient à de nombreux boîtiers et sous-ensembles, en particulier lorsque les pièces sont soumises à un nettoyage ou à une stérilisation en aval. Associez la classe au parcours de stérilisation et de conditionnement, et validez-la lors de la phase de conception pour la fabrication (DFM).
Et si j'avais besoin de pièces plus propres, mais que je ne pouvais pas justifier la mise en place d'une salle blanche certifiée ?
Une salle blanche ou un environnement de production contrôlé peut réduire la contamination et améliorer l'uniformité esthétique du produit sans les coûts liés à la certification ISO. Si le produit n'est soumis à aucune exigence réglementaire, cette approche permet généralement de répondre aux exigences à un coût nettement inférieur.
Que doit réellement préciser un appel d'offres pour des pièces moulées destinées aux salles blanches ?
Précisez la classe ISO et la documentation attendue, puis demandez au fournisseur de confirmer ces deux éléments par écrit. Une mention vague telle que “ salle blanche requise ” laisse place à l’interprétation la moins coûteuse, et cette divergence apparaîtra lors de l’audit, et non au moment du devis.
Le moulage en salle blanche a-t-il une incidence sur la conception des moules ou le choix des matériaux ?
C'est normal. Les surfaces de moule polies, les évents robustes et les géométries faciles à nettoyer réduisent les sources de particules, tandis que la manipulation fermée de la résine et l'utilisation de matériaux de qualité médicale favorisent la propreté. Dans le domaine de l'électronique, les matériaux anti-ESD empêchent l'accumulation d'électricité statique. Vérifiez les angles de dépouille et l'emplacement des évents lors de la conception pour la fabrication (DFM), moment où les modifications dans la CAO sont les moins coûteuses à réaliser.



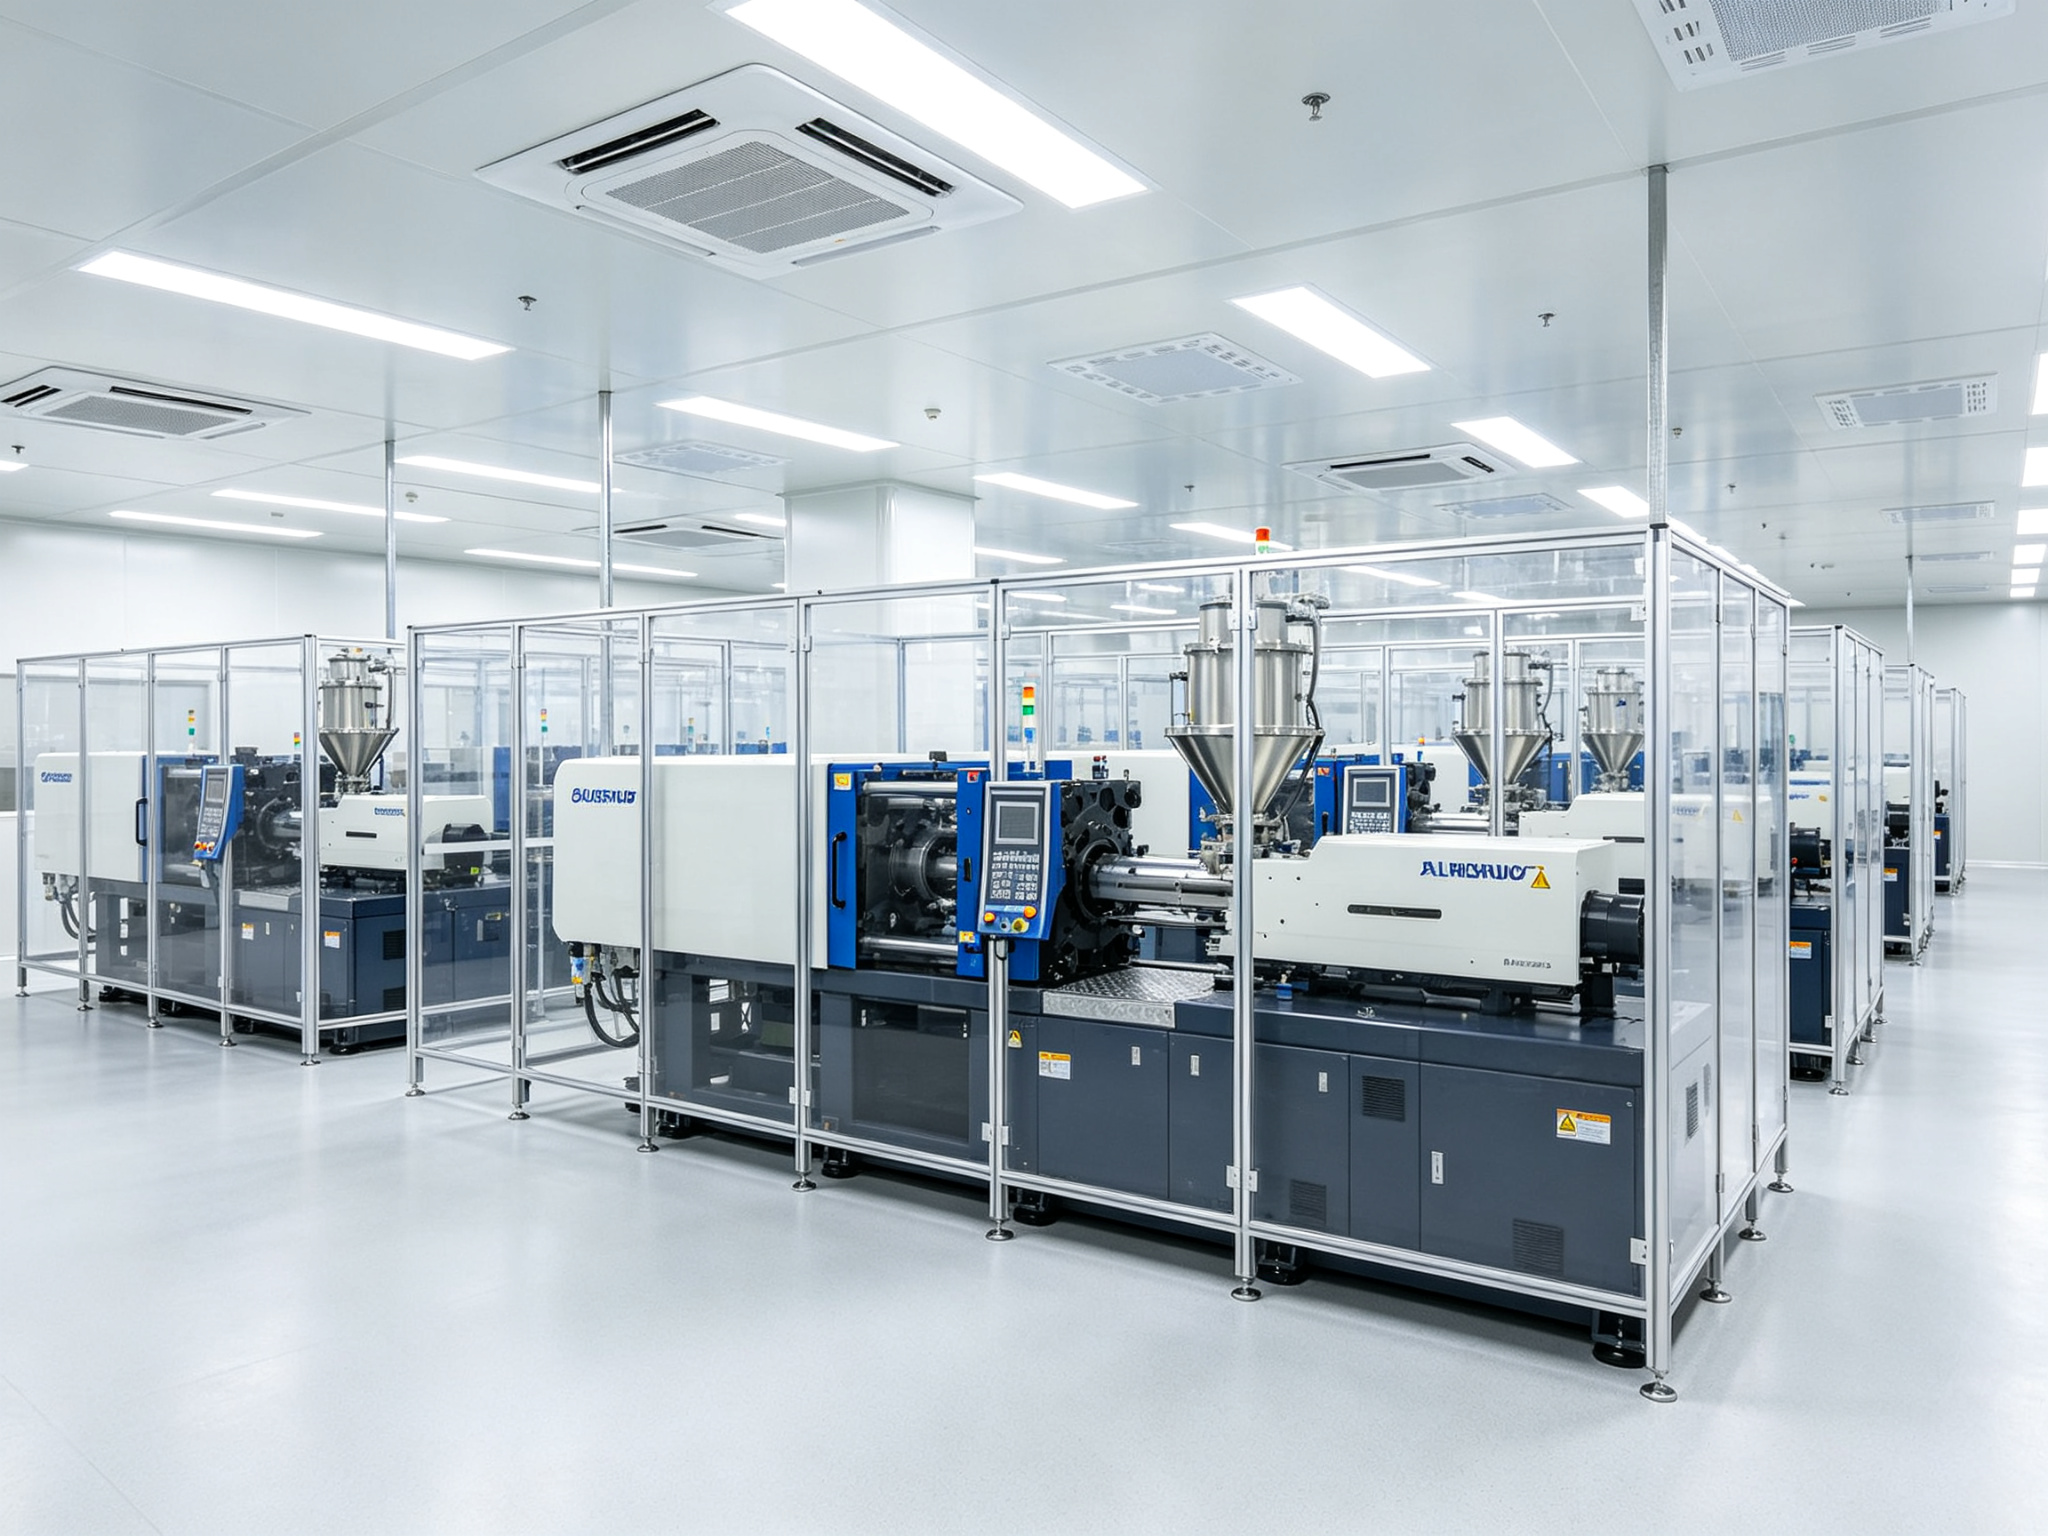
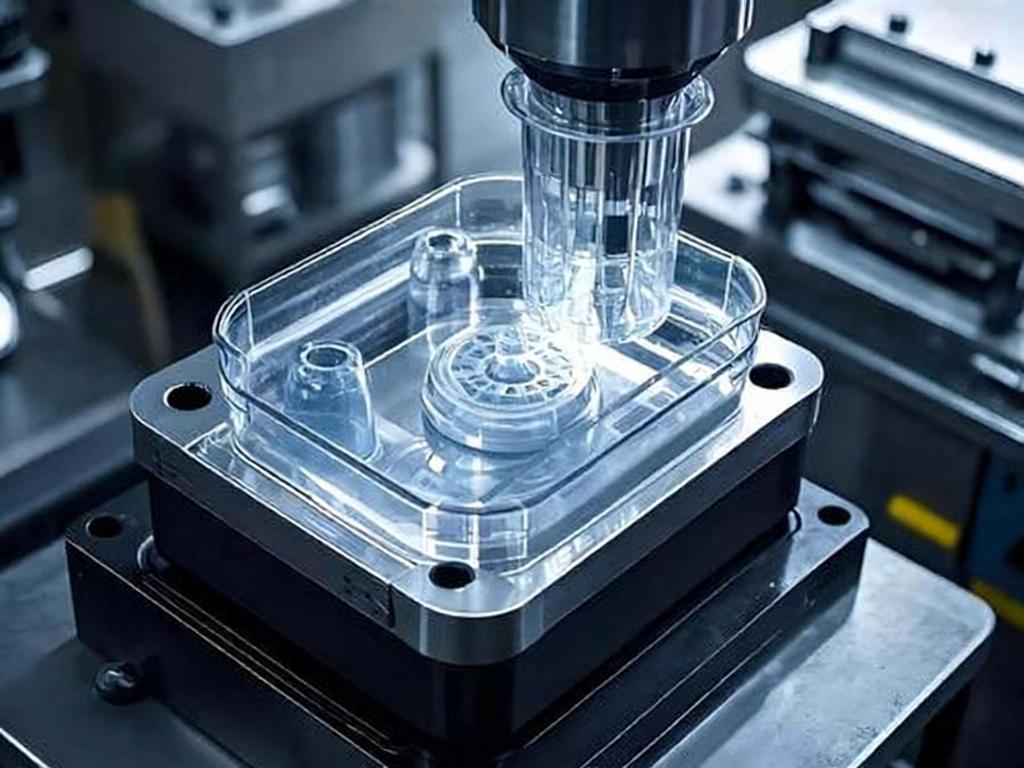 Le moulage par injection en salle blanche désigne le moulage par injection standard que les fabricants réalisent dans un environnement contrôlé classé selon la norme ISO 14644-1. Cet environnement réglemente de manière stricte les concentrations de particules en suspension dans l'air, les différences de pression atmosphérique, la température, l'humidité et l'accès du personnel. La presse à injection, le moule, les équipements d’automatisation, les postes de contrôle qualité et les opérations d’emballage se trouvent tous à l’intérieur de cet espace contrôlé, ou y sont reliés par des chambres de transfert.
Du point de vue des principes de procédé, le moulage en salle blanche est identique au moulage standard. Les opérateurs procèdent au séchage, à la fusion, à l’injection, au compactage, au refroidissement et à l’éjection de la résine pour former la pièce finale. Ce qui change véritablement, c’est le système entourant la presse. De l’air pur filtré par des filtres HEPA, des gradients de pression positive qui empêchent l’air non filtré de pénétrer, un système d’habillage et d’entrée par sas, des conduites d’alimentation en résine étanches, des robots automatisés de retrait des pièces, ainsi que des opérateurs qui procèdent à un conditionnement entièrement hermétique avant que les pièces ne quittent la zone contrôlée. Chaque niveau de protection vise à empêcher les contaminants d’atteindre la pièce dans l’intervalle entre le démoulage et le scellage.
Les fabricants doivent particulièrement insister sur le fait que la “ salle blanche ” n’est pas une configuration spécifique de la presse à injection. Elle représente au contraire un ensemble de conditions contrôlées et de procédures opérationnelles. La presse à injection n’en est qu’un élément parmi d’autres. La contamination pendant le moulage provient rarement de la résine elle-même. Elle est principalement générée par le personnel, l’air, l’outillage et la manutention manuelle. Par conséquent, la valeur fondamentale d’une salle blanche réside dans l’élimination systématique de ces sources de contamination, et non pas simplement dans le remplacement d’un équipement.