La limpieza de una pieza moldeada depende totalmente del entorno en el que se fabrica. En una planta de producción estándar, el polvo, las fibras, la neblina de aceite y la humedad pueden depositarse sobre las piezas durante el moldeado, la manipulación y el embalaje. En el caso de los implantes médicos, los envases farmacéuticos, los componentes semiconductores y los elementos ópticos, una sola partícula del tamaño de una micra puede provocar infecciones en los pacientes, cortocircuitos eléctricos o fallos ópticos.
El moldeo por inyección en sala limpia traslada todo el flujo de producción a un entorno controlado y clasificado según la norma ISO. Mediante una protección multicapa que incluye filtración HEPA, presión positiva, procedimientos de vestimenta, transferencia sellada de resina y retirada automatizada de piezas, los fabricantes minimizan el riesgo de contaminación. Sin embargo, una sala limpia no es simplemente una “planta de producción más limpia”. Implica mayores costes de construcción, costes operativos y requisitos de documentación. La elección adecuada depende del nivel de riesgo de contaminación de la pieza y de los requisitos normativos, y no de perseguir ciegamente el grado de limpieza más alto.
1. ¿Qué es el moldeo por inyección en sala limpia?
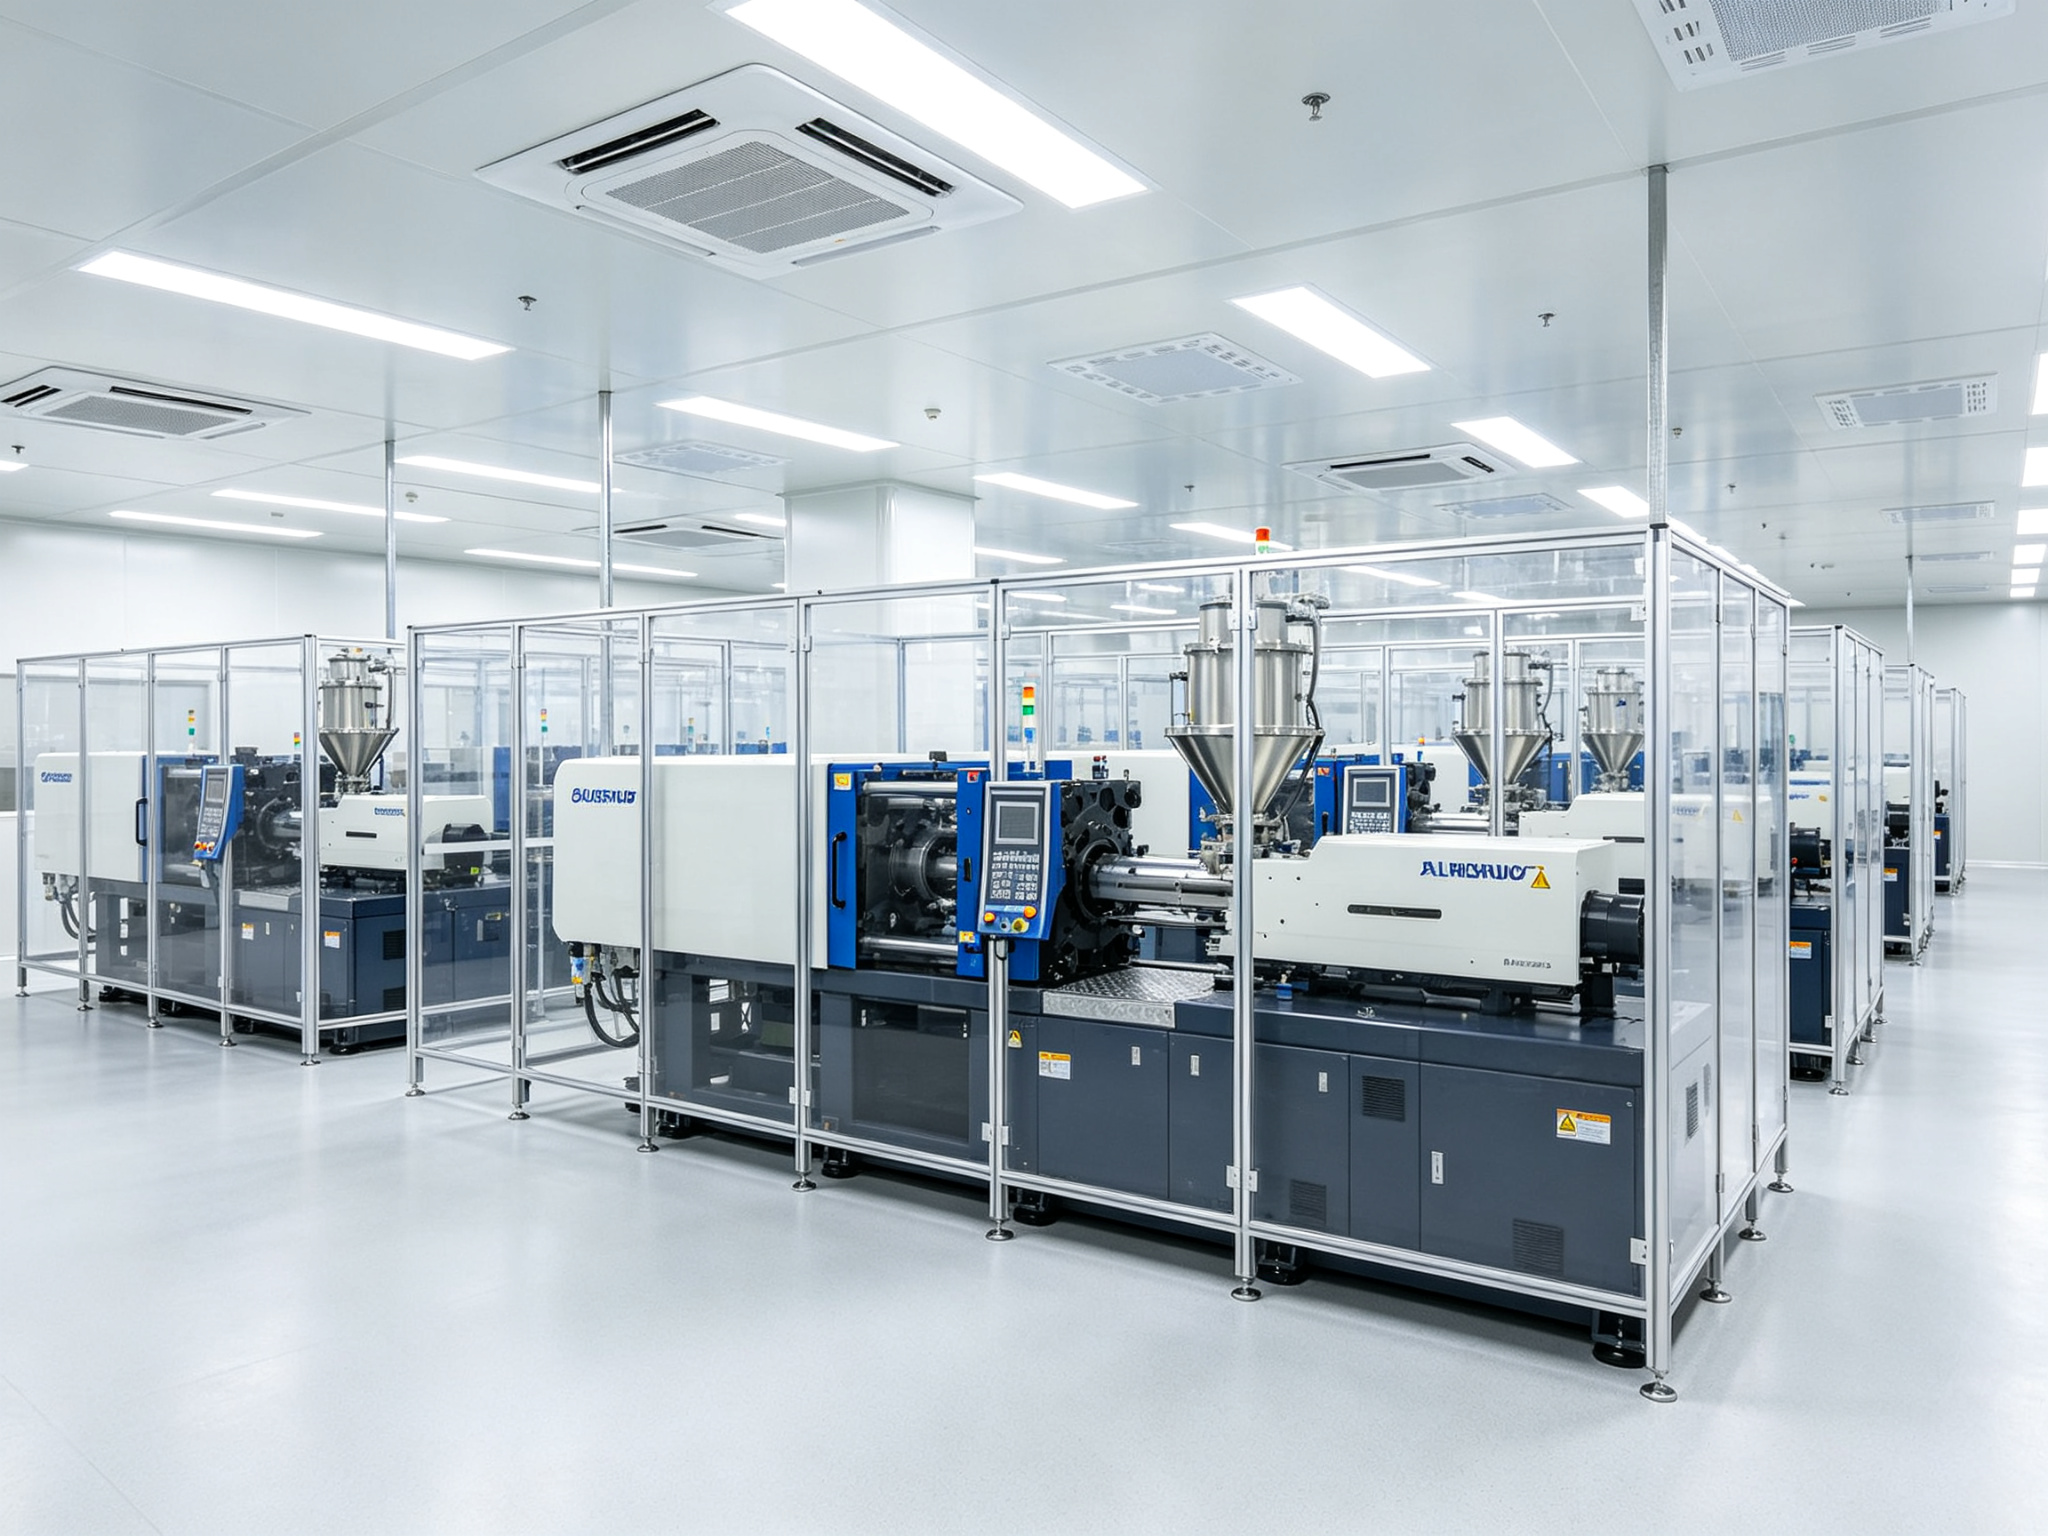
El moldeo por inyección en sala limpia se refiere al moldeo por inyección estándar que los fabricantes llevan a cabo en un entorno controlado clasificado según la norma ISO 14644-1. Este entorno regula estrictamente las concentraciones de partículas en suspensión, los diferenciales de presión del aire, la temperatura, la humedad y el acceso del personal. La máquina de moldeo, el molde, los equipos de automatización, las estaciones de inspección y las operaciones de embalaje se encuentran todos dentro del espacio controlado o se conectan a él a través de cámaras de paso.
Desde el punto de vista de los principios del proceso, el moldeo en sala limpia es idéntico al moldeo estándar. Los operarios secan, funden, inyectan, compactan, enfrían y expulsan la resina para dar forma a la pieza final. Lo que realmente cambia es el sistema que rodea a la prensa. Aire limpio filtrado por filtros HEPA, gradientes de presión positiva que impiden la entrada de aire sin filtrar, vestuarios y entrada con esclusa, tuberías selladas de suministro de resina, robots automatizados de extracción de piezas y trabajadores que completan el embalaje hermético antes de que las piezas salgan de la zona controlada. Cada capa de protección tiene como objetivo impedir que los contaminantes alcancen la pieza en el intervalo entre el desmoldeo y el sellado.
Los fabricantes deben hacer especial hincapié en que la “sala limpia” no es una configuración de características de la máquina de moldeo por inyección. Por el contrario, representa un conjunto de condiciones controladas y procedimientos operativos. La prensa de inyección es simplemente un elemento más dentro de ese conjunto. La contaminación durante el moldeo rara vez proviene de la propia resina. El personal, el aire, las herramientas y la manipulación manual generan la mayor parte de ella. Por lo tanto, el valor fundamental de una sala limpia radica en eliminar sistemáticamente estas fuentes de contaminación, y no simplemente en sustituir un equipo.
2. Clasificación de limpieza según la norma ISO y principios de selección
2.1 Niveles de clasificación de la norma ISO 14644-1
La norma ISO 14644-1 clasifica las salas limpias según el número máximo permitido de partículas por metro cúbico de aire. Cuanto menor sea el número de clase, más limpio es el aire. La gran mayoría de los procesos de producción de moldeo por inyección se llevan a cabo en entornos de clase ISO 7 o clase ISO 8, mientras que los fabricantes reservan la clase ISO 5 para operaciones críticas de montaje y envasado. La siguiente tabla muestra los límites de partículas y las aplicaciones típicas de cada clase.
Clase ISO
Partículas ≥0,5 µm por m³
Partículas ≥5,0 µm por m³
Aplicación típica de moldeo
ISO 5
3,520
29
Montaje crítico y envasado estéril
ISO 6
35,200
293
Fabricación de dispositivos de alta sensibilidad
ISO 7
352,000
2,930
Moldeo por inyección en sala limpia estándar
ISO 8
3,520,000
29,300
Moldeo y envasado en general
Los valores de la tabla representan los límites máximos permitidos, no valores reales medidos. La selección de la clase es una decisión basada en el riesgo, no una etiqueta de marketing. La Clase 7 de la ISO cumple los requisitos de la gran mayoría de las piezas médicas moldeadas por inyección. La Clase 8 de la ISO es adecuada para muchas carcasas y subconjuntos, especialmente aquellos que se someten a procesos posteriores de limpieza o esterilización. Seleccionar una clase antes de aclarar el riesgo de contaminación, el método de esterilización y el contexto normativo suele suponer pagar por una sala más limpia de lo que la pieza realmente necesita.
2.2 Adaptación de la clase al flujo de productos
La clase adecuada depende del flujo de procesamiento posterior al desmoldeo de la pieza. Si la pieza va a someterse posteriormente a esterilización y manipulación en un entorno controlado, la fase de moldeo puede tolerar concentraciones más elevadas de partículas en el aire. Por el contrario, si los trabajadores sellan inmediatamente la pieza en un envase estéril tras el desmoldeo, el proceso requiere una clase de limpieza más elevada. Adaptar la clase al flujo posterior es la forma más eficaz de evitar una inversión excesiva.
Además, la certificación de una sala limpia es un resultado puntual, no una característica permanente. Refleja el estado de la sala en condiciones de funcionamiento específicas el día de la certificación. Por lo tanto, al seleccionar un proveedor, debe preguntar con qué frecuencia se recertifica la sala limpia y si la certificación abarca la zona de moldeo real o simplemente un espacio de exposición adyacente. Cada aumento en la clase de limpieza incrementa significativamente los costes operativos. La energía de filtración, las tasas de renovación de aire, el tiempo de vestimenta y los costes de monitorización aumentan a medida que sube la clase. La clase ISO 7 requiere muchas más renovaciones de aire por hora que la clase ISO 8.
3. Diferencias fundamentales entre el moldeo en sala limpia y el moldeo estándar
Trasladar el moldeo por inyección a una sala limpia supone un cambio en los métodos de producción en cuatro aspectos: equipos, entorno, personal y utillaje. El siguiente análisis examina estas diferencias y su impacto en la calidad de las piezas.
3.1 Equipos y automatización
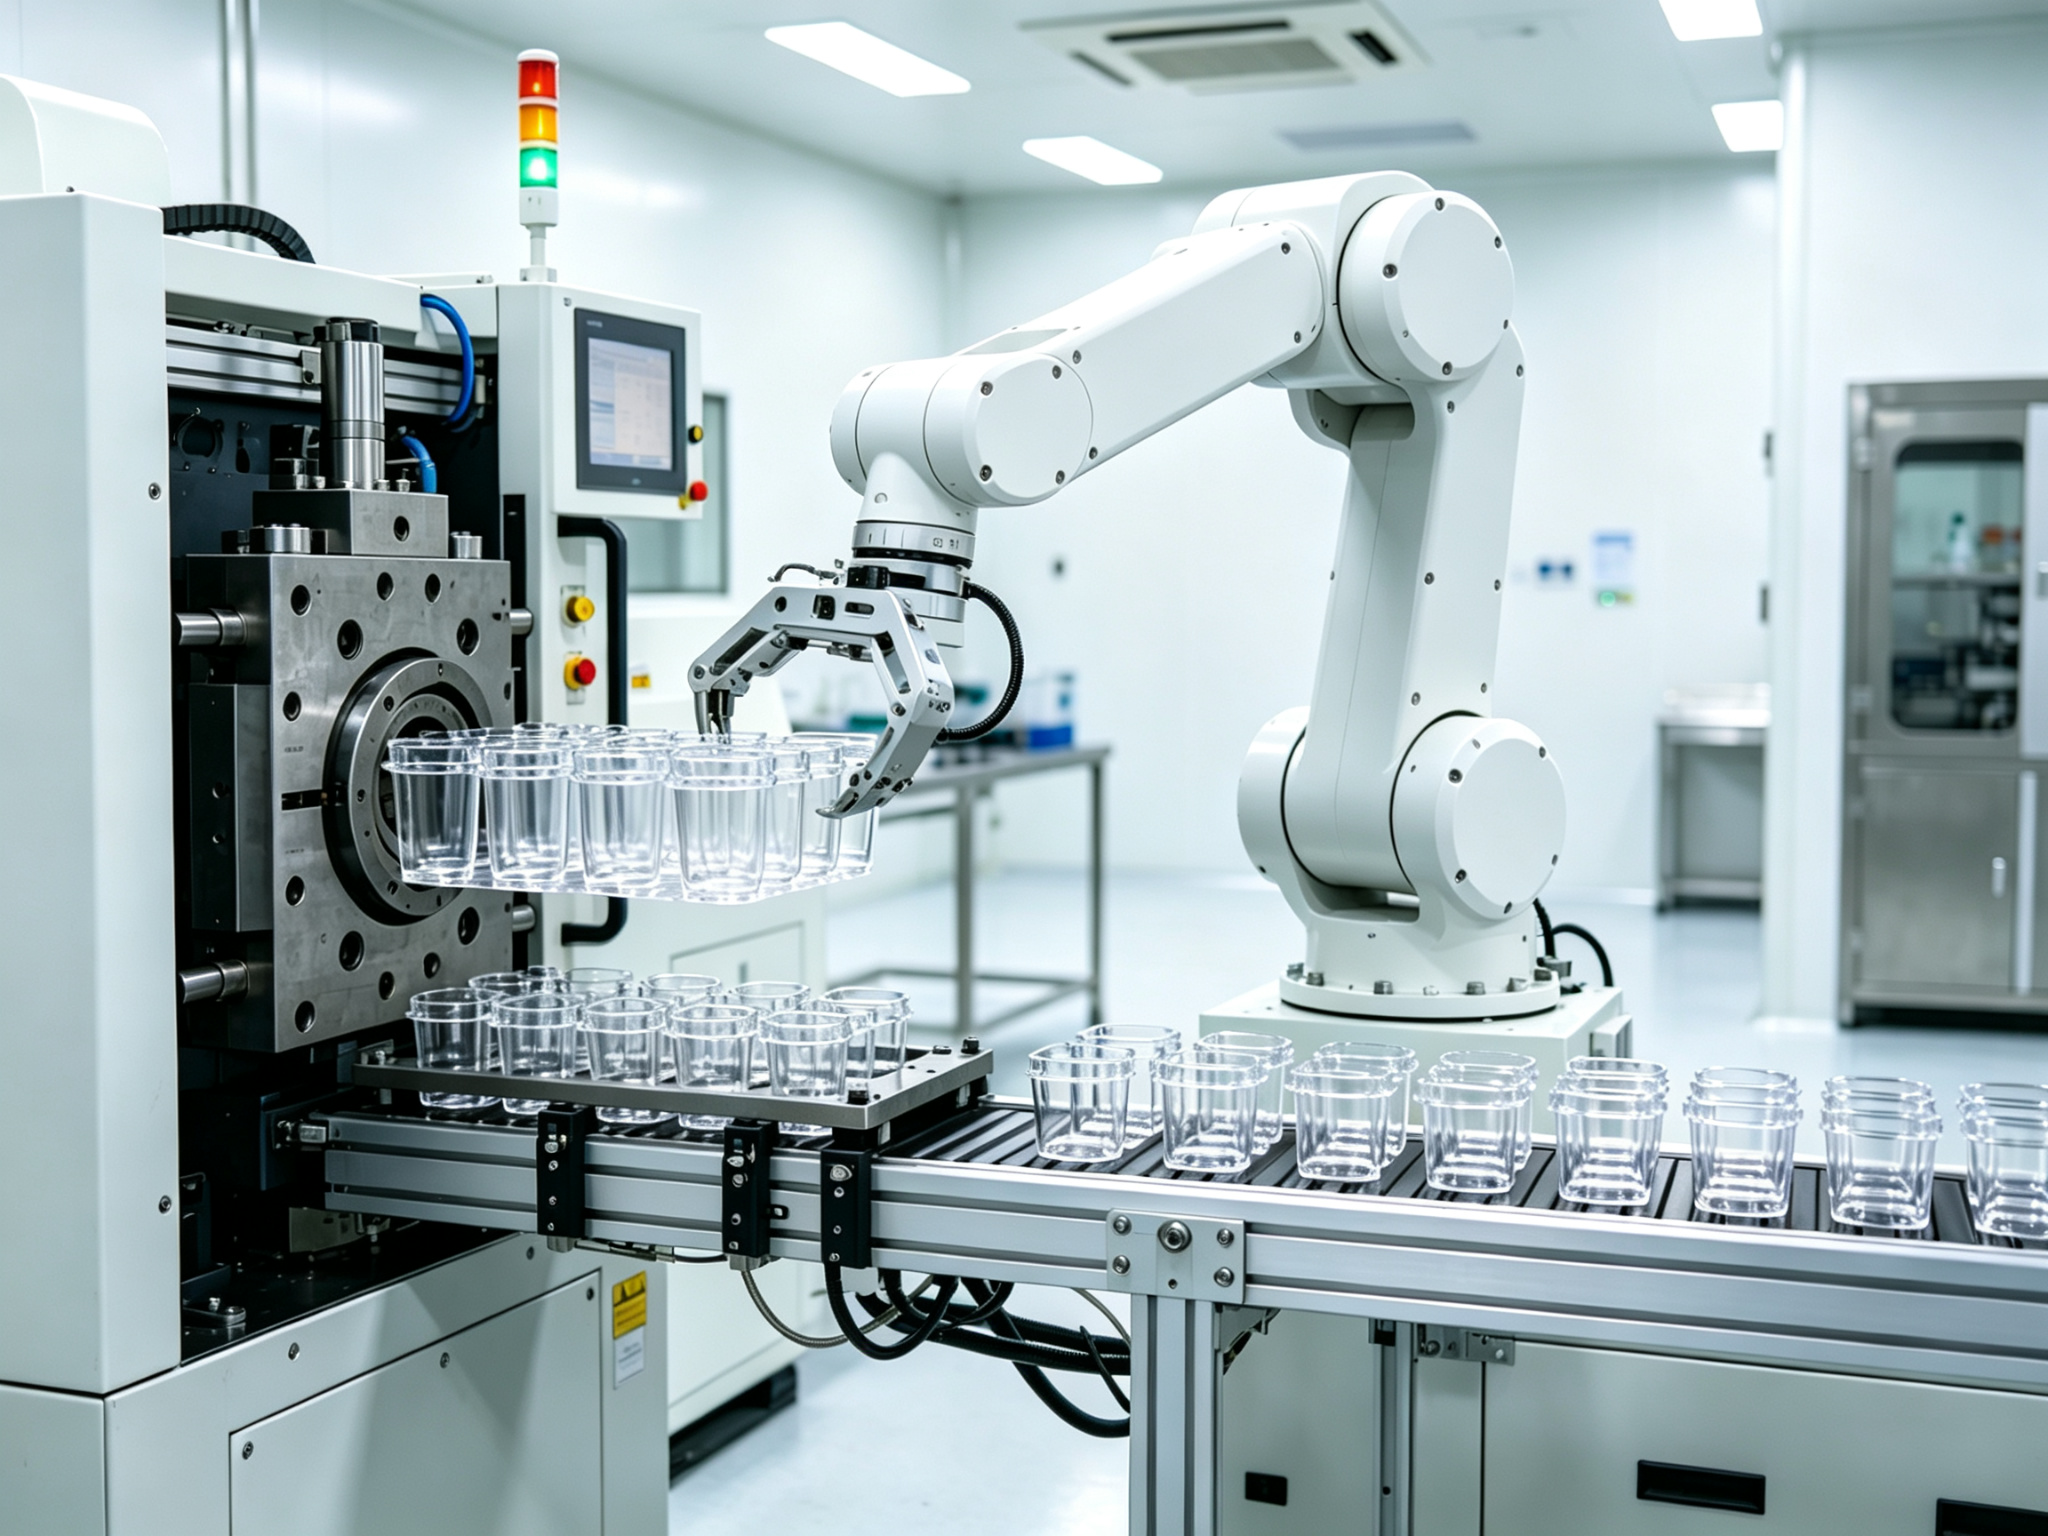
Las salas blancas utilizan de forma generalizada máquinas de moldeo por inyección totalmente eléctricas o con servoaccionamiento cerrado, ya que producen menos niebla de aceite y menos fugas que las máquinas hidráulicas. Los diseñadores crean superficies de las máquinas lisas y fáciles de limpiar, sin esquinas donde se acumule el polvo. Los robots automatizados de recogida y colocación y las cintas transportadoras sustituyen a la manipulación manual. Los sistemas cerrados de suministro de material llevan la resina seca directamente desde los contenedores sellados hasta la prensa, sin que se produzca exposición al aire ambiente en ningún momento.
3.2 Controles medioambientales
Una sala limpia mantiene la temperatura y la humedad dentro de unos límites estrictos, normalmente entre 20 y 24 °C y entre el 40 y el 60% de humedad relativa. Una temperatura estable garantiza una viscosidad constante del material y un enfriamiento uniforme del molde, lo que a su vez garantiza la repetibilidad dimensional. La humedad controlada reduce la acumulación de electricidad estática, lo que a su vez disminuye el riesgo de que las partículas se adhieran a las superficies de las piezas y los equipos. El aire comprimido utilizado para las válvulas y la manipulación de piezas debe estar libre de aceite, filtrado en varias etapas y secado para evitar que la humedad entre en el sistema.
3.3 Gestión de personal y de materiales
Los operarios acceden a la sala limpia a través de esclusas y siguen estrictamente los procedimientos de vestimenta, que incluyen trajes de sala limpia, redecillas para el pelo, cubrebarras, guantes y cubrezapatos. La resina entra a través de canales de transferencia sellados y controlados. Los trabajadores desmoldan las piezas en la zona controlada, las embolsan inmediatamente y, a continuación, las sacan a través de cámaras de paso. Cada punto de contacto manual es una fuente de contaminación, por lo que los diseñadores crean el flujo del proceso para eliminar estos puntos de contacto en la medida de lo posible.
3.4 Diseño de moldes y utillajes
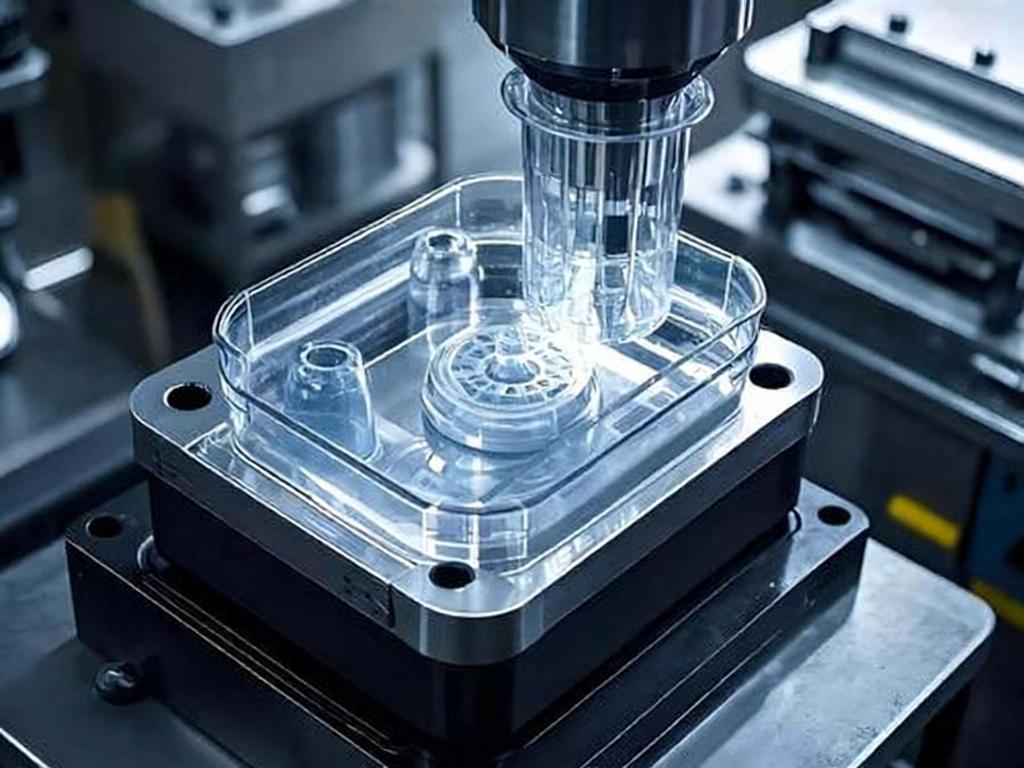
El diseño del molde favorece la limpieza incluso antes de que comience la producción. Las cavidades pulidas reducen la acumulación de partículas y facilitan la limpieza. Los ingenieros sitúan las salidas de aire de forma que se eviten las marcas de quemadura que desprenden material. El diseño de los sistemas de entrada y expulsión garantiza una separación limpia de la pieza sin necesidad de manipulación manual adicional. Los desmoldeantes y el material triturado, de uso habitual en las naves de producción estándar, están sujetos a un control estricto o a una prohibición total en las salas limpias, ya que aumentan los riesgos de contaminación y de variabilidad entre lotes.
Ninguno de estos cambios afecta a los principios físicos del moldeo por inyección. Lo que cambian son las vías por las que pueden entrar los contaminantes. Por eso, una misma pieza moldeada en una sala limpia y en una planta de producción estándar puede tener una geometría idéntica, pero niveles de limpieza y resultados de auditoría muy diferentes.
4. Las verdaderas compensaciones entre coste y plazo de entrega
El moldeado en sala limpia resulta más caro, y este sobrecoste se debe principalmente a los costes operativos, más que a la mera inversión en construcción. Comprender la estructura de costes ayuda a realizar una comparación eficaz a la hora de solicitar presupuestos.
4.1 Fuentes de la prima
Los costes adicionales del moldeo por inyección en sala limpia provienen de cuatro áreas principales. En primer lugar, las instalaciones y los sistemas de filtración. El diseño de los sistemas de climatización, los filtros HEPA, el control de presión positiva y las altas tasas de renovación de aire representan la mayor parte de los gastos de capital. En segundo lugar, los costes de personal. Los procedimientos de vestimenta, el acceso restringido y la formación especializada aumentan los gastos generales de mano de obra y reducen la flexibilidad de los operarios. En tercer lugar, están los gastos generales del proceso. Los parámetros de proceso validados, la monitorización ambiental, los registros de lotes y la documentación de liberación de lotes añaden tiempo tanto antes como durante la producción. En cuarto lugar, están los costes de cambio de serie. Los ciclos de limpieza, recalificación y vestimenta hacen que los cambios de serie sean más lentos que en una planta estándar.
El efecto práctico es un mayor coste por pieza y un plazo de entrega total más largo, ya que el trabajo de validación y documentación se lleva a cabo en paralelo a la producción. El ciclo básico de moldeo puede ser similar al de una planta estándar, pero el proceso circundante es más lento y menos flexible.
4.2 Comparación de presupuestos y plazos de entrega
A la hora de evaluar los presupuestos, debes separar los costes medioambientales de los costes de moldeo. Si un proveedor incluye los gastos generales de la sala limpia en el precio por pieza, resulta difícil comparar el sobrecoste. Por lo tanto, solicite que la clase de sala limpia, el plan de monitorización y el alcance de la validación aparezcan por separado en el presupuesto, para poder comparar elementos equivalentes. También hay que comparar los plazos de entrega. Los programas certificados incluyen pasos de validación y liberación que no existen en las plantas estándar, por lo que un presupuesto más barato con un ciclo de validación largo puede acabar costando más a nivel del proyecto.
4.3 Cuándo está justificada la prima
Que el sobrecoste esté justificado depende de una cuestión fundamental: ¿la contaminación de esta pieza provocaría un fallo de seguridad, normativo o funcional? Si la respuesta es afirmativa, entonces el moldeo en sala limpia es un coste inherente a la actividad empresarial, no una mejora opcional. Si la respuesta es no, entonces es mejor invertir los fondos en otra cosa, y una sala blanca controlada o un taller bien organizado pueden proporcionar la limpieza necesaria sin los gastos adicionales que conlleva la certificación ISO. Por ejemplo, una carcasa de diagnóstico que se somete a limpieza e inspección tras el moldeo no necesita la misma clase de limpieza que una jeringa que los trabajadores sellan de forma estéril inmediatamente después del desmoldeo.
5. Cuando se requiere un moldeado en sala limpia
5.1 Escenarios exigidos por la normativa
Cuando la contaminación afecta directamente a la seguridad del producto, al cumplimiento normativo o a su funcionamiento, el moldeo por inyección en sala limpia se convierte en una opción imprescindible. El motivo más habitual son los productos sanitarios y de diagnóstico, entre los que se incluyen jeringas, conectores intravenosos, componentes de catéteres, piezas para la administración de fármacos y carcasas de dispositivos de diagnóstico. En estos productos, las partículas o la carga microbiana pueden suponer un riesgo para los pacientes. El envasado farmacéutico es otro caso típico, en el que los tapones, los viales y los componentes del envase no deben comprometer la pureza del fármaco. Además, los productos «casi estériles» —que los fabricantes esterilizan y utilizan en entornos clínicos o de laboratorio controlados— también requieren entornos de sala limpia.
Las normas reguladoras suelen tomar la decisión por ti. Los sistemas de gestión de la calidad de productos sanitarios según la norma ISO 13485, los requisitos de las buenas prácticas de fabricación (GMP) y las expectativas de la FDA suelen exigir un control documentado de la contaminación para los programas médicos y farmacéuticos. Si el producto entra dentro de estas categorías, el moldeo en sala limpia no es opcional. En el caso de las piezas médicas, el objetivo de control incluye no solo las partículas, sino también la carga microbiana, es decir, los microorganismos que sobreviven al proceso de moldeo y envasado. El moldeo en sala limpia limita el nivel inicial de carga microbiana en las piezas, lo que hace que la esterilización y la validación posteriores sean más predecibles y reduce el riesgo de que los lotes no superen las pruebas de liberación.
5.2 Escenarios basados en el rendimiento
La electrónica y los semiconductores representan los principales escenarios en los que el rendimiento es un factor clave. En conectores, carcasas de sensores y soportes ópticos, el polvo puede provocar cortocircuitos, defectos ópticos o fallos en el campo. Los programas de semiconductores y ópticos optan por el moldeo en sala limpia por una razón distinta a la de los programas médicos. Una partícula en un contacto de un conector o en una superficie óptica puede provocar fallos intermitentes o el rechazo en la inspección, por lo que la limpieza es un factor determinante para el rendimiento, más que un mero requisito de cumplimiento normativo. En el caso de estas piezas, suele ser el análisis de fallos el que determina la clase, más que los requisitos normativos.
5.3 Cuándo basta con el moldeado estándar
El caso contrario es igualmente importante. Las piezas cosméticas, los componentes industriales y los productos sin requisitos normativos no suelen necesitar una sala limpia certificada. Una planta de producción bien organizada, o una sala blanca con un mantenimiento controlado, purgas rigurosas y una contaminación aerotransportada reducida, suele ofrecer el acabado superficial y la uniformidad necesarios sin necesidad de una certificación del recuento de partículas. Exigir especificaciones excesivas para el entorno supone un riesgo real en términos de costes, especialmente cuando se opta por una clase ISO más alta “por si acaso”, sin un análisis de riesgos que lo justifique.
6. Cómo especificar y verificar el moldeado para salas blancas
Si los equipos determinan que es necesario el moldeado en sala limpia, el documento de especificaciones determinará tanto el coste como el resultado de la auditoría. Una frase imprecisa como “se requiere moldeado en sala limpia” deja al proveedor libertad para optar por la interpretación más económica.
6.1 Qué incluir en la solicitud de presupuesto
En la solicitud de presupuesto (RFQ) deben figurar claramente los siguientes elementos. En primer lugar, la clase ISO correspondiente a la fase de moldeo y, por separado, la de cualquier operación de montaje o embalaje. En segundo lugar, las normas aplicables, incluida la certificación de clasificación según la norma ISO 14644-1 y la norma de gestión de la calidad pertinente (como la ISO 13485 para productos sanitarios). En tercer lugar, el alcance de la validación, incluyendo los requisitos de IQ/OQ/PQ y los criterios que activan el control de cambios. En cuarto lugar, el plan de monitorización ambiental, en el que se especifique qué equipos se miden, dónde se miden y con qué frecuencia. En quinto lugar, las notas sobre embalaje y esterilización, incluyendo cómo los trabajadores sellan las piezas y qué método de esterilización debe soportar la resina. En sexto lugar, los requisitos de documentación, incluyendo datos recientes de ensayos de clase, trazabilidad de lotes y registros históricos del dispositivo.
Si la esterilización se lleva a cabo en una fase posterior del proceso, hay que confirmar que el material de moldeo por inyección pueda soportar el método de esterilización previsto, ya que el óxido de etileno (EtO), la radiación gamma y la esterilización con vapor tienen efectos diferentes sobre la elección de los materiales y el embalaje.
6.2 Verificación de las declaraciones de los proveedores
La verificación es tan importante como las especificaciones. Solicita al proveedor un certificado de clasificación según la norma ISO 14644-1 vigente y válido, así como datos de monitorización recientes, en lugar de fiarte de lo que se afirma en los folletos. Confirma que el certificado cubra la zona de moldeo real, y no solo una sala de exposición. Comprueba que los procedimientos de vestimenta, manipulación de materiales y embalaje se ajusten a la clase, ya que una sala certificada que se gestione con procedimientos descuidados seguirá sin proteger la pieza.
Pregunte qué parámetros mide el equipo y con qué frecuencia: recuentos de partículas durante los turnos, tras los cambios de producción y tras los procesos de vestimenta. Confirme que la monitorización abarca la zona de moldeo y no solo un pasillo, y compruebe cómo gestiona el equipo las desviaciones. Un plan de monitorización sin un procedimiento de respuesta documentado no es más que papeleo, no un control real de la contaminación.
7. Capacidades de moldeo por inyección en sala limpia de PartsMastery
PartsMastery ofrece una gama completa de servicios de moldeo por inyección, desde moldes prototipo hasta utillaje de producción. La fábrica cuenta con las certificaciones ISO 9001, IATF 16949 e ISO 13485, con tolerancias dimensionales de hasta ±0,05 mm. La empresa cuenta con instalaciones de moldeo por inyección en salas limpias que cumplen con las normas ISO Clase 7 e ISO Clase 8, equipadas con máquinas de moldeo por inyección totalmente eléctricas, sistemas de filtración de alta eficiencia HEPA y robots automatizados para la retirada de piezas. Estas capacidades satisfacen los estrictos requisitos de limpieza de los sectores médico, farmacéutico, electrónico y de semiconductores.
En las operaciones en sala limpia, PartsMastery ha establecido un sistema integral de control ambiental que supervisa en tiempo real el recuento de partículas, la temperatura, la humedad y los diferenciales de presión. Los operarios siguen estrictamente los procedimientos de vestimenta y esclusas de aire. Los materiales entran a través de canales sellados, y los trabajadores realizan el desmoldeado, la inspección y el envasado sellado dentro de la zona controlada. Todos los lotes de producción cuentan con registros completos de trazabilidad y documentación de liberación de lotes, lo que garantiza el cumplimiento de los requisitos de la norma ISO 13485 y las buenas prácticas de fabricación (GMP).
Además, el equipo de ingeniería de PartsMastery ofrece revisiones gratuitas de DFM (Diseño para la Fabricación). Estas revisiones ayudan a los clientes a optimizar la geometría de las piezas, la ventilación del molde y la ubicación de las entradas de material durante la fase de diseño, reduciendo así el riesgo de contaminación desde el origen. Ya sea para la validación de un prototipo de una sola pieza o para la producción en masa de un millón de unidades, PartsMastery ofrece soluciones estables y fiables de moldeo por inyección en sala limpia.
8. Resumen
El moldeo por inyección en sala limpia combina el proceso estándar de moldeo por inyección con un entorno controlado, y la diferencia se manifiesta en tres aspectos: coste, documentación y control de riesgos. La selección de la clase de limpieza debe basarse en los resultados de la evaluación de riesgos. La mayoría de las piezas moldeadas por inyección solo requieren una clase ISO 7 o ISO 8, mientras que los equipos reservan la clase ISO 5 para operaciones de montaje críticas. Antes de dar por definitivo el diseño, los equipos pueden validar las relaciones de montaje mediante prototipos impresos en 3D antes de comprometerse con el utillaje para sala limpia.
En el caso de una sala limpia, no se aplica la regla de «cuanto más limpia, mejor». Funciona bien únicamente cuando se adapta al riesgo de contaminación del producto y al flujo de procesos posteriores. En el caso de los productos médicos y farmacéuticos, los requisitos normativos hacen que las salas limpias sean una opción inevitable. Para los productos electrónicos y ópticos, los factores que determinan el rendimiento hacen que las salas limpias sean una opción económica. En cuanto a las piezas industriales generales, a menudo basta con un taller bien organizado. Una selección correcta garantiza la seguridad y la calidad del producto, al tiempo que evita inversiones innecesarias.
Preguntas frecuentes
¿Necesito la clase ISO 7 o la clase ISO 8 para mis piezas moldeadas?
Partir del riesgo del producto, no de una opción predeterminada. La clase ISO 7 es adecuada para dispositivos de mayor riesgo. La clase ISO 8 se adapta a muchas carcasas y subconjuntos, especialmente cuando las piezas se someten a procesos posteriores de limpieza o esterilización. Vincular la clase al proceso de esterilización y envasado, y confirmarla durante la fase de diseño para la fabricación (DFM).
¿Qué pasa si necesito piezas más limpias, pero no me sale a cuenta instalar una sala limpia certificada?
Una sala blanca o un entorno de producción controlado pueden reducir la contaminación y mejorar la uniformidad del producto cosmético sin los gastos que conlleva la certificación ISO. Si el producto no está sujeto a ninguna normativa, este enfoque suele cumplir los requisitos a una fracción del coste.
¿Qué debe especificar realmente una solicitud de presupuesto para moldes destinados a salas blancas?
Especifica la clase ISO y la documentación que esperas recibir y, a continuación, pide al proveedor que confirme ambas cosas por escrito. Una indicación imprecisa del tipo “se requiere sala limpia” da pie a la interpretación más económica, y esa discrepancia sale a la luz durante la auditoría, no en el presupuesto.
¿El moldeado en sala limpia influye en el diseño del molde o en la elección de los materiales?
Así debería ser. Las superficies pulidas de los moldes, la ventilación eficaz y las geometrías fáciles de limpiar reducen las fuentes de partículas, mientras que la manipulación cerrada de la resina y los materiales de grado médico favorecen la limpieza. En el caso de los componentes electrónicos, los materiales con protección contra descargas electrostáticas (ESD) evitan la acumulación de electricidad estática. Comprueba los ángulos de desmoldeo y la ubicación de las rejillas de ventilación durante la fase de diseño para la fabricación (DFM), cuando los cambios en el CAD resultan más económicos de realizar.



 El moldeo por inyección en sala limpia se refiere al moldeo por inyección estándar que los fabricantes llevan a cabo en un entorno controlado clasificado según la norma ISO 14644-1. Este entorno regula estrictamente las concentraciones de partículas en suspensión, los diferenciales de presión del aire, la temperatura, la humedad y el acceso del personal. La máquina de moldeo, el molde, los equipos de automatización, las estaciones de inspección y las operaciones de embalaje se encuentran todos dentro del espacio controlado o se conectan a él a través de cámaras de paso.
Desde el punto de vista de los principios del proceso, el moldeo en sala limpia es idéntico al moldeo estándar. Los operarios secan, funden, inyectan, compactan, enfrían y expulsan la resina para dar forma a la pieza final. Lo que realmente cambia es el sistema que rodea a la prensa. Aire limpio filtrado por filtros HEPA, gradientes de presión positiva que impiden la entrada de aire sin filtrar, vestuarios y entrada con esclusa, tuberías selladas de suministro de resina, robots automatizados de extracción de piezas y trabajadores que completan el embalaje hermético antes de que las piezas salgan de la zona controlada. Cada capa de protección tiene como objetivo impedir que los contaminantes alcancen la pieza en el intervalo entre el desmoldeo y el sellado.
Los fabricantes deben hacer especial hincapié en que la “sala limpia” no es una configuración de características de la máquina de moldeo por inyección. Por el contrario, representa un conjunto de condiciones controladas y procedimientos operativos. La prensa de inyección es simplemente un elemento más dentro de ese conjunto. La contaminación durante el moldeo rara vez proviene de la propia resina. El personal, el aire, las herramientas y la manipulación manual generan la mayor parte de ella. Por lo tanto, el valor fundamental de una sala limpia radica en eliminar sistemáticamente estas fuentes de contaminación, y no simplemente en sustituir un equipo.