A escolha entre a moldagem a vácuo e a impressão 3D para protótipos de plástico resume-se, essencialmente, a responder a três perguntas em sequência. Primeiro, é realmente possível fabricar a peça? Segundo, o resultado permite verificar os objetivos de conceção atuais? E, terceiro, o custo total faz sentido? A maioria dos guias comparativos começa diretamente pelo volume de produção, mas isso muitas vezes é colocar a carroça à frente dos bois — porque, durante a fase de desenvolvimento, quando o projeto ainda não está definido, o próprio volume continua a ser uma variável incerta.
A impressão 3D constrói uma peça diretamente a partir de um ficheiro CAD através da deposição camada a camada, enquanto a fundição a vácuo requer um modelo-mestre adicional, um molde de silicone e, por fim, a fundição de resina de poliuretano sob vácuo. Esta diferença fundamental explica quase todas as distinções entre os dois processos em termos de prazo de execução, qualidade da superfície, desempenho do material, flexibilidade de conceção e estrutura de custos. Este guia analisa sistematicamente os princípios, os limites de aplicação, as capacidades de verificação, os componentes de custo e a lógica de seleção de ambos os processos, ajudando os engenheiros a escolher o processo certo no momento certo.
1. Lógica de seleção: primeiro a fase de desenvolvimento, depois o processo
A maioria dos artigos comparativos divide o âmbito de aplicação dos dois processos com base no volume de produção, mas esta abordagem só funciona depois de se ter definido definitivamente o projeto. No fluxo de trabalho de desenvolvimento real, um ponto de partida mais razoável é: o que é que esta ronda atual de prototipagem em plástico precisa de verificar?
1.1 Quatro fases de verificação
Verificação do encaixe e da montagem. As peças só necessitam de verificações de montagem no que diz respeito a interferências, e o desempenho do material ainda não é um fator crítico. Nesta fase, a impressão 3D costuma ser a opção preferida, uma vez que os custos de modificação se mantêm baixos e os prazos de entrega são rápidos.
Verificação do funcionamento e da durabilidade. As dobradiças, os encaixes de pressão, as juntas de vedação e as peças submetidas a flexão repetida requerem testes, pelo que o desempenho do material passa a ser importante. Nesta fase, deve selecionar o processo e o material de acordo com o tipo de teste.
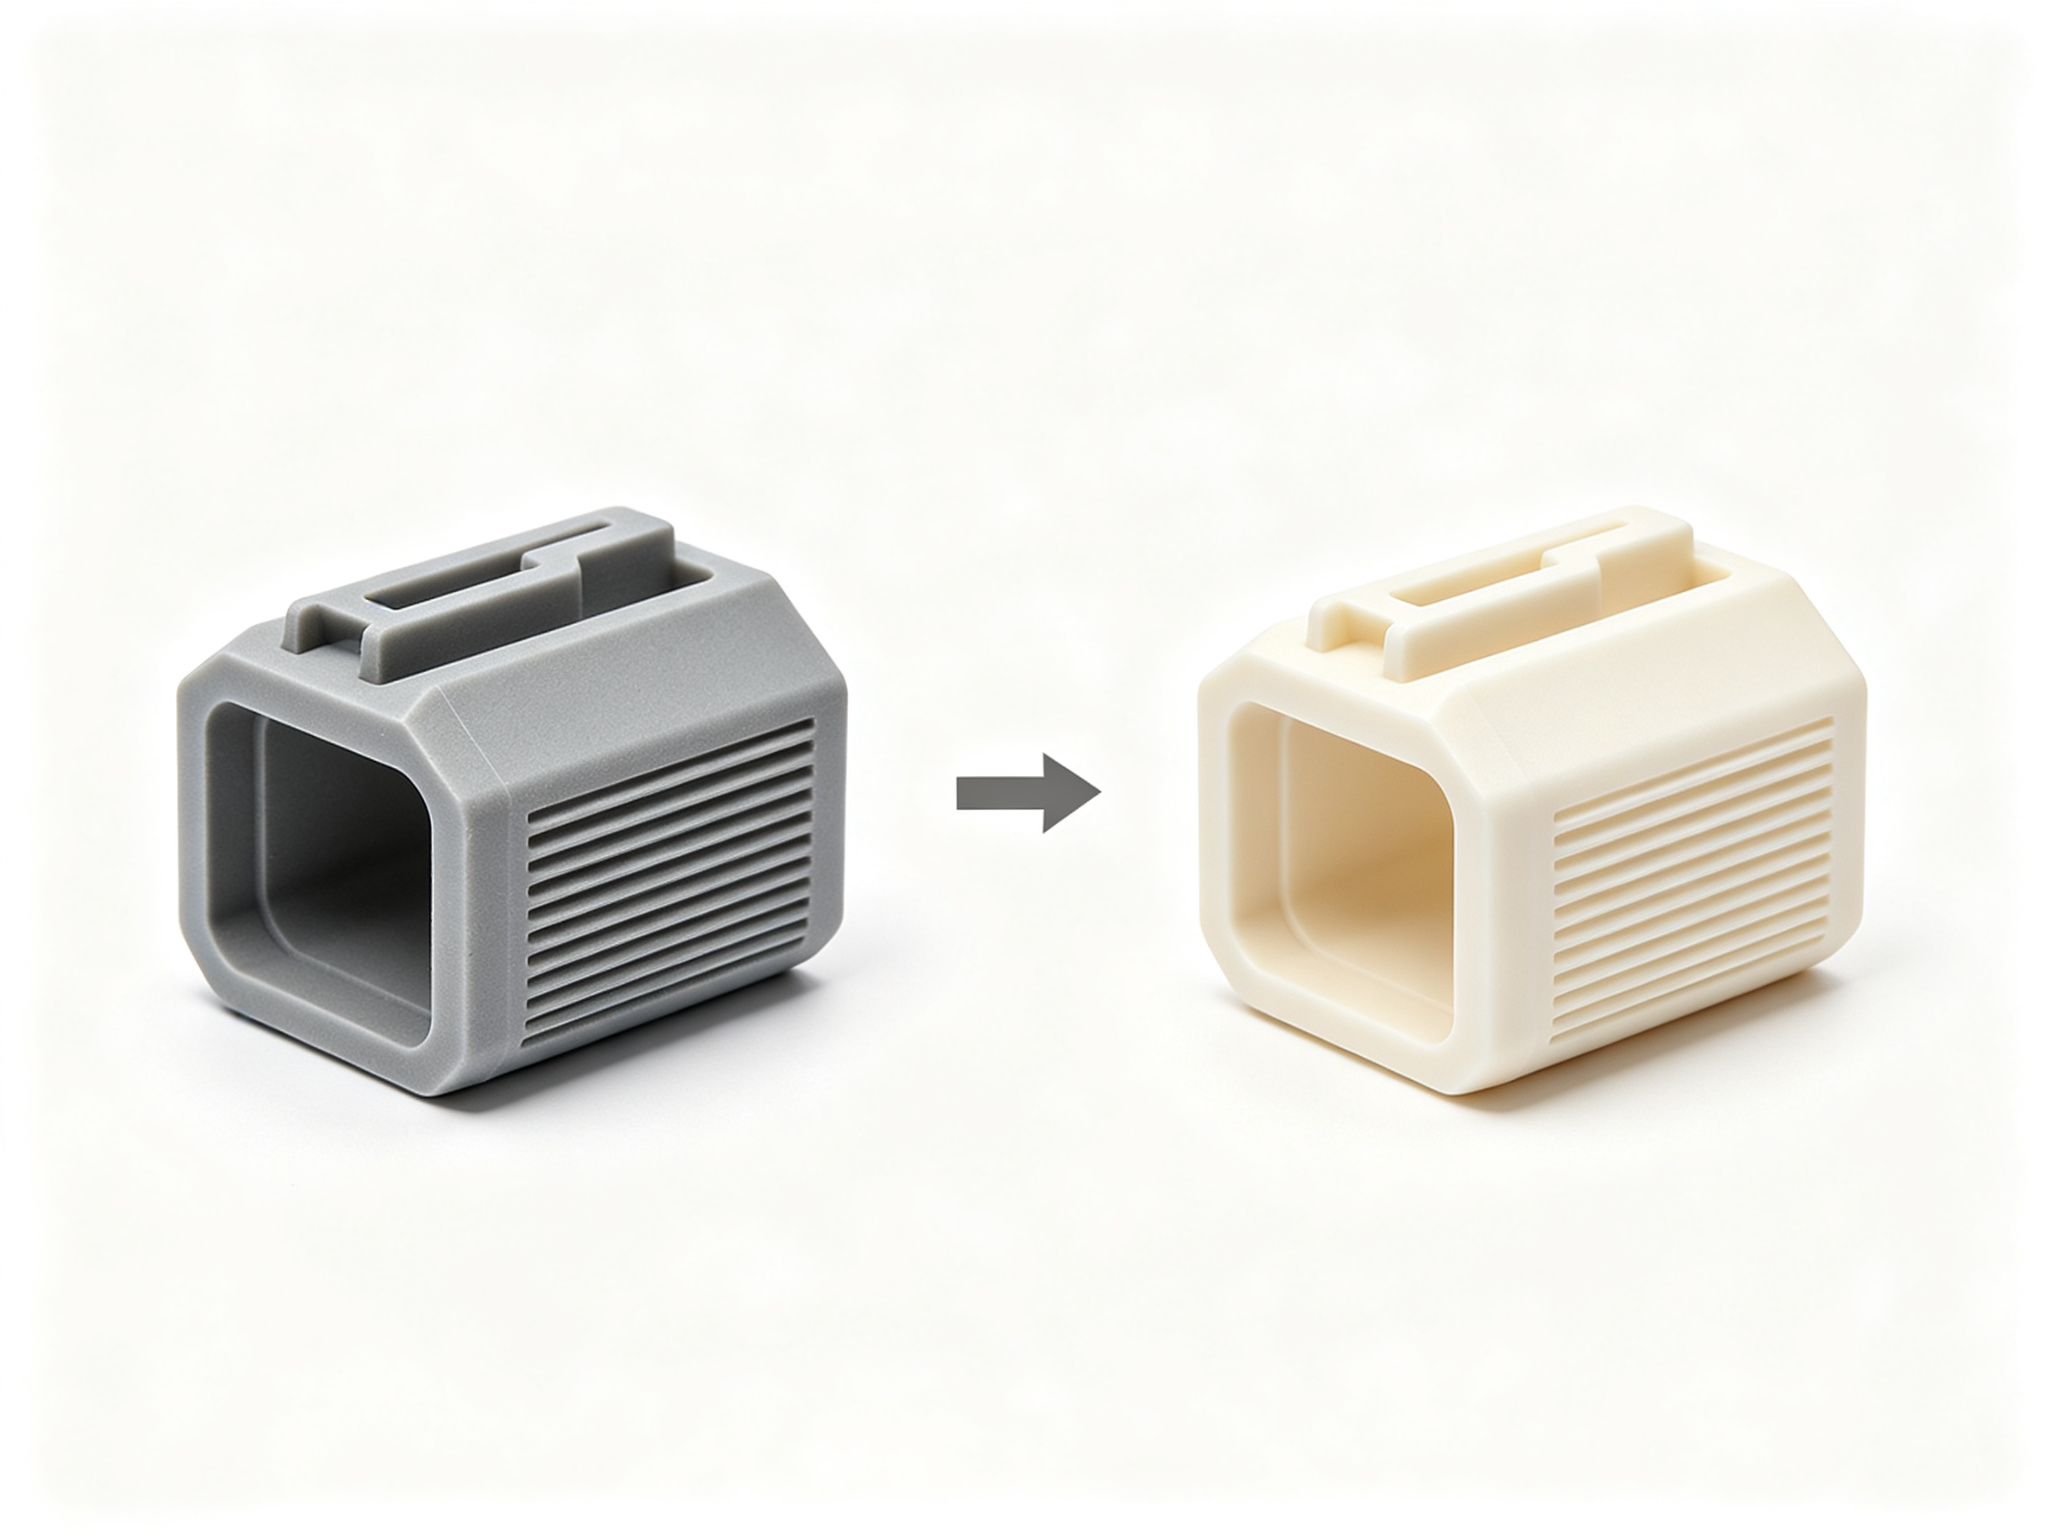
Verificação do aspeto e da apresentação. As peças têm de passar na avaliação estética por parte dos clientes ou utilizadores e devem ter o aspeto de produtos fabricados em série. Nesta fase, a moldagem a vácuo revela-se normalmente mais adequada, uma vez que a qualidade da superfície e a cor se aproximam mais das peças moldadas por injeção.
Preparação para a pré-produção. À medida que o volume aumenta, a vida útil do molde e o percurso de transição para a produção em série passam a fazer parte do processo de decisão. Nesta fase, deve avaliar-se se se deve passar da fundição a vácuo para a moldagem por injeção em moldes de alumínio ou aço.
1.2 Por que razão a fase é mais importante do que o volume
A fase de desenvolvimento determina o que o protótipo precisa de verificar, e o processo selecionado deve ter a capacidade de verificar esse objetivo. Ignorar a avaliação da fase e comparar diretamente os preços leva frequentemente à utilização do processo errado para verificar o objetivo errado. Em contrapartida, identificar primeiro a fase restringe os processos viáveis e torna a comparação subsequente muito mais significativa.
2. O passo adicional na moldagem a vácuo: o modelo-mestre
A impressão 3D passa do ficheiro à peça numa única etapa, enquanto a fundição a vácuo acrescenta uma etapa intermédia fundamental: a criação de um modelo-mestre.
2.1 O fluxo de trabalho da fundição a vácuo
O processo de moldagem a vácuo funciona da seguinte forma. Em primeiro lugar, produz-se um modelo-mestre físico que corresponde à forma do produto final. Em seguida, os operários vertem silicone líquido à volta do modelo-mestre. Após a cura do silicone, os operários cortam-no e removem o modelo-mestre, deixando uma cavidade que se torna o molde de silicone. Em seguida, os operários vertem resina de poliuretano no molde de silicone sob vácuo e, após a cura, retiram a peça. Cada peça moldada é uma réplica do modelo-mestre, pelo que a qualidade da superfície e a precisão dimensional do modelo-mestre determinam diretamente o limite máximo de todas as peças moldadas.
2.2 Comparação dos métodos de padrões-mestre
Os fabricantes costumam produzir modelos-mestre através de impressão 3D ou maquinagem CNC. Um modelo-mestre impresso em 3D oferece rapidez e baixo custo, mas o processo de impressão limita a qualidade da superfície e a precisão dimensional. Um modelo-mestre maquinado por CNC proporciona tolerâncias mais apertadas e uma superfície mais lisa, mas tem um custo mais elevado e um ciclo de modificação mais demorado.
Método do Padrão Mestre
Vantagens
Limitações
Molde impresso em 3D
Produção rápida, modificação rápida, baixo custo
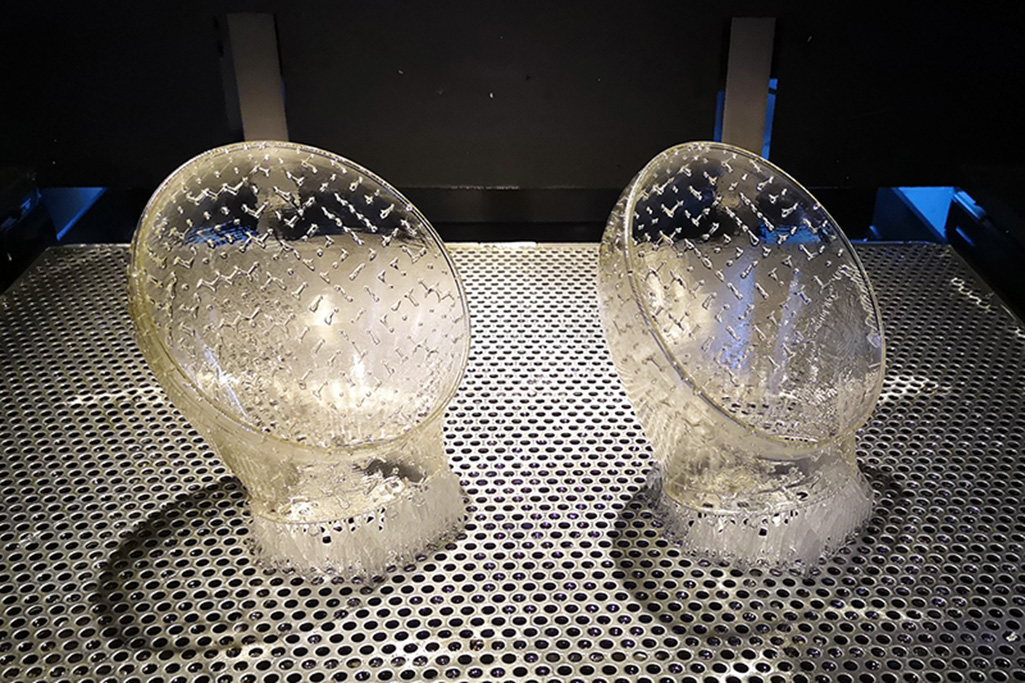
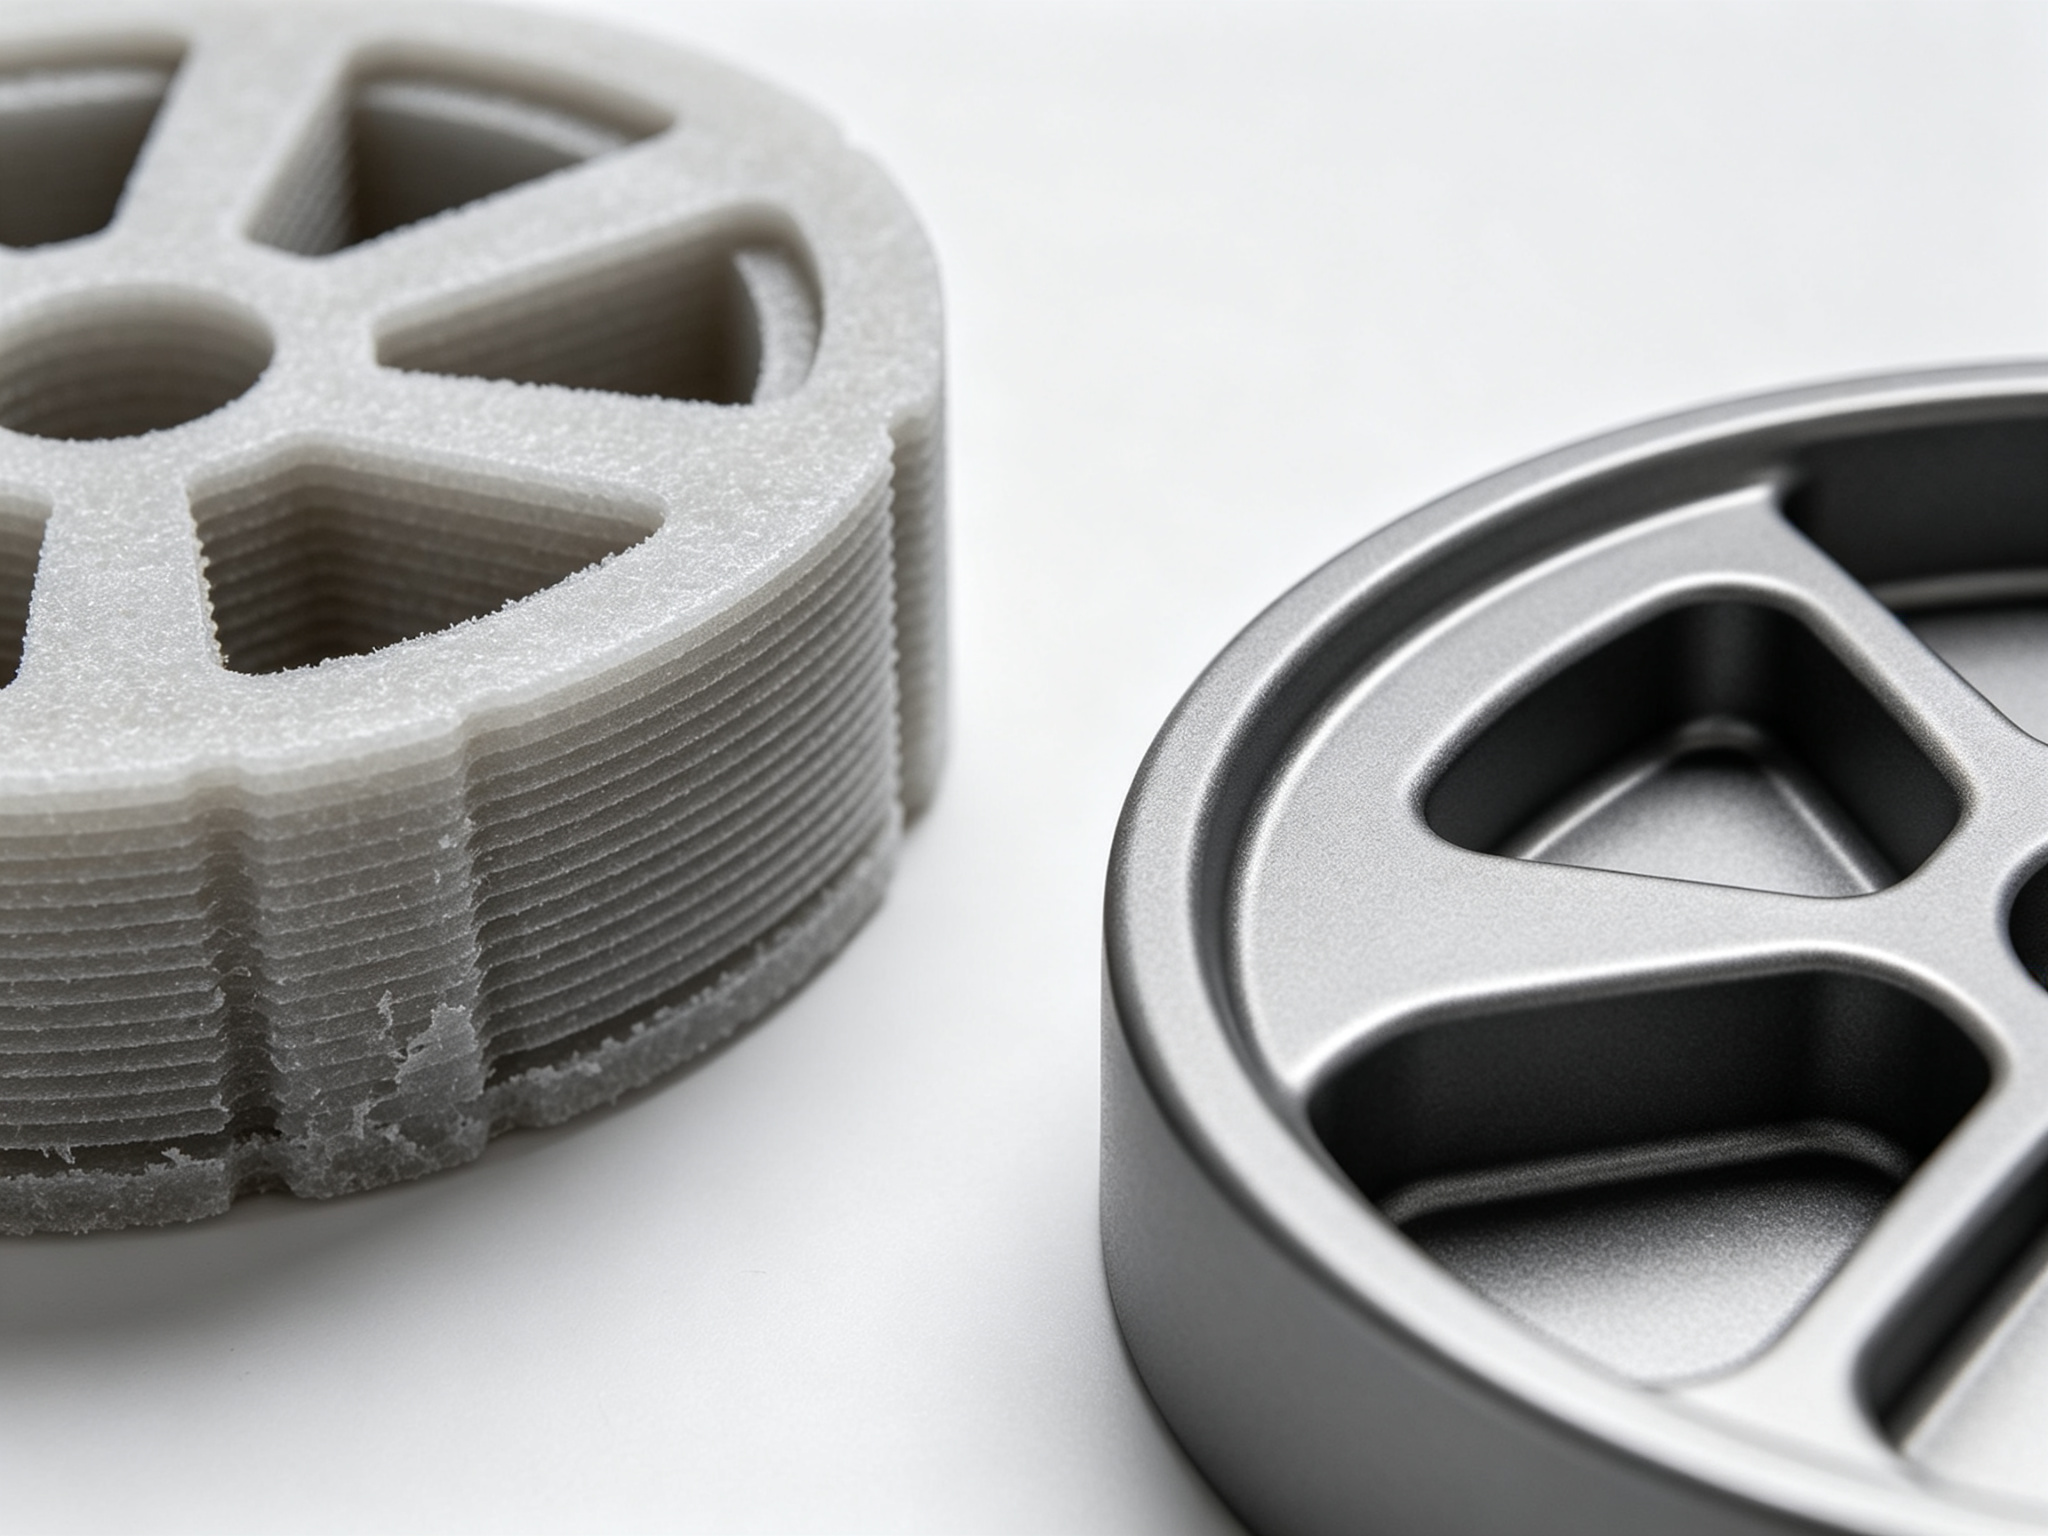
A superfície e os detalhes do teto são limitados pelo processo de impressão; as linhas das camadas reproduzem-se em todas as peças moldadas
Custo mais elevado do padrão, prazo de entrega mais longo, custo mais elevado da modificação do projeto
2.3 Por que é que optar pela fundição implica duas decisões
Como o molde de silicone reproduz com precisão o modelo-mestre, reproduz também todos os seus defeitos. Linhas de camada, marcas de suporte e superfícies não lixadas aparecerão em todas as peças fundidas, não apenas na primeira. Por conseguinte, a escolha da fundição a vácuo envolve, na verdade, duas decisões: escolher o processo de fundição e, simultaneamente, decidir como se irá fabricar o modelo-mestre.
A PartsMastery abrange toda esta cadeia. Primeiro, produzimos o modelo mestre através de CNC ou impressão 3D; em seguida, procedemos à fabricação do molde de silicone e à fundição a vácuo, garantindo valores de referência de tolerância e padrões de superfície consistentes, desde o modelo até à peça fundida, ao longo de todo o processo. Fornecemos feedback sobre o DFM (Design for Manufacturing) juntamente com o orçamento, para que possamos identificar claramente qualquer característica que requeira inserções no molde de silicone antes de se fabricar o modelo-mestre.
2.4 Prazo de entrega: primeira peça vs. lote completo
A etapa adicional do modelo-mestre também explica a diferença no prazo de entrega. A primeira peça fundida chega mais tarde do que a primeira peça impressa, porque é necessário fabricar primeiro o molde. No entanto, a partir da segunda peça, a situação inverte-se — a fundição reutiliza o mesmo molde, enquanto a impressão repete o tempo total de construção para cada unidade. O prazo de entrega da primeira peça e o tempo de conclusão de todo o lote representam dois valores diferentes e podem indicar processos distintos. Para um único protótipo, a impressão 3D constitui a opção mais prática, uma vez que nunca se tem a oportunidade de amortizar o custo do molde.
3. Limites de fabrico de cada processo
O primeiro passo na seleção de um processo não é comparar preços, mas sim determinar se é mesmo possível fabricar a peça.
3.1 Impressão 3D: sem molde, sem restrições de desmoldagem
A impressão 3D não requer moldes, pelo que não há restrições relacionadas com a desmoldagem. É possível imprimir diretamente canais internos, estruturas em treliça e mecanismos móveis de peça única. No entanto, o espaço de construção limita a impressão 3D, pelo que é necessário dividir e unir peças de grandes dimensões.
3.2 Fundição a vácuo: vantagens em termos de linha de separação e dimensões
A fundição a vácuo requer a abertura de um molde de silicone de duas partes e a remoção da peça, pelo que apresenta restrições relacionadas com a linha de separação e a direção de desmoldagem. Os fabricantes ainda podem moldar recortes, cavidades profundas e orifícios profundos, mas estas características exigem inserções adicionais no interior do molde, o que aumenta o custo do molde e o tempo de manuseamento, podendo afetar a consistência entre as peças. Por outro lado, os fabricantes podem dimensionar os moldes de silicone para tamanhos muito superiores aos da maioria dos volumes de impressão 3D, pelo que, no caso de peças grandes e simples, a fundição a vácuo pode ser a única opção viável.
Artigo em destaque
Impressão 3D
Fundição sob vácuo
Canais internos e rede cristalina
Construído numa única peça, sem restrições
Limitado pela linha de separação e pela direção de desmoldagem, o que, normalmente, torna isso impossível
Ranhuras e cavidades profundas
Sem impacto na compilação
Requer insertos ou núcleos solúveis
Mecanismos de movimento de peça única
Concluído numa única compilação
Normalmente, é necessário desmontar e montar
Dimensão da peça
Limitado pelo perímetro de construção
O tamanho do molde pode exceder a maioria dos limites de construção
Se o projeto incluir canais internos ou elementos móveis, a impressão 3D constitui a solução mais simples. Se a peça for grande e simples, a fundição a vácuo poderá ser a única opção viável.
4. O que os protótipos podem e não podem verificar
A impressão 3D não é um processo único. Pelo contrário, constitui um conjunto de processos que inclui SLA, SLS, MJF e FDM, cada um dos quais proporciona resultados de verificação diferentes.
4.1 Capacidades de verificação do processo de impressão
Processo de impressão
O que pode verificar
Onde pode induzir em erro
Estereolitografia SLA
Verificações de detalhes, superfícies e montagem
A resina é frágil e amarelece com a exposição prolongada aos raios UV
Sinterização por pó SLS/MJF
Resistência estrutural, ensaios de flexão repetidos
A superfície granulada influencia a avaliação do atrito e da aparência
FDM (deposição por fusão)
Modelos conceptuais, formas grandes e simples
Ligação fraca entre camadas; as falhas propagam-se ao longo das linhas das camadas
4.2 Processo de correspondência com o objetivo do teste
A escolha do processo de impressão a utilizar depende do objetivo do teste. As peças sujeitas a flexão repetida devem ser fabricadas com materiais de nylon resistentes (SLS/MJF), em vez de resina frágil. A moldagem a vácuo é mais adequada para peças que requerem testes de aderência, resistência à queda e verificação da aparência. A PartsMastery oferece uma gama completa de processos de impressão 3D, incluindo SLA, SLS, MJF e FDM, garantindo que o processo de impressão se adapte ao objetivo do teste, e não o contrário.
4.3 O que o uretano moldado pode simular
As resinas de poliuretano moldadas a vácuo podem simular o comportamento à temperatura ambiente e o aspeto dos plásticos de engenharia comuns, incluindo ABS, PC, PP e tipos semelhantes ao nylon. Estão também disponíveis tipos de borracha macia com índices de dureza Shore A genuínos. Estão igualmente disponíveis tipos transparentes e ignífugos.
4.4 Os limites da verificação de protótipos
No entanto, a “simulação” tem os seus limites. O poliuretano moldado simula o comportamento e o aspeto de um material à temperatura ambiente, mas não a forma como o material flui no interior de um molde de injeção. Por conseguinte, as peças moldadas permitem verificar eficazmente a montagem, a aderência, a qualidade da superfície e a durabilidade normal, mas não conseguem verificar questões relacionadas com a injeção, tais como o encolhimento, a localização das linhas de soldadura, as marcas de entrada ou se os ângulos de desmoldagem são suficientes para a desmoldagem. Estas constituem questões de moldagem às quais nem as peças impressas nem as moldadas conseguem dar resposta, e os engenheiros costumam deixá-las para a fase de moldagem experimental.
5. Análise dos componentes de custo
Quando o volume de produção ultrapassa algumas unidades, há três componentes de custo que determinam a comparação entre os dois processos.
5.1 Custo de pós-processamento
As peças impressas em 3D requerem normalmente a remoção dos suportes, lixagem, enchimento, aplicação de primário e pintura antes de adquirirem um aspeto apresentável. As peças moldadas a vácuo saem do molde com a superfície já formada, o que reduz significativamente a carga de trabalho de pós-processamento. Os operários podem misturar a cor na resina antes do vazamento, ou está disponível a correspondência personalizada de cores. Para lotes maiores, recomendamos frequentemente a pintura em vez da coloração em massa, uma vez que a pintura mantém melhor a consistência da cor entre as peças.
Um ponto que vale a pena esclarecer desde o início: a textura do molde é definida no momento da sua criação e não pode ser alterada posteriormente. Nesta fase, determinam-se tanto os graus de polimento SPI como as texturas VDI, juntamente com o plano de pós-processamento e de cor para todo o lote. Alterar a textura posteriormente implica a criação de um novo molde.
5.2 Custo da modificação do projeto
Na impressão 3D, uma alteração no projeto implica um novo ficheiro e uma nova impressão, sem qualquer desperdício. No caso da fundição a vácuo, uma alteração no projeto pode exigir a refação do modelo-mestre e a refabricação do molde, pelo que se paga duas vezes pela mesma alteração. Isto leva a uma regra prática: não se deve mudar para a fundição a vácuo enquanto as dimensões principais ainda estiverem a sofrer alterações, nem se deve continuar a utilizar a impressão 3D depois de as dimensões terem deixado de sofrer alterações.
5.3 Custo do ciclo de vida do molde
Os moldes de silicone são consumíveis, normalmente concebidos para algumas dezenas de ciclos de moldagem, e não avariam de forma repentina. A qualidade da superfície deteriora-se primeiro, seguida de uma variação dimensional. Isto é mais importante para peças que têm de encaixar noutros componentes: as peças produzidas no início e no final do ciclo de vida do mesmo molde não se encontram nas mesmas condições. Quando o molde chega ao fim da sua vida útil, é necessário fabricar um novo. Se o volume previsto for muito maior, normalmente é mais vantajoso investir esse montante num molde de produção em aço.
6. Guia para a decisão de seleção
Com base na análise acima, a escolha entre a fundição a vácuo e a impressão 3D pode seguir este percurso de decisão, passo a passo:
6.1 Processo de decisão em quatro etapas
Verifique se é possível fabricar a peça. Canais internos ou mecanismos móveis → opte pela impressão 3D. Peças de grandes dimensões e simples → opte pela fundição a vácuo. Se for possível fabricar ambas → avance para o passo seguinte.
Determine a fase de desenvolvimento. Se o projeto ainda estiver a sofrer alterações frequentes e forem necessárias apenas 1 ou 2 peças → opte pela impressão 3D. Se o projeto estiver definido e forem necessárias mais de 5 peças com um aspeto semelhante ao da produção → opte pela fundição a vácuo.
Determinar o objetivo da verificação. Se forem necessárias apenas verificações de montagem → basta a impressão 3D. Se forem necessários testes funcionais → selecione o processo e o material de acordo com o tipo de teste. Se for necessária uma avaliação da aparência por parte do cliente → a fundição a vácuo é mais adequada.
Determinar a estrutura de custos. Calcule o custo total, incluindo o pós-processamento e as alterações ao projeto, e não apenas os orçamentos por unidade. Quando o volume exceder a vida útil do molde de silicone, avalie se deve optar pela moldagem por injeção em moldes de alumínio ou de aço.
6.2 A ordem certa é importante
Seguir esta sequência passo a passo, em vez de passar diretamente para a comparação de preços, garante que escolha o processo certo no momento certo. Cada passo reduz as opções e elimina os processos que não cumprem os requisitos fundamentais, tornando a comparação final de custos muito mais precisa e útil.
7. Conclusão
7.1 Complementar, não concorrente
A moldagem a vácuo e a impressão 3D não são processos concorrentes. Pelo contrário, funcionam como ferramentas complementares em diferentes fases do fluxo de trabalho de desenvolvimento de protótipos em plástico. A impressão 3D é adequada para a fase inicial, quando o projeto ainda está em evolução e são necessárias apenas algumas peças, oferecendo rapidez e baixos custos de modificação. A moldagem a vácuo é adequada para a fase intermédia a final, quando o projeto já está definido, as peças precisam de ter um aspeto semelhante ao da produção em série e são necessárias várias unidades, oferecendo excelente qualidade de superfície, ampla variedade de materiais e baixos custos por lote.
7.2 Capacidade de serviço integral da PartsMastery
A chave para a seleção reside na avaliação passo a passo, seguindo a ordem “fabricabilidade → fase de desenvolvimento → objetivo de verificação → estrutura de custos”, em vez de se compararem diretamente os preços unitários. A PartsMastery fornece serviços completos e centralizados, desde modelos-mestre impressos em 3D e CNC, passando pela fabricação de moldes de silicone, até à fundição a vácuo. Cobrimos também toda a gama de processos de impressão 3D, incluindo SLA, SLS, MJF e FDM, garantindo que o processo mais adequado esteja disponível em cada fase de desenvolvimento.