



Quando um desenho de uma peça de plástico chega à sua secretária, a primeira pergunta que os engenheiros fazem raramente é se a geometria pode ser moldada — é se o material será fácil de processar. A resposta está nas propriedades do material janela de processamento: até que ponto os parâmetros do processo podem variar antes de a peça começar a apresentar defeitos. Uma janela de tolerância ampla permite uma variação de temperatura; uma janela estreita transforma a variação normal da máquina em ciclos de teste adicionais e atrasos no calendário.
É por isso que ter à mão valores de referência de temperatura fiáveis constitui o primeiro passo na revisão do projeto e no planeamento do processo. A seguir, apresenta-se uma referência consolidada dos plásticos mais utilizados e das suas faixas de temperatura recomendadas.
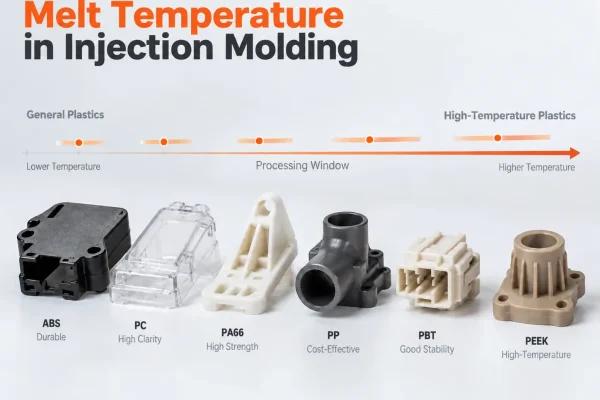
1. Tabela de temperaturas de fusão para plásticos de uso geral
A “temperatura de fusão” na tabela abaixo refere-se à temperatura real do plástico fundido no bico, e não o valor de referência apresentado no controlador da máquina de moldagem por injeção. Estes dois valores diferem por razões físicas explicadas mais adiante neste artigo.
Uma janela de processamento é um conceito ao nível do sistema. Para além da temperatura, abrange a pressão de injeção, a velocidade de injeção, o tempo de manutenção e a fase de arrefecimento. Esta tabela centra-se exclusivamente na dimensão da temperatura, para o ajudar a avaliar rapidamente o grau de tolerância de um material.
| Material | Temperatura de fusão (°C) | Temperatura do molde (°C) |
|---|---|---|
| ABS | 200–260 | 40–80 |
| PEAD | 200–280 | 20–60 |
| HIPS | 180–260 | 20–60 |
| PA6 (Nylon 6) | 230–280 | 60–100 |
| PA66 (Nylon 66) | 260–300 | 60–100 |
| PBT | 240–270 | 60–100 |
| PC | 280–320 | 80–120 |
| PC-ABS | 240–280 | 60–90 |
| PMMA (Acrílico) | 210–250 | 50–80 |
| POM (acetal) | 190–230 | 60–120 |
| PP | 200–280 | 20–80 |
| TPE / TPU (elastómeros) | 180–230 | 20–50 |
2. Plásticos de engenharia para altas temperaturas
Os polímeros de engenharia de alto desempenho operam num intervalo de temperaturas totalmente diferente e as suas janelas de processamento são, normalmente, mais restritas. Tomemos o PEEK como exemplo: a sua temperatura de fusão ultrapassa frequentemente os 350 °C e o molde também tem de ser mantido a temperaturas elevadas. As máquinas de moldagem por injeção padrão muitas vezes não conseguem cumprir estes requisitos.
| Material | Temperatura de fusão (°C) | Temperatura do molde (°C) |
|---|---|---|
| PPS (sulfeto de polifenileno) | 300–340 | 120–160 |
| PEEK | 350–400 | 150–200 |
| LCP (Polímero de Cristal Líquido) | 280–340 | 80–120 |
Ao utilizar qualquer uma das tabelas acima, tenha em conta duas ressalvas importantes:
- Estes são os intervalos típicos publicados para esta família de materiais. O guia de processamento do fornecedor da resina para o seu tipo específico de resina é a referência definitiva — especialmente no caso de tipos com enchimento e modificados, em que a margem de variação é frequentemente ainda mais restrita.
- O alcance é um limite, não um objetivo. O intervalo dentro do qual se deve operar depende da espessura da parede, do comprimento do fluxo e dos requisitos relativos ao acabamento da superfície.
Se o seu material não constar da lista, utilize o material mais semelhante da mesma família como ponto de partida para referência — mas confirme sempre com a ficha técnica do fornecedor. Nunca aplique os valores diretamente.
3. Temperatura de fusão vs. temperatura do molde: dois controlos distintos
Cada tabela tem duas colunas de temperatura, que desempenham funções completamente diferentes. Não são intercambiáveis.
O que é o controlo da temperatura de fusão? Determina a viscosidade do polímero fundido, o que influencia diretamente a capacidade do plástico de preencher paredes finas e detalhes delicados antes de solidificar. Uma viscosidade demasiado elevada provoca injeções incompletas e marcas de fluxo; uma viscosidade demasiado baixa pode levar à formação de rebarbas e à degradação do material.
O que é o controlo da temperatura do molde? Este parâmetro determina a velocidade de arrefecimento, que, por sua vez, influencia o brilho da superfície, a tensão residual interna e a estabilidade dimensional. Temperaturas mais elevadas do molde melhoram a qualidade da superfície, mas prolongam o tempo de ciclo; temperaturas mais baixas do molde aceleram a produção, mas aumentam a tensão residual interna.
Onde é que cada um está situado? A temperatura de fusão é alcançada através do aquecimento das zonas do cilindro, da velocidade de rotação do parafuso e da contrapressão. A temperatura do molde é controlada por um regulador de temperatura do molde e pelos circuitos de arrefecimento/aquecimento no interior do molde.
O erro mais comum na linha de produção é tratar a temperatura do molde como se fosse a temperatura da massa fundida — e depois questionar-se por que razão os valores parecem tão baixos. Os dois parâmetros condicionam-se mutuamente, mas não podem substituir-se um ao outro. Ao ler o gráfico, ambas as colunas são importantes. No entanto, do ponto de vista da seleção de materiais, a temperatura do material fundido é a principal preocupação: uma temperatura mais baixa significa um tempo de arrefecimento mais curto e menor risco de degradação do material; uma temperatura mais elevada significa melhor fluidez em secções finas. Trata-se de um compromisso, não de uma configuração predefinida.
4. Três valores de temperatura, três perguntas diferentes
Para o mesmo plástico, poderá encontrar três valores de temperatura diferentes em locais distintos. Estes valores não se contradizem — limitam-se a responder a questões diferentes.
| Tipo de temperatura | O que isso significa | Para que serve |
|---|---|---|
| Ponto de fusão (indicado na ficha técnica) | A temperatura crítica na qual a substância passa do estado sólido para um estado fluido | Compreender as propriedades térmicas intrínsecas do material; não se trata de uma temperatura de processamento |
| Temperatura de fusão (valores apresentados no gráfico acima) | A temperatura real do polímero fundido no bico | Avaliação da viabilidade do processo e da amplitude da janela de processamento |
| Ponto de referência da máquina (leitura no painel da linha de produção) | A temperatura definida pelo controlador com base nas faixas de aquecimento e nos parâmetros dos parafusos | Adequação ao fabricante de moldes e ao funcionamento da máquina; não substitui o manual do fornecedor |
Por que é que existe um espaço entre a segunda e a terceira filas? A razão física é que a maior parte da energia necessária para derreter o plástico provém de calor de cisalhamento gerado pela rotação do parafuso e pela contrapressão—não provêm das faixas de aquecimento. Consequentemente, o valor de referência apresentado no painel e a temperatura real da massa fundida estão relacionados, mas não são iguais.
Em termos simples: a temperatura de fusão indica se o percurso do processo está correto; a leitura da máquina indica se o equipamento está a funcionar conforme o esperado. Quando os dois valores divergem, isso significa normalmente que a máquina está a executar as suas configurações com precisão, mas que o estado real da fusão já se desviou do valor alvo.
5. O que altera o seu intervalo de processamento efetivo
As tabelas acima descrevem o família de materiais, mas o teu desenho especifica um grau específico. Entre a família e a nota existem várias camadas de modificação, cada uma das quais pode alterar a janela.
- Fibra de vidro ou cargas minerais: Normalmente, ao aumentar a temperatura da massa fundida, a temperatura do molde também tem de aumentar.
- Retardadores de chama, modificadores de impacto, estabilizadores UV e outros aditivos: Altere os intervalos de temperatura tanto da massa fundida como do molde; a direção depende do sistema de aditivos específico.
- O mesmo material, fornecedor diferente: Mesmo que o nome do material indicado na embalagem seja idêntico, diferentes fabricantes utilizam formulações de qualidade diferentes, o que resulta em janelas de processamento distintas.
Isto não significa que a tabela não tenha valor. Significa apenas que a tabela não consegue identificar o seu tipo específico de material. A abordagem mais económica consiste em consultar o guia de processamento constante da Ficha Técnica (TDS) do tipo de material antes de cortar o molde — e não em tentar resolver problemas repetidamente depois de a máquina já estar a funcionar.
6. Substituições comuns de materiais: em que é que os Windows diferem
Os materiais que parecem semelhantes nem sempre são diretamente intercambiáveis. Os pares a seguir são as combinações de substituição mais comuns nas revisões de projeto.
| Comparação de materiais | Qual é mais tolerante? | Principais diferenças |
|---|---|---|
| PA6 vs. PA66 | PA6 | O PA66 requer temperaturas de processamento mais elevadas e condições de secagem mais rigorosas; o mesmo molde terá um comportamento diferente |
| PP vs. HDPE | PEAD | Ambos têm amplas faixas, mas o PP é mais sensível na parte superior da sua janela de temperatura |
| PC vs. PC-ABS | PC-ABS | O PC requer temperaturas mais elevadas, com uma janela de temperatura mais estreita, e é mais sensível ao tempo de permanência no cilindro |
| ABS vs. HIPS | HIPS | O HIPS pode ser processado a temperaturas mais baixas com maior tolerância; o ABS é higroscópico e tende a descolorar-se quando se aproxima do seu limite superior de temperatura |
Os dois tipos de nylon são os que mais frequentemente se confundem, uma vez que as suas aplicações se sobrepõem em grande medida. No entanto, o PA66 exige temperaturas de processamento mais elevadas e uma secagem mais rigorosa, pelo que os parâmetros do processo devem ser reconfirmados aquando da substituição. O ABS e o HIPS são outro par de materiais frequentemente substituídos: o ABS opera numa gama de temperaturas mais elevada e mais restrita, enquanto o HIPS pode utilizar uma gama de temperaturas significativamente mais baixa para a mesma geometria da peça.
Lembre-se: pertencer à mesma família de materiais não significa partilhar a mesma janela de processamento. Após a mudança de material, o custo de reconfirmar o intervalo de parâmetros é muito inferior ao custo de repetidas tentativas e erros na máquina.
7. Quando o gráfico não basta: geometrias especiais
Tudo o que foi abordado até agora pressupõe uma geometria convencional das peças. As três situações seguintes restringem ainda mais o intervalo de temperaturas utilizável e alteram a zona dentro desse intervalo em que é efetivamente possível operar.
1. Peças com paredes finas e percurso de fluxo longo. Apenas a parte superior do intervalo de temperatura é utilizável, uma vez que a massa fundida deve permanecer suficientemente fluida para preencher toda a cavidade antes de solidificar. O software de análise de fluxo de moldagem pode ajudar a prever se o tipo de material selecionado e as configurações do processo permitem concluir o preenchimento antes da solidificação.
2. Aspeto e componentes óticos. Os requisitos relativos à temperatura do molde e à qualidade da superfície restringem a janela de processamento em ambos os sentidos. Nesta fase, a temperatura da massa fundida, por si só, já não fornece informação suficiente; é necessário ter em conta a interação entre a temperatura do molde, a taxa de arrefecimento e a temperatura da massa fundida.
3. Peças que requerem certificação ou operações secundárias. O intervalo de qualidades aceitáveis já se encontra restringido desde o início, e todo o intervalo de processamento tem de ser reconfirmado com base na qualidade que acabar por selecionar.
Nestes casos, o custo de verificar as dimensões da janela através da comparação entre desenhos e planos antes do corte do molde é muito inferior ao de descobrir o problema durante o primeiro teste de funcionamento. A equipa de engenharia da PartsMastery recomenda a realização de uma análise conjunta da seleção de materiais, da espessura das paredes e do comprimento de fluxo antes do início da usinagem do molde.
8. Perguntas e respostas práticas
O que acontece se a temperatura de fusão for demasiado baixa?
A viscosidade do material fundido torna-se demasiado elevada para atingir o fim do percurso de fluxo. Os sintomas incluem injeções insuficientes, marcas de fluxo visíveis, linhas de soldadura fracas e secções finas com enchimento insuficiente. Quando isto ocorre, aumentar gradualmente a temperatura enquanto se observa o padrão de enchimento é, normalmente, mais eficaz do que simplesmente aumentar a pressão de injeção.
O que acontece se a temperatura de fusão for demasiado elevada?
A viscosidade continua a diminuir, o que facilita o enchimento, mas também começa a danificar as cadeias moleculares do polímero. Os sinais mais comuns incluem descoloração e estrias resultantes da degradação do material, bem como uma redução da resistência ao impacto — esta última, muitas vezes, só se torna evidente durante os ensaios das peças. Além disso, as temperaturas mais elevadas prolongam o tempo de arrefecimento, pelo que o ciclo de moldagem aumenta em conformidade.
Todas as zonas do barril devem ser reguladas para a mesma temperatura?
Em geral, não. A zona traseira mantém-se a uma temperatura mais baixa para evitar a fusão prematura na secção de alimentação, enquanto a zona dianteira se aproxima da temperatura de fusão pretendida. O que realmente importa é a temperatura efetiva no bico — o valor que corresponde à gama de temperaturas indicada pelo fornecedor.
É possível alterar o material após a aprovação das amostras T1?
Alterar a classe do material após o T1 implica, normalmente, mais uma ronda de ensaios de moldagem. A temperatura do molde, o tempo de arrefecimento e o tempo de solidificação da entrada de material variam consoante o material, pelo que a amostra aprovada deixa de representar a peça final de produção. Se o calendário o permitir, defina a classe do material antes do T1. Se a seleção do material ainda estiver por decidir nessa altura, pode enviar os seus desenhos à PartsMastery e nós ajudaremos a avaliar se os materiais candidatos cumprem os requisitos da peça.
Conclusão
A janela de processamento de um material determina o nível de variação do processo que um projeto pode suportar, e essa variação acaba por refletir-se nas séries de ensaios e nos prazos de entrega. Se a qualidade selecionada se situar perto de um limite no gráfico, ou se a sua peça apresentar paredes finas, percursos de fluxo longos ou requisitos elevados em termos de aspeto, certifique-se de que confirma a janela de processamento real do material antes de cortar o molde.
Se tiver alguma dúvida sobre a seleção de materiais ou a avaliação de processos, não hesite em contactar a PartsMastery a qualquer momento. A nossa equipa de engenharia está pronta para lhe prestar apoio profissional.