Die Entscheidung zwischen Vakuumguss und 3D-Druck für Kunststoffprototypen läuft im Wesentlichen darauf hinaus, drei Fragen nacheinander zu beantworten. Erstens: Lässt sich das Bauteil tatsächlich herstellen? Zweitens: Lässt sich anhand des Ergebnisses überprüfen, ob die aktuellen Konstruktionsziele erreicht werden? Und drittens: Sind die Gesamtkosten vertretbar? Die meisten Vergleichsleitfäden gehen direkt vom Produktionsvolumen aus, doch damit wird oft das Pferd hinter den Karren gespannt – denn in der Entwicklungsphase, in der das Design noch nicht endgültig festgelegt ist, bleibt das Volumen selbst eine ungewisse Variable.
Beim 3D-Druck wird ein Teil direkt aus einer CAD-Datei durch schichtweises Auftragen hergestellt, während beim Vakuumguss ein zusätzliches Meistermodell, eine Silikonform und schließlich der Guss mit Polyurethanharz unter Vakuum erforderlich sind. Dieser grundlegende Unterschied erklärt nahezu alle Abweichungen zwischen den beiden Verfahren in Bezug auf Vorlaufzeit, Oberflächenqualität, Materialeigenschaften, Designflexibilität und Kostenstruktur. Dieser Leitfaden analysiert systematisch die Prinzipien, Anwendungsgrenzen, Verifizierungsmöglichkeiten, Kostenkomponenten und die Auswahlkriterien beider Verfahren und hilft Ingenieuren dabei, zum richtigen Zeitpunkt das richtige Verfahren auszuwählen.
1. Auswahlkriterien: Erst die Entwicklungsphase, dann der Prozess
In den meisten Vergleichsartikeln wird der Anwendungsbereich der beiden Verfahren anhand des Produktionsvolumens abgegrenzt, doch dieser Ansatz funktioniert erst, wenn das Design vollständig feststeht. Im tatsächlichen Entwicklungsablauf ist ein sinnvollerer Ausgangspunkt die Frage: Was muss in dieser aktuellen Runde des Kunststoff-Prototyping-Prozesses überprüft werden?
1.1 Vier Überprüfungsstufen
Überprüfung der Passform und der Montage. Bei den Bauteilen müssen lediglich Montageprüfungen hinsichtlich der Passgenauigkeit durchgeführt werden, und die Materialleistung spielt noch keine entscheidende Rolle. In dieser Phase ist der 3D-Druck in der Regel die bevorzugte Wahl, da die Kosten für Änderungen gering bleiben und die Lieferung schnell erfolgt.
Überprüfung der Funktion und Haltbarkeit. Scharniere, Schnappverbindungen, Dichtungen und Teile, die wiederholt gebogen werden, müssen geprüft werden, sodass die Materialleistung eine wichtige Rolle spielt. In dieser Phase sollten Sie das Verfahren und das Material entsprechend der Art der Prüfung auswählen.
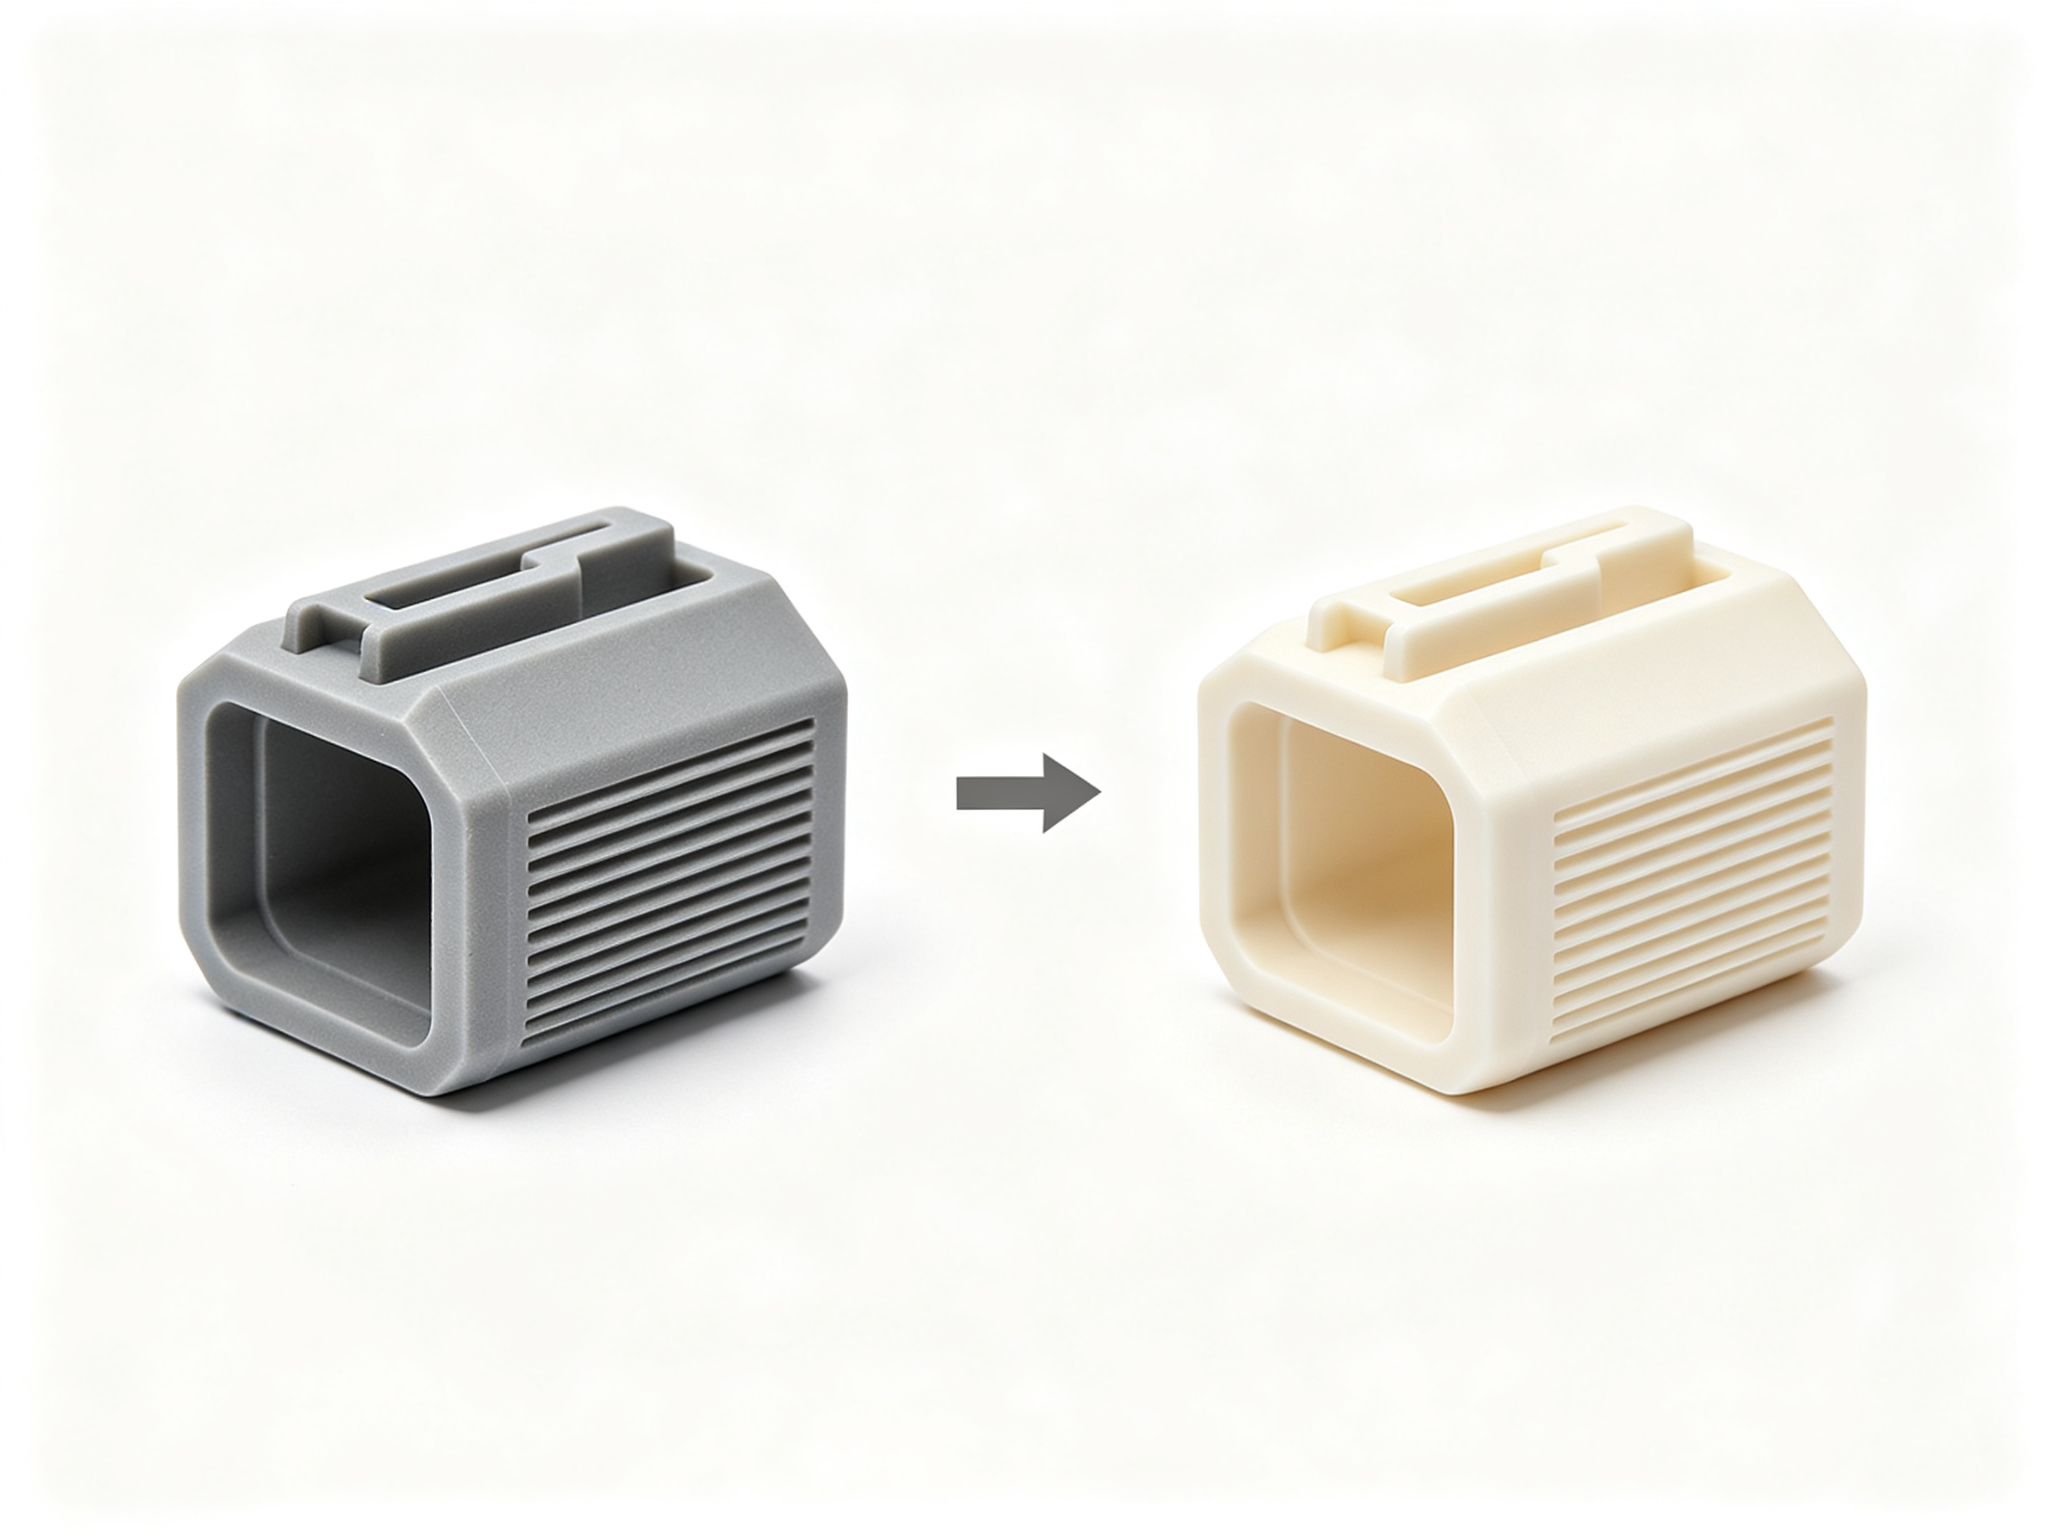
Überprüfung des Aussehens und der Darstellung. Die Teile müssen die optische Prüfung durch Kunden oder Anwender bestehen und wie Serienprodukte aussehen. In dieser Phase erweist sich das Vakuumgussverfahren in der Regel als besser geeignet, da Oberflächenqualität und Farbe denen von Spritzgussteilen näher kommen.
Vorbereitungen für die Vorproduktion. Das Volumen steigt, und die Lebensdauer der Form sowie der Übergang zur Serienfertigung spielen bei der Entscheidung eine Rolle. In dieser Phase sollte geprüft werden, ob vom Vakuumguss auf den Spritzguss mit Aluminium- oder Stahlformen umgestellt werden soll.
1.2 Warum die Bühne wichtiger ist als die Lautstärke
Die Entwicklungsphase bestimmt, was der Prototyp verifizieren muss, und das ausgewählte Verfahren muss in der Lage sein, dieses Ziel zu verifizieren. Wenn man die Beurteilung der Entwicklungsphase überspringt und direkt Preise vergleicht, führt dies oft dazu, dass das falsche Verfahren zur Verifizierung des falschen Ziels eingesetzt wird. Wenn man hingegen zuerst die Entwicklungsphase ermittelt, grenzt dies die in Frage kommenden Verfahren ein und macht den anschließenden Vergleich weitaus aussagekräftiger.
2. Der zusätzliche Schritt beim Vakuumguss: Das Meistermodell
Beim 3D-Druck entsteht das Bauteil in einem einzigen Schritt aus der Datei, während beim Vakuumguss ein entscheidender Zwischenschritt hinzukommt: die Herstellung eines Vorformmodells.
2.1 Der Arbeitsablauf beim Vakuumguss
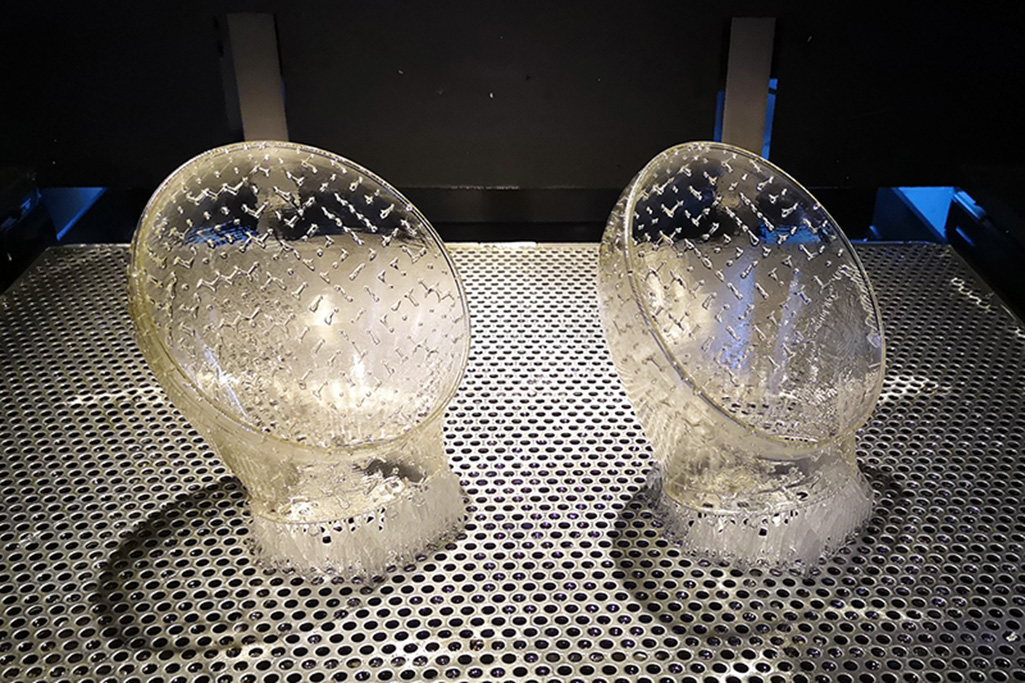
Der Arbeitsablauf beim Vakuumguss funktioniert wie folgt: Zunächst wird ein physisches Vorformmodell hergestellt, das der endgültigen Produktform entspricht. Anschließend gießen die Mitarbeiter flüssiges Silikon um das Vorformmodell herum. Nachdem das Silikon ausgehärtet ist, schneiden die Mitarbeiter die Silikonhülle auf und entfernen das Vorformmodell, sodass ein Hohlraum zurückbleibt, der als Silikonform dient. Anschließend gießen die Mitarbeiter unter Vakuum Polyurethanharz in die Silikonform und entnehmen das Bauteil nach dem Aushärten. Jedes Gussteil ist eine Nachbildung des Meistermodells, sodass die Oberflächenqualität und Maßgenauigkeit des Meistermodells direkt die Obergrenze für alle Gussteile bestimmen.
2.2 Vergleich der Master-Pattern-Methoden
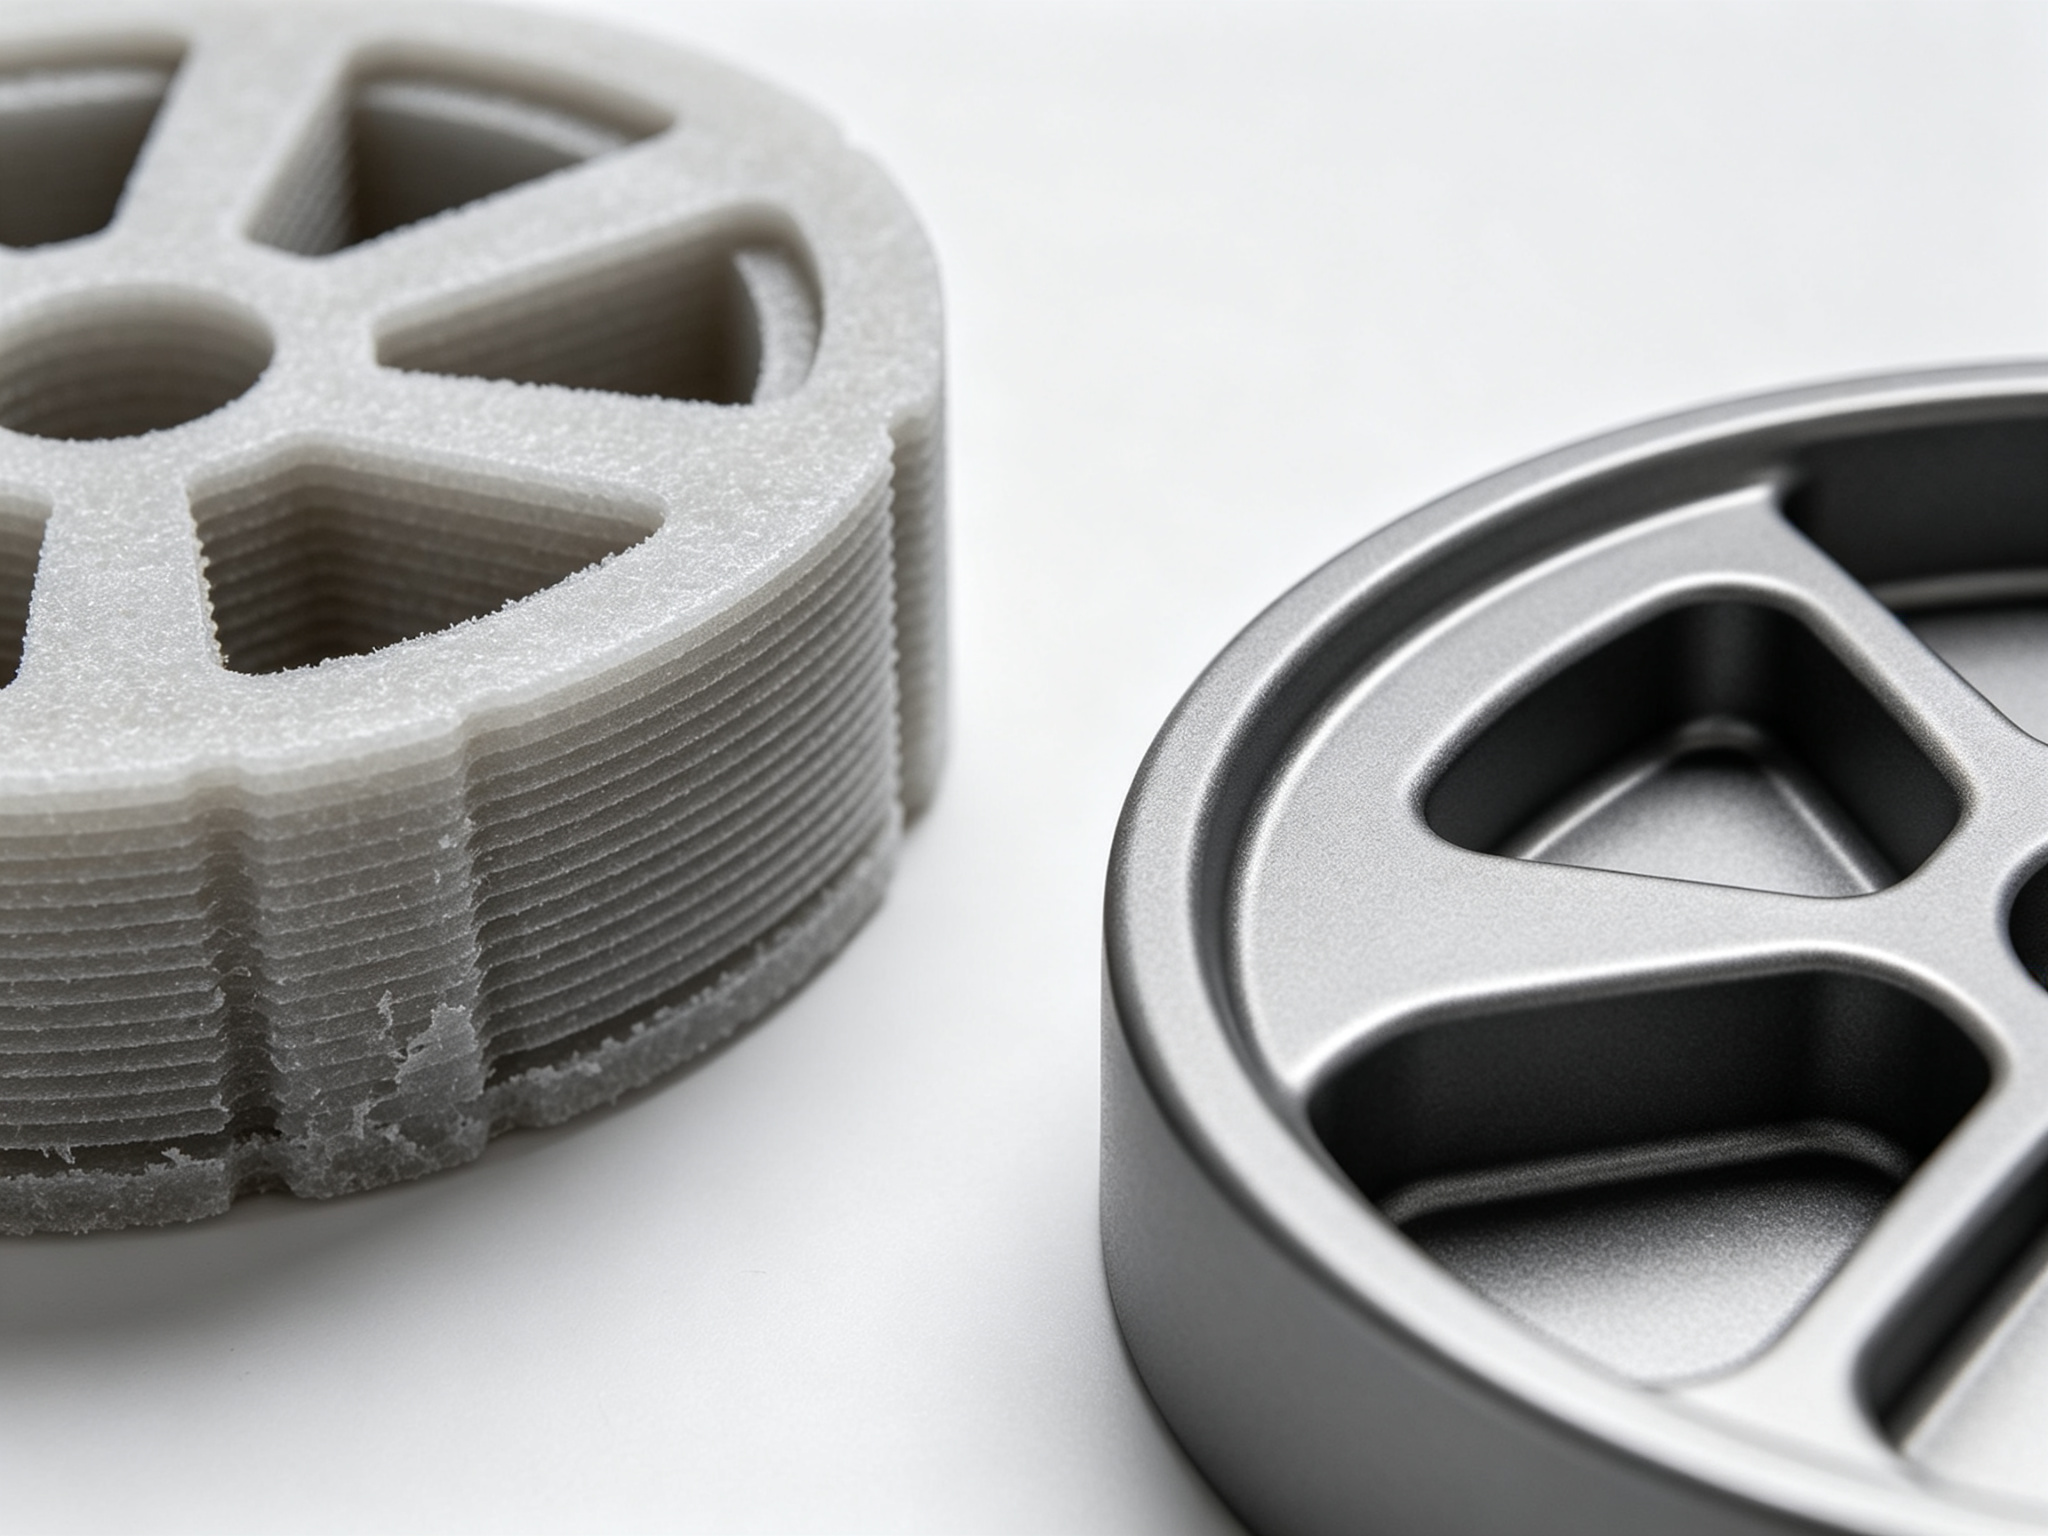
Hersteller fertigen Vorlagen in der Regel mittels 3D-Druck oder CNC-Bearbeitung. Eine im 3D-Druck hergestellte Vorlage bietet den Vorteil einer schnellen Fertigung und geringer Kosten, allerdings schränkt der Druckprozess die Oberflächenqualität und Maßgenauigkeit ein. Eine CNC-gefertigte Vorlage gewährleistet engere Toleranzen und eine glattere Oberfläche, ist jedoch teurer und erfordert einen längeren Änderungszyklus.
Oberfläche und Detailgenauigkeit der Decken sind durch das Druckverfahren begrenzt; die Schichtlinien sind auf jedem Gussteil zu erkennen
CNC-gefrästes Muster
Hohe Maßgenauigkeit, glatte Oberfläche, enge Toleranzen
Höhere Kosten für die Musterherstellung, längere Vorlaufzeit, höhere Kosten für Konstruktionsänderungen
2.3 Warum die Entscheidung für Guss zwei Entscheidungen bedeutet
Da die Silikonform das Vorformmodell exakt nachbildet, werden auch alle dessen Fehler übernommen. Schichtlinien, Stützspuren und ungeschliffene Oberflächen treten bei jedem Gussteil auf, nicht nur beim ersten. Daher umfasst die Entscheidung für das Vakuumgussverfahren eigentlich zwei Entscheidungen: die Wahl des Gussverfahrens und gleichzeitig die Wahl der Herstellungsmethode für das Vorformmodell.
PartsMastery deckt diese gesamte Prozesskette ab. Wir fertigen zunächst das Meistermodell mittels CNC-Bearbeitung oder 3D-Druck, führen anschließend die Herstellung der Silikonform und den Vakuumguss durch und gewährleisten so während des gesamten Prozesses einheitliche Toleranzvorgaben und Oberflächenstandards vom Modell bis zum Gussteil. Zusammen mit dem Angebot übermitteln wir Ihnen DFM-Feedback (Design for Manufacturing), sodass wir bereits vor der Herstellung des Meistermodells klar erkennen, welche Merkmale Einsätze in der Silikonform erfordern.
2.4 Vorlaufzeit: Erstes Teilstück vs. gesamte Charge
Der zusätzliche Schritt der Masterformherstellung erklärt auch den Unterschied bei der Vorlaufzeit. Das erste Gussteil trifft später ein als das erste gedruckte Teil, da zunächst die Form hergestellt werden muss. Ab dem zweiten Teil kehrt sich die Situation jedoch um – beim Guss wird dieselbe Form wiederverwendet, während beim Drucken die gesamte Bauzeit für jedes einzelne Teil erneut benötigt wird. Die Vorlaufzeit für das erste Teil und die Fertigstellungszeit der gesamten Charge stellen zwei unterschiedliche Werte dar und können auf unterschiedliche Verfahren hinweisen. Für einen einzelnen Prototyp ist der 3D-Druck die praktischere Wahl, da sich die Kosten für die Form niemals amortisieren lassen.
3. Fertigungsgrenzen der einzelnen Prozesse
Der erste Schritt bei der Auswahl eines Verfahrens besteht nicht darin, Preise zu vergleichen, sondern festzustellen, ob Sie das Bauteil überhaupt herstellen können.
3.1 3D-Druck: Keine Form, keine Einschränkungen beim Entformen
Beim 3D-Druck sind keine Formen erforderlich, sodass Sie keine Einschränkungen beim Entformen haben. Sie können interne Kanäle, Gitterstrukturen und einteilige Bewegungsmechanismen direkt drucken. Allerdings schränkt der Bauraum den 3D-Druck ein, sodass Sie übergroße Teile aufteilen und wieder zusammenfügen müssen.
3.2 Vakuumguss: Vorteile hinsichtlich Trennfuge und Abmessungen
Beim Vakuumguss muss eine zweiteilige Silikonform geöffnet und das Bauteil entnommen werden, sodass Einschränkungen hinsichtlich der Trennfuge und der Entformungsrichtung bestehen. Hersteller können zwar Hinterschneidungen, tiefe Hohlräume und tiefe Bohrungen gießen, doch erfordern diese Merkmale zusätzliche Einsätze innerhalb der Form, was die Formkosten und die Bearbeitungszeit erhöht und die Konsistenz zwischen den Bauteilen beeinträchtigen kann. Andererseits können Hersteller Silikonformen auf Größen skalieren, die weit über die meisten Baubereiche im 3D-Druck hinausgehen, sodass für große, einfache Teile möglicherweise nur das Vakuumgussverfahren als praktikable Option in Frage kommt.
Teil-Feature
3D-Druck
Vakuumgießen
Interne Kanäle und Gitter
Aus einem Stück gefertigt, ohne Einschränkungen
Durch die Trennlinie und die Auswerfrichtung eingeschränkt, in der Regel nicht möglich
Hinterschneidungen und tiefe Vertiefungen
Keine Auswirkungen auf den Build
Erfordert Einsätze oder lösbare Kerne
Einteilige Bewegungsmechanismen
In einem einzigen Durchgang fertiggestellt
Muss in der Regel zerlegt und wieder zusammengebaut werden
Teilegröße
Durch den Bauraum begrenzt
Die Formgröße kann die meisten Bauvolumina überschreiten
Wenn die Konstruktion interne Kanäle oder bewegliche Elemente enthält, ist der 3D-Druck die einfachere Lösung. Ist das Bauteil groß und einfach gestaltet, stellt das Vakuumgussverfahren möglicherweise die einzige praktikable Option dar.
4. Was Prototypen überprüfen können und was nicht
Der 3D-Druck ist kein einzelnes Verfahren. Vielmehr handelt es sich um eine Reihe von Verfahren, darunter SLA, SLS, MJF und FDM, die jeweils unterschiedliche Prüfergebnisse liefern.
4.1 Möglichkeiten zur Überprüfung des Druckprozesses
Druckverfahren
Was damit überprüft werden kann
Wo dies irreführend sein könnte
SLA-Stereolithografie
Prüfung von Details, Oberflächen und Baugruppen
Kunststoff ist spröde und vergilbt bei langfristiger UV-Einwirkung
Eine körnige Oberfläche beeinflusst die Reibung und die Beurteilung des Aussehens
FDM-Verfahren (Fused Deposition Modeling)
Konzeptmodelle, große, einfache Formen
Schwache Schichtverbindungen; Fehler breiten sich entlang der Schichtgrenzen aus
4.2 Abstimmung des Verfahrens auf das Testziel
Die Wahl des Druckverfahrens hängt vom Testziel ab. Für Teile, die wiederholt gebogen werden, sollten zähe Nylonmaterialien (SLS/MJF) anstelle von sprödem Harz verwendet werden. Das Vakuumgießen eignet sich besser für Teile, bei denen Griffigkeit, Fallfestigkeit und Optik geprüft werden müssen. PartsMastery bietet die gesamte Bandbreite an 3D-Druckverfahren an, darunter SLA, SLS, MJF und FDM, und stellt so sicher, dass das Druckverfahren auf das Testziel abgestimmt ist und nicht umgekehrt.
4.3 Was gegossenes Urethan nachbilden kann
Vakuumgegossene Polyurethanharze können das Verhalten und das Aussehen gängiger technischer Kunststoffe bei Raumtemperatur nachahmen, darunter ABS, PC, PP und nylonähnliche Typen. Außerdem sind weiche Gummi-Typen mit echten Shore-A-Härtewerten erhältlich. Darüber hinaus sind transparente und flammhemmende Typen verfügbar.
4.4 Die Grenzen der Prototypenverifizierung
Allerdings stößt die “Simulation” an ihre Grenzen. Guss-Polyurethan simuliert, wie sich ein Material bei Raumtemperatur verhält und wie es aussieht, nicht jedoch, wie das Material in einer Spritzgussform fließt. Daher können Gussteile zwar die Montage, die Griffigkeit, die Oberflächenqualität und die normale Haltbarkeit effektiv überprüfen, jedoch keine spritzgussbezogenen Probleme wie Schrumpfung, die Lage von Schweißnähten, Angussspuren oder die Frage, ob die Entformungsschrägen für das Entformen ausreichen. Dies sind Fragen zum Formprozess, die weder gedruckte noch gegossene Teile beantworten können, und Ingenieure überlassen sie in der Regel der Testformphase.
5. Kostenelementanalyse
Wenn das Produktionsvolumen einige wenige Stück übersteigt, bestimmen drei Kostenkomponenten den Vergleich zwischen den beiden Verfahren.
5.1 Kosten für die Nachbearbeitung
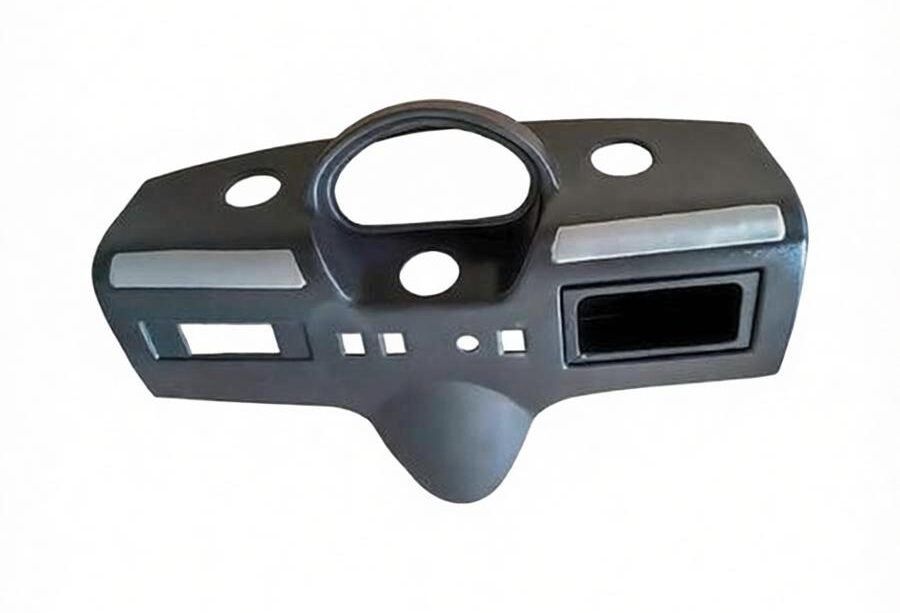
3D-gedruckte Teile müssen in der Regel von Stützstrukturen befreit, geschliffen, gespachtelt, grundiert und lackiert werden, bevor sie ein ansehnliches Erscheinungsbild erhalten. Vakuumgussteile verlassen die Form bereits mit einer fertig geformten Oberfläche, was den Aufwand für die Nachbearbeitung erheblich reduziert. Die Mitarbeiter können dem Harz vor dem Gießen Farbe beimischen, oder es ist eine individuelle Farbanpassung möglich. Bei größeren Chargen empfehlen wir oft das Lackieren anstelle der Durchfärbung, da sich so die Farbkonsistenz zwischen den Teilen besser gewährleisten lässt.
Ein Punkt, der frühzeitig geklärt werden sollte: Die Formtextur wird bei der Herstellung der Form festgelegt und kann danach nicht mehr geändert werden. In dieser Phase legen Sie sowohl die SPI-Poliergrade als auch die VDI-Texturen fest, ebenso wie den Nachbearbeitungs- und Farbplan für die gesamte Charge. Eine spätere Änderung der Textur bedeutet, dass eine neue Form angefertigt werden muss.
5.2 Kosten für Konstruktionsänderungen
Beim 3D-Druck bedeutet eine Konstruktionsänderung eine neue Datei und einen neuen Druckvorgang, ohne dass dabei Material verschwendet wird. Beim Vakuumguss kann eine Designänderung die Neuanfertigung des Meistermodells und die Neufertigung der Form erfordern, sodass Sie für dieselbe Änderung zweimal bezahlen. Daraus ergibt sich eine praktische Regel: Wechseln Sie nicht zum Vakuumguss, solange sich wesentliche Maße noch ändern, und bleiben Sie nicht beim 3D-Druck, sobald sich die Maße nicht mehr ändern.
5.3 Lebenszykluskosten der Form
Silikonformen sind Verbrauchsmaterialien, die in der Regel für einige Dutzend Formzyklen ausgelegt sind, und sie versagen nicht plötzlich. Zunächst verschlechtert sich die Oberflächenqualität, gefolgt von Maßabweichungen. Dies ist vor allem bei Teilen von Bedeutung, die zu anderen Bauteilen passen müssen: Teile aus der Anfangs- und Endphase derselben Form befinden sich nicht im gleichen Zustand. Wenn die Form das Ende ihrer Lebensdauer erreicht hat, muss eine neue angefertigt werden. Ist das erwartete Produktionsvolumen deutlich größer, ist es in der Regel sinnvoller, diese Kosten in eine Stahlform für die Serienfertigung zu investieren.
6. Leitfaden zur Auswahlentscheidung
Auf der Grundlage der obigen Analyse lässt sich die Wahl zwischen Vakuumguss und 3D-Druck Schritt für Schritt anhand des folgenden Entscheidungspfads treffen:
6.1 Vierstufiger Entscheidungsprozess
Stellen Sie fest, ob Sie das Teil fertigen können. Interne Kanäle oder bewegliche Mechanismen → 3D-Druck wählen. Übergroße und einfache Bauteile → Vakuumguss wählen. Beide Fertigungsverfahren sind möglich → mit dem nächsten Schritt fortfahren.
Bestimmen Sie das Entwicklungsstadium. Das Design ändert sich noch häufig, es werden nur 1–2 Stück benötigt → entscheiden Sie sich für den 3D-Druck. Das Design steht fest, es werden 5 oder mehr Stück benötigt, die ein serienreifes Erscheinungsbild aufweisen → entscheiden Sie sich für den Vakuumguss.
Legen Sie das Verifizierungsziel fest. Nur Montageprüfungen erforderlich → 3D-Druck reicht aus. Funktionsprüfung erforderlich → Verfahren und Material entsprechend der Art der Prüfung auswählen. Prüfung des Erscheinungsbilds durch den Kunden erforderlich → Vakuumguss ist besser geeignet.
Ermitteln Sie die Kostenstruktur. Berechnen Sie die Gesamtkosten einschließlich Nachbearbeitung und Konstruktionsänderungen und beschränken Sie sich nicht nur auf Stückpreise. Wenn das Produktionsvolumen die Lebensdauer der Silikonform überschreitet, prüfen Sie, ob ein Wechsel zum Spritzguss mit Aluminium- oder Stahlformen sinnvoll ist.
6.2 Auf die richtige Reihenfolge kommt es an
Wenn Sie diese Abfolge Schritt für Schritt befolgen, anstatt direkt zum Preisvergleich überzugehen, stellen Sie sicher, dass Sie zum richtigen Zeitpunkt den richtigen Prozess auswählen. Jeder Schritt grenzt die Optionen ein und schließt Prozesse aus, die die grundlegenden Anforderungen nicht erfüllen können, wodurch der abschließende Kostenvergleich weitaus genauer und umsetzbarer wird.
7. Schlussfolgerung
7.1 Ergänzend, nicht konkurrierend
Vakuumguss und 3D-Druck sind keine konkurrierenden Verfahren. Vielmehr dienen sie als sich ergänzende Werkzeuge in verschiedenen Phasen des Entwicklungsablaufs für Kunststoffprototypen. Der 3D-Druck eignet sich für die frühe Phase, in der sich das Design noch ändert und nur wenige Teile benötigt werden, und bietet dabei hohe Geschwindigkeit und geringe Änderungskosten. Der Vakuumguss eignet sich für die mittlere bis späte Phase, wenn das Design feststeht, die Teile ein serienähnliches Erscheinungsbild benötigen und mehrere Exemplare erforderlich sind. Er bietet eine hervorragende Oberflächenqualität, eine große Materialauswahl und niedrige Stückkosten.
7.2 PartsMastery – Alles aus einer Hand
Der Schlüssel zur Auswahl liegt darin, Schritt für Schritt in der Reihenfolge “Fertigungsfähigkeit → Entwicklungsstadium → Verifizierungsziel → Kostenstruktur” zu beurteilen, anstatt direkt die Stückpreise zu vergleichen. PartsMastery bietet umfassende Dienstleistungen aus einer Hand – von 3D-gedruckten und CNC-gefertigten Vorformen über die Herstellung von Silikonformen bis hin zum Vakuumguss. Zudem decken wir die gesamte Bandbreite der 3D-Druckverfahren ab, darunter SLA, SLS, MJF und FDM, und stellen so sicher, dass in jeder Entwicklungsphase das am besten geeignete Verfahren zur Verfügung steht.