La elección entre el moldeo al vacío y la impresión 3D para prototipos de plástico se reduce, en esencia, a responder a tres preguntas de forma secuencial. En primer lugar, ¿es posible fabricar realmente la pieza? En segundo lugar, ¿permite el resultado verificar los objetivos de diseño actuales? Y, en tercer lugar, ¿tiene sentido el coste total? La mayoría de las guías comparativas empiezan directamente por el volumen de producción, pero esto suele ser como poner el carro delante del caballo, ya que durante la fase de desarrollo, cuando aún no se ha fijado el diseño, el volumen en sí mismo sigue siendo una variable incierta.
La impresión 3D crea una pieza directamente a partir de un archivo CAD mediante la deposición capa por capa, mientras que el moldeo al vacío requiere un patrón maestro adicional, un molde de silicona y, finalmente, el vertido de resina de poliuretano al vacío. Esta diferencia fundamental explica casi todas las diferencias entre ambos procesos en cuanto a plazos de entrega, calidad de la superficie, rendimiento del material, flexibilidad de diseño y estructura de costes. Esta guía analiza de forma sistemática los principios, los límites de aplicación, las capacidades de verificación, los componentes de coste y la lógica de selección de ambos procesos, lo que ayuda a los ingenieros a elegir el proceso adecuado en el momento oportuno.
1. Lógica de selección: primero la fase de desarrollo, luego el proceso
La mayoría de los artículos comparativos diferencian el ámbito de aplicación de ambos procesos en función del volumen de producción, pero este enfoque solo resulta válido una vez que se ha fijado definitivamente el diseño. En el flujo de trabajo real de desarrollo, un punto de partida más razonable es: ¿qué es lo que debe verificar esta ronda actual de prototipado en plástico?
1.1 Cuatro fases de verificación
Comprobación del ajuste y del montaje. Las piezas solo requieren comprobaciones de montaje para detectar posibles interferencias, y el rendimiento del material aún no es un factor crítico. En esta fase, la impresión 3D suele ser la opción preferida, ya que los costes de modificación son bajos y los plazos de entrega son rápidos.
Verificación del funcionamiento y la durabilidad. Las bisagras, los encajes a presión, las juntas y las piezas sometidas a flexión repetida deben someterse a ensayos, por lo que el rendimiento del material cobra importancia. En esta fase, debes seleccionar el proceso y el material en función del tipo de ensayo.
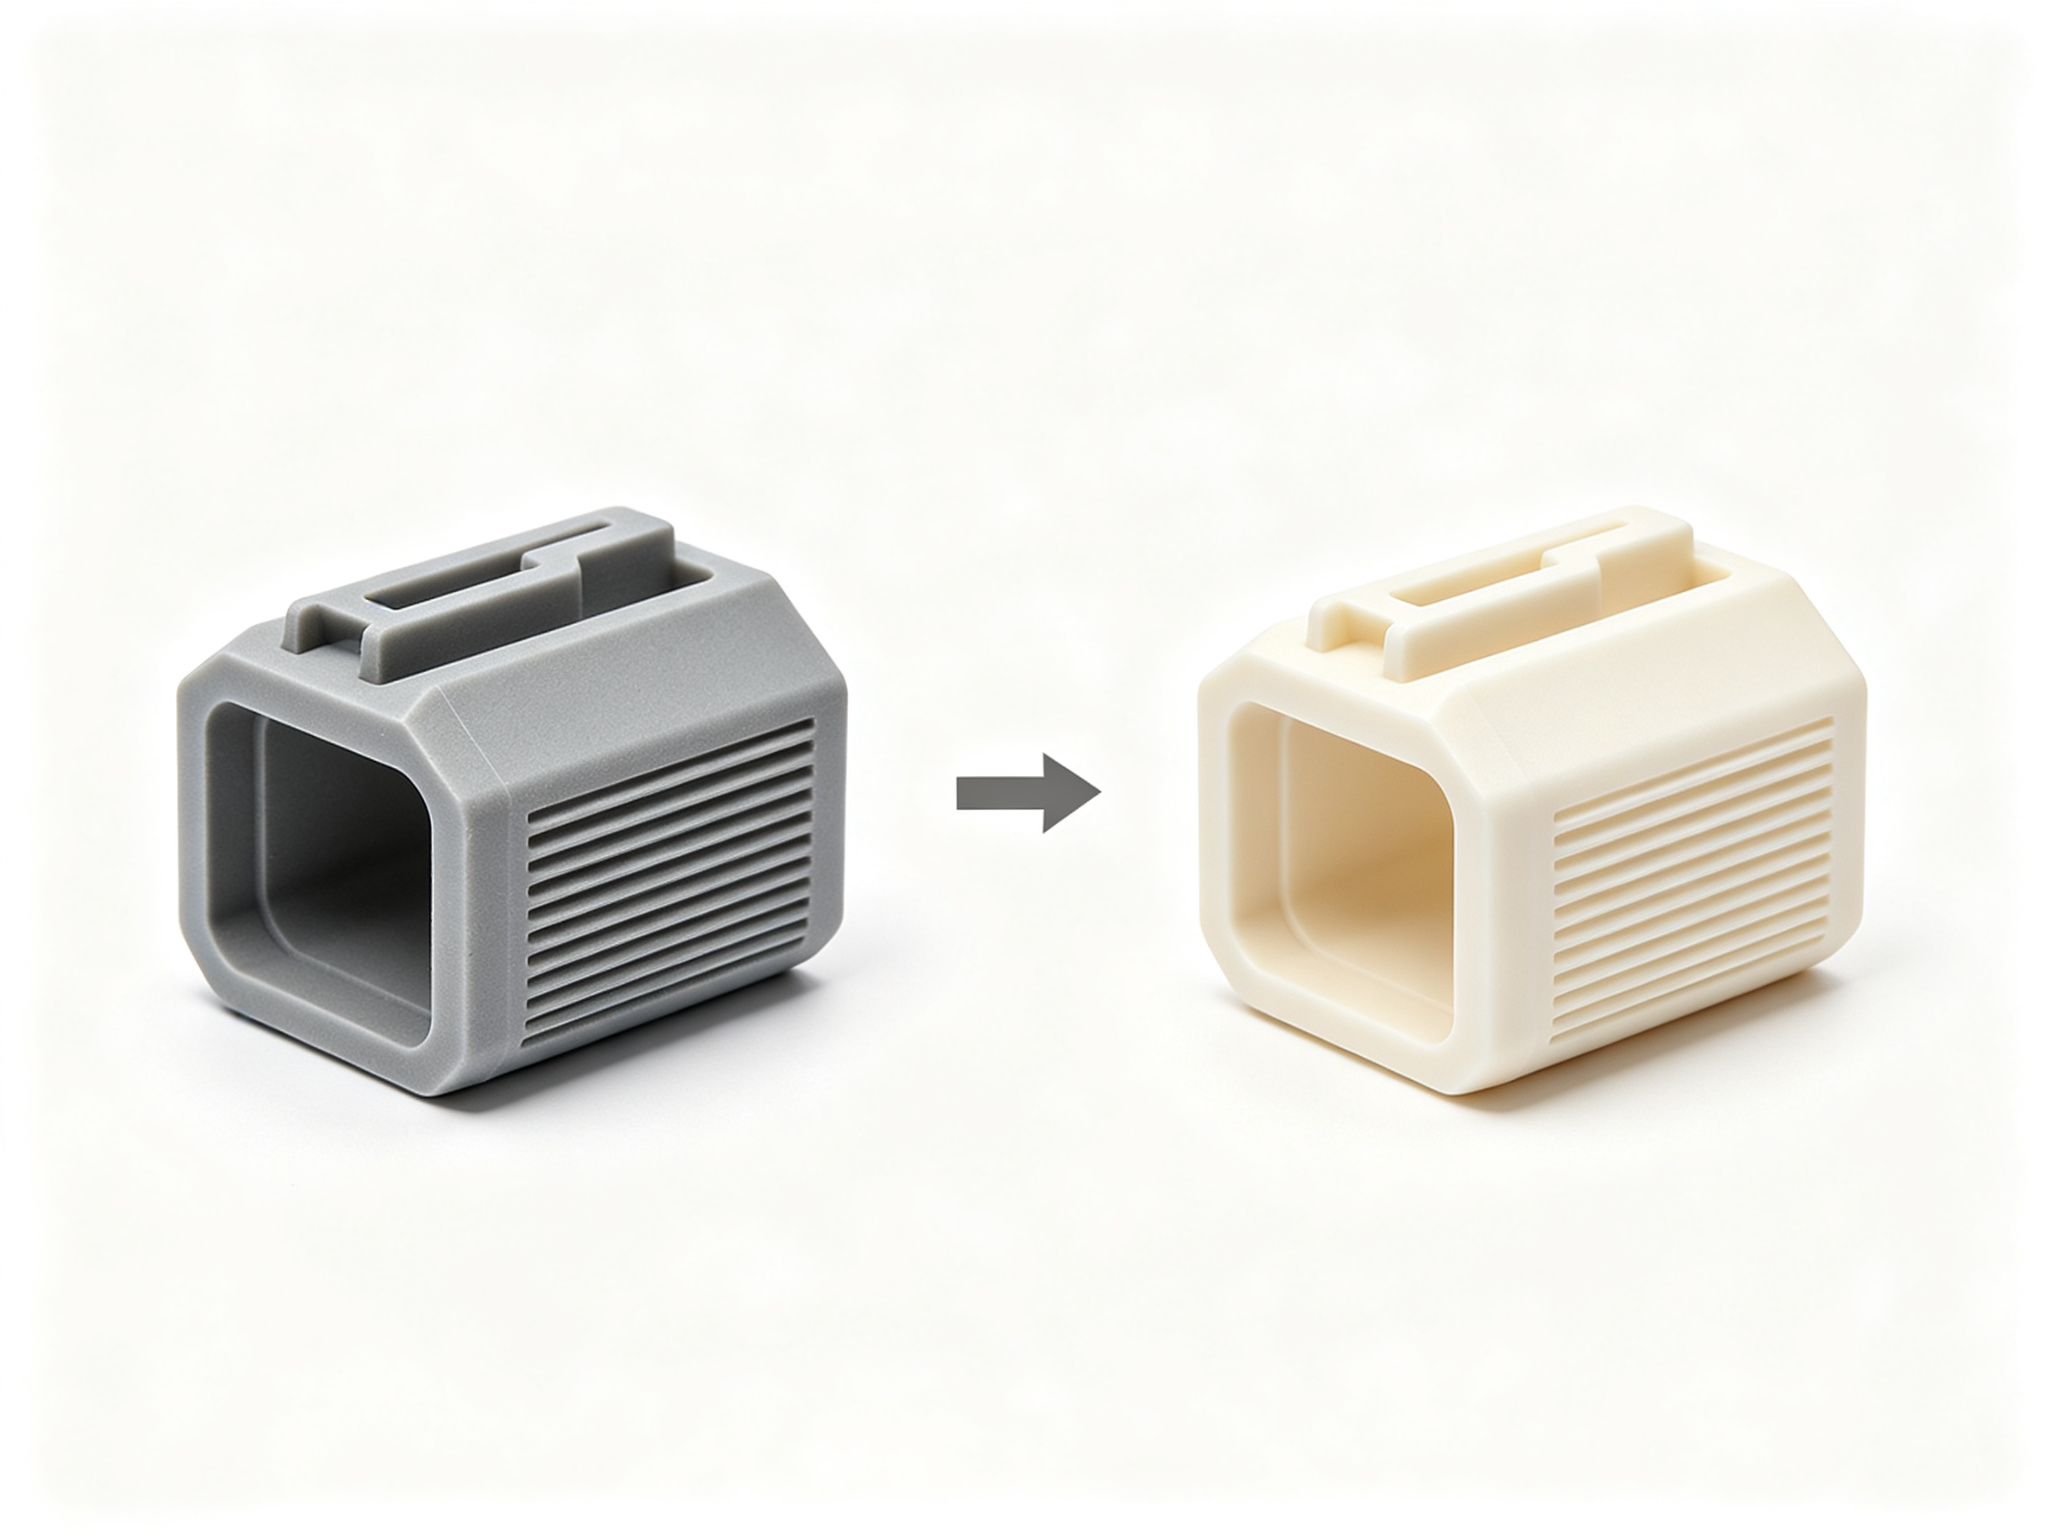
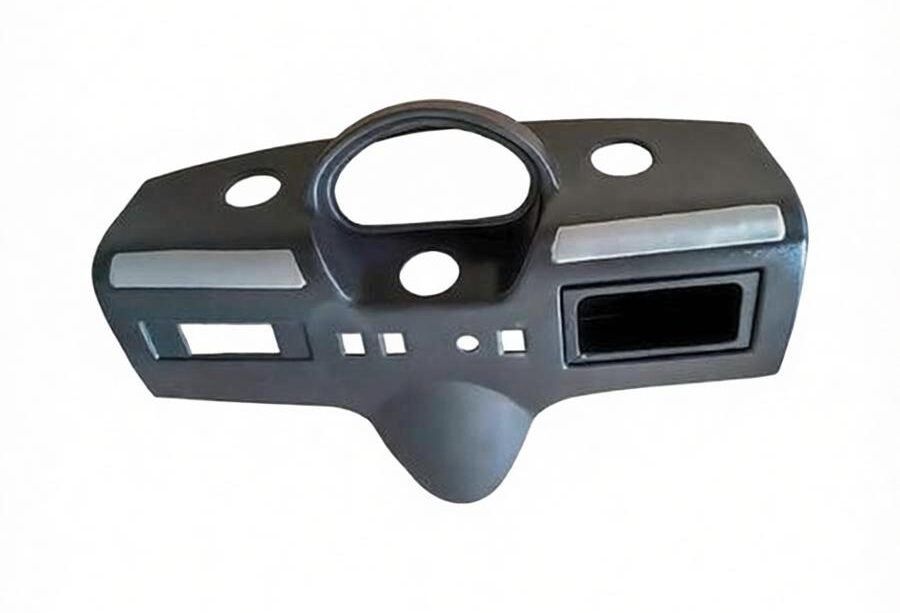
Verificación del aspecto y la presentación. Las piezas deben superar la evaluación estética por parte de los clientes o usuarios y deben tener el aspecto de productos fabricados en serie. En esta fase, la fundición al vacío suele resultar más adecuada, ya que la calidad de la superficie y el color se asemejan más a los de las piezas moldeadas por inyección.
Preparación previa a la producción. El volumen aumenta, y la vida útil del molde, junto con el proceso de transición a la producción en serie, pasan a formar parte de la decisión. En esta fase, hay que evaluar si conviene pasar del moldeo al vacío al moldeo por inyección con moldes de aluminio o acero.
1.2 Por qué la etapa es más importante que el volumen
La fase de desarrollo determina qué debe verificar el prototipo, y el proceso seleccionado debe ser capaz de verificar ese objetivo. Saltarse la evaluación de la fase y comparar directamente los precios suele llevar a utilizar un proceso inadecuado para verificar un objetivo erróneo. Por el contrario, identificar primero la fase reduce el número de procesos viables y hace que la comparación posterior sea mucho más significativa.
2. El paso adicional en el moldeo al vacío: el patrón maestro
La impresión 3D pasa del archivo a la pieza en un solo paso, mientras que la fundición al vacío añade un paso intermedio fundamental: la elaboración de un modelo maestro.
2.1 El proceso de fundición al vacío
El proceso de fundición al vacío funciona de la siguiente manera. En primer lugar, se fabrica un modelo maestro físico que se ajusta a la forma del producto final. A continuación, los operarios vierten silicona líquida alrededor del modelo maestro. Una vez que la silicona se ha endurecido, los operarios la cortan y extraen el modelo maestro, dejando una cavidad que se convierte en el molde de silicona. A continuación, los operarios vierten resina de poliuretano en el molde de silicona al vacío y, una vez curada, extraen la pieza. Cada pieza moldeada es una réplica del modelo maestro, por lo que la calidad de la superficie y la precisión dimensional de este determinan directamente el límite máximo de todas las piezas moldeadas.
2.2 Comparación de los métodos de patrones maestros
Los fabricantes suelen producir modelos maestros mediante impresión 3D o mecanizado CNC. Un modelo maestro impreso en 3D ofrece rapidez y un bajo coste, pero el proceso de impresión limita la calidad de su superficie y la precisión dimensional. Un modelo maestro mecanizado con CNC ofrece tolerancias más ajustadas y una superficie más lisa, pero es más caro y tiene un ciclo de modificación más largo.
Método del patrón maestro
Ventajas
Limitaciones
Patrón impreso en 3D
Producción rápida, modificaciones rápidas, bajo coste
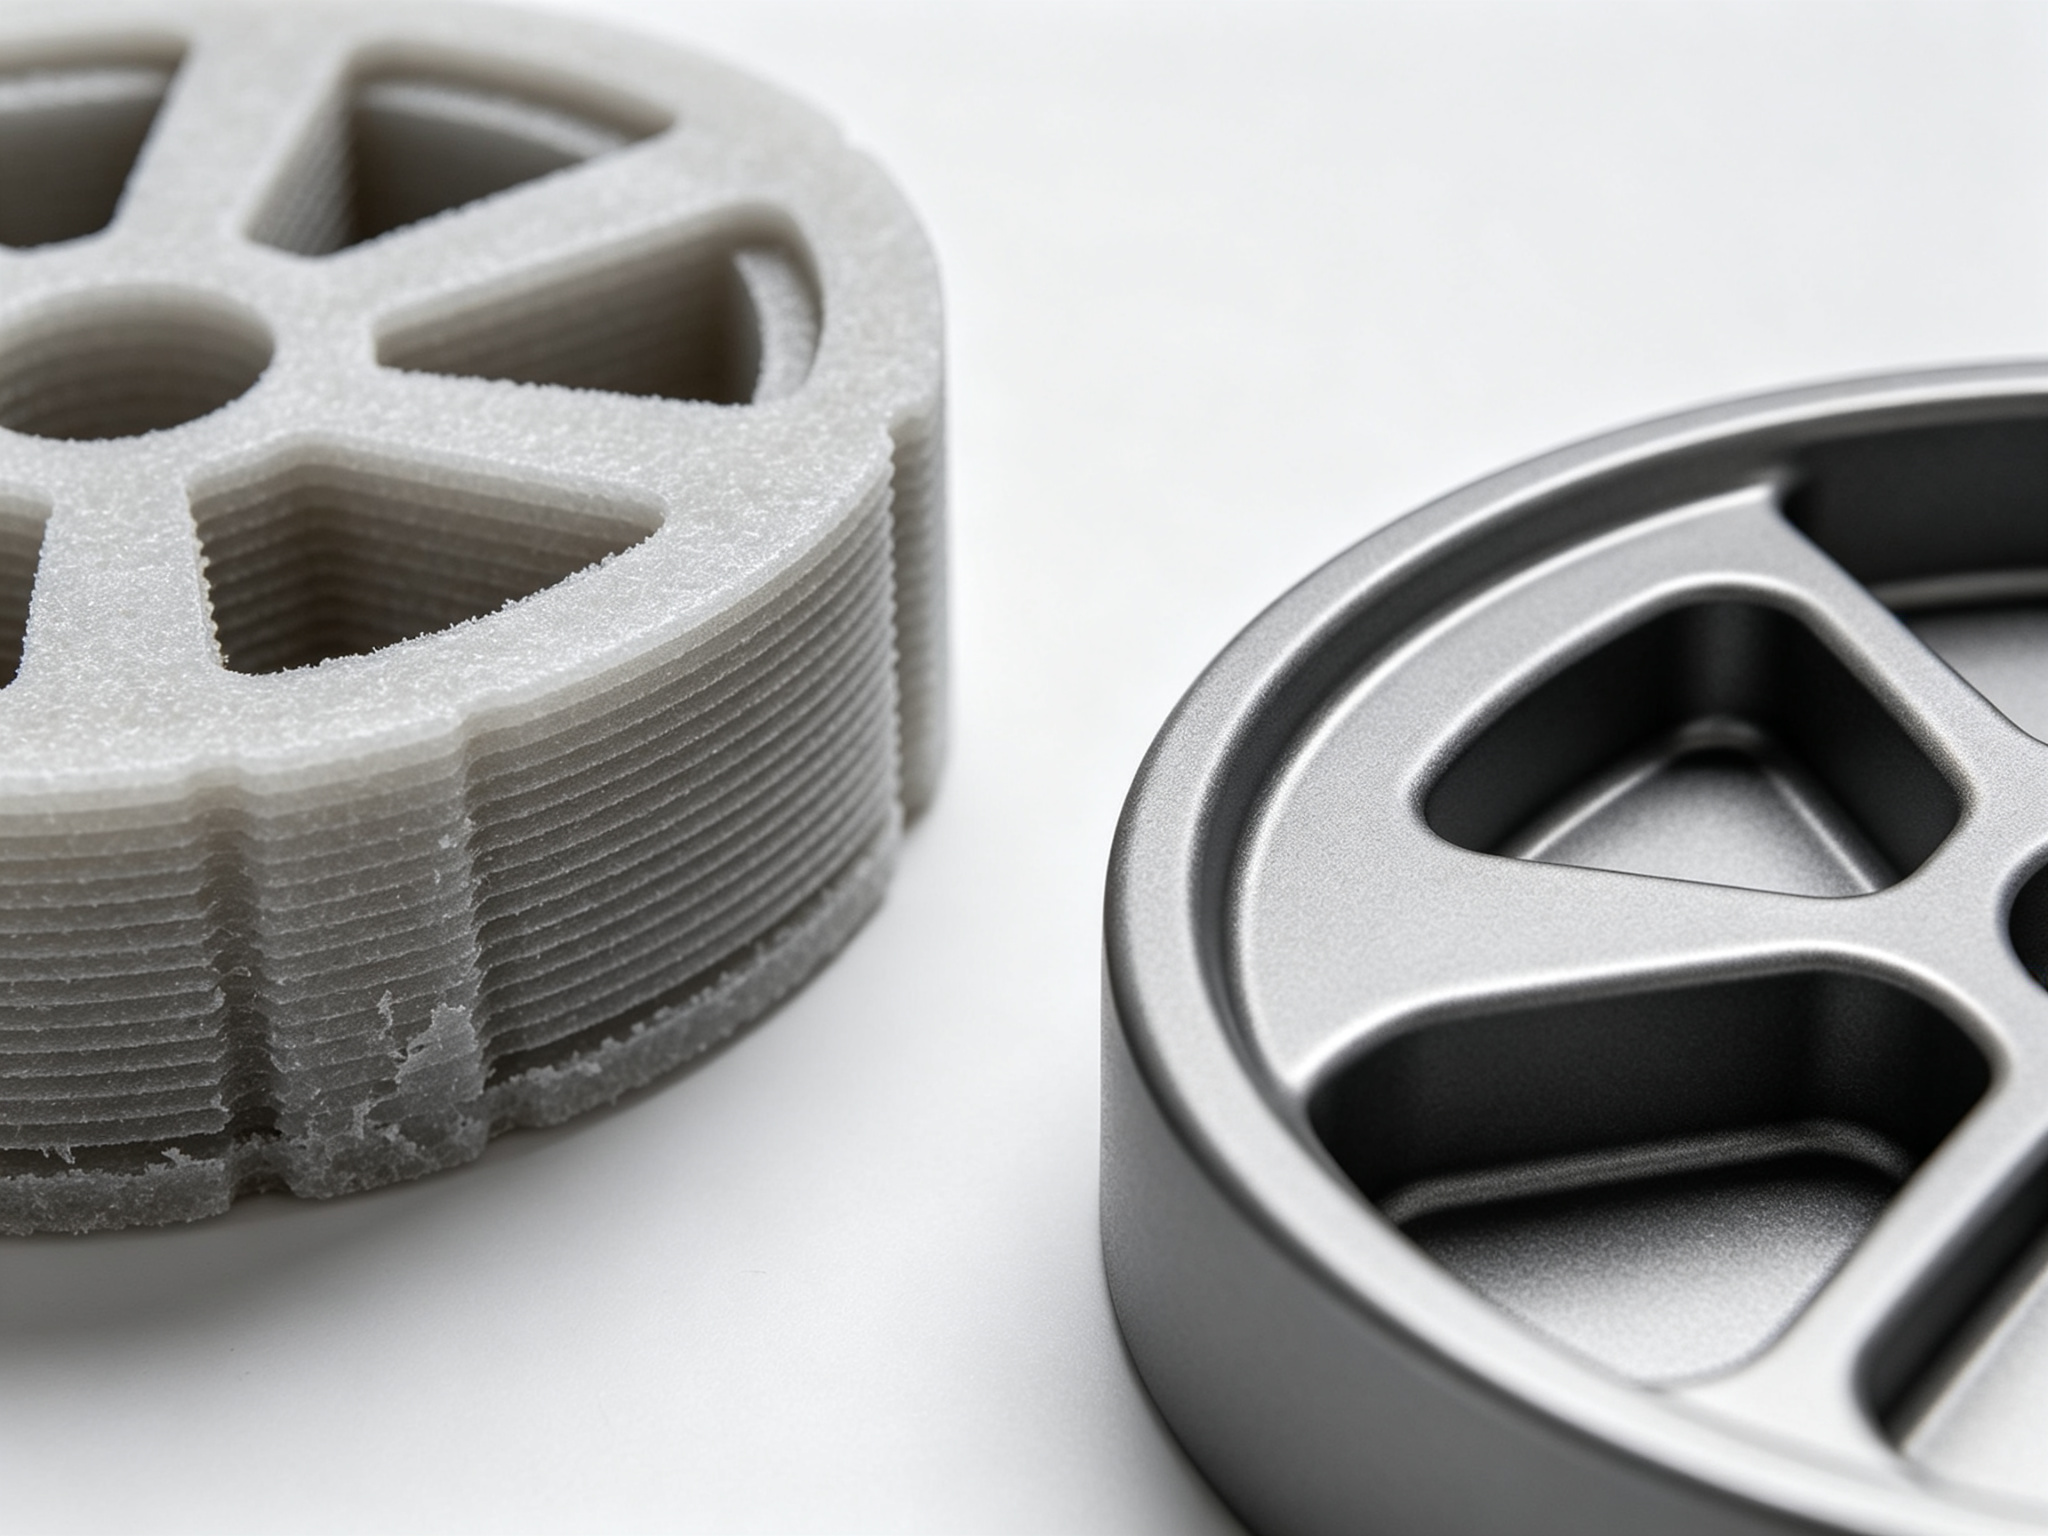
La superficie y los detalles del techo están limitados por el proceso de impresión; las líneas de las capas se reproducen en todas las piezas moldeadas.
Plantilla mecanizada con CNC
Alta precisión dimensional, superficie lisa, tolerancias estrictas
Mayor coste de la plantilla, plazo de entrega más largo, mayor coste de modificación del diseño
2.3 Por qué elegir la fundición implica tomar dos decisiones
Dado que el molde de silicona reproduce con precisión el patrón maestro, también reproduce todos sus defectos. Las líneas de capa, las marcas de soporte y las superficies sin lijar aparecerán en todas las piezas fundidas, no solo en la primera. Por lo tanto, optar por la fundición al vacío implica, en realidad, dos decisiones: elegir el proceso de fundición y, al mismo tiempo, decidir cómo se va a fabricar el patrón maestro.
PartsMastery cubre toda esta cadena. En primer lugar, producimos el modelo maestro mediante CNC o impresión 3D; a continuación, llevamos a cabo la fabricación del molde de silicona y la fundición al vacío, garantizando unas tolerancias y unos estándares de superficie uniformes desde el modelo hasta la pieza fundida a lo largo de todo el proceso. Incluimos comentarios sobre el DFM (diseño para la fabricación) junto con el presupuesto, de modo que identificamos claramente cualquier característica que requiera inserciones en el molde de silicona antes de que usted fabrique el modelo maestro.
2.4 Plazo de entrega: primera pieza frente a lote completo
El paso adicional del patrón maestro también explica la diferencia en el plazo de entrega. La primera pieza fundida llega más tarde que la primera pieza impresa porque primero hay que fabricar el molde. Sin embargo, a partir de la segunda pieza, la situación se invierte: la fundición reutiliza el mismo molde, mientras que la impresión repite el tiempo total de fabricación para cada unidad. El plazo de entrega de la primera pieza y el tiempo de finalización de todo el lote representan dos cifras diferentes y pueden indicar procesos distintos. Para un único prototipo, la impresión 3D ofrece la opción más práctica, ya que nunca se tiene la oportunidad de amortizar el coste del molde.
3. Límites de fabricación de cada proceso
El primer paso a la hora de elegir un proceso no es comparar precios, sino determinar si es posible fabricar la pieza.
3.1 Impresión 3D: sin moldes ni limitaciones de desmoldeo
La impresión 3D no requiere moldes, por lo que no hay limitaciones a la hora de desmoldar. Se pueden imprimir directamente canales internos, estructuras reticulares y mecanismos móviles de una sola pieza. Sin embargo, el espacio de impresión limita la impresión 3D, por lo que es necesario dividir y ensamblar las piezas de gran tamaño.
3.2 Moldeo al vacío: línea de separación y ventajas en cuanto al tamaño
El moldeo al vacío requiere abrir un molde de silicona de dos piezas y extraer la pieza, por lo que presenta limitaciones en cuanto a la línea de separación y la dirección de desmoldeo. Los fabricantes pueden seguir moldeando muescas, cavidades profundas y orificios profundos, pero estas características requieren insertos adicionales dentro del molde, lo que aumenta el coste del molde y el tiempo de manipulación, y puede afectar a la uniformidad entre las piezas. Por otro lado, los fabricantes pueden escalar los moldes de silicona a tamaños que superan con creces la mayoría de los volúmenes de impresión 3D, por lo que, en el caso de piezas grandes y sencillas, la fundición al vacío puede ser la única opción viable.
Artículo destacado
Impresión 3D
Fundición en vacío
Canales internos y red cristalina
Fabricado en una sola pieza, sin restricciones
Limitado por la línea de separación y la dirección de desmoldeo; suele ser imposible
Socavados y cavidades profundas
No afecta a la compilación
Requiere insertos o núcleos solubles
Mecanismos de desplazamiento de una sola pieza
Realizado en una sola fase de construcción
Normalmente hay que desmontarlo y volver a montarlo
Tamaño de la pieza
Limitado por el espacio de construcción
El tamaño del molde puede superar la mayoría de los límites de construcción
Si el diseño incluye canales internos o elementos móviles, la impresión 3D ofrece la solución más sencilla. Si la pieza es grande y sencilla, la fundición al vacío puede ser la única opción viable.
4. Qué pueden y qué no pueden verificar los prototipos
La impresión 3D no es un proceso único. Se trata, más bien, de un conjunto de procesos que incluyen SLA, SLS, MJF y FDM, cada uno de los cuales ofrece resultados de verificación distintos.
4.1 Capacidades de verificación del proceso de impresión
Proceso de impresión
Qué puede verificar
En qué aspectos puede resultar engañoso
Estereolitografía SLA
Comprobaciones de detalles, superficies y montaje
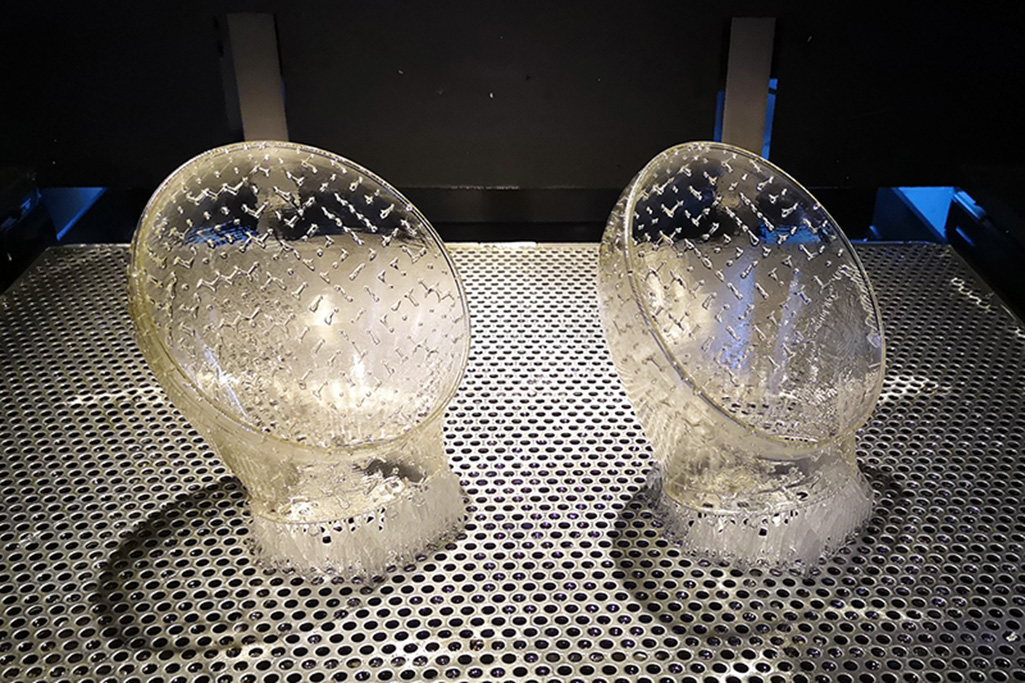
La resina es frágil y se amarillea tras una exposición prolongada a los rayos UV.
Sinterización de polvo SLS/MJF
Resistencia estructural, ensayos de flexión repetidos
La superficie granulada influye en la fricción y en la percepción estética
FDM (deposición por fusión)
Modelos conceptuales, formas grandes y sencillas
Unión entre capas débil; los fallos se propagan a lo largo de las líneas de las capas
4.2 Adaptación del proceso al objetivo de la prueba
La elección del proceso de impresión depende del objetivo de las pruebas. Para las piezas que se flexionan repetidamente, es recomendable utilizar materiales de nailon resistentes (SLS/MJF) en lugar de resina frágil. El moldeo al vacío resulta más adecuado para piezas que requieren pruebas de agarre, resistencia a caídas y aspecto. PartsMastery ofrece una gama completa de procesos de impresión 3D, entre los que se incluyen SLA, SLS, MJF y FDM, lo que garantiza que el proceso de impresión se adapte al objetivo de la prueba y no al revés.
4.3 Qué puede simular el uretano moldeado
Las resinas de poliuretano moldeadas al vacío pueden simular el comportamiento a temperatura ambiente y el aspecto de los plásticos técnicos habituales, como el ABS, el PC, el PP y los grados similares al nailon. También hay disponibles grados de caucho blando con índices de dureza Shore A auténticos. Asimismo, se ofrecen grados transparentes e ignífugos.
4.4 Los límites de la verificación de prototipos
Sin embargo, la “simulación” tiene sus límites. El poliuretano moldeado simula cómo se comporta y qué aspecto tiene un material a temperatura ambiente, pero no cómo fluye el material dentro de un molde de inyección. Por lo tanto, las piezas moldeadas por colada permiten verificar eficazmente el montaje, el agarre, la calidad de la superficie y la durabilidad normal, pero no pueden verificar aspectos relacionados con la inyección, como la contracción, la ubicación de las líneas de soldadura, las marcas de entrada o si los ángulos de desmoldeo son suficientes para desmoldar. Se trata de cuestiones relacionadas con el moldeo que ni las piezas impresas ni las moldeadas por colada pueden resolver, y los ingenieros suelen dejarlas para la fase de prueba del molde.
5. Análisis de componentes de costes
Cuando el volumen de producción supera unas pocas unidades, hay tres componentes de coste que determinan la comparación entre los dos procesos.
5.1 Coste de posprocesamiento
Las piezas impresas en 3D suelen requerir la retirada de los soportes, el lijado, el relleno, la aplicación de imprimación y el pintado antes de alcanzar un aspecto presentable. Las piezas moldeadas al vacío salen del molde con la superficie ya formada, lo que reduce significativamente la carga de trabajo del posprocesado. Los operarios pueden mezclar el color con la resina antes de verterla, o bien se ofrece la posibilidad de personalizar la combinación de colores. Para lotes más grandes, solemos recomendar el pintado en lugar de la coloración a granel, ya que el pintado mantiene mejor la uniformidad del color entre las piezas.
Hay un aspecto que conviene aclarar desde el principio: la textura del molde se fija al fabricarlo y no se puede modificar posteriormente. En esta fase se determinan tanto los grados de pulido SPI como las texturas VDI, junto con el plan de posprocesado y el de color para todo el lote. Cambiar la textura más adelante implica fabricar un nuevo molde.
5.2 Coste de la modificación del diseño
En la impresión 3D, una modificación del diseño implica un nuevo archivo y una nueva impresión, sin que se desperdicie nada. En el caso de la fundición al vacío, una modificación del diseño puede requerir volver a realizar el modelo maestro y volver a fabricar el molde, por lo que se paga dos veces por el mismo cambio. Esto nos lleva a una regla práctica: no cambiar a la fundición al vacío mientras las dimensiones principales sigan variando, y no seguir con la impresión 3D una vez que las dimensiones hayan dejado de cambiar.
5.3 Coste del ciclo de vida del molde
Los moldes de silicona son consumibles, normalmente diseñados para unas pocas docenas de ciclos de moldeo, y no fallan de forma repentina. Primero se deteriora la calidad de la superficie y, a continuación, se produce una desviación dimensional. Esto es especialmente importante en el caso de las piezas que deben encajar con otros componentes: las piezas fabricadas al principio y al final del ciclo de vida del mismo molde no se encuentran en las mismas condiciones. Cuando el molde llega al final de su vida útil, hay que fabricar uno nuevo. Si el volumen previsto es mucho mayor, suele ser más conveniente invertir ese gasto en un molde de acero para producción.
6. Guía para la toma de decisiones de selección
A partir del análisis anterior, la elección entre la fundición al vacío y la impresión 3D puede seguir este proceso de decisión paso a paso:
6.1 Proceso de toma de decisiones en cuatro pasos
Averigua si puedes fabricar la pieza. Canales internos o mecanismos móviles → elige la impresión 3D. Pieza de gran tamaño y sencilla → elige la fundición al vacío. Si ambas opciones son viables → pasa al siguiente paso.
Determina la fase de desarrollo. Si el diseño sigue cambiando con frecuencia y solo se necesitan 1 o 2 piezas → opta por la impresión 3D. Si el diseño ya está definido y se necesitan más de 5 piezas con un acabado similar al de la producción → opta por el moldeo al vacío.
Determina el objetivo de la verificación. Si solo se necesitan comprobaciones de montaje → basta con la impresión 3D. Si se necesitan pruebas de funcionamiento → seleccione el proceso y el material en función del tipo de prueba. Si se necesita una revisión del aspecto por parte del cliente → el moldeo al vacío es más adecuado.
Determina la estructura de costes. Calcula el coste total, incluyendo el posprocesado y las modificaciones de diseño, y no te limites a los presupuestos por unidad. Cuando el volumen supere la vida útil del molde de silicona, evalúa si conviene pasar al moldeo por inyección con moldes de aluminio o acero.
6.2 Es importante seguir el orden correcto
Seguir esta secuencia paso a paso, en lugar de pasar directamente a la comparación de precios, te garantiza elegir el proceso adecuado en el momento oportuno. Cada paso reduce las opciones y descarta los procesos que no cumplen los requisitos fundamentales, lo que hace que la comparación final de costes sea mucho más precisa y útil.
7. Conclusión
7.1 Complementarios, no competidores
El moldeo al vacío y la impresión 3D no son procesos que compitan entre sí. Por el contrario, son herramientas complementarias en diferentes fases del proceso de desarrollo de prototipos de plástico. La impresión 3D resulta adecuada para la fase inicial, cuando el diseño aún está en proceso de cambio y solo se necesitan unas pocas piezas, ya que ofrece rapidez y bajos costes de modificación. El moldeo al vacío resulta adecuado para la fase intermedia y final, cuando el diseño ya está definido, las piezas deben tener un aspecto similar al de las de producción y se requieren múltiples unidades, ya que ofrece una excelente calidad de superficie, una amplia variedad de materiales y bajos costes por lote.
7.2 Capacidad integral de PartsMastery
La clave de la selección reside en evaluar paso a paso, siguiendo el orden “facilidad de fabricación → fase de desarrollo → objetivo de verificación → estructura de costes”, en lugar de comparar directamente los precios unitarios. PartsMastery ofrece servicios integrales en un único proveedor, desde patrones maestros impresos en 3D y CNC, pasando por la fabricación de moldes de silicona, hasta la fundición al vacío. También cubrimos toda la gama de procesos de impresión 3D, incluidos SLA, SLS, MJF y FDM, lo que garantiza que se disponga del proceso más adecuado en cada fase de desarrollo.