



No setor da engenharia de petróleo e gás, os sistemas de gasodutos dependem fortemente de componentes personalizados e não normalizados, tais como juntas adaptadoras, flanges de ligação, suportes de montagem e coletores multiportas. Estas encomendas surgem normalmente em lotes pequenos e frequentes, abrangendo uma vasta gama de especificações. No que diz respeito a estas peças, a qualidade vai muito além da tolerância dimensional individual — mesmo pequenas variações na posição dos orifícios, no ângulo de interface ou no comprimento total podem causar diretamente desalinhamentos na montagem no terreno, falhas de vedação ou até mesmo atrasos no calendário do projeto.
Para dar resposta a estes desafios específicos do setor, a PartsMastery desenvolveu um sistema dedicado de maquinagem de precisão CNC para componentes de gasodutos de gás natural. Concebido com base em pontos de referência unificados, controlo de processos e rastreabilidade digital, este sistema resolve sistematicamente os principais pontos críticos, tais como o controlo da cadeia dimensional, o posicionamento espacial multiportas e a consistência da qualidade entre lotes, dando resposta às necessidades ao longo de todo o ciclo, desde o desenvolvimento de protótipos até ao fornecimento em grande escala.
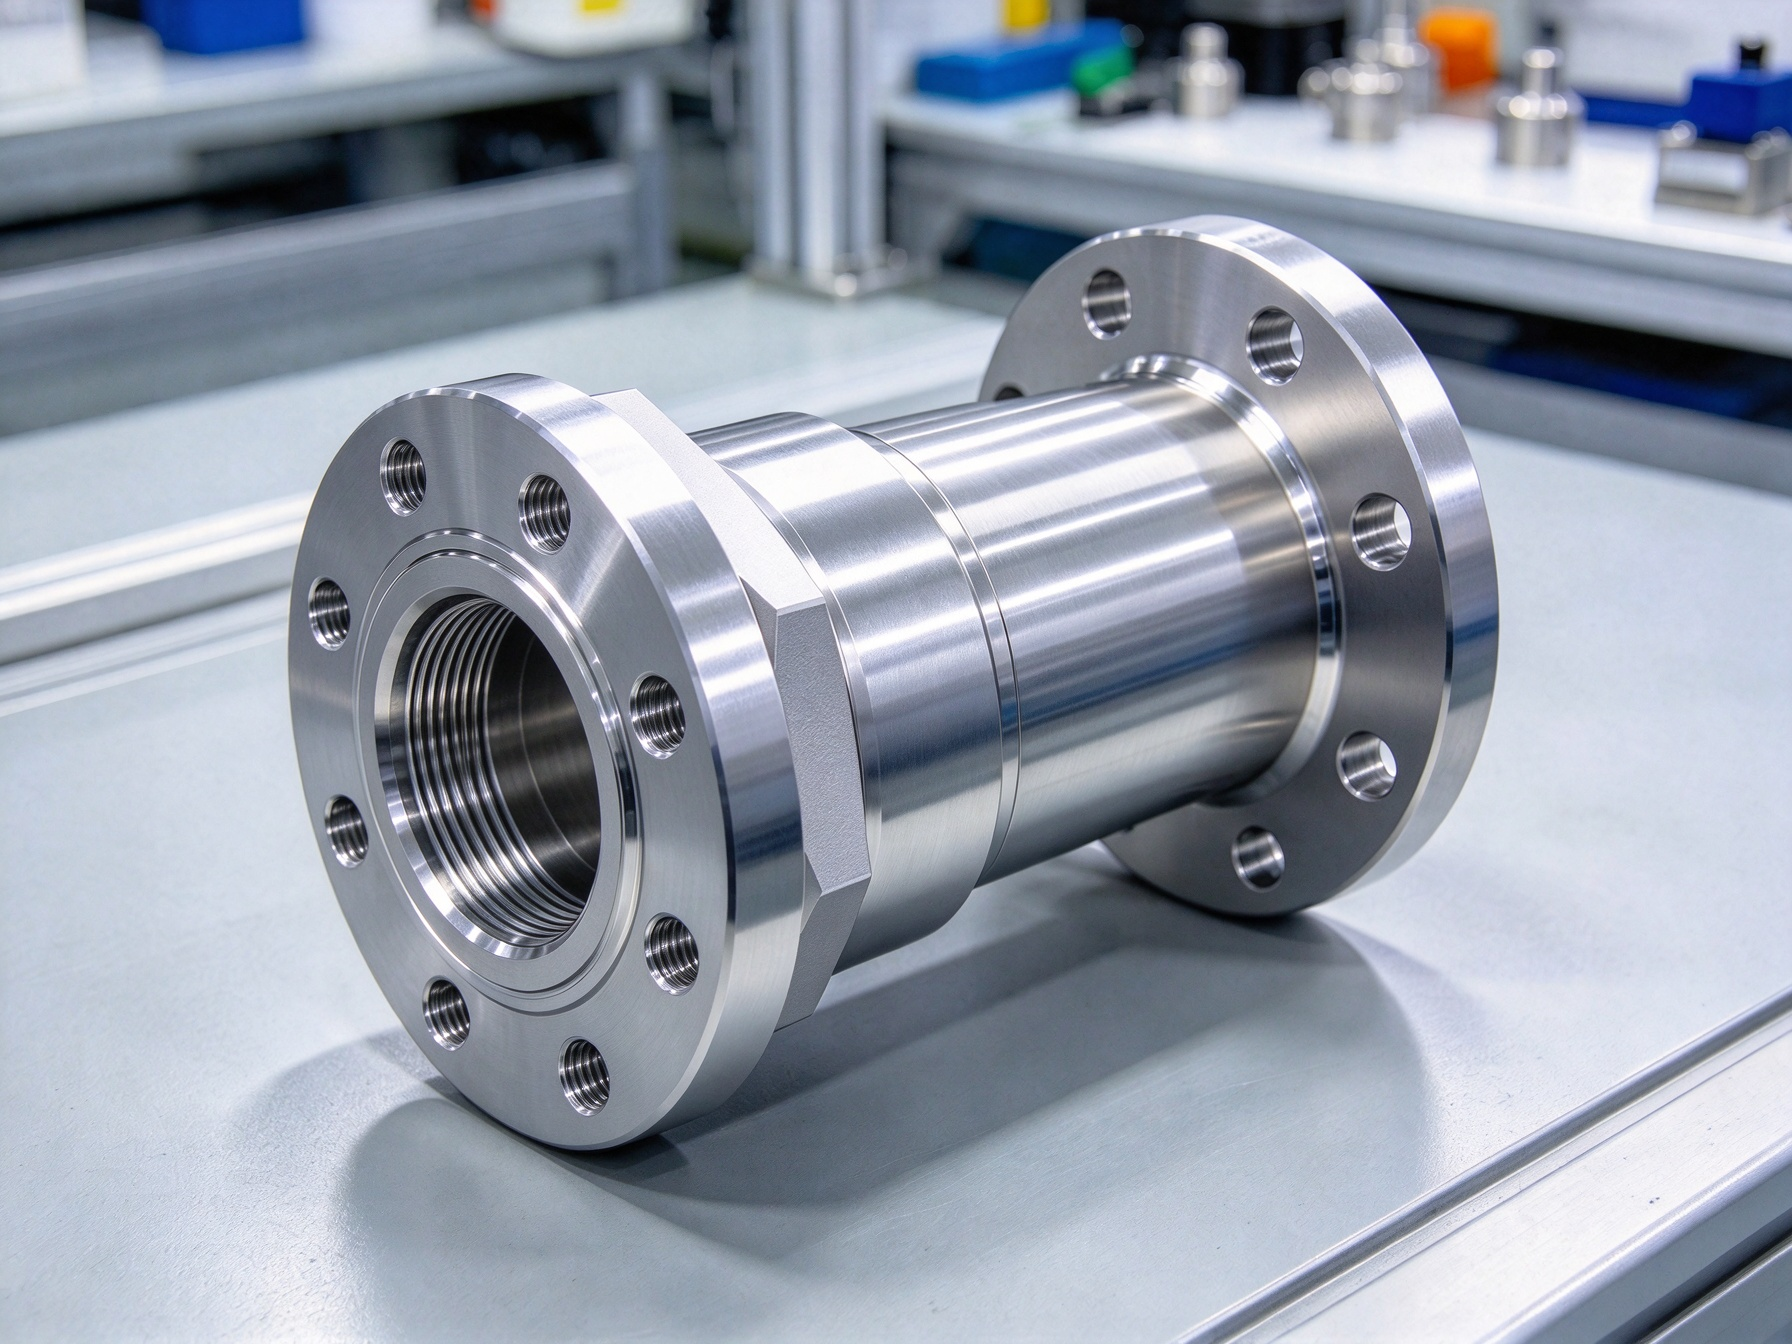
Três desafios fundamentais na maquinação de componentes para gasodutos de gás natural
1. Erro cumulativo resultante do desalinhamento dos pontos de referência da cadeia dimensional
Em primeiro lugar, as cadeias dimensionais complexas criam um elevado risco de erro cumulativo quando os pontos de referência não estão normalizados. Os componentes de condutas têm frequentemente de encaixar simultaneamente em flanges, tubos, válvulas e interfaces de equipamentos. Uma única dimensão dentro da tolerância não garante um encaixe perfeito após a montagem completa.
Se diferentes operações de maquinagem utilizarem pontos de referência de posicionamento distintos, o erro acumula-se passo a passo ao longo do processo. Isto acaba por se traduzir em posições de orifícios desalinhadas, desvios de comprimento ou desalinhamento das superfícies de vedação. Por este motivo, a qualidade da maquinagem não depende da precisão máxima de cada máquina individualmente, mas sim do controlo unificado dos pontos de referência de posicionamento, das linhas centrais e das superfícies de montagem críticas.
2. Perda de precisão de posicionamento devido à repetida recolocação em fixações
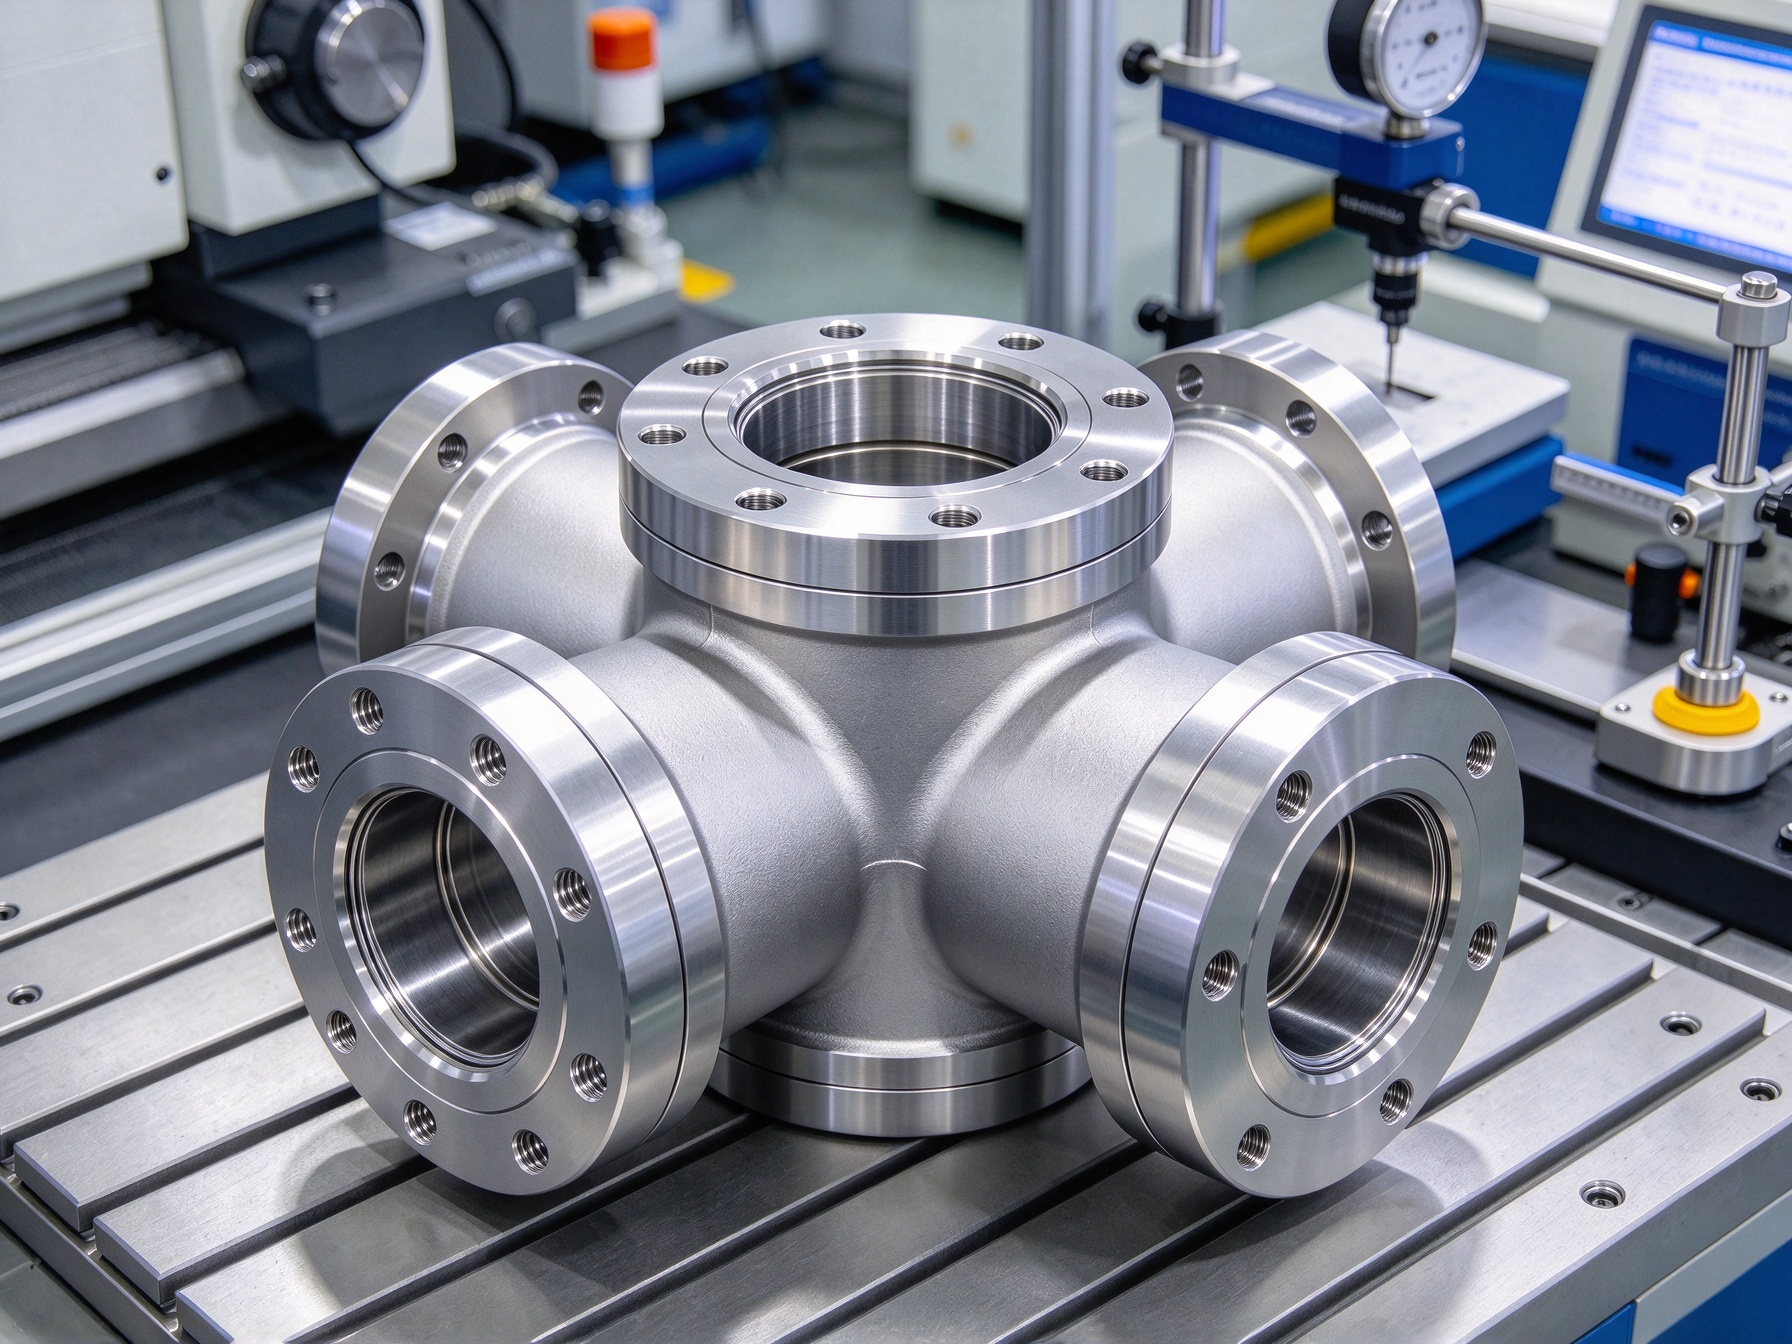
Em segundo lugar, as geometrias espaciais com múltiplas portas sofrem uma degradação da precisão de posicionamento após várias operações de fixação. Muitos componentes de gasodutos de gás natural não são estruturas simples e retas. Uma única peça inclui frequentemente interfaces, faces de flange e padrões de orifícios de montagem em várias orientações diferentes.
Na maquinação tradicional face a face, cada nova fixação introduz um pequeno erro de posicionamento. Após várias operações, as relações angulares e posicionais entre as interfaces podem facilmente sair das faixas de tolerância. No caso específico de juntas adaptadoras angulares e coletores multiportas, um maior número de operações de fixação traduz-se diretamente numa menor precisão de ajuste na montagem final.
3. As amplas gamas de especificações exigem processos diferenciados
Em terceiro lugar, um processo único não consegue dar resposta de forma eficaz a toda a gama de especificações dos componentes de gasodutos. Os sistemas de gasodutos de gás natural abrangem tudo, desde juntas de precisão de pequeno diâmetro até componentes de suporte de grande escala, com enormes variações em termos de dimensão, estrutura, material e volume de encomendas.
Uma configuração uniforme do equipamento, um conjunto de ferramentas e um fluxo de processo não conseguem conciliar a precisão das peças pequenas de alta precisão com a eficiência das peças estruturais de grandes dimensões. Utilizamos estratégias de maquinagem diferenciadas para nos adaptarmos a cada cenário de aplicação e tipo de peça.
| Tipo de componente | Características estruturais típicas | Pontos-chave de controlo da maquinagem |
|---|---|---|
| Juntas adaptadoras para condutas | Interfaces multidirecionais, roscas internas e externas | Concentricidade dos furos, precisão da rosca, alinhamento central |
| Flanges de ligação de precisão | Vários padrões de orifícios de montagem, faces terminais vedadas | Unificação do plano de referência, precisão da posição, planicidade da superfície de vedação |
| Componentes de montagem personalizados | Estruturas irregulares, características de encaixe multifacetadas | Maquinação em uma única configuração, fixação otimizada da peça |
| Componentes de suporte para condutas | Dimensões grandes, padrões de orifícios distribuídos | Precisão no espaçamento dos orifícios, planicidade geral, estabilidade dimensional |
Controlo de qualidade ao longo de todo o processo para reduzir o risco de retrabalho na origem
Na prática de produção, a maior parte do retrabalho não decorre de uma precisão insuficiente das máquinas, mas sim de informações incompletas nos desenhos, de um planeamento de processos inadequado ou da falta de inspeções durante o processo. O PartsMastery utiliza um sistema de gestão em circuito fechado, que combina o controlo prévio com a verificação durante o processo, para reduzir drasticamente as taxas de rejeição de peças e os custos de retrabalho.
1. Revisão inicial dos desenhos e análise de fabricabilidade (DFM)
Em primeiro lugar, realizamos uma validação completa dos dados antes do início da produção, em vez de passarmos diretamente à maquinagem. Após recebermos os desenhos técnicos, analisamos muito mais do que apenas a forma geral e as dimensões: o tipo de material, as tolerâncias dimensionais, as especificações das roscas, os pontos de referência dos orifícios e os requisitos de acabamento superficial são todos confirmados, com especial atenção às relações da cadeia dimensional e às tolerâncias geométricas entre as várias interfaces.
No caso de peças estruturalmente complexas, também fornecemos recomendações de otimização de DFM, sempre que possível. Sem comprometer a funcionalidade ou o encaixe na montagem, podemos ajustar os pontos de referência do processo, adicionar saliências de fixação ou otimizar estruturas de cavidades profundas para reduzir o risco de maquinagem ainda na fase de conceção. Coordenamos toda a informação entre as equipas de programação, operação de máquinas e inspeção, de forma a eliminar discrepâncias de comunicação.
2. Usinagem por etapas com margem de material para compensação dimensional
Em seguida, aplicamos uma estratégia de maquinagem em três fases para componentes de condutas com elevadas taxas de remoção de material: desbaste para definir a forma → semi-acabamento para alívio de tensões → acabamento para obter a precisão final.
- Fase de desbaste: Remoção de material em excesso com avanço elevado para formar o contorno geral, deixando uma margem de acabamento generosa nas características críticas de encaixe.
- Fase de semi-acabamento: Aperfeiçoa a forma estrutural, alivia a tensão interna do material e estabiliza as dimensões globais da peça.
- Fase final: Realiza o acabamento final de características críticas, tais como superfícies de vedação, orifícios de montagem e roscas, para garantir a precisão dimensional e a qualidade da superfície.
Além disso, estabelecemos pontos de controlo dimensional entre cada operação para detetar desvios numa fase precoce e efetuar ajustes, evitando o descarte total da peça quando os problemas só são detetados após a maquinagem final.
3. Gestão completa do ciclo de vida das ferramentas
Além disso, o desgaste das ferramentas é uma das principais causas de desvio dimensional na produção em lote, uma vez que afeta gradualmente o diâmetro dos furos, o contorno e a qualidade da superfície. Estabelecemos registos de utilização das ferramentas para operações críticas, com valores definidos de compensação de desgaste e pontos de troca obrigatória de ferramentas com base no tempo de maquinagem e no número de peças. Isto é complementado com a validação do primeiro artigo e verificações pontuais periódicas para garantir dimensões altamente consistentes em todo o lote.
4. Inspeção durante o processo em etapas-chave da produção
Além disso, implementamos pontos de controlo obrigatórios em fases-chave, tais como a produção do primeiro artigo, as mudanças de ferramentas e as mudanças de lote. Estes pontos de controlo confirmam os planos de referência, as dimensões e a precisão posicional antes do início da produção do lote completo. Em comparação com a inspeção completa apenas na fase final, as verificações específicas durante o processo permitem controlar os riscos de qualidade numa fase precoce e adaptam-se ao ritmo de produção de encomendas personalizadas em pequenos lotes.
Gestão digital para uma produção consistente em vários lotes
A aquisição de componentes para gasodutos inclui frequentemente encomendas recorrentes de peças sobressalentes para manutenção e para a expansão de projetos. A verdadeira capacidade de abastecimento significa fornecer peças com especificações e precisão idênticas de forma consistente, mesmo no caso de encomendas efetuadas com meses de intervalo. A PartsMastery consegue garantir a uniformidade da qualidade entre lotes através de um sistema de gestão digital estruturado.
1. Gestão clara das versões e dos números de peça
Em primeiro lugar, estabelecemos um sistema específico de gestão de referências e versões de desenhos para componentes personalizados. Quando ocorrem alterações no projeto, atualizamos os identificadores de versão de forma sincronizada, de modo a distinguir claramente entre as especificações antigas e as novas. Armazenamos toda a documentação técnica e os requisitos especiais de processamento associados ao respetivo número de versão, evitando erros de produção decorrentes de confusão nos desenhos e permitindo uma rápida recuperação do processo para futuras encomendas repetidas.
2. Manutenção de programas CNC validados para encomendas repetidas
Em segundo lugar, assim que a produção da primeira peça for validada, guardamos o programa de maquinagem completo correspondente, os parâmetros das ferramentas, a configuração do sistema de fixação da peça e as normas de inspeção num pacote de processo dedicado e bloqueado. As encomendas subsequentes utilizam diretamente o pacote validado, sem necessidade de voltar a desenvolver a programação do zero. Isto reduz drasticamente os prazos de entrega, garantindo simultaneamente uma precisão dimensional altamente consistente entre os diferentes lotes de produção.
3. Produção padronizada para encomendas de pequenos lotes
É importante referir que mesmo as encomendas de pequenos lotes, com apenas algumas dezenas de peças, são sujeitas a normas de processo e controlos de qualidade completos. Otimizamos o tempo de preparação para a mudança de produção, reutilizamos parâmetros de processo comprovados e aplicamos as mesmas especificações de inspeção. Um lote de pequenas dimensões não implica requisitos menos exigentes — os processos padronizados garantem uma qualidade estável e em conformidade em cada ciclo de produção.
4. Arquivo completo dos registos de produção
Por fim, mantemos registos arquivados completos para cada lote: versão do desenho, parâmetros de maquinagem, relatórios de inspeção e lotes de material. Isto cria um histórico de produção totalmente rastreável. Para futuras encomendas repetidas, podemos identificar rapidamente o processo correspondente e localizar e otimizar com rapidez eventuais problemas históricos, melhorando a fiabilidade e a eficiência do aprovisionamento a longo prazo.
Guia de aquisição de componentes CNC para gasodutos de gás natural
Ao selecionar um fornecedor de usinagem CNC, o preço é apenas um dos fatores. A capacidade de interpretação de desenhos, a adaptabilidade a pequenos lotes, a rastreabilidade da qualidade e a capacidade de fornecimento a longo prazo têm, todas elas, um impacto direto no andamento do projeto e no custo total de propriedade.
1. Avaliar a interpretação de desenhos e o apoio ao DFM
Em primeiro lugar, os componentes personalizados para tubagens envolvem tolerâncias dimensionais complexas, relações geométricas e requisitos de montagem. Um fornecedor deve identificar com precisão os pontos de referência críticos e os requisitos de encaixe nos desenhos, não se limitando apenas a maquinar a forma exterior. Um fornecedor competente identificará os riscos de maquinagem logo na fase inicial de conceção e apresentará sugestões de otimização, evitando problemas mais tarde, na produção em série.
2. Confirmação do apoio à produção de protótipos e de pequenos lotes
Em segundo lugar, os componentes de tubagem recém-desenvolvidos nunca devem passar diretamente para a produção em grande escala. Dê prioridade aos fornecedores que aceitem a produção de protótipos únicos e de pequenos lotes de teste. Valide primeiro o encaixe na montagem e o desempenho funcional e, só depois, aumente gradualmente o volume de produção. Esta abordagem reduz significativamente os custos decorrentes da tentativa e erro e o risco do projeto.
3. Avaliar o valor prático dos relatórios de inspeção
Em terceiro lugar, um relatório de inspeção eficaz vai além da simples enumeração de dados brutos. Deve corresponder diretamente aos requisitos do desenho e indicar claramente métricas essenciais, tais como dimensões críticas, relações posicionais dos orifícios, precisão da rosca e qualidade da superfície, refletindo diretamente a capacidade de montagem da peça. Padrões de inspeção consistentes garantem também a consistência da qualidade em encomendas futuras.
| Categoria de inspeção | Tópicos principais do teste | Valor fundamental das aquisições |
|---|---|---|
| Dimensões básicas | Comprimento total, diâmetro interior, espessura da parede, espessura da flange | Confirma a correspondência das especificações básicas da peça |
| Precisão posicional | Espaçamento entre furos, concentricidade, posição central, desvio angular | Garante a precisão do alinhamento na montagem no local |
| Rosca e vedação | Especificações da rosca, precisão do perfil dos dentes, planicidade da superfície de vedação | Garante a estanqueidade e a fiabilidade da ligação |
| Aspecto e superfície | Rebarbas, defeitos de maquinagem, qualidade do acabamento superficial | Verifica a qualidade da entrega e a vida útil |
4. Avaliar o abastecimento a longo prazo e a consistência dos lotes
Por fim, os componentes dos gasodutos de gás natural requerem frequentemente peças sobressalentes para manutenção ao longo do tempo. Um fornecedor necessita de uma gestão robusta dos registos de produção e de capacidade de replicação de processos. Avaliar o prazo de entrega dos protótipos, a flexibilidade na produção em lote, os sistemas de gestão da qualidade e a manutenção de registos permite obter custos de aquisição mais baixos a longo prazo do que simplesmente procurar o preço mais baixo.
Conclusão
Tendo tudo isto em conta, a principal vantagem competitiva da maquinagem CNC para componentes de gasodutos de gás natural nunca reside na velocidade bruta de maquinagem. Reside, sim, no controlo preciso das cadeias dimensionais, na adaptação flexível a estruturas personalizadas e na consistência estável a longo prazo dos lotes.
A PartsMastery é especializada na usinagem de componentes personalizados de precisão para o setor do petróleo e do gás, com vasta experiência no fabrico de componentes para gasodutos. Oferecemos serviços que abrangem todo o processo, desde a análise de desenhos e o desenvolvimento de protótipos até à produção em pequenos lotes e em grande escala, garantindo uma precisão constante e entregas fiáveis para dar resposta a todos os tipos de necessidades de construção e operação de infraestruturas de gás natural.