



Dans le secteur de l'ingénierie pétrolière et gazière, les réseaux de gazoducs reposent largement sur des composants sur mesure non standard, tels que des raccords adaptateurs, des brides de raccordement, des supports de fixation et des collecteurs multiports. Ces commandes se présentent généralement sous forme de petits lots fréquents, avec un large éventail de spécifications. Pour ces pièces, la qualité va bien au-delà des tolérances dimensionnelles individuelles : même des variations minimes de la position des alésages, de l’angle d’interface ou de la longueur totale peuvent entraîner directement un désalignement lors du montage sur site, une défaillance de l’étanchéité, voire des retards dans le calendrier du projet.
Pour relever ces défis propres au secteur, PartsMastery a développé un système dédié d’usinage de précision CNC destiné aux composants de gazoducs. S'appuyant sur des repères unifiés, le contrôle des processus et la traçabilité numérique, ce système résout de manière systématique les principaux points sensibles, tels que le contrôle de la chaîne dimensionnelle, le positionnement spatial multipoints et la cohérence de la qualité d'un lot à l'autre, répondant ainsi aux besoins tout au long du cycle, du développement de prototypes à la production en série.
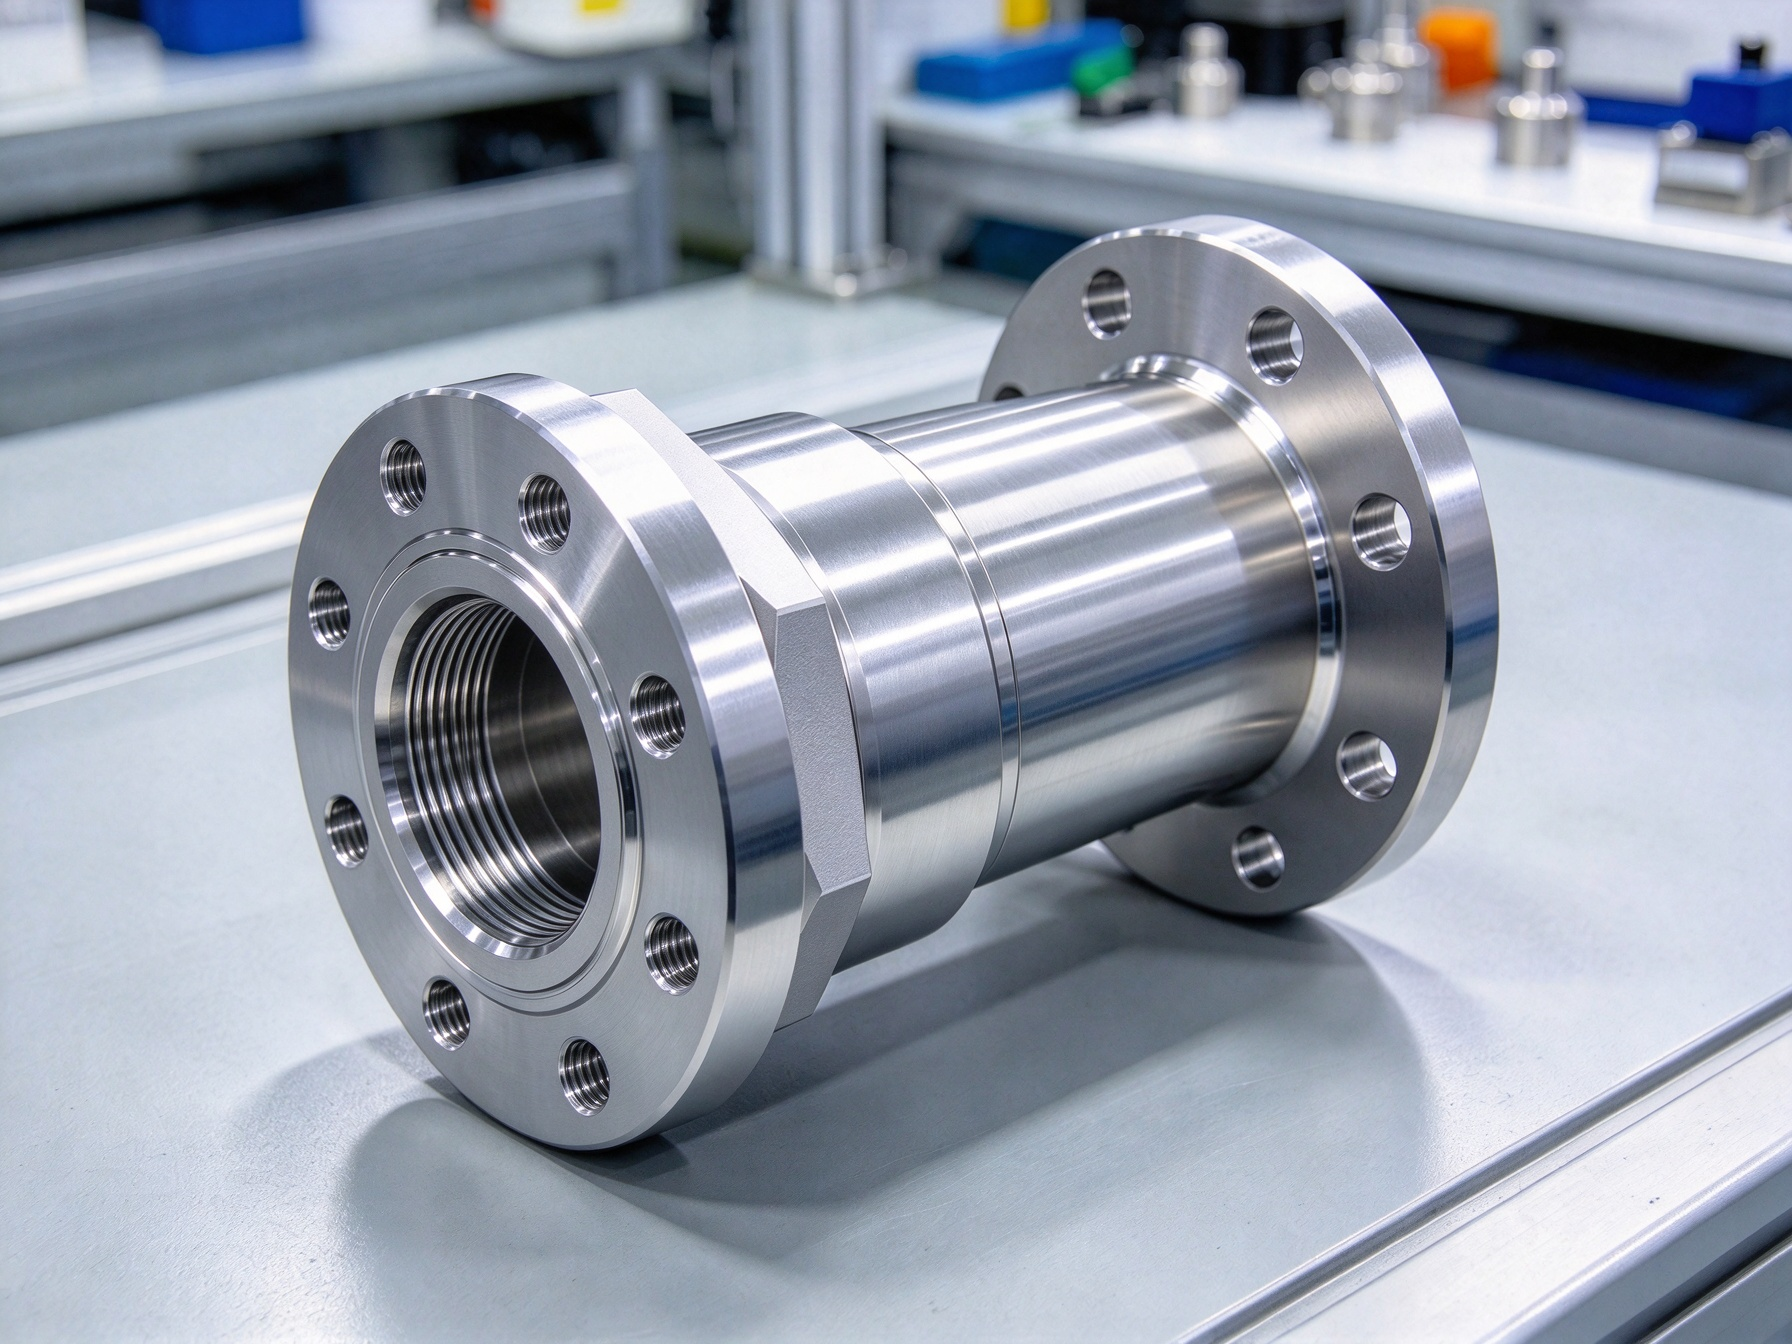
Les trois principaux défis liés à l'usinage des composants de gazoducs
1. Erreur cumulative due à un désalignement des repères de la chaîne dimensionnelle
Tout d'abord, les chaînes de cotes complexes entraînent un risque élevé d'erreurs cumulatives lorsque les points de référence ne sont pas normalisés. Les composants de pipeline doivent souvent s'emboîter simultanément avec des brides, des tuyaux, des vannes et des interfaces d'équipements. Une cote unique respectant les tolérances ne garantit pas un ajustement parfait une fois l'assemblage complet réalisé.
Si différentes opérations d'usinage utilisent des repères de positionnement distincts, une erreur s'accumule progressivement tout au long du processus. Cela se traduit finalement par un désalignement des positions des alésages, un écart de longueur ou un désalignement des surfaces d'étanchéité. C'est pourquoi la qualité de l'usinage ne dépend pas de la précision maximale de chaque machine, mais d'un contrôle unifié des repères de positionnement, des axes de centrage et des surfaces de montage critiques.
2. Perte de précision de positionnement due à des changements répétés de fixation
D'autre part, les géométries spatiales à plusieurs ports subissent une dégradation de la précision de positionnement après plusieurs opérations de serrage. De nombreux composants des gazoducs ne sont pas de simples structures rectilignes. Une même pièce comporte souvent des interfaces, des faces de bride et des réseaux de trous de fixation présentant des orientations très variées.
Avec l'usinage traditionnel en face à face, chaque nouveau serrage introduit une légère erreur de positionnement. Après plusieurs opérations, les relations angulaires et de position entre les interfaces peuvent facilement sortir des plages de tolérance. Pour les raccords adaptateurs coudés et les collecteurs à plusieurs orifices en particulier, un nombre accru d'opérations de serrage se traduit directement par une moindre précision d'ajustage lors de l'assemblage final.
3. La grande diversité des spécifications nécessite des processus différenciés
Troisièmement, un processus unique ne peut pas répondre efficacement à l'ensemble des spécifications des composants de gazoducs. Les réseaux de gazoducs englobent aussi bien des raccords de précision de petit diamètre que des éléments de soutien de grande envergure, avec d'énormes variations en termes de taille, de structure, de matériau et de volume de commande.
Une configuration d'équipement, un ensemble d'outils et un déroulement de processus uniformes ne permettent pas de concilier la précision des petites pièces de précision et l'efficacité des grandes pièces structurelles. Nous recourons à des stratégies d'usinage différenciées adaptées à chaque cas d'utilisation et à chaque type de pièce.
| Type de composant | Caractéristiques structurelles typiques | Points clés de contrôle de l'usinage |
|---|---|---|
| Raccords adaptateurs pour conduites | Interfaces multidirectionnelles, filetages internes et externes | Concentricité des alésages, précision du filetage, alignement des axes |
| Brides de raccordement de précision | Plusieurs configurations de trous de fixation, faces d'extrémité étanches | Unification des repères, précision de positionnement, planéité de la surface d'étanchéité |
| Composants de fixation sur mesure | Structures irrégulières, éléments d'assemblage à faces multiples | Usinage en un seul serrage, serrage optimisé |
| Composants de soutien pour canalisations | Grandes dimensions, réseaux de trous répartis | Précision de l'espacement des trous, planéité générale, stabilité dimensionnelle |
Un contrôle qualité tout au long du processus pour réduire le risque de retouches à la source
Dans la pratique industrielle, la plupart des retouches ne sont pas dues à un manque de précision des machines, mais à des informations techniques incomplètes, à un enchaînement des opérations inadapté ou à l'absence de contrôles en cours de fabrication. PartsMastery utilise un système de gestion en boucle fermée, alliant contrôle en amont et vérification en cours de fabrication, afin de réduire considérablement les taux de rejet des pièces et les coûts liés aux retouches.
1. Examen préliminaire des plans et analyse de la fabricabilité (DFM)
Avant toute chose, nous procédons à une validation complète des données avant le lancement de la production, au lieu de passer directement à l'usinage. Dès réception des plans techniques, nous vérifions bien plus que la forme générale et les dimensions : la nuance du matériau, les tolérances dimensionnelles, les spécifications des filetages, les repères des alésages et les exigences en matière de finition de surface sont tous validés, en accordant une attention particulière aux relations entre les chaînes dimensionnelles et aux tolérances géométriques entre les différentes interfaces.
Pour les pièces à la géométrie complexe, nous formulons également, dans la mesure du possible, des recommandations d’optimisation DFM. Sans compromettre le fonctionnement ni l’ajustement lors de l’assemblage, nous pouvons ajuster les repères de processus, ajouter des ergots de serrage ou optimiser les structures à cavités profondes afin de réduire les risques liés à l’usinage dès la phase de conception. Nous harmonisons toutes les informations entre les équipes de programmation, d’exploitation des machines et de contrôle afin d’éliminer les décalages de communication.
2. Usinage par étapes avec marge de matière pour la compensation dimensionnelle
Nous appliquons ensuite une stratégie d'usinage en trois étapes pour les composants de canalisations nécessitant des débits d'enlèvement de matière élevés : ébauche pour la mise en forme → semi-finition pour la détente → finition pour obtenir la précision finale.
- Étape d'ébauche: Enlèvement de matière en grande profondeur pour former le contour général, tout en laissant une marge de finition généreuse sur les éléments d'ajustage critiques.
- Étape de semi-finition: Permet d'affiner la forme structurelle, de libérer les contraintes internes du matériau et de stabiliser les dimensions globales de la pièce.
- Phase de finition: Réalise l'usinage de finition des éléments critiques tels que les surfaces d'étanchéité, les trous de fixation et les filetages afin de garantir la précision dimensionnelle et la qualité de surface.
Nous mettons également en place des contrôles dimensionnels entre chaque opération afin de détecter rapidement les écarts et d'apporter les ajustements nécessaires, ce qui permet d'éviter que des pièces ne soient entièrement mises au rebut lorsque les problèmes ne sont découverts qu'après l'usinage final.
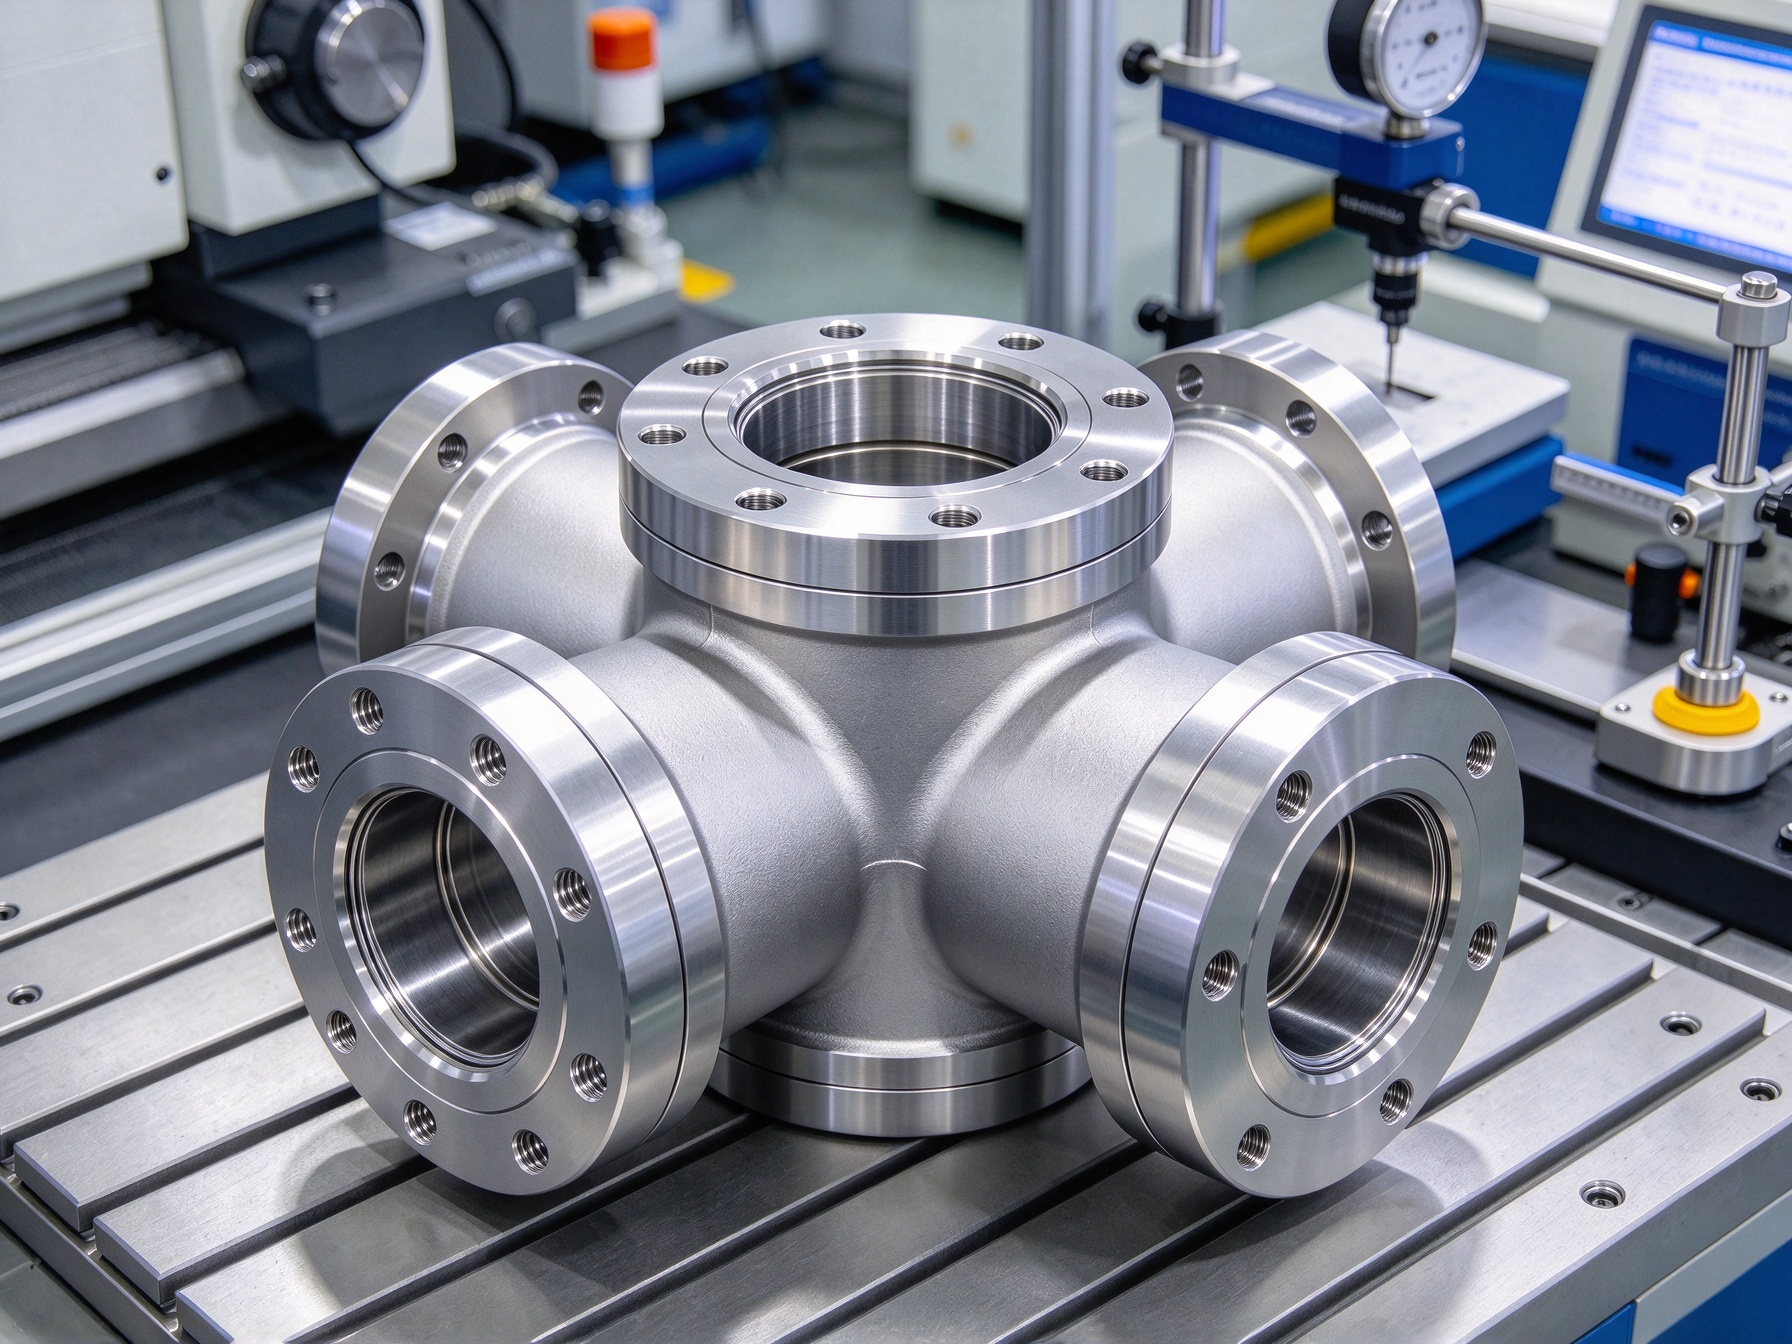
3. Gestion complète du cycle de vie des outils
De plus, l'usure des outils est l'une des principales causes de dérive dimensionnelle dans la production en série, car elle affecte progressivement le diamètre des alésages, leur contour et la qualité de surface. Nous mettons en place des registres d'utilisation des outils pour les opérations critiques, avec des valeurs de compensation d'usure prédéfinies et des seuils de changement d'outil obligatoires basés sur la durée d'usinage et le nombre de pièces. Cette démarche s'accompagne d'une validation du premier article et de contrôles ponctuels périodiques afin de garantir une grande cohérence dimensionnelle sur l'ensemble du lot.
4. Contrôle en cours de fabrication aux étapes clés de la production
De plus, nous mettons en place des points de contrôle obligatoires à des étapes clés telles que la production du premier article, les changements d’outils et les changements de lots. Ces points de contrôle permettent de vérifier les repères, les cotes et la précision de positionnement avant le début de la production du lot complet. Par rapport à une inspection complète effectuée uniquement en fin de processus, les contrôles ciblés en cours de fabrication permettent à la fois de maîtriser les risques liés à la qualité dès le début et de s’adapter au rythme de production des commandes personnalisées en petits lots.
Gestion numérique pour une production cohérente en plusieurs lots
L'approvisionnement en composants pour gazoducs implique souvent des commandes récurrentes de pièces de rechange destinées à la maintenance et aux extensions de projets. Une véritable capacité d'approvisionnement consiste à fournir systématiquement des pièces présentant des spécifications et une précision identiques, même pour des commandes passées à plusieurs mois d'intervalle. PartsMastery garantit une qualité constante d'un lot à l'autre grâce à un système de gestion numérique structuré.
1. Gestion claire des versions et des références
Tout d'abord, nous mettons en place un système dédié de gestion des références et des versions de plans pour les composants sur mesure. Lorsque des modifications sont apportées à la conception, nous mettons à jour les identifiants de version de manière synchronisée afin de distinguer clairement les anciennes spécifications des nouvelles. Nous archivons l'ensemble de la documentation technique et des exigences de traitement spécifiques en les associant à leur numéro de version, ce qui évite les erreurs de production dues à une confusion entre les plans et permet de retrouver rapidement les processus pour les futures commandes répétitives.
2. Conservation des programmes CNC validés pour les commandes récurrentes
Deuxièmement, une fois que la production du premier article a été validée, nous enregistrons l’ensemble du programme d’usinage correspondant, les paramètres d’outils, la configuration du système de serrage et les normes d’inspection sous la forme d’un dossier de processus dédié et verrouillé. Les commandes répétitives suivantes utilisent directement ce dossier validé, sans qu’il soit nécessaire de reprogrammer tout le processus à partir de zéro. Cela réduit considérablement les délais de production tout en garantissant une précision dimensionnelle très homogène d’un lot de production à l’autre.
3. Production standardisée pour les commandes en petites séries
Il est important de noter que même les commandes en petites séries, ne comptant que quelques dizaines de pièces, font l’objet de normes de processus et de contrôles qualité complets. Nous optimisons le temps de préparation des changements de série, réutilisons des paramètres de processus éprouvés et appliquons les mêmes spécifications d’inspection. Une petite taille de série n’implique pas pour autant des exigences moindres : des processus standardisés garantissent une qualité stable et conforme pour chaque cycle de production.
4. Archivage complet des registres de production
Enfin, nous conservons des archives complètes pour chaque lot : version du plan, paramètres d'usinage, rapports d'inspection et numéros de lot des matériaux. Cela permet de disposer d'un historique de production entièrement traçable. Pour les futures commandes répétitives, nous pouvons rapidement retrouver le processus correspondant et identifier et résoudre rapidement les problèmes antérieurs, ce qui améliore la fiabilité et l'efficacité de l'approvisionnement à long terme.
Guide d'approvisionnement pour les composants CNC destinés aux gazoducs
Lors du choix d'un prestataire d'usinage CNC, le prix n'est qu'un facteur parmi d'autres. La capacité d'interprétation des plans, l'adaptabilité aux petites séries, la traçabilité de la qualité et la capacité d'approvisionnement à long terme ont toutes une incidence directe sur l'avancement du projet et le coût total de possession.
1. Évaluation de l'interprétation des plans et du soutien à la conception pour la fabrication (DFM)
Avant tout, les composants de tuyauterie sur mesure impliquent des tolérances dimensionnelles complexes, des relations géométriques et des exigences d'assemblage. Un fournisseur doit identifier avec précision les repères critiques et les exigences d'ajustement dans les plans, et ne pas se contenter d'usiner la forme extérieure. Un fournisseur compétent identifiera les risques liés à l'usinage dès le début de la phase de conception et proposera des suggestions d'optimisation, afin d'éviter tout problème ultérieur lors de la production en série.
2. Validation du prototype et accompagnement de la production en petites séries
Deuxièmement, les composants de pipeline nouvellement développés ne doivent jamais être directement lancés en production à grand volume. Privilégiez les fournisseurs qui prennent en charge la fabrication de prototypes uniques et la production d’essai en petites séries. Vérifiez d’abord l’adéquation de l’assemblage et les performances fonctionnelles, puis augmentez progressivement le volume de production. Cette approche réduit considérablement les coûts liés aux essais et aux erreurs, ainsi que les risques liés au projet.
3. Évaluer l'utilité pratique des rapports d'inspection
Troisièmement, un rapport d’inspection efficace ne se contente pas d’énumérer des données brutes. Il doit correspondre directement aux exigences du plan et indiquer clairement les paramètres clés, tels que les cotes critiques, les relations de position des alésages, la précision du filetage et la qualité de surface, reflétant ainsi directement la capacité d’assemblage de la pièce. Des normes d’inspection cohérentes garantissent également une qualité constante pour les commandes futures.
| Catégorie d'inspection | Éléments clés de l'évaluation | Valeur fondamentale en matière d'approvisionnement |
|---|---|---|
| Dimensions de base | Longueur totale, diamètre intérieur, épaisseur de paroi, épaisseur de bride | Vérifie la conformité des caractéristiques techniques de base des pièces |
| Précision de positionnement | Espacement des trous, concentricité, position centrale, écart angulaire | Garantit la précision de l'alignement lors du montage sur site |
| Filetage et étanchéité | Spécifications du filetage, précision du profil des dents, planéité de la surface d'étanchéité | Garantit l'étanchéité et la fiabilité des raccordements |
| Aspect et surface | Bavures, défauts d'usinage, qualité de finition de surface | Vérifie la qualité de la livraison et la durée de vie du produit |
4. Évaluer l'approvisionnement à long terme et l'uniformité des lots
Enfin, les composants des gazoducs nécessitent souvent, au fil du temps, des pièces de rechange pour l'entretien. Un fournisseur doit donc disposer d'un système solide de gestion des dossiers de production et d'une capacité à reproduire les processus. L'évaluation des délais de fabrication des prototypes, de la flexibilité de la production en série, des systèmes de gestion de la qualité et de la tenue des dossiers permet de réduire les coûts d'approvisionnement à long terme, plutôt que de se contenter de rechercher le prix le plus bas.
Conclusion
Tout bien considéré, l'avantage concurrentiel fondamental de l'usinage CNC pour les composants de gazoducs ne réside jamais dans la vitesse d'usinage brute. Il tient plutôt au contrôle précis des chaînes dimensionnelles, à la flexibilité d'adaptation aux structures sur mesure et à la stabilité à long terme de la cohérence des lots.
PartsMastery est spécialisée dans l'usinage de précision de composants sur mesure pour le secteur pétrolier et gazier, et possède une vaste expérience dans la fabrication de composants pour pipelines. Nous proposons des services couvrant l'ensemble du processus, de la révision des plans et du développement de prototypes jusqu'à la production en petites séries et en grande série, en garantissant une précision constante et des délais de livraison fiables afin de répondre à tous les besoins en matière de construction et d'exploitation d'installations de gaz naturel.