



En el sector de la ingeniería del petróleo y el gas, los sistemas de gasoductos dependen en gran medida de componentes personalizados no estandarizados, como juntas adaptadoras, bridas de conexión, soportes de montaje y colectores multipuerto. Estos pedidos suelen llegar en lotes pequeños y frecuentes, con una amplia variedad de especificaciones. En el caso de estas piezas, la calidad va mucho más allá de la tolerancia dimensional individual: incluso los desplazamientos más leves en la posición de los orificios, el ángulo de interfaz o la longitud total pueden provocar directamente una desalineación en el montaje sobre el terreno, fallos en el sellado o incluso retrasos en el calendario del proyecto.
Para hacer frente a estos retos específicos del sector, PartsMastery ha desarrollado un sistema de mecanizado de precisión CNC específico para componentes de gasoductos. Basado en puntos de referencia unificados, control de procesos y trazabilidad digital, resuelve de forma sistemática los principales puntos débiles, como el control de la cadena dimensional, el posicionamiento espacial multipuerto y la uniformidad de calidad entre lotes, cubriendo todas las necesidades del ciclo completo, desde el desarrollo de prototipos hasta el suministro en serie.
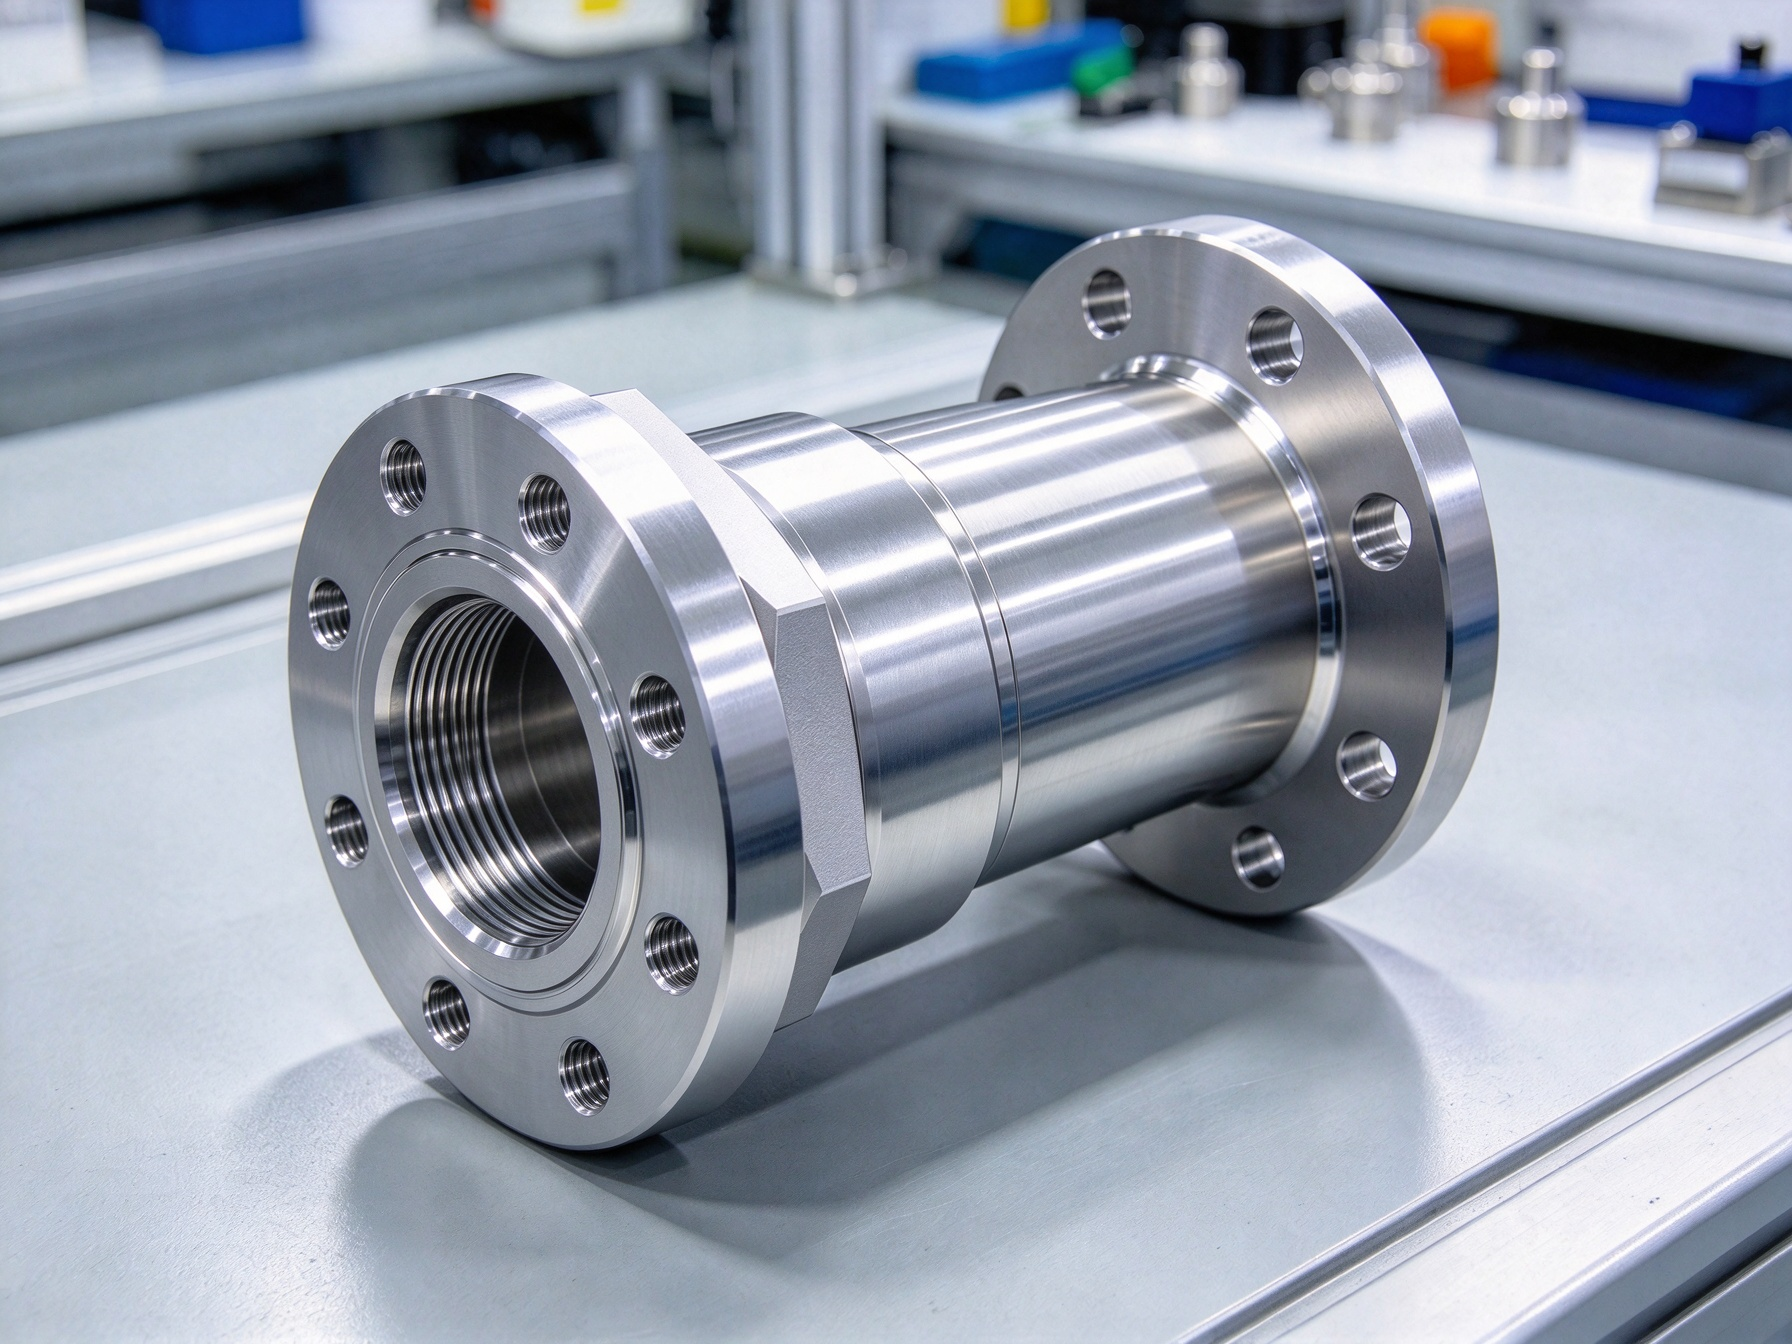
Tres retos fundamentales en el mecanizado de componentes para gasoductos de gas natural
1. Error acumulado debido a la desalineación de los puntos de referencia de la cadena dimensional
En primer lugar, las cadenas dimensionales complejas conllevan un alto riesgo de error acumulativo cuando los puntos de referencia no están estandarizados. Los componentes de las tuberías suelen tener que acoplarse simultáneamente a bridas, tuberías, válvulas e interfaces de equipos. El hecho de que una sola dimensión se encuentre dentro de la tolerancia no garantiza un ajuste perfecto tras el montaje completo.
Si las distintas operaciones de mecanizado utilizan puntos de referencia de posicionamiento independientes, el error se acumula paso a paso a lo largo del proceso. Esto acaba traduciéndose en una desalineación de las posiciones de los orificios, desviaciones en la longitud o desalineación de las superficies de sellado. Por este motivo, la calidad del mecanizado no depende de la precisión máxima de cada máquina por separado, sino del control unificado de los puntos de referencia de posicionamiento, las líneas centrales y las superficies de montaje críticas.
2. Pérdida de precisión posicional debida a los cambios repetidos de fijación
En segundo lugar, las geometrías espaciales multipuerto adolecen de una pérdida de precisión posicional tras múltiples operaciones de sujeción. Muchos componentes de los gasoductos de gas natural no son simples estructuras rectas. A menudo, una sola pieza incluye interfaces, caras de brida y patrones de orificios de montaje en múltiples orientaciones diferentes.
En el mecanizado tradicional cara a cara, cada nueva sujeción introduce un pequeño error de posicionamiento. Tras múltiples operaciones, las relaciones angulares y posicionales entre las interfaces pueden salirse fácilmente de los límites de tolerancia. En el caso concreto de las uniones de adaptadores en ángulo y los colectores de múltiples salidas, un mayor número de operaciones de sujeción se traduce directamente en una menor precisión de ajuste en el montaje final.
3. Los amplios rangos de especificaciones requieren procesos diferenciados
En tercer lugar, un proceso único para todos los casos no puede dar respuesta de forma eficaz a toda la gama de especificaciones de los componentes de los gasoductos. Los sistemas de gasoductos abarcan desde uniones de precisión de pequeño diámetro hasta componentes de soporte a gran escala, con enormes variaciones en cuanto a tamaño, estructura, material y volumen de pedido.
Una configuración uniforme de los equipos, un juego de herramientas y un flujo de proceso no pueden conciliar la precisión de las piezas pequeñas de alta precisión con la eficiencia de las piezas estructurales de gran tamaño. Utilizamos estrategias de mecanizado diferenciadas que se adaptan a cada situación de aplicación y tipo de pieza.
| Tipo de componente | Características estructurales típicas | Puntos clave de control del mecanizado |
|---|---|---|
| Uniones adaptadoras para tuberías | Interfaces multidireccionales, roscas internas y externas | Concentricidad de los orificios, precisión de las roscas, alineación central |
| Bridas de conexión de precisión | Varias configuraciones de orificios de montaje, caras finales selladas | Unificación de referencia, precisión de posición, planitud de la superficie de sellado |
| Componentes de montaje a medida | Estructuras irregulares, elementos de acoplamiento multifacéticos | Mecanizado en una sola operación, sujeción optimizada de la pieza |
| Componentes de soporte para tuberías | Grandes dimensiones, patrones de orificios distribuidos | Precisión en la separación entre orificios, planitud general, estabilidad dimensional |
Control de calidad en todo el proceso para reducir el riesgo de tener que volver a realizar el trabajo desde el principio
En la práctica de la producción, la mayor parte de las repeticiones de trabajo no se deben a una precisión insuficiente de la maquinaria, sino a información incompleta en los planos, una planificación del proceso poco adecuada o a la falta de inspecciones durante el proceso. PartsMastery utiliza un sistema de gestión de bucle cerrado que combina el control previo con la verificación durante el proceso para reducir drásticamente las tasas de rechazo de piezas y los costes derivados de las repeticiones de trabajo.
1. Revisión inicial de los planos y análisis de la fabricabilidad (DFM)
En primer lugar, llevamos a cabo una validación completa de los datos antes de iniciar la producción, en lugar de pasar directamente al mecanizado. Tras recibir los planos técnicos, revisamos mucho más que la forma y las dimensiones generales: se confirman el tipo de material, las tolerancias dimensionales, las especificaciones de las roscas, los puntos de referencia de los orificios y los requisitos de acabado superficial, prestando especial atención a las relaciones entre las cadenas dimensionales y a las tolerancias geométricas entre las distintas interfaces.
En el caso de piezas con una estructura compleja, también ofrecemos recomendaciones de optimización del diseño para la fabricación (DFM) siempre que sea posible. Sin afectar a la funcionalidad ni al ajuste en el montaje, podemos ajustar los puntos de referencia del proceso, añadir orejetas de sujeción u optimizar las estructuras de cavidades profundas para reducir el riesgo de mecanizado ya en la fase de diseño. Coordinamos toda la información entre los equipos de programación, operación de máquinas e inspección para eliminar las discrepancias en la comunicación.
2. Mecanizado por etapas con margen de material para la compensación dimensional
A continuación, aplicamos una estrategia de mecanizado en tres fases para los componentes de tuberías con elevadas tasas de arranque de material: desbaste para definir la forma → semiracado para aliviar tensiones → acabado para obtener la precisión final.
- Fase de desbaste: Eliminación del exceso de material con un avance elevado para dar forma al contorno general, dejando un margen generoso para el acabado en las zonas de acoplamiento críticas.
- Fase de semiacabado: Perfecciona la forma estructural, libera la tensión interna del material y estabiliza las dimensiones generales de la pieza.
- Fase final: Realiza el mecanizado final de elementos críticos, como superficies de sellado, orificios de montaje y roscas, para garantizar la precisión dimensional y la calidad de la superficie.
Además, establecemos puntos de control dimensional entre cada operación para detectar desviaciones de forma temprana y realizar los ajustes necesarios, evitando así el desecho total de la pieza cuando los problemas solo se detectan tras el mecanizado final.
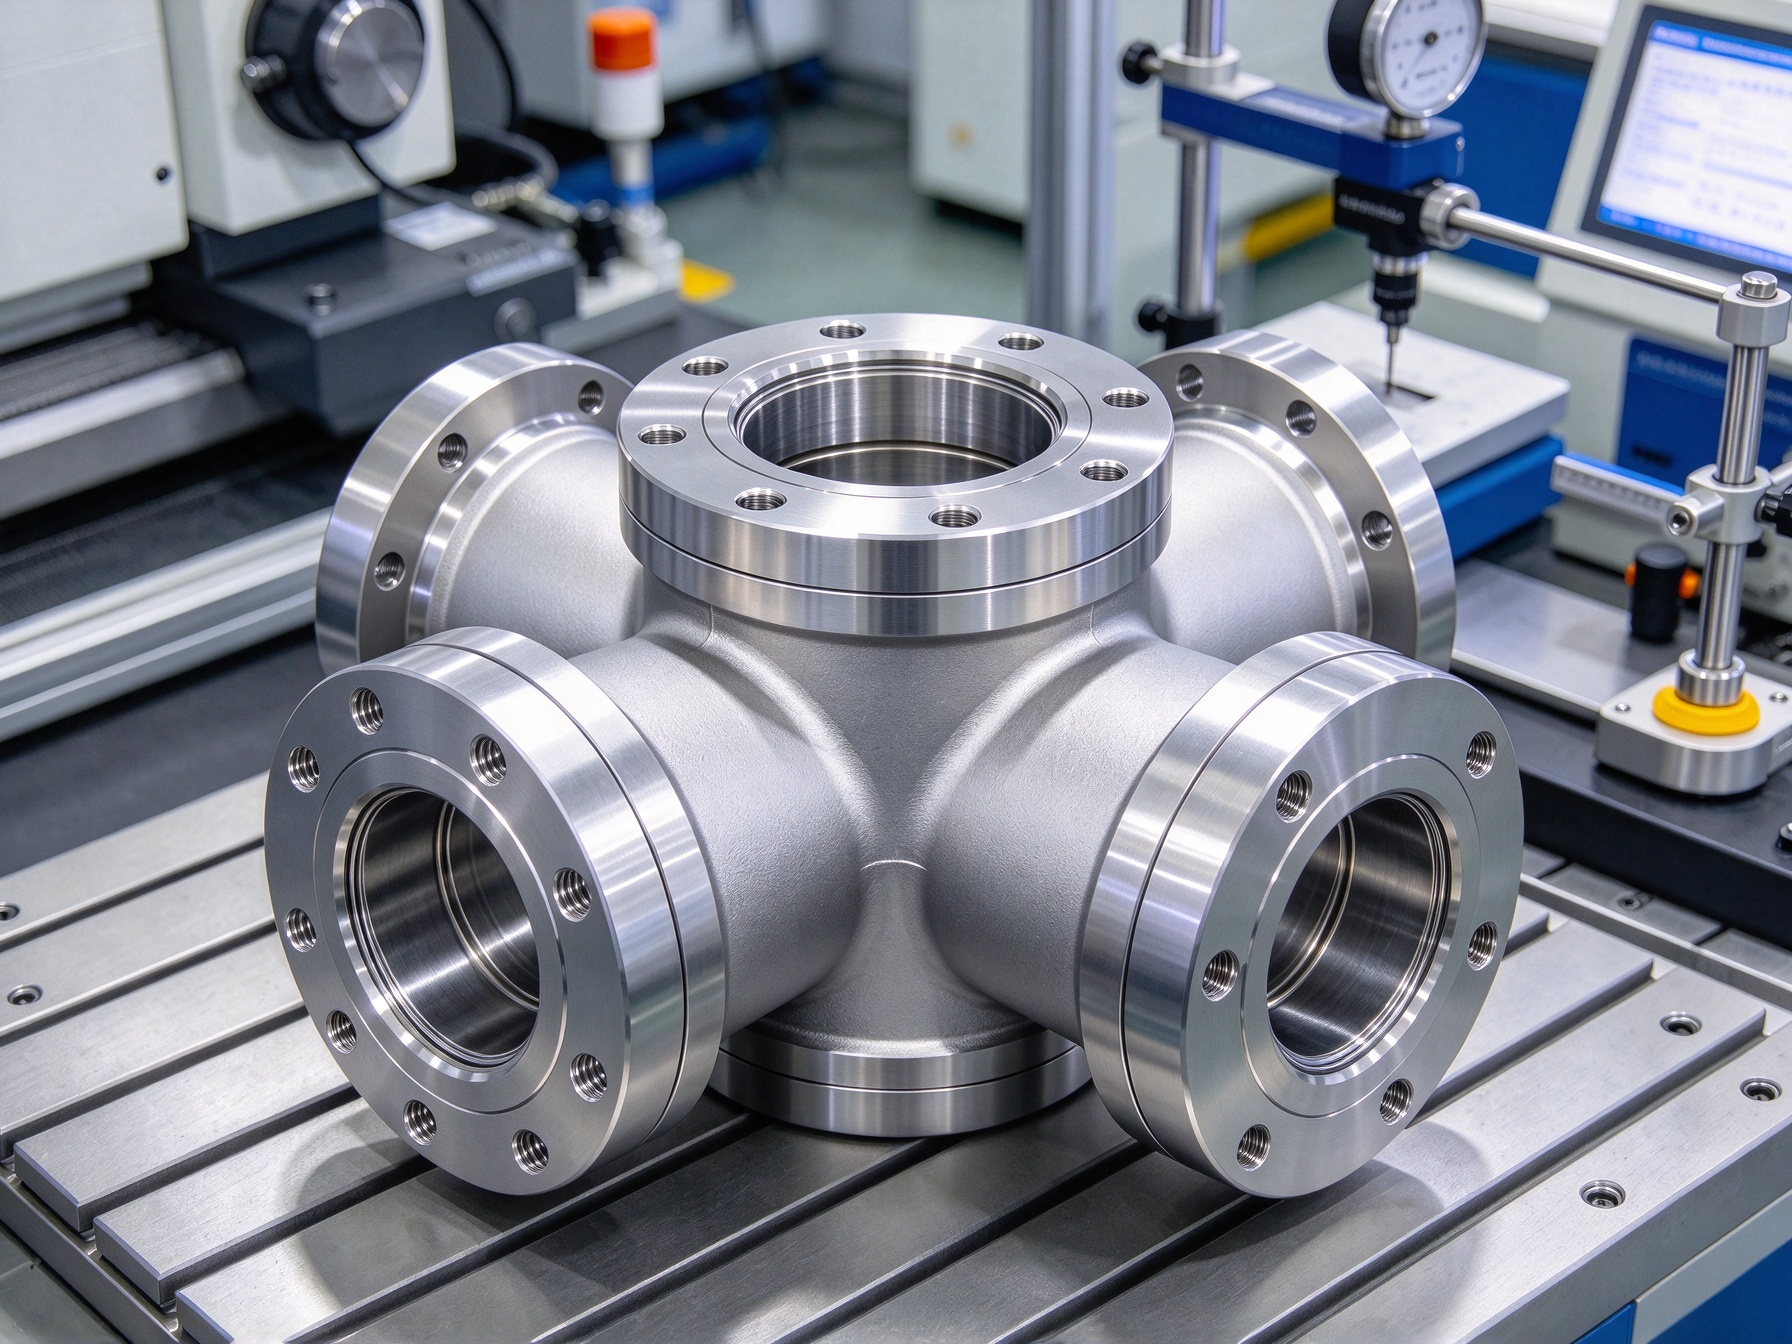
3. Gestión integral del ciclo de vida de las herramientas
Además, el desgaste de las herramientas es una de las principales causas de la variación dimensional en la producción por lotes, ya que afecta gradualmente al diámetro de los orificios, al contorno y a la calidad de la superficie. Establecemos registros de uso de herramientas para las operaciones críticas, con valores fijos de compensación por desgaste y puntos de cambio de herramienta obligatorios basados en el tiempo de mecanizado y el número de piezas. Esto se complementa con la validación del primer artículo y controles aleatorios periódicos para garantizar unas dimensiones altamente uniformes en todo el lote.
4. Inspección durante el proceso en los puntos clave de la producción
Además, establecemos puntos de control obligatorios en momentos clave, como la producción del primer artículo, los cambios de utillaje y los cambios de lote. Estos puntos de control verifican los puntos de referencia, las dimensiones y la precisión posicional antes de que comience la producción completa del lote. En comparación con la inspección completa que se realiza únicamente al final del proceso, los controles específicos durante el proceso permiten controlar los riesgos de calidad en una fase temprana y se adaptan al ritmo de producción de los pedidos personalizados de lotes pequeños.
Gestión digital para una producción constante en múltiples lotes
La adquisición de componentes para gasoductos suele incluir pedidos recurrentes de repuestos para mantenimiento y ampliaciones de proyectos. La verdadera capacidad de suministro consiste en entregar piezas con especificaciones y precisión idénticas de forma constante, incluso en pedidos realizados con meses de diferencia. PartsMastery logra replicar la calidad de un lote a otro mediante un sistema de gestión digital estructurado.
1. Gestión clara de las versiones y los números de referencia
En primer lugar, establecemos un sistema específico de gestión de referencias y versiones de planos para los componentes a medida. Cuando se producen cambios en el diseño, actualizamos los identificadores de versión de forma sincronizada para distinguir claramente entre las especificaciones antiguas y las nuevas. Almacenamos toda la documentación técnica y los requisitos especiales de procesamiento vinculados a su número de versión, lo que evita errores de producción derivados de la confusión entre planos y permite recuperar rápidamente los procesos para futuros pedidos repetidos.
2. Conservación de programas CNC validados para pedidos recurrentes
En segundo lugar, una vez que la producción del primer artículo supera la validación, guardamos el programa de mecanizado completo correspondiente, los parámetros de las herramientas, la configuración de sujeción de la pieza y las normas de inspección en un paquete de proceso específico y bloqueado. Los pedidos posteriores utilizan directamente el paquete validado, sin necesidad de volver a desarrollar la programación desde cero. Esto reduce drásticamente los plazos de entrega, al tiempo que garantiza una precisión dimensional muy constante en los distintos lotes de producción.
3. Producción estandarizada para pedidos de lotes pequeños
Es importante destacar que incluso los pedidos de lotes pequeños, de tan solo unas pocas docenas de piezas, se someten a todas las normas de proceso y controles de calidad. Optimizamos el tiempo de preparación de los cambios de línea, reutilizamos parámetros de proceso probados y aplicamos las mismas especificaciones de inspección. Un lote pequeño no implica requisitos menores: los procesos estandarizados garantizan una calidad estable y conforme a las normas en cada ciclo de producción.
4. Archivo completo de los registros de producción
Por último, mantenemos un registro completo y archivado de cada lote: versión del plano, parámetros de mecanizado, informes de inspección y lotes de material. Esto permite crear un historial de producción totalmente trazable. Para futuros pedidos repetidos, podemos aplicar rápidamente el proceso correspondiente y localizar y optimizar con rapidez cualquier problema anterior, lo que mejora la fiabilidad y la eficiencia del aprovisionamiento a largo plazo.
Guía de adquisición de componentes CNC para gasoductos de gas natural
A la hora de elegir un proveedor de mecanizado CNC, el precio es solo uno de los factores. La capacidad para interpretar planos, la adaptabilidad a lotes pequeños, la trazabilidad de la calidad y la capacidad de suministro a largo plazo influyen directamente en el avance del proyecto y en el coste total de propiedad.
1. Evaluar la interpretación de planos y el apoyo al diseño para la fabricación (DFM)
En primer lugar, los componentes de tuberías a medida implican tolerancias dimensionales complejas, relaciones geométricas y requisitos de montaje. Un proveedor debe identificar con precisión los puntos de referencia críticos y los requisitos de acoplamiento en los planos, y no limitarse a mecanizar la forma exterior. Un proveedor competente identificará los riesgos de mecanizado en una fase temprana del diseño y ofrecerá sugerencias de optimización, evitando así problemas posteriores en la producción en serie.
2. Confirmar el apoyo a la producción de prototipos y lotes pequeños
En segundo lugar, los componentes de tuberías de nuevo desarrollo nunca deben pasar directamente a una producción a gran escala. Hay que dar prioridad a los proveedores que admitan la fabricación de prototipos únicos y la producción de prueba en lotes pequeños. Primero hay que validar el ajuste del montaje y el rendimiento funcional, y después aumentar el volumen de producción de forma gradual. Este enfoque reduce significativamente los costes derivados del método de prueba y error, así como el riesgo del proyecto.
3. Evaluar la utilidad práctica de los informes de inspección
En tercer lugar, un informe de inspección eficaz va más allá de la mera enumeración de datos brutos. Debe corresponderse directamente con los requisitos del plano y indicar con claridad los parámetros fundamentales, como las dimensiones críticas, las relaciones posicionales de los orificios, la precisión de la rosca y la calidad de la superficie, reflejando directamente la capacidad de montaje de la pieza. Unas normas de inspección coherentes garantizan, además, la uniformidad de la calidad en los pedidos futuros.
| Categoría de inspección | Conceptos clave del examen | Valor fundamental de las compras |
|---|---|---|
| Dimensiones básicas | Longitud total, diámetro interior, espesor de la pared, espesor de la brida | Confirma que las especificaciones básicas de la pieza coinciden |
| Precisión posicional | Distancia entre orificios, concentricidad, posición central, desviación angular | Garantiza la precisión de la alineación durante el montaje in situ |
| Roscas y sellado | Especificaciones de la rosca, precisión del perfil de los dientes, planitud de la superficie de sellado | Garantiza la estanqueidad y la fiabilidad de la conexión |
| Aspecto y superficie | Rebabas, defectos de mecanizado, calidad del acabado superficial | Comprueba la calidad de la entrega y la vida útil |
4. Evaluar el suministro a largo plazo y la uniformidad de los lotes
Por último, los componentes de los gasoductos suelen requerir piezas de recambio para su mantenimiento a lo largo del tiempo. Un proveedor debe contar con una gestión sólida de los registros de producción y con capacidad para replicar los procesos. Evaluar el plazo de entrega de los prototipos, la flexibilidad en la producción por lotes, los sistemas de gestión de la calidad y el mantenimiento de registros permite reducir los costes de adquisición a largo plazo, en lugar de limitarse a buscar el precio más bajo.
Conclusión
Teniendo en cuenta todos los factores, la principal ventaja competitiva del mecanizado CNC para componentes de gasoductos de gas natural nunca es la velocidad de mecanizado en sí misma. Reside en el control preciso de las cadenas dimensionales, la adaptación flexible a estructuras a medida y la consistencia estable a largo plazo de los lotes.
PartsMastery se especializa en el mecanizado de precisión de componentes a medida para el sector del petróleo y el gas, y cuenta con una amplia experiencia en la fabricación de componentes para tuberías. Ofrecemos servicios que abarcan todo el proceso, desde la revisión de planos y el desarrollo de prototipos hasta la producción en lotes pequeños y a gran escala, garantizando una precisión constante y una entrega fiable para dar respuesta a todo tipo de necesidades de construcción y explotación de instalaciones de ingeniería de gas natural.