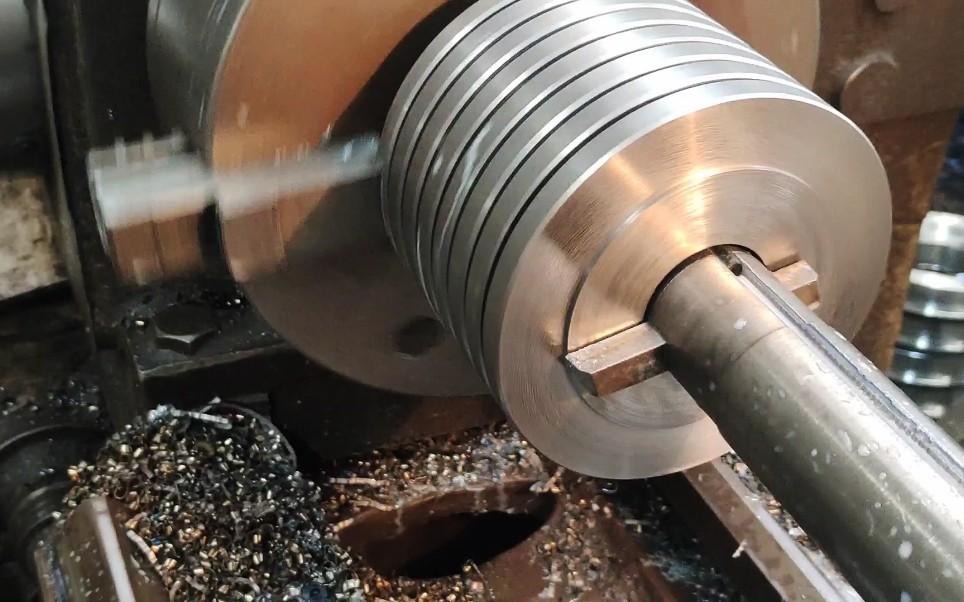
En la fabricación mecánica, la precisión de los orificios internos determina directamente la vida útil de los equipos y la fiabilidad del montaje. Cuando los orificios iniciales, ya sean de taladrado, fundición o forja, no cumplen los requisitos funcionales finales, el mandrinado se convierte en el proceso fundamental para corregir el diámetro, la geometría y la precisión posicional de los orificios. Este artículo aborda de forma sistemática los principios técnicos, las clasificaciones de los procesos, los sistemas de herramientas, el control de tolerancias, los problemas habituales y las estrategias de selección del mandrinado. Ofrece a los ingenieros una referencia práctica y útil.
1. La esencia y el valor fundamental del mecanizado por taladrado
El mandrinado es un proceso de corte. Utiliza una herramienta de corte de un solo punto —normalmente montada en una barra de mandrinado— para eliminar material capa a capa de un orificio preexistente. Esta acción amplía y acaba el diámetro del orificio. El orificio inicial puede proceder de un taladrado, una fundición, una forja o un mecanizado en bruto. A continuación, los operarios lo procesan hasta alcanzar las dimensiones y la precisión geométrica deseadas utilizando un torno, un centro de mecanizado, una taladradora de plantilla o una mandrinadora especializada.
El valor fundamental del mandrinado va mucho más allá de la simple ampliación de un orificio. Corrige sistemáticamente la redondez, la rectitud, la concentricidad y las desviaciones posicionales. Además, establece relaciones de coordenadas precisas entre el orificio y otras características funcionales de la pieza. En el caso de superficies de acoplamiento críticas, como alojamientos de cojinetes, orificios de casquillos y caras de sellado, estas propiedades geométricas suelen tener mayor importancia que el propio diámetro nominal.
1.1 Indicadores clave mejorados gracias a Boring
Precisión del diámetro del orificio: Amplía con precisión el orificio inicial hasta alcanzar las dimensiones previstas, con tolerancias controlables a nivel micrométrico
Redondez: Elimina la ovalidad, las formas poligonales y otros errores de forma provocados por el taladrado o la fundición
Rectitud: Corrige la curvatura y la desviación del eje del orificio, garantizando la uniformidad a lo largo de los orificios profundos
Concentricidad / precisión posicional: Alinea con precisión el eje del orificio con las superficies de referencia u otros sistemas de orificios
Rugosidad superficial: Permite obtener una calidad superficial interna uniforme y controlable que cumple los requisitos de estanqueidad y ajuste deslizante
1.2 Cuando es necesario realizar un mecanizado de mandrinado
El mandrinado es la solución más adecuada cuando un orificio existente presenta un tamaño insuficiente, falta de circularidad, desalineación del eje o una precisión posicional inadecuada. Además, los orificios prefabricados o preforjados con margen de mecanizado suficiente son candidatos ideales para el mandrinado. Permiten a los operarios obtener un diámetro final controlable.
Entre las aplicaciones típicas se incluyen los alojamientos de cojinetes, los orificios de cajas de cambios, los bloques de válvulas hidráulicas, las carcasas de motores, los bloques de motor y los accesorios de precisión. Cabe destacar que los orificios de paso simples con requisitos de tolerancia holgados pueden requerir únicamente taladrado. Si el mandrinado no aporta ninguna mejora funcional sustancial, solo añade tiempo y coste de mecanizado.
2. El flujo del proceso de mecanizado de mandrinado
El proceso específico de mandrinado depende de la profundidad y el diámetro del orificio, del material, del estado inicial y de los requisitos de tolerancia finales. Las piezas sencillas pueden requerir solo una pasada de mandrinado. Los componentes de precisión suelen necesitar un proceso en varias etapas que incluye el mandrinado en bruto, el mandrinado de semiacabado y el mandrinado de acabado.
2.1 Preparación y sujeción de la pieza de trabajo
Antes de comenzar el taladrado, los operarios deben colocar la pieza de trabajo sobre la superficie de referencia correcta y sujetarla firmemente. La precisión de la sujeción es fundamental. La herramienta de mandrinado sigue el eje preestablecido de la máquina. Si el punto de referencia de la pieza o su sujeción están desalineados, incluso un agujero de dimensiones correctas puede quedar mal situado con respecto a los asientos de los cojinetes, las superficies de acoplamiento, los orificios para pernos u otras características.
Al mismo tiempo, el orificio inicial debe conservar suficiente material de mecanizado. El mandrinado solo puede corregir eficazmente la desviación del eje y los errores geométricos cuando el material restante forma una pared del orificio completamente nueva. Un material de mecanizado insuficiente deja los defectos originales parcialmente sin eliminar. Un exceso de material de mecanizado aumenta las cargas de corte y el tiempo de mecanizado.
2.2 Mandrinado en bruto y mandrinado de semiacabado
La tarea principal del mandrinado en bruto es eliminar la mayor parte del material sobrante. Resulta adecuado para limpiar superficies de fundición, eliminar grandes márgenes de mecanizado y rectificar orificios iniciales irregulares para acercarlos a la geometría deseada. La fase de mandrinado en bruto no persigue la precisión final, sino que establece unas condiciones de referencia uniformes y estables para las operaciones posteriores.
En el caso de piezas con requisitos de precisión muy estrictos, el mandrinado de semiacabado actúa como puente entre el mandrinado en bruto y el de acabado. Deja un margen de acabado uniforme, lo que reduce el volumen de material a eliminar durante la pasada final de mandrinado. Además, estabiliza las fuerzas de corte, reduce el riesgo de desviación de la herramienta y crea las condiciones previas ideales para el mandrinado de acabado.
2.3 Mandrinado de acabado y mandrinado de precisión
El mandrinado de acabado permite alcanzar el diámetro final del orificio, la concentricidad y la calidad de la superficie mediante una eliminación mínima de material. Dado que la profundidad de corte es extremadamente pequeña, la rigidez de la barra de mandrinado, la estabilidad de la máquina, el control del desplazamiento de la herramienta y la supresión de vibraciones se convierten en factores decisivos para la calidad del mecanizado.
El mandrinado de precisión tiene una amplia aplicación en superficies de acoplamiento críticas, como asientos de cojinetes, orificios de soporte de ejes y zonas de sellado. Un equipo CNC estable y unos cabezales de mandrinado de precisión garantizan tolerancias estrictas en el diámetro del orificio. Sin embargo, el resultado final siempre refleja los efectos combinados de la geometría del orificio, las propiedades del material, el saliente de la herramienta, la estabilidad térmica y el estado de la máquina. Por lo tanto, los operarios deben planificar la inspección final en función de los requisitos funcionales, en lugar de basarse en objetivos de tolerancia arbitrarios.
Barra de mandrinado de precisión con plaquitas de metal duro intercambiables: la rigidez de la barra determina directamente la precisión del mecanizado
3. Principales tipos de perforación y selección de equipos
Existen muchos tipos de máquinas de mandrinado. Sin embargo, la lógica fundamental a la hora de tomar decisiones de producción siempre gira en torno al tamaño de la pieza de trabajo, la orientación del orificio, la profundidad del orificio, el espacio de trabajo y los requisitos de precisión de posicionamiento. El objetivo de la selección es encontrar una configuración que, por un lado, sujete de forma segura tanto la pieza de trabajo como la herramienta y, por otro, permita que la herramienta de corte acceda de forma fiable al orificio.
3.1 Perforación horizontal y perforación vertical
Perforación horizontal coloca el husillo en posición horizontal. Resulta especialmente adecuado para carcasas de gran tamaño, componentes estructurales, orificios largos y piezas con múltiples características internas. Esta disposición permite sujetar piezas de gran tamaño al tiempo que se controla con precisión la posición de corte mediante el husillo o la mesa. Constituye una solución consolidada para el mecanizado de precisión a gran escala.
Perforación vertical se adapta mejor a piezas voluminosas y pesadas. Estos componentes son más fáciles de sujetar y colocar sobre una mesa de trabajo horizontal. La gravedad ayuda a mantener estable la pieza de trabajo. Esto simplifica la sujeción y la manipulación de piezas circulares grandes o de tipo carcasa.
En la producción real, las operaciones con máquinas de mandrinado se aplican principalmente a piezas fundidas de gran tamaño, cajas de cambios, bastidores de equipos y piezas similares. Estos componentes comparten una característica común: necesitan mantener la precisión de los orificios y las relaciones posicionales en toda la amplia zona de trabajo de la pieza.
3.2 Mandrinado de precisión y mandrinado con plantilla
Mandrinado de precisión Se centra en conseguir un diámetro, una geometría y un acabado superficial controlables con precisión. Cuando los agujeros desbastados de forma convencional no pueden cumplir directamente los requisitos del plano, el mandrinado de precisión es la solución habitual.
Perforación con plantilla Hace especial hincapié en la precisión posicional de los orificios y en las relaciones espaciales entre los elementos. Se aplica a herramientas, accesorios de sujeción, componentes de matrices, carcasas de precisión y piezas que requieren que varios orificios se sitúen con precisión respecto a puntos de referencia establecidos.
La distinción entre ambos es de carácter funcional. El mandrinado de precisión hace hincapié en la calidad del propio orificio. El mandrinado con plantilla ofrece un valor insustituible cuando la precisión posicional es igualmente crítica.
3.3 Procesos de perforación especializados
Cuando dos o más orificios deben compartir un eje común, perforación coaxial es necesario. Entre sus aplicaciones más habituales se encuentran los soportes de rodamientos, las carcasas de equipos y los grandes conjuntos estructurales. Cuando el acceso directo para el mecanizado desde el lado opuesto a una abertura existente es limitado, taladrado trasero puede producir la característica requerida en ese lado. Además, taladrado ciego y microperforación responder a otros requisitos geométricos específicos.
Cada uno de estos procesos especializados tiene unos escenarios de aplicación distintos. Los ingenieros deben seleccionarlos en función de la accesibilidad para el mecanizado, los requisitos de alineación o las necesidades geométricas. No deben considerarlos como versiones intercambiables de una misma operación.
4. Explicación de los sistemas de herramientas de mandrinado
La precisión del mandrinado depende en gran medida del rendimiento del sistema de corte. La herramienta debe alcanzar la profundidad requerida manteniendo el filo de corte en contacto estable con la superficie del orificio. Debe hacerlo sin que se produzca una deflexión por flexión excesiva. En la mayoría de las operaciones de mecanizado CNC, los elementos fundamentales son la barra de mandrinado, el cabezal de mandrinado o el sistema de ajuste, las plaquitas y el equipo de inspección de apoyo.
4.1 Barras de mandrinado y cabezales de mandrinado
La barra de mandrinado sostiene el filo de corte en el interior del orificio. Su diámetro, material, longitud y saliente sin apoyo influyen directamente en la rigidez del sistema. Un saliente excesivo es una de las causas más comunes del deterioro del rendimiento del mandrinado. A medida que aumenta la longitud sin apoyo, la barra se vuelve más propensa a la deflexión elástica y a las vibraciones. Esto provoca conicidad, inconsistencias en el diámetro y marcas de vibración.
Por lo tanto, la selección de la barra de mandrinado debe seguir el principio de “el mayor diámetro posible, la menor longitud posible”. Esto maximiza la rigidez dentro de las limitaciones de la geometría del orificio. Los cabezales de mandrinado de precisión permiten un ajuste del diámetro a nivel micrométrico para las operaciones de acabado. En el mandrinado de acabado, incluso los cambios más mínimos en la desviación tienen un impacto significativo en las dimensiones finales.
4.2 Inserciones de corte
La selección de las plaquitas depende del material de la pieza, la carga de corte, la geometría del orificio y los requisitos de acabado superficial. Las geometrías de filo afiladas y con ángulo de inclinación positivo reducen las fuerzas de corte radiales. Esto supone una ventaja especial cuando la rigidez de la barra de mandrinar es limitada. Para materiales difíciles de mecanizar, los ingenieros necesitan plaquitas de metal duro resistentes al desgaste o con recubrimiento para mantener la estabilidad del filo de corte.
El objetivo de la selección de plaquitas no es simplemente maximizar la vida útil de la herramienta. Lo más importante es que las plaquitas deben generar fuerzas de corte predecibles. Esto garantiza que la deflexión de la herramienta y el diámetro del orificio se mantengan estables y constantes a lo largo de todo el proceso de mecanizado.
4.3 Herramientas de medición e inspección
Los inspectores pueden comprobar el diámetro del orificio utilizando calibres de interior, micrómetros de interior o máquinas de medición por coordenadas. El método concreto depende del tamaño del orificio, la tolerancia, la profundidad y los requisitos del plano. Cabe destacar que, a menudo, no basta con medir únicamente el diámetro. El mandrinado de precisión también puede requerir la verificación de la precisión posicional, la excentricidad, la circularidad, la rectitud o la concentricidad con respecto a otros orificios. Por lo tanto, el plan de inspección debe reflejar las especificaciones funcionales, en lugar de limitarse a medir las características más fáciles de medir.
5. Tolerancias de mandrinado y control de la precisión
No se puede determinar el rendimiento de un orificio de precisión basándose únicamente en la tolerancia del diámetro. Su funcionamiento depende a menudo de los efectos combinados del tamaño, la redondez, la rectitud, la precisión posicional, la concentricidad y el acabado superficial. Esto es especialmente importante en las uniones entre cojinetes y ejes. Aunque el tamaño del orificio sea correcto, una geometría deficiente puede seguir causando dificultades de montaje o anomalías en la rotación.
5.1 Diámetro interior y tolerancias de ajuste
La tolerancia requerida para los orificios depende del tipo de componente que se monte en su interior. Los rodamientos, casquillos, pasadores, ejes y componentes de ajuste a presión tienen requisitos de ajuste distintos. Por lo tanto, los ingenieros deben seleccionar ajustes con holgura, ajustes de transición y ajustes con interferencia en función de las condiciones reales de montaje, las cargas, las temperaturas, los materiales y los requisitos de servicio.
En condiciones estables, el mandrinado CNC permite un control riguroso del diámetro. Sin embargo, aplicar la tolerancia más ajustada posible a todos los orificios no suele ser económico. Las superficies de acoplamiento críticas requieren un control riguroso. Los orificios con holgura normales no necesitan un mecanizado excesivo.
5.2 Redondez y rectitud
Los orificios perforados pueden presentar conicidad, desviación o formas irregulares. La fundición introduce aún más desviaciones. El mandrinado mejora estas condiciones mediante una trayectoria de corte más controlada que elimina material. Sin embargo, en el mecanizado de orificios profundos, la longitud de corte de la herramienta cobra cada vez más importancia. La desviación de la barra de mandrinado puede provocar que el diámetro interior varíe a lo largo del orificio.
Por lo tanto, se debe evaluar la redondez y la rectitud por separado del diámetro. Una única lectura de medición en un solo punto no puede confirmar si toda la geometría del agujero es aceptable. Es esencial realizar una detección multipunto a lo largo de la longitud del agujero.
5.3 Concentricidad y precisión posicional
Cuando varios orificios soportan el mismo eje giratorio, o cuando un orificio debe coincidir con precisión con otra referencia, la concentricidad y la precisión posicional cobran una importancia fundamental. Dado que la herramienta de mandrinado corta en relación con el eje de la máquina, puede corregir algunos errores posicionales del orificio inicial si se deja suficiente material en bruto. Esto hace que el mandrinado resulte especialmente adecuado para alojamientos de cojinetes, componentes de cajas de cambios, carcasas de motores y conjuntos con múltiples orificios.
Cuando varios orificios deben compartir un eje funcional común, la estrategia de sujeción suele ser tan importante como el diámetro nominal del orificio. La estrategia de fabricación debe dar prioridad a las relaciones posicionales entre los orificios. No debe tratar cada diámetro como una característica independiente.
5.4 Acabado de la superficie interna
El acabado de la superficie interna influye directamente en el coeficiente de fricción, las condiciones de contacto de los rodamientos, el rendimiento de las juntas, las características de deslizamiento y la tasa de desgaste. No todas las aplicaciones requieren una superficie extremadamente lisa. Debe determinar la rugosidad necesaria en función de las condiciones específicas de los rodamientos, casquillos, juntas, lubricación u otras interfaces funcionales.
Cuando el sistema de corte se mantiene estable, el mandrinado de acabado puede proporcionar una calidad de superficie controlable. Si los requisitos funcionales superan la capacidad económica del mandrinado, se pueden considerar operaciones de acabado posteriores, como el bruñido o el rectificado interior.
6. Factores clave que influyen en la precisión del mandrinado
La rigidez del sistema y la estabilidad del mecanizado influyen de manera significativa en la precisión del mandrinado. El rendimiento de la máquina es, sin duda, importante. Sin embargo, ni siquiera una máquina CNC de alta precisión puede compensar una barra de mandrinado excesivamente flexible o una sujeción inestable de la pieza de trabajo. Entre las variables más críticas se encuentran el saliente de la herramienta, los parámetros de corte, la rigidez de la máquina, el comportamiento térmico, la evacuación de virutas y la calidad de la sujeción.
6.1 Rigidez de la herramienta y saliente
Una barra de mandrinado funciona como una viga en voladizo. Cuanto más se extiende desde el soporte, menor es su rigidez y mayor su flexión bajo las fuerzas de corte. Esta es la razón fundamental por la que el mandrinado de agujeros profundos resulta más difícil que el de agujeros poco profundos con el mismo diámetro. Incluso un desplazamiento mínimo de la barra de mandrinado modifica el radio de corte efectivo. Esto, a su vez, afecta al diámetro final mecanizado.
Entre las medidas eficaces para mejorar la uniformidad se incluyen: utilizar una barra de mandrinado del mayor diámetro posible que resulte práctica, reducir al mínimo la longitud sin apoyo y seleccionar barras de mandrinado de alta rigidez o con amortiguación de vibraciones cuando sea necesario.
6.2 Velocidad de corte, avance y profundidad de corte
Los tres elementos de corte influyen directamente en la tasa de arranque de material, las fuerzas de corte, la generación de calor, la vibración, el acabado superficial y la vida útil de la herramienta. En el desbaste se pueden utilizar parámetros agresivos para eliminar material de forma eficiente. Sin embargo, el mandrinado de acabado requiere condiciones de corte más estables. Las cargas radiales excesivas provocan la deflexión de la barra de mandrinado. Los rangos de velocidad inestables inducen fácilmente vibraciones.
No existe un conjunto de parámetros universal para el mecanizado de mandrinado. Es necesario personalizar los parámetros teniendo en cuenta de forma integral el material, la geometría de la herramienta, la rigidez de la barra de mandrinado, la potencia de la máquina y el diámetro del agujero.
6.3 Estabilidad de la máquina, refrigerante y control de virutas
La sujeción rígida de la pieza y el movimiento estable del husillo ayudan a mantener la relación posicional esperada entre la herramienta y el orificio. El refrigerante no solo controla la temperatura de corte, sino que también facilita la evacuación de virutas. Esto es especialmente cierto en orificios profundos, donde las vías de evacuación de virutas son limitadas. Una evacuación deficiente de virutas hace que estas vuelvan a cortar la pared del orificio ya mecanizado. Esto perjudica la calidad de la superficie o acelera el desgaste de la herramienta.
Cuando los requisitos de tolerancia son estrictos, la estabilidad térmica resulta igualmente fundamental. Las variaciones de temperatura en la herramienta, el husillo y la pieza pueden provocar desviaciones dimensionales significativas. Estas desviaciones afectan al diámetro final del agujero.
7. Materiales aplicables y características de mecanizado
El mecanizado por mandrinado se puede aplicar a una amplia gama de metales y plásticos técnicos. Aunque los principios de mecanizado son básicamente los mismos, las propiedades de los materiales influyen de manera significativa en las fuerzas de corte, la generación de calor, el desgaste de la herramienta, la formación de rebabas y la calidad final de la superficie que se puede conseguir.
Categoría de material
Características de mecanizado
Aspectos clave a tener en cuenta en el taladrado de cerraduras
Aleaciones de aluminio
Excelente mecanizabilidad, alta velocidad de arranque de viruta
Control de los bordes de acumulación y garantía de calidad de la superficie
Aceros al carbono / de aleación
Alta resistencia, amplia gama de aplicaciones
Control de la fuerza de corte y gestión del desgaste de las plaquitas
Acero inoxidable
Resistente a la corrosión, con una marcada tendencia al endurecimiento por deformación
Supresión del endurecimiento por deformación y control térmico
Hierro fundido
Buena estabilidad dimensional, pero abrasivo
Compensación del desgaste de la herramienta y control de virutas
Aleaciones de titanio
Alta relación resistencia-peso, baja conductividad térmica
Gestión de la concentración de calor en el corte y vida útil de la herramienta
Control de la formación de rebabas y gestión del comportamiento de los materiales
Plásticos técnicos
Ligero y resistente a la corrosión
Control de la deformación térmica y gestión de la presión de sujeción
El aluminio suele permitir altas velocidades de arranque de material. Sin embargo, el afilado de la herramienta y el control de las virutas siguen influyendo en el acabado superficial. Los aceros y los aceros aleados requieren prestar más atención a las fuerzas de corte y al desgaste de las plaquitas. El acero inoxidable puede sufrir endurecimiento por deformación si el filo roza en lugar de cortar limpiamente. El hierro fundido se utiliza habitualmente para el mandrinado de carcasas y componentes mecánicos, pero su carácter abrasivo acelera el desgaste de la herramienta. Las aleaciones de titanio concentran el calor cerca de la zona de corte, lo que hace que la estabilidad de la herramienta y la gestión térmica sean especialmente importantes. También es posible realizar mandrinados de precisión en plásticos técnicos, pero hay que controlar estrictamente el calor y la presión de sujeción para limitar la deformación.
8. Mandrinado, taladrado y escariado: diferencias clave
El taladrado, el perforado y el escariado son métodos para mecanizar orificios. Sin embargo, abordan problemas distintos. Considerar estos tres procesos como intercambiables puede suponer la incorporación de operaciones innecesarias o hacer que se pierda el control sobre aspectos geométricos importantes. La distinción fundamental es la siguiente: El taladrado crea el orificio inicial, el fresado lo ensancha y corrige, y el escariado realiza un pequeño ajuste final del tamaño cuando el orificio inicial ya tiene una precisión razonable..
Proceso
Objetivo principal
Eliminación de material
Corrección geométrica
Funciones habituales
Perforación
Crear el orificio inicial
Alta
Limitado
Formación del orificio inicial
Aburrido
Ampliar y corregir el agujero
Medio
Fuerte
Corrección del tamaño y de los ejes
Escariado
Acabar el agujero ya existente
Bajo
Limitado
Tamaño y superficie finales
La elección entre el mandrinado y el escariado depende principalmente del estado del orificio existente. Cuando se necesita una eliminación significativa de material o una corrección del tamaño, la rectitud, la posición o la concentricidad, el mandrinado suele ser la mejor opción. La herramienta de mandrinado sigue un eje controlado y tiene un radio de corte ajustable. Por lo tanto, puede reconstruir la geometría en lugar de limitarse a seguir el orificio original. Cuando la posición del orificio ya es correcta y el tamaño se acerca al definitivo, resulta más adecuado el escariado. Este elimina menos material y mejora eficazmente el diámetro final y el acabado superficial.
9. Problemas habituales con el taladrado y sus soluciones
La mayoría de los fallos más comunes son manifestaciones externas de inestabilidad del sistema, desviación de la herramienta, ajuste incorrecto, sobrecalentamiento o errores en las fijaciones. Identificar los patrones de fallo ayuda a localizar rápidamente las causas fundamentales. Los tres problemas más habituales son la vibración, la conicidad dimensional y la desviación posicional.
9.1 Vibraciones y mala calidad de la superficie
El chateo es un fenómeno de vibración autoexcitada que se produce entre la herramienta y la pieza de trabajo. Se manifiesta en los orificios mecanizados en forma de marcas repetitivas, superficies onduladas, ruido de corte y rugosidad superficial irregular. Un saliente excesivo de la barra de mandrinar es una causa habitual. Sin embargo, el estado del husillo, la sujeción de la pieza de trabajo, la geometría de la plaquita y los parámetros de corte también pueden provocar chateo.
Mejorar la rigidez del sistema y estabilizar las condiciones de corte suele resolver el problema de forma más eficaz que limitarse a añadir otra pasada de acabado en una configuración inestable. Entre las medidas específicas se incluyen acortar el saliente de la barra de mandrinar, aumentar el diámetro de la barra, optimizar los parámetros de corte, utilizar barras de mandrinar con amortiguación de vibraciones y mejorar la rigidez de la sujeción de la pieza de trabajo.
9.2 Conicidad y desviación del diámetro
La variación del diámetro del agujero desde la entrada hasta la profundidad del mismo puede indicar una desviación de la herramienta, expansión térmica, inestabilidad de la barra o desgaste del filo de corte. Este problema es más pronunciado en el mecanizado de agujeros profundos, ya que la barra de mandrinado requiere un saliente más largo. Incluso si la máquina sigue con precisión la trayectoria preestablecida, una herramienta flexible puede seguir desplazándose bajo las cargas de corte.
Los orificios sobredimensionados también pueden deberse a un ajuste incorrecto de la herramienta, a la desviación de la misma, al desplazamiento de la plaquita o a las condiciones de temperatura. Por lo tanto, para ajustes ajustados, es necesario controlar estrictamente la desviación de la herramienta y establecer un mecanismo de retroalimentación de mediciones oportuno.
9.3 Desviación posicional y errores de concentricidad
Aunque el diámetro interior sea perfectamente correcto, el orificio puede seguir siendo inaceptable si la posición de la línea central es inexacta. La selección del punto de referencia, el posicionamiento de la fijación, la alineación del husillo y las operaciones previas influyen en la posición final del orificio. Esto resulta especialmente crítico cuando el orificio debe alinearse con otro asiento de cojinete o componente giratorio.
En el caso de piezas de carcasa con múltiples orificios, la estrategia de fabricación debe dar prioridad a la precisión posicional dentro del sistema de orificios. No debe tratarse cada diámetro interior como una característica independiente. Los puntos de referencia unificados, la realización del mecanizado de múltiples orificios en una sola configuración y el uso de taladradoras de plantilla son medios eficaces para garantizar la precisión posicional.
10. Ámbitos de aplicación habituales del mecanizado por mandrinado
El mecanizado por mandrinado resulta especialmente crítico cuando los orificios internos desempeñan funciones mecánicas reales. Las aplicaciones relacionadas con el soporte de rodamientos, el sellado, el movimiento guiado, la alineación rotacional y el montaje de precisión imponen requisitos de mandrinado mucho más exigentes que los de los orificios de holgura comunes. Por ello, este proceso se utiliza ampliamente en los sectores de la automoción, los equipos industriales, la industria aeroespacial, los dispositivos médicos y los equipos energéticos.
10.1 Fabricación de automóviles
Los bloques de motor, las carcasas de la caja de cambios, los asientos de rodamientos, los componentes de los ejes y otras piezas del tren de potencia suelen presentar orificios. Estas piezas suelen requerir orificios en los que no solo se controle el diámetro, sino que también se garantice la concentricidad con los componentes giratorios o deslizantes adyacentes. Una geometría fiable garantiza el ajuste correcto de los rodamientos, el movimiento de los pistones, la alineación de los ejes y la uniformidad del montaje.
10.2 Equipos industriales
Las cajas de cambios, los cuerpos de las bombas, los componentes hidráulicos, los bastidores de las máquinas, los compresores y las carcasas de los motores suelen presentar orificios de precisión. Los equipos industriales pueden funcionar de forma continua bajo cargas pesadas. Por ello, los errores de alineación, por pequeños que sean, provocan vibraciones, una distribución desigual de la carga en los cojinetes, el desgaste de las juntas o una reducción de la vida útil. Las carcasas de gran tamaño también son aplicaciones habituales para las fresadoras horizontales y las máquinas de mandrinado. Estas estructuras de máquinas pueden albergar piezas de dimensiones considerablemente grandes.
10.3 Sector aeroespacial
Las carcasas aeroespaciales, los componentes estructurales, los sistemas de transmisión y los conjuntos giratorios pueden requerir orificios situados con precisión para cojinetes, pasadores, ejes u otras interfaces. El reto suele residir en combinar una geometría compacta con materiales difíciles de mecanizar, como las aleaciones de titanio, el acero inoxidable o las aleaciones de alta resistencia. En este sector, la rigidez de la herramienta y el control térmico cobran especial importancia. Los materiales difíciles de mecanizar aumentan considerablemente las fuerzas de corte y el desgaste de la herramienta.
10.4 Energía, petróleo y gas
Los cuerpos de válvulas, los conjuntos de bombas, los componentes de sistemas de presión y otros equipos energéticos pueden presentar orificios grandes o profundos. En estos orificios, el sellado, la alineación y el control dimensional son fundamentales. Los materiales de estas piezas también pueden ser relativamente duros o resistentes a la corrosión. Esto hace que la selección de herramientas y la estabilidad del proceso sean especialmente importantes. En estas aplicaciones, debe evaluar la geometría interna final junto con los requisitos de presión, estanqueidad, material y entorno de servicio.
11. Análisis de costes del mecanizado por mandrinado
El coste del taladrado depende de la dificultad que entraña el mecanizado y la verificación del orificio requerido. No se limita únicamente al tamaño del orificio. La profundidad del orificio, el material, la tolerancia, el recorrido de la herramienta, el acabado superficial, la sujeción, la inspección y el volumen de producción son factores que influyen en el tiempo de mecanizado. Los planos que expresan claramente los requisitos funcionales reales pueden mejorar significativamente la eficiencia en la planificación del proceso.
11.1 Influencia del diámetro y la profundidad del taladro
Incluso con un diámetro grande, el mecanizado de un orificio pasante de gran tamaño puede resultar relativamente sencillo. Sin embargo, el mecanizado de un orificio profundo y estrecho es mucho más difícil. La herramienta debe sobresalir más de su punto de apoyo. Un mayor saliente reduce la rigidez, dificulta la evacuación de virutas y aumenta la probabilidad de que se produzcan vibraciones o conicidad. Por eso, la profundidad del agujero puede influir en el coste tanto o incluso más que el diámetro interior.
11.2 Efecto de la tolerancia y el acabado superficial
Los requisitos de tolerancia más estrictos exigen un control más riguroso de las herramientas, la temperatura, las compensaciones y la inspección. Los orificios de los rodamientos de precisión pueden requerir desbaste, semirremate, mandrinado de acabado y mediciones detalladas. Los orificios pasantes no críticos pueden requerir únicamente taladrado. Por lo tanto, el enfoque más rentable consiste en aplicar requisitos estrictos únicamente cuando las tolerancias afecten al ajuste, la alineación, la estanqueidad, el desgaste u otras funciones cuantificables.
11.3 Repercusión de los materiales y el volumen de producción
Los materiales más duros o abrasivos aumentan el tiempo de corte y el desgaste de las herramientas. Los materiales sensibles al calor o difíciles de mecanizar pueden requerir condiciones de corte más conservadoras. El volumen de producción influye en cómo se amortizan los costes de fijación, programación, herramientas e inspección. El utillaje específico representa una gran parte en la creación de prototipos, pero una parte mucho menor en los lotes de producción en serie. Sin embargo, el aumento del volumen no reduce la importancia de la estabilidad del proceso. Para garantizar que el mismo diámetro interior en varias piezas se encuentre dentro de las tolerancias, es fundamental contar con un utillaje y una inspección uniformes.
12. Marco de decisión para la selección de procesos de taladrado
La elección de una estrategia de taladrado debe partir de los requisitos funcionales del orificio final, y no de la propia máquina. La geometría del orificio, su función, su profundidad, el material y su relación con otros elementos determinan qué herramienta y qué método de mecanizado son los más adecuados. Una secuencia de planificación eficaz es la siguiente:
Evaluar el orificio existente → Definir la geometría final → Seleccionar el método de perforación → Controlar la rigidez del sistema → Acabado según la tolerancia → Verificación funcional
12.1 Partir de la geometría del orificio
En primer lugar, determina el diámetro interior, la profundidad del orificio, la dirección de avance y si se trata de un orificio ciego o pasante. A continuación, evalúa el estado inicial del orificio. Un orificio taladrado con unas dimensiones casi correctas requiere un enfoque muy diferente al de una pieza de fundición en bruto con grandes errores de posicionamiento y un material de trabajo irregular. También debes comprobar con antelación el espacio libre de la herramienta y el diámetro disponible de la barra de mandrinado, ya que estos factores afectan directamente a la rigidez del sistema.
12.2 Definición de las tolerancias funcionales
A continuación, aclara la función real del orificio. Los orificios pasantes comunes, los asientos de rodamientos, los orificios de los casquillos, los asientos de juntas y los orificios de soporte coaxial de ejes no requieren el mismo nivel de control. Debe relacionar la tolerancia de diámetro, la redondez, la concentricidad, la precisión posicional y el acabado superficial con dicha función. De este modo, se evita buscar una precisión innecesaria en superficies no críticas y se garantiza que las interfaces importantes reciban un control eficaz.
12.3 Desarrollo del partido y equipamiento
Por último, adapta el flujo del proceso al tamaño de la pieza y a la precisión requerida. Para elementos internos concéntricos en piezas giratorias, un torno CNC puede resultar muy eficiente. Los centros de mecanizado pueden realizar mandrinados combinados con superficies fresadas y patrones de orificios. Las carcasas de gran tamaño pueden ser más adecuadas para mandrinadoras horizontales. El mecanizado de precisión especializado puede recurrir al mandrinado de acabado o al mandrinado con plantilla. El flujo de proceso correcto es aquel que permite obtener de forma fiable la geometría requerida con el mínimo de operaciones innecesarias.
Preguntas frecuentes
Pregunta 1: ¿Puede un torno realizar operaciones de mandrinado?
Sí. Los operarios suelen realizar operaciones de mandrinado en tornos, especialmente para agujeros concéntricos con el eje de rotación de la pieza. La barra de mandrinado se monta en el portaherramientas y retira material del agujero existente a medida que gira la pieza de trabajo. Los tornos CNC son especialmente adecuados para el mecanizado de diámetros internos de precisión, asientos de rodamientos y otros agujeros concéntricos.
Pregunta 2: ¿Qué herramientas se utilizan para el mecanizado por mandrinado?
La herramienta básica para el mandrinado es una barra de mandrinado equipada con plaquitas o con un filo de corte de un solo punto. Cuando se necesite un ajuste más preciso del diámetro y una mayor precisión, se puede utilizar un cabezal de mandrinado de precisión. Se debe seleccionar el diámetro de la herramienta, la rigidez, la geometría de las plaquitas y la longitud de saliente basándose en una evaluación exhaustiva del diámetro del orificio, la profundidad, el material y los requisitos de tolerancia.
Pregunta 3: ¿Cuáles son los retos que plantea la perforación coaxial?
El reto del taladrado coaxial radica en garantizar que dos o más orificios estén alineados con precisión a lo largo del mismo eje. El recorrido excesivo de la herramienta, los errores de sujeción, la rigidez de la máquina y la deformación de la pieza de trabajo influyen en los resultados del mecanizado. Una sujeción precisa, un soporte estable, un control correcto del punto de referencia y una inspección minuciosa son esenciales para mantener la concentricidad de los orificios.
Conclusión
El éxito del mecanizado por mandrinado depende del control preciso del diámetro del orificio, la redondez, la rectitud, la concentricidad, la rigidez de la herramienta, la estabilidad del corte y el acabado superficial. Es necesario adaptar todos estos parámetros a la función real del orificio. El taladrado permite crear una abertura. Sin embargo, cuando la pieza final requiere una geometría más precisa, ajustes controlados o relaciones posicionales fiables entre el orificio y otras características críticas, el mandrinado se convierte en un proceso clave e indispensable.
PartsMastery Ofrece servicios de mecanizado y fabricación CNC de precisión para piezas que requieren características internas precisas, un control dimensional riguroso y una inspección fiable. Nuestras capacidades de torneado y fresado CNC permiten el mandrinado de precisión para prototipos y piezas de baja producción en aluminio, acero, acero inoxidable, titanio, plásticos técnicos y otros materiales mecanizables. Ayudamos a los clientes a llevar a cabo el proceso completo de fabricación, desde el diseño hasta la producción.