



Em termos simples, o policarbonato (PC) é um plástico resistente e de alto desempenho que combina três vantagens fundamentais: elevada resistência ao impacto, retenção de forma fiável e qualidade ótica transparente. Na indústria de fabrico de precisão, de facto, as equipas utilizam-no amplamente como uma alternativa mais segura ao vidro e aos plásticos frágeis para proteções de segurança, janelas óticas e peças estruturais industriais. Dito isto, o PC reage de forma muito intensa ao calor de corte, e a maquinagem apressada ou não otimizada provoca frequentemente problemas como fusão, resíduos pegajosos na ferramenta, fissuras por tensão ocultas e um acabamento superficial turvo. Por esta razão, exige um controlo do processo mais cuidadoso do que a maioria dos plásticos comuns de uso diário.
Neste guia, analisamos em pormenor todo o sistema de maquinagem CNC, a lógica de seleção de parâmetros, as opções de acabamento de superfícies e as regras práticas de conceção para facilitar o fabrico com materiais de PC. No final, terá uma referência técnica completa que poderá aplicar desde o desenvolvimento inicial de protótipos até à produção em grande escala.
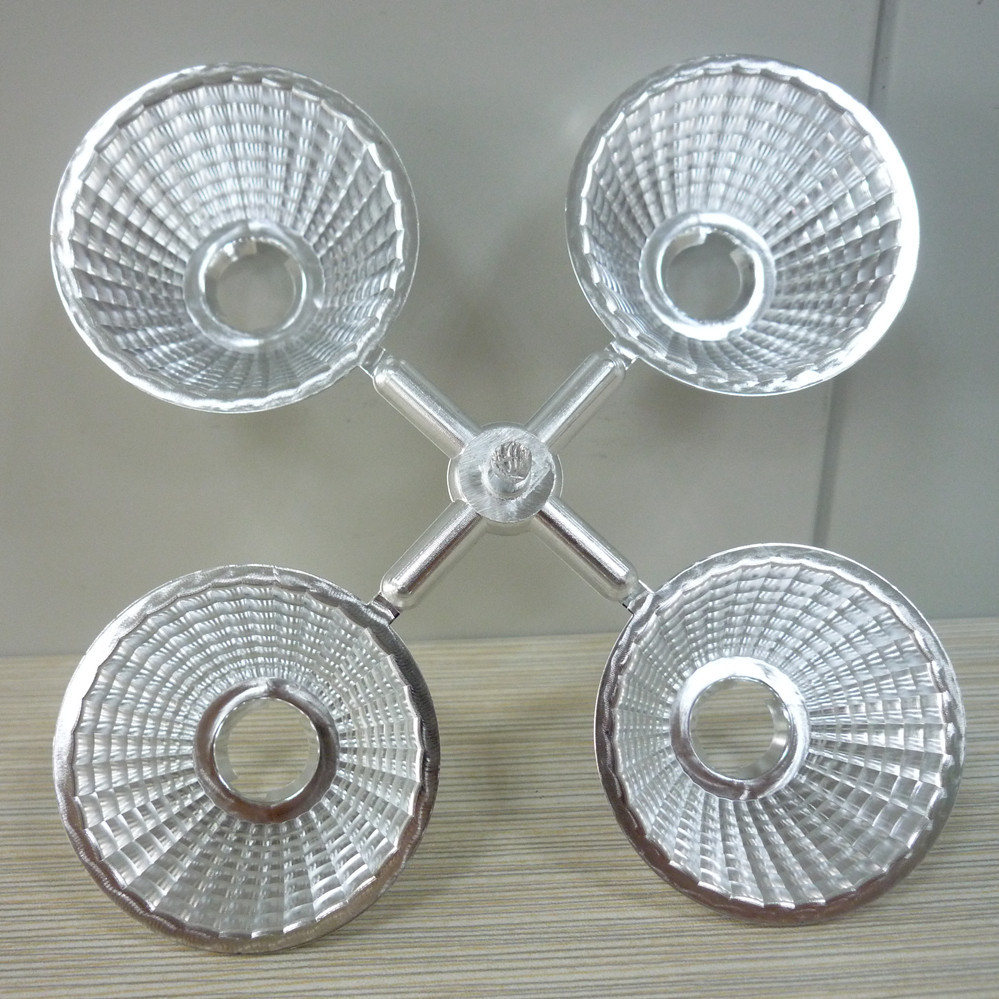
1. Propriedades do material e características de maquinagem do policarbonato
Para obter resultados consistentes e de alta qualidade na maquinagem de PC, é necessário, em primeiro lugar, compreender como o material se comporta sob as forças de corte e o calor. Estas características fundamentais determinam todas as decisões no processo de maquinagem e dividem-se em quatro categorias principais:
- Excelente resistência ao impacto: À temperatura ambiente, o PC apresenta uma resistência ao impacto cerca de 10 vezes superior à do acrílico. Ao contrário de plásticos mais frágeis, resiste a lascas e fissuras sob forças de corte e de fixação, proporcionando assim uma ampla margem de segurança para peças estruturais que suportam cargas.
- Retenção fiável da forma: As variações normais de temperatura provocam alterações mínimas nas dimensões das peças em PC. Após a maquinagem, a variação dimensional mantém-se mínima, sendo possível respeitar com fiabilidade tolerâncias de precisão na ordem dos ±0,02 mm para aplicações de montagem de alta precisão.
- Elevada sensibilidade ao calor: O PC começa a amolecer a cerca de 150 °C. Se se acumular demasiado calor de corte num único ponto, o material amolece rapidamente, derrete e adere à ferramenta, o que deixa marcas de arrasto na superfície e funde as arestas entre si.
- Nível de nitidez ajustável: O material de PC não tratado pode atingir uma transmissão de luz de até 89%. Após a maquinagem, é possível recorrer a um pós-tratamento para restaurar um acabamento cristalino ou mantê-lo com uma textura de superfície mate ou semitransparente.
PC vs. Acrílico (PMMA): Comparação das propriedades de maquinagem
Em seguida, é útil fazer uma comparação direta entre o PC e o acrílico (PMMA), outro plástico transparente comum. Os dois materiais seguem regras de maquinagem muito diferentes, e utilizar a mesma configuração para ambos conduzirá quase sempre a defeitos.
| Dimensão do Desempenho | Policarbonato (PC) | Acrílico (PMMA) |
|---|---|---|
| Principais vantagens | Elevada tenacidade, resistência ao impacto, melhor resistência ao calor | Elevada dureza, fácil polimento, clareza ótica superior |
| Riscos associados à maquinagem primária | Fusão induzida pelo calor, acumulação de resíduos na ferramenta, fissuração por tensão | Lasca nas arestas, fratura, fissuras induzidas por vibração |
| Estratégia de corte | Baixa velocidade do fuso, elevada velocidade de avanço, controlo rigoroso do calor | Elevada velocidade do fuso, baixa velocidade de avanço, cortes limpos e precisos |
| Aplicações típicas | Proteções de segurança, estruturas portantes, janelas resistentes a impactos | Painéis decorativos, montras, peças óticas para cargas reduzidas |
No caso de peças para aplicações leves, em que a aparência é o fator principal, em suma, o acrílico oferece uma excelente transparência a um custo mais baixo. Em contrapartida, o PC torna-se a escolha óbvia quando a robustez, a resistência ao impacto e a tolerância ao calor são requisitos indispensáveis para componentes de segurança e estruturais.
2. Cinco processos fundamentais de maquinagem CNC e pontos técnicos essenciais
Dependendo da forma da matéria-prima e da forma da peça final, pode escolher entre cinco processos principais de maquinagem CNC para o PC. Cada um deles tem as suas próprias melhores práticas e prioridades de controlo, pelo que escolher o processo certo desde o início poupa tempo e reduz os defeitos.
2.1 Fresagem CNC
Em primeiro lugar, a fresagem CNC é o processo padrão para blocos de PC e placas espessas, especialmente para peças com cavidades complexas, elementos escalonados e formas 3D irregulares. O maior risco aqui é a acumulação indesejada de calor e a má remoção de aparas. Em nenhuma circunstância se deve deixar a ferramenta permanecer num mesmo ponto durante demasiado tempo, uma vez que o calor estagnado derreterá rapidamente o material e deixará resíduos pegajosos na superfície.
2.2 Torneamento CNC
Passando às peças rotativas, o torneamento CNC é a melhor opção para buchas, mangas e caixas cilíndricas fabricadas a partir de barras. Lâminas de corte afiadas e velocidades de deslocamento da ferramenta constantes são essenciais para evitar desvios de diâmetro e embaçamento da superfície devido ao calor concentrado. Para peças de alta precisão, em particular, opte sempre por barras de material com tensão residual eliminada, para obter os resultados mais consistentes a longo prazo.
2.3 Perfuração de precisão
No que diz respeito às operações de perfuração, os maiores riscos são a fusão das paredes do furo e a lasca no lado de saída. A maioria das oficinas recorre a movimentos curtos e repetidos de perfuração, com retração regular, para dispersar o calor, utiliza velocidades de rotação da ferramenta ligeiramente mais baixas e deixa espaço suficiente para que as limalhas sejam eliminadas. Especificamente no caso de furos profundos, o ar comprimido auxilia a remover as limalhas, para que estas não se acumulem nem risquem as paredes devido ao excesso de calor.
2.4 Percurso e perfilagem de chapas
No caso de chapas de PC grandes e finas utilizadas em proteções e painéis, a fresagem é o método de processamento padrão. As oficinas recorrem normalmente a um sistema de fixação por ventosa para manter a chapa plana, o que evita deformações causadas pela tensão resultante das braçadeiras mecânicas. A estratégia de corte utiliza profundidades de corte reduzidas e avanços rápidos para minimizar as vibrações e as alterações de forma relacionadas com o calor.
2.5 Curvatura e conformação a quente pós-maquinação
O último processo da lista principal é a dobragem a quente, que pode ser aplicada após a maquinagem plana para criar superfícies curvas destinadas a proteções de segurança arqueadas e caixas transparentes personalizadas. O processo requer um aquecimento uniforme acima do ponto de amolecimento, a conformação sobre um molde adequado e um arrefecimento controlado com alívio simultâneo de tensões. Quando realizado corretamente, evita a recuperação elástica e a formação de fissuras posteriormente.
3. Guia de seleção de parâmetros de corte e configuração de ferramentas
Na base de toda a usinagem bem-sucedida em PC está uma regra orientadora simples: controlar primeiro o calor e, em segundo lugar, lidar com a remoção de aparas. Todas as decisões que tomar — desde o tipo de ferramenta até à velocidade de deslocamento — devem centrar-se na redução do calor e na prevenção da sua acumulação no interior do material.
3.1 Orientações para a seleção de ferramentas
A escolha da ferramenta de corte adequada faz uma enorme diferença tanto na qualidade da superfície como na eficiência da maquinagem. Seguem-se as orientações fundamentais a seguir para obter resultados consistentes:
- Material da ferramenta: As ferramentas de metal duro são a primeira escolha para a maioria das oficinas, graças à sua elevada rigidez e excelente retenção do fio de corte. Por outro lado, para a prototipagem em pequenos lotes, as ferramentas de aço rápido funcionam bem, mas tenha em conta que terá de as afiar com muito mais frequência.
- Preparação das bordas: Procure arestas de corte com acabamento espelhado, com ângulos de inclinação positivos elevados e ângulos de saída elevados. Estes reduzem o atrito de corte e diminuem o risco de aderência do material. Nunca utilize ferramentas lascadas ou gastas em PC, pois estas irão estragar rapidamente o acabamento da superfície.
- Escolha do revestimento: A maioria dos operadores de máquinas evita os revestimentos duros padrão nas ferramentas de PC, uma vez que estes podem, na verdade, aumentar a aderência do material. Para obter cortes mais uniformes, opte por ferramentas polidas sem revestimento ou por alternativas com revestimento de diamante.
3.2 Princípios de controlo dos parâmetros de corte
Para lhe dar um ponto de partida prático, a tabela abaixo apresenta os parâmetros típicos de uma fresa de metal duro maciço de 6 mm para material PC padrão:
| Fase de maquinagem | Velocidade do eixo | Velocidade de avanço | Profundidade de corte | Objetivo principal |
|---|---|---|---|---|
| Desbaste | 1200–1800 rpm | 1500–2500 mm/min | ≤ 2 mm | Remoção eficiente de material com acumulação controlada de calor |
| Acabamento intermédio | 1500–2000 rpm | 1200–2000 mm/min | 0,3–0,5 mm | Tolerância uniforme do material e dimensões estáveis |
| Acabamento | 1800–2200 rpm | 800–1500 mm/min | 0,1–0,2 mm | Qualidade consistente do acabamento da superfície |
Na prática, a melhor estratégia de parâmetros combina velocidades de rotação moderadas com velocidades de deslocamento relativamente elevadas. O deslocamento rápido da ferramenta reduz o tempo de contacto entre a fresa e o material, o que diminui a entrada de calor diretamente na fonte. Por outro lado, velocidades elevadas do fuso combinadas com taxas de avanço lentas provocam quase sempre a fusão do material, pelo que se deve evitar sempre esta combinação.
3.3 Soluções de arrefecimento e remoção de limalhas
No que diz respeito ao arrefecimento e à remoção de aparas, a maioria dos operadores de máquinas prefere o jato de ar comprimido para a maquinagem de PC. Este jato elimina rapidamente o calor de corte e as aparas, além de impedir que as aparas quentes adiram novamente à superfície da peça. Os fluidos de arrefecimento à base de água, aplicados em abundância, geralmente têm um desempenho insatisfatório no PC, uma vez que as rápidas variações de temperatura podem aumentar a tensão interna. Apenas em casos especiais, como operações de furação profunda, se deve utilizar um arrefecimento mínimo por névoa.
4. Dicas de controlo da maquinagem para diferentes formas de peça em bruto
O PC está amplamente disponível em três formas comuns de matéria-prima: chapa, barra e bloco. Cada forma funciona melhor com uma configuração de maquinagem e fixação ligeiramente diferente, pelo que vale sempre a pena o esforço de adequar a matéria-prima à forma da sua peça.
4.1 Chapas
Na maioria das vezes, os fabricantes utilizam chapas para a confeção de proteções, painéis e placas de cobertura. No caso específico de chapas grandes e finas, a fixação por mandril de vácuo proporciona os melhores resultados, uma vez que evita a deformação por tensão causada por grampos mecânicos. Ao maquinar chapas finas, mantenha profundidades de corte reduzidas para evitar vibrações e ondulações na superfície decorrentes de forças de impacto excessivas.
4.2 Barras
As barras são a melhor opção para peças rotativas e do tipo bucha. Para peças de alta precisão, opte sempre por barras submetidas a tratamento de alívio de tensões; as barras padrão apresentam frequentemente variações dimensionais após o torneamento, à medida que as tensões internas se libertam. Utilize mandíbulas macias para a fixação, de modo a aumentar a área de contacto, evitar marcas na superfície e impedir que a peça se deforme e perca a circularidade.
4.3 Stock em bloco
Para peças de paredes espessas e geometrias 3D complexas que exigem uma remoção significativa de material, o bloco de material em bruto é a escolha padrão. Os cortes profundos geram muito calor, pelo que se deve utilizar uma estratégia de corte por camadas com tempo de arrefecimento entre cada passagem. Após um desbaste intenso, recomendamos vivamente a inclusão de uma etapa de alívio de tensões antes de passar ao acabamento, uma vez que isto evita deformações e fissuras posteriores.
5. Quatro principais processos de acabamento de superfícies: comparação completa
Assim que a maquinagem básica estiver concluída, pode escolher entre quatro opções principais de tratamento de superfície para o PC, divididas em dois grandes grupos: melhorias estéticas e redução de tensões. Dependendo das necessidades da sua peça, também pode combinar vários tratamentos para atingir objetivos tanto funcionais como estéticos.
5.1 Polimento mecânico
Em primeiro lugar na lista está o polimento mecânico, que utiliza lixagem progressiva e pasta de polimento para remover marcas visíveis de ferramentas e melhorar a suavidade e o brilho da superfície. Este método apresenta poucas dificuldades e custos controláveis, mas não consegue atingir uma verdadeira clareza de nível ótico. Na maioria dos projetos, funciona melhor em superfícies decorativas, áreas funcionais não óticas e no acabamento de arestas. Os operadores devem controlar cuidadosamente a pressão e o calor de atrito para evitar o embaciamento da superfície devido a sobreaquecimento localizado.
5.2 Polimento à chama
Segue-se o polimento à chama, que utiliza uma chama controlada a alta temperatura passada rapidamente sobre as arestas de corte. A camada superficial refunde momentaneamente, eliminando as marcas de corte e melhorando a nitidez das arestas. O processo é rápido e de baixo custo, pelo que funciona muito bem para a otimização da aparência das arestas de corte das chapas. Dito isto, o controlo de precisão é limitado; o excesso de calor provoca o arredondamento das arestas, amarelecimento, bolhas ou pequenas fissuras. Por este motivo, não o recomendamos para superfícies funcionais críticas.
5.3 Polimento com vapor de solvente
Para obter o mais alto nível de clareza ótica, o polimento com vapor de solvente proporciona, de longe, os melhores resultados. O vapor de solvente dissolve e reorganiza suavemente a camada molecular da superfície, suavizando micro-riscos e marcas de ferramentas sem praticamente qualquer alteração dimensional. É o processo de acabamento preferido para janelas transparentes e componentes óticos. Para evitar defeitos, é necessário controlar rigorosamente os parâmetros do processo, de modo a impedir a corrosão excessiva e a formação de fissuras por tensão em cantos agudos e paredes finas.
5.4 Recozimento de alívio de tensões
Por fim, o tratamento térmico suave para o alívio de tensões é uma das etapas mais importantes para o desempenho a longo prazo das peças, apesar de não alterar o aspeto da superfície. As peças são aquecidas até uma temperatura constante e, em seguida, arrefecidas lentamente para libertar as tensões internas ocultas resultantes da maquinagem, perfuração e acabamento. Esta etapa é fundamental para peças de alta precisão, componentes de parede fina, peças de encaixe por pressão e peças expostas a produtos químicos, vibrações ou cargas mecânicas. Melhora a estabilidade dimensional a longo prazo, reduz o risco de fissuras e ajuda a preservar a clareza ótica ao longo do tempo.
O ciclo típico recomendado consiste numa manutenção da temperatura entre 120 e 125 °C durante 2 a 4 horas (ajustada em função da espessura da parede), seguida de um arrefecimento lento do forno. Para obter o melhor desempenho a longo prazo, deve incluir esta etapa em todas as peças de precisão, de parede fina e que suportam cargas.
6. Diretrizes de conceção DFM para componentes de PC
Um bom design orientado para a fabricabilidade é fundamental na produção de peças em PC. Permite minimizar os desafios de maquinagem desde o início, reduz as taxas de defeitos e acelera a produção. Eis as principais regras de design a seguir:
- Utilize cantos internos arredondados: Evite, sempre que possível, cantos internos agudos. Recomendamos raios internos de, pelo menos, 0,5 mm para evitar a concentração de tensões e a formação posterior de fissuras. Os cantos arredondados também se adaptam aos raios padrão das ferramentas e reduzem as operações adicionais de acabamento dos cantos.
- Manter uma espessura uniforme da parede: Grandes diferenças na espessura das paredes provocam tensões desiguais durante a maquinagem e o arrefecimento, o que conduz à deformação. Em vez de criar degraus abruptos, faça uma transição gradual entre as diferentes espessuras das paredes.
- Defina tolerâncias realistas: O PC dilata-se mais quando aquecido do que os metais, pelo que tolerâncias excessivamente apertadas aumentam drasticamente os custos. Uma boa prática consiste em flexibilizar as tolerâncias nas superfícies não funcionais e especificar separadamente a precisão para as faces óticas e de encaixe.
- Indique os pontos de referência de fixação: Projete abas de fixação planas e contínuas ou superfícies de referência, de modo a garantir a rigidez da fixação. Esta medida simples evita vibrações e desvios dimensionais decorrentes de uma fixação inadequada durante o corte.
- Otimizar características de montagem: Evite paredes finas nas proximidades dos pontos de fixação, para prevenir a formação de fissuras devido às tensões resultantes da montagem. No caso de projetos com encaixe por pressão, avalie antecipadamente o risco de tensões e inclua no projeto uma etapa de alívio de tensões.
7. Principais aplicações industriais das peças de PC maquinadas
Graças à sua combinação única de resistência e transparência, as peças usinadas em PC estão presentes numa vasta gama de setores. Alguns dos casos de utilização mais comuns incluem:
- Segurança e proteções: Proteções de segurança para máquinas, janelas de proteção para equipamentos e barreiras transparentes à prova de explosão que substituem o vidro, para uma maior segurança no local de trabalho.
- Ótica e janelas: Janelas para instrumentos, caixas para equipamentos de inspeção e suportes para lentes óticas que combinam uma transmissão de luz fiável com uma elevada resistência ao impacto.
- Equipamento médico: Caixas de dispositivos médicos, recipientes para reagentes e componentes de proteção que resistem bem às temperaturas e aos produtos químicos utilizados na desinfeção padrão.
- Eletricidade e eletrónica: Caixas isolantes, suportes para componentes elétricos e proteções para equipamentos de alta tensão com excelentes propriedades de isolamento elétrico.
- Estruturas industriais: Componentes de equipamentos de automação, gabaritos e dispositivos de fixação, bem como ferramentas de inspeção que combinam leveza com resistência estrutural consistente.
8. Perguntas frequentes
P1: Quais são os defeitos mais comuns na maquinagem de PC?
Em resumo, os três problemas mais frequentes são o derretimento da superfície e a aderência da ferramenta devido ao calor excessivo de corte, a formação tardia de fissuras causada por tensões internas retidas e o embaciamento ou amarelecimento da superfície devido a um polimento inadequado. Quase todos estes defeitos são evitáveis — basta dispor de parâmetros de corte otimizados, uma etapa específica de alívio de tensões e procedimentos de pós-processamento controlados.
P2: Como é que se restaura a elevada transparência das peças de PC maquinadas?
Para obter o mais alto nível de transparência ótica, o polimento com vapor de solvente é a melhor opção, podendo restaurar quase toda a transmissão de luz da matéria-prima. Para arestas e superfícies não críticas, o polimento à chama funciona bem como uma opção mais rápida e de menor custo. Ao trabalhar em grandes superfícies decorativas, pode utilizar o polimento mecânico fino para obter um acabamento semitransparente de alto brilho. Independentemente do método escolhido, recomendamos que se realize primeiro um recozimento de alívio de tensões para reduzir o risco de fissuras.
P3: Que nível de tolerância pode ser alcançado na maquinagem de precisão em PC?
Como regra geral, a fresagem CNC padrão mantém tolerâncias dimensionais de ±0,02 mm de forma consistente. Com processos de precisão estabilizados e um controlo cuidadoso, é possível atingir ±0,01 mm para características críticas. Tenha em conta que as tolerâncias geométricas dependem em grande medida da geometria da peça e da espessura das paredes; as peças com paredes finas requerem sempre tolerâncias adequadamente mais flexíveis.
P4: Por que é que as peças de PC racham espontaneamente após a maquinação?
Em quase todos os casos, a fissuração espontânea ocorre devido à acumulação, ao longo do tempo, de deformações de maquinagem não libertadas, especialmente com variações de temperatura ou cargas de montagem. O risco é maior no caso de peças sujeitas a maquinagem intensiva, componentes de paredes finas e designs com cantos acentuados. A aplicação de um tratamento térmico suave de alívio de tensões após a maquinagem resolve quase sempre este problema na totalidade.
Conclusão
Em suma, o sucesso da maquinagem CNC do PC depende tanto de um conhecimento sólido dos materiais como de um controlo rigoroso do processo, com especial ênfase na gestão do calor e na redução das tensões. Com a seleção adequada dos materiais, parâmetros adequados e uma otimização cuidadosa do projeto, o PC oferece todas as suas vantagens em termos de resistência ao impacto, transparência e estabilidade dimensional, permitindo a produção de componentes de plástico de engenharia altamente fiáveis.
A PartsMastery é especializada na maquinação CNC de precisão de plásticos técnicos e oferece serviços completos para o policarbonato, desde o desenvolvimento de protótipos até à produção em série. Oferecemos uma solução completa de personalização, incluindo a seleção de materiais, a otimização DFM e o acabamento de superfícies, para que possa contar com uma elevada precisão dimensional e fiabilidade a longo prazo das peças em todos os projetos.