



Einfach ausgedrückt ist Polycarbonat (PC) ein robuster Hochleistungskunststoff, der drei wesentliche Vorteile vereint: hohe Schlagfestigkeit, zuverlässige Formbeständigkeit und klare optische Qualität. In der Präzisionsfertigung wird er daher häufig als sicherere Alternative zu Glas und spröden Kunststoffen für Schutzvorrichtungen, optische Fenster und industrielle Bauteile eingesetzt. Allerdings reagiert PC sehr stark auf Schnittwärme, und eine überstürzte oder nicht optimierte Bearbeitung führt häufig zu Problemen wie Schmelzen, klebrigen Werkzeugrückständen, versteckten Spannungsrissen und einer trüben Oberflächenbeschaffenheit. Aus diesem Grund erfordert es eine sorgfältigere Prozesssteuerung als die meisten gängigen Alltags-Kunststoffe.
In diesem Leitfaden erläutern wir das gesamte CNC-Bearbeitungssystem, die Logik der Parameterauswahl, die Optionen zur Oberflächenbearbeitung sowie praktische Konstruktionsregeln für eine einfachere Fertigung mit PC-Materialien. Am Ende verfügen Sie über ein umfassendes technisches Nachschlagewerk, das Sie von der frühen Prototypenentwicklung bis hin zur Serienfertigung anwenden können.
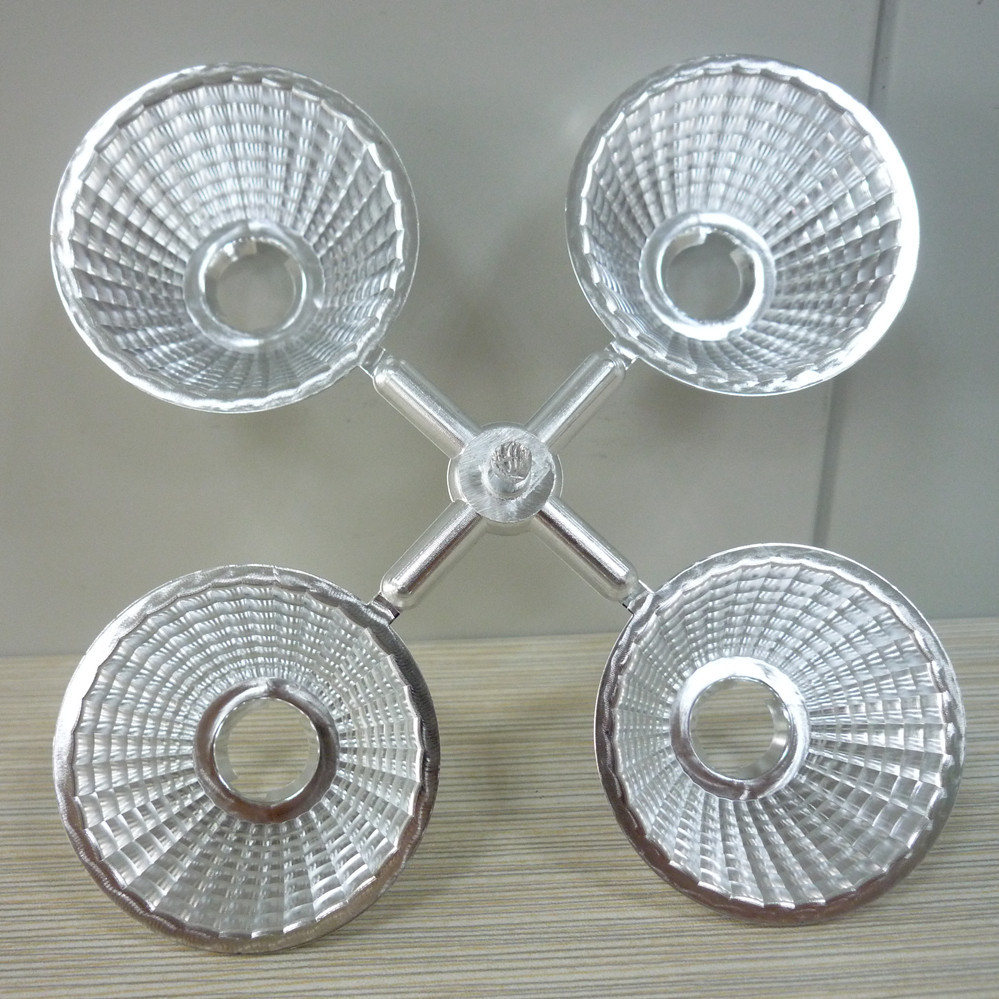
1. Materialeigenschaften und Bearbeitungsmerkmale von Polycarbonat
Um bei der PC-Bearbeitung gleichbleibend hochwertige Ergebnisse zu erzielen, muss man zunächst verstehen, wie sich das Material unter Schnittkräften und unter Wärmeeinwirkung verhält. Diese wesentlichen Eigenschaften bestimmen jede Entscheidung im Bearbeitungsprozess und lassen sich in vier Hauptkategorien einteilen:
- Hervorragende Schlagzähigkeit: Bei Raumtemperatur weist PC eine etwa zehnmal so hohe Schlagfestigkeit auf wie Acryl. Im Gegensatz zu spröderen Kunststoffen ist es widerstandsfähig gegen Absplitterungen und Risse unter Schneid- und Klemmkräften und bietet Ihnen somit eine große Sicherheitsreserve für tragende Bauteile.
- Zuverlässige Formbeständigkeit: Normale Temperaturschwankungen führen nur zu sehr geringen Maßabweichungen bei PC-Bauteilen. Nach der Bearbeitung bleiben die Maßabweichungen minimal, sodass Sie Präzisionstoleranzen im Bereich von ±0,02 mm für Anwendungen mit engen Passungen zuverlässig einhalten können.
- Hohe Hitzeempfindlichkeit: PC beginnt bei etwa 150 °C zu erweichen. Wenn sich an einer Stelle zu viel Schnittwärme staut, erweicht das Material schnell, schmilzt und haftet am Werkzeug, was Schleifspuren auf der Oberfläche hinterlässt und die Kanten miteinander verschmilzt.
- Einstellbare Schärfe: Unbearbeitetes PC-Material kann eine Lichtdurchlässigkeit von bis zu 89% erreichen. Nach der Bearbeitung können Sie durch Nachbearbeitung wieder eine kristallklare Oberfläche erzielen oder das Material mit einer matten oder halbtransparenten Oberflächenstruktur belassen.
PC vs. Acryl (PMMA): Vergleich der Bearbeitungseigenschaften
Anschließend ist es hilfreich, einen direkten Vergleich zwischen PC und Acryl (PMMA), einem weiteren gängigen transparenten Kunststoff, anzustellen. Für die Bearbeitung dieser beiden Materialien gelten sehr unterschiedliche Regeln, und die Verwendung derselben Einstellungen für beide führt fast immer zu Fehlern.
| Leistungsdimension | Polycarbonat (PC) | Acryl (PMMA) |
|---|---|---|
| Kernvorteile | Hohe Zähigkeit, Schlagfestigkeit, bessere Hitzebeständigkeit | Hohe Härte, leicht zu polieren, hervorragende optische Klarheit |
| Risiken bei der Erstbearbeitung | Hitzebedingtes Schmelzen, Werkzeugablagerungen, Spannungsrisse | Kantenausbrüche, Brüche, vibrationsbedingte Rissbildung |
| Schneidstrategie | Niedrige Spindeldrehzahl, hoher Vorschub, strenge Temperaturregelung | Hohe Spindeldrehzahl, niedrige Vorschubgeschwindigkeit, saubere, präzise Schnitte |
| Typische Anwendungen | Schutzvorrichtungen, tragende Konstruktionen, schlagfeste Fenster | Dekorplatten, Schaufenster, optische Bauteile für geringe Belastungen |
Kurz gesagt: Bei leichten, auf das Erscheinungsbild ausgerichteten Bauteilen bietet Acryl eine hervorragende Transparenz zu geringeren Kosten. Im Gegensatz dazu ist PC die klare Wahl, wenn Zähigkeit, Schlagfestigkeit und Hitzebeständigkeit für Sicherheits- und Strukturbauteile unverzichtbar sind.
2. Fünf zentrale CNC-Bearbeitungsverfahren und wichtige technische Aspekte
Je nach Form des Rohmaterials und der endgültigen Form des Bauteils können Sie aus fünf zentralen CNC-Bearbeitungsverfahren für PC wählen. Für jedes Verfahren gelten eigene Best Practices und Kontrollprioritäten, sodass die frühzeitige Auswahl des richtigen Verfahrens Zeit spart und Fehler reduziert.
2.1 CNC-Fräsen
In erster Linie ist das CNC-Fräsen das Standardverfahren für PC-Blöcke und dicke Platten, insbesondere für Teile mit komplexen Hohlräumen, abgestuften Strukturen und unregelmäßigen 3D-Formen. Das größte Risiko hierbei ist eine unerwünschte Wärmeentwicklung und eine schlechte Spanabfuhr. Unter keinen Umständen sollten Sie das Werkzeug zu lange an einer Stelle verweilen lassen, da sich durch die gestaute Wärme das Material schnell schmilzt und klebrige Rückstände auf der Oberfläche hinterlässt.
2.2 CNC-Drehen
Was Drehteile betrifft, eignet sich die CNC-Drehbearbeitung am besten für Buchsen, Hülsen und zylindrische Gehäuse aus Stangenmaterial. Scharfe Schneidkanten und konstante Werkzeugvorschubgeschwindigkeiten sind unerlässlich, um Durchmessertoleranzen und Oberflächenvernebelungen durch konzentrierte Wärmeentwicklung zu vermeiden. Wählen Sie insbesondere für hochpräzise Teile stets spannungsentlasteten Stangenmaterial, um langfristig möglichst gleichbleibende Ergebnisse zu erzielen.
2.3 Präzisionsbohren
Bei Bohrvorgängen bestehen die größten Risiken im Schmelzen der Bohrlochwand und im Abplatzen auf der Austrittsseite. Die meisten Betriebe setzen wiederholt kurze Bohrhübe mit regelmäßigem Rückzug ein, um die Wärme zu verteilen, arbeiten mit etwas niedrigeren Werkzeugdrehzahlen und lassen genügend Platz für den Spanabtransport. Insbesondere bei tiefen Bohrungen bläst Druckluft die Späne weg, damit sie sich nicht ansammeln und die Wände durch übermäßige Hitze zerkratzen.
2.4 Blechbearbeitung und Profilierung
Bei großen, dünnen PC-Platten, die für Schutzvorrichtungen und Verkleidungen verwendet werden, ist das Fräsen das Standardverfahren. In der Regel wird die Platte mit einer Vakuumspannvorrichtung flach gehalten, wodurch ein Verziehen durch mechanische Spannvorrichtungen vermieden wird. Die Frässtrategie sieht geringe Schnitttiefen und hohe Vorschubgeschwindigkeiten vor, um Vibrationen und wärmebedingte Formveränderungen auf ein Minimum zu beschränken.
2.5 Warmbiegen und Umformen nach der Bearbeitung
An letzter Stelle in der Liste der Hauptverfahren steht das Warmbiegen, das Sie nach der Flachbearbeitung anwenden können, um gekrümmte Oberflächen für gewölbte Schutzvorrichtungen und maßgefertigte transparente Einfassungen herzustellen. Das Verfahren erfordert eine gleichmäßige Erwärmung über den Erweichungspunkt hinaus, das Umformen über einer passenden Form sowie eine kontrollierte Abkühlung bei gleichzeitiger Spannungsentlastung. Bei korrekter Durchführung verhindert dies ein Zurückfedern und Rissbildung im weiteren Verlauf.
3. Leitfaden zur Auswahl der Schnittparameter und zur Werkzeugkonfiguration
Im Mittelpunkt jeder erfolgreichen PC-Bearbeitung steht eine einfache Leitregel: Zuerst die Wärme kontrollieren, dann die Spanabfuhr regeln. Jede Entscheidung, die Sie treffen – vom Werkzeugtyp bis zur Bewegungsgeschwindigkeit – sollte darauf ausgerichtet sein, die Wärmeentwicklung zu reduzieren und zu verhindern, dass sich Wärme im Material staut.
3.1 Leitlinien zur Werkzeugauswahl
Die Wahl des richtigen Schneidwerkzeugs hat einen enormen Einfluss sowohl auf die Oberflächenqualität als auch auf die Bearbeitungseffizienz. Im Folgenden finden Sie die wichtigsten Richtlinien, die Sie befolgen sollten, um gleichbleibende Ergebnisse zu erzielen:
- Werkzeugmaterial: Vollhartmetallwerkzeuge sind dank ihrer hohen Steifigkeit und hervorragenden Schneidbeständigkeit für die meisten Betriebe die erste Wahl. Für die Prototypenfertigung in kleinen Stückzahlen eignen sich hingegen Werkzeuge aus Schnellarbeitsstahl gut, allerdings sollten Sie bedenken, dass diese wesentlich häufiger nachgeschliffen werden müssen.
- Randpräparation: Achten Sie auf hochglanzpolierte Schneidkanten mit großem positiven Spanwinkel und großem Freiwinkel. Diese verringern die Schnittreibung und senken das Risiko von Materialanhaftungen. Verwenden Sie bei der Bearbeitung von PC niemals angeschlagene oder abgenutzte Werkzeuge, da diese die Oberflächengüte schnell beeinträchtigen.
- Wahl der Beschichtung: Die meisten Zerspaner vermeiden herkömmliche Hartbeschichtungen auf PC-Werkzeugen, da diese die Materialhaftung sogar noch verstärken können. Für möglichst gleichmäßige Schnitte sollten Sie unbeschichtete, polierte Werkzeuge oder diamantbeschichtete Alternativen verwenden.
3.2 Grundsätze zur Steuerung der Schnittparameter
Um Ihnen einen praktischen Anhaltspunkt zu geben, sind in der folgenden Tabelle typische Parameter für einen 6-mm-Vollhartmetall-Schaftfräser aus Standard-PC-Werkstoff aufgeführt:
| Bearbeitungsstufe | Spindeldrehzahl | Vorschubgeschwindigkeit | Schnitttiefe | Kernziel |
|---|---|---|---|---|
| Schruppbearbeitung | 1200–1800 U/min | 1500–2500 mm/min | ≤ 2 mm | Effiziente Materialabtragung bei kontrollierter Wärmeentwicklung |
| Halbfertigbearbeitung | 1500–2000 U/min | 1200–2000 mm/min | 0,3–0,5 mm | Gleichmäßige Materialzugabe und stabile Abmessungen |
| Endbearbeitung | 1800–2200 U/min | 800–1500 mm/min | 0,1–0,2 mm | Gleichbleibende Oberflächenqualität |
In der Praxis besteht die optimale Parameterstategie darin, moderate Drehzahlen mit relativ hohen Vorschubgeschwindigkeiten zu kombinieren. Ein schneller Werkzeugvorschub verkürzt die Kontaktzeit zwischen Fräser und Werkstoff, wodurch die Wärmeeinbringung direkt an der Quelle reduziert wird. Umgekehrt führen hohe Spindeldrehzahlen in Verbindung mit langsamen Vorschubgeschwindigkeiten fast immer zum Schmelzen des Werkstoffs, weshalb Sie diese Kombination stets vermeiden sollten.
3.3 Lösungen für Kühlung und Späneabtransport
Was die Kühlung und den Spanabtransport betrifft, bevorzugen die meisten Zerspaner bei der PC-Bearbeitung den Druckluftstrahl. Dieser leitet die Schnittwärme und die Späne schnell ab und verhindert, dass heiße Späne wieder an der Werkstückoberfläche haften bleiben. Wasserbasierte Kühlschmierstoffe mit hoher Durchflussmenge eignen sich im Allgemeinen schlecht für PC, da schnelle Temperaturänderungen die inneren Spannungen erhöhen können. Nur in Sonderfällen wie bei der Tieflochbearbeitung sollte eine minimale Nebelkühlung zum Einsatz kommen.
4. Tipps zur Bearbeitungssteuerung für verschiedene Werkstückformen
PC ist in drei gängigen Rohmaterialformen weit verbreitet: Platten, Stangen und Blöcke. Jede Form lässt sich am besten mit einer etwas anderen Bearbeitungs- und Spannvorrichtung bearbeiten, daher lohnt es sich immer, das Ausgangsmaterial an die Form Ihres Werkstücks anzupassen.
4.1 Blechmaterial
Hersteller verwenden meist Bleche für Schutzvorrichtungen, Verkleidungen und Abdeckplatten. Insbesondere bei großen, dünnen Blechen liefert die Befestigung mit Vakuumspannvorrichtungen die besten Ergebnisse, da so Spannungsverformungen durch mechanische Spannvorrichtungen vermieden werden. Bei der Bearbeitung dünner Bleche sollten die Schnitttiefen gering gehalten werden, um Vibrationen und Oberflächenwelligkeiten durch übermäßige Stoßkräfte zu vermeiden.
4.2 Stangenmaterial
Stangenmaterial ist die erste Wahl für rotationssymmetrische Teile und Buchsenteile. Wählen Sie für hochpräzise Teile stets spannungsfreies Stangenmaterial; herkömmliches Stangenmaterial neigt nach dem Drehen häufig zu Maßabweichungen, da sich innere Spannungen lösen. Verwenden Sie zum Spannen weiche Spannbacken, um die Kontaktfläche zu vergrößern, Eindrücke in der Oberfläche zu vermeiden und zu verhindern, dass das Werkstück durch Quetschung unrund wird.
4.3 Blockbestand
Für dickwandige Teile und komplexe 3D-Geometrien, die einen hohen Materialabtrag erfordern, ist Blockmaterial die Standardwahl. Tiefe Schnitte erzeugen viel Wärme, daher sollten Sie eine schichtweise Zerspanungsstrategie mit Kühlzeiten zwischen den einzelnen Durchgängen anwenden. Nach einer intensiven Schruppbearbeitung empfehlen wir dringend, vor der Endbearbeitung einen Spannungsabbauschritt einzufügen, da dies späteres Verziehen und Rissbildung verhindert.
5. Vier wichtige Verfahren zur Oberflächenbearbeitung: Ein umfassender Vergleich
Sobald die Grundbearbeitung abgeschlossen ist, stehen Ihnen vier Hauptoptionen für die Oberflächenbehandlung von PC zur Auswahl, die sich in zwei große Gruppen unterteilen lassen: optische Aufwertung und Spannungsabbau. Je nach den Anforderungen Ihres Bauteils können Sie auch mehrere Behandlungen kombinieren, um sowohl funktionale als auch optische Ziele zu erreichen.
5.1 Mechanisches Polieren
An erster Stelle steht das mechanische Polieren, bei dem durch schrittweises Schleifen und den Einsatz von Polierpaste sichtbare Werkzeugspuren entfernt und die Oberflächenglätte sowie der Glanz verbessert werden. Diese Methode ist leicht umsetzbar und kostengünstig, erreicht jedoch keine echte optische Klarheit. Bei den meisten Projekten eignet sie sich am besten für dekorative Oberflächen, nicht-optische Funktionsbereiche und die Kantenveredelung. Die Bediener müssen den Druck und die Reibungswärme sorgfältig kontrollieren, um ein Beschlagen der Oberfläche durch lokale Überhitzung zu vermeiden.
5.2 Flammpolieren
Als Nächstes folgt das Flammpolieren, bei dem eine kontrollierte Hochtemperaturflamme schnell über die Schnittkanten geführt wird. Die Oberflächenschicht schmilzt kurzzeitig und beseitigt Schnittspuren, wodurch die Kanten klarer werden. Das Verfahren ist schnell und kostengünstig und eignet sich daher hervorragend zur optischen Optimierung der Schnittkanten von Blechen. Allerdings ist die Präzision begrenzt; zu viel Hitze führt zu Kantenabrundungen, Vergilbung, Blasenbildung oder winzigen Rissen. Aus diesem Grund empfehlen wir es nicht für kritische Funktionsoberflächen.
5.3 Polieren mit Lösungsmitteldämpfen
Um ein Höchstmaß an optischer Klarheit zu erzielen, liefert das Polieren mit Lösungsmitteldampf mit Abstand die besten Ergebnisse. Lösungsmitteldampf löst die molekulare Oberflächenschicht schonend auf und ordnet sie neu an, wodurch Mikrokratzer und Bearbeitungsspuren nahezu ohne Maßänderung geglättet werden. Es ist das bevorzugte Veredelungsverfahren für transparente Fenster und optische Komponenten. Um Defekte zu vermeiden, müssen die Prozessparameter streng kontrolliert werden, um ein Überätzen und Spannungsrisse an scharfen Kanten und dünnen Wänden zu verhindern.
5.4 Spannungsarmglühen
Schließlich ist eine schonende Wärmebehandlung zum Spannungsabbau einer der entscheidenden Schritte für die langfristige Leistungsfähigkeit von Bauteilen, auch wenn sie das äußere Erscheinungsbild nicht verändert. Dabei werden die Bauteile auf eine konstante Temperatur erhitzt und anschließend langsam abgekühlt, um verborgene innere Spannungen abzubauen, die durch Bearbeitung, Bohren und Endbearbeitung entstanden sind. Dieser Schritt ist entscheidend für hochpräzise Teile, dünnwandige Bauteile, Presspassungsteile sowie Teile, die Chemikalien, Vibrationen oder mechanischen Belastungen ausgesetzt sind. Er verbessert die langfristige Maßhaltigkeit, verringert das Rissrisiko und trägt dazu bei, die optische Klarheit über lange Zeit zu erhalten.
Der üblicherweise empfohlene Zyklus umfasst eine Haltezeit bei 120–125 °C für 2–4 Stunden (abhängig von der Wandstärke), gefolgt von einer langsamen Abkühlung im Ofen. Um eine optimale Langzeitbeständigkeit zu erzielen, sollten Sie diesen Schritt bei allen Präzisions-, dünnwandigen und tragenden Bauteilen durchführen.
6. DFM-Entwurfsrichtlinien für PC-Komponenten
Ein gutes, auf die Fertigungsfähigkeit ausgerichtetes Design ist bei PC von großem Vorteil. Es verringert von Anfang an die Herausforderungen bei der Bearbeitung, senkt die Fehlerquote und beschleunigt die Produktion. Hier sind die wichtigsten Konstruktionsregeln, die es zu beachten gilt:
- Verwenden Sie abgerundete Innenecken: Vermeiden Sie nach Möglichkeit scharfe Innenecken. Wir empfehlen Innenradien von mindestens 0,5 mm, um Spannungskonzentrationen und spätere Rissbildung zu verhindern. Abgerundete Ecken entsprechen zudem den Standardwerkzeugradien und reduzieren den Aufwand für zusätzliche Nachbearbeitungen an den Ecken.
- Eine gleichmäßige Wandstärke gewährleisten: Große Unterschiede in der Wandstärke führen bei der Bearbeitung und beim Abkühlen zu ungleichmäßigen Spannungen, was zu Verformungen führt. Anstatt abrupte Sprünge zu erzeugen, sollten Sie die Übergänge zwischen den verschiedenen Wandstärken allmählich gestalten.
- Legen Sie realistische Toleranzen fest: PC dehnt sich bei Erwärmung stärker aus als Metalle, weshalb zu enge Toleranzen die Kosten drastisch in die Höhe treiben. Es hat sich bewährt, die Toleranzen an nicht funktionalen Oberflächen zu lockern und die Präzision für optische und Passflächen separat festzulegen.
- Geben Sie die Befestigungsbezugspunkte an: Entwerfen Sie flache, durchgehende Klemmlaschen oder Bezugsebenen, damit die Befestigung stabil bleibt. Dieser einfache Schritt verhindert Vibrationen und Maßabweichungen, die durch unzureichende Halterung während des Schneidvorgangs entstehen können.
- Baugruppenmerkmale optimieren: Vermeiden Sie dünne Wände in der Nähe von Befestigungspunkten, um Risse durch Montagebeanspruchung zu verhindern. Bei Presspassungen sollten Sie das Beanspruchungsrisiko im Vorfeld bewerten und die Konstruktion mit einer Entlastungsstufe versehen.
7. Zentrale industrielle Anwendungsbereiche von bearbeiteten PC-Teilen
Dank ihrer einzigartigen Kombination aus Festigkeit und Transparenz kommen bearbeitete PC-Teile in einer Vielzahl von Branchen zum Einsatz. Zu den häufigsten Anwendungsbereichen zählen unter anderem:
- Sicherheit und Absperrungen: Maschinenschutzvorrichtungen, Schutzscheiben für Anlagen und explosionsgeschützte transparente Barrieren, die Glas ersetzen und so für mehr Sicherheit am Arbeitsplatz sorgen.
- Optik und Fenster: Instrumentenfenster, Gehäuse für Prüfgeräte und Halterungen für optische Linsen, die eine zuverlässige Lichtdurchlässigkeit mit hoher Schlagfestigkeit verbinden.
- Medizinische Geräte: Gehäuse für medizinische Geräte, Reagenzbehälter und Schutzkomponenten, die den bei der Standarddesinfektion verwendeten Temperaturen und Chemikalien standhalten.
- Elektrotechnik und Elektronik: Isoliergehäuse, Halterungen für elektrische Bauteile und Schutzvorrichtungen für Hochspannungsanlagen mit hervorragenden elektrischen Isolationseigenschaften.
- Industrieanlagen: Komponenten für Automatisierungsanlagen, Vorrichtungen und Halterungen sowie Prüfvorrichtungen, die sich durch geringes Gewicht und gleichbleibende strukturelle Festigkeit auszeichnen.
8. Häufig gestellte Fragen
Frage 1: Was sind die häufigsten Fehler bei der Bearbeitung von PC?
Kurz gesagt sind die drei häufigsten Probleme das Schmelzen der Oberfläche und das Anhaften des Werkzeugs aufgrund übermäßiger Schnittwärme, verzögertes Rissbildung aufgrund eingeschlossener innerer Spannungen sowie ein Trüben oder Vergilben der Oberfläche aufgrund unsachgemäßer Polierung. Nahezu alle diese Fehler lassen sich vermeiden – man benötigt lediglich optimierte Schnittparameter, einen speziellen Schritt zur Spannungsentlastung und kontrollierte Nachbearbeitungsverfahren.
Frage 2: Wie lässt sich bei bearbeiteten PC-Teilen wieder eine hohe Klarheit herstellen?
Um ein Höchstmaß an optischer Transparenz zu erzielen, ist das Polieren mit Lösungsmitteldampf die erste Wahl; damit lässt sich die Lichtdurchlässigkeit des Rohmaterials nahezu vollständig wiederherstellen. Für Kanten und nicht kritische Oberflächen eignet sich das Flammpolieren gut als schnellere und kostengünstigere Alternative. Bei der Bearbeitung großer dekorativer Oberflächen können Sie feines mechanisches Polieren einsetzen, um eine halbtransparente Hochglanzoberfläche zu erzielen. Unabhängig davon, für welche Methode Sie sich entscheiden, empfehlen wir zunächst eine Spannungsarmglühung, um das Rissrisiko zu verringern.
Frage 3: Welche Toleranzwerte lassen sich bei der Präzisionsbearbeitung mit PC erreichen?
In der Regel werden beim Standard-CNC-Fräsen Maßtoleranzen von ±0,02 mm konstant eingehalten. Mit stabilisierten Präzisionsverfahren und sorgfältiger Kontrolle lassen sich bei kritischen Merkmalen Toleranzen von ±0,01 mm erreichen. Beachten Sie, dass geometrische Toleranzen stark von der Teilegeometrie und der Wandstärke abhängen; dünnwandige Teile erfordern stets entsprechend gelockerte Toleranzen.
Frage 4: Warum entstehen nach der Bearbeitung spontan Risse in PC-Bauteilen?
In fast allen Fällen entstehen spontane Risse dadurch, dass sich im Laufe der Zeit nicht abgebaute Bearbeitungsspannungen aufbauen, insbesondere bei Temperaturschwankungen oder Montagebelastungen. Das Risiko ist bei stark bearbeiteten Teilen, dünnwandigen Bauteilen und Konstruktionen mit scharfen Ecken am höchsten. Durch eine schonende Spannungsarmglühbehandlung nach der Bearbeitung lässt sich dieses Problem fast immer vollständig beheben.
Schlussfolgerung
Insgesamt hängt eine erfolgreiche CNC-Bearbeitung von PC sowohl von fundierten Materialkenntnissen als auch von einer strengen Prozesskontrolle ab, wobei der Schwerpunkt eindeutig auf dem Wärmemanagement und der Spannungsreduzierung liegt. Mit der richtigen Materialauswahl, abgestimmten Parametern und einer durchdachten Konstruktionsoptimierung entfaltet PC seine vollen Vorteile hinsichtlich Schlagzähigkeit, Transparenz und Dimensionsstabilität für äußerst zuverlässige Bauteile aus technischem Kunststoff.
PartsMastery ist auf die präzise CNC-Bearbeitung von technischen Kunststoffen spezialisiert und bietet umfassende Dienstleistungen rund um Polycarbonat – von der Prototypenentwicklung bis zur Serienfertigung. Wir bieten maßgeschneiderte Lösungen aus einer Hand, einschließlich Materialauswahl, DFM-Optimierung und Oberflächenveredelung, sodass Sie sich bei jedem Projekt auf hohe Maßgenauigkeit und langfristige Zuverlässigkeit der Bauteile verlassen können.