



En termes simples, le polycarbonate (PC) est un plastique robuste et hautement performant qui allie trois avantages clés : une forte résistance aux chocs, une bonne stabilité dimensionnelle et une qualité optique transparente. Dans le domaine de la fabrication de précision, les équipes l’utilisent d’ailleurs largement comme alternative plus sûre au verre et aux plastiques fragiles pour les protections de sécurité, les fenêtres optiques et les pièces structurelles industrielles. Cela dit, le PC réagit très fortement à la chaleur de coupe, et un usinage précipité ou non optimisé entraîne souvent des problèmes tels que la fusion, des résidus d'outils collants, des fissures de contrainte cachées et un aspect de surface terne. C'est pourquoi il nécessite un contrôle des processus plus rigoureux que la plupart des plastiques courants.
Dans ce guide, nous détaillons le système complet d'usinage CNC, la logique de sélection des paramètres, les options de finition de surface et les règles pratiques de conception afin de faciliter la fabrication à partir de matériaux PC. À la fin de ce guide, vous disposerez d'un référentiel technique complet que vous pourrez mettre en œuvre depuis les premières étapes du développement de prototypes jusqu'à la production en série.
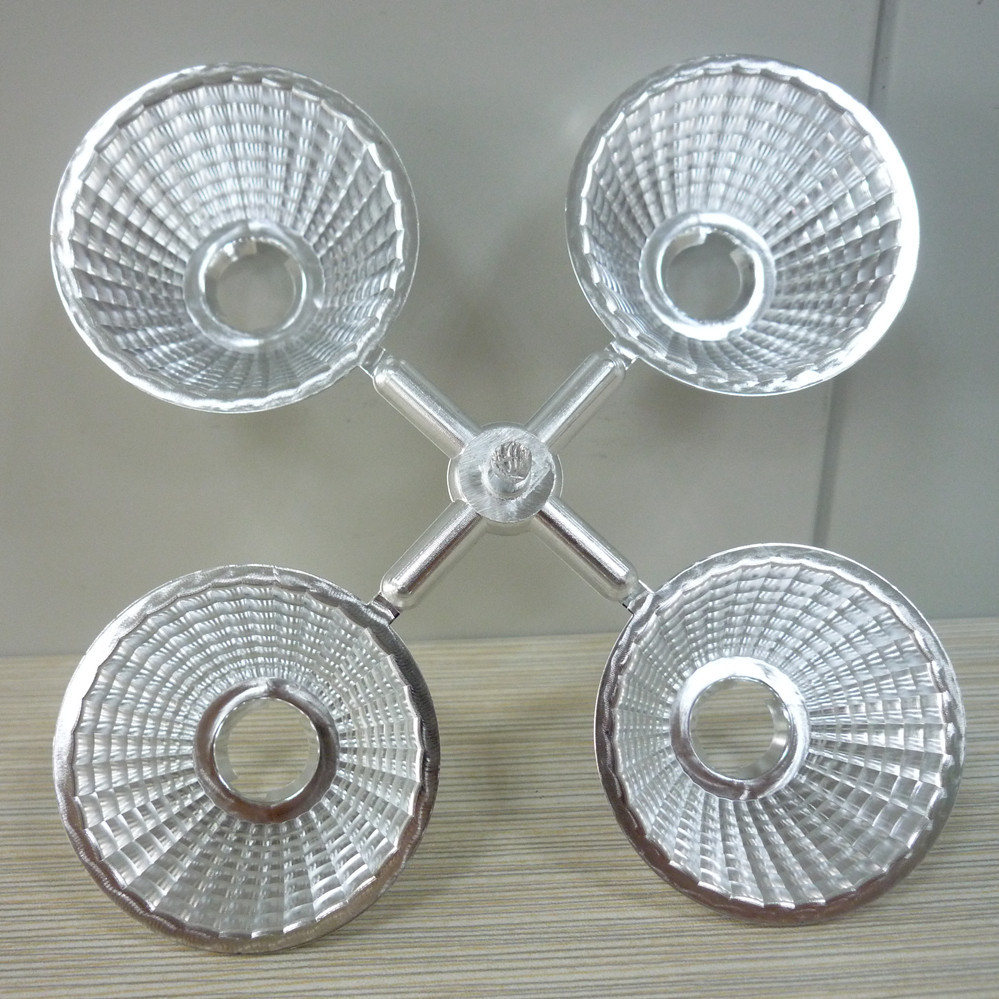
1. Propriétés du matériau et caractéristiques d'usinage du polycarbonate
Pour obtenir des résultats constants et de haute qualité lors de l'usinage du PC, il faut tout d'abord comprendre comment ce matériau se comporte sous l'effet des forces de coupe et de la chaleur. Ces caractéristiques fondamentales déterminent chaque décision prise au cours du processus d'usinage et se répartissent en quatre catégories principales :
- Résistance exceptionnelle aux chocs : À température ambiante, le PC présente une résistance aux chocs environ 10 fois supérieure à celle de l'acrylique. Contrairement aux plastiques plus fragiles, il résiste à l'écaillage et à la fissuration sous l'effet des forces de coupe et de serrage, ce qui vous offre une marge de sécurité importante pour les pièces structurelles soumises à des charges.
- Maintien fiable de la forme : Les variations de température normales n'entraînent que très peu de variations dimensionnelles des pièces en plastique. Après usinage, les variations dimensionnelles restent minimes, ce qui permet de respecter de manière fiable des tolérances de précision de l'ordre de ±0,02 mm pour les applications nécessitant un assemblage serré.
- Grande sensibilité à la chaleur : Le PC commence à ramollir vers 150 °C. Si la chaleur de coupe s'accumule trop à un seul endroit, le matériau ramollit rapidement, fond et adhère à l'outil, ce qui laisse des traces de frottement à la surface et fait fusionner les bords entre eux.
- Niveau de clarté réglable : Le PC brut peut atteindre un coefficient de transmission lumineuse allant jusqu'à 89%. Après usinage, vous pouvez recourir à un post-traitement pour lui redonner un aspect cristallin, ou le laisser tel quel avec une texture de surface mate ou semi-transparente.
PC vs acrylique (PMMA) : comparaison des propriétés d'usinage
Il est ensuite utile d'établir une comparaison directe entre le PC et l'acrylique (PMMA), un autre plastique transparent courant. Ces deux matériaux obéissent à des règles d'usinage très différentes, et l'utilisation d'un même réglage pour les deux entraînera presque toujours des défauts.
| Dimension « Performance » | Polycarbonate (PC) | Acrylique (PMMA) |
|---|---|---|
| Principaux atouts | Grande ténacité, résistance aux chocs, meilleure résistance à la chaleur | Grande dureté, facile à polir, clarté optique exceptionnelle |
| Principaux risques liés à l'usinage | Fusion due à la chaleur, dépôt de matière sur l'outil, fissuration sous contrainte | Ébréchures sur les arêtes, fractures, fissures dues aux vibrations |
| Stratégie de découpe | Faible vitesse de broche, vitesse d'avance élevée, contrôle rigoureux de la température | Vitesse de broche élevée, vitesse d'avance faible, coupes nettes et précises |
| Applications typiques | Protections de sécurité, structures porteuses, vitrages résistants aux chocs | Panneaux décoratifs, vitrines, composants optiques à faible charge |
En résumé, pour les pièces destinées à des applications peu sollicitées et où l'esthétique prime, l'acrylique offre une excellente transparence à moindre coût. En revanche, le PC s'impose comme le choix évident lorsque la robustesse, la résistance aux chocs et la résistance à la chaleur sont des critères indispensables pour les composants de sécurité et les éléments structurels.
2. Les cinq principaux procédés d'usinage CNC et leurs points techniques clés
En fonction de la forme de votre matière première et de celle de la pièce finale, vous pouvez choisir parmi cinq procédés d'usinage CNC de base pour le PC. Chacun d'entre eux comporte ses propres bonnes pratiques et priorités en matière de contrôle ; ainsi, choisir le bon procédé dès le départ permet de gagner du temps et de réduire les défauts.
2.1 Fraisage CNC
Avant tout, le fraisage CNC est le procédé standard pour les blocs en PC et les plaques épaisses, en particulier pour les pièces présentant des cavités complexes, des profils en gradins et des formes 3D irrégulières. Le principal risque réside ici dans l'accumulation indésirable de chaleur et une mauvaise évacuation des copeaux. Vous ne devez en aucun cas laisser l'outil stationner trop longtemps au même endroit, car la chaleur stagnante fera rapidement fondre le matériau et laissera des résidus collants à la surface.
2.2 Tournage CNC
En ce qui concerne les pièces tournées, le tournage CNC est particulièrement adapté aux bagues, manchons et boîtiers cylindriques fabriqués à partir de barres. Des arêtes de coupe tranchantes et des vitesses d'avance régulières de l'outil sont essentielles pour éviter les écarts de diamètre et le voilage de surface dû à une concentration de chaleur. Pour les pièces de haute précision en particulier, choisissez toujours des barres pré-détendues afin d'obtenir les résultats les plus constants à long terme.
2.3 Forage de précision
En matière d’opérations de perçage, les principaux risques sont la fusion des parois du trou et l’écaillage du côté sortie. La plupart des ateliers ont recours à des courses de perçage courtes et répétées, avec des retraits réguliers pour dissiper la chaleur, utilisent des vitesses de rotation de l’outil légèrement inférieures et laissent suffisamment d’espace pour permettre l’évacuation des copeaux. Pour les trous profonds en particulier, un jet d’air comprimé éjecte les copeaux afin qu’ils ne s’accumulent pas et ne rayent pas les parois sous l’effet de la chaleur excessive.
2.4 Acheminement et profilage des tôles
Pour les grandes feuilles minces de PC utilisées dans la fabrication de protections et de panneaux, le fraisage est la méthode d'usinage standard. Les ateliers ont généralement recours à un serrage par ventouse pour maintenir la feuille à plat, ce qui évite toute déformation due aux contraintes exercées par les pinces mécaniques. La stratégie d'usinage consiste à utiliser de faibles profondeurs de coupe et des avances rapides afin de réduire au minimum les vibrations et les déformations liées à la chaleur.
2.5 Cintrage et formage à chaud après usinage
Le dernier procédé de la liste principale est le cintrage à chaud, que vous pouvez appliquer après l'usinage à plat afin de créer des surfaces courbes pour des protections de sécurité cintrées et des enceintes transparentes sur mesure. Ce procédé nécessite un chauffage uniforme au-delà du point de ramollissement, un formage sur un moule adapté, ainsi qu'un refroidissement contrôlé accompagné d'un relâchement simultané des contraintes. Réalisé correctement, il permet d'éviter le retour élastique et la formation de fissures par la suite.
3. Guide de sélection des paramètres d'usinage et de configuration des outils
Au cœur de tout usinage réussi sur PC se trouve une règle simple : maîtriser d'abord la chaleur, puis s'occuper de l'évacuation des copeaux. Chaque choix que vous faites — du type d'outil à la vitesse de déplacement — doit viser à réduire la chaleur et à empêcher son accumulation à l'intérieur du matériau.
3.1 Recommandations pour le choix des outils
Le choix d'un outil de coupe adapté fait toute la différence, tant en termes de qualité de surface que d'efficacité d'usinage. Vous trouverez ci-dessous les principales recommandations à suivre pour obtenir des résultats constants :
- Matériau de l'outil : Les outils en carbure monobloc constituent le premier choix pour la plupart des ateliers, grâce à leur grande rigidité et à leur excellente tenue de coupe. En revanche, pour le prototypage en petites séries, les outils en acier rapide conviennent parfaitement, mais n’oubliez pas que vous devrez les réaffûter beaucoup plus souvent.
- Préparation des bords : Recherchez des arêtes de coupe polies miroir présentant un angle de coupe positif élevé et des angles de dépouille importants. Ceux-ci réduisent les frottements de coupe et diminuent le risque d'adhérence de la matière. N'utilisez jamais d'outils ébréchés ou usés sur le PC, car ils abîmeraient rapidement l'état de surface.
- Choix du revêtement : La plupart des opérateurs de machines évitent d'utiliser des revêtements durs standard sur les outils en PC, car ceux-ci peuvent en réalité accroître l'adhérence du matériau. Pour obtenir des coupes les plus régulières possibles, optez pour des outils polis non revêtus ou des alternatives à revêtement diamanté.
3.2 Principes de contrôle des paramètres d'usinage
Pour vous donner un point de départ concret, le tableau ci-dessous présente les paramètres types d'une fraise en carbure monobloc de 6 mm destinée à l'usinage du PC standard :
| Étape d'usinage | Vitesse de rotation de la broche | Vitesse d'avance | Profondeur de coupe | Objectif principal |
|---|---|---|---|---|
| Ébauche | 1 200 à 1 800 tr/min | 1 500 à 2 500 mm/min | ≤ 2 mm | Enlèvement de matière efficace avec accumulation de chaleur maîtrisée |
| Demi-finition | 1 500 à 2 000 tr/min | 1 200 à 2 000 mm/min | 0,3 à 0,5 mm | Tolérance de stock uniforme et dimensions stables |
| Finition | 1 800 à 2 200 tr/min | 800 à 1 500 mm/min | 0,1–0,2 mm | Une qualité constante de finition de surface |
Concrètement, la meilleure stratégie en matière de paramètres consiste à associer des vitesses de rotation modérées à des vitesses de déplacement relativement élevées. Un déplacement rapide de l'outil réduit le temps de contact entre la fraise et le matériau, ce qui limite l'apport de chaleur à la source. À l'inverse, des vitesses de broche élevées associées à des vitesses d'avance lentes entraînent presque toujours la fusion du matériau ; il convient donc de toujours éviter cette combinaison.
3.3 Solutions de refroidissement et d'évacuation des copeaux
En ce qui concerne le refroidissement et l'évacuation des copeaux, la plupart des opérateurs préfèrent le jet d'air comprimé pour l'usinage du PC. Il évacue rapidement la chaleur de coupe et les copeaux, et empêche les copeaux chauds de se coller à la surface de la pièce. Les liquides de refroidissement à base d'eau à flux continu sont généralement peu efficaces pour le PC, car les variations rapides de température peuvent accroître les contraintes internes. Seuls certains cas particuliers, comme l'usinage de trous profonds, justifient l'utilisation d'un refroidissement minimal par brumisation.
4. Conseils pour l'usinage de pièces de différentes formes
Le PC est généralement disponible sous trois formes courantes de matière première : en feuille, en barre et en bloc. Chaque forme nécessite des réglages d'usinage et de serrage légèrement différents ; il est donc toujours judicieux d'adapter le matériau à la forme de votre pièce.
4.1 Tôles
Le plus souvent, les fabricants utilisent des tôles pour réaliser des protections, des panneaux et des plaques de recouvrement. Pour les grandes tôles minces en particulier, le serrage par ventouse offre les meilleurs résultats, car il évite les déformations dues aux contraintes exercées par les pinces mécaniques. Lors de l'usinage de tôles minces, veillez à limiter la profondeur de coupe afin d'éviter les vibrations et l'ondulation de la surface causées par des forces d'impact excessives.
4.2 Barres
Les barres sont le choix idéal pour les pièces tournées et les pièces de type douille. Pour les pièces de haute précision, optez toujours pour des barres recuites ; les barres standard subissent souvent des variations dimensionnelles après le tournage, à mesure que les contraintes internes se libèrent. Utilisez des mâchoires souples pour le serrage afin d’augmenter la surface de contact, d’éviter les marques en surface et d’empêcher la pièce de se déformer et de perdre sa circularité.
4.3 Stock en bloc
Pour les pièces à parois épaisses et les géométries 3D complexes nécessitant un enlèvement important de matière, le bloc brut est le choix standard. Les découpes profondes génèrent beaucoup de chaleur ; il est donc recommandé d'utiliser une stratégie de découpe par couches avec un temps de refroidissement entre chaque passe. Après un ébauche intensive, nous recommandons vivement d'ajouter une étape de détente avant de passer à la finition, car cela permet d'éviter tout gauchissement et toute fissuration ultérieurs.
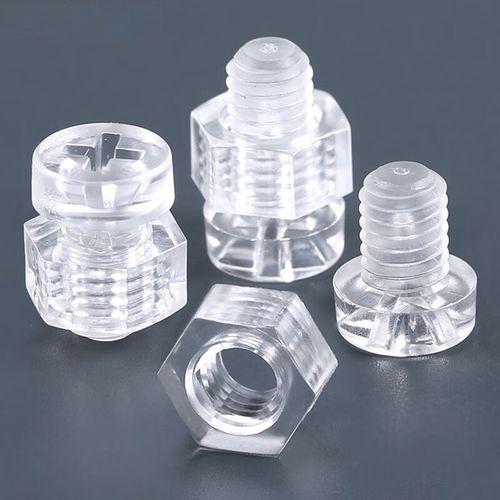
5. Les quatre principaux procédés de finition de surface : comparaison complète
Une fois l'usinage de base terminé, vous pouvez choisir parmi quatre options principales de traitement de surface pour le PC, réparties en deux grandes catégories : l'amélioration de l'aspect et la réduction des contraintes. En fonction des besoins de votre pièce, vous pouvez également combiner plusieurs traitements afin d'atteindre à la fois des objectifs fonctionnels et esthétiques.
5.1 Polissage mécanique
La première étape consiste en un polissage mécanique, qui utilise un ponçage progressif et une pâte à polir pour éliminer les marques d’outils visibles et améliorer la finesse et la brillance de la surface. Cette méthode présente peu d’obstacles et des coûts maîtrisables, mais elle ne permet pas d’atteindre une véritable clarté de qualité optique. Pour la plupart des projets, elle convient particulièrement aux surfaces décoratives, aux zones fonctionnelles non optiques et à la finition des bords. Les opérateurs doivent contrôler avec soin la pression et la chaleur de frottement afin d’éviter la formation d’un voile de surface dû à une surchauffe localisée.
5.2 Polissage à la flamme
Vient ensuite le polissage à la flamme, qui consiste à passer rapidement une flamme à haute température contrôlée sur les bords de coupe. La couche superficielle fond brièvement, ce qui élimine les marques de coupe et améliore la netteté des bords. Ce procédé est rapide et peu coûteux, ce qui en fait une solution idéale pour optimiser l’aspect des bords de découpe des tôles. Cela dit, le contrôle de la précision est limité ; une chaleur excessive peut entraîner un arrondi des bords, un jaunissement, la formation de bulles ou de minuscules fissures. C’est pourquoi nous ne le recommandons pas pour les surfaces fonctionnelles critiques.
5.3 Polissage aux vapeurs de solvant
Pour obtenir une clarté optique optimale, le polissage à la vapeur de solvant offre de loin les meilleurs résultats. La vapeur de solvant dissout et réorganise en douceur la couche moléculaire superficielle, lissant ainsi les micro-rayures et les marques d'outils sans pratiquement aucune variation dimensionnelle. Il s'agit du procédé de finition privilégié pour les fenêtres transparentes et les composants optiques. Pour éviter tout défaut, il est indispensable de contrôler rigoureusement les paramètres du procédé afin d'empêcher une attaque excessive et l'apparition de fissures de contrainte au niveau des angles vifs et des parois minces.
5.4 Recuit de détente
Enfin, le traitement thermique doux destiné à éliminer les contraintes résiduelles constitue l’une des étapes les plus déterminantes pour les performances à long terme des pièces, même s’il ne modifie pas leur aspect de surface. Les pièces sont chauffées à une température constante, puis refroidies lentement afin de libérer les contraintes internes cachées résultant de l’usinage, du perçage et de la finition. Cette étape est essentielle pour les pièces de haute précision, les composants à parois minces, les pièces à ajustement serré et les pièces exposées à des produits chimiques, à des vibrations ou à des contraintes mécaniques. Elle améliore la stabilité dimensionnelle à long terme, réduit le risque de fissuration et contribue à préserver la clarté optique au fil du temps.
Le cycle généralement recommandé consiste à maintenir la température entre 120 et 125 °C pendant 2 à 4 heures (en fonction de l'épaisseur de la paroi), puis à procéder à un refroidissement lent du four. Pour garantir des performances optimales à long terme, il est recommandé d'appliquer cette étape à toutes les pièces de précision, à parois minces et soumises à des contraintes.
6. Directives de conception DFM pour les composants de PC
Une conception bien pensée en termes de fabricabilité apporte un grand avantage dans le domaine de l'informatique. Elle permet de limiter dès le départ les difficultés d'usinage, de réduire les taux de défauts et d'accélérer la production. Voici les principales règles de conception à respecter :
- Utilisez des angles intérieurs arrondis : Évitez autant que possible les angles intérieurs vifs. Nous recommandons des rayons intérieurs d'au moins 0,5 mm afin d'éviter toute concentration de contraintes et l'apparition ultérieure de fissures. Les angles arrondis correspondent également aux rayons standard des outils et réduisent les opérations supplémentaires de finition des angles.
- Veiller à ce que l'épaisseur de la paroi reste uniforme : De grandes différences d'épaisseur de paroi entraînent des contraintes inégales lors de l'usinage et du refroidissement, ce qui provoque des déformations. Évitez les sauts brusques et assurez une transition progressive entre les différentes épaisseurs de paroi.
- Définissez des tolérances réalistes : Le PC se dilate davantage sous l'effet de la chaleur que les métaux ; par conséquent, des tolérances trop strictes entraînent une hausse considérable des coûts. Une bonne pratique consiste à assouplir les tolérances sur les surfaces non fonctionnelles et à définir séparément la précision requise pour les faces optiques et les faces d'accouplement.
- Indiquez les repères de serrage : Concevez des languettes de serrage plates et continues ou des surfaces de référence afin de garantir la rigidité du dispositif de fixation. Cette mesure simple permet d'éviter les vibrations et les écarts dimensionnels dus à un maintien insuffisant pendant l'usinage.
- Optimiser les caractéristiques d'assemblage : Évitez les parois minces à proximité des points de fixation afin de prévenir l'apparition de fissures dues aux contraintes d'assemblage. Pour les conceptions à ajustement serré, évaluez dès le départ le risque de contrainte et prévoyez une étape de détente des contraintes dans la conception.
7. Principales applications industrielles des pièces usinées en PC
Grâce à leur combinaison unique de résistance et de transparence, les pièces usinées en PC sont présentes dans un large éventail de secteurs. Parmi les applications les plus courantes, on peut citer :
- Sécurité et dispositifs de protection : Protections de sécurité pour machines, vitres de protection pour équipements et barrières transparentes antidéflagrantes qui remplacent le verre afin d'améliorer la sécurité sur le lieu de travail.
- Optique et fenêtres : Fenêtres d'instruments, boîtiers pour équipements d'inspection et supports de lentilles optiques alliant une transmission fiable de la lumière à une grande résistance aux chocs.
- Matériel médical : Boîtiers de dispositifs médicaux, récipients pour réactifs et composants de protection qui résistent bien aux températures et aux produits chimiques utilisés pour la désinfection standard.
- Électricité et électronique : Boîtiers isolants, supports de composants électriques et protections pour équipements haute tension dotés d'excellentes propriétés d'isolation électrique.
- Structures industrielles : Composants d'équipements d'automatisation, gabarits et dispositifs de fixation, ainsi qu'outillage de contrôle alliant légèreté et résistance structurelle constante.
8. Foire aux questions
Q1 : Quels sont les défauts les plus courants dans l'usinage du PC ?
En résumé, les trois problèmes les plus fréquents sont la fusion superficielle et l'adhérence à l'outil dues à une chaleur de coupe excessive, la fissuration différée due à des contraintes internes piégées, ainsi que le voile ou le jaunissement de surface résultant d'un polissage inadéquat. Presque tous ces défauts peuvent être évités : il suffit de disposer de paramètres de coupe optimisés, d'une étape dédiée à la détente des contraintes et de procédures de post-traitement contrôlées.
Q2 : Comment redonner une grande transparence aux pièces en PC usinées ?
Pour obtenir le plus haut niveau de transparence optique, le polissage à la vapeur de solvant est la solution idéale ; il permet de restaurer la quasi-totalité de la transmission lumineuse du matériau brut. Pour les bords et les surfaces non critiques, le polissage à la flamme constitue une option efficace, plus rapide et moins coûteuse. Pour les grandes surfaces décoratives, vous pouvez recourir à un polissage mécanique fin afin d’obtenir une finition semi-transparente très brillante. Quelle que soit la méthode choisie, nous recommandons de procéder au préalable à un recuit de détente afin de réduire le risque de fissuration.
Q3 : Quel niveau de tolérance l'usinage de précision sur PC permet-il d'atteindre ?
En règle générale, le fraisage CNC standard respecte systématiquement des tolérances dimensionnelles de ±0,02 mm. Grâce à des procédés de précision stabilisés et à un contrôle rigoureux, il est possible d'atteindre une tolérance de ±0,01 mm pour les caractéristiques critiques. Il convient de garder à l'esprit que les tolérances géométriques dépendent fortement de la géométrie de la pièce et de l'épaisseur de ses parois ; les pièces à parois minces nécessitent toujours des tolérances adaptées, c'est-à-dire plus souples.
Q4 : Pourquoi les pièces de PC se fissurent-elles spontanément après l'usinage ?
Dans la quasi-totalité des cas, la fissuration spontanée est due à l'accumulation, au fil du temps, de contraintes d'usinage non dissipées, notamment sous l'effet des variations de température ou des charges d'assemblage. Le risque est particulièrement élevé pour les pièces fortement usinées, les composants à parois minces et les conceptions présentant des angles vifs. L'application d'un traitement thermique de détente après l'usinage permet presque toujours de résoudre complètement ce problème.
Conclusion
En résumé, la réussite de l'usinage CNC du PC repose à la fois sur une solide connaissance des matériaux et sur un contrôle rigoureux des processus, en mettant clairement l'accent sur la gestion de la chaleur et la réduction des contraintes. Grâce à un choix judicieux des matériaux, à des paramètres adaptés et à une optimisation minutieuse de la conception, le PC offre tous ses avantages en termes de résistance aux chocs, de transparence et de stabilité dimensionnelle, permettant ainsi d'obtenir des composants en plastique technique d'une grande fiabilité.
PartsMastery est spécialisée dans l'usinage CNC de précision des plastiques techniques et propose une gamme complète de services liés au polycarbonate, du développement de prototypes à la production en série. Nous offrons une solution de personnalisation tout-en-un, comprenant le choix des matériaux, l'optimisation de la conception pour la fabrication (DFM) et la finition de surface, afin que vous puissiez compter sur une grande précision dimensionnelle et une fiabilité à long terme des pièces pour chacun de vos projets.