



O cobre é um material de engenharia fundamental na fabricação de precisão, valorizado pela sua excecional condutividade elétrica e térmica. No entanto, a natureza macia e altamente dúctil do cobre puro também apresenta desafios únicos no corte CNC — desde a acumulação de material nas arestas e a formação de rebarbas abundantes até ao controlo deficiente das limalhas. Os diferentes tipos de cobre apresentam comportamentos muito distintos durante a maquinagem, desde peças condutoras de cobre puro até componentes de ligas de cobre de alta resistência. Apenas a combinação certa de estratégias de ferramentas, parâmetros de corte e planeamento do processo pode garantir uma produção estável com alta precisão, elevada eficiência e custos previsíveis.
Este guia aborda de forma sistemática todo o fluxo de trabalho da maquinagem CNC do cobre, os desafios relacionados com o desempenho do material, as principais opções de ligas, as configurações das ferramentas, as capacidades de precisão e as regras de otimização DFM, proporcionando aos engenheiros e às equipas de compras uma referência técnica completa.
1. Processo padronizado de maquinagem CNC para peças de cobre
A maquinagem CNC do cobre assenta num sistema de controlo de todo o processo centrado em três objetivos principais: controlo da deformação, gestão das aparas e consistência da precisão. Desde a seleção do material até à inspeção final, o fluxo de trabalho divide-se em oito etapas principais:
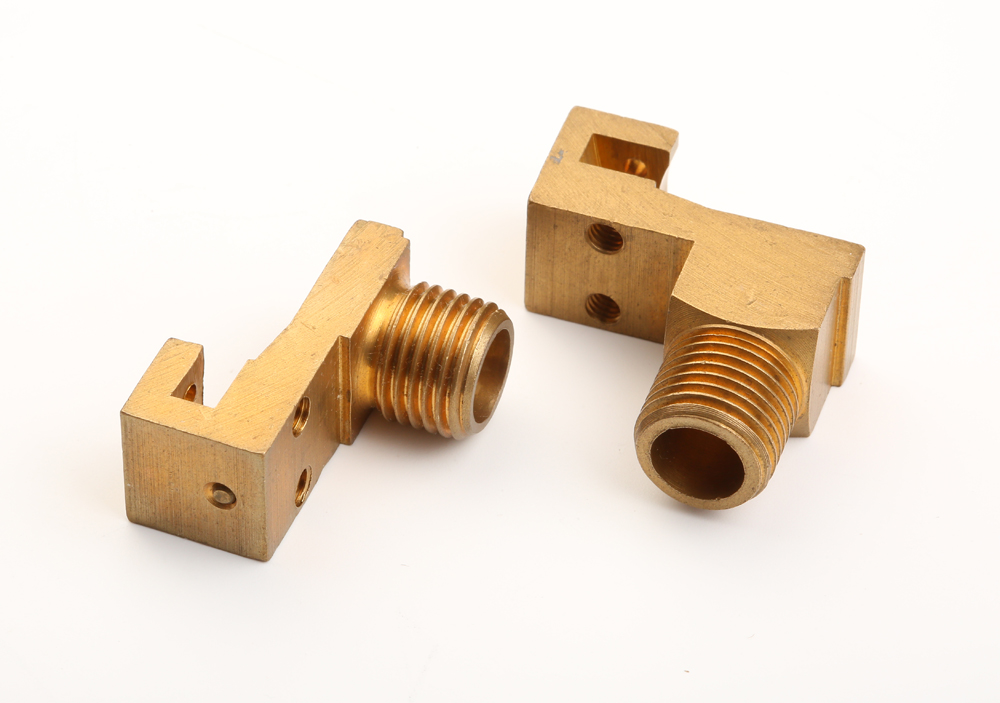
1.1 Seleção de materiais e verificação da qualidade na receção
A seleção do material constitui a base para a estabilidade do processo. Deve-se adequar o tipo de liga de cobre à condutividade, resistência e dificuldade de maquinagem da peça — por exemplo, cobre puro C101 para aplicações que exigem elevada condutividade e cobre de fácil maquinagem C14500 para a produção de precisão em grande volume. Antes do início da produção em série, as equipas devem verificar os certificados dos materiais, as condições de dureza e o stock destinado à maquinagem. Esta etapa evita a mistura de materiais e um desempenho irregular que levariam ao desperdício, além de reduzir o desperdício desnecessário de material de cobre de elevado valor.
1.2 Análise de DFM e planeamento do processo
Antes do início da maquinação, os engenheiros realizam uma análise completa da projetabilidade para fabrico. Concentram-se na viabilidade da espessura das paredes, nos raios dos cantos internos, nas estruturas de cavidades e furos profundos, na acumulação de tolerâncias e nos requisitos de acabamento superficial. Com base nesta análise, as equipas definem os pontos de referência de fixação, as sequências de maquinação, os percursos das ferramentas de corte e as estratégias multieixos. Processos bem planeados reduzem as trocas de fixações, diminuem o desgaste das ferramentas e garantem resultados dimensionais consistentes em todos os lotes de produção.
1.3 Configuração do dispositivo de fixação e fixação da peça de trabalho
A relativa maleabilidade do cobre torna-o propenso a deformações por fixação quando a força é demasiado elevada e a vibrações de corte quando a força é demasiado baixa. Por este motivo, são necessários dispositivos de fixação rígidos e com carga uniformemente distribuída. Para peças de alta precisão, recomendam-se garras macias ou dispositivos de fixação personalizados para proteger as superfícies funcionais, evitar marcas e deformações e manter a precisão de posicionamento estável ao longo de todo o ciclo de maquinagem.
1.4 Usinagem de desbaste
A usinagem de desbaste centra-se na remoção de material com elevada eficiência. Os operadores controlam a profundidade de corte e o engate radial para evitar a deformação da peça de trabalho causada pelo calor de corte concentrado. Como o cobre é altamente dúctil, a evacuação das limalhas é uma prioridade máxima no desbaste. As limalhas longas e contínuas podem enrolar-se nas ferramentas e riscar as superfícies da peça. Parâmetros otimizados também evitam a formação de bordas de acumulação e prolongam a vida útil da ferramenta.
1.5 Acabamento parcial e usinagem de características
Durante o semi-acabamento, as equipas dão forma às características principais, tais como cavidades, ranhuras, furos e roscas, deixando material em bruto uniforme para o acabamento final. Esta fase requer uma monitorização rigorosa da formação de rebarbas, especialmente nas arestas das peças e nas saídas dos furos. Uma carga de corte consistente na ferramenta garante uma posição exata e precisão dimensional em todas as características.
1.6 Acabamento e controlo da qualidade da superfície
O acabamento determina a tolerância final e o estado da superfície da peça. Esta fase recorre a um engate radial reduzido e a velocidades de avanço ajustadas para minimizar as marcas da ferramenta e o rasgo do material. As arestas de corte afiadas e com polimento espelhado são fundamentais para a maquinagem do cobre, uma vez que evitam o arrasto e a deformação do material. Um controlo rigoroso da superfície é especialmente importante para contactos elétricos e componentes de interface térmica, onde a planicidade tem um impacto direto na fiabilidade funcional.
1.7 Remoção de rebarbas e limpeza
A elevada ductilidade do cobre provoca quase sempre a formação de rebarbas nas arestas após o corte. Dependendo dos requisitos de precisão, as equipas recorrem à remoção mecânica de rebarbas ou ao acabamento manual para eliminar as rebarbas sem danificar as superfícies funcionais. Após a remoção das rebarbas, as peças passam por várias etapas de limpeza para eliminar limalhas, resíduos de fluido de corte e contaminantes, garantindo um desempenho de contacto fiável em aplicações elétricas e de gestão térmica.
1.8 Inspeção dimensional e aprovação de qualidade
Na inspeção final, as equipas realizam uma verificação completa das dimensões críticas, das tolerâncias geométricas (planicidade, paralelismo, concentricidade), do acabamento superficial e da qualidade visual. A maquinagem de precisão padrão do cobre permite atingir uma precisão dimensional de ±0,01 mm. As peças só são aprovadas para embalagem e entrega depois de todas as especificações cumprirem os requisitos do desenho.
2. Principais desafios técnicos e causas subjacentes na maquinagem do cobre
Embora, à primeira vista, o cobre pareça macio e fácil de cortar, as suas propriedades físicas únicas criam vários obstáculos à sua maquinagem. Na verdade, é um dos metais não ferrosos mais exigentes de processar, exigindo um controlo rigoroso do processo.
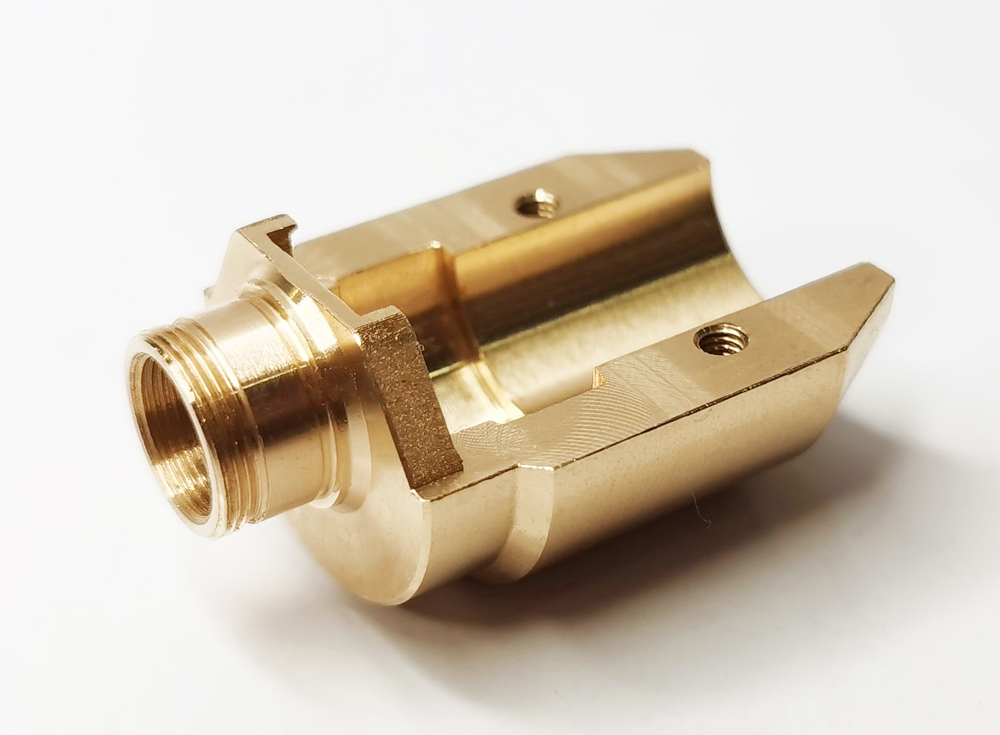
2.1 Principais propriedades dos materiais que afetam a usinabilidade
- Elevada ductilidade: O cobre puro possui uma plasticidade extremamente elevada, o que dificulta a quebra das limalhas durante o corte, favorece a formação de limalhas longas e contínuas e provoca a formação de rebarbas arrastadas nas arestas de corte.
- Elevada condutividade térmica: O calor gerado pelo corte propaga-se rapidamente por toda a peça, o que pode causar deformações dimensionais térmicas e afetar a estabilidade das tolerâncias na maquinagem de precisão.
- Baixa dureza: As superfícies das peças são mais suscetíveis à deformação causada pelas forças de fixação e de corte, e as ferramentas têm maior tendência a ficar com resíduos de material aderidos.
- Ampla gama de resistência à tração: As propriedades mecânicas variam consideravelmente entre as diferentes ligas de cobre — as forças de corte no caso do cobre-berílio podem ser várias vezes superiores às do cobre puro.
2.2 Problemas comuns na maquinagem
- Borda reforçada (BUE): O cobre macio adere ao gume, formando uma acumulação de material que prejudica o acabamento da superfície e provoca variações dimensionais.
- Rebarbas excessivas: A elevada ductilidade leva à formação de rebabas abundantes nas arestas de corte e nas saídas dos orifícios, o que aumenta os custos com as operações secundárias de rebarbação.
- Desgaste por aderência da ferramenta: O efeito de adesão entre o cobre e a superfície da ferramenta acelera o desgaste do gume, reduzindo a vida útil da ferramenta e a estabilidade do processo.
- Desvio devido à deformação térmica: A rápida propagação do calor provoca a expansão da peça durante o corte; após o arrefecimento, a contração pode facilmente fazer com que as dimensões fiquem fora das tolerâncias.
3. Tipos comuns de ligas de cobre: usinabilidade e guia de seleção
As ligas de cobre com diferentes composições apresentam grandes variações em termos de usinabilidade, condutividade, resistência mecânica e custo. A escolha correta implica sempre um equilíbrio entre os requisitos funcionais e a eficiência da produção.
| Categoria de material | Classes normais | Classificação de usinabilidade | Nível de força | Condutividade elétrica | Aplicações típicas |
|---|---|---|---|---|---|
| Cobre puro (cobre vermelho) | C101, C102, C110 | Moderado | Baixo a médio | Extremamente elevado | Barras condutoras, conectores elétricos, dissipadores de calor |
| Cobre de fácil usinagem | C14500 | Elevado | Médio | Elevado | Peças torneadas de precisão, componentes roscados, conectores |
| Latão (liga de cobre e zinco) | C260, C360 | Muito elevado | Médio a elevado | Moderado | Válvulas, acessórios para tubagens, ferragens estruturais |
| Bronze | C932, C954 | Bom | Elevado | Moderado | Buchas de rolamentos, peças de desgaste, acessórios náuticos |
| Cobre-berílio | C17200 | Bom | Extremamente elevado | Moderado | Componentes aeroespaciais, molas de alta resistência, contactos para aplicações pesadas |
Princípio fundamental de seleção: Opte pela série de cobre puro quando a condutividade elétrica for a principal prioridade. Opte pelo cobre de fácil usinagem e pelo latão quando a eficiência e o volume de produção forem os fatores mais importantes. Opte pelo bronze e pelo cobre-berílio para aplicações que exijam elevada resistência ao desgaste e capacidade de suporte de cargas.
4. Seleção e otimização de ferramentas para a maquinagem de cobre
As ferramentas são o cerne do controlo de qualidade na maquinagem do cobre. Uma má seleção de ferramentas conduz rapidamente à formação de resíduos nas arestas, a riscos na superfície e ao desgaste rápido das ferramentas. A otimização abrange três áreas: o material das ferramentas, os revestimentos e a geometria de corte.
4.1 Opções de materiais para ferramentas
- Ferramentas de metal duro maciço: A escolha ideal para a maquinagem de precisão do cobre, graças à sua elevada rigidez, excelente resistência ao desgaste, velocidades de corte mais elevadas e retenção superior do fio de corte. As variedades de metal duro polido reduzem significativamente a aderência do material.
- Ferramentas de aço rápido (HSS): Mais económico e adequado para a maquinação a baixa velocidade e para a prototipagem em pequenos lotes, mas com uma vida útil mais curta das ferramentas e um valor económico inferior para a produção em série.
4.2 Revestimentos de ferramentas e tratamentos de superfície
Os revestimentos duros padrão, como o TiAlN, têm uma elevada afinidade com o cobre e podem, na verdade, piorar a aderência. Para a maquinagem do cobre, as melhores opções são ferramentas de carboneto sem revestimento com acabamento polido a espelho ou ferramentas com revestimento de DLC (carbono tipo diamante). Ambas reduzem o coeficiente de atrito, minimizam a aderência do material e melhoram o fluxo de aparas.
4.3 Conceção da geometria de corte
A geometria adequada da ferramenta é essencial para o controlo das limalhas e a qualidade da superfície. Um ângulo de inclinação positivo elevado reduz as forças de corte e a deformação do material, melhorando simultaneamente o fluxo das limalhas. Um ângulo de abertura mais amplo reduz o atrito no flanco e evita riscos na superfície. As arestas de corte polidas a espelho suprimem a acumulação de material nas arestas e proporcionam um melhor acabamento em passagens finas. A geometria otimizada das ranhuras acomoda cavacos longos de cobre e evita o entupimento.
5. Graus de precisão e acabamento superficial na maquinagem CNC do cobre
A capacidade de tolerância na maquinagem CNC do cobre depende da rigidez da máquina, do estado da ferramenta, do tipo de material e da configuração do processo. A tabela abaixo apresenta a precisão e o acabamento superficial típicos para diferentes métodos de maquinagem:
| Processo de maquinagem | Tolerância padrão | Tolerância de alta precisão | Acabamento da superfície Ra | Notas |
|---|---|---|---|---|
| Fresagem CNC | ±0,02 mm | ±0,01 mm | 0,8 – 1,6 μm | Fortemente influenciado pelo afiamento da ferramenta e pela rigidez da máquina |
| Torneamento CNC | ±0,02 mm | ±0,01 mm | 0,8 – 1,2 μm | Ideal para elementos concêntricos rotativos |
| Fresagem de alta precisão | ±0,01 mm | ±0,005 mm | 0,4 – 0,8 μm | Requer um ambiente com temperatura controlada e um controlo estável do processo |
| Retificação (operação secundária) | ±0,005 mm | ±0,002 mm | 0,2 – 0,4 μm | Utilizado em superfícies funcionais críticas que exigem ultraprecisão |
6. Regras de otimização de DFM para peças de cobre
A aplicação eficaz dos princípios de conceção para a fabricabilidade reduz o risco de deformação, melhora a eficiência da maquinagem e aumenta a estabilidade dimensional das peças de cobre. As principais orientações de otimização incluem:
- Evite cavidades estreitas e profundas: As cavidades profundas e estreitas limitam o acesso da ferramenta e a evacuação das limalhas, causando vibrações e problemas de qualidade da superfície. Deixe espaço suficiente para o movimento da ferramenta e o fluxo das limalhas.
- Manter a espessura mínima da parede: O cobre macio é suscetível a deformações por corte e por compressão em secções de parede fina. Defina uma espessura de parede razoável com base nas dimensões da peça e evite projetos com paredes ultrafinas.
- Utilize cantos internos arredondados: Os cantos internos acentuados provocam variações bruscas na carga de corte, o que dá origem a marcas de vibração e rebarbas. Utilize raios de canto adequados ao raio da ferramenta.
- Flexibilizar as tolerâncias nas superfícies não funcionais: Evite uma precisão excessivamente rigorosa em faces não críticas, o que aumentaria os custos de produção sem acrescentar valor.
- Prever superfícies de referência de fixação amplas: Conceba superfícies de fixação planas e contínuas para melhorar a rigidez e reduzir o erro de posicionamento ao longo de várias operações.
- Alinhar as orientações das características com as orientações de maquinagem: Minimizar a maquinagem em várias faces e as configurações secundárias, de modo a reduzir o erro de posicionamento acumulado.
7. Estratégias-chave para a otimização da redução de parâmetros
Os parâmetros de corte afetam diretamente a qualidade da superfície, a vida útil da ferramenta e a eficiência da produção na maquinagem do cobre. Devem ser ajustados dinamicamente em função do tipo de material e da fase de maquinagem:
- Velocidade do fuso: Utilize velocidades do fuso médias a elevadas para garantir um corte limpo, em vez de uma deformação do material, e para evitar a formação de rebarbas.
- Velocidade de avanço: Controle o avanço a um nível razoável — um avanço demasiado lento provoca uma concentração de calor de corte, enquanto um avanço demasiado rápido leva à formação de rebarbas e a desvios dimensionais.
- Profundidade de corte: Equilibre a eficiência e o controlo dos cavacos na desbaste; utilize um contacto radial leve no acabamento para garantir a precisão dimensional e o acabamento superficial.
- Refrigeração e evacuação de limalhas: Utilize um jato abundante de líquido de arrefecimento ou um jato de ar a alta pressão para eliminar rapidamente o calor gerado pelo corte, partir as limalhas e evitar o emaranhamento das mesmas e a deformação térmica.
- Ajuste específico para cada material: Utilize velocidades ligeiramente mais elevadas para materiais macios, como o cobre puro; reduza a velocidade e aumente a rigidez da ferramenta para ligas de alta resistência, como o cobre-berílio.
8. Principais aplicações industriais da maquinagem CNC do cobre
O cobre combina uma excelente condutividade elétrica, condutividade térmica e desempenho mecânico. A maquinagem de precisão por CNC permite explorar todo o potencial deste material em seis setores industriais principais:
8.1 Componentes elétricos e eletrónicos
O cobre é o material principal dos sistemas de transmissão de energia. As barras condutoras, os conectores, os terminais e os componentes de aparelhagem elétrica, usinados por CNC, garantem uma pressão de contacto precisa e uma baixa resistência de contacto. Isto evita o sobreaquecimento em sistemas de alta corrente e contribui para a fiabilidade a longo prazo dos sistemas elétricos.
8.2 Sistemas de gestão térmica
O cobre conduz o calor muito melhor do que o alumínio, o que o torna o material de eleição para aplicações de arrefecimento de alta gama. Dissipadores de calor em cobre usinados com precisão, placas de arrefecimento a água, câmaras de vapor e bases para semicondutores de potência proporcionam uma resistência térmica de interface extremamente baixa, garantindo a eficiência do arrefecimento e a estabilidade da temperatura em dispositivos de alta potência.
8.3 Equipamento automóvel e industrial
O cobre e as ligas de cobre são amplamente utilizados em módulos elétricos automóveis, acessórios hidráulicos, conjuntos de rolamentos e peças estruturais de precisão. Mantêm a estabilidade dimensional e a durabilidade em condições de vibração, flutuações de temperatura e carga mecânica, o que os torna particularmente adequados para ambientes industriais exigentes.
8.4 Novas fontes de energia e sistemas de armazenamento de energia
Os inversores fotovoltaicos, as turbinas eólicas e os conjuntos de baterias de armazenamento de energia dependem em grande medida de componentes condutores e térmicos em cobre. A elevada condutividade e a resistência à corrosão do cobre garantem uma transferência eficiente de energia e uma longa vida útil para as infraestruturas de energias renováveis.
8.5 Aeroespacial e Defesa
As ligas de cobre de alta resistência, como o cobre-berílio, são utilizadas em conectores aeroespaciais, componentes de instrumentos de precisão e peças de contacto de elevada fiabilidade. Mantêm um desempenho estável sob temperaturas extremas, vibrações e condições corrosivas, cumprindo os mais elevados padrões de fiabilidade.
8.6 Infraestruturas de telecomunicações e de dados
Os conectores de RF, os terminais das estações base de telecomunicações e os sistemas de distribuição de energia dos centros de dados dependem todos de peças de cobre usinadas com precisão. Um controlo dimensional rigoroso garante uma transmissão de sinal estável, uma baixa perda de sinal e um funcionamento fiável das redes de comunicação.
9. Estrutura de custos e fatores que a influenciam
O cobre é um metal de elevado valor, e os custos de maquinagem são determinados por vários fatores relacionados com o material, o processo e o volume. Os principais fatores que influenciam os custos incluem:
- Custo dos materiais: Os preços das matérias-primas variam consideravelmente consoante o tipo de liga; as ligas especiais, como o cobre-berílio, têm um custo significativamente superior ao do latão normal.
- Complexidade geométrica: Mais características e uma geometria mais complexa aumentam o tempo de maquinagem e os custos de programação. Estruturas especiais, como paredes finas e cavidades profundas, também aumentam as taxas de rejeição.
- Requisitos de precisão e acabamento: As tolerâncias apertadas e o elevado acabamento superficial exigem operações de acabamento e inspeção adicionais, a par de um maior consumo de ferramentas.
- Volume de produção: Os pequenos lotes de protótipos implicam custos mais elevados de programação, configuração e ajuste por peça; a produção em série reduz significativamente o custo unitário.
- Operações secundárias: Os tratamentos de superfície, o retificado de precisão e a remoção especial de rebarbas acarretam custos adicionais.
Ao otimizar o projeto DFM, padronizar a seleção de materiais e escolher as soluções de processo adequadas, é possível controlar eficazmente os custos globais de maquinagem do cobre e melhorar a rentabilidade da produção.
10. Principais vantagens da maquinagem CNC para peças de cobre
Os componentes em cobre exigem uma elevada precisão dimensional e um desempenho funcional fiável. A maquinagem CNC proporciona o melhor equilíbrio entre precisão, eficiência e flexibilidade, com vantagens fundamentais que incluem:
- Elevada precisão dimensional: Alcança consistentemente tolerâncias ao nível do mícron para encaixes de precisão em aplicações elétricas e térmicas.
- Excelente consistência entre lotes: A produção controlada por programas CNC minimiza as variações de qualidade entre lotes, sendo ideal para a produção em grande escala.
- Qualidade superior da superfície: Os processos otimizados proporcionam diretamente acabamentos de superfície finos, reduzindo as operações de polimento secundárias.
- Elevada utilização do material: O planeamento preciso do percurso da ferramenta reduz o desperdício de material de cobre de elevado valor e diminui os custos com o material.
- Capacidade de lidar com geometrias complexas: Permite a maquinação simultânea em vários eixos para a produção de peças inteiras com cavidades complexas e características irregulares.
- Escalabilidade flexível da produção: Funciona igualmente bem para protótipos de peça única, testes em pequenos lotes e produção em volume médio, com prazos de entrega controláveis.
11. Perguntas frequentes
P1: As máquinas CNC conseguem cortar cobre?
Sem dúvida. As máquinas CNC equipadas com ferramentas de metal duro afiadas e parâmetros de corte otimizados usinam o cobre com grande eficiência. Como o cobre é altamente dúctil, o foco principal da usinagem é o controlo preciso das limalhas e o desempenho antiaderente. Em condições de processo estáveis, é possível atingir uma precisão de usinagem de ±0,01 mm. A velocidade adequada do fuso e a aplicação correta do líquido de arrefecimento são fundamentais para evitar a formação de resíduos nas arestas e a aderência da ferramenta.
P2: Quais são os materiais mais adequados para o CNC — latão ou cobre puro?
Em termos de usinabilidade, o latão apresenta um desempenho muito superior ao do cobre puro. Os latões de fácil usinagem, como o C360, são usinados 2 a 3 vezes mais rapidamente do que o cobre puro, com maior vida útil das ferramentas e menos rebarbas. Dito isto, o cobre puro oferece uma condutividade elétrica e térmica significativamente superior. A escolha depende sempre das prioridades: opte pelo latão para obter eficiência e pelo cobre puro para obter desempenho funcional.
P3: O que é a maquinagem CNC do cobre?
A maquinagem CNC de cobre utiliza máquinas-ferramentas controladas numericamente por computador para realizar operações de fresagem, torneamento, perfuração e rosqueamento em materiais de cobre e ligas de cobre, produzindo componentes de cobre de alta precisão. Com ferramentas e parâmetros otimizados, o processo garante consistentemente a precisão dimensional e a qualidade de superfície exigidas para peças elétricas e térmicas, e apoia todo o ciclo de vida da produção, desde o protótipo até à produção em série.
P4: Que tipos de cobre são habitualmente utilizados na maquinagem?
As classes industriais mais utilizadas incluem o cobre puro C101 e C110, o cobre de fácil usinagem C14500, o latão C360, o bronze C932 e o cobre-berílio C17200. O cobre puro destaca-se pela condutividade elétrica; o cobre de fácil usinagem e o latão destacam-se pela eficiência de produção; o bronze e o cobre-berílio oferecem a maior resistência mecânica e resistência ao desgaste. A escolha deve sempre equilibrar os requisitos funcionais com os custos de usinagem.
Conclusão
A maquinagem CNC do cobre constitui um desafio de engenharia sistemático que combina as propriedades do material, as soluções de ferramentas e o controlo do processo. A escolha correta do material e a conceção adequada do processo permitem alcançar o equilíbrio ideal entre precisão, eficiência e custo.
A PartsMastery é especializada em serviços de maquinagem CNC de precisão para todos os tipos de cobre e ligas de cobre, abrangendo todo o ciclo de produção, desde o desenvolvimento de protótipos até à produção em série. Com base nos requisitos funcionais da sua peça, oferecemos soluções personalizadas completas, desde a seleção de materiais até à otimização dos processos, garantindo precisão dimensional, desempenho funcional e fiabilidade na entrega de cada componente.