



O acabamento de superfícies é uma etapa crítica no fabrico de componentes CNC de precisão e influencia diretamente a resistência à corrosão, o desempenho em termos de desgaste, as propriedades elétricas e a vida útil a longo prazo. A galvanoplastia e a anodização são dois dos processos de tratamento de superfícies metálicas mais utilizados, mas funcionam com mecanismos fundamentalmente diferentes e proporcionam resultados de desempenho muito distintos. A escolha do processo errado pode levar a desvios dimensionais, fraca aderência do revestimento ou ao incumprimento dos requisitos funcionais.
Na PartsMastery, prestamos serviços profissionais de anodização para peças de alumínio usinadas com precisão por CNC e oferecemos orientação técnica em toda a gama de soluções de acabamento de metais. Este guia detalha as principais diferenças, os cenários de aplicação, os fatores que influenciam os custos e as normas de especificação de ambos os processos, para ajudar as equipas de engenharia e de aquisição a fazerem escolhas informadas e fiáveis.
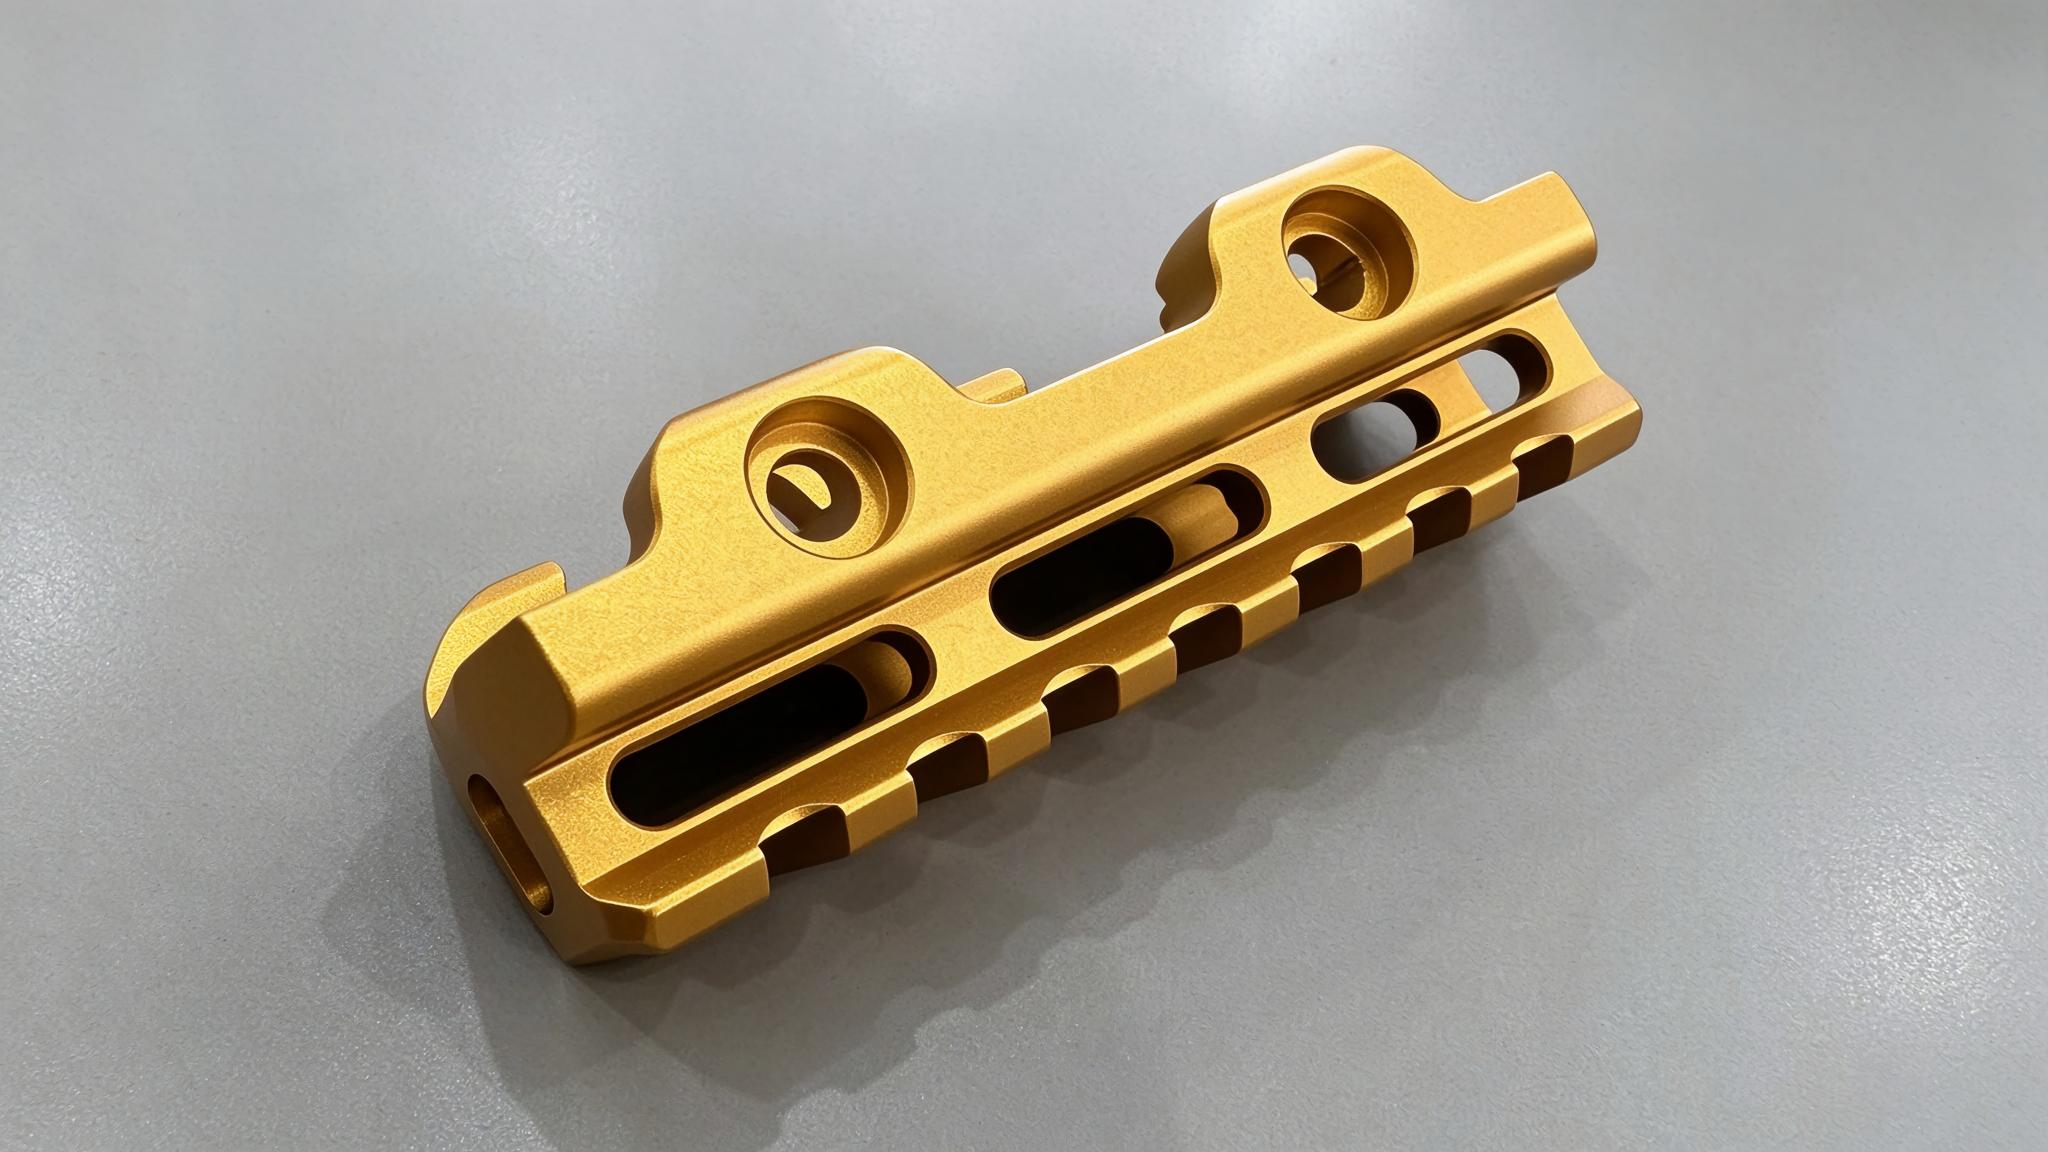
1. Princípios básicos de funcionamento e diferenças fundamentais
Em termos simples, a anodização é um processo de revestimento por conversão, enquanto a galvanoplastia é um processo de deposição aditiva. Esta diferença mecânica fundamental determina todas as variações subsequentes em termos de desempenho, aplicação e comportamento dimensional.
1.1 Como a anodização forma uma camada de óxido integrada
A anodização é um processo de conversão eletrolítica em que a peça de alumínio atua como ânodo num banho eletrolítico. Quando se aplica corrente contínua, as reações eletroquímicas na superfície formam uma camada densa de óxido de alumínio que se desenvolve a partir do próprio material de base, em vez de ser adicionada a partir de uma fonte externa.
É importante referir que a camada de óxido cresce parcialmente para o interior, consumindo o substrato de alumínio, e parcialmente para o exterior, ultrapassando a superfície original. Esta integração metalúrgica confere à anodização uma aderência excecional e praticamente nenhum risco de delaminação em condições normais de utilização. Dependendo da composição química do banho, os tipos comerciais mais comuns incluem a anodização com ácido crómico (Tipo I), a anodização decorativa com ácido sulfúrico (Tipo II) e a anodização de revestimento duro (Tipo III) para aplicações sujeitas a elevado desgaste.
1.2 Como a galvanoplastia deposita uma camada metálica separada
Em contrapartida, a galvanoplastia é um processo eletrolítico aditivo. A peça a tratar funciona como cátodo e o banho contém sais metálicos dissolvidos. Quando a corrente circula pelo circuito, os iões metálicos presentes na solução são reduzidos e precipitam-se sob a forma de um revestimento metálico sólido diretamente na superfície da peça.
A camada depositada é um material fisicamente distinto do substrato, pelo que o seu desempenho depende quase inteiramente da qualidade do metal de revestimento e da preparação da superfície. Os metais de revestimento mais comuns incluem o zinco, o níquel, o crómio, o cobre, a prata e o ouro, cada um dos quais confere propriedades distintas em termos de proteção contra a corrosão, resistência ao desgaste, condutividade elétrica ou aspeto decorativo.
2. Comparação completa em 8 dimensões-chave da engenharia
A tabela abaixo resume as principais diferenças entre os dois processos, tendo em conta os critérios de engenharia mais relevantes para peças maquinadas por CNC.
| Critério de desempenho | Anodização (à base de alumínio) | Galvanoplastia |
|---|---|---|
| Mecanismo de revestimento | Revestimento de conversão; a camada de óxido integra-se no substrato, com crescimento misto para dentro e para fora | Deposição aditiva; uma camada metálica separada adere à superfície do substrato preparada |
| Materiais de base compatíveis | Principalmente alumínio e as suas ligas; utilização limitada num pequeno número de outros metais não ferrosos | Aço, aço inoxidável, cobre, latão; o alumínio requer primeiro um pré-tratamento especializado |
| Desempenho de aderência | O óxido está ligado metalurgicamente; risco de delaminação extremamente baixo em condições normais de funcionamento | Depende em grande medida da qualidade do pré-tratamento; uma preparação inadequada da superfície leva à descamação ou ao descascamento |
| Comportamento dimensional | Cerca de 50 % de crescimento para o interior / 50 % de crescimento para o exterior; a proporção exata varia consoante a liga e as condições do processo | Acumulação de material 100 % no exterior; reduz os diâmetros internos e diminui as folgas proporcionalmente |
| Propriedades elétricas | Os tipos padrão e com revestimento duro são isolantes elétricos; a anodização condutora está disponível para aplicações especiais | Quase todos os revestimentos metálicos são condutores de eletricidade; o desempenho varia consoante o metal depositado |
| Dureza superficial | O revestimento duro do Tipo III atinge 600–700 HV; o Tipo II padrão é significativamente mais macio | O crómio duro pode ultrapassar os 1000 HV; os revestimentos mais macios, como o zinco, apresentam uma dureza superficial muito inferior |
| Informações sobre recessos e orifícios | Excelente poder de projeção; penetra em cavidades profundas e espaços estreitos com elevada uniformidade | Baixa potência de projeção; camada mais espessa em arestas vivas, mais fina em cavidades profundas; são necessários ânodos auxiliares para elementos com elevada relação de aspecto |
| Efeito nas roscas e nos furos de precisão | O crescimento uniforme reduz ligeiramente o diâmetro do furo; é altamente previsível e fácil de compensar na maquinagem | Acumulação irregular (proporção de até 4:1 nas roscas); maior risco de problemas de encaixe em elementos com tolerâncias apertadas |
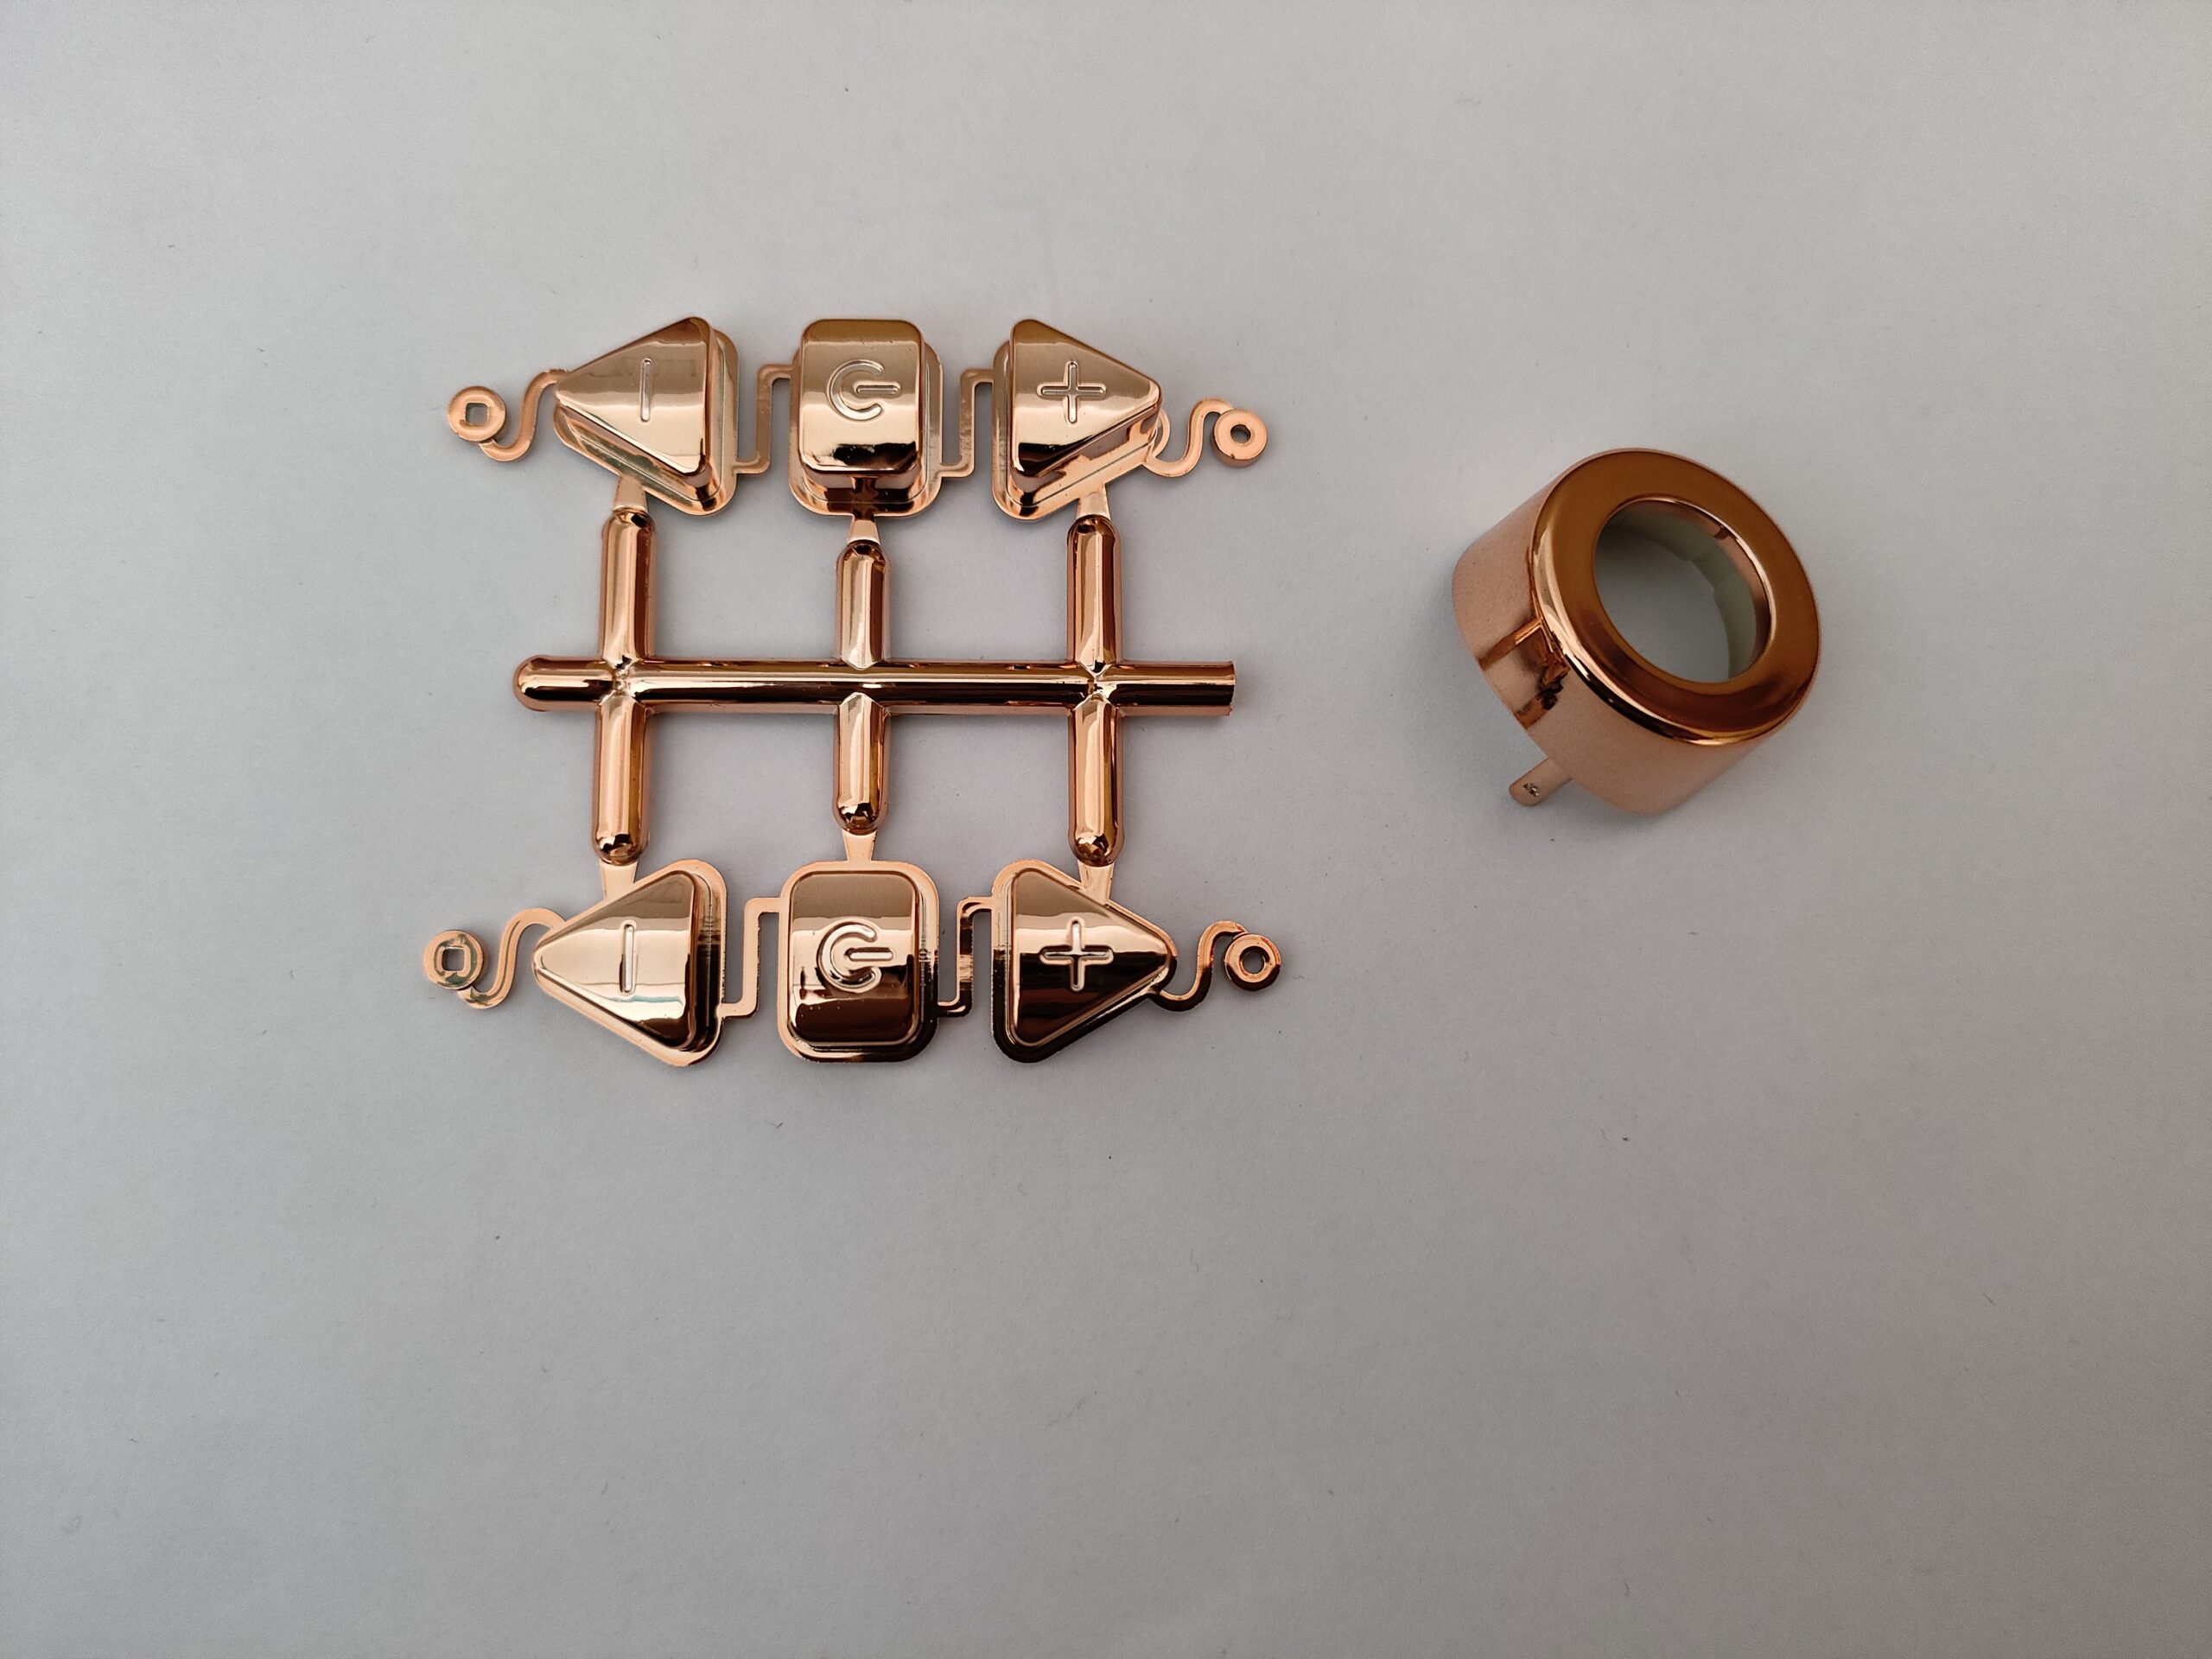
3. Galvanoplastia de alumínio: viabilidade e requisitos de pré-tratamento
O alumínio pode ser galvanizado, mas não é possível obter uma aderência fiável apenas com uma linha de galvanização padrão. A película de óxido natural que se forma instantaneamente no alumínio exposto impede a ligação metálica direta, pelo que é obrigatória uma sequência controlada de pré-tratamento para qualquer aplicação a nível de produção.
3.1 Sequência padrão de pré-tratamento para galvanização de alumínio
- Gravação alcalina: Remove óxidos superficiais e contaminantes orgânicos através de uma solução cáustica aquecida
- Remoção de resíduos com ácido: Dissolve os resíduos insolúveis da liga que ficam após a decapagem, deixando uma superfície metálica limpa e ativa
- Imersão em zinco: Aplica uma camada ultrafina de zinco por deslocamento galvânico, criando uma superfície de ligação uniforme para o revestimento subsequente
- Processo de zincatação dupla: A primeira camada de zinco é removida e reaplicada para obter uma estrutura de grão mais densa e mais fina, o que melhora significativamente a aderência
3.2 Quando se deve aplicar um revestimento ao alumínio em vez de submetê-lo a anodização
A galvanoplastia em alumínio só se justifica quando a anodização não consegue satisfazer os requisitos funcionais. Entre os casos de utilização típicos incluem-se:
- Peças que exigem elevada condutividade elétrica ou baixa resistência de contacto, tais como barras condutoras, componentes de guias de ondas e caixas de blindagem contra interferências eletromagnéticas (EMI)
- Superfícies que devem poder ser soldadas utilizando métodos padrão de montagem eletrónica
- Aplicações que exigem propriedades tribológicas específicas que uma camada de óxido não consegue garantir de forma fiável
4. Guia prático de seleção de componentes CNC
A escolha entre os dois processos depende do material de base, dos requisitos funcionais, dos limites de tolerância e do ambiente de funcionamento. As orientações que se seguem abrangem os cenários de engenharia mais comuns.
4.1 Situações em que se prefere a anodização
- Componentes estruturais de alumínio que requerem proteção contra a corrosão e maior dureza superficial, com um aumento mínimo de peso
- Peças que requerem isolamento elétrico entre superfícies de contacto ou pontos de fixação
- Componentes com cavidades profundas, ranhuras estreitas ou orifícios com elevada relação de aspecto, nos quais é fundamental uma cobertura uniforme
- Projetos que exijam acabamentos decorativos coloridos com boa resistência às intempéries no exterior
4.2 Situações em que se prefere a galvanoplastia
- Componentes de aço, cobre ou latão que necessitem de proteção contra a corrosão ou de uma maior resistência ao desgaste
- Componentes elétricos e eletrónicos que requerem condutividade, soldabilidade ou desempenho de blindagem contra EMI/RFI
- Superfícies de contacto deslizantes que exigem uma dureza extremamente elevada e baixo atrito, tais como o cromagem dura
- Componentes que requerem superfícies de contacto em metais preciosos para interfaces de sinal ou de alimentação de elevada fiabilidade
5. Principais fatores que influenciam os custos em ambos os processos de acabamento
Os níveis de custo não podem ser generalizados para todos os casos, uma vez que ambos os processos são altamente sensíveis ao material, à geometria e às especificações. Os fatores a seguir são os que mais influenciam o preço unitário final.
5.1 Pré-tratamento e composição química do banho
No caso da galvanoplastia de alumínio, a sequência de pré-tratamento em várias etapas é o principal fator de custo, uma vez que implica mão-de-obra, tempo de processo e consumo de produtos químicos. No que diz respeito à anodização, a anodização padrão com ácido sulfúrico do Tipo II utiliza produtos químicos de baixo custo, mas o revestimento duro do Tipo III consome muito mais energia devido às baixas temperaturas do banho e às elevadas densidades de corrente. O revestimento com metais preciosos é, por natureza, dispendioso devido ao elevado custo dos materiais depositados, como o ouro ou a prata.
5.2 Geometria, deformação e risco de retrabalho
As formas complexas das peças exigem sistemas de suporte personalizados e um controlo mais rigoroso do processo para garantir uma espessura uniforme, o que aumenta o custo unitário. As peças com tolerâncias críticas também apresentam um risco mais elevado de retrabalho, uma vez que a remoção de um revestimento com defeito pode alterar permanentemente as dimensões do material de base. No caso das peças anodizadas, as áreas que requerem mascaramento ou remoção seletiva do revestimento também acarretam custos adicionais de mão-de-obra e de preparação.
6. Melhores práticas em desenhos e especificações de pedidos de cotação
Especificações claras e completas evitam desfasamentos entre as expectativas do cliente e o resultado fornecido pelo fornecedor. Para ambos os processos, inclua as seguintes informações nos desenhos de engenharia e nos documentos de consulta.
6.1 Material de base e estado da superfície
Especifique o tipo exato de liga, o estado de endurecimento e o estado da superfície antes do acabamento. No caso de ligas de alumínio, como as 6061 e 7075, a composição da liga afeta a cor final da anodização e o aspeto da superfície; por isso, uma confirmação prévia ajuda a evitar litígios relativos ao aspeto e ao desempenho.
6.2 Requisitos relativos à máscara e ao revestimento seletivo
Marque claramente todas as áreas que devem permanecer sem revestimento, tais como orifícios roscados, pontos de contacto elétrico ou superfícies de encaixe de precisão. Na PartsMastery, oferecemos serviços de mascaramento para pequenos orifícios roscados e remoção seletiva do revestimento através de maquinagem CNC secundária ou processamento a laser para locais que exigem alta precisão.
6.3 Normas de desempenho e inspeção
Consulte as normas industriais aplicáveis, tais como a MIL-PRF-8625 para a anodização de alumínio ou a ASTM B633 para a galvanoplastia de zinco em aço. Defina o intervalo de espessura do revestimento, os critérios de aceitação para os ensaios de corrosão e os métodos de inspeção. Indique sempre se as dimensões críticas são especificadas antes ou depois do acabamento e tenha em conta o aumento dimensional nas tolerâncias de maquinagem.
7. Perguntas frequentes
P1: Ambos os processos afetam as tolerâncias das peças CNC?
Sim, ambos os processos alteram as dimensões das peças, mas de formas diferentes. A anodização provoca um crescimento controlado, com uma proporção aproximada de 50/50 entre o crescimento para dentro e para fora, como estimativa geral, embora os valores exatos variem consoante a liga. A galvanoplastia adiciona 100% de material externo, com um acúmulo irregular nas arestas vivas e nas roscas. Para características com tolerâncias apertadas, defina sempre as dimensões finais e ajuste as margens de usinagem em conformidade.
P2: A galvanoplastia é sempre mais cara do que a anodização?
Não. No caso de fixadores de aço produzidos em grandes quantidades, o zincagem padrão pode revelar-se muito económico. No entanto, no caso das peças de alumínio, a galvanoplastia custa quase sempre mais do que a anodização, devido à sequência de pré-tratamento necessária. Os revestimentos com metais preciosos são, em geral, mais caros do que a anodização padrão, devido ao custo das matérias-primas.
P3: O alumínio anodizado conduz eletricidade?
O alumínio padrão e o alumínio com revestimento anodizado de alta resistência são isolantes elétricos, uma vez que o óxido de alumínio é um material dielétrico. Se for necessário contacto elétrico, pode especificar um anodizado condutor ou prever a remoção seletiva da camada anódica nas áreas de contacto. A resistência de contacto necessária deve ser sempre indicada claramente no desenho.
P4: Qual é o acabamento que oferece melhor proteção contra a corrosão?
No caso do alumínio, a anodização do Tipo II ou do Tipo III, devidamente selada, proporciona uma excelente proteção de barreira a longo prazo, uma vez que a camada de óxido está totalmente integrada no substrato. No caso do aço, o zinco galvanizado proporciona uma proteção eficaz contra a corrosão do tipo «sacrificial». No alumínio, um revestimento com fraca aderência pode delaminar-se em pontos com defeitos e permitir a corrosão por subcorte, pelo que a anodização é, geralmente, mais fiável para materiais à base de alumínio.
Conclusão
Tendo tudo isto em conta, a anodização e a galvanoplastia têm finalidades funcionais distintas e não são alternativas diretamente intercambiáveis. A anodização cria uma camada de óxido integrada, ideal para a resistência à corrosão, a dureza da superfície e o isolamento elétrico em componentes de alumínio. A galvanoplastia deposita uma camada metálica separada para conferir condutividade, soldabilidade, elevada resistência ao desgaste ou propriedades decorativas especiais.
Na PartsMastery, oferecemos usinagem CNC de precisão, aliada a serviços profissionais de anodização para componentes de alumínio. A nossa equipa de engenharia pode analisar os desenhos das suas peças para recomendar o processo de acabamento ideal, calcular as tolerâncias de usinagem adequadas e garantir a conformidade dimensional após o tratamento de superfície. Desde o desenvolvimento de protótipos até à produção em série, garantimos resultados de acabamento de superfície consistentes e fiáveis para todos os projetos.