



Os componentes de plástico de engenharia são amplamente utilizados em caixas de equipamentos eletrónicos, peças estruturais automóveis, dispositivos médicos, acessórios de automação e conjuntos de isolamento industrial. Os orifícios constituem as estruturas de montagem mais críticas nas peças de plástico, e a qualidade de maquinagem dos orifícios de montagem, dos orifícios para pinos de encaixe, dos orifícios roscados e dos perfis com ranhuras determina diretamente a precisão da montagem, a resistência estrutural e a estabilidade a longo prazo do equipamento.
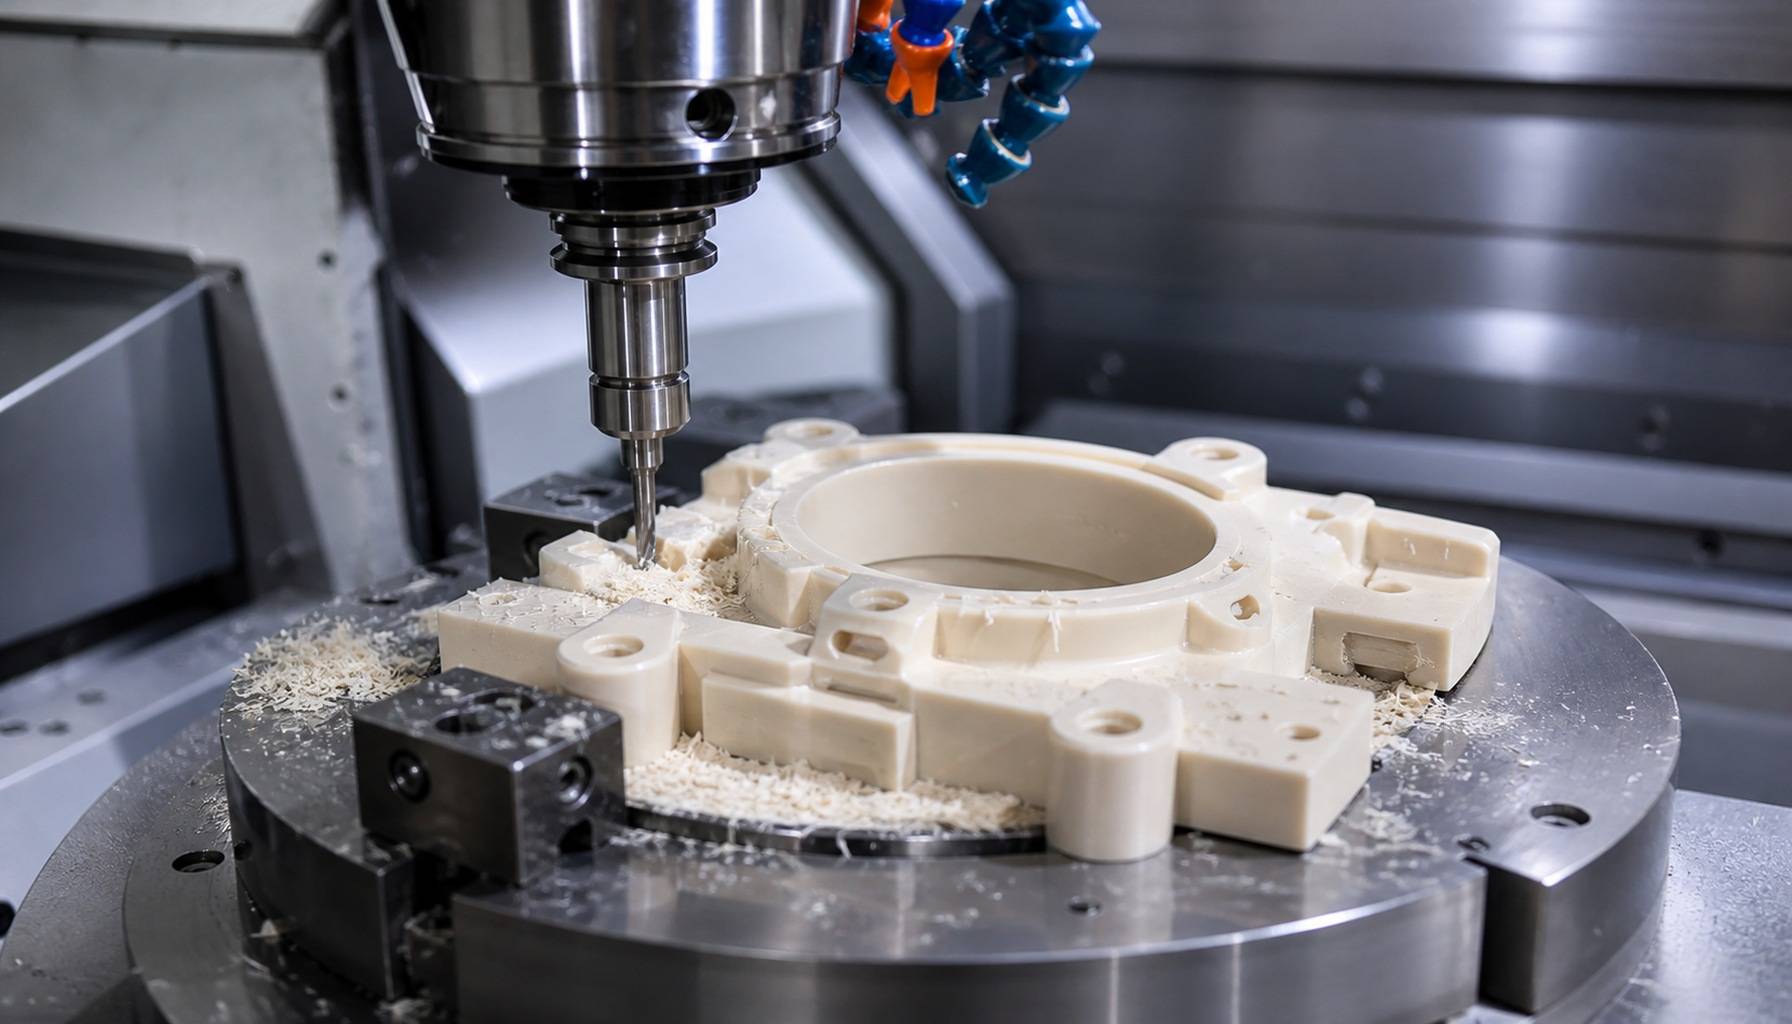
A perfuração CNC e a fresagem CNC são os dois principais processos para a criação de orifícios em componentes de plástico, diferindo fundamentalmente no princípio de corte, na compatibilidade da forma dos orifícios, na precisão dimensional e na eficiência de produção. Uma vez que os plásticos apresentam características únicas, tais como baixa condutividade térmica, recuperação elástica e suscetibilidade à deformação térmica, a seleção do processo nunca deve basear-se exclusivamente no diâmetro do orifício. As equipas devem também ter em conta as propriedades do material, os requisitos de tolerância, a forma estrutural e o volume de produção.
Na PartsMastery, somos especializados na maquinação CNC de precisão de plásticos de engenharia. Oferecemos serviços completos de maquinação de orifícios, incluindo perfuração, fresagem, mandrilagem e alargamento, para todos os tipos de materiais poliméricos. Apoiamos todo o ciclo de vida do projeto, desde os testes de protótipos até à produção em série, e garantimos uma precisão consistente no posicionamento dos orifícios e fiabilidade na montagem.
1. Princípios dos processos essenciais e diferenças fundamentais
A perfuração e a fresagem diferem, de forma mais evidente, no movimento da ferramenta e na lógica de remoção de material, sendo que cada uma delas é adequada a diferentes tipos de características dos furos.
1.1 Perfuração CNC: Avanço axial para furos redondos padrão
A perfuração CNC utiliza brocas helicoidais ou brocas para plástico específicas para cada aplicação. O fuso faz girar a ferramenta enquanto esta avança verticalmente ao longo do eixo do furo, removendo material através da ação de corte na ponta e na aresta da broca, de modo a formar um furo limpo e redondo.
A perfuração segue um percurso simples da ferramenta, que requer apenas o posicionamento por coordenadas e o controlo da profundidade. A programação é simples, o que torna este método o preferido para furos redondos padrão. No entanto, devido às limitações da geometria da ferramenta, só permite produzir furos passantes de diâmetro fixo, furos cegos e rebaixamentos — não é possível realizar perfurações com perfis irregulares ou tamanhos de furo não padrão.
1.2 Fresagem CNC: Interpolação planar para a maquinação flexível de contornos
A fresagem CNC utiliza ferramentas rotativas, como fresas de ponta, para remover material ao longo de um contorno predefinido através de interpolação circular, interpolação helicoidal ou percursos de corte em camadas no plano X/Y.
O maior ponto forte da fresagem é a sua extrema flexibilidade. Não está limitada pelo diâmetro da ferramenta, pelo que permite produzir furos redondos de qualquer tamanho, ranhuras longas, aberturas quadradas, furos com perfis irregulares e furos escalonados. Também permite uma estratégia em fases de desbaste + acabamento para controlar rigorosamente a tolerância dos furos e a qualidade das paredes. A desvantagem é um percurso mais longo da ferramenta por furo, pelo que os tempos de ciclo são normalmente mais elevados do que na perfuração para tamanhos de furo equivalentes.
2. Comparação lado a lado em quatro dimensões-chave
Podemos comparar claramente os dois processos em termos de flexibilidade na forma dos orifícios, controlo da precisão, eficiência de maquinagem e custo global:
| Dimensão de comparação | Perfuração CNC | Fresagem CNC |
|---|---|---|
| Flexibilidade na forma dos orifícios | Apenas suporta furos redondos padrão, tanto passantes como cegos; o diâmetro do furo é definido pelo tamanho da ferramenta | Suporta furos redondos, ranhuras, formas irregulares e furos escalonados; diâmetro ajustável através do programa |
| Precisão e qualidade da superfície | Fortemente afetado pelo desvio da broca e pela evacuação de aparas; furos profundos propensos a desvios do eixo; paredes dos furos suscetíveis a desgaste térmico | A fresagem em camadas (de desbaste e de acabamento) compensa o desgaste da ferramenta; diâmetro altamente controlável; melhor acabamento e circularidade das paredes |
| Eficiência na usinagem | Percurso curto da ferramenta e tempo de ciclo rápido por furo; extremamente eficiente para lotes de furos idênticos | Percurso de corte mais longo por orifício do que na perfuração; mais eficiente para orifícios irregulares de vários tamanhos, uma vez que reduz as mudanças de ferramenta |
| Ferramentas e custo total | Brocas específicas de baixo custo; uma ferramenta por tamanho; ideais para a produção em série padronizada | As fresas universais abrangem vários diâmetros, reduzindo o inventário de ferramentas; com um tempo de ciclo mais longo, são mais económicas para trabalhos personalizados de baixo volume |
É importante referir que a fresagem nem sempre é mais precisa. A precisão final da maquinagem depende, em igual medida, da rigidez da máquina, do desvio da ferramenta, da estabilidade do sistema de fixação e da deformação do material. No caso de furos redondos padrão com tolerâncias moderadas, a perfuração proporciona, normalmente, resultados totalmente aceitáveis, não havendo necessidade de optar pela fresagem apenas com base na perceção de um ganho de precisão.
3. Compatibilidade na maquinação de furos em função do material plástico de engenharia
Os diferentes plásticos apresentam comportamentos de corte muito distintos, e o mesmo processo pode produzir resultados muito diferentes de um material para outro. As equipas devem adaptar as ferramentas e os parâmetros às propriedades do material.
3.1 Polioximetileno (POM)
O POM oferece uma excelente estabilidade dimensional e usinabilidade. Produz aparas limpas e resiste à formação de bordas acumuladas, o que o torna um dos plásticos de engenharia mais fáceis de perfurar. No caso do POM, brocas helicoidais padrão afiadas, com velocidades de avanço controladas e boa evacuação de aparas, produzem diâmetros de furo consistentes e superfícies de parede limpas. Para furos de encaixe de alta precisão, as equipas podem adicionar uma operação de alargamento após a perfuração para melhorar ainda mais a precisão.
3.2 Nylon (PA)
O nylon é resistente e higroscópico, pelo que apresenta uma recuperação dimensional significativa após a maquinagem e incha com a absorção de humidade, tornando mais difícil o controlo rigoroso do diâmetro. A perfuração produz frequentemente rebarbas de saída, pelo que a fresagem é a melhor opção para furos de alta precisão, uma vez que o material de acabamento pode compensar a recuperação dimensional do material. Antes da maquinagem, as equipas devem verificar o teor de humidade do material para evitar confundir a variação dimensional higroscópica com um erro de maquinagem.
3.3 ABS e policarbonato (PC)
O ABS apresenta baixa condutividade térmica, pelo que o calor gerado durante o corte pode facilmente provocar o amolecimento do material, a aderência à ferramenta e a formação de rebarbas nas arestas dos orifícios. Para a perfuração, utilize brocas específicas para plástico com hélice acentuada e refrigeração forçada por ar comprimido para remover as limalhas e controlar a temperatura.
O PC apresenta elevada resistência ao impacto, mas é propenso a fissuras por tensão. Ao perfurar, coloque uma placa de apoio na saída do orifício para evitar que este se parta. No caso de orifícios próximos das arestas da peça, opte pela fresagem com corte em camadas para reduzir as forças de corte e diminuir o risco de fissuras.
3.4 Plásticos de engenharia de alto desempenho, como o PEEK
O PEEK combina elevada resistência mecânica e resistência a altas temperaturas, o que o torna um plástico de engenharia difícil de maquinar. A perfuração provoca um desgaste rápido da ferramenta e um diâmetro instável do orifício; por isso, os orifícios de alta precisão são melhor obtidos através da fresagem, que controla o calor de corte e o desgaste da ferramenta por meio de passagens em camadas. Antes de iniciar a produção em série, efetue cortes de teste para verificar a consistência dos orifícios e a qualidade da superfície.
4. Guia prático para a seleção de processos
Com base na forma do orifício, na tolerância, no volume e nas características do material, siga estas orientações para escolher rapidamente o processo adequado.
4.1 Cenários em que se prefere a perfuração
- Orifícios de montagem redondos padrão, orifícios para cavilhas e orifícios para brocas roscadoras com diâmetros fixos
- Produção em grande escala com orifícios de dimensões uniformes, em que a prioridade é a produtividade máxima
- Furos rasos com uma relação profundidade/diâmetro inferior a 3:1 e requisitos de tolerância moderados
- Usinagem de furos para aplicações gerais em materiais de fácil usinagem, como POM e ABS
4.2 Situações em que se prefere a fresagem
- Características de orifícios não convencionais, tais como ranhuras longas, aberturas irregulares, furos escalonados e orifícios redondos de grande diâmetro
- Orifícios de encaixe de precisão com tolerâncias de diâmetro estreitas, elevados requisitos de circularidade e acabamento superior das paredes
- Peças personalizadas de baixo volume com vários tamanhos de orifícios, em que a minimização das trocas de ferramentas melhora a eficiência
- Orifícios em peças de parede fina ou junto às bordas das peças, onde a redução das forças de corte ajuda a evitar deformações e fissuras
4.3 Processo combinado de perfuração e fresagem
No caso de furos profundos de grande diâmetro, um processo combinado — perfuração para desbaste seguida de fresagem para acabamento — proporciona o melhor equilíbrio entre velocidade e precisão. A broca remove rapidamente a maior parte do material e a fresa de topo dá o acabamento ao diâmetro final e à qualidade das paredes. Esta abordagem híbrida constitui uma solução económica para furos de grandes dimensões em plástico.
5. Práticas-chave de controlo de qualidade na maquinagem de orifícios em plástico
Devido às propriedades únicas dos plásticos, a maquinação de orifícios não pode limitar-se a copiar os parâmetros da maquinação de metais. As equipas devem concentrar-se em quatro áreas-chave de controlo.
5.1 Evacuação de limalhas e controlo da temperatura
Os plásticos são maus condutores de calor, pelo que as limalhas retidas podem acumular calor e provocar fusão, aderência da ferramenta e arranhões nas paredes. Utilize ar comprimido para arrefecimento durante a maquinagem, de modo a remover eficazmente as limalhas. No caso de furos profundos, utilize ciclos de perfuração por toques com retração periódica para evitar o entupimento causado pelas limalhas. Nunca utilize velocidades do fuso excessivamente elevadas, uma vez que o sobreaquecimento pode causar deformações permanentes no furo.
5.2 Fixação e controlo da deformação
As peças de plástico de parede fina podem deformar-se elasticamente sob a força de fixação, e a recuperação elástica após a libertação provoca furos fora de circularidade. Utilize um sistema de fixação flexível multiponto para distribuir uniformemente a força de fixação. Siga uma sequência de corte simétrica para os padrões de furos, a fim de evitar a acumulação desigual de tensões e a deformação da peça.
5.3 Controlo de qualidade de rebarbas e arestas
As rebarbas de saída são um defeito comum na perfuração de plástico. Reduza a formação de rebarbas utilizando ferramentas afiadas, otimizando as velocidades de avanço e adicionando um suporte na saída do orifício. No caso de peças com elevados requisitos estéticos ou de montagem, inclua uma operação específica de remoção de rebarbas e chanfragem após a maquinagem.
5.4 Normas de inspeção dimensional
Os plásticos apresentam recuperação elástica e expansão/contração térmica, pelo que as medições dimensionais só devem ser efetuadas depois de as peças se terem estabilizado à temperatura ambiente. No caso de orifícios de encaixe de precisão, verifique o encaixe em relação aos componentes de acoplamento reais, em vez de se basear exclusivamente nas leituras dos instrumentos.
Conclusão
Tendo tudo isto em conta, nem a perfuração nem a fresagem por CNC são universalmente superiores — ambas respondem a duas necessidades diferentes. A perfuração destaca-se pela rapidez e pelo baixo custo na realização de orifícios redondos padrão, enquanto a fresagem oferece maior flexibilidade e precisão controlável para orifícios não padrão e de precisão.
Na prática, as equipas devem selecionar o processo com base na forma do orifício, no grau de tolerância, no volume de produção e nas propriedades do material. Quando necessário, uma abordagem combinada de perfuração e fresagem pode equilibrar eficiência e precisão. Com uma vasta experiência na usinagem de plásticos de engenharia, a PartsMastery adapta soluções ótimas de usinagem de orifícios aos requisitos de cada peça, garantindo estabilidade dimensional e um desempenho fiável na montagem.