



El acabado superficial es una etapa fundamental en la fabricación de componentes CNC de precisión, y determina directamente la resistencia a la corrosión, el comportamiento frente al desgaste, las propiedades eléctricas y la vida útil a largo plazo. La galvanoplastia y el anodizado son dos de los procesos de tratamiento de superficies metálicas más utilizados, pero funcionan según mecanismos fundamentalmente diferentes y ofrecen resultados de rendimiento muy distintos. Elegir el proceso incorrecto puede provocar desviaciones dimensionales, una mala adherencia del recubrimiento o el incumplimiento de los requisitos funcionales.
En PartsMastery, ofrecemos servicios profesionales de anodizado para piezas de aluminio mecanizadas con precisión mediante CNC, así como asesoramiento técnico sobre toda la gama de soluciones de acabado de metales. Esta guía analiza las diferencias fundamentales, los casos de aplicación, los factores que influyen en los costes y las normas de especificación de ambos procesos, con el fin de ayudar a los equipos de ingeniería y de compras a tomar decisiones fundamentadas y fiables.
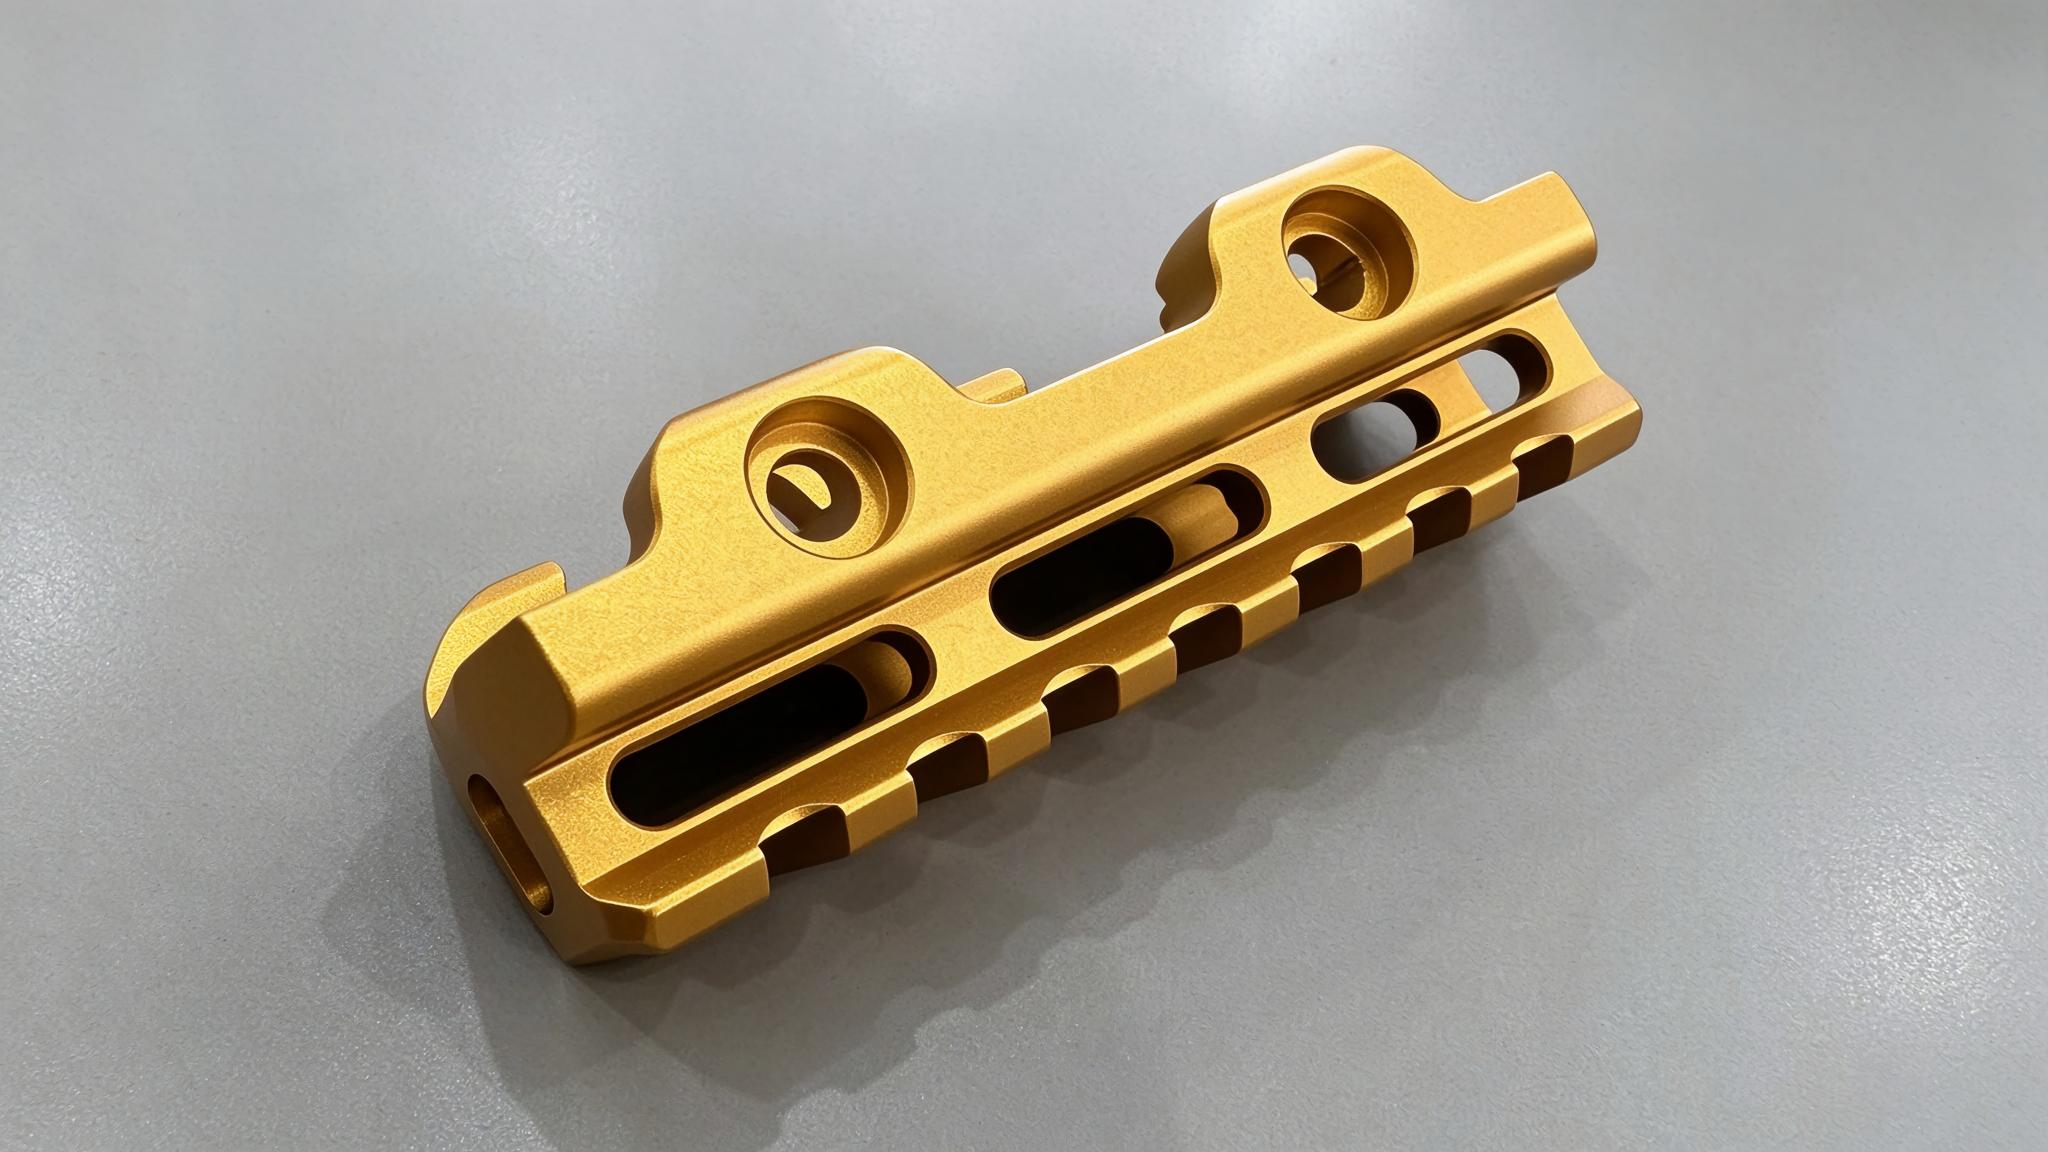
1. Principios básicos de funcionamiento y diferencias fundamentales
En pocas palabras, el anodizado es un proceso de recubrimiento por conversión, mientras que la galvanoplastia es un proceso de deposición aditiva. Esta diferencia mecánica fundamental determina todas las variaciones posteriores en cuanto a rendimiento, aplicación y comportamiento dimensional.
1.1 Cómo se forma una capa de óxido integrada mediante el anodizado
El anodizado es un proceso de conversión electrolítica en el que la pieza de aluminio actúa como ánodo en un baño electrolítico. Cuando se aplica corriente continua, las reacciones electroquímicas que tienen lugar en la superficie forman una densa capa de óxido de aluminio que se desarrolla a partir del propio material base, en lugar de añadirse desde una fuente externa.
Es importante destacar que la capa de óxido crece, en parte, hacia el interior —al consumir el sustrato de aluminio— y, en parte, hacia el exterior, más allá de la superficie original. Esta integración metalúrgica confiere al anodizado una adherencia excepcional y elimina prácticamente cualquier riesgo de delaminación en condiciones normales de uso. En función de la composición química del baño, los tipos comerciales más habituales son el anodizado con ácido crómico (Tipo I), el anodizado decorativo con ácido sulfúrico (Tipo II) y el anodizado de recubrimiento duro (Tipo III) para aplicaciones sometidas a un alto desgaste.
1.2 Cómo se deposita una capa metálica independiente mediante la galvanoplastia
Por el contrario, la galvanoplastia es un proceso electrolítico aditivo. La pieza a tratar actúa como cátodo y el baño contiene sales metálicas disueltas. Cuando la corriente circula por el circuito, los iones metálicos de la solución se reducen y se precipitan en forma de recubrimiento metálico sólido directamente sobre la superficie de la pieza.
La capa depositada es un material físicamente independiente del sustrato, por lo que su rendimiento depende casi por completo de la calidad del metal de recubrimiento y de la preparación de la superficie. Entre los metales de recubrimiento más habituales se encuentran el zinc, el níquel, el cromo, el cobre, la plata y el oro, cada uno de los cuales aporta propiedades distintas en cuanto a protección contra la corrosión, resistencia al desgaste, conductividad eléctrica o aspecto decorativo.
2. Comparación exhaustiva en ocho aspectos clave de la ingeniería
La tabla siguiente resume las principales diferencias entre ambos procesos en relación con los criterios de ingeniería más relevantes para las piezas mecanizadas con CNC.
| Criterio de rendimiento | Anodizado (base de aluminio) | Galvanoplastia |
|---|---|---|
| Mecanismo de recubrimiento | Recubrimiento de conversión; la capa de óxido se integra con el sustrato, con un crecimiento mixto hacia dentro y hacia fuera | Deposición aditiva: una capa metálica independiente se adhiere a la superficie del sustrato preparada |
| Materiales de base compatibles | Principalmente aluminio y sus aleaciones; uso limitado en un pequeño número de otros metales no ferrosos | Acero, acero inoxidable, cobre, latón; el aluminio requiere primero un pretratamiento específico |
| Rendimiento de adhesión | El óxido está unido metalúrgicamente; riesgo de delaminación extremadamente bajo en condiciones normales de funcionamiento. | Depende en gran medida de la calidad del pretratamiento; una preparación deficiente de la superficie provoca que la pintura se descascarille o se desprenda. |
| Comportamiento dimensional | Aproximadamente un 50 % de crecimiento hacia el interior y un 50 % hacia el exterior; la proporción exacta varía en función de la aleación y las condiciones del proceso. | Acumulación de material 100 % externa; reduce los diámetros interiores y reduce proporcionalmente las holguras |
| Propiedades eléctricas | Los tipos estándar y de recubrimiento duro son aislantes eléctricos; para aplicaciones especiales se ofrece un anodizado conductor. | Casi todos los recubrimientos metálicos son conductores de la electricidad; su rendimiento varía en función del metal depositado. |
| Dureza superficial | El recubrimiento duro de tipo III alcanza valores de 600-700 HV; el tipo II estándar es considerablemente más blando. | El cromo duro puede superar los 1000 HV; los recubrimientos más blandos, como el zinc, tienen una dureza superficial mucho menor. |
| Información sobre huecos y agujeros | Excelente potencia de proyección; penetra en cavidades profundas y huecos estrechos con gran uniformidad | Escasa potencia de proyección; mayor espesor en los bordes afilados y menor en los huecos profundos; se necesitan ánodos auxiliares para las estructuras con una relación de aspecto elevada |
| Efecto sobre las roscas y los orificios de precisión | Un crecimiento uniforme reduce ligeramente el diámetro interior; es muy predecible y fácil de compensar durante el mecanizado | Acumulación irregular (proporción de hasta 4:1 en las roscas); mayor riesgo de problemas de ajuste en elementos con tolerancias ajustadas |
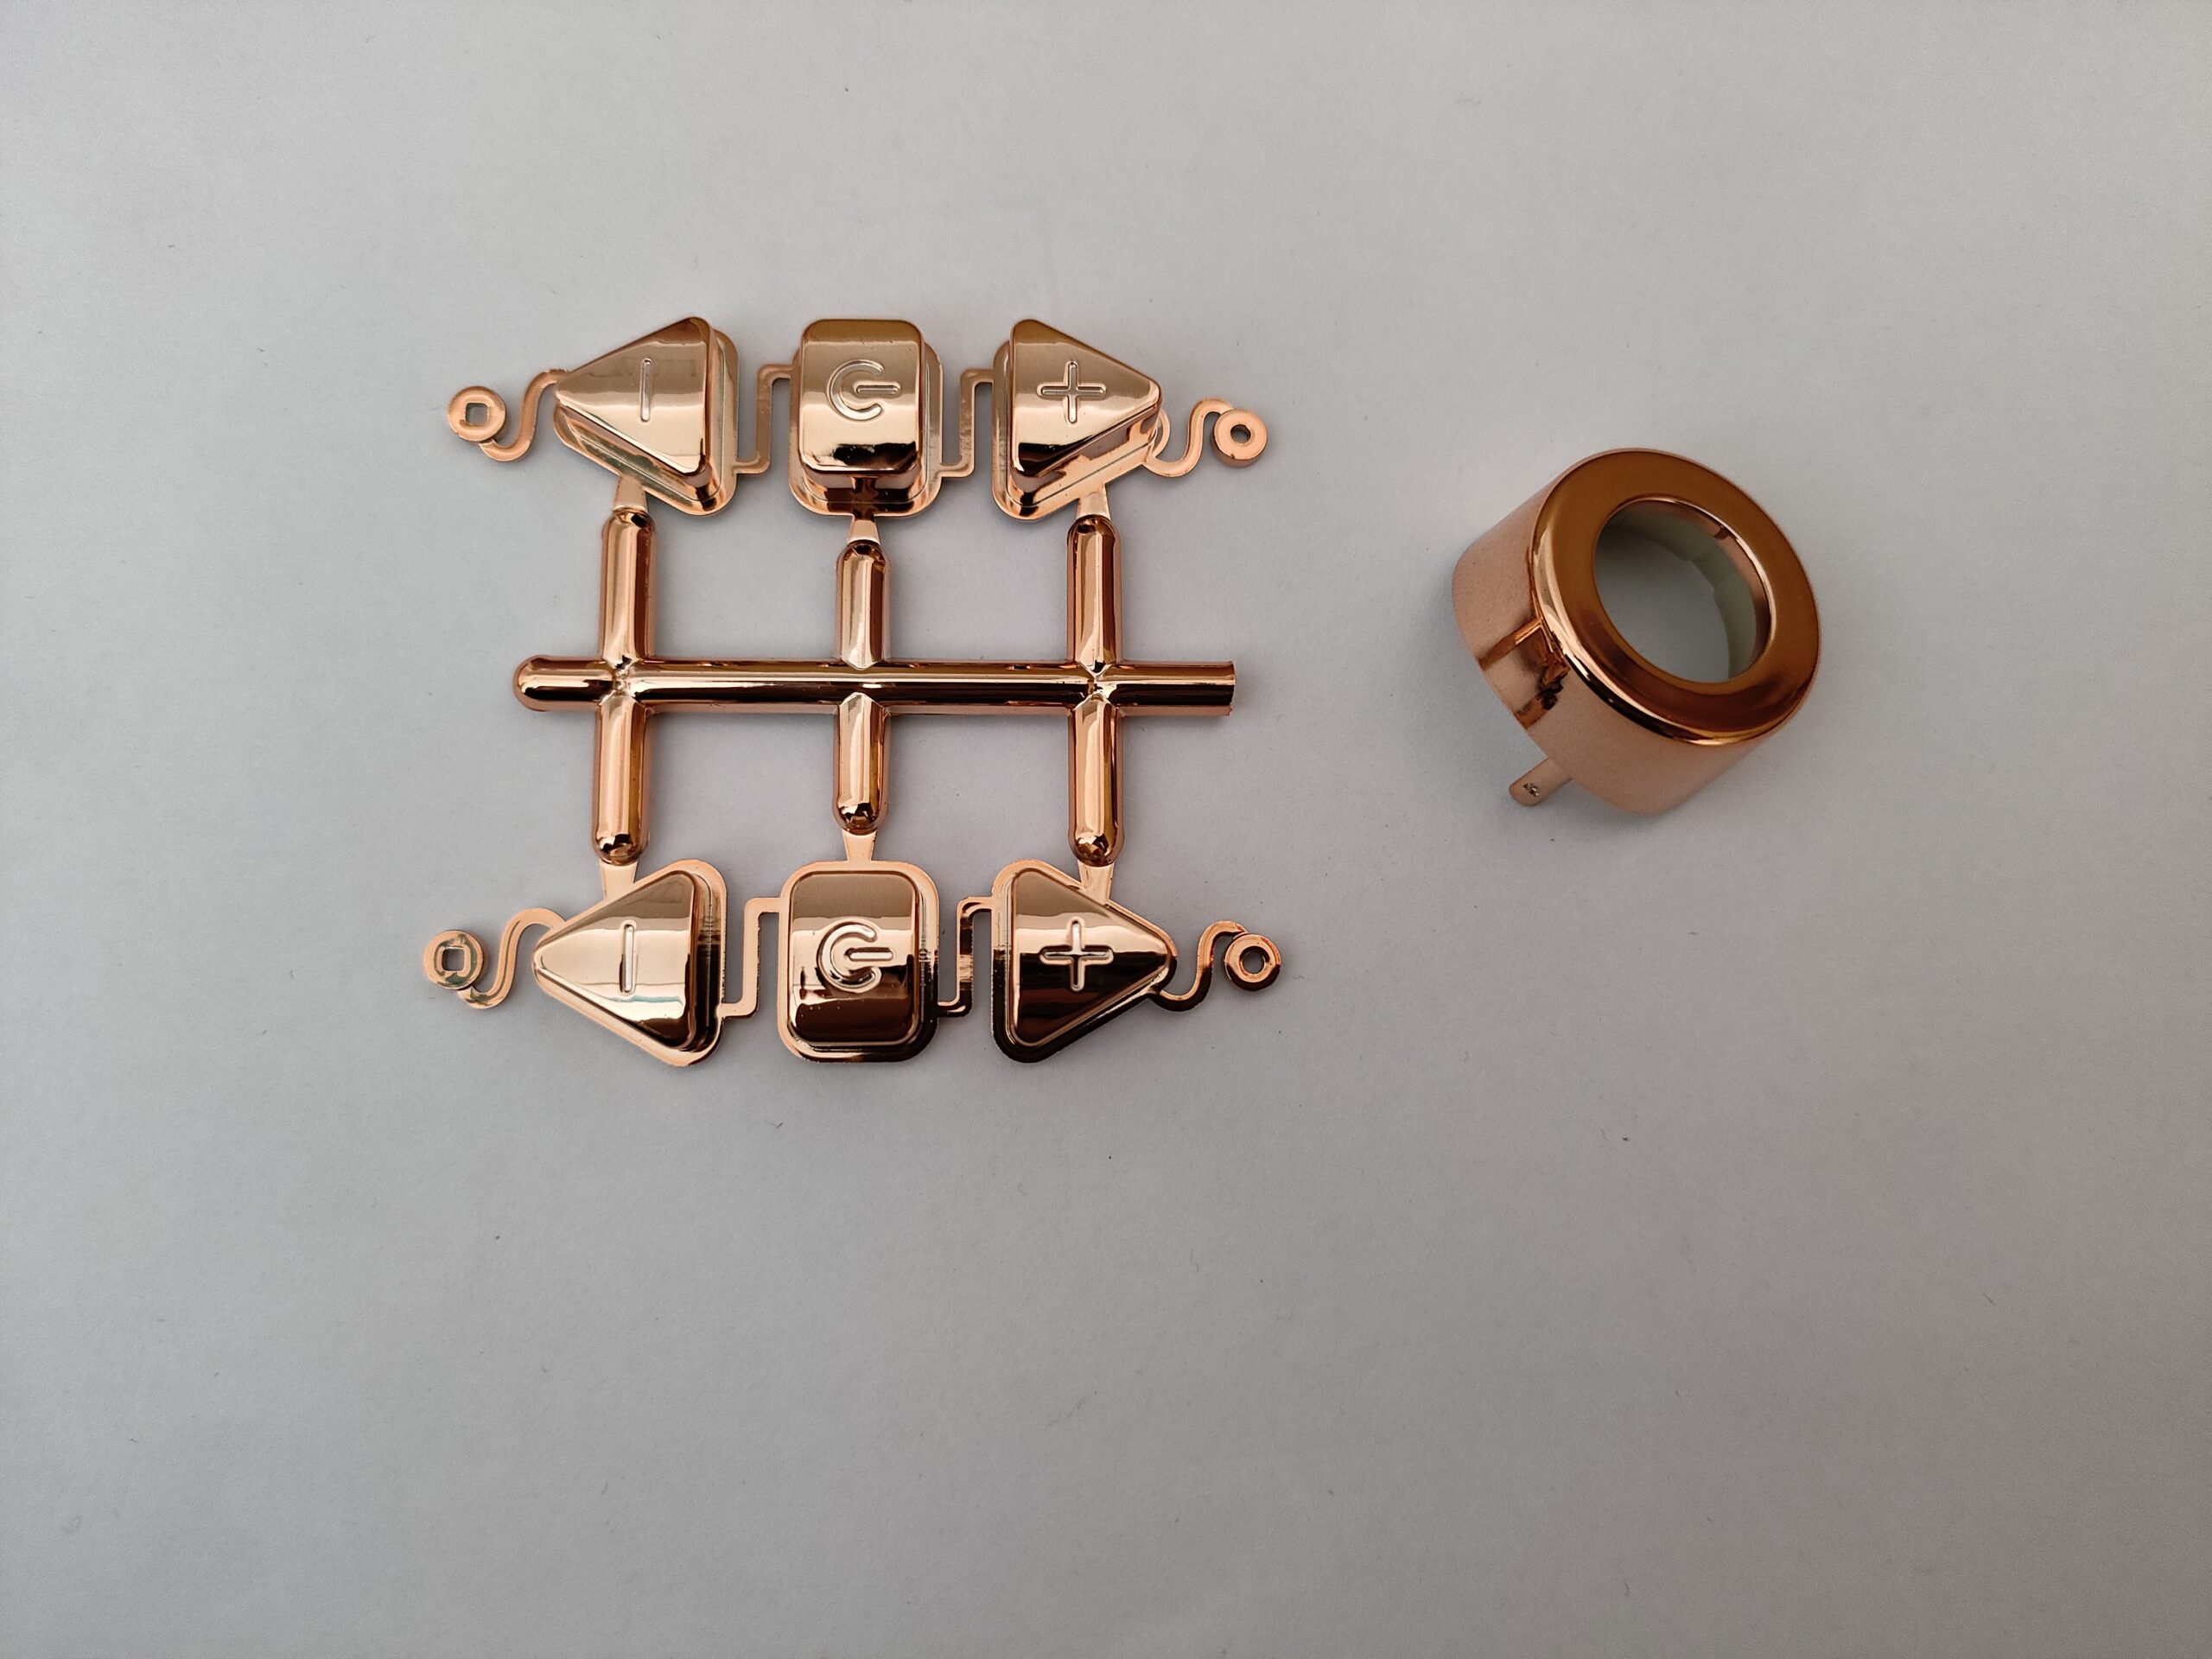
3. Galvanoplastia de aluminio: viabilidad y requisitos de pretratamiento
El aluminio puede someterse a galvanoplastia, pero no es posible conseguir una adhesión fiable utilizando únicamente una línea de galvanoplastia estándar. La película de óxido natural que se forma al instante sobre el aluminio expuesto impide la unión metálica directa, por lo que es imprescindible seguir una secuencia controlada de pretratamiento para cualquier aplicación a escala industrial.
3.1 Secuencia estándar de pretratamiento para el recubrimiento de aluminio
- Grabado alcalino: Elimina los óxidos superficiales y los contaminantes orgánicos mediante una solución cáustica calentada
- Eliminación de manchas con ácido: Disuelve los residuos de aleación insolubles que quedan tras el decapado, dejando una superficie metálica limpia y activa.
- Inmersión en zincato: Deposita una capa ultrafina de zinc mediante desplazamiento galvánico, creando una superficie de unión uniforme para el posterior recubrimiento
- Proceso de doble zincado: La primera capa de zinc se retira y se vuelve a aplicar para obtener una estructura de grano más densa y fina que mejore notablemente la adherencia.
3.2 Cuándo recubrir el aluminio en lugar de anodizarlo
La galvanoplastia sobre aluminio solo está justificada cuando el anodizado no puede cumplir los requisitos funcionales. Entre los casos de uso habituales se incluyen:
- Piezas que requieren una alta conductividad eléctrica o una baja resistencia de contacto, como barras colectoras, componentes de guías de onda y cajas de blindaje contra interferencias electromagnéticas (EMI)
- Superficies que deben poder soldarse mediante métodos estándar de montaje electrónico
- Aplicaciones que requieren propiedades tribológicas específicas que una capa de óxido no puede garantizar de forma fiable
4. Guía práctica de selección de componentes CNC
La elección entre ambos procesos depende del material de base, los requisitos funcionales, los límites de tolerancia y el entorno de funcionamiento. Las siguientes directrices abarcan los casos más habituales en ingeniería.
4.1 Casos en los que se prefiere el anodizado
- Componentes estructurales de aluminio que requieren protección contra la corrosión y una mayor dureza superficial con un aumento mínimo de peso
- Piezas que requieren aislamiento eléctrico entre las superficies de contacto o los puntos de fijación
- Componentes con cavidades profundas, ranuras estrechas o orificios de alta relación de aspecto en los que es fundamental lograr una cobertura uniforme
- Proyectos que requieran acabados decorativos de color con buena resistencia a la intemperie en exteriores
4.2 Casos en los que se prefiere la galvanoplastia
- Componentes de acero, cobre o latón que requieran protección contra la corrosión o una mayor resistencia al desgaste
- Componentes eléctricos y electrónicos que requieren conductividad, soldabilidad o prestaciones de apantallamiento contra interferencias electromagnéticas (EMI) y de radiofrecuencia (RFI)
- Superficies de contacto deslizantes que requieren una dureza extremadamente elevada y una baja fricción, como el cromado duro
- Componentes que requieren superficies de contacto de metales preciosos para interfaces de señal o de potencia de alta fiabilidad
5. Factores clave que influyen en los costes de ambos procesos de acabado
No es posible generalizar los niveles de coste para todos los casos, ya que ambos procesos dependen en gran medida del material, la geometría y las especificaciones. Los siguientes factores son los que más influyen en el precio unitario final.
5.1 Pretratamiento y composición química del baño
En el caso de la galvanoplastia de aluminio, la secuencia de pretratamiento en varias etapas es el principal factor de coste, ya que implica mano de obra, tiempo de proceso y consumo de productos químicos. En cuanto a la anodización, la anodización estándar con ácido sulfúrico de tipo II utiliza productos químicos de bajo coste, pero el recubrimiento duro de tipo III consume mucha más energía debido a las bajas temperaturas del baño y a las altas densidades de corriente. El recubrimiento con metales preciosos es intrínsecamente caro debido al elevado coste de los materiales de los metales depositados, como el oro o la plata.
5.2 Geometría, deformación y riesgo de reelaboración
Las formas complejas de las piezas requieren una disposición personalizada en las bandejas y un control más estricto del proceso para garantizar un espesor uniforme, lo que aumenta el coste unitario. Las piezas con tolerancias críticas también conllevan un mayor riesgo de tener que volver a trabajarlas, ya que la eliminación de un recubrimiento defectuoso puede alterar de forma permanente las dimensiones del material base. En el caso de las piezas anodizadas, las zonas que requieren enmascaramiento o la eliminación selectiva del recubrimiento también añaden costes de mano de obra y de puesta a punto.
6. Buenas prácticas en materia de planos y pliegos de condiciones para solicitudes de presupuesto
Unas especificaciones claras y completas evitan que se produzca un desajuste entre las expectativas del cliente y el resultado del proveedor. Para ambos procesos, incluya la siguiente información en los planos técnicos y en los documentos de solicitud de presupuesto.
6.1 Material de base y estado de la superficie
Especifique el tipo exacto de aleación, el estado de temple y el acabado preliminar de la superficie. En el caso de aleaciones de aluminio como la 6061 y la 7075, la composición de la aleación influye en el color final del anodizado y en el aspecto de la superficie, por lo que confirmarlo con antelación ayuda a evitar disputas relacionadas con el aspecto y el rendimiento.
6.2 Requisitos de enmascaramiento y recubrimiento selectivo
Marca claramente todas las zonas que deben quedar sin recubrimiento, como los orificios roscados, las almohadillas de contacto eléctrico o las superficies de ajuste de precisión. En PartsMastery, ofrecemos servicios de enmascaramiento para orificios roscados pequeños y de eliminación selectiva del recubrimiento mediante mecanizado CNC secundario o procesamiento láser para zonas que requieren alta precisión.
6.3 Normas de rendimiento e inspección
Consulte las normas industriales aplicables, como la MIL-PRF-8625 para el anodizado del aluminio o la ASTM B633 para la galvanoplastia de zinc sobre acero. Defina el rango de espesor del recubrimiento, los criterios de aceptación para los ensayos de corrosión y los métodos de inspección. Indique siempre si las dimensiones críticas se especifican antes o después del acabado, y tenga en cuenta la dilatación dimensional en los márgenes de mecanizado.
7. Preguntas frecuentes
P1: ¿Afectan ambos procesos a las tolerancias de las piezas CNC?
Sí, ambos procesos modifican las dimensiones de las piezas, pero de formas diferentes. El anodizado provoca un crecimiento controlado con una proporción aproximada de 50/50 entre el crecimiento hacia dentro y hacia fuera, como estimación general, aunque los valores exactos varían según la aleación. La galvanoplastia añade un 100 % de material externo, con una acumulación desigual en los bordes afilados y las roscas. Para elementos con tolerancias ajustadas, define siempre las dimensiones finales y ajusta los márgenes de mecanizado en consecuencia.
Pregunta 2: ¿Es la galvanoplastia siempre más cara que el anodizado?
No. En el caso de los elementos de fijación de acero fabricados en grandes volúmenes, el recubrimiento estándar de zinc puede resultar muy rentable. Sin embargo, en el caso de las piezas de aluminio, la galvanoplastia casi siempre resulta más cara que el anodizado debido a la secuencia de pretratamiento necesaria. Los recubrimientos de metales preciosos son, en general, más caros que el anodizado estándar debido al coste de la materia prima.
Pregunta 3: ¿El aluminio anodizado conduce la electricidad?
El aluminio estándar y el anodizado de recubrimiento duro son aislantes eléctricos, ya que el óxido de aluminio es un material dieléctrico. Si se requiere contacto eléctrico, se puede especificar un anodizado conductor o prever la eliminación selectiva de la capa anódica en las zonas de contacto. La resistencia de contacto requerida debe indicarse siempre claramente en el plano.
Pregunta 4: ¿Qué acabado ofrece una mejor protección contra la corrosión?
En el caso del aluminio, el anodizado de tipo II o III, debidamente sellado, proporciona una excelente protección de barrera a largo plazo, ya que la capa de óxido se integra completamente con el sustrato. En el caso del acero, el zinc galvanizado proporciona una protección eficaz contra la corrosión de sacrificio. En el aluminio, un recubrimiento con poca adherencia puede deslaminarse en los defectos y permitir la corrosión por socavación, por lo que el anodizado suele ser más fiable para los materiales con base de aluminio.
Conclusión
En definitiva, el anodizado y la galvanoplastia tienen finalidades funcionales distintas y no son alternativas directamente intercambiables. El anodizado crea una capa de óxido integrada, ideal para la resistencia a la corrosión, la dureza superficial y el aislamiento eléctrico en componentes de aluminio. La galvanoplastia deposita una capa metálica independiente para aportar conductividad, soldabilidad, alta resistencia al desgaste o propiedades decorativas especiales.
En PartsMastery, ofrecemos mecanizado CNC de precisión junto con servicios profesionales de anodizado para componentes de aluminio. Nuestro equipo de ingeniería puede analizar los planos de sus piezas para recomendar el proceso de acabado óptimo, calcular los márgenes de mecanizado adecuados y garantizar el cumplimiento de las tolerancias dimensionales tras el tratamiento superficial. Desde el desarrollo de prototipos hasta la producción en serie, garantizamos resultados de acabado superficial uniformes y fiables en cada proyecto.