



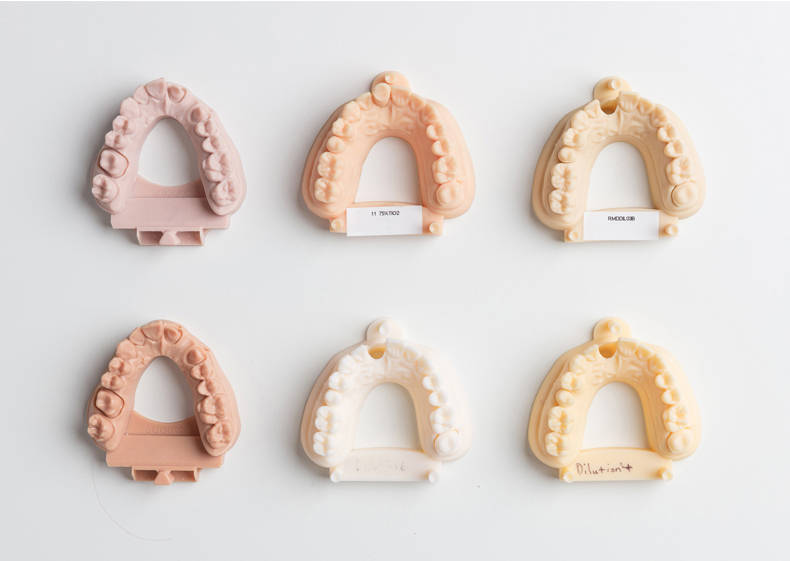
Na família das tecnologias de impressão 3D à base de resina, a DLP (Digital Light Processing) ocupa uma posição única. Ao contrário da SLA, que polimeriza a resina ponto a ponto com um laser de varredura, e ao contrário da LCD, que utiliza uma máscara de cristal líquido, a DLP utiliza um dispositivo digital de microespelhos (DMD) para projetar o padrão de toda uma camada sobre a resina líquida num único flash. Esta diferença fundamental confere à DLP uma clara vantagem em termos de velocidade na produção em série de peças pequenas e de alta precisão.
No entanto, a tecnologia DLP não é uma solução universal. Desde a seleção da resina e os limites das regras de conceção até ao controlo do pós-processamento e às verificações de estabilidade da produção, cada etapa pode afetar a precisão, a resistência e o aspeto da peça final. Este guia aborda os princípios da tecnologia DLP, os sistemas de materiais, as especificações de conceção, os fluxos de trabalho de pós-processamento, comparações com as tecnologias SLA e LCD, bem como dicas essenciais para passar da fase de protótipo à produção. Ajuda os engenheiros a tomar decisões fundamentadas sobre o processo.
1. O que é a impressão 3D DLP?
DLP significa Digital Light Processing. Trata-se de um processo de impressão 3D de cura camada a camada, baseado em resina fotossensível. Pertence à mesma família de tecnologias de fotopolimerização que a SLA (Estereolitografia) e a LCD (SLA mascarada). A principal diferença entre as três tecnologias reside no sistema de imagem. A DLP utiliza um projetor digital baseado num chip DMD. A SLA utiliza um laser UV de varredura. A LCD utiliza uma matriz de LED com uma máscara de cristal líquido.
As principais vantagens da tecnologia DLP resumem-se a três pontos: exposição rápida da área, detalhes precisos e qualidade de superfície uniforme. Uma vez que cada camada é polimerizada de uma só vez como uma imagem completa, em vez de ponto a ponto, a impressão DLP é muito mais rápida do que a SLA para a mesma altura de construção. A adição de mais peças tem um impacto reduzido no tempo de exposição por camada. Isto torna a tecnologia DLP ideal para modelos dentários, padrões de fundição de joalharia, protótipos funcionais de precisão e peças de produção em pequenas séries.
2. Como funciona a impressão 3D DLP
2.1 Componentes principais e configuração da compilação
Uma impressora 3D DLP típica tem quatro componentes principais. Em primeiro lugar, um tanque de resina contém a resina líquida sensível à luz. Em segundo lugar, uma plataforma de construção sobe ou desce para suportar a peça camada a camada. Em terceiro lugar, um sistema de projeção utiliza um projetor UV com um chip DMD. Em quarto lugar, um mecanismo de controlo de camadas gere o movimento da plataforma e a espessura da camada de resina. A maioria das impressoras DLP atuais utiliza uma configuração de baixo para cima. O projetor fica situado por baixo do tanque de resina e projeta luz UV através do fundo transparente do tanque sobre a resina.
2.2 O processo de impressão em seis etapas
O processo de impressão específico segue seis etapas básicas:
- Em primeiro lugar, o software de corte transforma o modelo digital 3D numa série de imagens em camadas. Cada imagem representa uma secção transversal.
- Em segundo lugar, a plataforma de impressão desce até uma espessura de uma camada acima do fundo do tanque. Esta espessura é normalmente de 25 a 100 micrómetros.
- Em seguida, o projetor projeta o padrão da camada atual sobre a resina líquida. A luz UV desencadeia uma reação de fotopolimerização que endurece a área exposta, transformando-a numa secção transversal sólida.
- Em seguida, a plataforma de construção sobe uma espessura de camada. Isto permite que a resina líquida nova preencha o espaço de construção.
- Além disso, nos sistemas «bottom-up», a elevação da plataforma cria um movimento de descamação. Isto separa a camada curada da película de libertação da cuba.
- Por fim, o ciclo repete-se até que toda a peça esteja concluída.
2.3 O tempo de impressão não é tudo
Concluir a impressão não significa que o ciclo de produção tenha terminado. As peças recém-impressas apresentam, normalmente, resina líquida não curada nas suas superfícies. Devem passar por um processo de limpeza, remoção dos suportes e pós-cura por UV para atingirem as suas propriedades mecânicas finais e a qualidade da superfície. Por isso, ao avaliar a eficiência da produção DLP, é necessário incluir o tempo de pós-processamento no ciclo completo. Não se deve ter em conta apenas o tempo de impressão da impressora.
2.4 Exposição paralela e eficiência do lote
Outra característica fundamental da tecnologia DLP é a sua capacidade de exposição paralela. Todas as peças dentro da área de projeção são fotopolimerizadas simultaneamente numa única camada. Assim, adicionar mais peças dentro de uma área de projeção fixa não tem praticamente qualquer efeito no tempo de exposição por camada. Isto significa que a tecnologia DLP consegue lidar com a produção em lote de forma eficiente. É uma das principais razões pelas quais a tecnologia DLP é amplamente utilizada em laboratórios dentários e na fundição de joalharia. É claro que a precisão final da impressão também depende de muitos fatores. Estes incluem o tamanho dos píxeis de projeção, a qualidade do sistema ótico, as propriedades da resina e a calibração da máquina.
3. Como escolher a resina DLP adequada
3.1 Partir da aplicação pretendida
As resinas DLP são polímeros sensíveis à luz. A seleção do material deve partir sempre da utilização pretendida para a peça. Os diferentes casos de utilização impõem exigências muito distintas em termos de resistência mecânica, resistência ao calor, segurança no contacto com o corpo e capacidade de moldagem. A escolha da resina errada pode levar à falha da peça durante a utilização ou à incapacidade de satisfazer as necessidades funcionais.
| Necessidade de peças | Família de resinas recomendada | Utilizações típicas |
|---|---|---|
| Verificação do aspeto e teste de ajuste | Resina padrão | Modelos conceptuais, estudos de forma, protótipos de ajuste |
| Manuseamento com carga ou repetido | Engenharia / resina resistente | Protótipos funcionais, suportes, caixas, gabaritos |
| Flexão, compressão ou vedação | Resina flexível / semelhante à borracha | Juntas, vedantes, peças com toque suave, amortecedores |
| Ambientes com temperaturas elevadas | Resina resistente a altas temperaturas | Ferramentas, dispositivos de fixação, protótipos resistentes ao calor, inserções para moldes |
| Segurança comprovada no contacto com o corpo | Resina médica/odontológica | Guias cirúrgicos, modelos dentários, gabaritos para alinhadores |
| Fundição por cera perdida em metal | Resina moldável | Joalharia, modelos para fundição de precisão |
3.2 Compreender as principais trade-offs
O desempenho dos materiais envolve sempre compromissos. Por exemplo, as resinas para altas temperaturas são normalmente mais frágeis do que as resinas resistentes. Os materiais flexíveis sacrificam a rigidez para ganhar flexibilidade. Por isso, os engenheiros devem comparar as fichas técnicas reais dos materiais. Não se deve partir do princípio de que uma determinada resina apresenta o melhor desempenho em todas as áreas. No caso de peças funcionais, deve-se concentrar-se nas propriedades que são relevantes na utilização real. Estas incluem a resistência à tração, a resistência ao choque, a resistência ao calor, o alongamento antes da ruptura ou a estabilidade ao envelhecimento a longo prazo. Não se deve escolher uma resina apenas porque é comercializada como sendo de “grau de engenharia”.”
3.3 Pós-cura e considerações relativas aos custos
As necessidades e os custos de pós-cura são também fatores que não se podem ignorar. Muitas resinas de engenharia e de alta temperatura necessitam de um ciclo de pós-cura UV rigorosamente definido para atingirem as propriedades mecânicas ou térmicas indicadas. Se a pós-cura for insuficiente, o desempenho real da peça poderá ficar muito aquém dos valores indicados na ficha técnica do material. Ao mesmo tempo, as resinas especiais de engenharia, médicas e de alta temperatura costumam ser muito mais caras do que as resinas padrão. Isto pode aumentar o custo unitário na produção em lote. Antes da produção, confirme sempre se a resina selecionada é compatível com o comprimento de onda da impressora, o solvente de limpeza e o processo de cura do seu fornecedor.
4. Regras de conceção DLP: píxeis, espessura das paredes e suportes
As regras de conceção DLP estão intimamente ligadas à resolução da imagem projetada e à resistência mecânica da resina curada. Compreender estas regras ajuda a evitar falhas de impressão, perda de precisão e defeitos superficiais ainda na fase de conceção. Isto melhora as taxas de sucesso à primeira tentativa.
4.1 Pixéis e tamanho mínimo das características
Um projetor DLP distribui uma matriz de píxeis de tamanho fixo pela sua área de projeção. Píxeis de projeção mais pequenos permitem mostrar detalhes mais precisos. No entanto, é importante ter em conta que o elemento mais pequeno que uma máquina consegue produzir com fiabilidade é, normalmente, maior do que um único pixel. Isto deve-se ao facto de a difração ótica, a dispersão da energia de exposição, o comportamento de cura da resina e a calibração da máquina afetarem, todos eles, a precisão real.
Se um projeto combinar detalhes finos com uma área de projeção relativamente grande, compare o tamanho real dos píxeis com o tamanho dos detalhes. Não se baseie apenas na designação do processo “DLP”. Os diferentes sistemas DLP podem variar bastante em termos de área de construção, tamanho dos píxeis de projeção e resolução ótica. Por isso, deve verificar a viabilidade do projeto com base nas especificações de desempenho da máquina específica.
4.2 Aspecto da superfície e efeito de degraus
As superfícies curvas ou inclinadas podem apresentar um ligeiro efeito de degraus ou textura durante a construção por camadas. Este efeito pode ser difícil de perceber em peças pequenas e de alta resolução. No entanto, torna-se mais visível em grandes superfícies inclinadas ou em faces bem visíveis. É possível melhorar a aparência de várias formas. Ajuste a orientação da peça de modo a que as faces críticas fiquem o mais na vertical possível. Reduza a espessura da camada. Aplique um pós-processamento leve, como lixagem ou polimento.
4.3 Espessura da parede e estruturas finas
Paredes, nervuras e pinos muito finos podem deformar-se durante a impressão ou partir-se durante a remoção dos suportes e o manuseamento. Isto verifica-se especialmente com resinas frágeis. Por isso, as estruturas finas podem necessitar de paredes ligeiramente mais espessas, ou pode optar por uma resina mais resistente para melhorar o rendimento. Como regra geral, a espessura mínima da parede deve ser de, pelo menos, 0,5–1,0 mm. O valor exato depende das propriedades da resina e do tamanho da peça.
4.4 Estruturas de suporte e orientação da construção
A maioria das impressões DLP do tipo «bottom-up» necessita de estruturas de suporte para sustentar saliências e elementos isolados. Isto evita a deformação ou o desprendimento da peça durante a impressão. No entanto, os pontos de contacto dos suportes deixam pequenas marcas que podem prejudicar o aspeto da superfície. Por isso, deve ajustar a orientação da peça de forma a manter as faces estéticas críticas afastadas dos suportes. Deixe também espaço para a limpeza e o acabamento após a remoção dos suportes. No caso de peças com requisitos estéticos muito elevados, pode colocar pontos de suporte em faces não críticas ou em áreas que serão removidas posteriormente.
5. Fluxo de trabalho de pós-processamento DLP
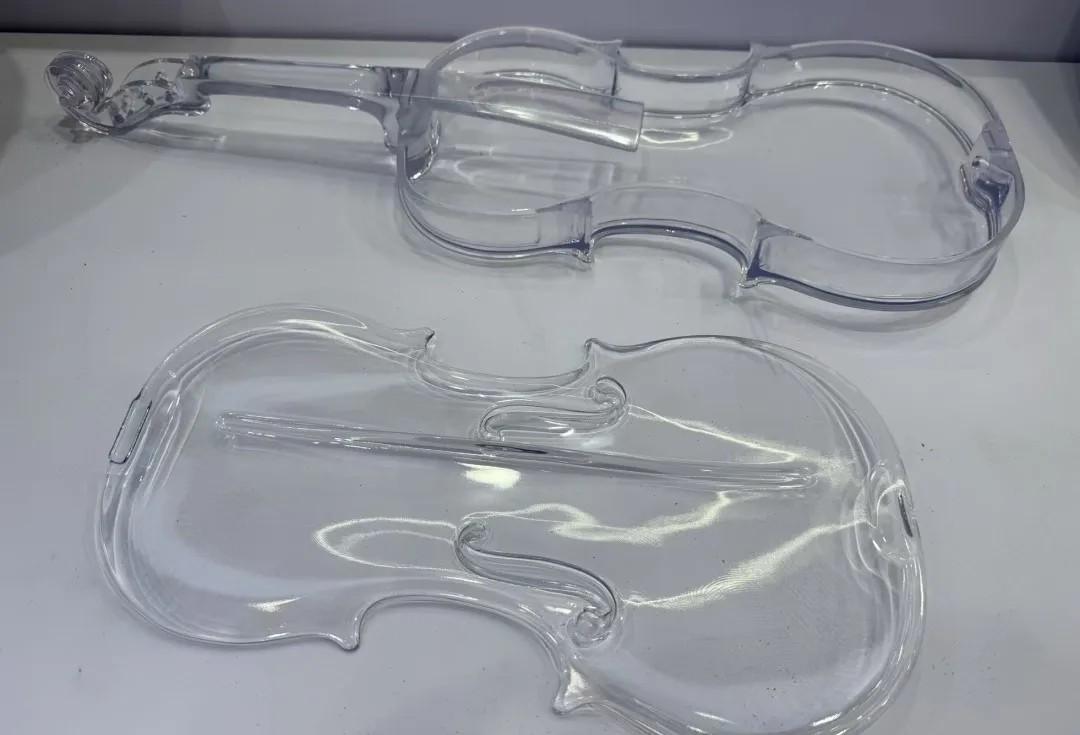
Um fluxo de trabalho completo de pós-processamento DLP inclui a limpeza, a pós-cura por UV, quando necessário, a remoção dos suportes e etapas opcionais de acabamento. Estas etapas afetam não só o aspeto final da peça, mas também o facto de a peça atingir ou não a resistência mecânica e a estabilidade dimensional indicadas para o material.
5.1 Limpeza
As peças recém-impressas apresentam resina líquida não curada nas suas superfícies. Se não as limpar imediatamente, esta resina residual endurecerá durante o manuseamento posterior. Isto provoca superfícies pegajosas ou perda de detalhes. Normalmente, utiliza-se álcool isopropílico (IPA) ou um solvente de limpeza especial. Combine-o com um limpador ultrassónico ou equipamento de limpeza específico para remover os resíduos de resina. Durante a limpeza, siga rigorosamente os passos e o tempo recomendados pelo fabricante da resina. Isto evita uma limpeza excessiva que provoque fissuras na superfície ou o inchaço dos detalhes. Evite também o contacto desnecessário com o solvente, para garantir a segurança do operador.
5.2 Pós-cura por UV
No caso de materiais que necessitam de pós-cura, a pós-cura controlada por UV ajuda a peça a atingir a resistência, a rigidez, o desempenho térmico e a estabilidade dimensional especificados. Normalmente, a pós-cura é realizada numa câmara de cura UV dedicada. A câmara proporciona luz UV uniforme e aquecimento opcional. Siga rigorosamente o tempo de cura, a temperatura e o comprimento de onda recomendados pelo fabricante da resina. Não faça estimativas. Uma cura insuficiente resulta em baixa resistência da peça e fraca estabilidade dimensional a longo prazo. Uma cura excessiva pode tornar a peça frágil ou causar amarelecimento.
5.3 Remoção do suporte e acabamento
Após a impressão e a limpeza, é necessário remover as estruturas de suporte manualmente ou com ferramentas especiais. Os pontos de contacto dos suportes podem deixar pequenas saliências ou amolgadelas. Pode aparar estas imperfeições com lixa, limas ou ferramentas de polimento. As peças com elevados requisitos estéticos também podem ser submetidas a polimento, pintura, revestimento metálico ou outros tratamentos de superfície. Note-se que estas etapas manuais de pós-processamento são muito importantes na estimativa do custo e do prazo de produção em lote. Mesmo que a impressora em si seja rápida, a limpeza, a remoção dos suportes, a cura, a inspeção e o acabamento podem exigir muito trabalho. Estas etapas podem tornar-se pontos de estrangulamento em todo o fluxo de produção.
6. DLP vs. SLA vs. LCD: Comparação e seleção de tecnologias
As tecnologias DLP, SLA e LCD pertencem todas à impressão 3D à base de resina. Todas elas endurecem resina líquida fotossensível através da luz UV. No entanto, utilizam sistemas de imagem diferentes. Isto leva a diferenças em termos de velocidade, precisão, escolha de materiais e estrutura de custos. Compreender estas diferenças ajuda-o a escolher o melhor processo para o seu caso de utilização específico.
| Ponto de comparação | DLP | SLA | LCD (SLA com máscara) |
|---|---|---|---|
| Fonte de luz | Projetor digital baseado na tecnologia DMD | Laser UV de varredura | Matriz de LED com máscara LCD |
| Método de cura | Exposição de camada completa / área completa | Digitalização ponto a ponto | Exposição total com máscara |
| Velocidade de impressão | Normalmente rápido por camada | Normalmente, mais lento por camada | Normalmente rápido por camada |
| Precisão nos detalhes | Depende do tamanho dos píxeis, da óptica e da resina | Depende do ponto do laser, da ótica e da resina | Depende do tamanho dos píxeis, da óptica e da resina |
| Escolha do material | São necessárias resinas específicas para o comprimento de onda DLP | O sistema de materiais mais avançado, a mais vasta gama de opções | São necessárias resinas compatíveis com o comprimento de onda do LCD |
| Custo do equipamento | Moderado | Superior (de qualidade industrial) | Gama baixa (computadores de secretária convencionais) |
| Utilizações típicas | Odontologia, joalharia, peças de precisão, lotes | Protótipos, ferramentas, peças de pequenas ou grandes dimensões | Odontologia, protótipos, peças de precisão, de secretária |
Na prática, a tecnologia DLP é especialmente atrativa para peças pequenas de alta precisão e produção em lotes. A tecnologia SLA continua a ser a escolha preferida para muitos protótipos de precisão e para grandes aplicações industriais. Possui o sistema de materiais mais avançado. A tecnologia LCD abrange uma ampla gama, desde sistemas de secretária acessíveis até plataformas profissionais. Nos últimos anos, registou grandes avanços em termos de resolução e fiabilidade.
Não existe um processo que seja absolutamente melhor. O tamanho da peça, os requisitos de detalhe, a disponibilidade de materiais, o volume de produção e o desempenho real da máquina em questão devem, todos, orientar a decisão sobre o processo. Por isso, uma comparação eficaz deve ser feita entre máquinas, e não entre processos. Dois sistemas DLP diferentes podem apresentar grandes diferenças em termos de área de construção, tamanho dos píxeis de projeção, validação do material e velocidade de produção. Não se pode presumir que tenham o mesmo desempenho só porque ambos são designados por “DLP”.”
7. Áreas de aplicação típicas
A tecnologia DLP é mais útil em aplicações que exigem detalhes precisos, superfícies lisas e eficiência na produção em lote. Segue-se uma visão geral das principais áreas de aplicação.
7.1 Cuidados dentários e médicos
Os laboratórios dentários constituem um dos maiores mercados para a tecnologia DLP. A tecnologia DLP é amplamente utilizada para fabricar guias cirúrgicos, modelos dentários da mandíbula, moldes para alinhadores e restaurações provisórias. Esta tecnologia permite fabricar de forma eficiente peças pequenas e de grande precisão, utilizando materiais especializados seguros para contacto com o corpo. As aplicações médicas seguem uma lógica semelhante. A tecnologia DLP é adequada para modelos anatómicos, ferramentas de planeamento cirúrgico e caixas personalizadas para dispositivos médicos. No entanto, as aplicações implantáveis requerem normalmente uma certificação de materiais e uma validação de processos mais rigorosas.
7.2 Joalharia e Fundição de Precisão
É possível utilizar resinas DLP moldáveis para imprimir modelos de fundição de grande precisão para a fundição por cera perdida. Este processo é ideal para a confeção de pequenas peças de joalharia. Entre os exemplos contam-se engastes de pedras preciosas, formas decorativas detalhadas e anéis personalizados. A elevada resolução e as superfícies lisas da tecnologia DLP permitem que os modelos de fundição reproduzam fielmente os detalhes mais finos. A elevada eficiência por lote torna-o também uma alternativa sólida aos tradicionais modelos em cera esculpidos à mão.
7.3 Prototipagem funcional e desenvolvimento de produtos
No caso de peças pequenas, a tecnologia DLP permite a produção rápida de protótipos funcionais com grande nível de detalhe. As resinas de engenharia podem proporcionar uma resistência mecânica próxima da do produto final. É possível imprimir várias variantes de design lado a lado na mesma placa de construção. Isto acelera a iteração e os testes comparativos A/B. Isto torna a tecnologia DLP uma ferramenta eficiente no desenvolvimento de produtos para eletrónica de consumo, interiores de automóveis, dispositivos médicos e equipamento industrial.
7.4 Produção em pequenas quantidades
Quando o desempenho do material se adequa à aplicação e o elevado custo inicial dos moldes de injeção é difícil de justificar, a tecnologia DLP pode apoiar a produção de peças de precisão em volumes baixos a médios. Exemplos comuns incluem conectores, peças micromecânicas, acessórios de ferramentas personalizados e dispositivos médicos personalizados. A funcionalidade de exposição paralela da tecnologia DLP torna o custo unitário da produção em lote competitivo. No entanto, é necessário ter em conta os custos de mão-de-obra do pós-processamento e as verificações de consistência dos lotes.
8. Do protótipo à produção: considerações fundamentais
A transição da construção de protótipos para a produção em série implica uma mudança fundamental nas prioridades. A questão passa de “a impressora consegue produzi-lo?” para “o processo consegue fornecê-lo de forma consistente, fiável e a um custo acessível?”. Abaixo encontram-se várias áreas que deve priorizar na fase de produção.
8.1 Controlo da consistência dos lotes
Um protótipo bem-sucedido não garante que todos os lotes futuros tenham as mesmas características. O estado do lote de resina, a calibração da impressora, o desgaste do sistema ótico, a temperatura ambiente, a orientação da peça e as definições de pós-cura podem todos afetar a precisão dimensional e a resistência mecânica da peça final. Por isso, deve avaliar as peças de produção dentro de tolerâncias razoáveis. Deve também recorrer à inspeção do primeiro artigo (FAI) para confirmar a estabilidade do processo. No que diz respeito às dimensões críticas, estabeleça um acompanhamento regular do processo e verificações por amostragem.
8.2 Avaliação da estrutura de custos total
Quanto maior for o volume de produção, mais importantes se tornam os custos com a resina, a mão-de-obra e o pós-processamento. Mesmo que a impressão em si seja altamente eficiente, a limpeza, a remoção dos suportes, a cura por UV, a inspeção das dimensões e o acabamento podem exigir muito trabalho. A capacidade de pós-processamento também pode tornar-se um estrangulamento em todo o fluxo de produção. A impressora pode preencher rapidamente toda a placa de construção. No entanto, cada peça tem ainda de passar, uma a uma, pelas etapas de limpeza, cura, remoção de suportes e inspeção. Antes de definir os planos de produção, certifique-se de que estas etapas a jusante conseguem acompanhar a velocidade de produção da impressora. Caso contrário, irá enfrentar um acúmulo de trabalho em curso e atrasos nos prazos de entrega.
8.3 Planos de validação e documentação de qualidade
A definição de um plano de validação sistemático é fundamental para a produção. As verificações repetidas da produção proporcionam inúmeros benefícios. Estes incluem a inspeção do primeiro artigo, a amostragem de dimensões críticas, a monitorização do processo de cura e o rastreio dos lotes de resina. Garante-se assim que o processo se mantém estável ao longo de longas séries de produção. Para aplicações de montagem ou utilizações médicas/dentárias controladas, confirme antecipadamente quais os registos de inspeção, documentos de certificação de materiais ou certificações de sistemas de qualidade (tais como a ISO 13485 ou a ISO 9001) que o fornecedor pode disponibilizar.
8.4 Quando considerar processos alternativos
A DLP é normalmente a melhor opção para a produção em lote, sem recurso a moldes, de peças pequenas de precisão. No entanto, à medida que o design do produto se estabiliza e o volume continua a aumentar, a moldagem por injeção pode tornar-se mais económica. O custo do molde pode ser repartido por um maior número de peças. Além disso, a produção automatizada baseada em ciclos reduz significativamente o custo unitário e a dependência da mão-de-obra. Por isso, avalie o ponto de transição de volume durante o planeamento do projeto. Esclareça se a DLP funciona como processo de produção final ou apenas como uma solução temporária antes da produção em massa.
9. Perguntas frequentes
Qual é mais preciso: DLP ou SLA?
Não se pode simplesmente afirmar que uma é mais precisa do que a outra. O tamanho do pixel de projeção, o sistema ótico e as propriedades da resina afetam a precisão da tecnologia DLP. O tamanho do ponto do laser, a precisão do espelho de orientação do laser e as propriedades da resina afetam a precisão da tecnologia SLA. A tecnologia SLA de nível industrial apresenta normalmente vantagens para peças grandes e formas complexas. A tecnologia DLP destaca-se em peças pequenas e de alta resolução. Deve avaliar a precisão real com base nos parâmetros específicos da máquina e nos dados medidos.
As peças impressas por DLP podem ser utilizadas diretamente?
Normalmente, não diretamente. As peças recém-impressas apresentam resina não curada nas suas superfícies. Ainda não atingiram a sua resistência mecânica final. Têm de passar por um processo de limpeza, remoção dos suportes e pós-cura por UV para atingirem o desempenho indicado para o material. No caso de peças com elevados requisitos estéticos, poderá também ser necessário um acabamento adicional, como lixagem, polimento ou pintura.
A tecnologia DLP é adequada para a produção em grande escala?
A tecnologia DLP é adequada para a produção de peças de precisão em volumes baixos a médios. É especialmente comum em aplicações dentárias e joalheiras. A sua capacidade de exposição paralela torna a produção em lote eficiente. No entanto, para volumes muito elevados (como dezenas de milhares de unidades ou mais) com designs estáveis, a moldagem por injeção proporciona normalmente um melhor custo unitário e maior consistência. O ponto exato de transição depende do tamanho da peça, da complexidade, das necessidades de material e dos custos de pós-processamento manual.
Todas as resinas DLP são intercambiáveis?
Não. As diferentes marcas e modelos de impressoras DLP podem utilizar comprimentos de onda UV distintos. Os mais comuns são 385 nm ou 405 nm. As resinas têm de corresponder ao comprimento de onda da impressora para curarem corretamente. Além disso, algumas impressoras utilizam sistemas de materiais fechados que só são compatíveis com resinas oficiais ou certificadas. Ao selecionar os materiais, confirme sempre que a resina escolhida é totalmente compatível com o seu modelo específico de impressora, com o solvente de limpeza e com o processo de pós-cura.
Conclusão
A impressão 3D DLP, com o seu método exclusivo de cura por exposição de área, conquistou um lugar único na prototipagem rápida e na produção em série de peças pequenas e de alta precisão. O seu principal valor reside na combinação de alta precisão, superfícies lisas e eficiência na produção em série. Isto torna-a especialmente adequada para aplicações nas áreas da medicina dentária, joalharia, prototipagem funcional e peças de precisão em pequenos volumes.
No entanto, para utilizar com sucesso a tecnologia DLP, não basta apenas escolher uma impressora. É necessário considerar sistematicamente a compatibilidade dos materiais de resina, os limites das regras de conceção, o controlo do fluxo de trabalho de pós-processamento, as verificações de consistência dos lotes e a análise completa da estrutura de custos. Só ao integrar estes elementos no plano geral do processo é que poderá tirar pleno partido dos pontos fortes técnicos da tecnologia DLP. Isto também o ajuda a evitar oscilações inesperadas na qualidade ou excedentes de custos durante a transição do protótipo para a produção.
A PartsMastery oferece serviços completos, desde protótipos de impressão 3D em DLP até à produção em pequenas séries. Ajudamos os clientes a tomar decisões profissionais relativamente à seleção de materiais, otimização de processos, controlo do pós-processamento e avaliação de custos. Isto contribui para que os projetos avancem sem problemas, desde a validação do conceito até à produção estável.