



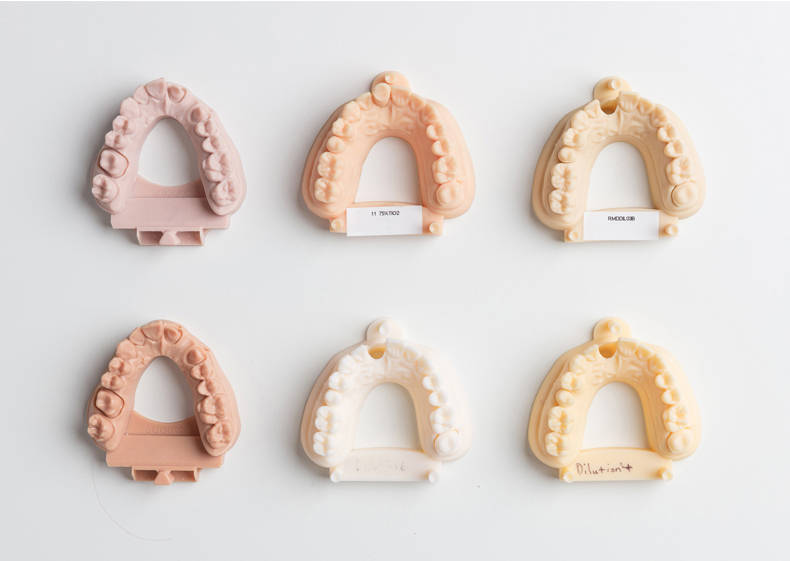
Au sein de la famille des technologies d'impression 3D à base de résine, le DLP (Digital Light Processing) occupe une place à part. Contrairement à la technologie SLA, qui durcit la résine point par point à l'aide d'un laser à balayage, et contrairement à la technologie LCD, qui utilise un masque à cristaux liquides, la technologie DLP utilise un dispositif à micro-miroirs numériques (DMD) pour projeter d'un seul coup l'intégralité du motif d'une couche sur la résine liquide. Cette différence fondamentale confère au DLP un avantage indéniable en termes de vitesse pour la production en série de petites pièces de haute précision.
Cependant, la technologie DLP n’est pas une solution universelle. Du choix de la résine aux contraintes liées aux règles de conception, en passant par le contrôle du post-traitement et les vérifications de stabilité de la production, chaque étape peut influencer la précision, la résistance et l’aspect de la pièce finale. Ce guide aborde les principes de la technologie DLP, les systèmes de matériaux, les spécifications de conception, les flux de travail de post-traitement, les comparaisons avec les technologies SLA et LCD, ainsi que des conseils clés pour passer du prototype à la production. Il aide les ingénieurs à prendre des décisions éclairées concernant les processus.
1. Qu'est-ce que l'impression 3D DLP ?
DLP signifie « Digital Light Processing » (traitement numérique de la lumière). Il s'agit d'un procédé d'impression 3D par durcissement couche par couche, basé sur une résine photosensible. Il appartient à la même famille de technologies de photopolymérisation que le SLA (stéréolithographie) et le LCD (SLA masqué). La principale différence entre ces trois technologies réside dans le système d'imagerie. Le DLP utilise un projecteur numérique équipé d'une puce DMD. Le SLA utilise un laser UV à balayage. Le LCD utilise un réseau de LED associé à un masque à cristaux liquides.
Les principaux avantages de la technologie DLP se résument à trois points : une exposition rapide de la surface, un niveau de détail élevé et une finition lisse. Chaque couche étant durcie en une seule fois sous forme d’image complète, plutôt que point par point, l’impression DLP est nettement plus rapide que l’impression SLA pour une même hauteur d’impression. L'ajout de pièces supplémentaires n'a qu'un impact minime sur le temps d'exposition par couche. Cela rend la technologie DLP idéale pour les modèles dentaires, les modèles de moulage de bijoux, les prototypes fonctionnels de précision et les pièces de production en petites séries.
2. Comment fonctionne l'impression 3D DLP ?
2.1 Composants principaux et configuration de la compilation
Une imprimante 3D DLP classique comporte quatre éléments principaux. Premièrement, un bac à résine contient la résine liquide photosensible. Deuxièmement, une plate-forme d’impression monte ou descend pour supporter la pièce couche par couche. Troisièmement, un système de projection utilise un projecteur UV équipé d’une puce DMD. Quatrièmement, un mécanisme de contrôle des couches gère le déplacement de la plate-forme et l’épaisseur de la couche de résine. La plupart des imprimantes DLP actuelles utilisent une configuration « de bas en haut ». Le projecteur est placé sous le bac à résine et projette de la lumière UV à travers le fond transparent du bac sur la résine.
2.2 Le processus d'impression en six étapes
Le procédé d'impression en question se déroule en six étapes fondamentales :
- Tout d'abord, un logiciel de découpage transforme le modèle numérique en 3D en une série d'images en couches. Chaque image représente une coupe transversale.
- Deuxièmement, la plate-forme d'impression descend jusqu'à une épaisseur d'une couche au-dessus du fond de la cuve. Celle-ci est généralement comprise entre 25 et 100 microns.
- Ensuite, le projecteur projette le motif de la couche en cours sur la résine liquide. La lumière UV déclenche une réaction de photopolymérisation qui durcit la zone exposée pour former une section transversale solide.
- Ensuite, la plate-forme d'impression remonte d'une épaisseur de couche. Cela permet à la résine liquide fraîche de remplir l'espace de construction.
- De plus, dans les systèmes « bottom-up », la remontée de la plate-forme génère un mouvement de décollement. Cela permet de séparer la couche durcie du film de démoulage de la cuve.
- Enfin, le cycle se répète jusqu’à ce que la pièce soit entièrement terminée.
2.3 Le temps d'impression n'est pas le seul critère à prendre en compte
La finition de l'impression ne signifie pas que le cycle de production est terminé. Les pièces fraîchement imprimées présentent généralement de la résine liquide non durcie à leur surface. Elles doivent subir un nettoyage, un retrait des supports et un post-durcissement aux UV pour atteindre leurs propriétés mécaniques et leur qualité de surface définitives. Par conséquent, lorsque vous évaluez l'efficacité de la production DLP, vous devez inclure le temps de post-traitement dans le cycle complet. Ne vous concentrez pas uniquement sur le temps d'impression de l'imprimante.
2.4 Exposition parallèle et rendement par lot
Une autre caractéristique clé de la technologie DLP réside dans sa capacité d’exposition parallèle. Toutes les pièces situées dans la zone de projection durcissent simultanément au sein d’une même couche. Ainsi, l’ajout de pièces supplémentaires dans une zone de projection donnée n’a pratiquement aucun effet sur le temps d’exposition par couche. Cela signifie que la technologie DLP permet de gérer efficacement la production en série. C'est l'une des principales raisons pour lesquelles la technologie DLP est largement utilisée dans les laboratoires dentaires et pour la fonte de bijoux. Bien entendu, la précision finale de l'impression dépend également de nombreux facteurs, notamment la taille des pixels de projection, la qualité du système optique, les propriétés de la résine et l'étalonnage de la machine.
3. Comment choisir la résine DLP adaptée
3.1 Partir de l'application visée
Les résines DLP sont des polymères photosensibles. Le choix du matériau doit toujours partir de l'utilisation prévue de la pièce. Les différents cas d'utilisation imposent des exigences très variées en matière de résistance mécanique, de résistance à la chaleur, de sécurité au contact de la peau et de capacité de moulage. Le choix d'une résine inadaptée peut entraîner une défaillance de la pièce lors de son utilisation ou l'impossibilité de répondre aux besoins fonctionnels.
| Besoin de pièces détachées | Gamme de résines recommandée | Utilisations courantes |
|---|---|---|
| Contrôle visuel et test d'ajustement | Résine standard | Maquettes conceptuelles, études de forme, prototypes d'ajustement |
| Manutention de charges lourdes ou répétée | Ingénierie / résine résistante | Prototypes fonctionnels, supports, boîtiers, gabarits |
| Cintrage, compression ou étanchéité | Résine souple / de type caoutchouc | Joints, joints d'étanchéité, pièces au toucher doux, amortisseurs |
| Environnements à haute température | Résine résistante aux hautes températures | Outillage, gabarits, prototypes résistants à la chaleur, inserts de moules |
| Sécurité certifiée en cas de contact avec le corps | Résine à usage médical et dentaire | Guides chirurgicaux, modèles dentaires, gabarits pour aligneurs |
| Moulage de précision de pièces métalliques | Résine moulable | Bijoux, modèles de moulage de précision |
3.2 Comprendre les compromis importants
Les performances des matériaux impliquent toujours des compromis. Par exemple, les résines résistantes aux hautes températures sont généralement plus fragiles que les résines tenaces. Les matériaux souples sacrifient leur rigidité au profit de leur flexibilité. Les ingénieurs doivent donc comparer les fiches techniques réelles des matériaux. Ne partez pas du principe qu’une résine offre les meilleures performances dans tous les domaines. Pour les pièces fonctionnelles, concentrez-vous sur les propriétés qui comptent dans la pratique. Il s’agit notamment de la résistance à la traction, de la résistance aux chocs, de la résistance à la chaleur, de l’allongement avant rupture ou de la stabilité au vieillissement à long terme. Ne choisissez pas une résine simplement parce qu’elle est commercialisée comme étant de “ qualité technique ”.”
3.3 Post-durcissement et considérations relatives aux coûts
Les exigences et le coût du post-durcissement sont également des facteurs à ne pas négliger. De nombreuses résines techniques et résistantes aux hautes températures nécessitent un cycle de post-durcissement UV strictement défini pour atteindre les propriétés mécaniques ou thermiques annoncées. Si le post-durcissement est insuffisant, les performances réelles de la pièce peuvent être bien inférieures aux valeurs indiquées dans la fiche technique du matériau. Par ailleurs, les résines techniques spécialisées, médicales et résistantes aux hautes températures coûtent généralement beaucoup plus cher que les résines standard. Cela peut augmenter le coût unitaire dans le cadre d’une production en série. Avant de lancer la production, vérifiez toujours que la résine choisie est compatible avec la longueur d’onde de l’imprimante, le solvant de nettoyage et le procédé de durcissement de votre fournisseur.
4. Règles de conception DLP : pixels, épaisseur des parois et supports
Les règles de conception DLP sont étroitement liées à la résolution de l'image projetée et à la résistance mécanique de la résine durcie. La compréhension de ces règles vous aide à éviter les échecs d'impression, les pertes de précision et les défauts de surface dès la phase de conception. Cela permet d'améliorer les taux de réussite dès le premier passage.
4.1 Pixels et taille minimale des éléments
Un projecteur DLP projette une matrice de pixels de taille fixe sur sa zone de projection. Des pixels de projection plus petits permettent de reproduire des détails plus fins. Il faut toutefois noter que le plus petit détail qu’une machine peut reproduire de manière fiable est généralement plus grand qu’un seul pixel. En effet, la diffraction optique, la dispersion de l’énergie d’exposition, le comportement de durcissement de la résine et l’étalonnage de la machine ont tous une incidence sur la précision réelle.
Si un modèle allie des détails fins à une surface d'impression relativement importante, comparez la taille réelle en pixels à celle des détails. Ne vous fiez pas uniquement à la mention “ DLP ” indiquant le procédé utilisé. Les différents systèmes DLP peuvent présenter des écarts considérables en termes de surface d'impression, de taille des pixels projetés et de résolution optique. Vous devez donc vérifier la faisabilité du modèle en vous basant sur les caractéristiques techniques spécifiques de la machine.
4.2 Aspect de la surface et effet d'escalier
Les surfaces courbes ou inclinées peuvent présenter un léger effet d'escalier ou une texture lors de la fabrication par couches. Cet effet peut être difficile à percevoir sur les petites pièces à haute résolution. Il devient toutefois plus visible sur les grandes surfaces inclinées ou les faces très exposées. Vous pouvez améliorer l'aspect de plusieurs façons. Ajustez l'orientation de la pièce afin que les faces critiques restent aussi verticales que possible. Réduisez l'épaisseur des couches. Appliquez un léger post-traitement, tel que le ponçage ou le polissage.
4.3 Épaisseur des parois et structures fines
Les parois, nervures et tiges très fines peuvent se déformer pendant l’impression ou se casser lors du retrait des supports et de la manipulation. C’est particulièrement vrai avec les résines fragiles. Les structures fines peuvent donc nécessiter des parois légèrement plus épaisses, ou vous pouvez choisir une résine plus résistante pour améliorer le rendement. En règle générale, l’épaisseur minimale des parois doit être comprise entre 0,5 et 1,0 mm. La valeur exacte dépend des propriétés de la résine et de la taille de la pièce.
4.4 Structures de soutien et orientation de l'assemblage
La plupart des impressions DLP « de bas en haut » nécessitent des structures de support pour maintenir les surplombs et les éléments isolés. Cela permet d'éviter toute déformation ou tout détachement de la pièce pendant l'impression. Cependant, les points de contact des supports laissent de petites marques qui peuvent nuire à l'aspect de la surface. Il est donc recommandé d'ajuster l'orientation de la pièce afin d'éloigner les faces esthétiquement critiques des supports. Prévoyez également suffisamment d'espace pour le nettoyage et la finition après le retrait des supports. Pour les pièces soumises à des exigences esthétiques très élevées, vous pouvez placer les points d'appui sur des faces non critiques ou des zones qui seront retirées ultérieurement.
5. Flux de travail de post-traitement DLP
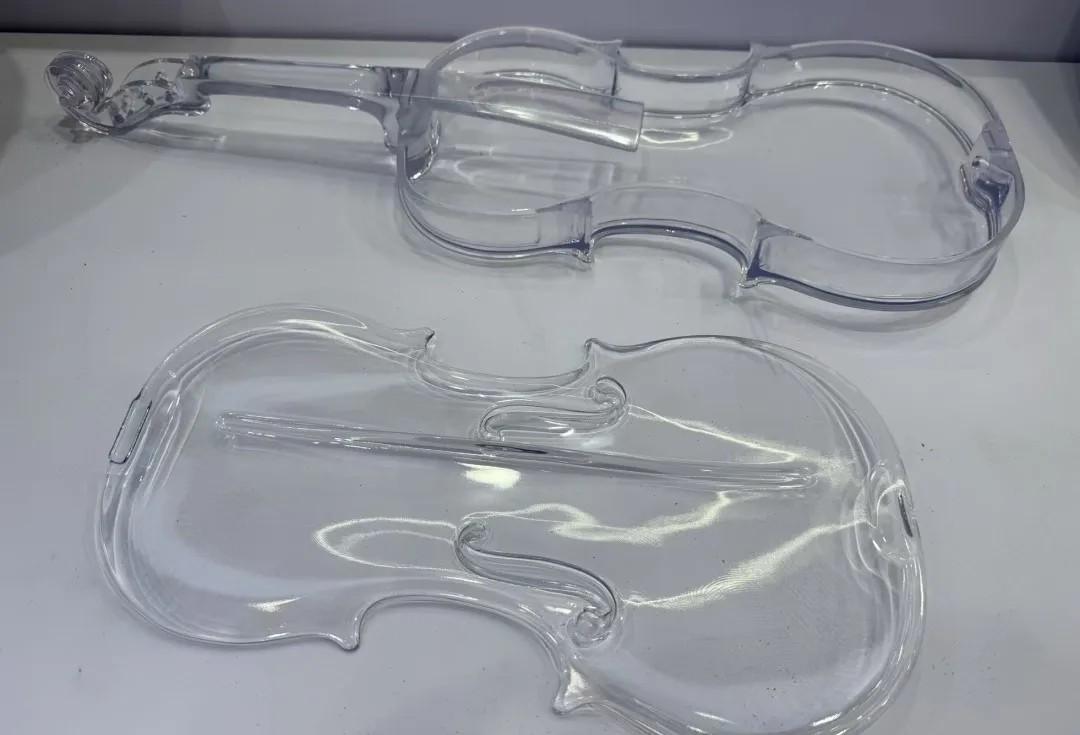
Un flux de travail complet de post-traitement DLP comprend le nettoyage, le post-durcissement aux UV si nécessaire, le retrait des supports et des étapes de finition facultatives. Ces étapes ont une incidence non seulement sur l’aspect final de la pièce, mais aussi sur sa capacité à atteindre la résistance mécanique et la stabilité dimensionnelle indiquées pour le matériau.
5.1 Nettoyage
Les pièces fraîchement imprimées présentent des résidus de résine liquide non durcie à leur surface. Si vous ne les nettoyez pas rapidement, ces résidus de résine durciront lors des manipulations ultérieures. Cela peut entraîner des surfaces collantes ou une perte de détails. On utilise généralement de l'alcool isopropylique (IPA) ou un solvant de nettoyage spécifique. Associez-le à un nettoyeur à ultrasons ou à un équipement de nettoyage dédié pour éliminer les résidus de résine. Lors du nettoyage, respectez scrupuleusement les étapes et la durée recommandées par le fabricant de la résine. Cela permet d'éviter un nettoyage excessif susceptible de provoquer des fissures en surface ou un gonflement des détails. Évitez également tout contact inutile avec le solvant pour la sécurité de l'opérateur.
5.2 Post-durcissement aux UV
Pour les matériaux nécessitant un post-durcissement, un post-durcissement UV contrôlé permet à la pièce d’atteindre la résistance, la rigidité, les performances thermiques et la stabilité dimensionnelle spécifiées. Le post-durcissement s’effectue généralement dans une chambre de durcissement UV dédiée. Cette chambre fournit un rayonnement UV uniforme et un chauffage en option. Respectez scrupuleusement la durée de durcissement, la température et la longueur d'onde recommandées par le fabricant de la résine. Ne vous fiez pas à des estimations. Un durcissement insuffisant entraîne une faible résistance de la pièce et une mauvaise stabilité dimensionnelle à long terme. Un durcissement excessif peut rendre la pièce cassante ou provoquer un jaunissement.
5.3 Retrait des supports et finition
Après l'impression et le nettoyage, vous devez retirer les structures de soutien à la main ou à l'aide d'outils spéciaux. Les points de contact des supports peuvent laisser de petites bosses ou des marques. Vous pouvez les poncer à l'aide de papier de verre, de limes ou d'outils de polissage. Les pièces pour lesquelles l'aspect esthétique est primordial peuvent également faire l'objet d'un polissage, d'une peinture, d'un revêtement métallique ou d'autres traitements de surface. Notez que ces étapes manuelles de post-traitement ont une grande importance lorsque vous estimez le coût de production par lot et les délais de fabrication. Même si l'imprimante elle-même est rapide, le nettoyage, le retrait des supports, le durcissement, l'inspection et la finition peuvent nécessiter beaucoup de main-d'œuvre. Ils peuvent constituer des goulots d'étranglement dans l'ensemble du flux de production.
6. DLP, SLA et LCD : comparaison des technologies et choix de la technologie la plus adaptée
Les technologies DLP, SLA et LCD relèvent toutes de l'impression 3D à base de résine. Elles consistent toutes à durcir une résine liquide photosensible à l'aide de rayons UV. Elles utilisent toutefois des systèmes d'imagerie différents. Cela se traduit par des différences en termes de vitesse, de précision, de choix des matériaux et de structure des coûts. Comprendre ces différences vous aide à choisir le procédé le mieux adapté à votre cas d'utilisation spécifique.
| Point de comparaison | DLP | ALS | LCD (SLA masqué) |
|---|---|---|---|
| Source lumineuse | Projecteur numérique à technologie DMD | Laser UV à balayage | Matrice de LED avec masque LCD |
| Procédé de durcissement | Exposition sur toute la couche / sur toute la surface | Balayage point par point | Exposition de toute la couche avec masque |
| Vitesse d'impression | Généralement rapide par couche | Généralement plus lent à chaque couche | Généralement rapide par couche |
| Précision des détails | Cela dépend de la taille des pixels, de l'optique et de la résine | Cela dépend du spot laser, de l'optique et de la résine | Cela dépend de la taille des pixels, de l'optique et de la résine |
| Choix des matériaux | Nécessite des résines DLP spécifiques à chaque longueur d'onde | Le système de matériaux le plus abouti, le choix le plus large | Nécessite des résines adaptées à la longueur d'onde des écrans LCD |
| Coût du matériel | Modéré | Supérieur (qualité industrielle) | Bas de gamme (PC de bureau grand public) |
| Utilisations courantes | Dentaire, joaillerie, pièces de précision, production en série | Prototypes, outillage, pièces de petite ou de grande taille | Dentaire, prototypes, pièces de précision, de bureau |
En pratique, la technologie DLP est particulièrement intéressante pour la fabrication de petites pièces de haute précision et la production en série. La technologie SLA reste le choix privilégié pour de nombreux prototypes de précision et les applications industrielles à grande échelle. Elle dispose du système de matériaux le plus abouti. La technologie LCD couvre une large gamme allant des systèmes de bureau abordables aux plateformes professionnelles. Elle a réalisé d’importants progrès en matière de résolution et de fiabilité ces dernières années.
Aucun procédé n’est en soi meilleur qu’un autre. La taille des pièces, les exigences en matière de détails, la disponibilité des matériaux, le volume de production et les performances réelles de la machine en question doivent tous être pris en compte dans le choix du procédé. Une comparaison pertinente doit donc s’effectuer entre machines, et non entre procédés. Deux systèmes DLP différents peuvent présenter des écarts importants en termes de zone d’impression, de taille des pixels de projection, de validation des matériaux et de vitesse de production. On ne peut pas supposer qu’ils offrent les mêmes performances simplement parce qu’ils portent tous deux la dénomination “ DLP ”.”
7. Domaines d'application typiques
La technologie DLP est particulièrement utile dans les applications qui exigent un niveau de détail élevé, des surfaces lisses et un rendement élevé en production en série. Vous trouverez ci-dessous un aperçu des principaux domaines d'application.
7.1 Soins dentaires et médicaux
Les laboratoires dentaires constituent l’un des principaux marchés de la technologie DLP. Cette dernière est largement utilisée pour fabriquer des guides chirurgicaux, des modèles dentaires de mâchoires, des gabarits d’aligneurs et des restaurations provisoires. Cette technologie permet de produire efficacement des pièces fines et de petite taille à partir de matériaux spécialisés sans danger pour le corps. Les applications médicales suivent une logique similaire. La technologie DLP convient aux modèles anatomiques, aux outils de planification chirurgicale et aux boîtiers de dispositifs médicaux sur mesure. Cependant, les applications implantables nécessitent généralement une certification des matériaux et une validation des processus plus strictes.
7.2 Bijouterie et moulage de précision
Vous pouvez utiliser des résines DLP moulables pour imprimer des modèles de moulage fins destinés à la fonderie à cire perdue. Ce procédé est idéal pour la fabrication de petits objets de joaillerie. Citons par exemple les montures de pierres précieuses, les formes décoratives détaillées et les bagues sur mesure. La haute résolution et les surfaces lisses obtenues grâce à la technologie DLP permettent aux modèles de moulage de reproduire fidèlement les détails les plus fins. Son rendement élevé par lot en fait également une excellente alternative aux modèles en cire traditionnels sculptés à la main.
7.3 Prototypage fonctionnel et développement de produits
Pour les petites pièces, la technologie DLP permet de fabriquer rapidement des prototypes fonctionnels riches en détails. Les résines techniques peuvent offrir une résistance mécanique proche de celle du produit final. Vous pouvez imprimer plusieurs variantes de conception côte à côte sur le même plateau d'impression. Cela accélère les itérations et les tests comparatifs A/B. La technologie DLP constitue ainsi un outil efficace dans le développement de produits pour l'électronique grand public, les intérieurs automobiles, les dispositifs médicaux et les équipements industriels.
7.4 Production en petites séries
Lorsque les performances du matériau répondent aux besoins spécifiques et que le coût initial élevé des moules d’injection est difficile à justifier, la technologie DLP peut permettre la production de pièces de précision en petites à moyennes séries. Parmi les exemples courants, on peut citer les connecteurs, les pièces micromécaniques, les gabarits d’outillage sur mesure et les dispositifs médicaux personnalisés. La fonctionnalité d’exposition parallèle de la technologie DLP rend le coût unitaire de la production en série compétitif. Il faut toutefois tenir compte des coûts de main-d'œuvre liés au post-traitement et des contrôles de cohérence des lots.
8. Du prototype à la production : éléments clés à prendre en compte
Le passage de la fabrication de prototypes à la production en série implique un changement fondamental dans les priorités. La question n'est plus “ l'imprimante est-elle capable de le fabriquer ? ”, mais “ le processus permet-il de le produire de manière constante, fiable et à un coût raisonnable ? ”. Vous trouverez ci-dessous plusieurs aspects auxquels vous devez accorder la priorité lors de la phase de production.
8.1 Contrôle de la cohérence des lots
Un prototype réussi ne garantit pas que tous les lots futurs seront identiques. L'état du lot de résine, l'étalonnage de l'imprimante, l'usure du système optique, la température ambiante, l'orientation de la pièce et les paramètres de post-durcissement peuvent tous influencer la précision dimensionnelle et la résistance mécanique de la pièce finale. Vous devez donc évaluer les pièces de production en vous en tenant à des tolérances raisonnables. Vous devez également recourir à une inspection du premier article (FAI) pour confirmer la stabilité du processus. Pour les cotes critiques, mettez en place un suivi régulier du processus et des contrôles par échantillonnage.
8.2 Évaluation de la structure des coûts complets
Plus le volume de production est élevé, plus le coût des résines, de la main-d’œuvre et des opérations de post-traitement prend de l’importance. Même si l’impression en elle-même est très efficace, le nettoyage, le retrait des supports, le durcissement aux UV, le contrôle dimensionnel et la finition peuvent nécessiter beaucoup de main-d’œuvre. La capacité de post-traitement peut également constituer un goulot d’étranglement dans l’ensemble du flux de production. L’imprimante peut remplir rapidement l’ensemble du plateau d’impression. Mais chaque pièce doit tout de même passer, une par une, par les étapes de nettoyage, de durcissement, de retrait des supports et d’inspection. Avant d’établir vos plans de production, assurez-vous que ces étapes en aval peuvent suivre le rythme de production de l’imprimante. Sinon, vous risquez de vous retrouver avec un arriéré de travaux en cours et des retards dans les délais de livraison.
8.3 Plans de validation et documentation relative à la qualité
La mise en place d'un plan de validation systématique est essentielle pour la production. Les contrôles répétés en production offrent de nombreux avantages. Parmi ceux-ci figurent l'inspection du premier article, l'échantillonnage des dimensions critiques, la surveillance du durcissement et le suivi des lots de résine. Ils garantissent la stabilité du processus sur de longues séries. Pour les applications d'assemblage ou les utilisations médicales/dentaires soumises à des contrôles stricts, vérifiez au préalable quels sont les rapports d'inspection, les documents de certification des matériaux ou les certifications de système qualité (telles que ISO 13485 ou ISO 9001) que le fournisseur est en mesure de fournir.
8.4 Quand envisager d'autres processus ?
Le DLP est généralement la meilleure solution pour la production en série, sans moule, de petites pièces de précision. Cependant, à mesure que la conception du produit se stabilise et que les volumes ne cessent d’augmenter, le moulage par injection peut s’avérer plus rentable. Le coût du moule peut ainsi être réparti sur un plus grand nombre de pièces. De plus, la production automatisée par cycles réduit considérablement le coût unitaire et la dépendance vis-à-vis de la main-d’œuvre. Il convient donc d’évaluer le seuil de volume lors de la planification du projet. Il faut déterminer si la technologie DLP sera utilisée comme procédé de production final ou uniquement comme solution temporaire avant la production en série.
9. Foire aux questions
Quelle est la technologie la plus précise : le DLP ou le SLA ?
On ne peut pas affirmer simplement que l'une est plus précise que l'autre. La taille des pixels de projection, le système optique et les propriétés de la résine influencent la précision de la technologie DLP. La taille du spot laser, la précision du miroir de déviation du laser et les propriétés de la résine influencent la précision de la technologie SLA. La technologie SLA de niveau industriel présente généralement des avantages pour les pièces de grande taille et les formes complexes. La technologie DLP excelle quant à elle pour les petites pièces à haute résolution. Vous devez évaluer la précision réelle en fonction des paramètres spécifiques de la machine et des données mesurées.
Les pièces imprimées en DLP peuvent-elles être utilisées telles quelles ?
En général, pas directement. Les pièces fraîchement imprimées présentent encore de la résine non durcie à leur surface. Elles n’ont pas encore atteint leur résistance mécanique finale. Elles doivent subir un nettoyage, un retrait des supports et un post-durcissement aux UV pour atteindre les performances indiquées pour le matériau. Pour les pièces soumises à des exigences esthétiques élevées, une finition supplémentaire, telle que le ponçage, le polissage ou la peinture, peut également s’avérer nécessaire.
La technologie DLP est-elle adaptée à la production à grande échelle ?
La technologie DLP est adaptée à la production de pièces de précision en petites et moyennes séries. Elle est particulièrement répandue dans les secteurs dentaire et de la joaillerie. Sa capacité d’exposition parallèle rend la production par lots efficace. Cependant, pour les très grands volumes (par exemple, des dizaines de milliers d’unités ou plus) avec des conceptions stables, le moulage par injection offre généralement un meilleur coût unitaire et une meilleure uniformité. Le seuil de basculement exact dépend de la taille de la pièce, de sa complexité, des exigences en matière de matériaux et des coûts liés au post-traitement manuel.
Toutes les résines DLP sont-elles interchangeables ?
Non. Les différentes marques et modèles d’imprimantes DLP peuvent utiliser des longueurs d’onde UV différentes. Les plus courantes sont 385 nm ou 405 nm. Les résines doivent être compatibles avec la longueur d’onde de l’imprimante pour durcir correctement. De plus, certaines imprimantes utilisent des systèmes de matériaux fermés qui ne prennent en charge que les résines officielles ou certifiées. Lorsque vous sélectionnez des matériaux, vérifiez toujours que la résine choisie est entièrement compatible avec votre modèle d’imprimante, votre solvant de nettoyage et votre processus de post-polymérisation.
Conclusion
L'impression 3D DLP, grâce à sa méthode unique de durcissement par exposition de surface, s'est taillé une place à part dans le prototypage rapide et la production en série de petites pièces de haute précision. Son principal atout réside dans la combinaison d'une grande précision, de surfaces lisses et d'une efficacité de production en série. Elle est donc particulièrement adaptée aux applications dans les domaines de la dentisterie, de la joaillerie, du prototypage fonctionnel et de la fabrication de pièces de précision en petites séries.
Mais pour tirer pleinement parti de la technologie DLP, il ne suffit pas de choisir une imprimante. Vous devez prendre en compte de manière systématique la compatibilité des résines, les contraintes liées aux règles de conception, le contrôle du flux de travail de post-traitement, les vérifications de la cohérence des lots et l’examen complet de la structure des coûts. Ce n’est qu’en intégrant ces éléments dans le plan global du processus que vous pourrez exploiter pleinement les atouts techniques de la technologie DLP. Cela vous permettra également d’éviter les fluctuations de qualité imprévues ou les dépassements de coûts lors du passage du prototype à la production.
PartsMastery propose une offre complète, allant de la réalisation de prototypes par impression 3D DLP à la production en petites séries. Nous aidons nos clients à prendre des décisions éclairées concernant le choix des matériaux, l'optimisation des processus, le contrôle des étapes de post-traitement et l'évaluation des coûts. Cela permet aux projets d'évoluer en toute fluidité, de la validation du concept à la production en série.