



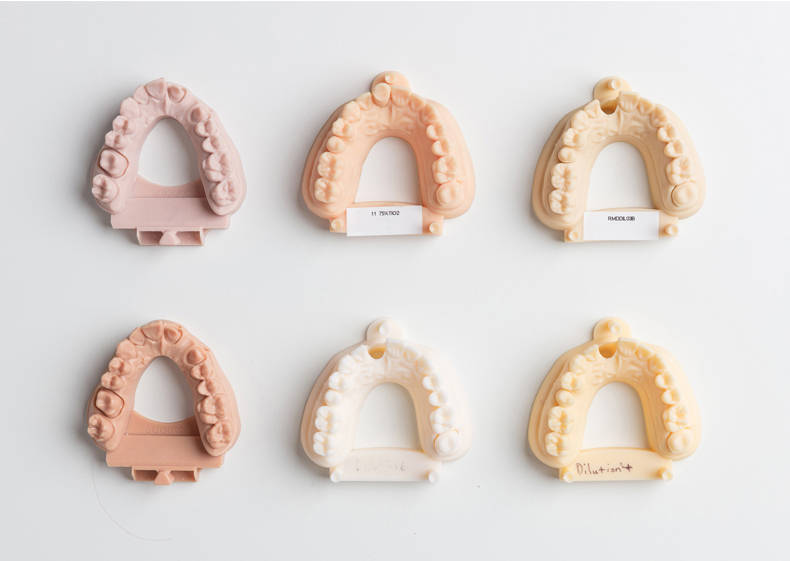
In der Familie der harzbasierten 3D-Drucktechnologien nimmt DLP (Digital Light Processing) eine einzigartige Stellung ein. Im Gegensatz zu SLA, bei dem das Harz Punkt für Punkt mit einem Scannlaser ausgehärtet wird, und im Gegensatz zu LCD, bei dem eine Flüssigkristallmaske zum Einsatz kommt, projiziert DLP mithilfe eines digitalen Mikrospiegelchips (DMD) das gesamte Schichtmuster in einem einzigen Blitz auf das flüssige Harz. Dieser wesentliche Unterschied verschafft DLP einen deutlichen Geschwindigkeitsvorteil bei der Serienfertigung kleiner, hochpräziser Teile.
DLP ist jedoch keine universelle Lösung. Von der Auswahl des Harzes über die Grenzen der Konstruktionsregeln bis hin zur Kontrolle der Nachbearbeitung und zur Überprüfung der Produktionsstabilität – jeder Schritt kann die Genauigkeit, Festigkeit und das Erscheinungsbild des fertigen Bauteils beeinflussen. Dieser Leitfaden behandelt die Grundlagen der DLP-Technologie, Materialsysteme, Konstruktionsspezifikationen, Nachbearbeitungsabläufe, Vergleiche mit SLA und LCD sowie wichtige Tipps für den Übergang vom Prototyp zur Serienfertigung. Er hilft Ingenieuren dabei, fundierte Prozessentscheidungen zu treffen.
1. Was ist DLP-3D-Druck?
DLP steht für „Digital Light Processing“. Es handelt sich um ein 3D-Druckverfahren, bei dem die Schichten schichtweise ausgehärtet werden und das auf lichtempfindlichem Harz basiert. Es gehört zur gleichen Familie der Lichthärtungstechnologien wie SLA (Stereolithografie) und LCD (maskiertes SLA). Der wesentliche Unterschied zwischen den drei Verfahren liegt im Bildgebungssystem. Bei DLP kommt ein auf einem DMD-Chip basierender Digitalprojektor zum Einsatz. Bei SLA wird ein abtastender UV-Laser verwendet. Bei LCD kommt eine LED-Anordnung mit einer Flüssigkristallmaske zum Einsatz.
Die wesentlichen Vorteile von DLP lassen sich in drei Punkten zusammenfassen: schnelle Flächenbelichtung, feine Details und eine glatte Oberflächenqualität. Da jede Schicht auf einmal als vollständiges Bild und nicht Punkt für Punkt aushärtet, druckt DLP bei gleicher Bauhöhe wesentlich schneller als SLA. Das Hinzufügen weiterer Teile hat kaum Auswirkungen auf die Belichtungszeit pro Schicht. Dadurch eignet sich DLP ideal für Dentalmodelle, Gussformen für Schmuck, präzise Funktionsprototypen und Teile in Kleinserien.
2. So funktioniert der DLP-3D-Druck
2.1 Kernkomponenten und Build-Einrichtung
Ein typischer DLP-3D-Drucker besteht aus vier Kernkomponenten. Erstens enthält ein Harzbehälter das flüssige, lichtempfindliche Harz. Zweitens bewegt sich eine Bauplattform auf und ab, um das Bauteil Schicht für Schicht zu stützen. Drittens kommt ein Projektionssystem zum Einsatz, das aus einem UV-Projektor mit einem DMD-Chip besteht. Viertens steuert ein Schichtsteuerungsmechanismus die Bewegung der Plattform und die Dicke der Harzschicht. Die meisten aktuellen DLP-Drucker arbeiten nach dem Bottom-up-Prinzip. Der Projektor befindet sich unterhalb des Harzbeckens und projiziert UV-Licht durch den transparenten Beckenboden auf das Harz.
2.2 Der sechsstufige Druckprozess
Der konkrete Druckprozess umfasst sechs grundlegende Schritte:
- Zunächst wandelt die Slicing-Software das digitale 3D-Modell in eine Reihe von Schichtbildern um. Jedes Bild stellt einen Querschnitt dar.
- Zweitens senkt sich die Bauplattform bis auf eine Schichtdicke über dem Boden des Druckbehälters ab. Diese beträgt in der Regel 25–100 Mikrometer.
- Anschließend projiziert der Projektor das aktuelle Schichtmuster auf das flüssige Harz. UV-Licht löst eine Lichthärtungsreaktion aus, wodurch der belichtete Bereich zu einem festen Querschnitt aushärtet.
- Anschließend bewegt sich die Bauplattform um eine Schichtdicke nach oben. Dadurch kann frisches flüssiges Harz den Bauzwischenraum wieder auffüllen.
- Zudem erzeugt der Plattformhub in Bottom-up-Systemen eine Abziehbewegung. Dadurch wird die ausgehärtete Schicht von der Trennfolie des Behälters gelöst.
- Schließlich wiederholt sich dieser Zyklus, bis das gesamte Teil fertiggestellt ist.
2.3 Die Druckzeit ist nicht alles
Die Fertigstellung des Druckstücks bedeutet nicht, dass der Produktionszyklus abgeschlossen ist. Frisch gedruckte Teile weisen in der Regel noch unausgehärtetes flüssiges Harz auf ihrer Oberfläche auf. Sie müssen gereinigt, von Stützstrukturen befreit und einer UV-Nachhärtung unterzogen werden, um ihre endgültigen mechanischen Eigenschaften und Oberflächenqualität zu erreichen. Wenn Sie daher die Produktionseffizienz im DLP-Verfahren bewerten, müssen Sie die Nachbearbeitungszeit in den Gesamtzyklus einbeziehen. Betrachten Sie nicht nur die Bauzeit des Druckers.
2.4 Parallele Belichtung und Chargeneffizienz
Ein weiteres wesentliches Merkmal von DLP ist die Fähigkeit zur parallelen Belichtung. Alle Teile innerhalb des Projektionsbereichs werden gleichzeitig in einer Schicht ausgehärtet. Das Hinzufügen weiterer Teile innerhalb eines festgelegten Projektionsbereichs hat daher nahezu keinen Einfluss auf die Belichtungszeit pro Schicht. Das bedeutet, dass DLP die Serienfertigung effizient bewältigen kann. Dies ist einer der Hauptgründe, warum DLP in Dentallaboren und beim Schmuckguss weit verbreitet ist. Natürlich hängt die endgültige Druckgenauigkeit auch von vielen Faktoren ab. Dazu gehören die Pixelgröße der Projektion, die Qualität des optischen Systems, die Eigenschaften des Harzes und die Kalibrierung des Geräts.
3. So wählen Sie das richtige DLP-Harz aus
3.1 Ausgehend von der vorgesehenen Anwendung
DLP-Harze sind lichtempfindliche Polymere. Die Materialauswahl sollte stets vom Verwendungszweck des Bauteils ausgehen. Unterschiedliche Anwendungsfälle stellen sehr unterschiedliche Anforderungen an mechanische Festigkeit, Hitzebeständigkeit, Hautverträglichkeit und Gießbarkeit. Die Wahl des falschen Harzes kann zu einem Versagen des Bauteils im Einsatz oder zur Nichterfüllung der funktionalen Anforderungen führen.
| Benötigtes Teil | Empfohlene Harzfamilie | Typische Anwendungsbereiche |
|---|---|---|
| Optische Prüfung und Passformprüfung | Standardharz | Konzeptmodelle, Formstudien, Passform-Prototypen |
| Belastung oder wiederholte Handhabung | Technik / hochfester Kunststoff | Funktionsprototypen, Halterungen, Gehäuse, Vorrichtungen |
| Biegen, Pressen oder Abdichten | Flexibles / gummiartiges Harz | Dichtungen, Dichtelemente, Soft-Touch-Teile, Dämpfer |
| Umgebungen mit hohen Temperaturen | Hochtemperaturharz | Werkzeuge, Vorrichtungen, hitzebeständige Prototypen, Formeinsätze |
| Geprüfte Sicherheit beim Körperkontakt | Medizinisches/zahnmedizinisches Harz | Chirurgische Schablonen, Zahnmodelle, Aligner-Schablonen |
| Feinguss aus Metall | Gießharz | Schmuck, Präzisionsgussmodelle |
3.2 Wesentliche Abwägungen verstehen
Bei der Materialleistung geht es immer um Kompromisse. So sind beispielsweise Hochtemperaturharze in der Regel spröder als zähe Harze. Flexible Materialien opfern Steifigkeit zugunsten der Biegsamkeit. Daher sollten Ingenieure die tatsächlichen Materialdatenblätter vergleichen. Gehen Sie nicht davon aus, dass ein bestimmter Kunststoff in allen Bereichen die beste Leistung erbringt. Konzentrieren Sie sich bei Funktionsteilen auf Eigenschaften, die im praktischen Einsatz von Bedeutung sind. Dazu gehören Zugfestigkeit, Schlagzähigkeit, Hitzebeständigkeit, Dehnung vor dem Bruch oder Langzeitalterungsstabilität. Wählen Sie einen Kunststoff nicht nur deshalb aus, weil er als “Engineering-Grade” vermarktet wird.”
3.3 Nachbehandlung und Kostenaspekte
Auch die Anforderungen an die Nachhärtung und die damit verbundenen Kosten sind Faktoren, die Sie nicht außer Acht lassen dürfen. Viele technische und hochtemperaturbeständige Harze erfordern einen genau definierten UV-Nachhärtungszyklus, um ihre angegebenen mechanischen oder thermischen Eigenschaften zu erreichen. Reicht die Nachhärtung nicht aus, kann die tatsächliche Leistungsfähigkeit des Bauteils weit unter den Werten im Materialdatenblatt liegen. Gleichzeitig sind spezielle technische, medizinische und Hochtemperatur-Harze in der Regel deutlich teurer als Standardharze. Dies kann die Stückkosten in der Serienfertigung erhöhen. Vergewissern Sie sich vor Produktionsbeginn stets, dass das ausgewählte Harz mit der Druckerwellenlänge, dem Reinigungslösungsmittel und dem Aushärtungsprozess Ihres Lieferanten kompatibel ist.
4. DLP-Konstruktionsregeln: Pixel, Wandstärke und Stützstrukturen
Die DLP-Konstruktionsregeln stehen in engem Zusammenhang mit der Auflösung des Projektionsbildes und der mechanischen Festigkeit des ausgehärteten Harzes. Wenn Sie diese Regeln verstehen, können Sie bereits in der Konstruktionsphase Druckfehler, Genauigkeitsverluste und Oberflächenfehler vermeiden. Dies verbessert die Erfolgsquote beim ersten Durchlauf.
4.1 Pixel und minimale Merkmalsgröße
Ein DLP-Projektor verteilt ein Pixelraster mit fester Größe über den gesamten Projektionsbereich. Je kleiner die Projektionspixel sind, desto feinere Details lassen sich darstellen. Es ist jedoch zu beachten, dass das kleinste Detail, das eine Maschine zuverlässig erzeugen kann, in der Regel größer ist als ein einzelnes Pixel. Dies liegt daran, dass optische Beugung, die Streuung der Belichtungsenergie, das Aushärtungsverhalten des Harzes und die Kalibrierung der Maschine die tatsächliche Genauigkeit beeinflussen.
Wenn ein Entwurf feine Details mit einer relativ großen Grundfläche kombiniert, vergleichen Sie die tatsächliche Pixelgröße mit der Detailgröße. Verlassen Sie sich nicht ausschließlich auf die Bezeichnung “DLP”. Verschiedene DLP-Systeme können sich hinsichtlich des Baubereichs, der Projektionspixelgröße und der optischen Auflösung erheblich unterscheiden. Daher müssen Sie die Machbarkeit des Entwurfs anhand der Leistungsspezifikationen des jeweiligen Geräts prüfen.
4.2 Oberflächenbeschaffenheit und Treppenstufenbildung
Bei gekrümmten oder abgewinkelten Oberflächen können beim schichtweisen Aufbau leichte Treppenstufen oder eine Struktur sichtbar werden. Dieser Effekt ist bei kleinen, hochauflösenden Teilen oft kaum zu erkennen. Auf großen, abgewinkelten Oberflächen oder besonders gut sichtbaren Flächen tritt er jedoch deutlicher zutage. Es gibt verschiedene Möglichkeiten, das Erscheinungsbild zu verbessern. Passen Sie die Ausrichtung des Teils so an, dass kritische Flächen möglichst senkrecht stehen. Verringern Sie die Schichtdicke. Führen Sie eine leichte Nachbearbeitung wie Schleifen oder Polieren durch.
4.3 Wandstärke und Feinstrukturen
Sehr dünne Wände, Rippen und Stifte können sich während des Drucks verformen oder beim Entfernen der Stützstrukturen und bei der Handhabung brechen. Dies gilt insbesondere für spröde Harze. Daher benötigen feine Strukturen möglicherweise etwas dickere Wände, oder Sie können ein widerstandsfähigeres Harz wählen, um die Ausbeute zu verbessern. Als Faustregel gilt, dass die Mindestwandstärke mindestens 0,5–1,0 mm betragen sollte. Der genaue Wert hängt von den Harzeigenschaften und der Teilegröße ab.
4.4 Stützstrukturen und Bauausrichtung
Die meisten Bottom-up-DLP-Drucke benötigen Stützstrukturen, um Überhänge und isolierte Bereiche zu stützen. Dies verhindert eine Verformung oder das Ablösen des Teils während des Druckvorgangs. Allerdings hinterlassen die Kontaktpunkte der Stützstrukturen kleine Spuren, die das Erscheinungsbild der Oberfläche beeinträchtigen können. Daher sollten Sie die Ausrichtung des Teils so anpassen, dass ästhetisch wichtige Flächen von den Stützstrukturen ferngehalten werden. Lassen Sie außerdem Platz für die Reinigung und Nachbearbeitung nach dem Entfernen der Stützstrukturen. Bei Teilen mit sehr hohen Anforderungen an das Erscheinungsbild können Sie Stützpunkte auf nicht kritischen Flächen oder in Bereichen platzieren, die später entfernt werden.
5. DLP-Nachbearbeitungs-Workflow
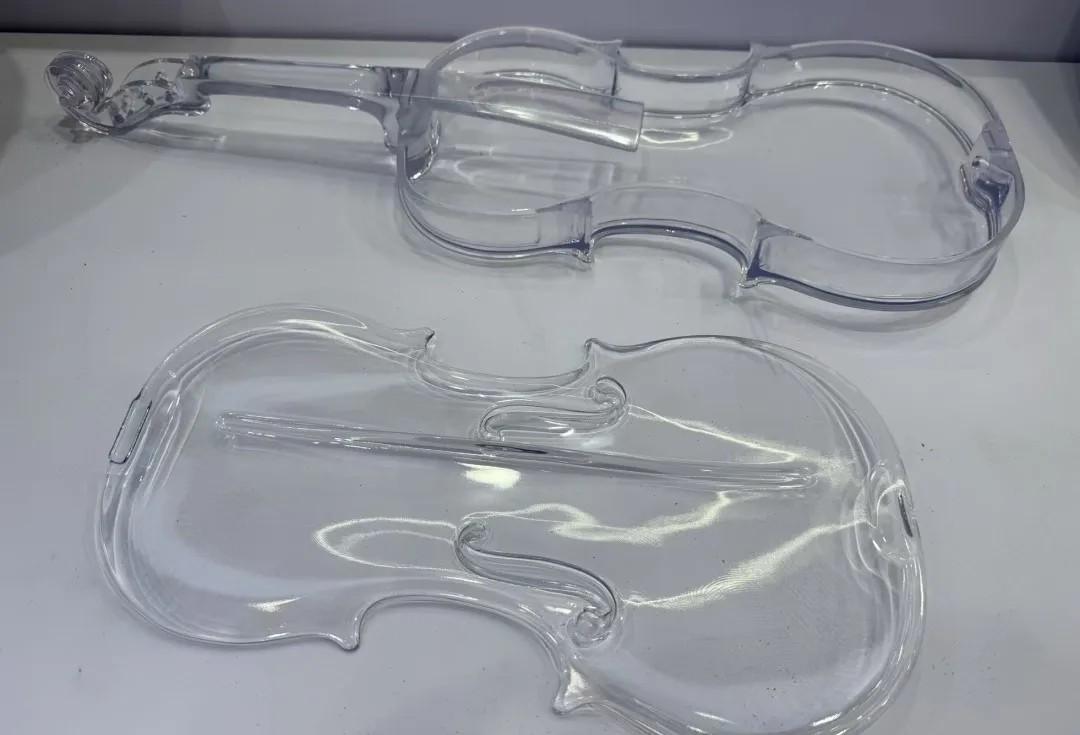
Ein vollständiger DLP-Nachbearbeitungsablauf umfasst die Reinigung, gegebenenfalls die UV-Nachhärtung, das Entfernen der Stützstrukturen sowie optionale Endbearbeitungsschritte. Diese Schritte beeinflussen nicht nur das endgültige Erscheinungsbild des Teils, sondern auch, ob das Teil die angegebene mechanische Festigkeit und Maßstabilität des Materials erreicht.
5.1 Reinigung
Frisch gedruckte Teile weisen auf ihrer Oberfläche noch unausgehärtetes flüssiges Harz auf. Wenn Sie diese nicht umgehend reinigen, härtet dieses Harzrückstände bei der späteren Handhabung aus. Dies führt zu klebrigen Oberflächen oder Detailverlusten. In der Regel verwenden Sie Isopropylalkohol (IPA) oder ein spezielles Reinigungsmittel. Kombinieren Sie dies mit einem Ultraschallreiniger oder einem speziellen Reinigungsgerät, um Harzrückstände zu entfernen. Halten Sie sich bei der Reinigung strikt an die vom Harzhersteller empfohlenen Schritte und Zeiten. So vermeiden Sie eine zu intensive Reinigung, die zu Oberflächenrissen oder dem Aufquellen von Details führen kann. Vermeiden Sie außerdem unnötigen Kontakt mit dem Lösungsmittel, um die Sicherheit des Bedieners zu gewährleisten.
5.2 Nachhärtung durch UV-Licht
Bei Materialien, die eine Nachhärtung erfordern, trägt eine kontrollierte UV-Nachhärtung dazu bei, dass das Bauteil die angegebene Festigkeit, Steifigkeit, Wärmebeständigkeit und Dimensionsstabilität erreicht. Die Nachhärtung erfolgt in der Regel in einer speziellen UV-Härtungskammer. Die Kammer sorgt für eine gleichmäßige UV-Bestrahlung und bietet optional eine Heizfunktion. Halten Sie sich strikt an die vom Harzhersteller empfohlenen Aushärtungszeiten, Temperaturen und Wellenlängen. Verlassen Sie sich nicht auf Schätzungen. Eine unzureichende Aushärtung führt zu geringer Bauteilfestigkeit und schlechter langfristiger Dimensionsstabilität. Eine Überaushärtung kann das Bauteil spröde machen oder zu Vergilbung führen.
5.3 Entfernen der Stützstrukturen und Endbearbeitung
Nach dem Druck und der Reinigung müssen Sie die Stützstrukturen von Hand oder mit Spezialwerkzeugen entfernen. An den Kontaktstellen der Stützstrukturen können kleine Unebenheiten oder Dellen zurückbleiben. Diese können Sie mit Schleifpapier, Feilen oder Polierwerkzeugen glätten. Teile mit hohen Anforderungen an das Erscheinungsbild können zudem poliert, lackiert, metallbeschichtet oder anderweitig oberflächenbehandelt werden. Beachten Sie, dass diese manuellen Nachbearbeitungsschritte bei der Kalkulation der Kosten und der Vorlaufzeit für die Serienfertigung eine große Rolle spielen. Selbst wenn der Drucker selbst schnell ist, können Reinigung, Entfernung der Stützstrukturen, Aushärtung, Prüfung und Endbearbeitung sehr arbeitsintensiv sein. Sie können zu Engpässen im gesamten Produktionsablauf werden.
6. DLP vs. SLA vs. LCD: Technologievergleich und Auswahl
DLP, SLA und LCD gehören alle zum Bereich des 3D-Drucks auf Harzbasis. Bei allen Verfahren wird flüssiges, lichtempfindliches Harz mit UV-Licht ausgehärtet. Allerdings kommen dabei unterschiedliche Abbildungssysteme zum Einsatz. Dies führt zu Unterschieden hinsichtlich Geschwindigkeit, Genauigkeit, Materialauswahl und Kostenstruktur. Wenn Sie diese Unterschiede kennen, können Sie das für Ihren konkreten Anwendungsfall am besten geeignete Verfahren auswählen.
| Vergleichspunkt | DLP | SLA | LCD (Masked SLA) |
|---|---|---|---|
| Lichtquelle | DMD-basierter Digitalprojektor | Abtastender UV-Laser | LED-Anordnung mit LCD-Maske |
| Aushärtungsverfahren | Belichtung der gesamten Schicht / des gesamten Bereichs | Punktweises Scannen | Belichtung der gesamten Schicht unter Verwendung einer Maske |
| Druckgeschwindigkeit | In der Regel schnell pro Schicht | In der Regel langsamer pro Schicht | In der Regel schnell pro Schicht |
| Genauigkeit der Details | Hängt von der Pixelgröße, der Optik und dem Harz ab | Hängt vom Laserspot, der Optik und dem Harz ab | Hängt von der Pixelgröße, der Optik und dem Harz ab |
| Materialauswahl | Es werden DLP-Harze für bestimmte Wellenlängen benötigt | Das ausgereifteste Materialsystem, die größte Auswahl | Es werden Harze benötigt, deren Wellenlänge auf die des LCD abgestimmt ist |
| Ausrüstungskosten | Mäßig | Höher (Industriequalität) | Niedriger (Mainstream-Desktop) |
| Typische Anwendungsbereiche | Zahnmedizin, Schmuck, Präzisionsteile, Chargenfertigung | Prototypen, Werkzeuge, Kleinteile oder Großteile | Zahnmedizin, Prototypen, Präzisionsteile, Desktop |
In der Praxis ist DLP besonders für die hochpräzise Fertigung von Kleinteilen und die Serienproduktion attraktiv. SLA bleibt die erste Wahl für viele feine Prototypen und große industrielle Anwendungen. Es verfügt über das ausgereifteste Materialsystem. LCD deckt ein breites Spektrum ab, das von erschwinglichen Desktop-Systemen bis hin zu professionellen Plattformen reicht. In den letzten Jahren hat es große Fortschritte bei Auflösung und Zuverlässigkeit gemacht.
Es gibt kein Verfahren, das grundsätzlich besser ist. Die Entscheidung für ein Verfahren sollte sich nach der Teilegröße, den Anforderungen an die Detailgenauigkeit, der Materialverfügbarkeit, dem Produktionsvolumen und der tatsächlichen Leistung der jeweiligen Maschine richten. Ein aussagekräftiger Vergleich sollte daher von Maschine zu Maschine erfolgen und nicht von Verfahren zu Verfahren. Zwei verschiedene DLP-Systeme können sich hinsichtlich Bauraum, Projektionspixelgröße, Materialkompatibilität und Produktionsgeschwindigkeit erheblich unterscheiden. Man darf nicht davon ausgehen, dass sie die gleiche Leistung erbringen, nur weil beide als “DLP” bezeichnet werden.”
7. Typische Anwendungsbereiche
DLP eignet sich besonders für Anwendungen, bei denen feine Details, glatte Oberflächen und eine hohe Chargeneffizienz gefragt sind. Nachfolgend finden Sie einen Überblick über die wichtigsten Anwendungsbereiche.
7.1 Zahnärztliche und medizinische Leistungen
Zahnlabore gehören zu den größten Märkten für die DLP-Technologie. DLP wird dort in großem Umfang zur Herstellung von Operationsschablonen, Zahnkiefermodellen, Aligner-Vorlagen und provisorischen Restaurationen eingesetzt. Mit dieser Technologie lassen sich feine, kleine Teile aus körperverträglichen Spezialmaterialien effizient herstellen. Medizinische Anwendungen folgen einer ähnlichen Logik. DLP eignet sich für anatomische Modelle, Instrumente zur Operationsplanung und maßgeschneiderte Gehäuse für medizinische Geräte. Für implantierbare Anwendungen sind jedoch in der Regel strengere Materialzertifizierungen und Prozessvalidierungen erforderlich.
7.2 Schmuck und Präzisionsguss
Mit gießbaren DLP-Harzen lassen sich feine Gussmodelle für den Feinguss (Wachsausschmelzverfahren) drucken. Dieses Verfahren eignet sich ideal für die Herstellung kleiner Schmuckstücke. Beispiele hierfür sind Edelsteinfassungen, filigrane Zierformen und individuell gestaltete Ringe. Dank der hohen Auflösung und der glatten Oberflächen des DLP-Verfahrens lassen sich feine Details in den Gussmodellen originalgetreu wiedergeben. Die hohe Chargeneffizienz macht das Verfahren zudem zu einer überzeugenden Alternative zu herkömmlichen, handgeschnitzten Wachsmodellen.
7.3 Funktionale Prototypenentwicklung und Produktentwicklung
Bei Kleinteilen ermöglicht DLP die schnelle Herstellung detailreicher, funktionsfähiger Prototypen. Technische Kunststoffe können eine mechanische Festigkeit bieten, die der des Endprodukts nahekommt. Sie können mehrere Designvarianten nebeneinander auf derselben Bauplatte drucken. Dies beschleunigt Iterationen und A/B-Vergleichstests. Damit ist DLP ein effizientes Werkzeug in der Produktentwicklung für Unterhaltungselektronik, Fahrzeuginnenausstattung, medizinische Geräte und Industrieausrüstung.
7.4 Kleinserienfertigung
Wenn die Materialeigenschaften den Anwendungsanforderungen entsprechen und die hohen Anschaffungskosten für Spritzgussformen schwer zu rechtfertigen sind, eignet sich DLP für die Produktion von Präzisionsteilen in kleinen bis mittleren Stückzahlen. Typische Beispiele sind Steckverbinder, mikromechanische Teile, maßgeschneiderte Werkzeuge und individuelle medizinische Geräte. Dank der parallelen Belichtung bei DLP sind die Zeitkosten pro Einheit bei der Serienfertigung wettbewerbsfähig. Allerdings müssen Sie die Arbeitskosten für die Nachbearbeitung sowie die Kontrollen zur Sicherstellung der Chargenkonsistenz berücksichtigen.
8. Vom Prototyp zur Serienfertigung: Wichtige Überlegungen
Der Übergang vom Prototypenbau zur Serienfertigung bringt eine grundlegende Verschiebung der Prioritäten mit sich. Die Frage lautet nicht mehr “Kann der Drucker das herstellen?”, sondern “Kann der Prozess das Produkt konsistent, zuverlässig und kostengünstig liefern?” Im Folgenden finden Sie einige Bereiche, denen Sie in der Produktionsphase Priorität einräumen müssen.
8.1 Kontrolle der Chargenkonsistenz
Ein erfolgreicher Prototyp ist kein Beweis dafür, dass alle zukünftigen Chargen diesem entsprechen werden. Der Zustand der Harzcharge, die Druckerkalibrierung, der Verschleiß des optischen Systems, die Umgebungstemperatur, die Ausrichtung des Bauteils und die Einstellungen für die Nachhärtung können sich alle auf die Maßgenauigkeit und die mechanische Festigkeit des fertigen Bauteils auswirken. Daher sollten Sie Serienteile innerhalb angemessener Toleranzen bewerten. Außerdem sollten Sie eine Erstmusterprüfung (FAI) durchführen, um die Prozessstabilität zu bestätigen. Richten Sie für kritische Maße eine regelmäßige Prozessüberwachung und Stichprobenkontrollen ein.
8.2 Bewertung der Vollkostenstruktur
Je höher das Produktionsvolumen, desto wichtiger werden die Kosten für das Harzmaterial, die Arbeitskosten und die Nachbearbeitungskosten. Selbst wenn der Druckvorgang selbst hocheffizient ist, können Reinigung, Entfernung der Stützstrukturen, UV-Aushärtung, Größenprüfung und Endbearbeitung sehr arbeitsintensiv sein. Die Nachbearbeitungskapazität kann zudem zu einem Engpass im gesamten Produktionsablauf werden. Der Drucker mag zwar eine gesamte Bauplatte schnell fertigstellen. Doch jedes Teil muss dennoch einzeln gereinigt, ausgehärtet, von Stützstrukturen befreit und geprüft werden. Bevor Sie Produktionspläne festlegen, sollten Sie sicherstellen, dass diese nachgelagerten Schritte mit der Ausgabegeschwindigkeit des Druckers Schritt halten können. Andernfalls kommt es zu Rückständen bei den laufenden Aufträgen und zu Verzögerungen bei den Durchlaufzeiten.
8.3 Validierungspläne und Qualitätsdokumentation
Die Erstellung eines systematischen Validierungsplans ist für die Produktion von entscheidender Bedeutung. Wiederholte Produktionskontrollen bieten zahlreiche Vorteile. Dazu gehören die Erstmusterprüfung, die Stichprobenprüfung kritischer Maße, die Überwachung des Aushärtungsverlaufs und die Rückverfolgung der Harzchargen. Sie gewährleisten, dass der Prozess über lange Produktionsläufe hinweg stabil bleibt. Für Montagezwecke oder kontrollierte medizinische bzw. zahnmedizinische Anwendungen sollten Sie im Voraus klären, welche Prüfprotokolle, Materialzertifikate oder Zertifizierungen des Qualitätsmanagementsystems (wie ISO 13485 oder ISO 9001) der Lieferant vorlegen kann.
8.4 Wann sollten alternative Verfahren in Betracht gezogen werden?
DLP eignet sich in der Regel am besten für die formfreie Serienfertigung von Präzisionskleinteilen. Wenn sich das Produktdesign jedoch stabilisiert und das Volumen weiter steigt, kann der Spritzguss kostengünstiger werden. Die Werkzeugkosten können sich auf eine größere Stückzahl verteilen. Und die zyklusbasierte, automatisierte Fertigung senkt die Stückkosten erheblich und verringert den Arbeitsaufwand. Bewerten Sie daher bereits in der Projektplanung den Punkt, ab dem ein Wechsel der Fertigungsart sinnvoll ist. Klären Sie, ob DLP als endgültiges Produktionsverfahren oder nur als vorübergehende Lösung vor der Serienfertigung in Frage kommt.
9. Häufig gestellte Fragen
Was ist präziser: DLP oder SLA?
Man kann nicht einfach sagen, dass das eine Verfahren genauer ist als das andere. Die Pixelgröße der Projektion, das optische System und die Eigenschaften des Harzes beeinflussen die Genauigkeit bei DLP. Die Größe des Laserspots, die Präzision des Lasersteuerungsspiegels und die Eigenschaften des Harzes beeinflussen die Genauigkeit bei SLA. Industrietaugliches SLA bietet in der Regel Vorteile bei großen Teilen und komplexen Formen. DLP eignet sich hervorragend für kleine, hochauflösende Teile. Die tatsächliche Genauigkeit müssen Sie anhand der spezifischen Maschinenparameter und Messdaten beurteilen.
Können DLP-gedruckte Teile direkt verwendet werden?
In der Regel nicht direkt. Frisch gedruckte Teile weisen auf ihrer Oberfläche noch unausgehärtetes Harz auf. Sie haben ihre endgültige mechanische Festigkeit noch nicht erreicht. Sie müssen gereinigt, von Stützstrukturen befreit und einer UV-Nachhärtung unterzogen werden, um die angegebenen Materialeigenschaften zu erreichen. Bei Teilen mit hohen Anforderungen an das Erscheinungsbild sind unter Umständen zusätzliche Nachbearbeitungsschritte wie Schleifen, Polieren oder Lackieren erforderlich.
Eignet sich DLP für die Großserienfertigung?
DLP eignet sich für die Produktion von Präzisionsteilen in kleinen bis mittleren Stückzahlen. Es wird insbesondere in der Dental- und Schmuckindustrie eingesetzt. Dank der parallelen Belichtung lässt sich die Serienfertigung effizient gestalten. Bei sehr hohen Stückzahlen (z. B. Zehntausende Einheiten oder mehr) mit stabilen Designs bietet das Spritzgießen jedoch in der Regel bessere Stückkosten und eine höhere Konsistenz. Der genaue Entscheidungspunkt hängt von der Teilegröße, der Komplexität, den Materialanforderungen und den Kosten für die manuelle Nachbearbeitung ab.
Sind alle DLP-Harze untereinander austauschbar?
Nein. Verschiedene Marken und Modelle von DLP-Druckern können unterschiedliche UV-Wellenlängen verwenden. Gängige Wellenlängen sind 385 nm oder 405 nm. Die Harze müssen auf die Wellenlänge des Druckers abgestimmt sein, um ordnungsgemäß auszuhärten. Zudem verwenden einige Drucker geschlossene Materialsysteme, die ausschließlich offizielle oder zertifizierte Harze unterstützen. Vergewissern Sie sich bei der Materialauswahl stets, dass das gewählte Harz vollständig mit Ihrem spezifischen Druckermodell, dem Reinigungsmittel und dem Nachhärtungsprozess kompatibel ist.
Schlussfolgerung
Der DLP-3D-Druck hat sich mit seinem einzigartigen Aushärtungsverfahren durch flächige Belichtung einen besonderen Platz im Rapid Prototyping und in der Serienfertigung kleiner, hochpräziser Teile erobert. Sein größter Vorteil liegt in der Kombination aus hoher Präzision, glatten Oberflächen und hoher Serieneffizienz. Dadurch eignet er sich besonders für Anwendungen in der Zahnmedizin, der Schmuckherstellung, dem funktionalen Prototyping sowie bei der Fertigung von Präzisionsteilen in kleinen Stückzahlen.
Der erfolgreiche Einsatz der DLP-Technologie erfordert jedoch mehr als nur die Auswahl eines Druckers. Sie müssen die Abstimmung der Harzmaterialien, die Grenzen der Konstruktionsregeln, die Steuerung des Nachbearbeitungs-Workflows, die Überprüfung der Chargenkonsistenz sowie eine umfassende Überprüfung der Kostenstruktur systematisch berücksichtigen. Nur wenn Sie diese Elemente in den Gesamtprozessplan einbinden, können Sie die technischen Stärken der DLP-Technologie voll ausschöpfen. Dies hilft Ihnen zudem, unerwartete Qualitätsschwankungen oder Kostenüberschreitungen beim Übergang vom Prototyp zur Serienfertigung zu vermeiden.
PartsMastery bietet Dienstleistungen aus einer Hand – von DLP-3D-Druck-Prototypen bis hin zur Kleinserienfertigung. Wir unterstützen unsere Kunden dabei, fundierte Entscheidungen hinsichtlich der Materialauswahl, der Prozessoptimierung, der Nachbearbeitungskontrolle und der Kostenbewertung zu treffen. So können Projekte reibungslos von der Konzeptvalidierung bis zur stabilen Produktion voranschreiten.