



Kupfer gilt als einer der wichtigsten Werkstoffe in der Präzisionsfertigung und wird wegen seiner außergewöhnlichen elektrischen und thermischen Leitfähigkeit geschätzt. Doch die Weichheit und hohe Duktilität von reinem Kupfer bringen auch besondere Herausforderungen beim CNC-Zerspanen mit sich – von Aufbauschneiden und starker Gratbildung bis hin zu einer schlechten Spänesteuerung. Verschiedene Kupfersorten verhalten sich bei der Bearbeitung sehr unterschiedlich, von leitfähigen Bauteilen aus reinem Kupfer bis hin zu Bauteilen aus hochfesten Kupferlegierungen. Nur die richtige Kombination aus Werkzeugstrategien, Schnittparametern und Prozessplanung kann eine stabile Produktion mit hoher Präzision, hoher Effizienz und vorhersehbaren Kosten gewährleisten.
Dieser Leitfaden behandelt systematisch den gesamten Arbeitsablauf der CNC-Bearbeitung von Kupfer, Herausforderungen hinsichtlich der Materialeigenschaften, gängige Legierungsoptionen, Werkzeugkonfigurationen, Genauigkeitsmöglichkeiten sowie Regeln zur DFM-Optimierung und bietet Ingenieuren und Beschaffungsteams damit ein umfassendes technisches Nachschlagewerk.
1. Standardisierter CNC-Bearbeitungsprozess für Kupferteile
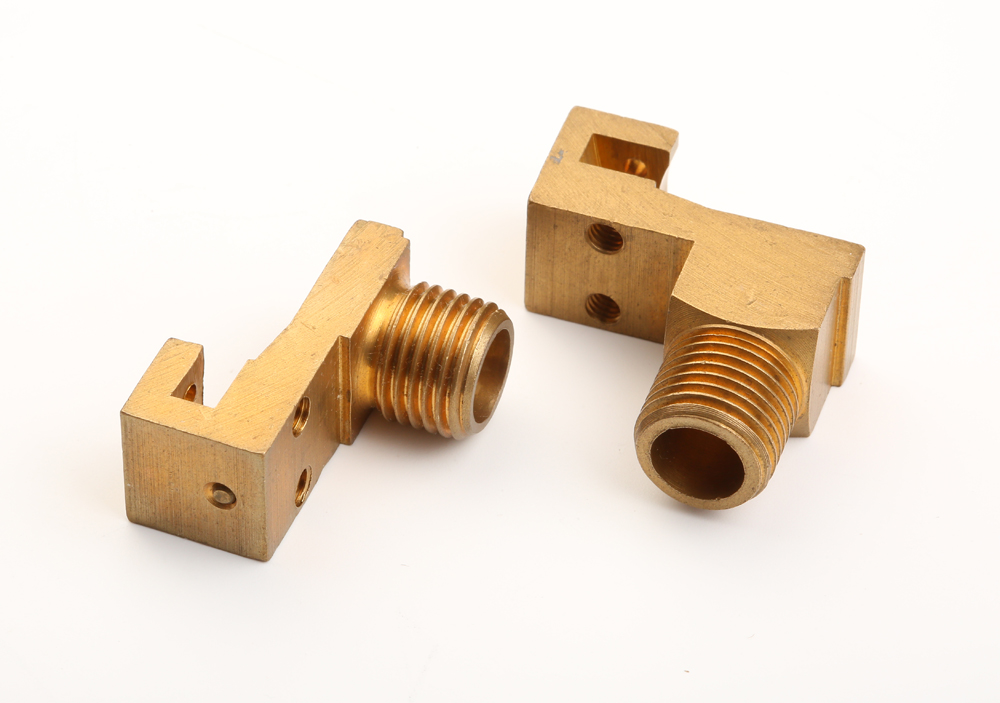
Die CNC-Bearbeitung von Kupfer stützt sich auf ein System zur lückenlosen Prozesssteuerung, das auf drei Hauptziele ausgerichtet ist: Verformungskontrolle, Spänemanagement und gleichbleibende Präzision. Von der Materialauswahl bis zur Endkontrolle gliedert sich der Arbeitsablauf in acht Kernschritte:
1.1 Materialauswahl und Eingangskontrolle
Die Materialauswahl bildet die Grundlage für die Prozessstabilität. Sie sollten die Kupferlegierungssorte auf die Leitfähigkeit, Festigkeit und Bearbeitbarkeit des Bauteils abstimmen – beispielsweise C101-Reinkupfer für Anwendungen mit hoher Leitfähigkeit und C14500-leicht zerspanbares Kupfer für die Präzisionsfertigung in großen Stückzahlen. Vor Beginn der Serienfertigung müssen die Teams die Materialzertifikate, die Härtebedingungen und den Bearbeitungsvorrat überprüfen. Dieser Schritt verhindert Materialvermischungen und Leistungsschwankungen, die zu Ausschuss führen würden, und reduziert unnötigen Abfall von hochwertigem Kupfermaterial.
1.2 DFM-Prüfung und Prozessplanung
Vor Beginn der Bearbeitung führen die Ingenieure eine umfassende Prüfung der Fertigungsfähigkeit durch. Dabei konzentrieren sie sich auf die Machbarkeit der Wandstärken, Inneneckenradien, tiefe Kavitäten und tiefe Bohrungen, die Toleranzsumme sowie die Anforderungen an die Oberflächengüte. Auf der Grundlage dieser Prüfung legen die Teams die Aufspannbezugspunkte, Bearbeitungsreihenfolgen, Schneidwege und mehrachsigen Strategien fest. Gut geplante Prozesse reduzieren Umrüstzeiten bei den Spannvorrichtungen, verringern den Werkzeugverschleiß und gewährleisten konsistente Maßergebnisse über alle Produktionschargen hinweg.
1.3 Einrichtung der Vorrichtung und Spannen des Werkstücks
Aufgrund seiner relativen Weichheit neigt Kupfer bei zu hoher Kraft zu Verformungen durch das Spannen und bei zu geringer Kraft zu Vibrationen beim Schneiden. Aus diesem Grund benötigen Sie starre, gleichmäßig belastete Spannvorrichtungen. Für hochpräzise Teile werden weiche Spannbacken oder maßgeschneiderte Spannvorrichtungen empfohlen, um Funktionsflächen zu schützen, Eindrücke und Verformungen zu vermeiden und die Positioniergenauigkeit über den gesamten Bearbeitungszyklus hinweg stabil zu halten.
1.4 Grobbearbeitung
Bei der Grobbearbeitung steht ein hocheffizienter Materialabtrag im Vordergrund. Der Bediener regelt die Schnitttiefe und den radialen Einschnitt, um eine Verformung des Werkstücks durch konzentrierte Schnittwärme zu vermeiden. Da Kupfer sehr duktil ist, hat der Spanabtransport bei der Grobbearbeitung höchste Priorität. Lange, durchgehende Späne können sich um die Werkzeuge wickeln und die Werkstückoberflächen zerkratzen. Optimierte Parameter verhindern zudem die Bildung von Aufbauschneiden und verlängern die Standzeit der Werkzeuge.
1.5 Vorbearbeitung und Präzisionsbearbeitung
Bei der Vorbearbeitung formen die Teams zentrale Merkmale wie Hohlräume, Nuten, Bohrungen und Gewinde und lassen dabei ein gleichmäßiges Materialübermaß für die Endbearbeitung zurück. Diese Phase erfordert eine genaue Überwachung der Gratbildung, insbesondere an den Kanten der Teile und an den Bohrungsausläufen. Eine gleichmäßige Schnittbelastung des Werkzeugs gewährleistet eine genaue Positionierung und Maßgenauigkeit bei allen Merkmalen.
1.6 Endbearbeitung und Qualitätskontrolle der Oberflächen
Die Endbearbeitung bestimmt die endgültige Toleranz und Oberflächenbeschaffenheit des Werkstücks. In dieser Phase werden ein geringer radialer Eingriff und abgestimmte Vorschubgeschwindigkeiten eingesetzt, um Werkzeugspuren und Materialrisse zu minimieren. Scharfe, hochglanzpolierte Schneidkanten sind für die Kupferbearbeitung von entscheidender Bedeutung, da sie Materialwiderstand und Verformungen verhindern. Eine strenge Oberflächenkontrolle ist besonders wichtig bei elektrischen Kontakten und thermischen Schnittstellenkomponenten, bei denen die Ebenheit direkten Einfluss auf die Funktionssicherheit hat.
1.7 Entgraten und Reinigen
Die hohe Duktilität von Kupfer führt nach dem Schneiden fast immer zu Kantengraten. Je nach Präzisionsanforderungen entfernen die Teams diese Grate durch mechanisches Entgraten oder manuelle Nachbearbeitung, ohne dabei die Funktionsflächen zu beschädigen. Nach dem Entgraten durchlaufen die Teile mehrere Reinigungsstufen, um Späne, Rückstände von Schneidflüssigkeiten und Verunreinigungen zu entfernen und so eine zuverlässige Kontaktleistung in Anwendungen des Elektro- und Wärmemanagements zu gewährleisten.
1.8 Maßprüfung und Qualitätsfreigabe
Bei der Endkontrolle führen die Teams eine umfassende Prüfung der kritischen Maße, der geometrischen Toleranzen (Ebenheit, Parallelität, Konzentrizität), der Oberflächengüte und der optischen Qualität durch. Bei der standardmäßigen Präzisionsbearbeitung von Kupfer kann eine Maßgenauigkeit von ±0,01 mm erreicht werden. Die Teile werden erst dann zur Verpackung und Auslieferung freigegeben, wenn alle Spezifikationen den Anforderungen der Zeichnung entsprechen.
2. Zentrale technische Herausforderungen und Ursachen bei der Kupferbearbeitung
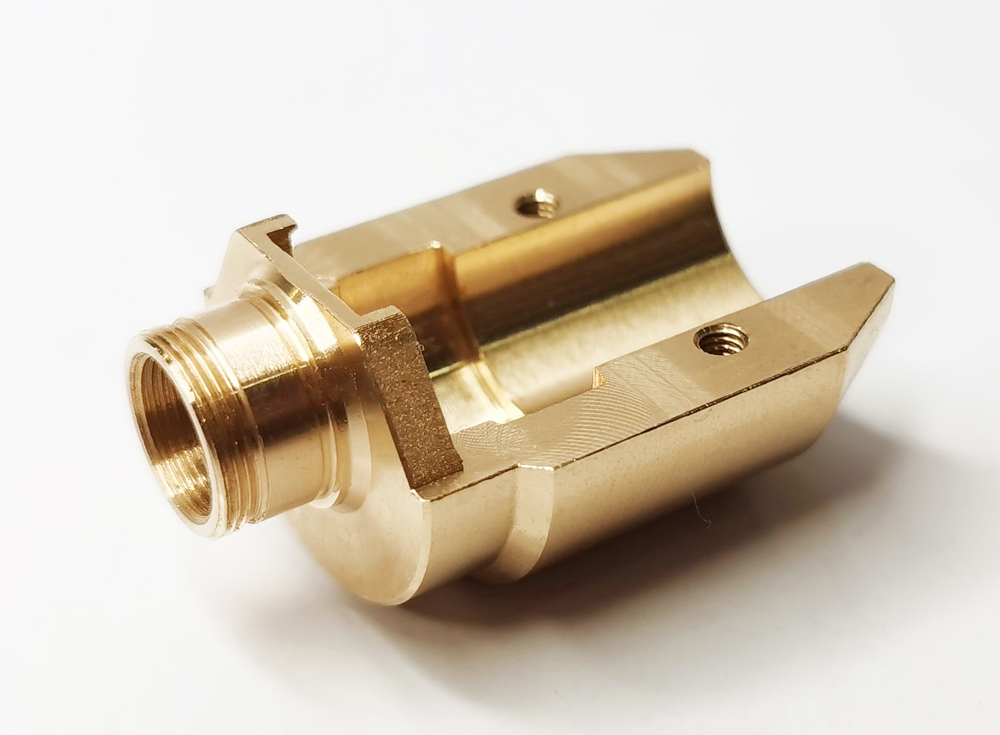
Obwohl Kupfer auf den ersten Blick weich und leicht zu schneiden wirkt, stellen seine einzigartigen physikalischen Eigenschaften zahlreiche Herausforderungen bei der Bearbeitung dar. Tatsächlich gehört es zu den anspruchsvolleren Nichteisenmetallen, deren Bearbeitung eine strenge Prozesskontrolle erfordert.
2.1 Wesentliche Werkstoffeigenschaften, die die Bearbeitbarkeit beeinflussen
- Hohe Duktilität: Reines Kupfer weist eine extrem hohe Formbarkeit auf, was den Spanbruch beim Zerspanen erschwert, die Bildung langer, durchgehender Späne begünstigt und zu Schleppgraten an den Schnittkanten führt.
- Hohe Wärmeleitfähigkeit: Die Schnittwärme breitet sich schnell im gesamten Werkstück aus, was zu thermischen Maßverformungen führen und die Toleranzstabilität bei der Präzisionsbearbeitung beeinträchtigen kann.
- Geringe Härte: Die Oberflächen der Werkstücke sind anfälliger für Verformungen durch Spann- und Schnittkräfte, und es kommt häufiger zu Materialanhaftungen an den Werkzeugen.
- Breiter Zugfestigkeitsbereich: Die mechanischen Eigenschaften variieren bei Kupferlegierungen erheblich – die Schnittkräfte bei Berylliumkupfer können um ein Vielfaches höher sein als bei reinem Kupfer.
2.2 Häufige Probleme bei der Zerspanung
- Aufgebaute Kante (BUE): Weiches Kupfer lagert sich an der Schneide ab und bildet eine Aufschweißkante, die die Oberflächengüte beeinträchtigt und Maßabweichungen verursacht.
- Übermäßige Grate: Eine hohe Duktilität führt zu starker Gratbildung an Schnittkanten und Lochausgängen, was zusätzliche Kosten für nachträgliche Entgratungsvorgänge verursacht.
- Verschleiß durch Anhaftung am Werkzeug: Der Adhäsionseffekt zwischen Kupfer und der Werkzeugoberfläche beschleunigt den Schneidkantenverschleiß, wodurch sich die Standzeit des Werkzeugs und die Prozessstabilität verringern.
- Abweichung aufgrund thermischer Verformung: Eine schnelle Wärmeausbreitung führt während der Bearbeitung zu einer Ausdehnung des Werkstücks; nach dem Abkühlen kann es durch Schrumpfung leicht zu Maßabweichungen außerhalb der Toleranzgrenzen kommen.
3. Gängige Kupferlegierungen: Bearbeitbarkeit und Auswahlhilfe
Kupferlegierungen mit unterschiedlichen Zusammensetzungen unterscheiden sich erheblich hinsichtlich ihrer Bearbeitbarkeit, Leitfähigkeit, mechanischen Festigkeit und Kosten. Bei der richtigen Auswahl gilt es stets, die funktionalen Anforderungen gegen die Produktionseffizienz abzuwägen.
| Materialkategorie | Standard-Noten | Bewertung der Bearbeitbarkeit | Stärkegrad | Elektrische Leitfähigkeit | Typische Anwendungen |
|---|---|---|---|---|---|
| Reines Kupfer (Rotkupfer) | C101, C102, C110 | Mäßig | Niedrig bis mittel | Extrem hoch | Sammelschienen, elektrische Steckverbinder, Kühlkörper |
| Leicht zerspanbares Kupfer | C14500 | Hoch | Mittel | Hoch | Präzisionsdrehteile, Gewindebauteile, Steckverbinder |
| Messing (Cu-Zn-Legierung) | C260, C360 | Sehr hoch | Mittel bis hoch | Mäßig | Ventile, Rohrverbindungsstücke, Baubeschläge |
| Bronze | C932, C954 | Gut | Hoch | Mäßig | Lagerbuchsen, Verschleißteile, Schiffsausrüstung |
| Beryllium-Kupfer | C17200 | Gut | Extrem hoch | Mäßig | Luft- und Raumfahrtkomponenten, hochfeste Federn, Hochleistungskontakte |
Grundlegendes Auswahlprinzip: Entscheiden Sie sich für die Reinkupfer-Serie, wenn die elektrische Leitfähigkeit oberste Priorität hat. Wählen Sie leicht zerspanbares Kupfer und Messing, wenn es vor allem auf Produktionseffizienz und Stückzahlen ankommt. Entscheiden Sie sich für Bronze und Berylliumkupfer, wenn hohe Verschleißfestigkeit und hohe Belastbarkeit gefragt sind.
4. Werkzeugauswahl und -optimierung für die Kupferbearbeitung
Die Werkzeugauswahl ist das Herzstück der Qualitätskontrolle bei der Kupferbearbeitung. Eine ungeeignete Werkzeugauswahl führt schnell zu Spanablagerungen, Oberflächenkratzern und schnellem Werkzeugverschleiß. Die Optimierung umfasst drei Bereiche: Werkzeugmaterial, Beschichtungen und Schneidgeometrie.
4.1 Optionen für Werkzeugwerkstoffe
- Vollhartmetallwerkzeuge: Die erste Wahl für die Präzisionsbearbeitung von Kupfer dank hoher Steifigkeit, hervorragender Verschleißfestigkeit, höherer Schnittgeschwindigkeiten und überragender Schneidkantenbeständigkeit. Polierte Hartmetallsorten reduzieren die Materialanhaftung erheblich.
- Werkzeuge aus Schnellarbeitsstahl (HSS): Kostengünstiger und geeignet für die Bearbeitung mit niedrigen Drehzahlen sowie für die Prototypenfertigung in kleinen Stückzahlen, jedoch mit kürzerer Standzeit und geringerem wirtschaftlichen Nutzen für die Serienfertigung.
4.2 Werkzeugbeschichtungen und Oberflächenbehandlungen
Herkömmliche Hartbeschichtungen wie TiAlN weisen eine hohe Affinität zu Kupfer auf und können die Haftung sogar verschlechtern. Für die Bearbeitung von Kupfer eignen sich am besten hochglanzpolierte, unbeschichtete Hartmetallwerkzeuge oder mit DLC (diamantähnlicher Kohlenstoff)-Beschichtung versehene Werkzeuge. Beide verringern den Reibungskoeffizienten, minimieren die Materialanhaftung und verbessern den Spanfluss.
4.3 Auslegung der Schneidgeometrie
Die richtige Werkzeuggeometrie ist entscheidend für die Spanführung und die Oberflächenqualität. Ein großer positiver Spanwinkel reduziert die Schnittkräfte und die Materialverformung und verbessert gleichzeitig den Spanfluss. Ein größerer Freistellwinkel verringert die Flankenreibung und verhindert Oberflächenkratzer. Hochglanzpolierte Schneidkanten verhindern den Aufbau von Spanspuren und sorgen für eine bessere Oberflächengüte bei feinen Zügen. Die optimierte Spiralgeometrie ermöglicht die Aufnahme langer Kupferspäne und verhindert Verstopfungen.
5. Genauigkeitsklassen und Oberflächengüte bei der CNC-Bearbeitung von Kupfer
Die Toleranzfähigkeit bei der CNC-Bearbeitung von Kupfer hängt von der Maschinensteifigkeit, dem Werkzeugzustand, der Werkstoffsorte und der Prozesskonfiguration ab. Die folgende Tabelle zeigt typische Präzisionswerte und Oberflächengüten für verschiedene Bearbeitungsverfahren:
| Bearbeitungsverfahren | Standardtoleranz | Hochpräzise Toleranz | Oberflächenrauheit Ra | Anmerkungen |
|---|---|---|---|---|
| CNC-Fräsen | ±0,02 mm | ±0,01 mm | 0,8 – 1,6 μm | Stark beeinflusst durch die Schärfe des Werkzeugs und die Steifigkeit der Maschine |
| CNC-Drehen | ±0,02 mm | ±0,01 mm | 0,8 – 1,2 μm | Ideal für rotationssymmetrische Merkmale |
| Hochpräzisionsfräsen | ±0,01 mm | ±0,005 mm | 0,4 – 0,8 μm | Erfordert eine temperaturgeregelte Umgebung und eine stabile Prozesssteuerung |
| Schleifen (Nachbearbeitung) | ±0,005 mm | ±0,002 mm | 0,2 – 0,4 μm | Wird für hochpräzise, funktionskritische Oberflächen verwendet |
6. DFM-Optimierungsregeln für Kupferbauteile
Die konsequente Beachtung der Grundsätze der fertigungsgerechten Konstruktion verringert das Verformungsrisiko, verbessert die Bearbeitungseffizienz und erhöht die Maßhaltigkeit von Kupferbauteilen. Zu den wichtigsten Optimierungsansätzen gehören:
- Vermeiden Sie schmale, tiefe Hohlräume: Tiefe, enge Hohlräume schränken den Zugang für das Werkzeug und den Spanabtransport ein, was zu Vibrationen und Problemen bei der Oberflächenqualität führt. Lassen Sie ausreichend Freiraum für die Werkzeugbewegung und den Spanfluss.
- Mindestwandstärke einhalten: Weiches Kupfer neigt in dünnwandigen Bereichen zu Verformungen durch Schneiden und Klemmen. Legen Sie eine angemessene Wandstärke entsprechend der Bauteilgröße fest und vermeiden Sie Konstruktionen mit extrem dünnen Wänden.
- Verwenden Sie abgerundete Innenecken: Scharfe Innenecken verursachen plötzliche Änderungen der Schnittbelastung, was zu Rattermarken und Graten führt. Verwenden Sie Eckenradien, die auf den Werkzeugradius abgestimmt sind.
- Lockerung der Toleranzen bei nicht funktionalen Oberflächen: Vermeiden Sie unnötig enge Toleranzen an nicht kritischen Flächen, da dies die Produktionskosten in die Höhe treiben würde, ohne einen Mehrwert zu schaffen.
- Sorgen Sie für ausreichend große Aufspannflächen: Entwerfen Sie ebene, durchgehende Spannflächen, um die Steifigkeit zu verbessern und Positionierungsfehler über mehrere Arbeitsschritte hinweg zu reduzieren.
- Ausrichtungsrichtungen der Merkmale an die Bearbeitungsrichtungen anpassen: Mehrseitige Bearbeitung und Nachrichtungen sollten auf ein Minimum reduziert werden, um den kumulierten Positionierfehler zu verringern.
7. Wichtige Strategien zur Optimierung der Schnittparameter
Die Schnittparameter wirken sich direkt auf die Oberflächenqualität, die Standzeit der Werkzeuge und die Produktionseffizienz bei der Kupferbearbeitung aus. Sie sollten je nach Werkstoffsorte und Bearbeitungsstufe dynamisch angepasst werden:
- Spindeldrehzahl: Verwenden Sie mittlere bis hohe Spindeldrehzahlen, um ein sauberes Abscheren anstelle von Materialverschmierung zu gewährleisten und die Bildung von Aufbauschneiden zu unterdrücken.
- Vorschubgeschwindigkeit: Halten Sie den Vorschub auf einem angemessenen Niveau – ein zu langsamer Vorschub führt zu einer Konzentration der Schnittwärme, während ein zu schneller Vorschub Gratbildung und Maßabweichungen zur Folge hat.
- Schnitttiefe: Achten Sie beim Schruppen auf ein ausgewogenes Verhältnis zwischen Effizienz und Spansteuerung; wenden Sie beim Schlichten einen leichten radialen Spanabtrag an, um Maßgenauigkeit und Oberflächengüte zu gewährleisten.
- Kühlmittel und Spanabfuhr: Verwenden Sie eine Kühlmittelflut oder einen Hochdruckluftstrahl, um die Schnittwärme schnell abzuleiten, die Späne zu zerkleinern und ein Verheddern der Späne sowie thermische Verformungen zu verhindern.
- Materialspezifische Abstimmung: Verwenden Sie bei weichen Werkstoffen wie reinem Kupfer etwas höhere Drehzahlen; reduzieren Sie die Drehzahl und erhöhen Sie die Werkzeugsteifigkeit bei hochfesten Legierungen wie Berylliumkupfer.
8. Wichtige industrielle Anwendungsbereiche der CNC-Bearbeitung von Kupfer
Kupfer vereint hervorragende elektrische Leitfähigkeit, Wärmeleitfähigkeit und mechanische Eigenschaften. Durch präzise CNC-Bearbeitung lässt sich das volle Potenzial dieses Werkstoffs in sechs wichtigen Industriezweigen ausschöpfen:
8.1 Elektrische und elektronische Bauteile
Kupfer ist das Kernmaterial von Stromübertragungssystemen. CNC-gefräste Sammelschienen, Verbinder, Klemmen und Schaltanlagenkomponenten gewährleisten einen präzisen Anpressdruck und einen geringen Kontaktwiderstand. Dies verhindert eine Überhitzung in Hochstromsystemen und trägt zur langfristigen Zuverlässigkeit elektrischer Anlagen bei.
8.2 Wärmemanagementsysteme
Kupfer leitet Wärme weitaus besser als Aluminium und ist daher das Material der Wahl für hochwertige Kühlanwendungen. Präzisionsgefertigte Kupferkühlkörper, Wasserkühlplatten, Dampfkammern und Sockel für Leistungshalbleiter zeichnen sich durch einen extrem niedrigen thermischen Übergangswiderstand aus und gewährleisten so eine hohe Kühleffizienz sowie Temperaturstabilität bei Hochleistungsbauelementen.
8.3 Automobil- und Industrieausrüstung
Kupfer und Kupferlegierungen finden breite Anwendung in elektrischen Modulen für Kraftfahrzeuge, Hydraulikarmaturen, Lagerbaugruppen und Präzisionsbauteilen. Sie zeichnen sich durch Formstabilität und Langlebigkeit unter Vibrationen, Temperaturschwankungen und mechanischer Belastung aus und eignen sich daher besonders gut für raue industrielle Einsatzbedingungen.
8.4 Neue Energien und Energiespeichersysteme
Photovoltaik-Wechselrichter, Windkraftanlagen und Energiespeicherbatterien sind in hohem Maße auf leitfähige und wärmeleitende Komponenten aus Kupfer angewiesen. Die hohe Leitfähigkeit und Korrosionsbeständigkeit von Kupfer gewährleisten eine effiziente Energieübertragung und eine lange Lebensdauer der Infrastruktur für erneuerbare Energien.
8.5 Luft- und Raumfahrt sowie Verteidigung
Hochfeste Kupferlegierungen wie Berylliumkupfer werden für Steckverbinder in der Luft- und Raumfahrt, für Bauteile in Präzisionsinstrumenten sowie für hochzuverlässige Kontaktteile verwendet. Sie bieten auch unter extremen Temperaturen, Vibrationen und korrosiven Bedingungen eine stabile Leistung und erfüllen damit die höchsten Zuverlässigkeitsstandards.
8.6 Telekommunikations- und Dateninfrastruktur
HF-Steckverbinder, Telekommunikations-Basisstationsgeräte und Stromverteilungssysteme in Rechenzentren sind alle auf präzisionsgefertigte Kupferbauteile angewiesen. Eine strenge Maßkontrolle gewährleistet eine stabile Signalübertragung, geringe Signalverluste und einen zuverlässigen Betrieb von Kommunikationsnetzen.
9. Kostenstruktur und Einflussfaktoren
Kupfer ist ein hochwertiges Metall, und die Bearbeitungskosten werden von zahlreichen Faktoren in Bezug auf Material, Verfahren und Stückzahl bestimmt. Zu den wichtigsten Kostenfaktoren zählen:
- Materialkosten: Die Rohstoffpreise variieren je nach Legierungssorte stark; Speziallegierungen wie Berylliumkupfer sind deutlich teurer als Standardmessing.
- Geometrische Komplexität: Mehr Merkmale und komplexere Geometrien verlängern die Bearbeitungszeit und erhöhen die Programmierkosten. Besondere Strukturen wie dünne Wände und tiefe Hohlräume führen zudem zu höheren Ausschussquoten.
- Genauigkeits- und Oberflächenanforderungen: Enge Toleranzen und eine hohe Oberflächengüte erfordern zusätzliche Nachbearbeitungsschritte und Prüfungen sowie einen höheren Werkzeugverschleiß.
- Produktionsvolumen: Bei kleinen Prototypenchargen fallen höhere Programmier-, Rüst- und Einstellkosten pro Teil an; die Serienfertigung senkt die Stückkosten erheblich.
- Sekundäre Operationen: Oberflächenbehandlungen, Präzisionsschleifen und spezielles Entgraten verursachen zusätzliche Kosten.
Durch die Optimierung des DFM-Designs, die Standardisierung der Materialauswahl und die Abstimmung geeigneter Prozesslösungen können Sie die Gesamtkosten für die Kupferbearbeitung effektiv kontrollieren und die Wirtschaftlichkeit der Produktion verbessern.
10. Die wichtigsten Vorteile der CNC-Bearbeitung von Kupferteilen
Kupferbauteile erfordern eine hohe Maßgenauigkeit und zuverlässige Funktionsfähigkeit. Die CNC-Bearbeitung bietet das beste Gleichgewicht zwischen Präzision, Effizienz und Flexibilität und zeichnet sich unter anderem durch folgende wesentliche Vorteile aus:
- Hohe Maßgenauigkeit: Erzielt durchweg Toleranzen im Mikrometerbereich für präzise Passungen in elektrischen und thermischen Anwendungen.
- Hervorragende Chargenkonsistenz: Die CNC-gesteuerte Fertigung minimiert Qualitätsschwankungen zwischen den Chargen und eignet sich daher ideal für die Serienfertigung.
- Hervorragende Oberflächenqualität: Optimierte Prozesse sorgen direkt für eine feine Oberflächenbeschaffenheit und reduzieren so den Bedarf an nachträglichen Poliervorgängen.
- Hohe Materialausnutzung: Eine präzise Werkzeugwegplanung reduziert den Ausschuss an hochwertigem Kupfermaterial und senkt die Materialkosten.
- Fähigkeit zur Bearbeitung komplexer Geometrien: Unterstützt die mehrachsige Simultanbearbeitung für die Fertigung komplexer Hohlräume und unregelmäßiger Strukturen aus einem Stück.
- Flexible Skalierung der Produktion: Eignet sich gleichermaßen für Einzelstücke, Testserien in kleinen Stückzahlen und die Serienfertigung in mittleren Stückzahlen – und das bei kontrollierbaren Vorlaufzeiten.
11. Häufig gestellte Fragen
Frage 1: Können CNC-Maschinen Kupfer schneiden?
Auf jeden Fall. CNC-Maschinen, die mit scharfen Hartmetallwerkzeugen und optimierten Schnittparametern ausgestattet sind, bearbeiten Kupfer sehr effizient. Da Kupfer sehr duktil ist, liegt der Schwerpunkt bei der Bearbeitung auf einer präzisen Spankontrolle und einer guten Antihaftwirkung. Unter stabilen Prozessbedingungen ist eine Bearbeitungsgenauigkeit von ±0,01 mm erreichbar. Die richtige Spindeldrehzahl und die richtige Kühlmittelzufuhr sind entscheidend, um Aufbauschneiden und das Anhaften des Werkzeugs zu vermeiden.
Frage 2: Welche Maschinen eignen sich besser für die CNC-Bearbeitung – Messing oder reines Kupfer?
Was die Zerspanbarkeit angeht, schneidet Messing deutlich besser ab als reines Kupfer. Leicht zerspanbare Messinge wie C360 lassen sich zwei- bis dreimal schneller bearbeiten als reines Kupfer, wobei die Standzeit der Werkzeuge länger ist und weniger Grate entstehen. Allerdings bietet reines Kupfer eine deutlich höhere elektrische und thermische Leitfähigkeit. Die Wahl hängt immer von den jeweiligen Prioritäten ab: Entscheiden Sie sich für Messing, wenn es um Effizienz geht, und für reines Kupfer, wenn es um die funktionale Leistung geht.
Frage 3: Was versteht man unter der CNC-Bearbeitung von Kupfer?
Bei der CNC-Bearbeitung von Kupfer kommen computergesteuerte Werkzeugmaschinen zum Einsatz, um Fräs-, Dreh-, Bohr- und Gewindeschneidvorgänge an Kupfer und Kupferlegierungen durchzuführen und so hochpräzise Kupferbauteile herzustellen. Dank optimierter Werkzeuge und Parameter gewährleistet das Verfahren stets die für elektrische und thermische Bauteile erforderliche Maßgenauigkeit und Oberflächenqualität und unterstützt den gesamten Produktionszyklus vom Prototyp bis zur Serienfertigung.
Frage 4: Welche Kupfersorten werden üblicherweise in der Zerspanung verwendet?
Zu den am häufigsten verwendeten Industriegüten zählen die Reinkupfersorten C101 und C110, das leicht zerspanbare Kupfer C14500, Messing C360, Bronze C932 und Berylliumkupfer C17200. Reines Kupfer ist führend in der elektrischen Leitfähigkeit; leicht zerspanbares Kupfer und Messing sind führend in der Produktionseffizienz; Bronze und Berylliumkupfer bieten die höchste Festigkeit und Verschleißfestigkeit. Bei der Auswahl werden stets die funktionalen Anforderungen gegen die Bearbeitungskosten abgewogen.
Schlussfolgerung
Die CNC-Bearbeitung von Kupfer ist eine komplexe technische Herausforderung, bei der Werkstoffeigenschaften, Werkzeuglösungen und Prozesssteuerung eine Rolle spielen. Durch die richtige Materialauswahl und Prozessgestaltung lässt sich ein optimales Gleichgewicht zwischen Präzision, Effizienz und Kosten herstellen.
PartsMastery ist auf präzise CNC-Bearbeitung aller Arten von Kupfer und Kupferlegierungen spezialisiert und deckt den gesamten Produktionszyklus von der Prototypenentwicklung bis zur Serienfertigung ab. Ausgehend von den funktionalen Anforderungen Ihres Bauteils liefern wir maßgeschneiderte Lösungen aus einer Hand – von der Materialauswahl bis zur Prozessoptimierung – und gewährleisten so Maßgenauigkeit, Funktionsfähigkeit und Liefertreue für jedes Bauteil.