



El cobre es un material fundamental en la ingeniería para la fabricación de precisión, muy apreciado por su excepcional conductividad eléctrica y térmica. Sin embargo, la naturaleza blanda y altamente dúctil del cobre puro también plantea retos únicos para el corte con CNC, desde la acumulación de material en los bordes y la formación de rebabas importantes hasta un control deficiente de las virutas. Los distintos grados de cobre se comportan de manera muy diferente durante el mecanizado, desde piezas conductoras de cobre puro hasta componentes de aleaciones de cobre de alta resistencia. Solo la combinación adecuada de estrategias de herramientas, parámetros de corte y planificación del proceso puede garantizar una producción estable con alta precisión, alta eficiencia y costes predecibles.
Esta guía aborda de forma sistemática todo el proceso de mecanizado CNC del cobre, los retos relacionados con las prestaciones del material, las principales opciones de aleaciones, la configuración de las herramientas, las capacidades de precisión y las normas de optimización del diseño para la fabricación (DFM), lo que proporciona a los ingenieros y a los equipos de compras una referencia técnica completa.
1. Proceso estandarizado de mecanizado CNC para piezas de cobre
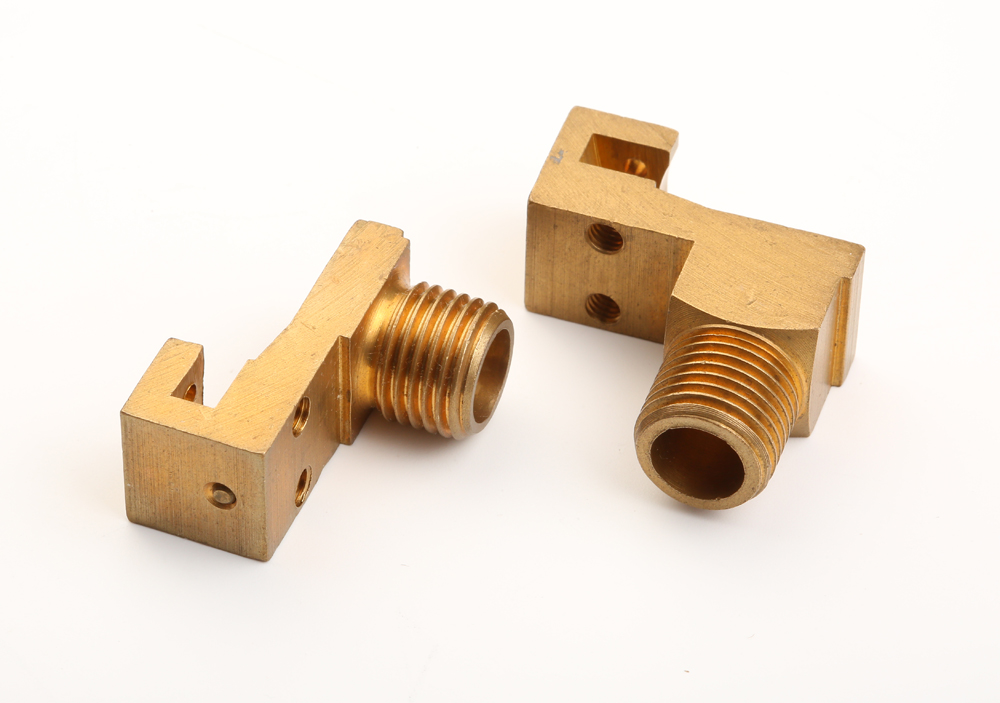
El mecanizado CNC del cobre se basa en un sistema de control integral del proceso centrado en tres objetivos clave: el control de la deformación, la gestión de las virutas y la consistencia en la precisión. Desde la selección del material hasta la inspección final, el flujo de trabajo se divide en ocho etapas fundamentales:
1.1 Selección de materiales y control de calidad de las entradas
La selección del material sienta las bases para la estabilidad del proceso. Se debe elegir el tipo de aleación de cobre que mejor se adapte a la conductividad, la resistencia y la dificultad de mecanizado de la pieza; por ejemplo, cobre puro C101 para aplicaciones que requieran alta conductividad, y cobre de fácil mecanizado C14500 para la producción de precisión a gran escala. Antes de iniciar la producción a gran escala, los equipos deben verificar los certificados de los materiales, los parámetros de dureza y el material en bruto para el mecanizado. Este paso evita la mezcla de materiales y un rendimiento desigual que darían lugar a desechos, y reduce el desperdicio innecesario de material de cobre de alto valor.
1.2 Revisión del diseño para la fabricación (DFM) y planificación de procesos
Antes de iniciar el mecanizado, los ingenieros llevan a cabo una revisión exhaustiva del diseño para evaluar su fabricabilidad. Se centran en la viabilidad del espesor de las paredes, los radios de las esquinas internas, las estructuras de cavidades y orificios profundos, la acumulación de tolerancias y los requisitos de acabado superficial. A partir de esta revisión, los equipos definen los puntos de referencia de sujeción, las secuencias de mecanizado, las trayectorias de corte y las estrategias multieje. Unos procesos bien planificados reducen los cambios de utillaje, disminuyen el desgaste de las herramientas y garantizan resultados dimensionales uniformes en todos los lotes de producción.
1.3 Configuración de la fijación y sujeción de la pieza de trabajo
La relativa blandura del cobre hace que sea propenso a sufrir deformaciones por sujeción cuando la fuerza es demasiado elevada, y a vibraciones de corte cuando la fuerza es demasiado baja. Por este motivo, se necesitan dispositivos de sujeción rígidos y con una carga uniforme. Para piezas de alta precisión, se recomiendan mordazas blandas o dispositivos de sujeción a medida para proteger las superficies funcionales, evitar hendiduras y deformaciones, y mantener estable la precisión de posicionamiento durante todo el ciclo de mecanizado.
1.4 Mecanizado de desbaste
El mecanizado en bruto se centra en la eliminación de material con alta eficiencia. Los operarios controlan la profundidad de corte y el contacto radial para evitar la deformación de la pieza de trabajo provocada por el calor de corte concentrado. Dado que el cobre es muy dúctil, la evacuación de virutas es una prioridad fundamental en el mecanizado en bruto. Las virutas largas y continuas pueden enroscarse alrededor de las herramientas y rayar las superficies de la pieza de trabajo. Los parámetros optimizados también evitan la formación de rebabas y prolongan la vida útil de la herramienta.
1.5 Acabado preliminar y mecanizado de elementos característicos
Durante el semiacabado, los equipos dan forma a los elementos principales, como cavidades, ranuras, orificios taladrados y roscas, dejando un material de reserva uniforme para el acabado final. Esta fase requiere una estrecha supervisión de la formación de rebabas, especialmente en los bordes de las piezas y en las salidas de los orificios. Una carga de corte constante sobre la herramienta garantiza una posición exacta y la precisión dimensional en todos los elementos.
1.6 Acabado y control de calidad de la superficie
El acabado determina la tolerancia final y el estado de la superficie de la pieza. En esta fase se utiliza un contacto radial reducido y velocidades de avance ajustadas para minimizar las marcas de la herramienta y el desgarro del material. Los filos de corte afilados y pulidos a espejo son fundamentales para el mecanizado del cobre, ya que evitan el arrastre y la deformación del material. Un control riguroso de la superficie es especialmente importante en el caso de los contactos eléctricos y los componentes de interfaz térmica, donde la planitud influye directamente en la fiabilidad funcional.
1.7 Desbarbado y limpieza
La elevada ductilidad del cobre casi siempre genera rebabas en los bordes tras el corte. En función de los requisitos de precisión, los equipos recurren al desbarbado mecánico o al acabado manual para eliminar las rebabas sin dañar las superficies funcionales. Tras el desbarbado, las piezas pasan por varias fases de limpieza para eliminar virutas, residuos de líquido de corte y contaminantes, lo que garantiza un rendimiento de contacto fiable en aplicaciones eléctricas y de gestión térmica.
1.8 Inspección dimensional y aprobación de calidad
En la inspección final, los equipos realizan una comprobación exhaustiva de las dimensiones críticas, las tolerancias geométricas (planitud, paralelismo, concentricidad), el acabado superficial y la calidad visual. El mecanizado de precisión estándar del cobre permite alcanzar una precisión dimensional de ±0,01 mm. Las piezas solo se aprueban para su embalaje y entrega una vez que todas las especificaciones cumplen los requisitos del plano.
2. Principales retos técnicos y causas fundamentales en el mecanizado del cobre
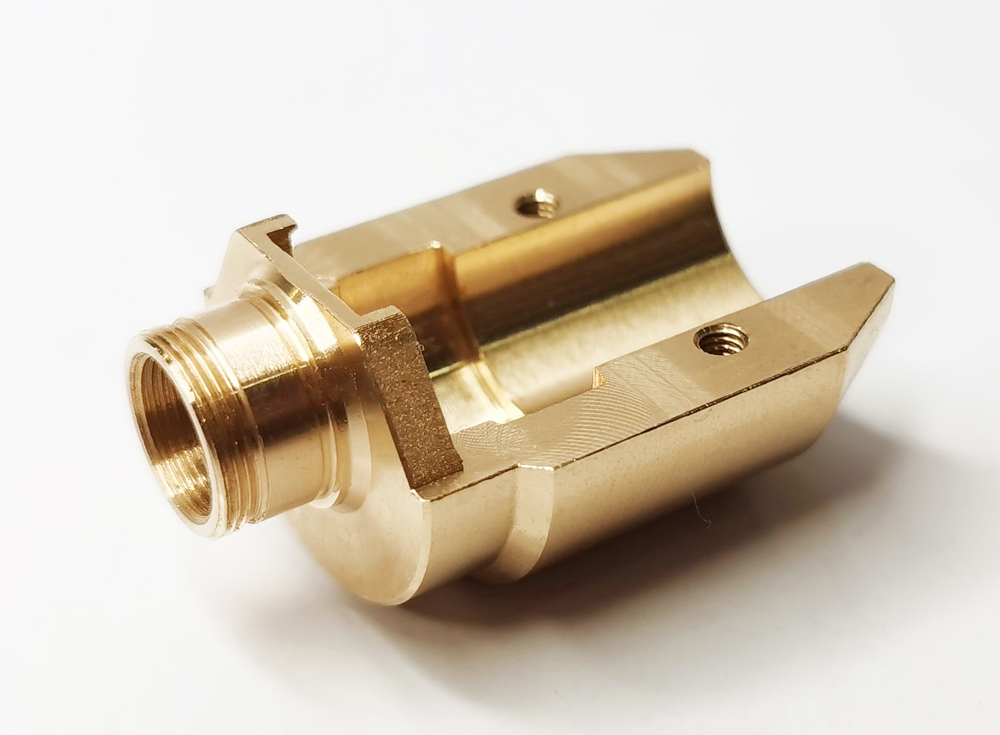
Aunque, a primera vista, el cobre parece blando y fácil de cortar, sus propiedades físicas únicas plantean múltiples dificultades de mecanizado. De hecho, es uno de los metales no ferrosos más exigentes de procesar, lo que requiere un control riguroso del proceso.
2.1 Propiedades clave de los materiales que influyen en la maquinabilidad
- Alta ductilidad: El cobre puro presenta una plasticidad extremadamente elevada, lo que dificulta la rotura de la viruta durante el corte, favorece la formación de virutas largas y continuas y provoca la aparición de rebabas arrastradas en los bordes de corte.
- Alta conductividad térmica: El calor generado durante el corte se propaga rápidamente por toda la pieza, lo que puede provocar deformaciones dimensionales térmicas y afectar a la estabilidad de las tolerancias en el mecanizado de precisión.
- Baja dureza: Las superficies de las piezas de trabajo son más susceptibles de deformarse debido a las fuerzas de sujeción y de corte, y es más probable que se produzca la adherencia de material en las herramientas.
- Amplio rango de resistencia a la tracción: Las propiedades mecánicas varían considerablemente entre las distintas aleaciones de cobre: las fuerzas de corte del cobre-berilio pueden ser varias veces superiores a las del cobre puro.
2.2 Problemas habituales en el mecanizado
- Borde reforzado (BUE): El cobre blando se adhiere al filo de corte, formando una acumulación de material que deteriora el acabado superficial y provoca variaciones dimensionales.
- Rebabas excesivas: La elevada ductilidad provoca una gran formación de rebabas en los bordes de corte y en las salidas de los orificios, lo que supone un coste adicional por las operaciones de desbarbado secundarias.
- Desgaste por adherencia de la herramienta: El efecto de adherencia entre el cobre y la superficie de la herramienta acelera el desgaste del filo, lo que reduce la vida útil de la herramienta y la estabilidad del proceso.
- Desviación por deformación térmica: La rápida propagación del calor provoca la dilatación de la pieza durante el corte; tras el enfriamiento, la contracción puede hacer que las dimensiones se salgan fácilmente de los límites de tolerancia.
3. Calidades habituales de aleaciones de cobre: guía de mecanizabilidad y selección
Las aleaciones de cobre con diferentes composiciones presentan grandes diferencias en cuanto a mecanizabilidad, conductividad, resistencia mecánica y coste. La elección adecuada siempre debe encontrar un equilibrio entre los requisitos funcionales y la eficiencia de la producción.
| Categoría de material | Calificaciones estándar | Índice de maquinabilidad | Nivel de fuerza | Conductividad eléctrica | Aplicaciones típicas |
|---|---|---|---|---|---|
| Cobre puro (cobre rojo) | C101, C102, C110 | Moderado | Bajo a medio | Extremadamente alto | Barras colectoras, conectores eléctricos, disipadores de calor |
| Cobre de fácil mecanizado | C14500 | Alta | Medio | Alta | Piezas torneadas de precisión, componentes roscados, conectores |
| Latón (aleación de cobre y zinc) | C260, C360 | Muy alto | Media a alta | Moderado | Válvulas, accesorios para tuberías, herrajes estructurales |
| Bronce | C932, C954 | Bien | Alta | Moderado | Casquillos de cojinetes, piezas de desgaste, accesorios náuticos |
| Cobre berilio | C17200 | Bien | Extremadamente alto | Moderado | Componentes aeroespaciales, resortes de alta resistencia, contactos para uso intensivo |
Principio fundamental de selección: Elige la serie de cobre puro cuando la conductividad eléctrica sea la máxima prioridad. Elige el cobre y el latón de fácil mecanizado cuando la eficiencia y el volumen de producción sean lo más importante. Elige el bronce y el cobre-berilio para aplicaciones que requieran una alta resistencia al desgaste y una gran capacidad de carga.
4. Selección y optimización de herramientas para el mecanizado del cobre
Las herramientas son el elemento clave del control de calidad en el mecanizado del cobre. Una selección inadecuada de las herramientas provoca rápidamente la acumulación de residuos en el filo, arañazos en la superficie y un rápido desgaste de las herramientas. La optimización abarca tres aspectos: el material de las herramientas, los recubrimientos y la geometría de corte.
4.1 Opciones de materiales para herramientas
- Herramientas de metal duro monobloque: La mejor opción para el mecanizado de precisión del cobre, gracias a su elevada rigidez, su excelente resistencia al desgaste, sus mayores velocidades de corte y su superior retención del filo. Las calidades de metal duro pulido reducen considerablemente la adherencia del material.
- Herramientas de acero rápido (HSS): Es más económico y adecuado para el mecanizado a baja velocidad y la creación de prototipos en lotes pequeños, pero presenta una vida útil de la herramienta más corta y un menor valor económico para la producción en serie.
4.2 Recubrimientos de herramientas y tratamientos superficiales
Los recubrimientos duros estándar, como el TiAlN, tienen una gran afinidad con el cobre y, de hecho, pueden empeorar la adherencia. Para el mecanizado del cobre, las mejores opciones son herramientas de carburo sin recubrimiento con pulido espejo o herramientas con recubrimiento de DLC (carbono tipo diamante). Ambas reducen el coeficiente de fricción, minimizan la adherencia del material y mejoran el flujo de virutas.
4.3 Diseño de la geometría de corte
Una geometría adecuada de la herramienta es esencial para el control de la viruta y la calidad de la superficie. Un ángulo de inclinación positivo amplio reduce las fuerzas de corte y la deformación del material, al tiempo que mejora el flujo de la viruta. Un ángulo de salida más amplio reduce la fricción en los flancos y evita que se rayen las superficies. Los filos de corte pulidos a espejo evitan la acumulación de material en el filo y proporcionan un mejor acabado en pasadas finas. La geometría optimizada de las ranuras permite evacuar virutas largas de cobre y evita atascos.
5. Grados de precisión y acabado superficial en el mecanizado CNC del cobre
La capacidad de tolerancia en el mecanizado CNC del cobre depende de la rigidez de la máquina, el estado de la herramienta, el tipo de material y la configuración del proceso. La tabla siguiente muestra la precisión y el acabado superficial típicos de los distintos métodos de mecanizado:
| Proceso de mecanizado | Tolerancia estándar | Tolerancia de alta precisión | Acabado superficial Ra | Notas |
|---|---|---|---|---|
| Fresado CNC | ±0,02 mm | ±0,01 mm | 0,8 – 1,6 μm | Depende en gran medida del afilado de la herramienta y de la rigidez de la máquina |
| Torneado CNC | ±0,02 mm | ±0,01 mm | 0,8 – 1,2 μm | Ideal para elementos concéntricos giratorios |
| Fresado de alta precisión | ±0,01 mm | ±0,005 mm | 0,4 – 0,8 μm | Requiere un entorno con temperatura controlada y un control estable del proceso |
| Rectificado (operación secundaria) | ±0,005 mm | ±0,002 mm | 0,2 – 0,4 μm | Se utiliza para superficies funcionales críticas que requieren una precisión extrema |
6. Normas de optimización del diseño para la fabricación (DFM) de piezas de cobre
Seguir los principios de diseño orientado a la fabricabilidad reduce eficazmente el riesgo de deformación, mejora la eficiencia del mecanizado y aumenta la estabilidad dimensional de las piezas de cobre. Las principales líneas de optimización son las siguientes:
- Evita las cavidades estrechas y profundas: Las cavidades profundas y estrechas limitan el acceso de la herramienta y la evacuación de virutas, lo que provoca vibraciones y problemas de calidad de la superficie. Deje suficiente espacio libre para el movimiento de la herramienta y el flujo de virutas.
- Mantener el espesor mínimo de la pared: El cobre blando es propenso a sufrir deformaciones por corte y por compresión en secciones de pared delgada. Establece un espesor de pared razonable en función del tamaño de la pieza y evita los diseños con paredes ultrafinas.
- Utiliza esquinas internas redondeadas: Las esquinas internas afiladas provocan cambios bruscos en la carga de corte, lo que da lugar a marcas de vibración y rebabas. Utiliza radios de esquina que se adapten al radio de la herramienta.
- Flexibilizar las tolerancias en las superficies no funcionales: Evita una precisión excesiva en las caras no críticas, ya que ello aumentaría los costes de producción sin aportar ningún valor añadido.
- Proporcione superficies de referencia de sujeción suficientes: Diseña superficies de sujeción planas y continuas para mejorar la rigidez y reducir el error de posicionamiento en las distintas operaciones.
- Alinear las direcciones de las características con las direcciones de mecanizado: Minimizar el mecanizado en varias caras y las configuraciones secundarias para reducir el error de posicionamiento acumulado.
7. Estrategias clave para la optimización de parámetros de corte
Los parámetros de corte influyen directamente en la calidad de la superficie, la vida útil de la herramienta y la eficiencia de la producción en el mecanizado del cobre. Deben ajustarse de forma dinámica en función del tipo de material y de la fase de mecanizado:
- Velocidad del husillo: Utiliza velocidades de husillo medias-altas para garantizar un corte limpio, en lugar de que el material se deforme, y para evitar la formación de rebabas.
- Velocidad de avance: Mantén el avance a un nivel razonable: si es demasiado lento, se acumula el calor de corte, mientras que si es demasiado rápido, se producen rebabas y desviaciones dimensionales.
- Profundidad de corte: Equilibra la eficiencia y el control de la viruta en el desbaste; utiliza un contacto radial ligero en el acabado para garantizar la precisión dimensional y el acabado superficial.
- Refrigerante y evacuación de virutas: Utiliza un chorro de refrigerante o un chorro de aire a alta presión para eliminar rápidamente el calor generado durante el corte, desmenuzar las virutas y evitar que estas se enreden y se produzcan deformaciones térmicas.
- Ajuste específico para cada material: Utiliza velocidades ligeramente más altas para materiales blandos, como el cobre puro; reduce la velocidad y aumenta la rigidez de la herramienta para aleaciones de alta resistencia, como el cobre-berilio.
8. Principales aplicaciones industriales del mecanizado CNC del cobre
El cobre combina una excelente conductividad eléctrica, conductividad térmica y prestaciones mecánicas. El mecanizado de precisión con CNC permite aprovechar todo el potencial de este material en seis sectores industriales principales:
8.1 Componentes eléctricos y electrónicos
El cobre es el material fundamental de los sistemas de transmisión de energía. Las barras colectoras, los conectores, los terminales y los componentes de los cuadros de distribución mecanizados con CNC garantizan una presión de contacto precisa y una baja resistencia de contacto. Esto evita el sobrecalentamiento en los sistemas de alta intensidad y contribuye a la fiabilidad a largo plazo de los sistemas eléctricos.
8.2 Sistemas de gestión térmica
El cobre conduce el calor mucho mejor que el aluminio, lo que lo convierte en el material ideal para aplicaciones de refrigeración de alta gama. Los disipadores térmicos de cobre mecanizados con precisión, las placas de refrigeración por agua, las cámaras de vapor y las bases para semiconductores de potencia ofrecen una resistencia térmica de interfaz extremadamente baja, lo que garantiza la eficiencia de la refrigeración y la estabilidad de la temperatura en dispositivos de alta potencia.
8.3 Equipos para el sector de la automoción y el sector industrial
El cobre y las aleaciones de cobre se utilizan ampliamente en módulos eléctricos para automoción, accesorios hidráulicos, conjuntos de rodamientos y piezas estructurales de precisión. Mantienen la estabilidad dimensional y la durabilidad ante vibraciones, fluctuaciones de temperatura y cargas mecánicas, lo que los hace idóneos para entornos industriales exigentes.
8.4 Nuevas energías y sistemas de almacenamiento de energía
Los inversores fotovoltaicos, los aerogeneradores y los sistemas de almacenamiento de energía en baterías dependen en gran medida de los componentes conductores y térmicos de cobre. La alta conductividad y la resistencia a la corrosión del cobre garantizan una transferencia de energía eficiente y una larga vida útil para las infraestructuras de energía renovable.
8.5 Aeroespacial y defensa
Las aleaciones de cobre de alta resistencia, como el cobre-berilio, se utilizan en conectores aeroespaciales, componentes de instrumentos de precisión y piezas de contacto de alta fiabilidad. Mantienen un rendimiento estable en condiciones extremas de temperatura, vibración y corrosión, cumpliendo con los más altos estándares de fiabilidad.
8.6 Infraestructura de telecomunicaciones y datos
Los conectores de radiofrecuencia, los terminales de las estaciones base de telecomunicaciones y los sistemas de distribución de energía de los centros de datos dependen todos de piezas de cobre mecanizadas con precisión. Un estricto control dimensional garantiza una transmisión estable de la señal, una baja pérdida de señal y un funcionamiento fiable de las redes de comunicaciones.
9. Estructura de costes y factores que influyen en ella
El cobre es un metal de gran valor, y los costes de mecanizado dependen de múltiples factores relacionados con el material, el proceso y el volumen. Los principales factores que influyen en los costes son:
- Coste de los materiales: Los precios de las materias primas varían considerablemente según el tipo de aleación; las aleaciones especiales, como el cobre-berilio, son considerablemente más caras que el latón estándar.
- Complejidad geométrica: Un mayor número de detalles y una geometría más compleja aumentan el tiempo de mecanizado y el coste de programación. Las estructuras especiales, como las paredes delgadas y las cavidades profundas, también incrementan los índices de desechos.
- Requisitos de precisión y acabado: Las tolerancias ajustadas y el alto grado de acabado superficial requieren operaciones adicionales de acabado e inspección, además de un mayor consumo de herramientas.
- Volumen de producción: Los lotes pequeños de prototipos conllevan mayores costes de programación, puesta a punto y ajuste por pieza; la producción en serie reduce considerablemente el coste unitario.
- Operaciones secundarias: Los tratamientos superficiales, el rectificado de precisión y el desbarbado especial suponen un coste adicional.
Al optimizar el diseño DFM, estandarizar la selección de materiales y elegir las soluciones de proceso adecuadas, se pueden controlar de forma eficaz los costes globales del mecanizado del cobre y mejorar la rentabilidad de la producción.
10. Ventajas fundamentales del mecanizado CNC para piezas de cobre
Los componentes de cobre exigen una gran precisión dimensional y un rendimiento funcional fiable. El mecanizado CNC ofrece el mejor equilibrio entre precisión, eficiencia y flexibilidad, con ventajas clave como:
- Alta precisión dimensional: Alcanza de forma constante tolerancias a nivel de micras para ajustes de precisión en aplicaciones eléctricas y térmicas.
- Excelente uniformidad entre lotes: La producción controlada mediante programas CNC minimiza las variaciones de calidad entre lotes, lo que resulta ideal para la producción a gran escala.
- Calidad superior de la superficie: Los procesos optimizados permiten obtener acabados superficiales finos de forma directa, lo que reduce las operaciones de pulido secundarias.
- Alta aprovechamiento del material: Una planificación precisa de la trayectoria de la herramienta reduce los residuos de cobre, un material de gran valor, y disminuye el coste del material.
- Capacidad para geometías complejas: Permite el mecanizado simultáneo multieje para la fabricación de una sola pieza con cavidades complejas y formas irregulares.
- Escalabilidad flexible de la producción: Funciona igual de bien para prototipos de una sola pieza, pruebas de lotes pequeños y producción de volumen medio, con plazos de entrega controlables.
11. Preguntas frecuentes
Pregunta 1: ¿Pueden las máquinas CNC cortar cobre?
Por supuesto. Las máquinas CNC equipadas con herramientas de carburo afiladas y parámetros de corte optimizados mecanizan el cobre de forma muy eficiente. Dado que el cobre es muy dúctil, el objetivo principal del mecanizado es el control preciso de las virutas y el rendimiento antiadherente. En condiciones de proceso estables, se puede alcanzar una precisión de mecanizado de ±0,01 mm. Una velocidad adecuada del husillo y la aplicación correcta del refrigerante son fundamentales para evitar la acumulación de virutas en el filo y la adherencia de la herramienta.
Pregunta 2: ¿Qué máquinas son más adecuadas para el CNC: las de latón o las de cobre puro?
En cuanto a la maquinabilidad, el latón ofrece un rendimiento mucho mejor que el cobre puro. Los latones de fácil mecanizado, como el C360, se mecanizan entre 2 y 3 veces más rápido que el cobre puro, con una mayor vida útil de las herramientas y menos rebabas. Dicho esto, el cobre puro ofrece una conductividad eléctrica y térmica significativamente mayor. La elección depende siempre de las prioridades: elija el latón si busca eficiencia y el cobre puro si busca rendimiento funcional.
Pregunta 3: ¿En qué consiste el mecanizado CNC del cobre?
El mecanizado CNC del cobre utiliza máquinas-herramienta controladas numéricamente por ordenador para realizar operaciones de fresado, torneado, taladrado y roscado en materiales de cobre y aleaciones de cobre, lo que permite fabricar componentes de cobre de alta precisión. Gracias a unas herramientas y unos parámetros optimizados, el proceso garantiza de forma constante la precisión dimensional y la calidad superficial necesarias para piezas eléctricas y térmicas, y abarca todo el ciclo de vida de la producción, desde el prototipo hasta la fabricación en serie.
Pregunta 4: ¿Qué tipos de cobre se utilizan habitualmente en el mecanizado?
Entre los grados industriales más utilizados se encuentran el cobre puro C101 y C110, el cobre de fácil mecanizado C14500, el latón C360, el bronce C932 y el cobre-berilio C17200. El cobre puro destaca por su conductividad eléctrica; el cobre de fácil mecanizado y el latón destacan por su eficiencia en la producción; el bronce y el cobre-berilio ofrecen la mayor resistencia mecánica y al desgaste. La elección siempre debe sopesar los requisitos funcionales frente al coste de mecanizado.
Conclusión
El mecanizado CNC del cobre es un reto de ingeniería sistemático que combina las propiedades del material, las soluciones de herramientas y el control del proceso. La selección adecuada del material y el diseño del proceso permiten alcanzar el equilibrio óptimo entre precisión, eficiencia y coste.
PartsMastery se especializa en servicios de mecanizado CNC de precisión para todo tipo de cobre y aleaciones de cobre, abarcando todo el ciclo de producción, desde el desarrollo de prototipos hasta la fabricación en serie. En función de los requisitos funcionales de su pieza, ofrecemos soluciones personalizadas integrales, desde la selección de materiales hasta la optimización de procesos, garantizando la precisión dimensional, el rendimiento funcional y la fiabilidad en la entrega de cada componente.