Enquanto unidade central de transmissão nas articulações robóticas, os redutores robóticos desempenham três funções essenciais: reduzir a velocidade de entrada, amplificar o binário de saída e permitir um controlo preciso do movimento. Contêm dezenas de peças mecânicas de precisão, incluindo caixas de redutor, eixos de entrada e saída, flanges de ligação, assentos de rolamentos, componentes excêntricos e buchas. Durante o funcionamento cíclico contínuo do robô, estes componentes suportam cargas alternadas repetidas e forças de impacto.
A precisão dimensional, a concentricidade, o desvio radial, a rugosidade da superfície e as tolerâncias de ajuste determinam diretamente a estabilidade das juntas, a precisão de reposicionamento e a vida útil global. Por este motivo, a maquinagem de precisão CNC tornou-se o método de fabrico padrão para os componentes dos redutores de robôs, graças à sua elevada precisão, repetibilidade consistente e capacidade de personalização.
A PartsMastery é especializada no fabrico de componentes de precisão para sistemas de transmissão robótica. Com recursos internos que incluem torneamento CNC, fresagem, mandrilagem e maquinagem simultânea multieixos, prestamos serviços de fabrico personalizado de ciclo completo — desde o desenvolvimento de protótipos e ensaios em pequenos volumes até à produção em massa em grande escala — adaptados aos requisitos estruturais e de precisão de todos os tipos de redutores.
1. Principais desafios na maquinagem de componentes de redutores para robôs
1.1 Requisitos de concentricidade rigorosa e tolerância geométrica
No interior de um redutor, os eixos e rolamentos, as caixas e os assentos dos rolamentos, bem como os flanges de saída e os eixos, exigem todos um alinhamento concêntrico preciso. Mesmo um desvio de concentricidade mínimo provoca vibrações na transmissão, ruído operacional e desgaste irregular devido à carga, o que, com o tempo, reduz significativamente a vida útil do redutor. Por este motivo, as tolerâncias geométricas entre os furos dos rolamentos, os diâmetros de acoplamento e os pontos de referência de posicionamento continuam a ser a principal prioridade de qualidade ao longo de toda a produção.
1.2 Requisitos de elevada qualidade superficial para faces de encaixe de precisão
Para além da precisão dimensional, características como as superfícies de contacto dos rolamentos, as ranhuras das juntas, os planos de referência de montagem e as faces de engate das engrenagens estão sujeitas a requisitos rigorosos em termos de rugosidade, planicidade e circularidade. Uma qualidade inadequada das superfícies conduz à falha das juntas, à fuga de lubrificante e ao deslizamento dos rolamentos, fatores que prejudicam diretamente o desempenho e a fiabilidade da transmissão.
1.3 Controlo da deformação em geometrias de paredes finas e complexas
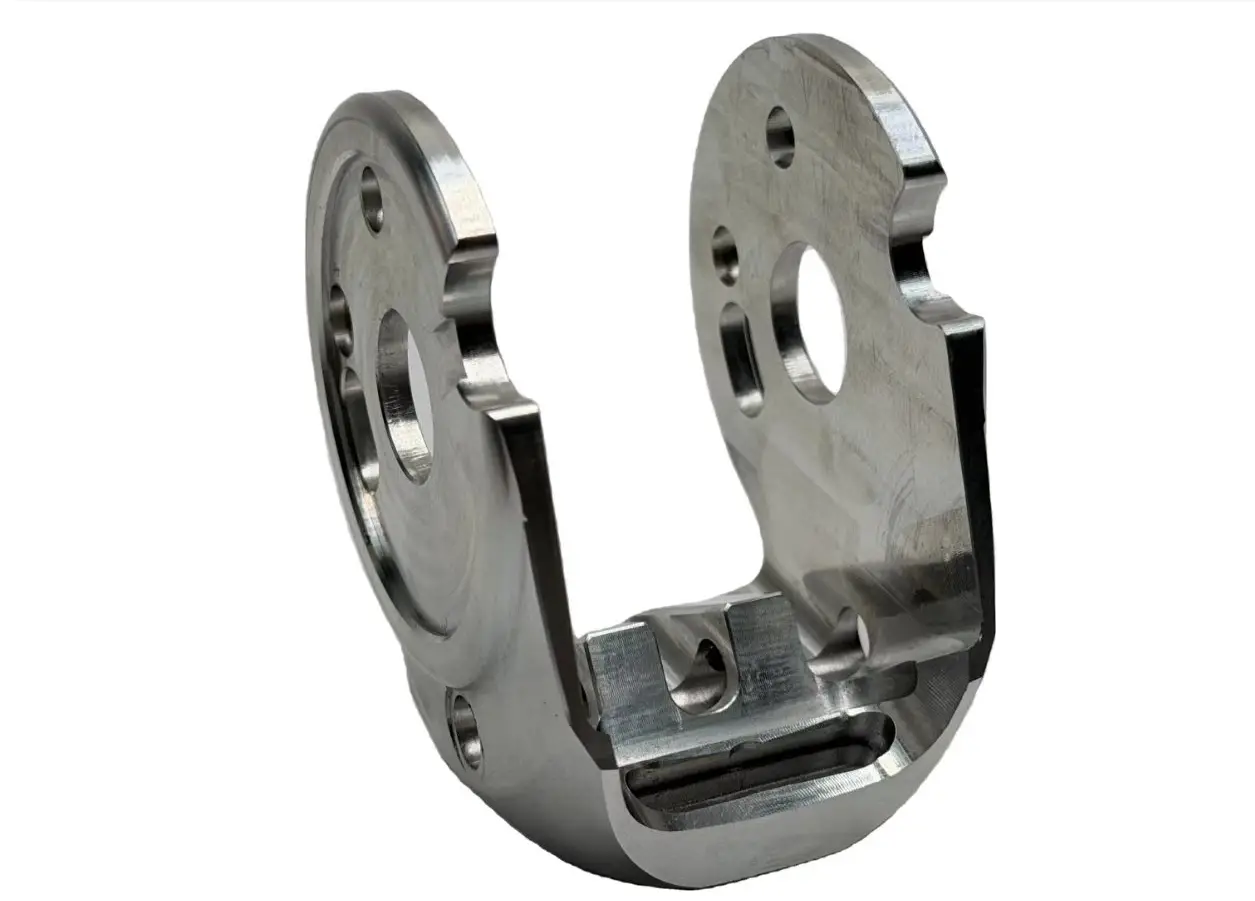
As caixas dos redutores são, normalmente, estruturas ocas de paredes finas, o que as torna suscetíveis a deformações elásticas causadas pelas forças de fixação e de corte. Os discos excêntricos, os flanges com vários orifícios e os suportes de ligação irregulares também apresentam geometrias complexas. A maquinagem tradicional requer múltiplas configurações, o que introduz erros de posicionamento cumulativos. Controlar a deformação e manter a consistência posicional entre as características constitui o principal desafio de fabrico.
2. Correspondência de processos para componentes comuns de redutores
Os diferentes componentes dos redutores exigem processos de maquinagem adequados e prioridades de controlo de qualidade específicas, de modo a alcançar o equilíbrio ideal entre precisão, eficiência e custo de produção.
| Tipo de componente | Processo de maquinagem primária | Pontos-chave do controlo de qualidade |
|---|---|---|
| Eixos de entrada/saída | Torneamento CNC, Retificação de Precisão | Tolerância do diâmetro exterior, concentricidade, excentricidade, rugosidade da superfície |
| Caixa do redutor | Fresagem CNC, mandrilagem de precisão | Concentricidade do furo do rolamento, planicidade da superfície de montagem, precisão da posição do furo |
| Flange de ligação | Torneamento e fresagem combinados | Concentricidade do espigão, posição do orifício de montagem, planicidade da face terminal |
| Peças excêntricas / Discos de came | Usinagem simultânea em 4 eixos / 5 eixos | Precisão da excentricidade, precisão do perfil, posição da fase |
| Assentos de rolamentos / Buchas | Torneamento CNC, mandrilagem interna de precisão | Concentricidade do diâmetro interior/exterior, tolerância de ajuste, circularidade |
3. Sistema de controlo de fabrico normalizado para todo o processo
A precisão dos componentes dos redutores não depende de uma única operação. Depende de um controlo de qualidade normalizado ao longo de todo o fluxo de produção. Na PartsMastery, estabelecemos uma cadeia de qualidade completa, desde a receção dos desenhos até à entrega do produto acabado.
3.1 Análise prévia da fabricabilidade (DFM)
Antes do início da produção, realizamos uma análise completa de DFM (Design for Manufacturing) com base nos modelos 3D e nos desenhos de engenharia 2D do cliente. Esta análise identifica riscos potenciais, tais como zonas de deformação em paredes finas, tolerâncias excessivamente apertadas e posicionamentos impraticáveis de orifícios. Em seguida, apresentamos recomendações de otimização estrutural numa fase inicial, com o objetivo de reduzir os custos de fabrico a jusante e as taxas de retrabalho ainda na fase de conceção.
3.2 Planeamento de processos e estratégia de referência unificada
Desenvolvemos um percurso de processo personalizado para cada geometria da peça, com margens de material para desbaste, semi-acabamento e acabamento cuidadosamente definidas. Sempre que possível, as características críticas são trabalhadas na mesma configuração, de modo a eliminar o erro cumulativo resultante de deslocamentos do ponto de referência. No caso de peças de paredes finas, concebemos dispositivos de fixação específicos com pontos e forças de fixação otimizados para controlar a deformação durante a maquinagem.
3.3 Inspeção durante o processo entre operações
Realizamos verificações dimensionais em pontos-chave do processo — incluindo o acabamento da superfície de referência, a perfuração de precisão do furo do rolamento e a conformação de características críticas. Esta abordagem proativa permite detetar desvios numa fase precoce e evita a acumulação de erros até às operações finais, reduzindo significativamente os custos com refugo e o desperdício de material.
3.4 Inspeção final e acabamento superficial
As peças acabadas são submetidas a uma verificação dimensional completa da concentricidade, precisão posicional e planicidade, utilizando uma Máquina de Medição por Coordenadas (CMM). Oferecemos também operações secundárias, incluindo rebarbação, anodização, tratamento térmico e galvanoplastia, para satisfazer os requisitos relativos ao desgaste, à corrosão e à aparência.
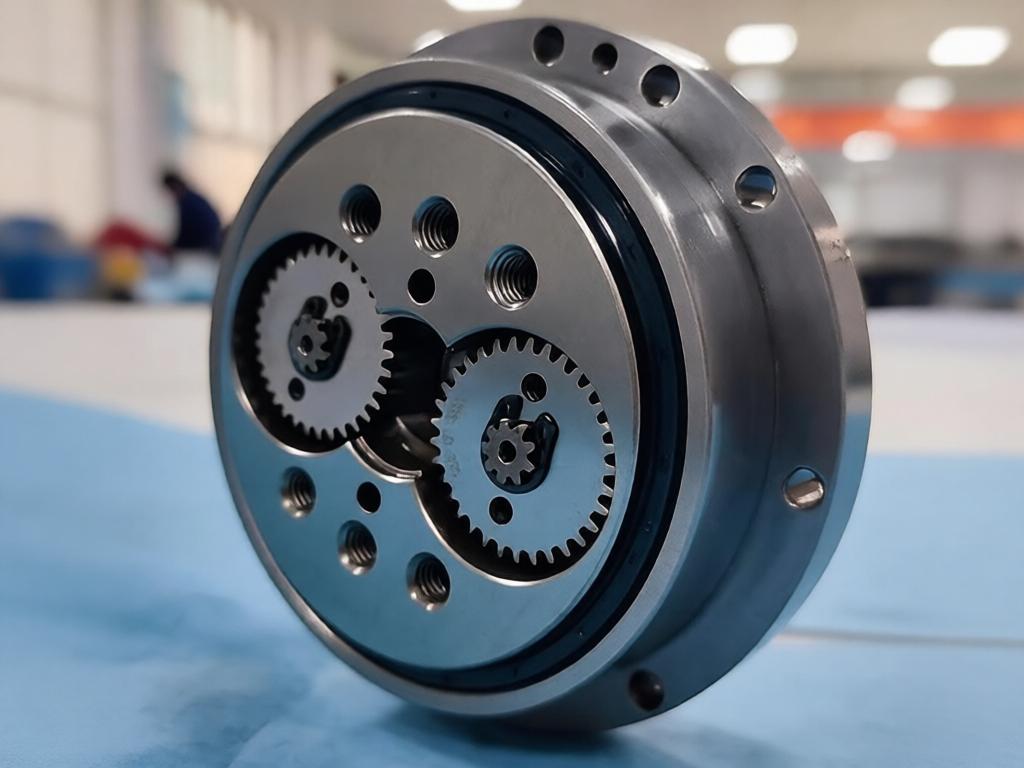
Selecionamos o material de engenharia ideal com base na capacidade de carga, na velocidade de funcionamento, no ambiente de trabalho e nos requisitos de leveza de cada redutor.
| Tipo de material | Características essenciais de desempenho | Aplicações típicas dos componentes |
|---|---|---|
| Liga de alumínio 6061-T6 | Leve, boa usinabilidade, excelente resistência à corrosão | Caixas de redutores, flanges de ligação, tampas terminais |
| Liga de alumínio 7075-T6 | Elevada resistência, excelente relação resistência/peso | Flange de alta carga, componentes de suporte estrutural |
| Aço-liga 40Cr | Alta resistência, passível de tratamento térmico, boa resistência ao desgaste | Eixos de entrada/saída, pinos de acionamento, componentes excêntricos |
| Aço ao carbono 45 | Propriedades mecânicas estáveis, boa usinabilidade | Flanges padrão, assentos de rolamentos, bases de buchas |
| Aço inoxidável 304 / 316 | Resistente à corrosão, desempenho mecânico estável | Caixas, eixos e componentes de vedação para ambientes especiais |
| Liga de cobre | Resistente ao desgaste, boa condutividade térmica, autolubrificante | Buchas, mangas-guia, componentes de contacto sujeitos a desgaste |
5. Principais medidas de controlo para melhorar a precisão da maquinagem
Para satisfazer os elevados requisitos de precisão dos componentes dos redutores, aplicamos medidas de controlo específicas para estabilizar a qualidade do fabrico:
- Princípio do plano de referência unificado: Os diâmetros exteriores críticos, as faces terminais e os furos dos rolamentos partilham um único ponto de referência de maquinagem, de modo a minimizar o erro de desvio do ponto de referência
- Processo de corte por camadas: O desbaste, o semi-acabamento e o acabamento são realizados em sequência para libertar uniformemente as tensões internas do material
- Processo de mandrilagem de precisão: Os furos dos rolamentos são maquinados em etapas de mandrilagem de desbaste, semi-acabamento e acabamento, para garantir a precisão e a concentricidade do furo
- Gestão da vida útil das ferramentas: A compensação do desgaste das ferramentas e os calendários de substituição são definidos com base no número de peças, de modo a garantir a consistência dimensional entre lotes
- Controlo da temperatura ambiente: As áreas de maquinagem de precisão mantêm uma temperatura ambiente estável para reduzir os efeitos da deformação térmica na precisão dimensional
6. Apoio ao serviço de fabrico personalizado da PartsMastery
A PartsMastery apoia o fabrico de componentes de redutores para todos os tipos de robôs, incluindo robôs industriais, robôs colaborativos, robôs SCARA, robôs de paletização e robôs de soldadura.
Durante o desenvolvimento de protótipos, fornecemos pequenas quantidades rapidamente para apoiar a validação da montagem e os testes de desempenho. Durante a produção em série, utilizamos processos padronizados e controlo estatístico de processos (SPC) para garantir a precisão dimensional e a intercambiabilidade consistentes entre lotes. Com a seleção integrada de materiais, a otimização de processos, o acabamento de superfícies e a embalagem protetora, ajudamos os clientes da área da robótica a encurtar os ciclos de desenvolvimento e a reduzir os custos globais de fabrico.
Conclusão
O desempenho de um redutor robótico depende da precisão de fabrico de cada componente individual. Só um controlo sistemático dos materiais, processos, referências e inspeções permite produzir, de forma consistente, peças de alta qualidade que cumpram os exigentes requisitos de transmissão.
Com capacidades comprovadas de maquinagem de precisão CNC e uma vasta experiência no fabrico de componentes de transmissão, a PartsMastery oferece soluções de maquinagem personalizadas e fiáveis para componentes de redutores robóticos, apoiando o desenvolvimento e a produção de sistemas de transmissão robótica de alta precisão.