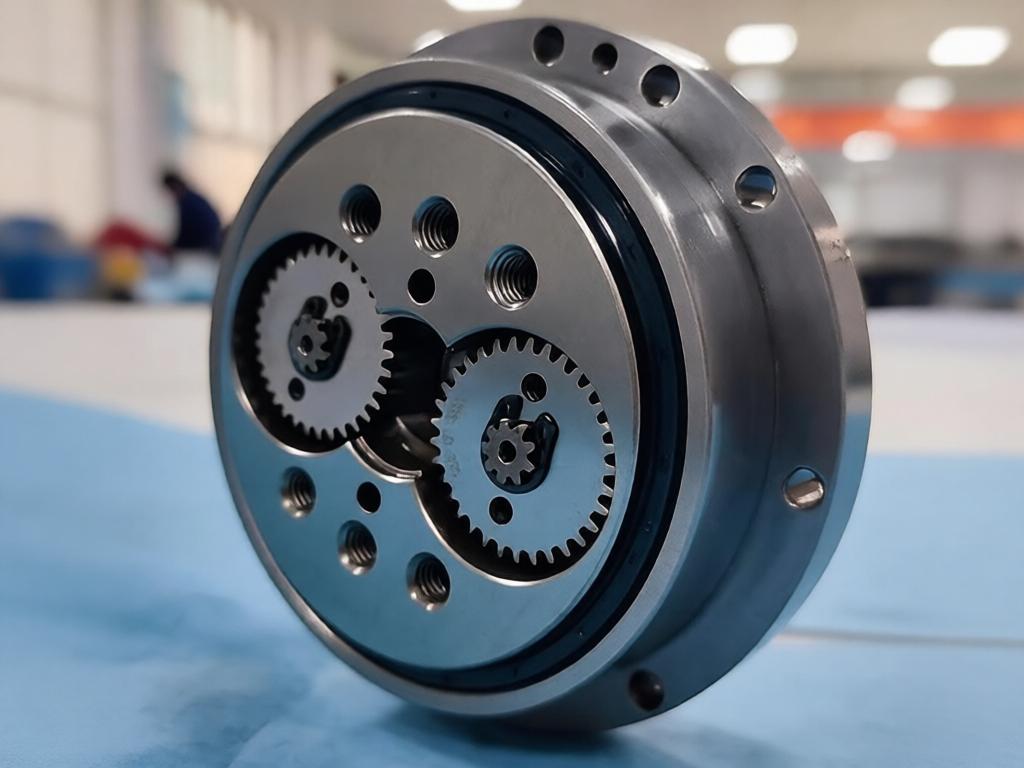
Como unidad de transmisión principal en las articulaciones robóticas, los reductores robóticos desempeñan tres funciones fundamentales: reducir la velocidad de entrada, amplificar el par de salida y permitir un control preciso del movimiento. Contienen docenas de piezas mecánicas de precisión, entre las que se incluyen carcasas de reductor, ejes de entrada y salida, bridas de conexión, asientos de rodamientos, componentes excéntricos y casquillos. Durante el funcionamiento cíclico continuo del robot, estos componentes soportan cargas alternas repetidas y fuerzas de impacto.
La precisión dimensional, la concentricidad, la excentricidad, la rugosidad superficial y las tolerancias de ajuste determinan directamente la estabilidad de las uniones, la precisión de posicionamiento repetido y la vida útil general. Por este motivo, el mecanizado de precisión CNC se ha convertido en el método de fabricación estándar para los componentes de los reductores de los robots, gracias a su alta precisión, su repetibilidad constante y su capacidad de personalización.
PartsMastery se especializa en la fabricación de componentes de precisión para sistemas de transmisión robóticos. Gracias a nuestras capacidades internas, que incluyen torneado CNC, fresado, mandrinado y mecanizado simultáneo multieje, ofrecemos servicios de fabricación a medida de ciclo completo —desde el desarrollo de prototipos y pruebas en pequeños volúmenes hasta la producción en serie a gran escala— adaptados a los requisitos estructurales y de precisión de todo tipo de reductores.
1. Principales retos en el mecanizado de componentes de reductores para robots
1.1 Requisitos de concentricidad estricta y tolerancia geométrica
En el interior de un reductor, los ejes y los cojinetes, las carcasas y los asientos de los cojinetes, así como las bridas de salida y los ejes, requieren una alineación concéntrica precisa. Incluso una desviación mínima de la concentricidad provoca vibraciones en la transmisión, ruido durante el funcionamiento y un desgaste desigual debido a la carga, lo que acorta significativamente la vida útil del reductor con el paso del tiempo. Por este motivo, las tolerancias geométricas entre los orificios de los cojinetes, los diámetros de acoplamiento y los puntos de referencia de posicionamiento siguen siendo la máxima prioridad de calidad a lo largo de todo el proceso de producción.
1.2 Requisitos de alta calidad superficial para superficies de acoplamiento de precisión
Más allá de la precisión dimensional, elementos como las superficies de contacto de los rodamientos, las ranuras de las juntas, los planos de referencia de montaje y las caras de engranaje de los engranajes deben cumplir requisitos estrictos en cuanto a rugosidad, planitud y redondez de la superficie. Una calidad superficial inadecuada provoca fallos en las juntas, fugas de lubricante y deslizamiento de los rodamientos, lo que degrada directamente el rendimiento y la fiabilidad de la transmisión.
1.3 Control de la deformación en geometrías de paredes delgadas y complejas
Las carcasas de los reductores suelen ser estructuras huecas de paredes delgadas, lo que las hace susceptibles a la deformación elástica provocada por las fuerzas de sujeción y corte. Los discos excéntricos, las bridas con múltiples orificios y los soportes de conexión irregulares también presentan geometrías complejas. El mecanizado tradicional requiere múltiples configuraciones, lo que introduce un error de posicionamiento acumulativo. Controlar la deformación y mantener la consistencia posicional en todas las características es el principal reto de fabricación.
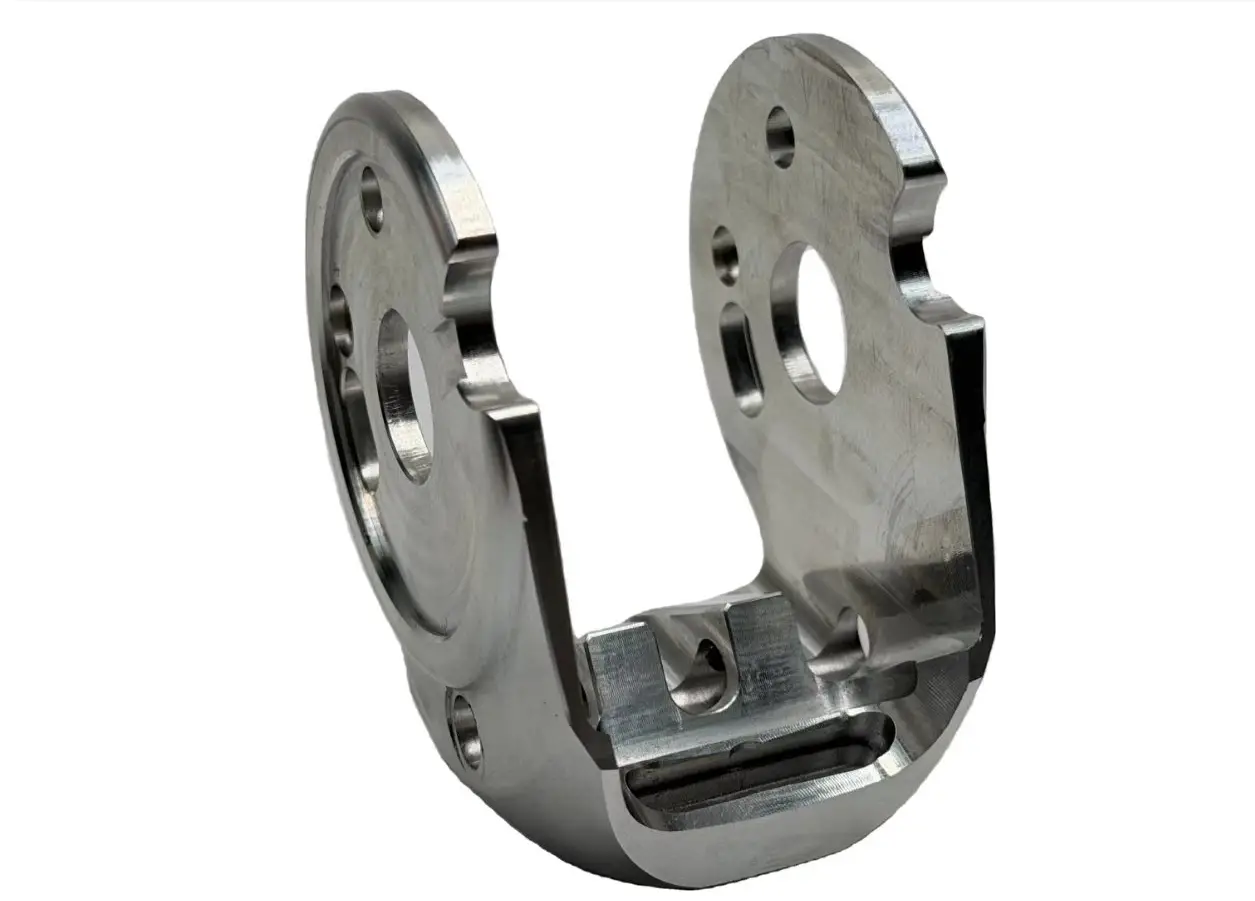
2. Comparación de procesos para componentes comunes del reductor
Los distintos componentes de los reductores requieren procesos de mecanizado y prioridades de control de calidad adaptados a cada uno de ellos para lograr el equilibrio óptimo entre precisión, eficiencia y coste de producción.
| Tipo de componente | Proceso de mecanizado primario | Puntos clave de control de calidad |
|---|---|---|
| Ejes de entrada y salida | Torneado CNC, rectificado de precisión | Tolerancia del diámetro exterior, concentricidad, excentricidad, rugosidad superficial |
| Carcasa del reductor | Fresado CNC, mandrinado de precisión | Concentricidad del orificio del rodamiento, planitud de la superficie de montaje, precisión en la posición del orificio |
| Brida de conexión | Torneado y fresado combinados | Concentricidad de la boquilla, posición del orificio de montaje, planitud de la cara frontal |
| Piezas excéntricas / Discos de levas | Mecanizado simultáneo de 4 y 5 ejes | Precisión de excentricidad, precisión de perfil, posición de fase |
| Asientos de rodamientos / Casquillos | Torneado CNC, mandrinado interno de precisión | Concentricidad entre el diámetro interior y el exterior, tolerancia de ajuste, redondez |
3. Sistema de control de fabricación estandarizado para todo el proceso
La precisión de los componentes reductores no depende de una sola operación, sino que se basa en un control de calidad estandarizado a lo largo de todo el proceso de producción. En PartsMastery, hemos establecido una cadena de calidad completa, desde la recepción de los planos hasta la entrega del producto terminado.
3.1 Revisión previa de la fabricabilidad (DFM)
Antes de iniciar la producción, llevamos a cabo un análisis completo de DFM (Diseño para la Fabricación) basado en los modelos 3D y los planos de ingeniería 2D del cliente. Esta revisión identifica posibles riesgos, como zonas de deformación en paredes delgadas, tolerancias excesivamente ajustadas y ubicaciones de orificios poco prácticas. A continuación, ofrecemos recomendaciones tempranas de optimización estructural para reducir los costes de fabricación posteriores y las tasas de reelaboración ya en la fase de diseño.
3.2 Planificación de procesos y estrategia de referencia unificada
Desarrollamos una ruta de proceso a medida para la geometría de cada pieza, con márgenes de material para el desbaste, el semiacabado y el acabado cuidadosamente calculados. Las características críticas se completan en la misma configuración siempre que sea posible, con el fin de eliminar el error acumulado derivado de los desplazamientos del punto de referencia. En el caso de las piezas de paredes delgadas, diseñamos sistemas de sujeción específicos con puntos y fuerzas de sujeción optimizados para controlar la deformación durante el mecanizado.
3.3 Inspección durante el proceso entre operaciones
Llevamos a cabo verificaciones dimensionales en los nodos clave del proceso, entre los que se incluyen el acabado de la superficie de referencia, el mandrinado de precisión del orificio del cojinete y el conformado de características críticas. Este enfoque proactivo permite detectar las desviaciones en una fase temprana y evita que los errores se acumulen hasta las operaciones finales, lo que reduce significativamente los costes derivados de los desechos y el desperdicio de material.
3.4 Inspección final y acabado superficial
Las piezas acabadas se someten a una verificación dimensional completa de la concentricidad, la precisión posicional y la planitud mediante una máquina de medición por coordenadas (CMM). También ofrecemos operaciones secundarias, como el desbarbado, el anodizado, el tratamiento térmico y la galvanoplastia, para cumplir con los requisitos de resistencia al desgaste, a la corrosión y de aspecto.
Seleccionamos el material técnico óptimo en función de la capacidad de carga, la velocidad de funcionamiento, el entorno de trabajo y los requisitos de ligereza de cada reductor.
| Calidad del material | Características fundamentales de rendimiento | Aplicaciones típicas de los componentes |
|---|---|---|
| Aleación de aluminio 6061-T6 | Ligero, fácil de mecanizar, excelente resistencia a la corrosión | Carcasas de reductores, bridas de conexión, tapas de cierre |
| Aleación de aluminio 7075-T6 | Alta resistencia, excelente relación resistencia-peso | Bridas para cargas elevadas, componentes de soporte estructural |
| Acero aleado 40Cr | Alta resistencia, susceptible de tratamiento térmico, buena resistencia al desgaste | Ejes de entrada y salida, pasadores de transmisión, componentes excéntricos |
| Acero al carbono 45 | Propiedades mecánicas estables, buena maquinabilidad | Bridas estándar, asientos de cojinetes, bases de casquillos |
| Acero inoxidable 304 / 316 | Resistente a la corrosión, rendimiento mecánico estable | Carcasas, ejes y componentes de sellado para entornos especiales |
| Aleación de cobre | Resistente al desgaste, buena conductividad térmica, autolubricante | Casquillos, manguitos guía, componentes de contacto sujetos a desgaste |
5. Medidas clave de control para mejorar la precisión del mecanizado
Para cumplir con los estrictos requisitos de precisión de los componentes de los reductores, aplicamos medidas de control específicas para estabilizar la calidad de la fabricación:
- Principio del sistema de referencia unificado: Los diámetros exteriores críticos, las caras frontales y los orificios de los rodamientos comparten un único punto de referencia de mecanizado para minimizar el error de desplazamiento del punto de referencia.
- Proceso de corte por capas: El desbaste, el semiacabado y el acabado se realizan de forma secuencial para liberar las tensiones internas del material de manera uniforme.
- Proceso de mandrinado de precisión: Los orificios de los rodamientos se mecanizan en etapas de mandrinado en bruto, semirrefino y acabado para garantizar la precisión y la concentricidad del orificio.
- Gestión de la vida útil de las herramientas: La compensación por desgaste de las herramientas y los calendarios de sustitución se establecen en función del número de piezas, con el fin de garantizar la uniformidad dimensional entre lotes.
- Control de la temperatura ambiental: Las zonas de mecanizado de precisión mantienen una temperatura ambiente estable para reducir los efectos de la deformación térmica sobre la precisión dimensional.
6. Servicio de asistencia para la fabricación a medida de PartsMastery
PartsMastery ofrece soporte para la fabricación de componentes de reductores para todo tipo de robots, incluidos los robots industriales, los robots colaborativos, los robots SCARA, los robots de paletización y los robots de soldadura.
Durante el desarrollo de prototipos, suministramos pequeñas cantidades con rapidez para facilitar la validación del montaje y las pruebas de rendimiento. Durante la producción a gran escala, utilizamos procesos estandarizados y el control estadístico de procesos (SPC) para garantizar una precisión dimensional y una intercambiabilidad uniformes de un lote a otro. Gracias a la selección integrada de materiales, la optimización de procesos, el acabado superficial y el embalaje protector, ayudamos a los clientes del sector de la robótica a acortar los ciclos de desarrollo y a reducir los costes generales de fabricación.
Conclusión
El rendimiento de un reductor robótico depende de la precisión con la que se fabrican todos y cada uno de sus componentes. Solo un control sistemático de los materiales, los procesos, los puntos de referencia y las inspecciones permite obtener de forma constante piezas de alta calidad que cumplan con los exigentes requisitos de transmisión.
Gracias a su probada capacidad de mecanizado de precisión con CNC y a su amplia experiencia en la fabricación de componentes de transmisión, PartsMastery ofrece soluciones de mecanizado a medida y fiables para componentes de reductores robóticos, lo que contribuye al desarrollo y la producción de sistemas de transmisión robóticos de alta precisión.