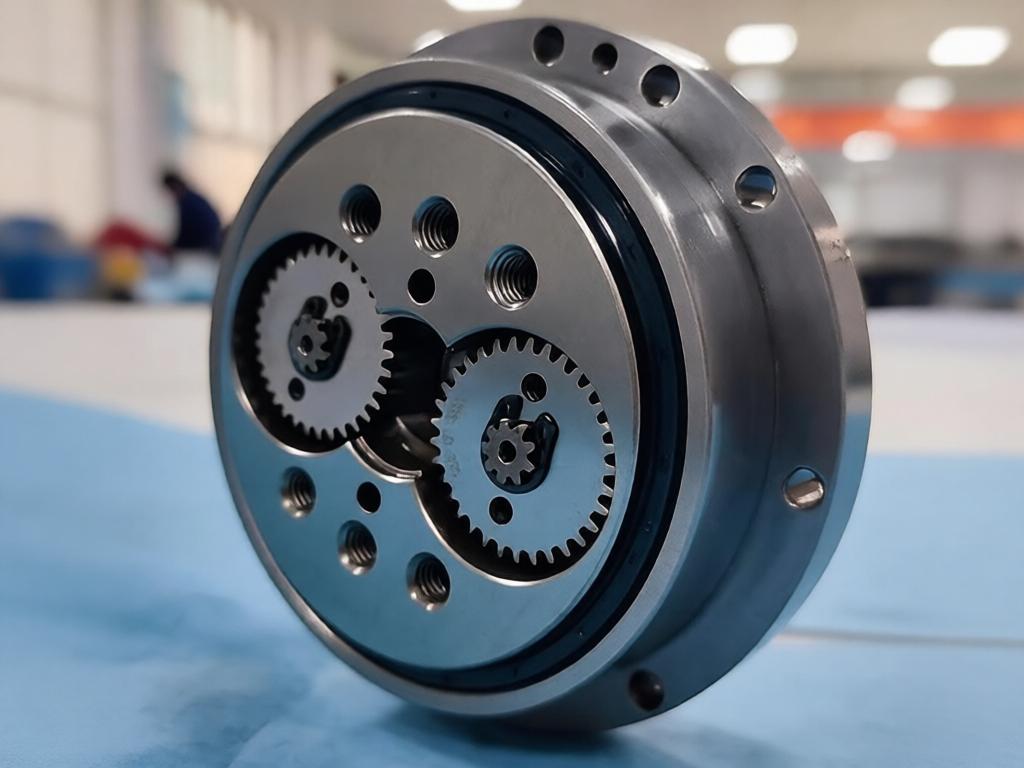
En tant qu'unité de transmission centrale des articulations robotiques, les réducteurs de robots remplissent trois fonctions essentielles : réduire la vitesse d'entrée, amplifier le couple de sortie et permettre un contrôle précis des mouvements. Ils contiennent des dizaines de pièces mécaniques de précision, notamment des carters de réducteur, des arbres d'entrée et de sortie, des brides de raccordement, des logements de roulements, des composants excentriques et des bagues. Au cours du fonctionnement cyclique continu du robot, ces composants sont soumis à des charges alternées répétées et à des forces d'impact.
La précision dimensionnelle, la concentricité, le faux-rond, la rugosité de surface et les tolérances d'ajustement déterminent directement la stabilité des assemblages, la précision de positionnement répétable et la durée de vie globale. C'est pourquoi l'usinage de précision CNC est devenu la méthode de fabrication standard pour les composants de réducteurs de robots, grâce à sa grande précision, à sa répétabilité constante et à sa capacité de personnalisation.
PartsMastery est spécialisée dans la fabrication de composants de précision destinés aux systèmes de transmission robotisés. Grâce à nos capacités internes, notamment le tournage CNC, le fraisage, l'alésage et l'usinage simultané multiaxial, nous proposons des services de fabrication sur mesure couvrant l'ensemble du cycle de production — du développement de prototypes et des essais en petites séries jusqu'à la production en série à grande échelle — adaptés aux exigences structurelles et de précision de tous les types de réducteurs.
1. Principaux défis liés à l'usinage des composants de réducteurs pour robots
1.1 Exigences en matière de concentricité stricte et de tolérances géométriques
À l'intérieur d'un réducteur, les arbres et les roulements, les carters et les logements de roulements, ainsi que les brides de sortie et les arbres, doivent tous être alignés avec une concentricité précise. Même un écart de concentricité minime entraîne des vibrations de transmission, du bruit de fonctionnement et une usure inégale due à la charge, ce qui réduit considérablement la durée de vie du réducteur au fil du temps. C'est pourquoi les tolérances géométriques entre les alésages des roulements, les diamètres d'accouplement et les repères de positionnement restent la priorité absolue en matière de qualité tout au long de la production.
1.2 Exigences élevées en matière de qualité de surface pour les surfaces d'accouplement de précision
Au-delà de la précision dimensionnelle, certaines caractéristiques telles que les surfaces d'appui des roulements, les rainures de joint, les plans de référence de montage et les faces d'engrènement des engrenages sont soumises à des exigences strictes en matière de rugosité, de planéité et de circularité. Une qualité de surface insuffisante entraîne la défaillance des joints, des fuites de lubrifiant et le glissement des roulements, autant de phénomènes qui nuisent directement aux performances et à la fiabilité de la transmission.
1.3 Contrôle de la déformation pour les géométries à parois minces et complexes
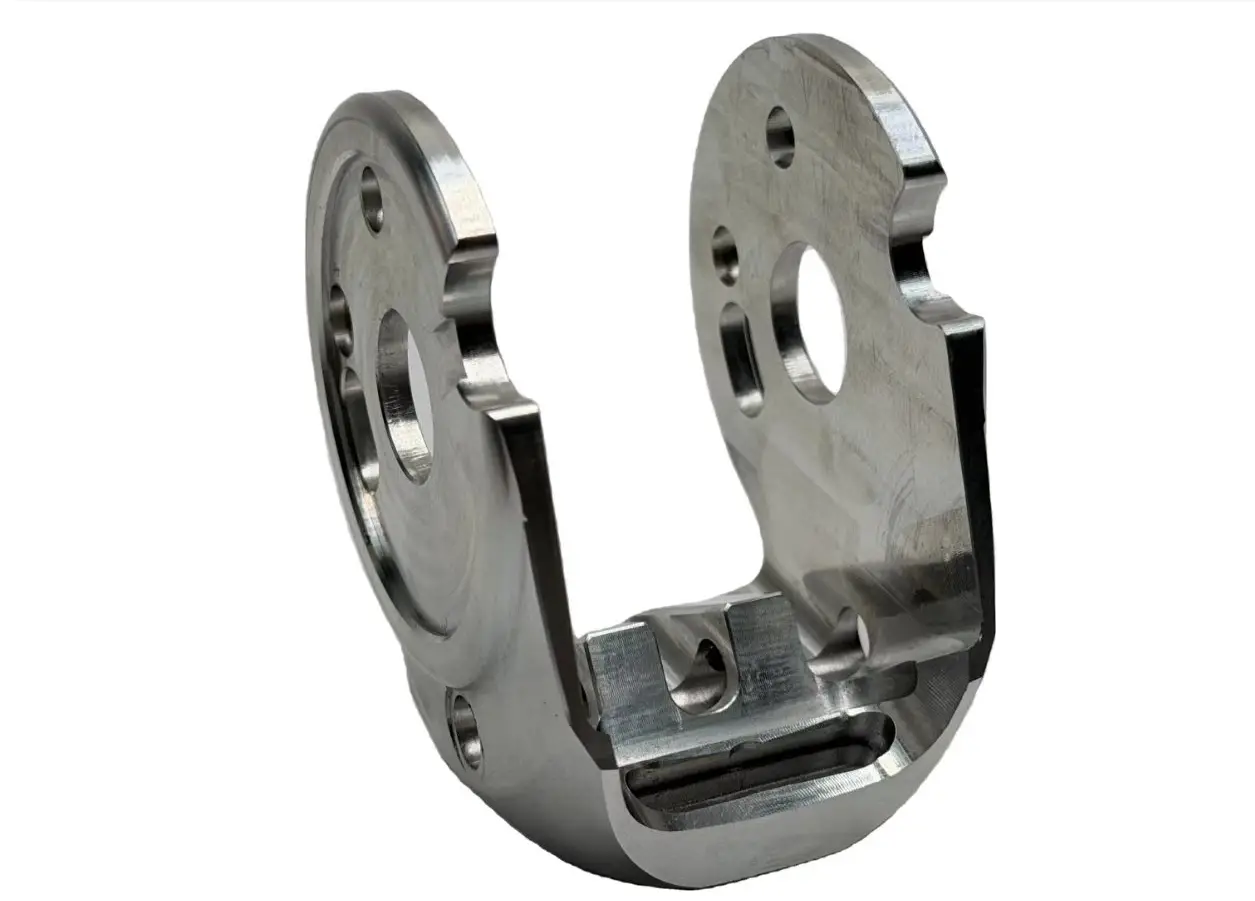
Les carters de réducteurs sont généralement des structures creuses à parois minces, ce qui les rend sensibles aux déformations élastiques provoquées par les forces de serrage et de coupe. Les disques excentriques, les brides à plusieurs trous et les supports de raccordement irréguliers présentent également des géométries complexes. L'usinage traditionnel nécessite de multiples réglages, ce qui entraîne des erreurs de positionnement cumulatives. Maîtriser la déformation et garantir la cohérence du positionnement sur l'ensemble des éléments constitue le principal défi de fabrication.
2. Mise en correspondance des procédés pour les composants courants des réducteurs
Les différents composants des réducteurs nécessitent des procédés d'usinage adaptés et des priorités de contrôle qualité spécifiques afin d'atteindre un équilibre optimal entre précision, efficacité et coût de production.
| Type de composant | Processus d'usinage primaire | Points clés du contrôle qualité |
|---|---|---|
| Arbres d'entrée / de sortie | Tournage CNC, rectification de précision | Tolérance du diamètre extérieur, concentricité, faux-rond, rugosité de surface |
| Boîtier de réducteur | Fraisage CNC, alésage de précision | Concentricité de l'alésage du roulement, planéité de la surface de montage, précision de positionnement des trous |
| Bride de raccordement | Tournage et fraisage combinés | Concentricité de l'embout, position des trous de fixation, planéité de la face d'extrémité |
| Pièces excentriques / Disques à cames | Usinage simultané sur 4 axes / 5 axes | Précision d'excentricité, précision du profil, position de phase |
| Sièges de roulement / Douilles | Tournage CNC, alésage interne de précision | Concentricité entre les diamètres intérieur et extérieur, tolérance d'ajustement, circularité |
3. Système de contrôle de la fabrication normalisé couvrant l'ensemble du processus
La précision des composants de réducteurs ne dépend pas d'une seule opération. Elle repose sur un contrôle qualité normalisé tout au long du processus de production. Chez PartsMastery, nous avons mis en place une chaîne de qualité complète, de la réception des plans à la livraison du produit fini.
3.1 Étude préliminaire de la fabricabilité (DFM)
Avant le lancement de la production, nous réalisons une analyse complète de conception pour la fabrication (DFM) à partir des modèles 3D et des plans techniques 2D fournis par le client. Cette analyse permet d’identifier les risques potentiels, tels que les zones de déformation des parois minces, les tolérances trop serrées et les emplacements de perçages peu pratiques. Nous formulons ensuite, dès la phase de conception, des recommandations d’optimisation structurelle afin de réduire les coûts de fabrication en aval et les taux de retouches.
3.2 Planification des processus et stratégie unifiée en matière de repères de référence
Nous élaborons un plan d'usinage sur mesure pour chaque géométrie de pièce, en prévoyant avec soin les surépaisseurs nécessaires pour l'ébauche, la semi-finition et la finition. Dans la mesure du possible, les éléments critiques sont usinés lors d'un même serrage afin d'éliminer les erreurs cumulées dues aux décalages de référence. Pour les pièces à parois minces, nous concevons des dispositifs de fixation dédiés, avec des points et des forces de serrage optimisés, afin de limiter les déformations liées à l'usinage.
3.3 Contrôle en cours de fabrication entre les opérations
Nous effectuons des contrôles dimensionnels aux étapes clés du processus, notamment au niveau de la finition des surfaces de référence, de l'alésage de précision des alésages de roulements et du formage des éléments critiques. Cette approche proactive permet de détecter les écarts à un stade précoce et d'éviter l'accumulation d'erreurs jusqu'aux opérations finales, ce qui réduit considérablement les coûts liés aux rebuts et le gaspillage de matière.
3.4 Contrôle final et finition de surface
Les pièces finies font l'objet d'un contrôle dimensionnel complet portant sur la concentricité, la précision de positionnement et la planéité à l'aide d'une machine à mesurer tridimensionnelle (MMT). Nous proposons également des opérations complémentaires, notamment l'ébavurage, l'anodisation, le traitement thermique et la galvanoplastie, afin de répondre aux exigences en matière d'usure, de corrosion et d'aspect.
Nous sélectionnons le matériau technique le mieux adapté en fonction de la charge nominale, de la vitesse de fonctionnement, de l'environnement d'utilisation et des exigences de légèreté de chaque réducteur.
| Nuance de matériau | Caractéristiques de performance essentielles | Applications typiques des composants |
|---|---|---|
| Alliage d'aluminium 6061-T6 | Léger, bonne usinabilité, excellente résistance à la corrosion | Corps de réducteurs, brides de raccordement, couvercles d'extrémité |
| Alliage d'aluminium 7075-T6 | Haute résistance, excellent rapport résistance/poids | Brides à forte charge, éléments de support structurels |
| Acier allié 40Cr | Haute résistance mécanique, apte au traitement thermique, bonne résistance à l'usure | Arbres d'entrée/de sortie, goupilles d'entraînement, composants excentriques |
| Acier au carbone 45 | Propriétés mécaniques stables, bonne usinabilité | Brides standard, logements de roulements, bases de bagues |
| Acier inoxydable 304 / 316 | Résistance à la corrosion, performances mécaniques stables | Boîtiers, arbres et composants d'étanchéité destinés à des environnements particuliers |
| Alliage de cuivre | Résistant à l'usure, bonne conductivité thermique, autolubrifiant | Douilles, manchons de guidage, pièces d'usure en contact |
5. Mesures clés de contrôle pour améliorer la précision d'usinage
Afin de répondre aux exigences de haute précision des composants des réducteurs, nous mettons en œuvre des mesures de contrôle ciblées pour garantir la qualité de la fabrication :
- Principe du système de référence unifié : Les diamètres extérieurs critiques, les faces d'extrémité et les alésages de roulements partagent un seul repère d'usinage afin de minimiser l'erreur de décalage du repère.
- Procédé de découpe par couches : L'ébauche, la semi-finition et la finition sont réalisées successivement afin de libérer uniformément les contraintes internes du matériau.
- Procédé d'alésage de précision : Les alésages des roulements sont usinés selon les étapes d'alésage d'ébauche, de semi-finition et de finition afin de garantir la précision et la concentricité de l'alésage.
- Gestion de la durée de vie des outils : La compensation de l'usure des outils et les calendriers de remplacement sont définis en fonction du nombre de pièces afin de garantir la cohérence dimensionnelle d'un lot à l'autre.
- Régulation de la température ambiante : Les zones d'usinage de précision maintiennent une température ambiante stable afin de réduire les effets de la déformation thermique sur la précision dimensionnelle.
6. Assistance technique du service de fabrication sur mesure de PartsMastery
PartsMastery assure la fabrication de composants de réducteurs pour tous les types de robots, notamment les robots industriels, les robots collaboratifs, les robots SCARA, les robots de palettisation et les robots de soudage.
Au cours du développement des prototypes, nous livrons rapidement de petites quantités afin de faciliter la validation de l'assemblage et les essais de performance. En phase de production à grande échelle, nous utilisons des processus standardisés et le contrôle statistique des processus (SPC) afin de garantir une précision dimensionnelle et une interchangeabilité constantes d'un lot à l'autre. Grâce à une approche intégrée comprenant la sélection des matériaux, l'optimisation des processus, la finition des surfaces et les emballages de protection, nous aidons nos clients du secteur de la robotique à raccourcir leurs cycles de développement et à réduire leurs coûts de fabrication globaux.
Conclusion
Les performances d'un réducteur robotisé reposent sur la précision de fabrication de chacun de ses composants. Seul un contrôle systématique des matériaux, des procédés, des repères et des contrôles qualité permet de produire de manière constante des pièces de haute qualité répondant aux exigences strictes en matière de transmission.
Fort de ses capacités éprouvées en matière d'usinage de précision CNC et de sa grande expertise dans la fabrication de composants de transmission, PartsMastery propose des solutions d'usinage sur mesure fiables pour les composants de réducteurs robotiques, contribuant ainsi au développement et à la production de systèmes de transmission robotiques de haute précision.