



Los componentes de plástico técnico se utilizan ampliamente en carcasas electrónicas, piezas estructurales de automoción, dispositivos médicos, accesorios de automatización y conjuntos de aislamiento industrial. Los orificios son los elementos estructurales más críticos en el montaje de las piezas de plástico, y la calidad del mecanizado de los orificios de fijación, los orificios para pasadores de alineación, los orificios roscados y los perfiles ranurados determina directamente la precisión del montaje, la resistencia estructural y la estabilidad a largo plazo de los equipos.
El taladrado CNC y el fresado CNC son los dos procesos principales para crear orificios en componentes de plástico, y difieren fundamentalmente en el principio de corte, la compatibilidad con la forma de los orificios, la precisión dimensional y la eficiencia de producción. Dado que los plásticos presentan características únicas, como una baja conductividad térmica, una recuperación elástica y una susceptibilidad a la deformación térmica, la selección del proceso nunca debe basarse únicamente en el diámetro del orificio. Los equipos también deben tener en cuenta las propiedades del material, los requisitos de tolerancia, la forma estructural y el volumen de producción.
En PartsMastery, nos especializamos en el mecanizado CNC de precisión de plásticos técnicos. Ofrecemos una gama completa de servicios de mecanizado de orificios, que incluyen taladrado, fresado, mandrinado y escariado para todo tipo de materiales poliméricos. Acompañamos todo el ciclo de vida del proyecto, desde las pruebas de prototipos hasta la producción en serie, y garantizamos una precisión constante en el posicionamiento de los orificios y la fiabilidad del montaje.
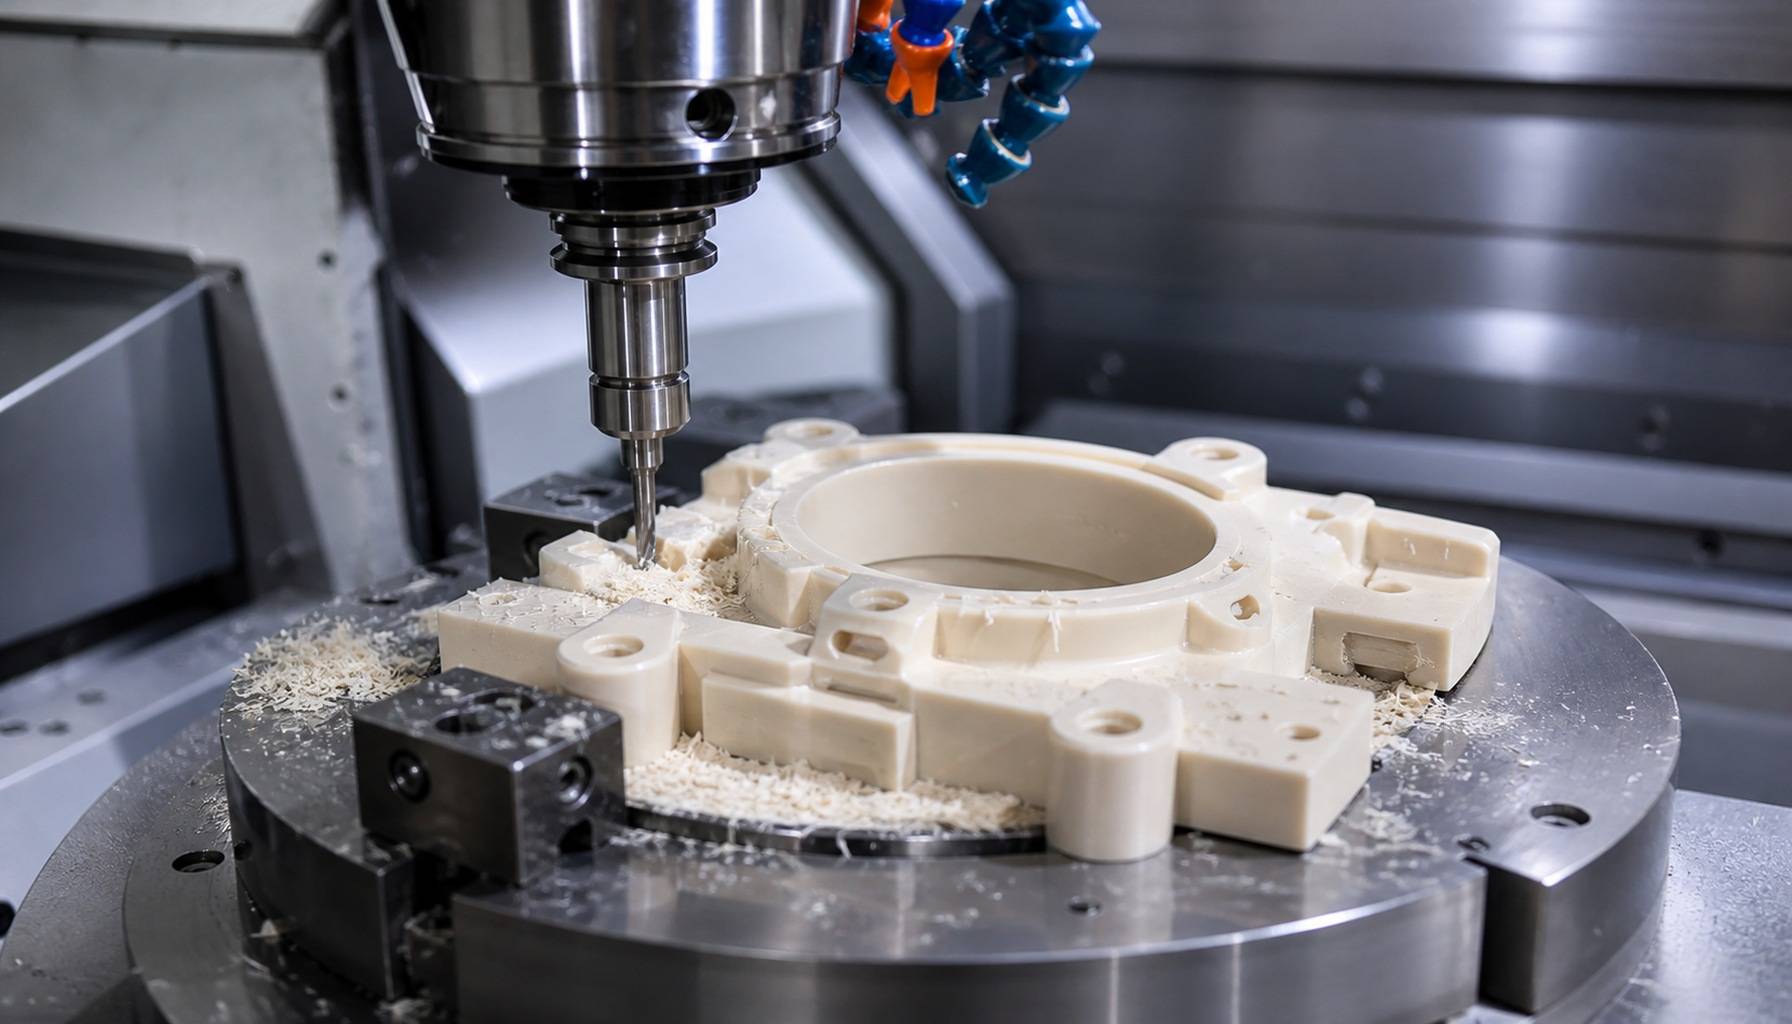
1. Principios básicos de los procesos y diferencias fundamentales
El taladrado y el fresado se diferencian, sobre todo, en el movimiento de la herramienta y en la lógica de arranque de material, y cada uno de ellos es adecuado para distintos tipos de características de los orificios.
1.1 Taladrado CNC: avance axial para agujeros redondos estándar
El taladrado CNC utiliza brocas helicoidales o brocas para plástico específicas para cada aplicación. El husillo hace girar la herramienta mientras esta avanza verticalmente a lo largo del eje del orificio, eliminando material mediante la acción de corte en la punta y el filo de la broca para formar un orificio limpio y redondo.
El taladrado sigue una trayectoria de herramienta sencilla que solo requiere el posicionamiento de las coordenadas y el control de la profundidad. La programación es sencilla, lo que lo convierte en el método preferido para los agujeros redondos estándar. Sin embargo, debido a las limitaciones de la geometría de la herramienta, solo permite realizar agujeros pasantes de diámetro fijo, agujeros ciegos y avellanados; no admite perfiles irregulares ni tamaños de agujero no estándar.
1.2 Fresado CNC: interpolación plana para el mecanizado flexible de contornos
El fresado CNC utiliza herramientas giratorias, como las fresas de extremo, para eliminar material a lo largo de un contorno predefinido mediante interpolación circular, interpolación helicoidal o trayectorias de corte por capas en el plano X/Y.
La mayor ventaja del fresado es su extrema flexibilidad. No está limitado por el diámetro de la herramienta, por lo que permite realizar orificios redondos de cualquier tamaño, ranuras largas, aberturas cuadradas, orificios de perfil irregular y orificios escalonados. Además, permite aplicar una estrategia por etapas de desbaste y acabado para controlar con precisión la tolerancia de los orificios y la calidad de las paredes. La contrapartida es un recorrido de la herramienta más largo por cada orificio, por lo que los tiempos de ciclo suelen ser mayores que los del taladrado para orificios de tamaño equivalente.
2. Comparación paralela en cuatro dimensiones clave
Podemos comparar claramente ambos procesos en cuanto a la flexibilidad en la forma de los orificios, el control de la precisión, la eficiencia del mecanizado y el coste total:
| Dimensión de comparación | Taladrado CNC | Fresado CNC |
|---|---|---|
| Flexibilidad en la forma de los orificios | Solo admite agujeros pasantes y ciegos redondos estándar; el diámetro del agujero viene determinado por el tamaño de la herramienta | Admite orificios redondos, ranuras, formas irregulares y orificios escalonados; diámetro ajustable mediante programa |
| Precisión y calidad de la superficie | Se ve muy afectado por la desviación de la broca y la evacuación de virutas; los agujeros profundos son propensos a la desviación del eje; las paredes de los agujeros son susceptibles al desgaste térmico. | El fresado por capas (en bruto y de acabado) compensa el desgaste de la herramienta; diámetro altamente controlable; mejor acabado y redondez de las paredes |
| Eficiencia en el mecanizado | Recorrido corto de la herramienta y tiempo de ciclo rápido por orificio; extremadamente eficiente para lotes de orificios idénticos | Recorrido de corte más largo por orificio que en el taladrado; más eficiente para orificios irregulares de distintos tamaños, ya que reduce los cambios de herramienta |
| Moldes y coste total | Brocas específicas de bajo coste; una herramienta por tamaño; ideales para la producción en serie estandarizada | Las fresas universales abarcan varios diámetros, lo que reduce el inventario de herramientas; al alargar la duración del ciclo, resultan más rentables para trabajos personalizados de bajo volumen. |
Es importante destacar que el fresado no siempre ofrece mayor precisión. La precisión final del mecanizado depende en igual medida de la rigidez de la máquina, la excentricidad de la herramienta, la estabilidad del sistema de sujeción y la deformación del material. En el caso de los orificios redondos estándar con tolerancias moderadas, el taladrado suele ofrecer resultados totalmente aceptables, por lo que no es necesario recurrir al fresado únicamente por una supuesta mejora de la precisión.
3. Compatibilidad del mecanizado de orificios según el material plástico técnico
Los distintos plásticos presentan comportamientos de corte muy diferentes, y un mismo proceso puede dar lugar a resultados muy distintos según el material. Los equipos deben adaptar las herramientas y los parámetros a las propiedades del material.
3.1 Polioximetileno (POM)
El POM ofrece una excelente estabilidad dimensional y maquinabilidad. Produce virutas limpias y resiste la acumulación de virutas en el filo, lo que lo convierte en uno de los plásticos técnicos más fáciles de taladrar. En el caso del POM, las brocas helicoidales estándar afiladas, combinadas con velocidades de avance controladas y una buena evacuación de virutas, permiten obtener diámetros de orificio uniformes y superficies de pared limpias. Para orificios de ajuste de alta precisión, los equipos pueden añadir una operación de escariado tras el taladrado para mejorar aún más la precisión.
3.2 Nailon (PA)
El nailon es resistente e higroscópico, por lo que presenta una notable recuperación dimensional tras el mecanizado y se hincha al absorber humedad, lo que dificulta el control preciso del diámetro. El taladrado suele producir rebabas de salida, por lo que el fresado es la mejor opción para obtener orificios de alta precisión, ya que el material de acabado puede compensar la recuperación dimensional del material. Antes del mecanizado, los equipos deben comprobar el contenido de humedad del material para evitar confundir el cambio dimensional higroscópico con un error de mecanizado.
3.3 ABS y policarbonato (PC)
El ABS tiene una baja conductividad térmica, por lo que el calor generado durante el corte puede provocar fácilmente el ablandamiento del material, la adhesión a la herramienta y la aparición de rebabas en los bordes de los orificios. Para taladrar, utiliza brocas de alta hélice específicas para plástico y refrigeración forzada con aire comprimido para eliminar las virutas y controlar la temperatura.
El PC ofrece una elevada resistencia al impacto, pero es propenso a sufrir grietas por tensión. Al taladrar, coloca una placa de apoyo en la salida del orificio para evitar que se rompa. En el caso de orificios cercanos a los bordes de la pieza, es preferible fresar con corte por capas para reducir las fuerzas de corte y disminuir el riesgo de grietas.
3.4 Plásticos técnicos de alto rendimiento, como el PEEK
El PEEK combina una elevada resistencia mecánica con una gran resistencia a las altas temperaturas, lo que lo convierte en un plástico técnico difícil de mecanizar. El taladrado provoca un rápido desgaste de la herramienta y un diámetro de orificio inestable, por lo que la mejor forma de obtener orificios de alta precisión es mediante fresado, ya que este método controla el calor generado durante el corte y el desgaste de la herramienta mediante pasadas por capas. Antes de iniciar la producción a gran escala, realiza cortes de prueba para verificar la uniformidad de los orificios y la calidad de la superficie.
4. Guía práctica para la selección de procesos
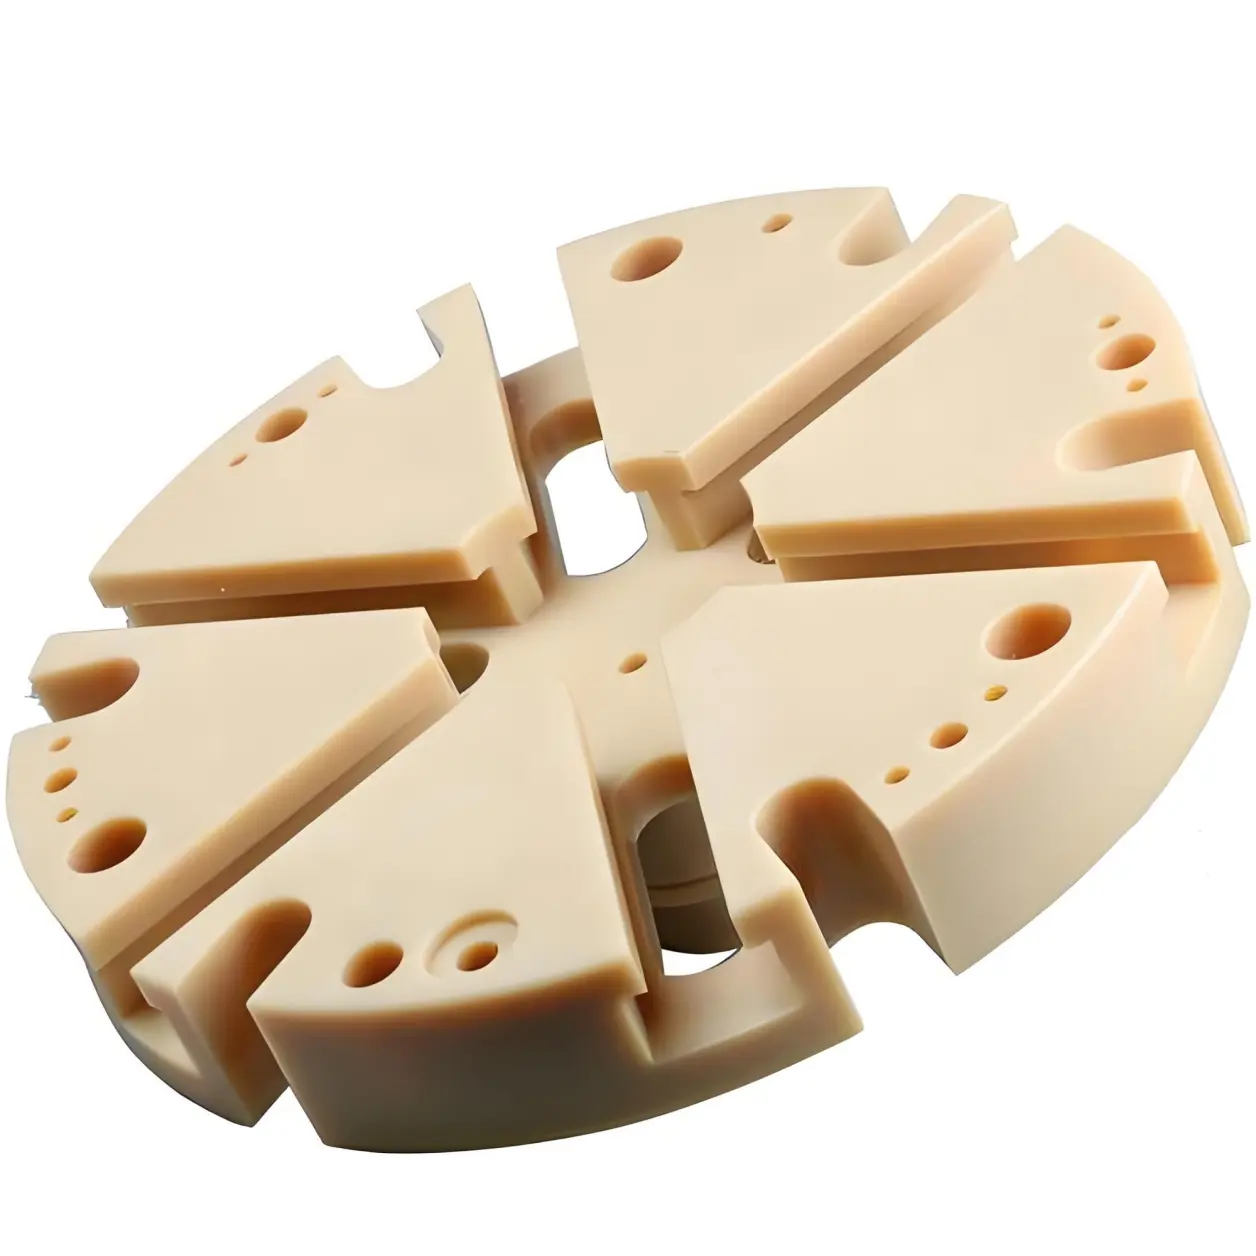
Teniendo en cuenta la forma del orificio, la tolerancia, el volumen y las características del material, sigue estas pautas para elegir rápidamente el proceso adecuado.
4.1 Situaciones en las que se prefiere la perforación
- Orificios de montaje redondos estándar, orificios para clavijas y orificios roscados con diámetros fijos
- Producción a gran escala con orificios de tamaño uniforme, en la que la prioridad es alcanzar el máximo rendimiento
- Agujeros poco profundos con una relación profundidad-diámetro inferior a 3:1 y requisitos de tolerancia moderados
- Mecanizado de orificios de uso general en materiales fáciles de cortar, como el POM y el ABS
4.2 Casos en los que se prefiere el fresado
- Características de orificios no estándar, como ranuras largas, aberturas irregulares, orificios escalonados y orificios redondos de gran diámetro
- Orificios de ajuste de precisión con tolerancias de diámetro muy ajustadas, requisitos de redondez elevados y un acabado superior de las paredes
- Piezas a medida de bajo volumen con múltiples tamaños de orificios, en las que minimizar los cambios de utillaje mejora la eficiencia
- Agujeros en piezas de paredes delgadas o cerca de los bordes de las piezas, donde la reducción de las fuerzas de corte ayuda a evitar deformaciones y grietas
4.3 Proceso combinado de perforación y fresado
En el caso de los agujeros profundos de gran diámetro, un proceso combinado —taladrado para el desbaste seguido de fresado para el acabado— ofrece el mejor equilibrio entre velocidad y precisión. La broca elimina rápidamente la mayor parte del material, y la fresa de extremo se encarga de dar el diámetro final y la calidad de las paredes. Este enfoque híbrido es una solución rentable para los agujeros grandes en plástico.
5. Prácticas clave de control de calidad para el mecanizado de orificios en plástico
Las propiedades únicas de los plásticos hacen que el mecanizado de orificios no pueda limitarse a copiar los parámetros del mecanizado de metales. Los equipos deben centrarse en cuatro áreas de control fundamentales.
5.1 Evacuación de virutas y control de la temperatura
Los plásticos son malos conductores del calor, por lo que las virutas atrapadas pueden acumular calor y provocar la fusión del material, la adherencia de la herramienta y el rayado de las paredes. Utilice aire comprimido para enfriar durante el mecanizado y eliminar las virutas de forma eficaz. Para agujeros profundos, utilice ciclos de taladrado por toques con retracción periódica para evitar la obstrucción por virutas. Nunca utilice velocidades de husillo excesivamente altas, ya que el sobrecalentamiento puede provocar una deformación permanente del agujero.
5.2 Fijación y control de la deformación
Las piezas de plástico de pared delgada pueden deformarse elásticamente bajo la fuerza de sujeción, y la recuperación elástica tras liberarlas provoca que los orificios pierdan su forma circular. Utiliza un sistema de sujeción flexible multipunto para distribuir la fuerza de sujeción de manera uniforme. Sigue una secuencia de corte simétrica para los patrones de orificios, a fin de evitar una acumulación desigual de tensiones y la deformación de la pieza.
5.3 Control de calidad de las rebabas y los bordes
Las rebabas de salida son un defecto habitual en el taladrado de plásticos. Para reducir la formación de rebabas, utiliza herramientas afiladas, optimiza las velocidades de avance y añade un soporte de refuerzo en la salida del orificio. En el caso de piezas con elevados requisitos estéticos o de montaje, incluye una operación específica de desbarbado y biselado tras el mecanizado.
5.4 Normas de inspección dimensional
Los plásticos presentan recuperación elástica y expansión/contracción térmica, por lo que las mediciones dimensionales solo deben realizarse una vez que las piezas se hayan estabilizado a temperatura ambiente. En el caso de orificios de ajuste de precisión, comprueba el ajuste con los componentes de acoplamiento reales, en lugar de basarte únicamente en las lecturas de los instrumentos.
Conclusión
Teniendo en cuenta todos los factores, ni el taladrado ni el fresado CNC son universalmente superiores: ambos satisfacen dos necesidades diferentes. El taladrado destaca por su rapidez y bajo coste en el caso de los agujeros redondos estándar, mientras que el fresado ofrece mayor flexibilidad y una precisión controlable para agujeros no estándar y de precisión.
En la práctica, los equipos deben seleccionar el proceso en función de la forma del orificio, el grado de tolerancia, el volumen de producción y las propiedades del material. Cuando sea necesario, un enfoque combinado de taladrado y fresado puede ofrecer un equilibrio entre eficiencia y precisión. Con una amplia experiencia en el mecanizado de plásticos de ingeniería, PartsMastery adapta soluciones óptimas de mecanizado de orificios a los requisitos de cada pieza, garantizando la estabilidad dimensional y un rendimiento fiable en el montaje.