



Os pés de superfície por minuto (SFM) constituem a referência fundamental para a velocidade de corte na maquinação CNC e influenciam diretamente a vida útil da ferramenta, a qualidade da superfície da peça e a eficiência geral da produção. Muitos problemas comuns do processo — desde o desgaste prematuro da ferramenta e a vibração até à precisão dimensional inconsistente — têm frequentemente origem em velocidades de corte mal definidas. Ao contrário da velocidade do fuso (RPM), o SFM fornece uma referência específica para cada material que se mantém consistente independentemente do diâmetro da ferramenta, tornando-o o padrão fiável para ajustar parâmetros em diferentes configurações.
Na PartsMastery, a nossa equipa de engenharia de processos aplica métodos de cálculo padronizados baseados no SFM para otimizar os parâmetros de corte em cada projeto. Combinamos as propriedades dos materiais, as especificações das ferramentas e as capacidades das máquinas para garantir resultados estáveis e repetíveis, tanto no desenvolvimento de protótipos como em séries de produção em massa.
1. O que é o SFM e em que difere do RPM?
1.1 Definição fundamental de SFM
SFM significa «pés de superfície por minuto». Descreve a velocidade linear tangencial a que uma aresta de corte se desloca ao longo da superfície da peça, medida em pés por minuto. Em termos simples, reflete a velocidade a que a aresta de corte está a trabalhar, e não a velocidade a que o fuso está a girar.
Esta métrica é universal para uma determinada combinação de material e ferramenta. Por exemplo, um SFM recomendado para o alumínio 6061 aplica-se tanto a uma fresa de ponta de 0,25” como a uma fresa de face de 2” — apenas a velocidade do fuso necessária varia para manter a mesma velocidade superficial. Esta consistência torna o SFM o ponto de partida mais fiável para a configuração do processo.
1.2 Principais diferenças entre o SFM e o RPM
As RPM (rotações por minuto) medem quantas vezes o eixo gira por minuto. Trata-se de uma configuração de entrada da máquina, não de um indicador de desempenho do material.
A principal diferença é simples: o SFM define a condição de corte pretendida, enquanto as RPM correspondem ao ajuste da máquina necessário para atingir essa condição. Quando se muda para uma ferramenta de maior diâmetro, é necessário reduzir as RPM para manter o SFM constante; no caso de ferramentas mais pequenas, aumenta-se as RPM. Utilizar as mesmas RPM em ferramentas de tamanhos diferentes produz um comportamento de corte drasticamente diferente e conduz frequentemente à falha prematura da ferramenta.
2. Fórmulas de cálculo fundamentais e exemplos práticos
2.1 Fórmulas de conversão de SFM e RPM
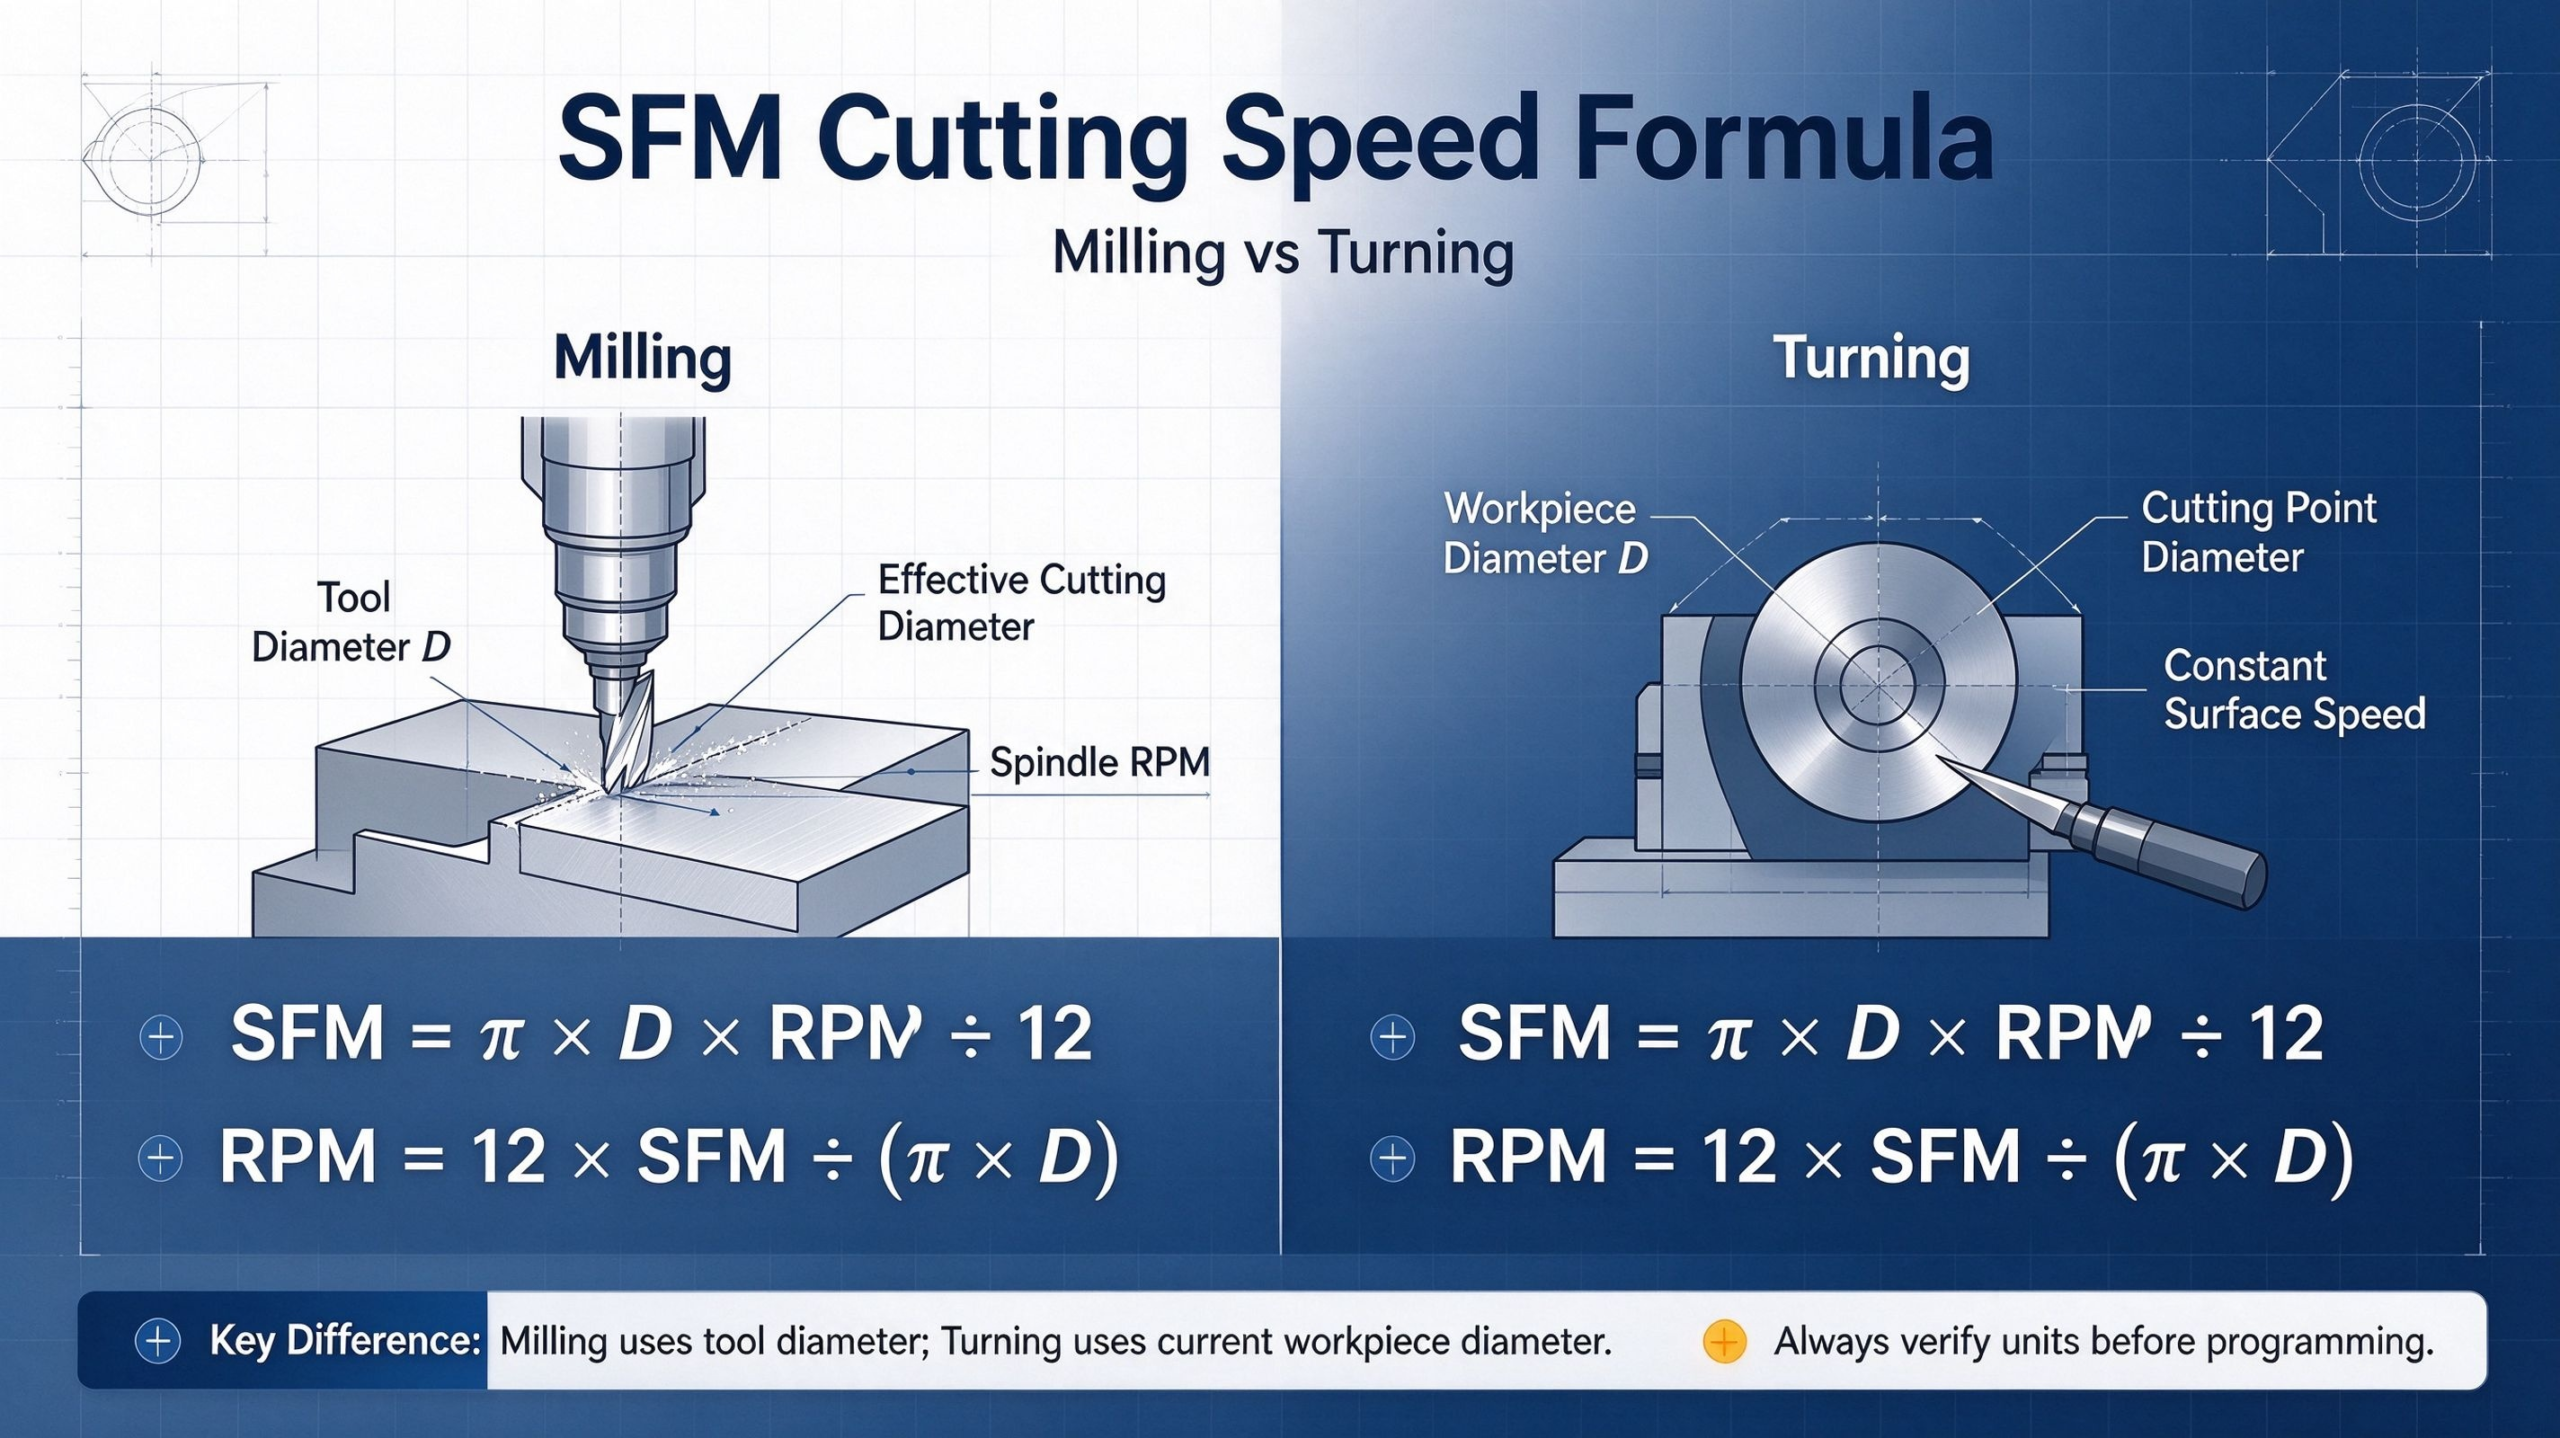
As fórmulas padrão do sistema imperial estabelecem a relação entre o SFM, o diâmetro efetivo de corte e a velocidade do fuso:
- SFM = (π × D × RPM) ÷ 12
- RPM = (12 × SFM) ÷ (π × D)
Em que D = diâmetro efetivo de corte em polegadas, π ≈ 3,1416 e 12 converte polegadas em pés.
Para um cálculo rápido no local, a fórmula simplificada das RPM funciona de forma fiável na maioria dos casos:
RPM ≈ (3,82 × SFM) ÷ D
2.2 Conversão de unidades métricas
Em ambientes de fabrico que utilizam o sistema métrico, a velocidade de corte é normalmente expressa em metros por minuto (m/min, ou Vc). A relação de conversão é:
- 1 SFM = 0,3048 m/min
- 1 m/min ≈ 3,2808 SFM
Verifique sempre a consistência das unidades antes de introduzir valores num programa CNC. As incompatibilidades entre unidades são uma das causas mais comuns de configurações incorretas do fuso e de danos inesperados na ferramenta.
2.3 Cálculo da velocidade de avanço
O SFM define a velocidade do fuso, mas também é necessário definir a velocidade de avanço para completar o conjunto completo de parâmetros. Para operações de fresagem:
Velocidade de avanço (IPM) = RPM × Número de dentes efetivos × Carga de limalha por dente
A carga de cavacos define a quantidade de material que cada aresta de corte remove por volta. A adequação da carga de cavacos ao material e ao tipo de ferramenta é tão importante quanto a adequação da velocidade de avanço (SFM). Uma carga de cavacos demasiado baixa provoca atrito e calor excessivo, enquanto uma carga demasiado elevada danifica ou parte as arestas de corte.
Exemplo de cálculo: Para uma fresa de ponta de metal duro de 3 canais com 0,75” que corta aço 4140 a 300 SFM com uma carga de cavacos de 0,002”:
- Calcular as RPM: RPM ≈ (3,82 × 300) ÷ 0,75 ≈ 1 528 RPM
- Calcular a velocidade de avanço: Avanço = 1 528 × 3 × 0,002 ≈ 9,2 IPM
Verifique sempre se as RPM calculadas correspondem à velocidade máxima nominal do fuso da sua máquina antes de executar o programa.
3. Intervalos recomendados de SFM para materiais de engenharia comuns
Os valores de SFM dependem sempre do material da ferramenta, do revestimento, do tipo de operação (desbaste vs. acabamento) e do fornecimento de líquido de arrefecimento. Os intervalos abaixo servem como pontos de partida para fresas de metal duro maciço na fresagem periférica em geral. Os parâmetros finais devem ser validados com base nas fichas técnicas específicas das ferramentas e nas condições reais de corte.
| Material da peça de trabalho | Gama SFM (fresas de metal duro) | Notas importantes sobre o processo |
|---|---|---|
| Alumínio 6061 | 600 – 1,200 | Utilize velocidades mais elevadas para o acabamento; reduza-as para ranhuras profundas. As ranhuras polidas ajudam a evitar a acumulação de resíduos nas arestas |
| 1018 Aço macio | 250 – 350 | Gama estável para aplicações gerais. Reduza a velocidade para cortes com interrupções e desbaste pesado |
| Aço-liga 4140 (recozido) | 250 – 400 | Ajustar em função da dureza. Os tipos de aço endurecidos requerem um SFM significativamente mais baixo |
| Aço inoxidável 304 | 100 – 300 | Sujeito a endurecimento por trabalho. Mantenha uma carga de limalha constante e utilize um líquido de arrefecimento adequado |
| Titânio Ti-6Al-4V | 50 – 200 | A baixa condutividade térmica concentra o calor na borda. Utilize configurações rígidas e líquido de arrefecimento a alta pressão |
| Ferro fundido cinzento | 100 – 400 | O material abrasivo acelera o desgaste. Escolha os tipos de ferramentas adequados para prolongar a vida útil das mesmas |
4. Aplicação da SFM: Fresagem vs. Torneamento
4.1 SFM na fresagem CNC
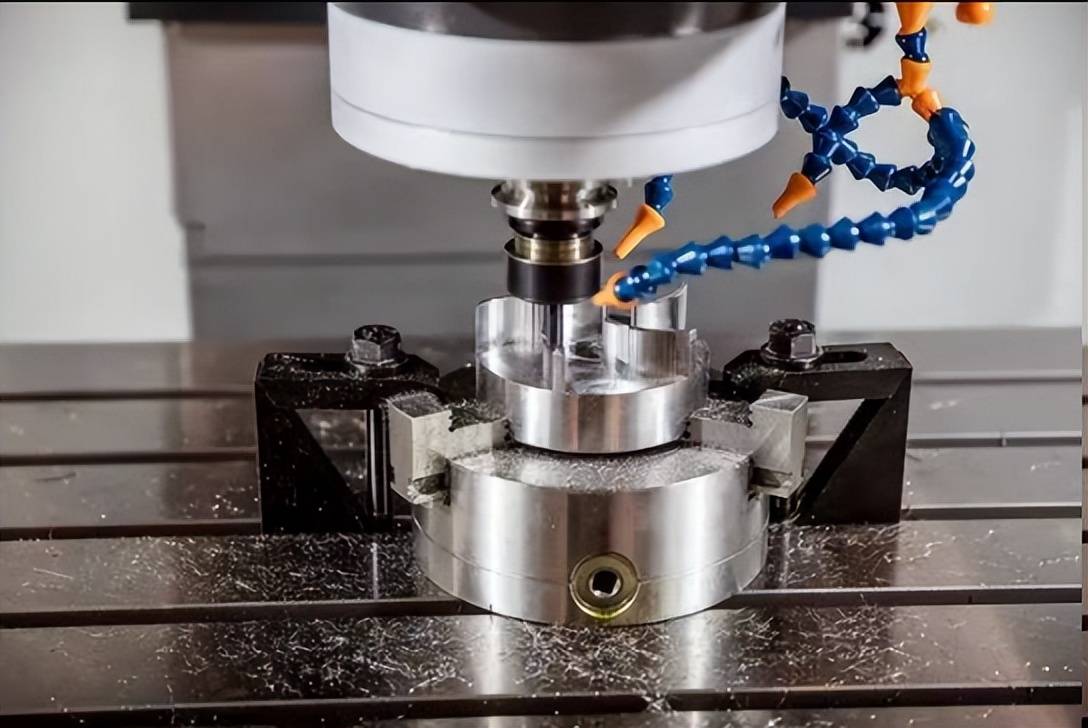
Nas operações de fresagem, a ferramenta rotativa realiza a ação de corte. A velocidade superficial de corte (SFM) é calculada com base no diâmetro efetivo de corte da ferramenta. No caso das fresas de ponta e das fresas de face padrão, este valor corresponde ao diâmetro nominal da ferramenta. No entanto, no caso das fresas de ponta esférica, o diâmetro efetivo varia em função da profundidade axial de corte, pelo que é necessário ajustar as rotações por minuto (RPM) em conformidade, de modo a manter uma velocidade superficial constante.
As peças com múltiplas faces maquinadas em equipamentos de 5 eixos também exigem uma gestão cuidadosa do SFM em diferentes ângulos de contacto da ferramenta, para evitar um desgaste irregular da ferramenta e um acabamento superficial inconsistente.
4.2 SFM no torneamento CNC
Nas operações de torneamento, a peça gira e a ferramenta de corte permanece fixa. A velocidade de avanço (SFM) é calculada com base no diâmetro atual da peça no ponto de corte.
À medida que se avança na usinagem de uma peça, do diâmetro exterior em direção ao centro, o diâmetro de corte diminui. A uma rotação por minuto (RPM) constante, a velocidade superficial diminui à medida que o diâmetro diminui. Por este motivo, os tornos CNC suportam a Velocidade Superficial Constante (CSS, frequentemente ativada com o código G96), que aumenta automaticamente a velocidade do fuso à medida que o diâmetro diminui. Defina sempre um limite máximo de velocidade do fuso para evitar condições de funcionamento inseguras em diâmetros muito pequenos.
5. Fatores-chave que determinam a seleção ideal do SFM
Não existe um único SFM “correto” para um determinado material. É necessário ajustar o valor de referência com base em cinco fatores essenciais:
5.1 Material e estado da peça de trabalho
Os materiais mais duros e com menor condutividade térmica exigem velocidades de corte mais baixas. Os materiais recozidos podem ser usinados a velocidades mais elevadas do que os tipos endurecidos. As ligas propensas ao endurecimento por deformação, como o aço inoxidável e o titânio, também requerem uma velocidade de avanço (SFM) cuidadosamente controlada para evitar o desgaste acelerado do gume.
5.2 Material e revestimento da ferramenta
As ferramentas de carboneto suportam velocidades de corte por minuto (SFM) significativamente mais elevadas do que as ferramentas de aço rápido. Os revestimentos avançados — tais como TiN, TiCN, TiAlN e revestimentos tipo diamante — aumentam ainda mais a resistência ao calor e os limites de desgaste. Consulte sempre a ficha técnica oficial do fabricante da ferramenta para conhecer as velocidades de corte recomendadas, uma vez que os gráficos genéricos apenas oferecem pontos de partida aproximados.
5.3 Rigidez da máquina e fixação
Mesmo os melhores parâmetros de corte falham numa configuração flexível. Uma estrutura rígida da máquina, um saliente curto da ferramenta, uma fixação segura da peça e um sistema de fixação estável permitem utilizar valores de SFM mais agressivos sem vibrações. As configurações instáveis exigem velocidades e avanços reduzidos para evitar vibrações e um acabamento superficial insatisfatório.
5.4 Tipo de operação e intervenção
O ranhuramento pesado e o engate em toda a largura geram mais calor e maior carga na ferramenta, pelo que é necessário reduzir a velocidade de avanço (SFM) em comparação com o acabamento lateral leve. Os cortes profundos e o elevado engate radial aumentam a tensão mecânica e térmica na aresta de corte, o que exige parâmetros mais conservadores.
5.5 Evacuação do líquido de arrefecimento e das limalhas
Um arrefecimento eficaz e a remoção adequada das limalhas prolongam a vida útil da ferramenta e permitem uma velocidade de corte mais elevada (SFM). O arrefecimento através da ferramenta proporciona o maior benefício, especialmente em furos e cavidades profundas. Uma má evacuação das limalhas provoca o recorte e uma acumulação excessiva de calor, o que obriga a trabalhar a uma velocidade inferior à que o material permitiria.
6. Erros comuns e resolução de problemas
6.1 Erros frequentes no cálculo do SFM
- Mistura de unidades imperiais e métricas: Converta sempre o diâmetro para a unidade correta antes de aplicar a fórmula.
- Utilização do diâmetro nominal em vez do diâmetro efetivo: Isto é especialmente importante no caso de ferramentas de ponta esférica, ferramentas cónicas e percursos de corte angulares.
- Copiar valores de SFM entre diferentes tipos de ferramentas: Um valor que funciona para uma fresa de face não tem necessariamente de funcionar para uma broca pequena ou para uma fresa de rosca.
- Ignorar os limites de velocidade do fuso: As RPM calculadas nunca devem exceder a velocidade máxima de segurança do fuso da máquina.
- Esquecer-se de recalcular a velocidade de avanço após alterar as RPM: As alterações na rotação por minuto (RPM) afetam diretamente a carga do chip; ajuste sempre a velocidade de avanço em conformidade.
6.2 Resolução de problemas comuns relacionados com os processos
- Desgaste prematuro da ferramenta e sobreaquecimento: Normalmente causado por um SFM demasiado elevado. Verifique o fluxo do líquido de arrefecimento, reduza a velocidade de corte e confirme se a carga de limalhas é adequada para a operação.
- Vibrações e acabamento superficial deficiente: Pode dever-se a uma velocidade de avanço (SFM) demasiado elevada ou demasiado baixa. Verifique primeiro a rigidez, o saliente da ferramenta e a fixação; em seguida, ajuste a velocidade e o avanço em pequenos incrementos.
- Borda reforçada na ferramenta: É comum em alumínio e aços dúcteis quando a velocidade de avanço (SFM) é demasiado baixa ou as arestas de corte estão cegas. Aumente ligeiramente a velocidade, verifique o afiamento da ferramenta e melhore a evacuação das limalhas.
7. Melhores práticas de otimização
Para tirar o máximo partido da definição de parâmetros baseada em SFM, siga estas três práticas comprovadas:
- Comece por consultar os dados oficiais do fabricante da ferramenta: Os gráficos genéricos servem apenas como referência. As fichas técnicas oficiais das ferramentas têm em conta o substrato, o revestimento e a geometria, e fornecem resultados muito mais fiáveis.
- Validar e documentar todos os processos: Efetue cortes de teste, inspecione o desgaste das ferramentas, verifique o acabamento da superfície e registe os parâmetros comprovados. Com o tempo, irá criar uma base de dados interna adaptada às suas máquinas e peças.
- Monitorizar o estado das ferramentas durante a produção: Acompanhe a carga do eixo, a qualidade da superfície e a variação dimensional para detetar o desgaste numa fase precoce. Ajuste os parâmetros ou substitua as ferramentas antes que estas provoquem desperdício ou paragens não planeadas.
Conclusão
O SFM é muito mais do que um simples valor de cálculo — é o parâmetro de referência fundamental que interliga as propriedades dos materiais, o desempenho das ferramentas e a capacidade das máquinas. Compreender as relações entre o SFM, as RPM e a velocidade de avanço ajuda as equipas de produção a equilibrar de forma consistente a vida útil das ferramentas, a velocidade de produção e a qualidade das peças.
Na PartsMastery, combinamos métodos padronizados de cálculo de SFM com validação prática dos processos para prestar serviços de maquinagem CNC de precisão. Desde o desenvolvimento de protótipos até à produção de baixo e médio volume, otimizamos os parâmetros de corte para cada material, geometria e requisito de tolerância, ajudando os clientes a alcançar resultados de fabrico fiáveis e económicos.