



„Surface Feet per Minute“ (SFM) dient als grundlegender Maßstab für die Schnittgeschwindigkeit in der CNC-Bearbeitung und hat direkten Einfluss auf die Standzeit der Werkzeuge, die Oberflächenqualität der Werkstücke und die allgemeine Produktionseffizienz. Viele häufige Prozessprobleme – von vorzeitigem Werkzeugverschleiß über Rattern bis hin zu ungleichmäßiger Maßgenauigkeit – lassen sich oft auf falsch eingestellte Schnittgeschwindigkeiten zurückführen. Im Gegensatz zur Spindeldrehzahl (RPM) bietet SFM einen werkstoffspezifischen Bezugspunkt, der unabhängig vom Werkzeugdurchmesser konstant bleibt, und ist damit der zuverlässige Standard für die Abstimmung von Parametern bei unterschiedlichen Einstellungen.
Bei PartsMastery wendet unser Verfahrenstechnik-Team standardisierte, auf SFM basierende Berechnungsmethoden an, um die Schnittparameter für jedes Projekt zu optimieren. Wir stimmen Werkstoffeigenschaften, Werkzeugspezifikationen und Maschinenkapazitäten aufeinander ab, um sowohl bei der Prototypenentwicklung als auch bei der Serienfertigung stabile, wiederholbare Ergebnisse zu erzielen.
1. Was ist SFM und worin unterscheidet es sich von RPM?
1.1 Grundlegende Definition von SFM
SFM steht für „Surface Feet per Minute“ (Oberflächenfuß pro Minute). Dieser Wert beschreibt die tangentiale Lineargeschwindigkeit, mit der sich eine Schneidkante über die Werkstückoberfläche bewegt, gemessen in Fuß pro Minute. Einfach ausgedrückt gibt er an, wie schnell die Schneidkante arbeitet, und nicht, wie schnell sich die Spindel dreht.
Dieser Wert gilt allgemein für eine bestimmte Material-Werkzeug-Kombination. So gilt beispielsweise der empfohlene SFM-Wert für 6061-Aluminium sowohl für einen 0,25-Zoll-Schaftfräser als auch für einen 2-Zoll-Planfräser – lediglich die erforderliche Spindeldrehzahl ändert sich, um die gleiche Oberflächengeschwindigkeit aufrechtzuerhalten. Diese Konsistenz macht den SFM-Wert zum zuverlässigsten Ausgangspunkt für die Prozesseinrichtung.
1.2 Wesentliche Unterschiede zwischen SFM und RPM
Die Drehzahl (RPM, Revolutions Per Minute) gibt an, wie oft sich die Spindel pro Minute dreht. Es handelt sich dabei um eine Einstellung der Maschine und nicht um einen Maßstab für die Materialleistung.
Der wesentliche Unterschied ist klar: SFM definiert die angestrebte Schnittbedingung, während die Drehzahl (RPM) die Maschineneinstellung ist, die erforderlich ist, um diese Bedingung zu erreichen. Wenn Sie auf ein Werkzeug mit größerem Durchmesser umsteigen, müssen Sie die Drehzahl senken, um die SFM konstant zu halten; bei kleineren Werkzeugen erhöhen Sie die Drehzahl. Die Verwendung derselben Drehzahl bei unterschiedlichen Werkzeuggrößen führt zu drastisch unterschiedlichem Schneidverhalten und oft zu vorzeitigem Werkzeugversagen.
2. Grundlegende Berechnungsformeln und praktische Beispiele
2.1 Umrechnungsformeln für SFM und RPM
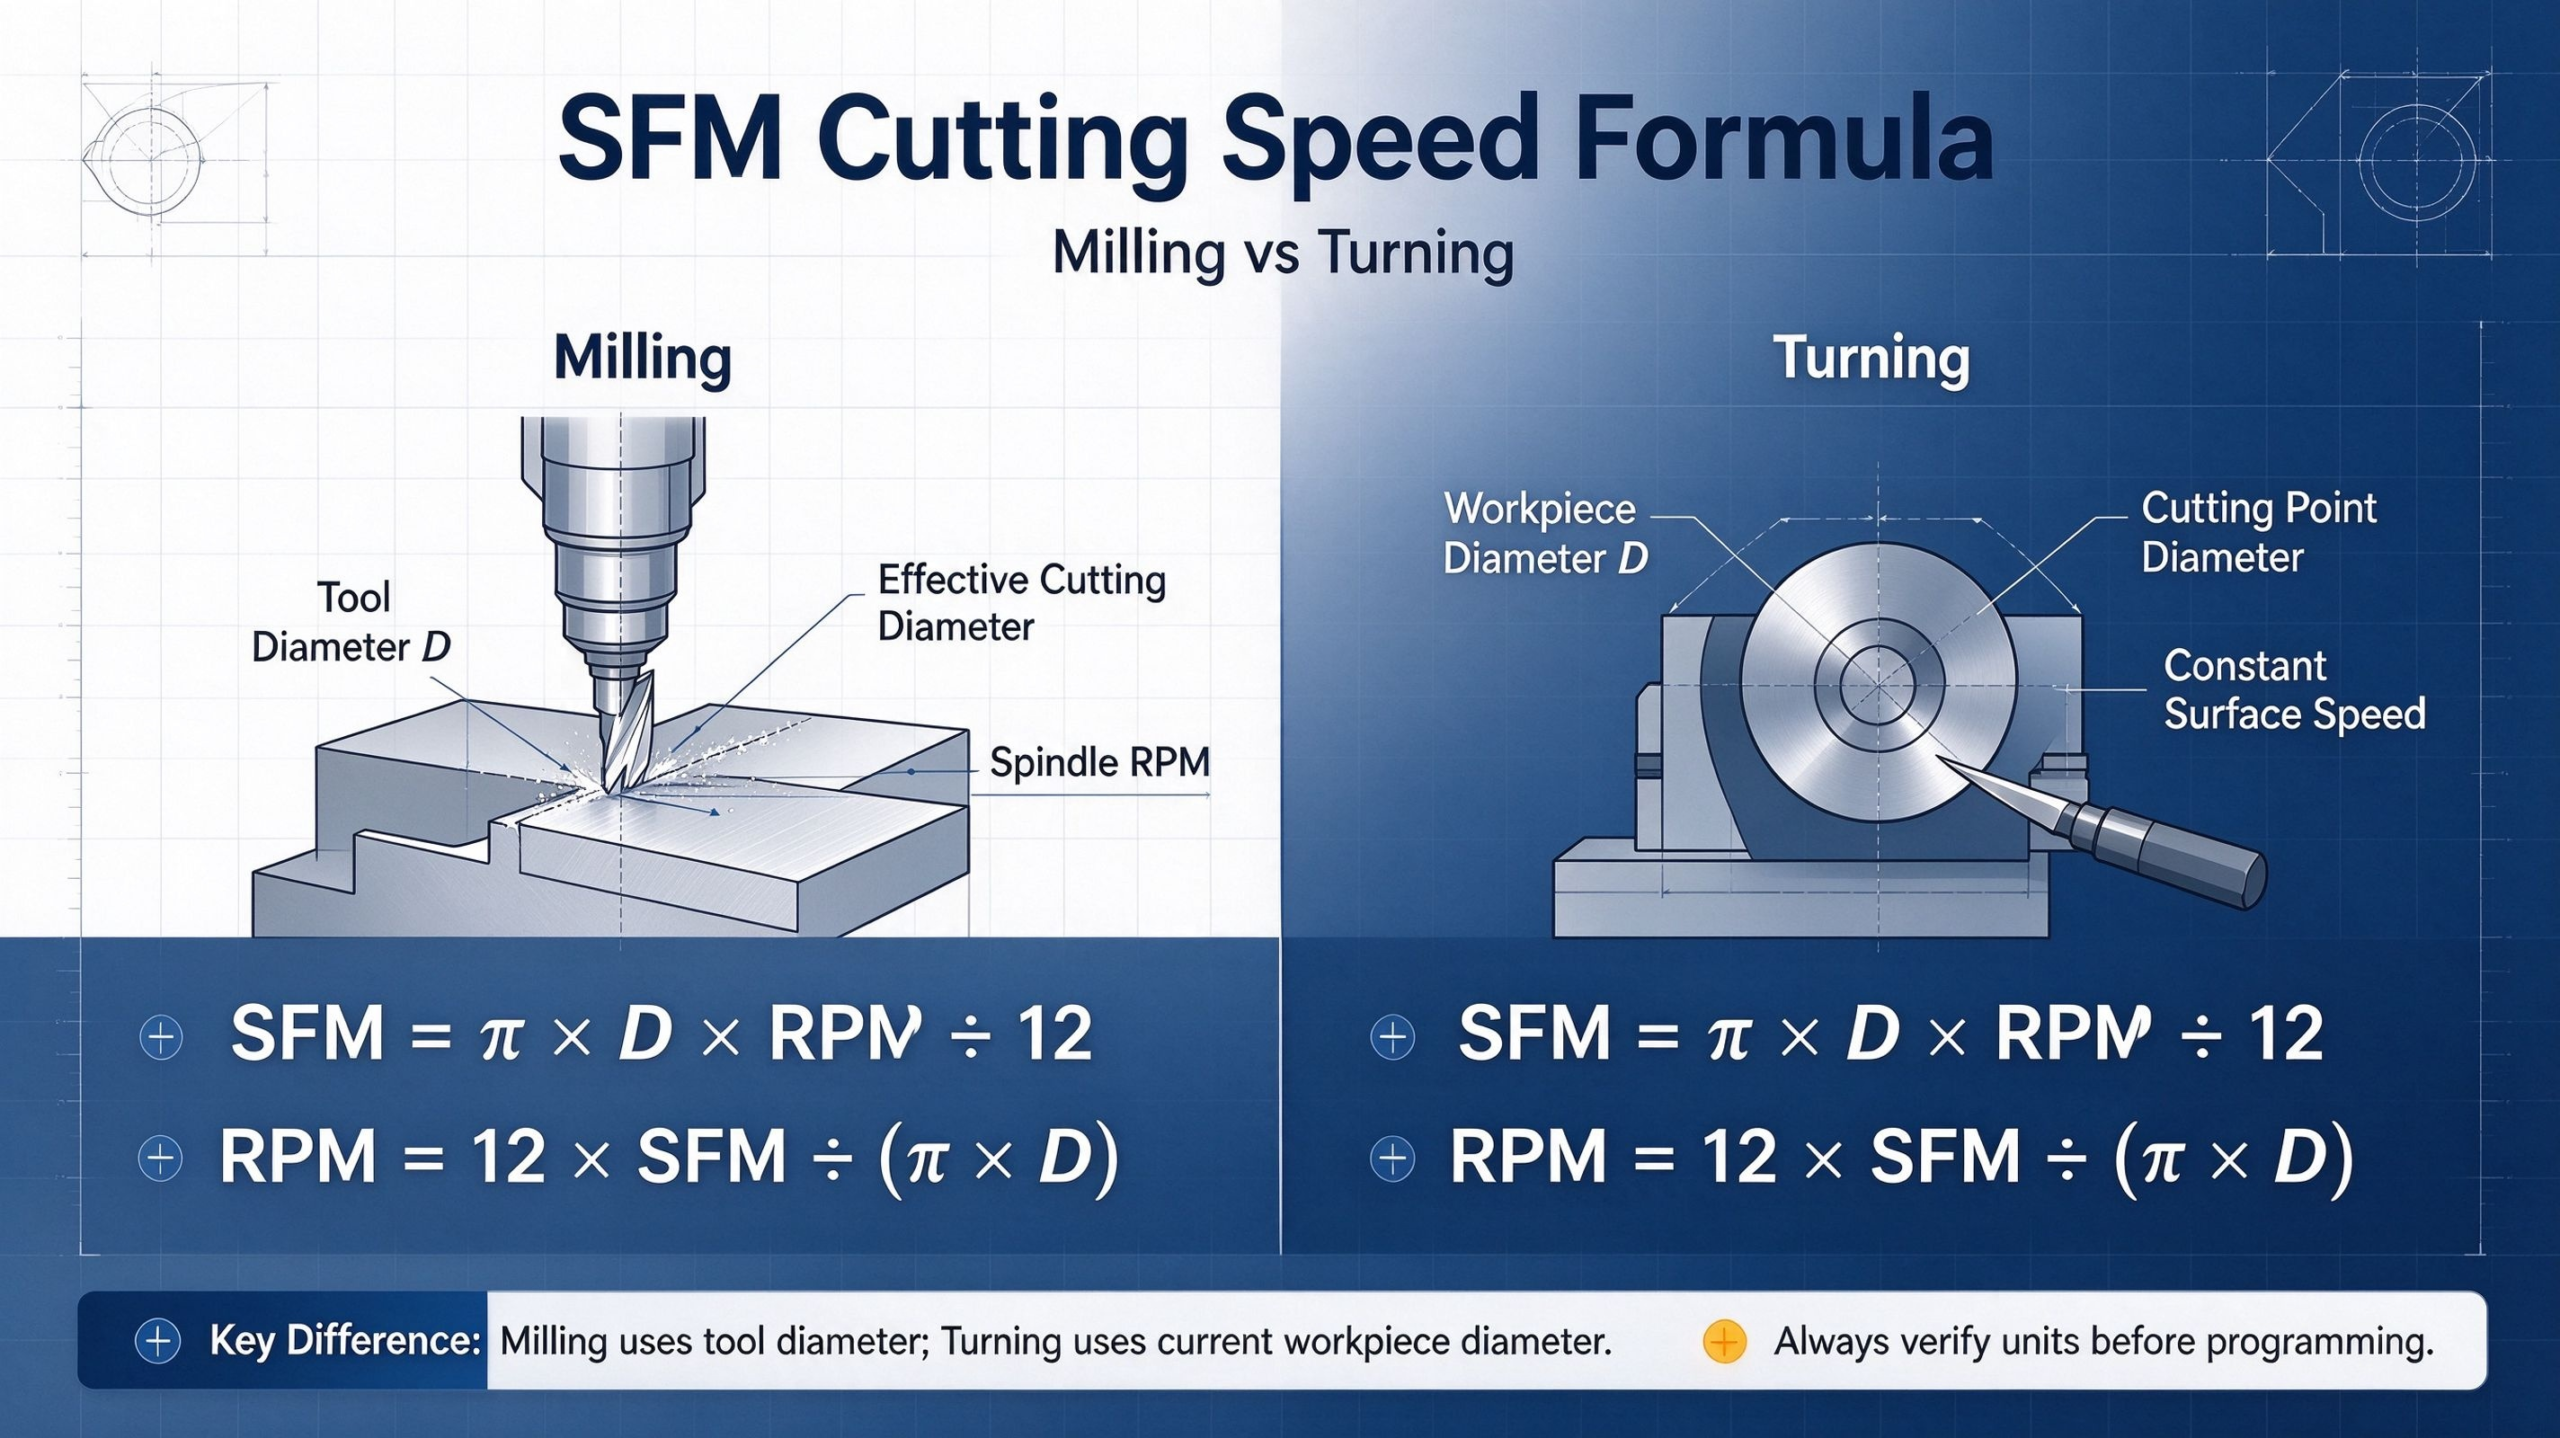
Die Standardformeln im imperialen Maßsystem stellen einen Zusammenhang zwischen SFM, effektivem Schnittdurchmesser und Spindeldrehzahl her:
- SFM = (π × D × U/min) ÷ 12
- Drehzahl (U/min) = (12 × SFM) ÷ (π × D)
Dabei ist D der effektive Schnittdurchmesser in Zoll, π ≈ 3,1416 und 12 dient zur Umrechnung von Zoll in Fuß.
Für eine schnelle Berechnung vor Ort eignet sich die vereinfachte Drehzahlformel in den meisten Fällen zuverlässig:
Drehzahl ≈ (3,82 × SFM) ÷ D
2.2 Umrechnung metrischer Einheiten
In metrischen Fertigungsumgebungen wird die Schnittgeschwindigkeit in der Regel in Metern pro Minute (m/min oder Vc) angegeben. Das Umrechnungsverhältnis lautet:
- 1 SFM = 0,3048 m/min
- 1 m/min ≈ 3,2808 SFM
Überprüfen Sie stets die Einheitenkonsistenz, bevor Sie Werte in ein CNC-Programm eingeben. Nicht übereinstimmende Einheiten sind eine der häufigsten Ursachen für falsche Spindeleinstellungen und unerwartete Werkzeugschäden.
2.3 Berechnung der Vorschubgeschwindigkeit
SFM legt die Spindeldrehzahl fest, aber Sie benötigen zusätzlich die Vorschubgeschwindigkeit, um den vollständigen Parametersatz zu vervollständigen. Für Fräsvorgänge:
Vorschubgeschwindigkeit (IPM) = Drehzahl × Anzahl der wirksamen Zähne × Spanbelastung pro Zahn
Die Spanabnahme gibt an, wie viel Material pro Umdrehung von jeder Schneide abgetragen wird. Die Abstimmung der Spanabnahme auf das Werkstoff und den Werkzeugtyp ist ebenso wichtig wie die Abstimmung der Schnittgeschwindigkeit (SFM). Eine zu geringe Spanabnahme führt zu Reibung und übermäßiger Wärmeentwicklung, während eine zu hohe Spanabnahme die Schneiden beschädigt oder bricht.
Rechenbeispiel: Für einen 0,75-Zoll-Hartmetall-Schaftfräser mit 3 Schneiden, der 4140-Stahl mit einer Schnittgeschwindigkeit von 300 SFM und einer Spanabnahme von 0,002 Zoll bearbeitet:
- Drehzahl berechnen: Drehzahl ≈ (3,82 × 300) ÷ 0,75 ≈ 1.528 U/min
- Vorschub berechnen: Vorschub = 1.528 × 3 × 0,002 ≈ 9,2 IPM
Vergleichen Sie die berechnete Drehzahl vor dem Ausführen des Programms stets mit der maximalen Spindeldrehzahl Ihrer Maschine.
3. Empfohlene SFM-Bereiche für gängige Werkstoffe im Maschinenbau
Die SFM-Werte hängen stets vom Werkzeugmaterial, der Beschichtung, der Bearbeitungsart (Schruppen vs. Schlichten) und der Kühlmittelzufuhr ab. Die unten aufgeführten Bereiche dienen als Ausgangswerte für Vollhartmetall-Schaftfräser beim allgemeinen Umfangsfräsen. Die endgültigen Parameter müssen anhand der spezifischen Werkzeugdatenblätter und der tatsächlichen Schnittbedingungen überprüft werden.
| Werkstückmaterial | SFM-Serie (Hartmetall-Schaftfräser) | Wichtige Hinweise zum Prozess |
|---|---|---|
| 6061 Aluminium | 600 – 1,200 | Verwenden Sie für die Endbearbeitung höhere Drehzahlen; reduzieren Sie diese für tiefe Nuten. Polierte Schneidrillen tragen dazu bei, Spanansammlungen zu verhindern. |
| 1018 Weichstahl | 250 – 350 | Stabiler Allzweckbereich. Reduzieren Sie die Drehzahl bei unterbrochenen Schnitten und bei schwerer Schruppbearbeitung. |
| Legierter Stahl 4140 (geglüht) | 250 – 400 | Je nach Härte anpassen. Bei gehärteten Werkstoffen ist eine deutlich geringere SFM erforderlich. |
| Edelstahl 304 | 100 – 300 | Neigt zur Verfestigung. Achten Sie auf eine gleichbleibende Spanbelastung und verwenden Sie ausreichend Kühlmittel. |
| Ti-6Al-4V-Titan | 50 – 200 | Eine geringe Wärmeleitfähigkeit führt zu einer Konzentration der Wärme am Rand. Verwenden Sie starre Aufspannvorrichtungen und Hochdruckkühlmittel. |
| Grauguss | 100 – 400 | Abrasives Material beschleunigt den Verschleiß. Wählen Sie geeignete Werkzeugsorten für eine längere Standzeit. |
4. SFM-Anwendung: Fräsen vs. Drehen
4.1 SFM beim CNC-Fräsen
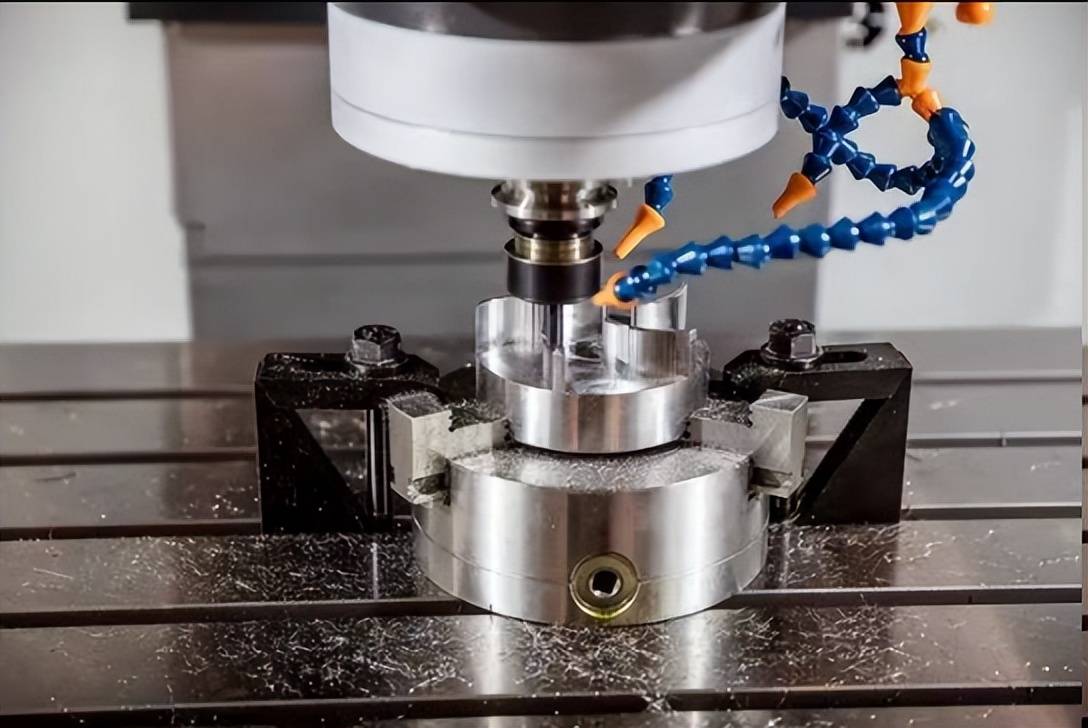
Beim Fräsen wird der Zerspanungsvorgang durch das rotierende Werkzeug ausgeführt. Die SFM wird anhand des effektiven Schnittdurchmessers des Werkzeugs berechnet. Bei Standard-Schaftfräsern und Planfräsern entspricht dieser dem Nenndurchmesser des Werkzeugs. Bei Kugelfräsern ändert sich der effektive Durchmesser jedoch mit der axialen Schnitttiefe, sodass Sie die Drehzahl entsprechend anpassen müssen, um eine konstante Oberflächengeschwindigkeit aufrechtzuerhalten.
Auch bei der Bearbeitung von mehrseitigen Werkstücken auf 5-Achsen-Maschinen ist ein sorgfältiges SFM-Management über verschiedene Werkzeugansatzwinkel hinweg erforderlich, um ungleichmäßigen Werkzeugverschleiß und eine uneinheitliche Oberflächengüte zu vermeiden.
4.2 SFM bei der CNC-Drehbearbeitung
Beim Drehen dreht sich das Werkstück, während das Schneidwerkzeug stillsteht. Die SFM wird anhand des aktuellen Werkstückdurchmessers an der Schneidstelle berechnet.
Wenn Sie ein Werkstück vom Außendurchmesser zur Mitte hin bearbeiten, verringert sich der Schnittdurchmesser. Bei konstanter Drehzahl sinkt die Umfangsgeschwindigkeit mit abnehmendem Durchmesser. Aus diesem Grund unterstützen CNC-Drehmaschinen die Funktion „Constant Surface Speed“ (CSS, häufig mit dem Code G96 aktiviert), die die Spindeldrehzahl automatisch erhöht, wenn der Durchmesser abnimmt. Legen Sie stets eine maximale Spindeldrehzahl fest, um unsichere Betriebsbedingungen bei sehr kleinen Durchmessern zu vermeiden.
5. Entscheidende Faktoren für die Auswahl eines optimalen SFM-Systems
Es gibt keinen einzigen “richtigen” SFM-Wert für ein bestimmtes Material. Sie müssen den Basiswert anhand von fünf zentralen Faktoren anpassen:
5.1 Werkstückmaterial und -zustand
Härtere, weniger wärmeleitfähige Werkstoffe erfordern niedrigere Schnittgeschwindigkeiten. Geglühte Werkstoffe können mit höheren Geschwindigkeiten bearbeitet werden als gehärtete Sorten. Bei Legierungen, die zur Kaltverfestigung neigen, wie beispielsweise Edelstahl und Titan, muss die Schnittgeschwindigkeit (SFM) ebenfalls sorgfältig geregelt werden, um einen beschleunigten Schneidkantenverschleiß zu vermeiden.
5.2 Werkzeugwerkstoff und Beschichtung
Hartmetallwerkzeuge ermöglichen deutlich höhere Vorschubgeschwindigkeiten (SFM) als Werkzeuge aus Schnellarbeitsstahl. Moderne Beschichtungen – wie TiN, TiCN, TiAlN und diamantähnliche Beschichtungen – erhöhen die Hitzebeständigkeit und die Verschleißgrenzen zusätzlich. Beziehen Sie sich hinsichtlich der empfohlenen Schnittgeschwindigkeiten stets auf das offizielle Datenblatt des Werkzeugherstellers, da allgemeine Tabellen nur grobe Anhaltspunkte bieten.
5.3 Maschinensteifigkeit und Aufspannung
Selbst die besten Schnittparameter versagen bei einer instabilen Aufspannung. Ein stabiler Maschinenrahmen, ein kurzer Werkzeugüberhang, eine sichere Werkstückspannung und eine stabile Vorrichtung ermöglichen es Ihnen, aggressivere SFM-Werte ohne Rattern zu verwenden. Bei instabilen Aufspannungen müssen Drehzahlen und Vorschübe reduziert werden, um Vibrationen und eine schlechte Oberflächengüte zu vermeiden.
5.4 Einsatzart und Einsatz
Starkes Nutenfräsen und ein Eingriff über die gesamte Breite erzeugen mehr Wärme und eine höhere Werkzeugbelastung, weshalb Sie die Schnittgeschwindigkeit (SFM) im Vergleich zur leichten Seitenbearbeitung reduzieren müssen. Tiefe Schnitte und ein hoher radialer Eingriff erhöhen die mechanische und thermische Belastung der Schneidkante, was konservativere Parameter erfordert.
5.5 Kühlmittel- und Späneabfuhr
Eine effektive Kühlung und Spanabfuhr verlängern die Standzeit der Werkzeuge und ermöglichen höhere Schnittgeschwindigkeiten (SFM). Die Kühlmittelzufuhr durch das Werkzeug bietet den größten Vorteil, insbesondere bei tiefen Bohrungen und tiefen Kavitäten. Eine unzureichende Spanabfuhr führt zu Nachschneiden und übermäßiger Wärmeentwicklung, wodurch Sie gezwungen sind, langsamer zu arbeiten, als es das Material eigentlich zulassen würde.
6. Häufige Fehler und Fehlerbehebung
6.1 Häufige Fehler bei der SFM-Berechnung
- Vermischung von imperialen und metrischen Einheiten: Rechnen Sie den Durchmesser immer in die richtige Einheit um, bevor Sie die Formel anwenden.
- Verwendung des Nenn- anstelle des effektiven Durchmessers: Dies ist insbesondere bei Kugelkopfwerkzeugen, konischen Werkzeugen und schrägen Schnittbahnen von entscheidender Bedeutung.
- Übertragung von SFM-Werten auf verschiedene Werkzeugtypen: Ein Wert, der für einen Planfräser geeignet ist, muss nicht unbedingt auch für einen kleinen Bohrer oder einen Gewindefräser geeignet sein.
- Nichtbeachtung der Drehzahlgrenzen: Die berechnete Drehzahl darf die maximal zulässige Spindeldrehzahl der Maschine niemals überschreiten.
- Vergessen, die Vorschubgeschwindigkeit nach einer Änderung der Drehzahl neu zu berechnen: Änderungen der Drehzahl wirken sich direkt auf die Spanbelastung aus; passen Sie die Vorschubgeschwindigkeit stets entsprechend an.
6.2 Behebung häufiger Prozessprobleme
- Vorzeitiger Werkzeugverschleiß und Überhitzung: Wird in der Regel durch einen zu hohen SFM-Wert verursacht. Überprüfen Sie die Kühlmittelzufuhr, verringern Sie die Schnittgeschwindigkeit und stellen Sie sicher, dass die Spanbelastung für den Arbeitsvorgang angemessen ist.
- Vibrationen und schlechte Oberflächenqualität: Dies kann auf eine zu hohe oder zu niedrige SFM zurückzuführen sein. Überprüfen Sie zunächst die Steifigkeit, den Werkzeugüberhang und die Aufspannung und passen Sie anschließend Drehzahl und Vorschub in kleinen Schritten an.
- Aufbau an der Werkzeugkante: Tritt häufig bei Aluminium und duktilem Stahl auf, wenn die Vorschubgeschwindigkeit (SFM) zu niedrig ist oder die Schneidkanten stumpf sind. Erhöhen Sie die Geschwindigkeit leicht, überprüfen Sie die Schärfe des Werkzeugs und verbessern Sie die Spanabfuhr.
7. Bewährte Verfahren zur praktischen Optimierung
Um den größtmöglichen Nutzen aus der SFM-basierten Parametereinstellung zu ziehen, befolgen Sie diese drei bewährten Vorgehensweisen:
- Beginnen Sie mit den offiziellen Angaben des Werkzeugherstellers: Die allgemeinen Diagramme dienen lediglich als Orientierungshilfe. Offizielle Datenblätter zu Werkzeugen berücksichtigen Substrat, Beschichtung und Geometrie und liefern weitaus zuverlässigere Ergebnisse.
- Jeden Prozess validieren und dokumentieren: Führen Sie Probeschnitte durch, überprüfen Sie den Werkzeugverschleiß, kontrollieren Sie die Oberflächengüte und protokollieren Sie bewährte Parameter. Im Laufe der Zeit bauen Sie so eine interne Datenbank auf, die speziell auf Ihre Maschinen und Werkstücke zugeschnitten ist.
- Überwachen Sie den Zustand der Werkzeuge während der Produktion: Überwachen Sie die Spindelbelastung, die Oberflächenqualität und Maßabweichungen, um Verschleiß frühzeitig zu erkennen. Passen Sie die Parameter an oder tauschen Sie Werkzeuge aus, bevor diese Ausschuss oder ungeplante Ausfallzeiten verursachen.
Schlussfolgerung
SFM ist weit mehr als nur ein einfacher Berechnungswert – es ist der zentrale Maßstab, der Materialeigenschaften, Werkzeugleistung und Maschinenkapazität miteinander verknüpft. Das Verständnis der Zusammenhänge zwischen SFM, Drehzahl (RPM) und Vorschubgeschwindigkeit hilft Fertigungsteams dabei, die Standzeit der Werkzeuge, die Produktionsgeschwindigkeit und die Teilequalität stets in Einklang zu bringen.
Bei PartsMastery kombinieren wir standardisierte SFM-Berechnungsmethoden mit einer praxisorientierten Prozessvalidierung, um präzise CNC-Bearbeitungsdienstleistungen anzubieten. Von der Prototypenentwicklung bis hin zur Kleinserien- und Mittelserienfertigung optimieren wir die Schnittparameter für jedes Material, jede Geometrie und jede Toleranzanforderung und helfen unseren Kunden so, zuverlässige und kosteneffiziente Fertigungsergebnisse zu erzielen.