



Los pies por minuto en superficie (SFM) constituyen el punto de referencia fundamental para la velocidad de corte en el mecanizado CNC, y determinan directamente la vida útil de la herramienta, la calidad de la superficie de la pieza y la eficiencia general de la producción. Muchos problemas habituales del proceso —desde el desgaste prematuro de la herramienta y las vibraciones hasta la falta de precisión dimensional— suelen deberse a velocidades de corte mal ajustadas. A diferencia de la velocidad del husillo (RPM), los SFM proporcionan una referencia específica para cada material que se mantiene constante independientemente del diámetro de la herramienta, lo que los convierte en el estándar fiable para ajustar los parámetros en diferentes configuraciones.
En PartsMastery, nuestro equipo de ingeniería de procesos aplica métodos de cálculo estandarizados basados en SFM para optimizar los parámetros de corte en cada proyecto. Combinamos las propiedades de los materiales, las especificaciones de las herramientas y las capacidades de las máquinas para ofrecer resultados estables y repetibles, tanto en el desarrollo de prototipos como en las series de producción en masa.
1. ¿Qué es el SFM y en qué se diferencia del RPM?
1.1 Definición básica de la gestión forestal sostenible (SFM)
SFM son las siglas de «Surface Feet per Minute» (pies de superficie por minuto). Describe la velocidad lineal tangencial a la que se desplaza el filo de corte por la superficie de la pieza de trabajo, medida en pies por minuto. En pocas palabras, refleja la velocidad a la que trabaja el filo de corte, no la velocidad a la que gira el husillo.
Esta medida es universal para una combinación determinada de material y herramienta. Por ejemplo, el SFM recomendado para el aluminio 6061 se aplica tanto a una fresa de extremo de 0,25” como a una fresa de cara de 2”; lo único que cambia es la velocidad del husillo necesaria para mantener la misma velocidad superficial. Esta coherencia convierte al SFM en el punto de partida más fiable para la configuración del proceso.
1.2 Diferencias clave entre SFM y RPM
Las RPM (revoluciones por minuto) miden cuántas veces gira el husillo cada minuto. Se trata de un parámetro de configuración de la máquina, no de un indicador del rendimiento del material.
La diferencia fundamental es muy sencilla: el SFM define la condición de corte deseada, mientras que las RPM son el ajuste de la máquina necesario para alcanzar dicha condición. Al cambiar a una herramienta de mayor diámetro, hay que reducir las RPM para mantener constante el SFM; en el caso de herramientas más pequeñas, hay que aumentar las RPM. Utilizar las mismas RPM con herramientas de distintos tamaños produce un comportamiento de corte drásticamente diferente y, a menudo, provoca un fallo prematuro de la herramienta.
2. Fórmulas de cálculo básicas y ejemplos prácticos
2.1 Fórmulas de conversión de SFM y RPM
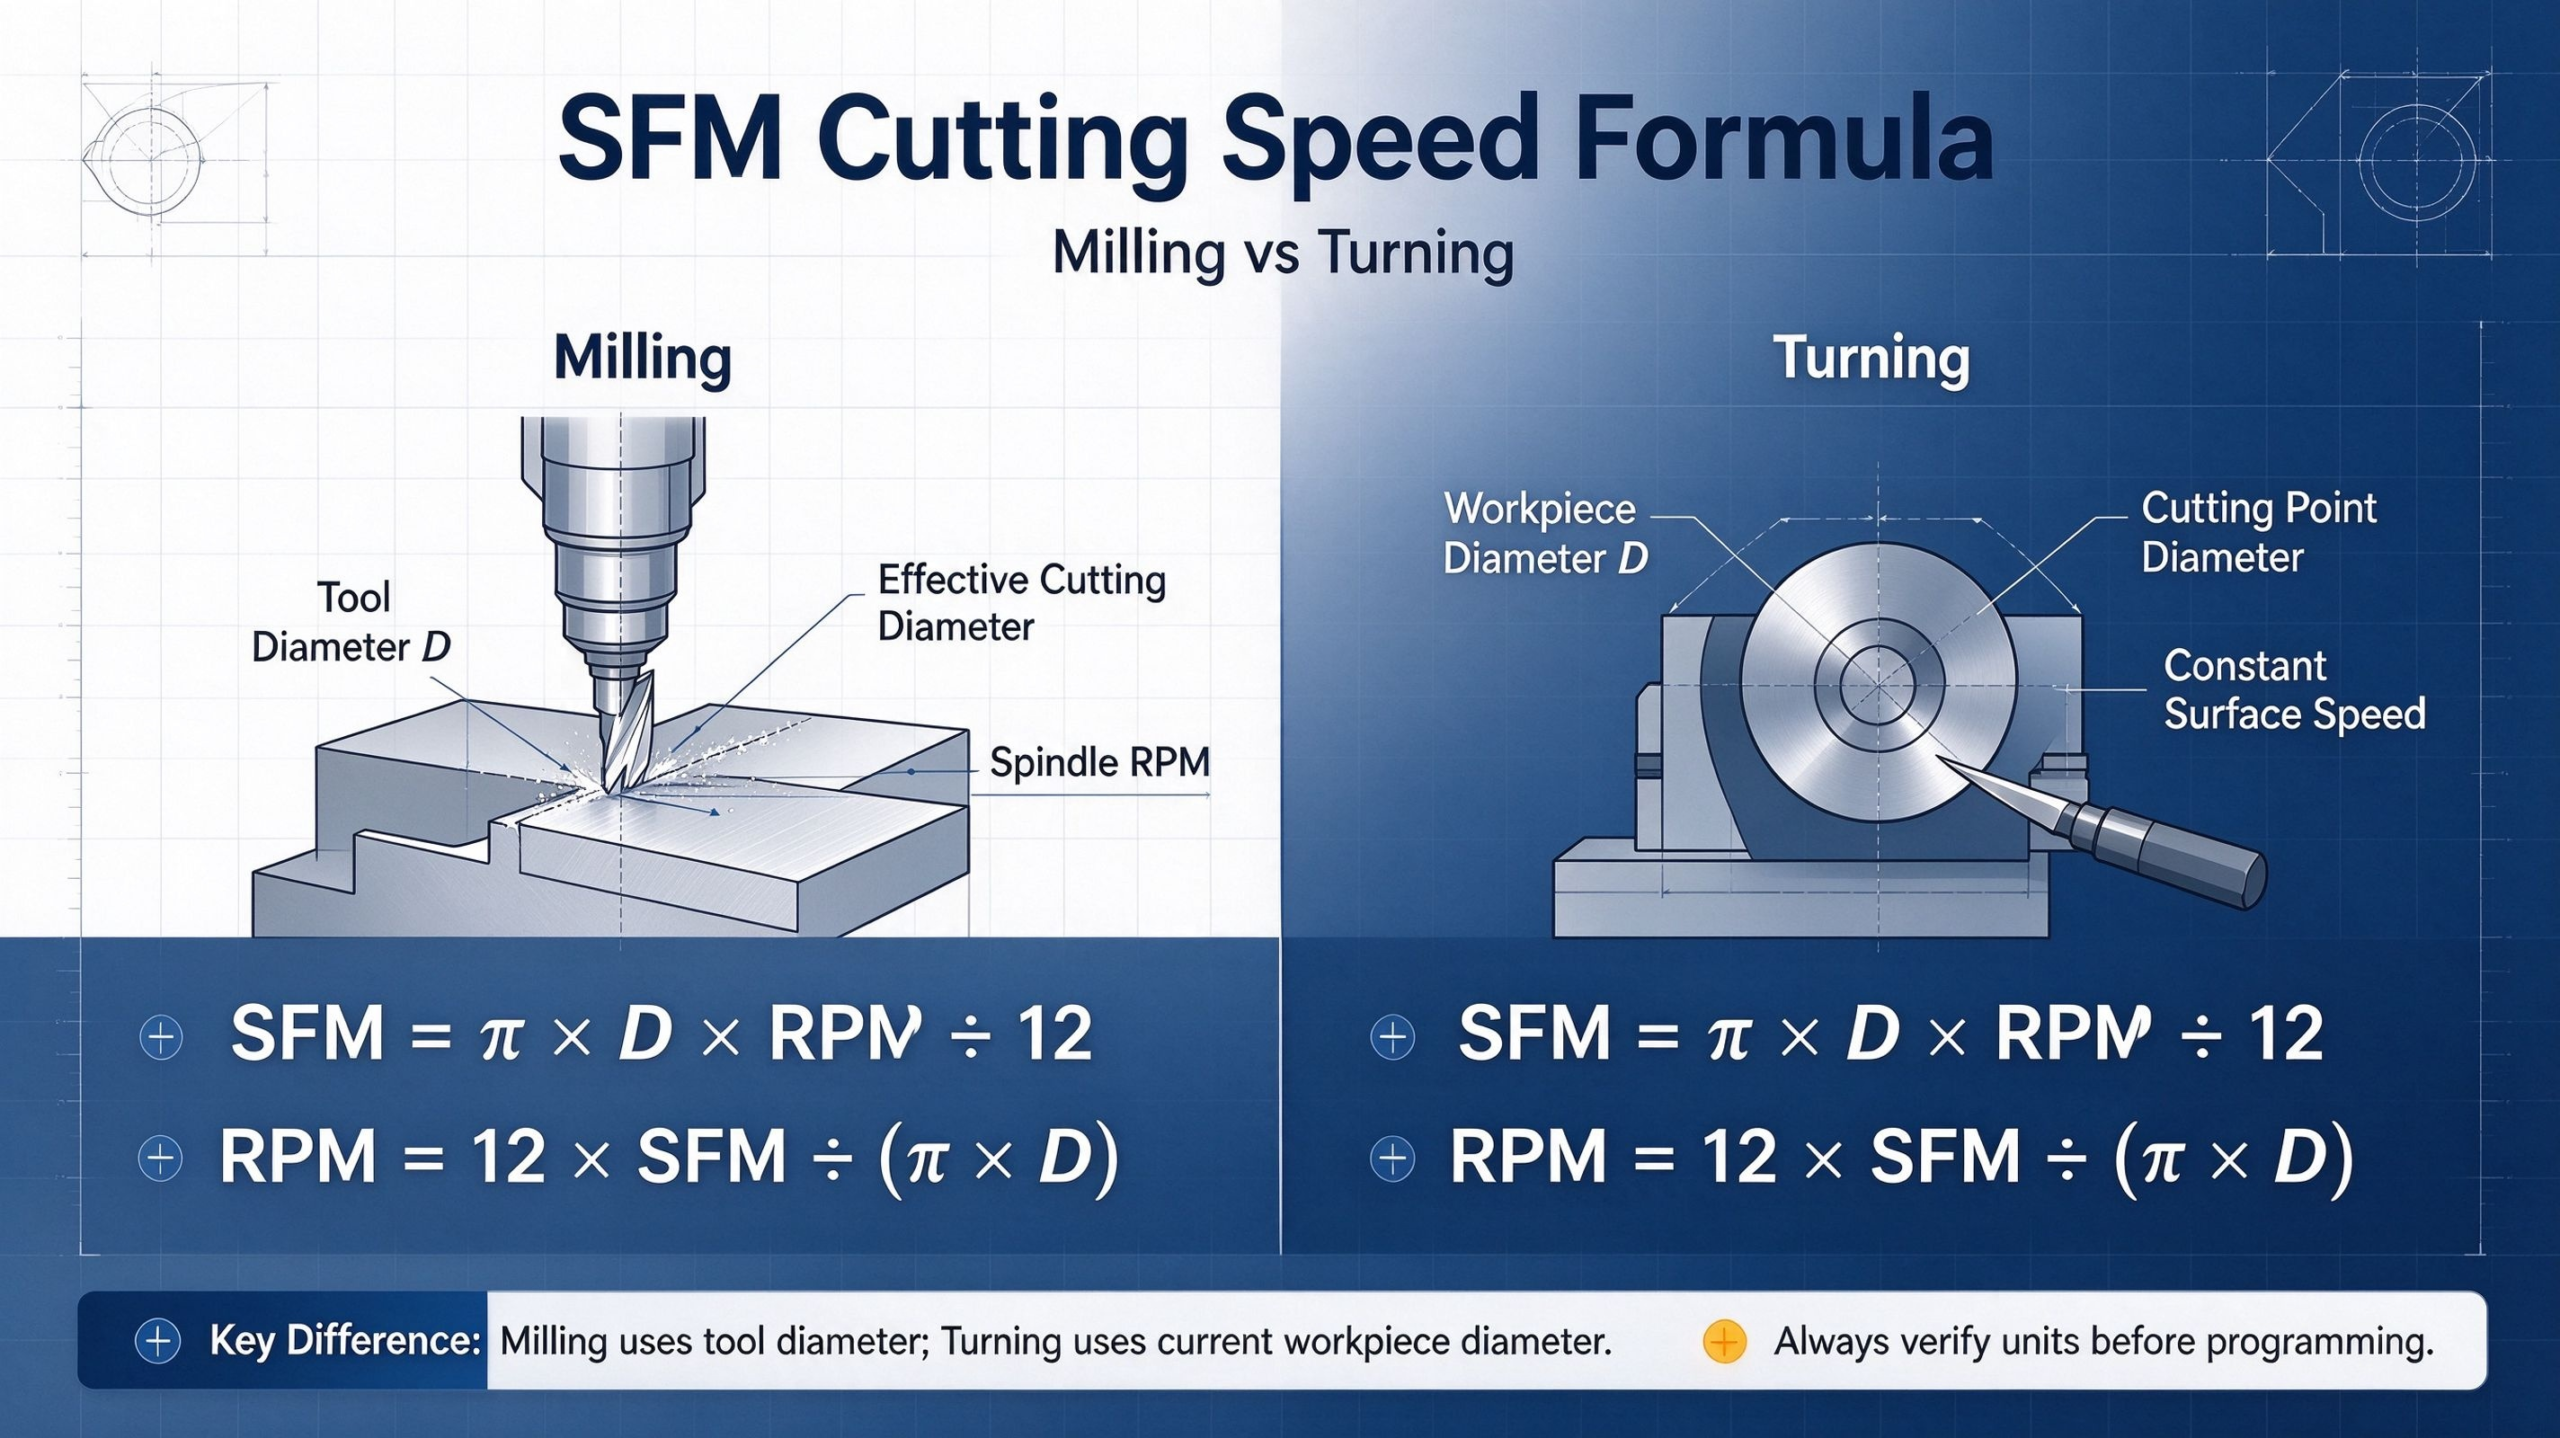
Las fórmulas estándar del sistema imperial relacionan el SFM, el diámetro efectivo de corte y la velocidad del husillo:
- SFM = (π × D × RPM) ÷ 12
- RPM = (12 × SFM) ÷ (π × D)
Donde D = diámetro efectivo de corte en pulgadas, π ≈ 3,1416 y 12 convierte las pulgadas en pies.
Para realizar cálculos rápidos in situ, la fórmula simplificada de las revoluciones por minuto (RPM) funciona de forma fiable en la mayoría de los casos:
RPM ≈ (3,82 × SFM) ÷ D
2.2 Conversión de unidades métricas
En entornos de fabricación que utilizan el sistema métrico, la velocidad de corte se expresa normalmente en metros por minuto (m/min, o Vc). La relación de conversión es:
- 1 SFM = 0,3048 m/min
- 1 m/min ≈ 3,2808 SFM
Comprueba siempre la coherencia de las unidades antes de introducir valores en un programa CNC. Las discrepancias en las unidades son una de las causas más habituales de ajustes incorrectos del husillo y de daños inesperados en las herramientas.
2.3 Cálculo de la velocidad de avance
El SFM establece la velocidad del husillo, pero también se necesita la velocidad de avance para completar el conjunto de parámetros. Para operaciones de fresado:
Velocidad de avance (IPM) = RPM × Número de dientes efectivos × Carga de viruta por diente
La carga de viruta define la cantidad de material que elimina cada arista de corte por revolución. Adaptar la carga de viruta al material y al tipo de herramienta es tan importante como ajustar la velocidad de avance (SFM). Una carga de viruta demasiado baja provoca rozamiento y un exceso de calor, mientras que una carga demasiado alta astilla o rompe las aristas de corte.
Ejemplo de cálculo: Para una fresa de punta de carburo de 3 canales de 0,75” que corta acero 4140 a 300 SFM con una carga de viruta de 0,002”:
- Calcular las RPM: RPM ≈ (3,82 × 300) ÷ 0,75 ≈ 1.528 RPM
- Calcular la velocidad de avance: Avance = 1.528 × 3 × 0,002 ≈ 9,2 IPM
Comprueba siempre que las revoluciones por minuto (RPM) calculadas se ajusten a la velocidad máxima nominal del husillo de tu máquina antes de ejecutar el programa.
3. Rangos recomendados de SFM para materiales de ingeniería habituales
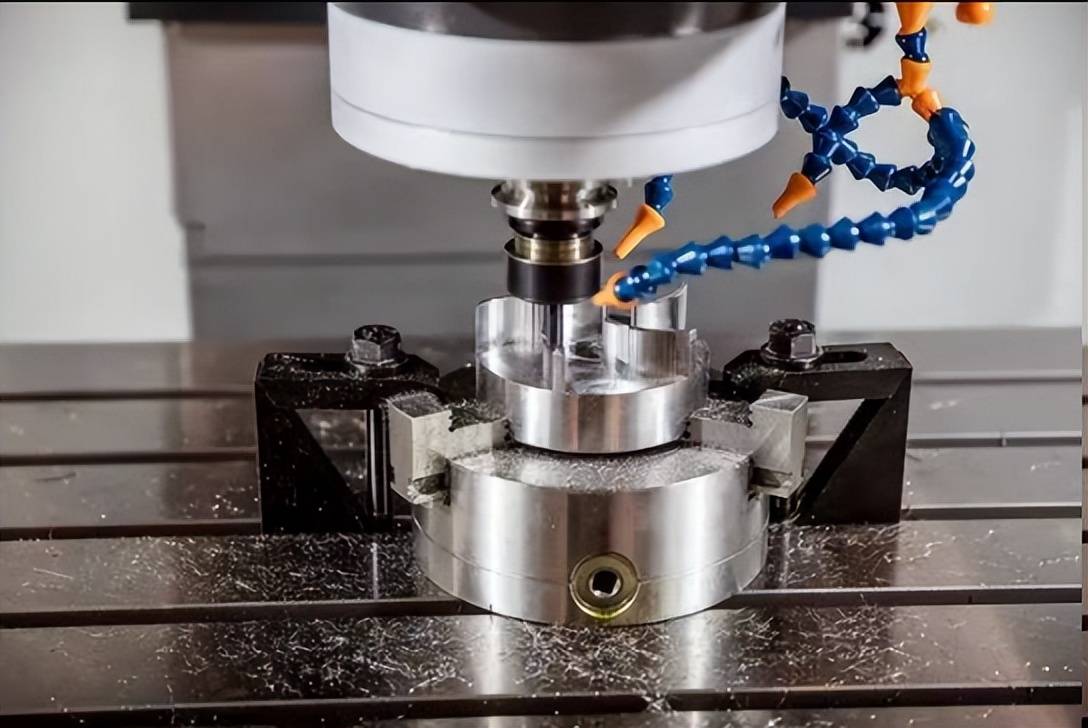
Los valores de SFM dependen siempre del material de la herramienta, del recubrimiento, del tipo de operación (desbaste frente a acabado) y del suministro de refrigerante. Los rangos que se indican a continuación sirven como puntos de partida para las fresas de metal duro monobloque en el fresado periférico general. Los parámetros definitivos deben validarse basándose en las fichas técnicas específicas de las herramientas y en las condiciones reales de corte.
| Material de la pieza de trabajo | Gama SFM (fresas de metal duro) | Notas clave sobre el proceso |
|---|---|---|
| Aluminio 6061 | 600 – 1,200 | Utiliza velocidades más altas para el acabado; redúcelas para el ranurado profundo. Las ranuras pulidas ayudan a evitar la acumulación de material en los bordes. |
| 1018 Acero dulce | 250 – 350 | Gama estable para uso general. Reduce la velocidad para cortes con interrupciones y desbaste pesado. |
| Acero aleado 4140 (recocido) | 250 – 400 | Ajustar en función de la dureza. Los grados endurecidos requieren una velocidad de avance (SFM) considerablemente menor. |
| Acero inoxidable 304 | 100 – 300 | Propenso al endurecimiento por deformación. Mantenga una carga de viruta constante y utilice un líquido refrigerante adecuado. |
| Titanio Ti-6Al-4V | 50 – 200 | La baja conductividad térmica hace que el calor se concentre en el borde. Utiliza configuraciones rígidas y refrigerante a alta presión. |
| Hierro fundido gris | 100 – 400 | Los materiales abrasivos aceleran el desgaste. Elige los tipos de herramienta adecuados para prolongar su vida útil. |
4. Aplicación de la gestión sostenible de los bosques (SFM): fresado frente a torneado
4.1 SFM en el fresado CNC
En las operaciones de fresado, la herramienta giratoria es la que realiza la acción de corte. La velocidad superficial (SFM) se calcula utilizando el diámetro de corte efectivo de la herramienta. En el caso de las fresas de extremo y las fresas frontales estándar, este coincide con el diámetro nominal de la herramienta. Sin embargo, en el caso de las fresas de punta esférica, el diámetro efectivo varía en función de la profundidad de corte axial, por lo que es necesario ajustar las revoluciones por minuto (RPM) en consecuencia para mantener una velocidad superficial constante.
Las piezas con múltiples caras mecanizadas en máquinas de 5 ejes también requieren una gestión cuidadosa del SFM en los distintos ángulos de contacto de la herramienta para evitar un desgaste desigual de la misma y un acabado superficial irregular.
4.2 SFM en el torneado CNC
En las operaciones de torneado, la pieza gira y la herramienta de corte permanece fija. La velocidad de avance (SFM) se calcula utilizando el diámetro actual de la pieza en el punto de corte.
A medida que se trabaja una pieza desde el diámetro exterior hacia el centro, el diámetro de corte se reduce. A unas revoluciones por minuto (RPM) constantes, la velocidad superficial disminuye a medida que disminuye el diámetro. Por este motivo, los tornos CNC admiten la velocidad superficial constante (CSS, que suele activarse con el código G96), que aumenta automáticamente la velocidad del husillo a medida que se reduce el diámetro. Establece siempre un límite máximo de velocidad del husillo para evitar condiciones de funcionamiento inseguras con diámetros muy pequeños.
5. Factores clave que determinan la selección óptima de la gestión forestal sostenible (SFM)
No existe un único SFM “correcto” para un material determinado. Debes ajustar el valor de referencia en función de cinco factores fundamentales:
5.1 Material y estado de la pieza de trabajo
Los materiales más duros y con menor conductividad térmica requieren velocidades de corte más bajas. Los materiales recocidos pueden trabajarse a velocidades más altas que los endurecidos. Las aleaciones propensas al endurecimiento por deformación, como el acero inoxidable y el titanio, también requieren una velocidad de avance (SFM) cuidadosamente controlada para evitar un desgaste acelerado del filo.
5.2 Material y recubrimiento de la herramienta
Las herramientas de metal duro admiten velocidades de avance (SFM) considerablemente más altas que las herramientas de acero rápido. Los recubrimientos avanzados —como el TiN, el TiCN, el TiAlN y los recubrimientos tipo diamante— aumentan aún más la resistencia al calor y los límites de desgaste. Consulte siempre la ficha técnica oficial del fabricante de la herramienta para conocer las velocidades de corte recomendadas, ya que las tablas genéricas solo ofrecen valores orientativos.
5.3 Rigidez de la máquina y sistemas de sujeción
Incluso los mejores parámetros de corte fallan en una configuración flexible. Un bastidor rígido de la máquina, un saliente corto de la herramienta, una sujeción segura de la pieza y un sistema de fijación estable te permiten utilizar valores de SFM más agresivos sin que se produzcan vibraciones. Las configuraciones poco sólidas requieren velocidades y avances reducidos para evitar vibraciones y un acabado superficial deficiente.
5.4 Tipo de operación y participación
El ranurado pesado y el contacto a todo ancho generan más calor y una mayor carga sobre la herramienta, por lo que es necesario reducir la velocidad de avance (SFM) en comparación con el acabado lateral ligero. Los cortes profundos y el contacto radial elevado aumentan la tensión mecánica y térmica en el filo de corte, lo que requiere parámetros más conservadores.
5.5 Evacuación del refrigerante y de las virutas
Una refrigeración eficaz y una buena evacuación de virutas prolongan la vida útil de la herramienta y permiten alcanzar mayores velocidades de avance (SFM). La refrigeración a través de la herramienta ofrece las mayores ventajas, especialmente en taladros y cavidades profundas. Una evacuación deficiente de las virutas provoca que haya que volver a cortar y una acumulación excesiva de calor, lo que obliga a trabajar a una velocidad inferior a la que el material permitiría en otras circunstancias.
6. Errores habituales y solución de problemas
6.1 Errores frecuentes en el cálculo de la gestión forestal sostenible (SFM)
- Mezcla de unidades imperiales y métricas: Convierte siempre el diámetro a la unidad correcta antes de aplicar la fórmula.
- Utilización del diámetro nominal en lugar del diámetro efectivo: Esto resulta especialmente importante en el caso de las herramientas de punta esférica, las herramientas cónicas y las trayectorias de corte en ángulo.
- Copia de valores SFM entre diferentes tipos de herramientas: Un valor que sea adecuado para una fresa de cara no tiene por qué serlo para una broca pequeña o una fresa de roscar.
- No respetar los límites de velocidad del husillo: Las revoluciones por minuto (RPM) calculadas no deben superar en ningún caso la velocidad máxima de seguridad del husillo de la máquina.
- Olvidarse de recalcular la velocidad de avance tras cambiar las revoluciones por minuto: Los cambios en las revoluciones por minuto (RPM) afectan directamente a la carga de la fresa; ajusta siempre la velocidad de avance en consecuencia.
6.2 Solución de problemas comunes relacionados con los procesos
- Desgaste prematuro de las herramientas y sobrecalentamiento: Suele deberse a un valor de SFM demasiado alto. Comprueba el caudal de refrigerante, reduce la velocidad de corte y asegúrate de que la carga de viruta sea la adecuada para la operación.
- Vibraciones y mal acabado de la superficie: Puede deberse a que la velocidad de avance (SFM) sea demasiado alta o demasiado baja. Comprueba primero la rigidez, el saliente de la herramienta y la sujeción; a continuación, ajusta con precisión la velocidad y el avance en pequeños incrementos.
- Borde acumulado en la herramienta: Es habitual en el aluminio y los aceros dúctiles cuando la velocidad de avance (SFM) es demasiado baja o los filos de corte están desafilados. Aumenta ligeramente la velocidad, comprueba el afilado de la herramienta y mejora la evacuación de virutas.
7. Mejores prácticas de optimización
Para sacar el máximo partido a la configuración de parámetros basada en SFM, sigue estas tres prácticas recomendadas:
- Empieza por consultar los datos oficiales del fabricante de la herramienta: Los gráficos genéricos son meramente orientativos. Las fichas técnicas oficiales de las herramientas tienen en cuenta el sustrato, el recubrimiento y la geometría, y ofrecen resultados mucho más fiables.
- Validar y documentar todos los procesos: Realiza cortes de prueba, comprueba el desgaste de las herramientas, verifica el acabado superficial y registra los parámetros que hayan dado buenos resultados. Con el tiempo, irás creando una base de datos interna adaptada a tus máquinas y piezas.
- Supervisar el estado de las herramientas durante la producción: Realiza un seguimiento de la carga del husillo, la calidad de la superficie y la desviación dimensional para detectar el desgaste de forma precoz. Ajusta los parámetros o sustituye las herramientas antes de que provoquen desechos o paradas no programadas.
Conclusión
El SFM es mucho más que un simple valor de cálculo: es el parámetro de referencia fundamental que vincula las propiedades de los materiales, el rendimiento de las herramientas y la capacidad de la máquina. Dominar las relaciones entre el SFM, las revoluciones por minuto (RPM) y la velocidad de avance ayuda a los equipos de fabricación a equilibrar de forma constante la vida útil de las herramientas, la velocidad de producción y la calidad de las piezas.
En PartsMastery, combinamos métodos estandarizados de cálculo de SFM con una validación práctica de los procesos para ofrecer servicios de mecanizado CNC de precisión. Desde el desarrollo de prototipos hasta la producción de volúmenes reducidos y medios, optimizamos los parámetros de corte para cada material, geometría y requisito de tolerancia, lo que ayuda a los clientes a conseguir resultados de fabricación fiables y rentables.