



La vitesse de coupe en pieds par minute (SFM) constitue la référence fondamentale en matière de vitesse de coupe dans l'usinage CNC ; elle influe directement sur la durée de vie de l'outil, la qualité de surface de la pièce et l'efficacité globale de la production. De nombreux problèmes courants liés au processus — de l’usure prématurée des outils et des vibrations à une précision dimensionnelle irrégulière — trouvent souvent leur origine dans des vitesses de coupe mal réglées. Contrairement à la vitesse de broche (tr/min), le SFM fournit une référence spécifique au matériau qui reste constante quel que soit le diamètre de l’outil, ce qui en fait la norme fiable pour le réglage des paramètres dans différentes configurations.
Chez PartsMastery, notre équipe d'ingénierie des procédés utilise des méthodes de calcul standardisées basées sur le SFM afin d'optimiser les paramètres d'usinage pour chaque projet. Nous tenons compte des propriétés des matériaux, des caractéristiques des outils et des capacités des machines afin d'obtenir des résultats stables et reproductibles, tant pour le développement de prototypes que pour la production en série.
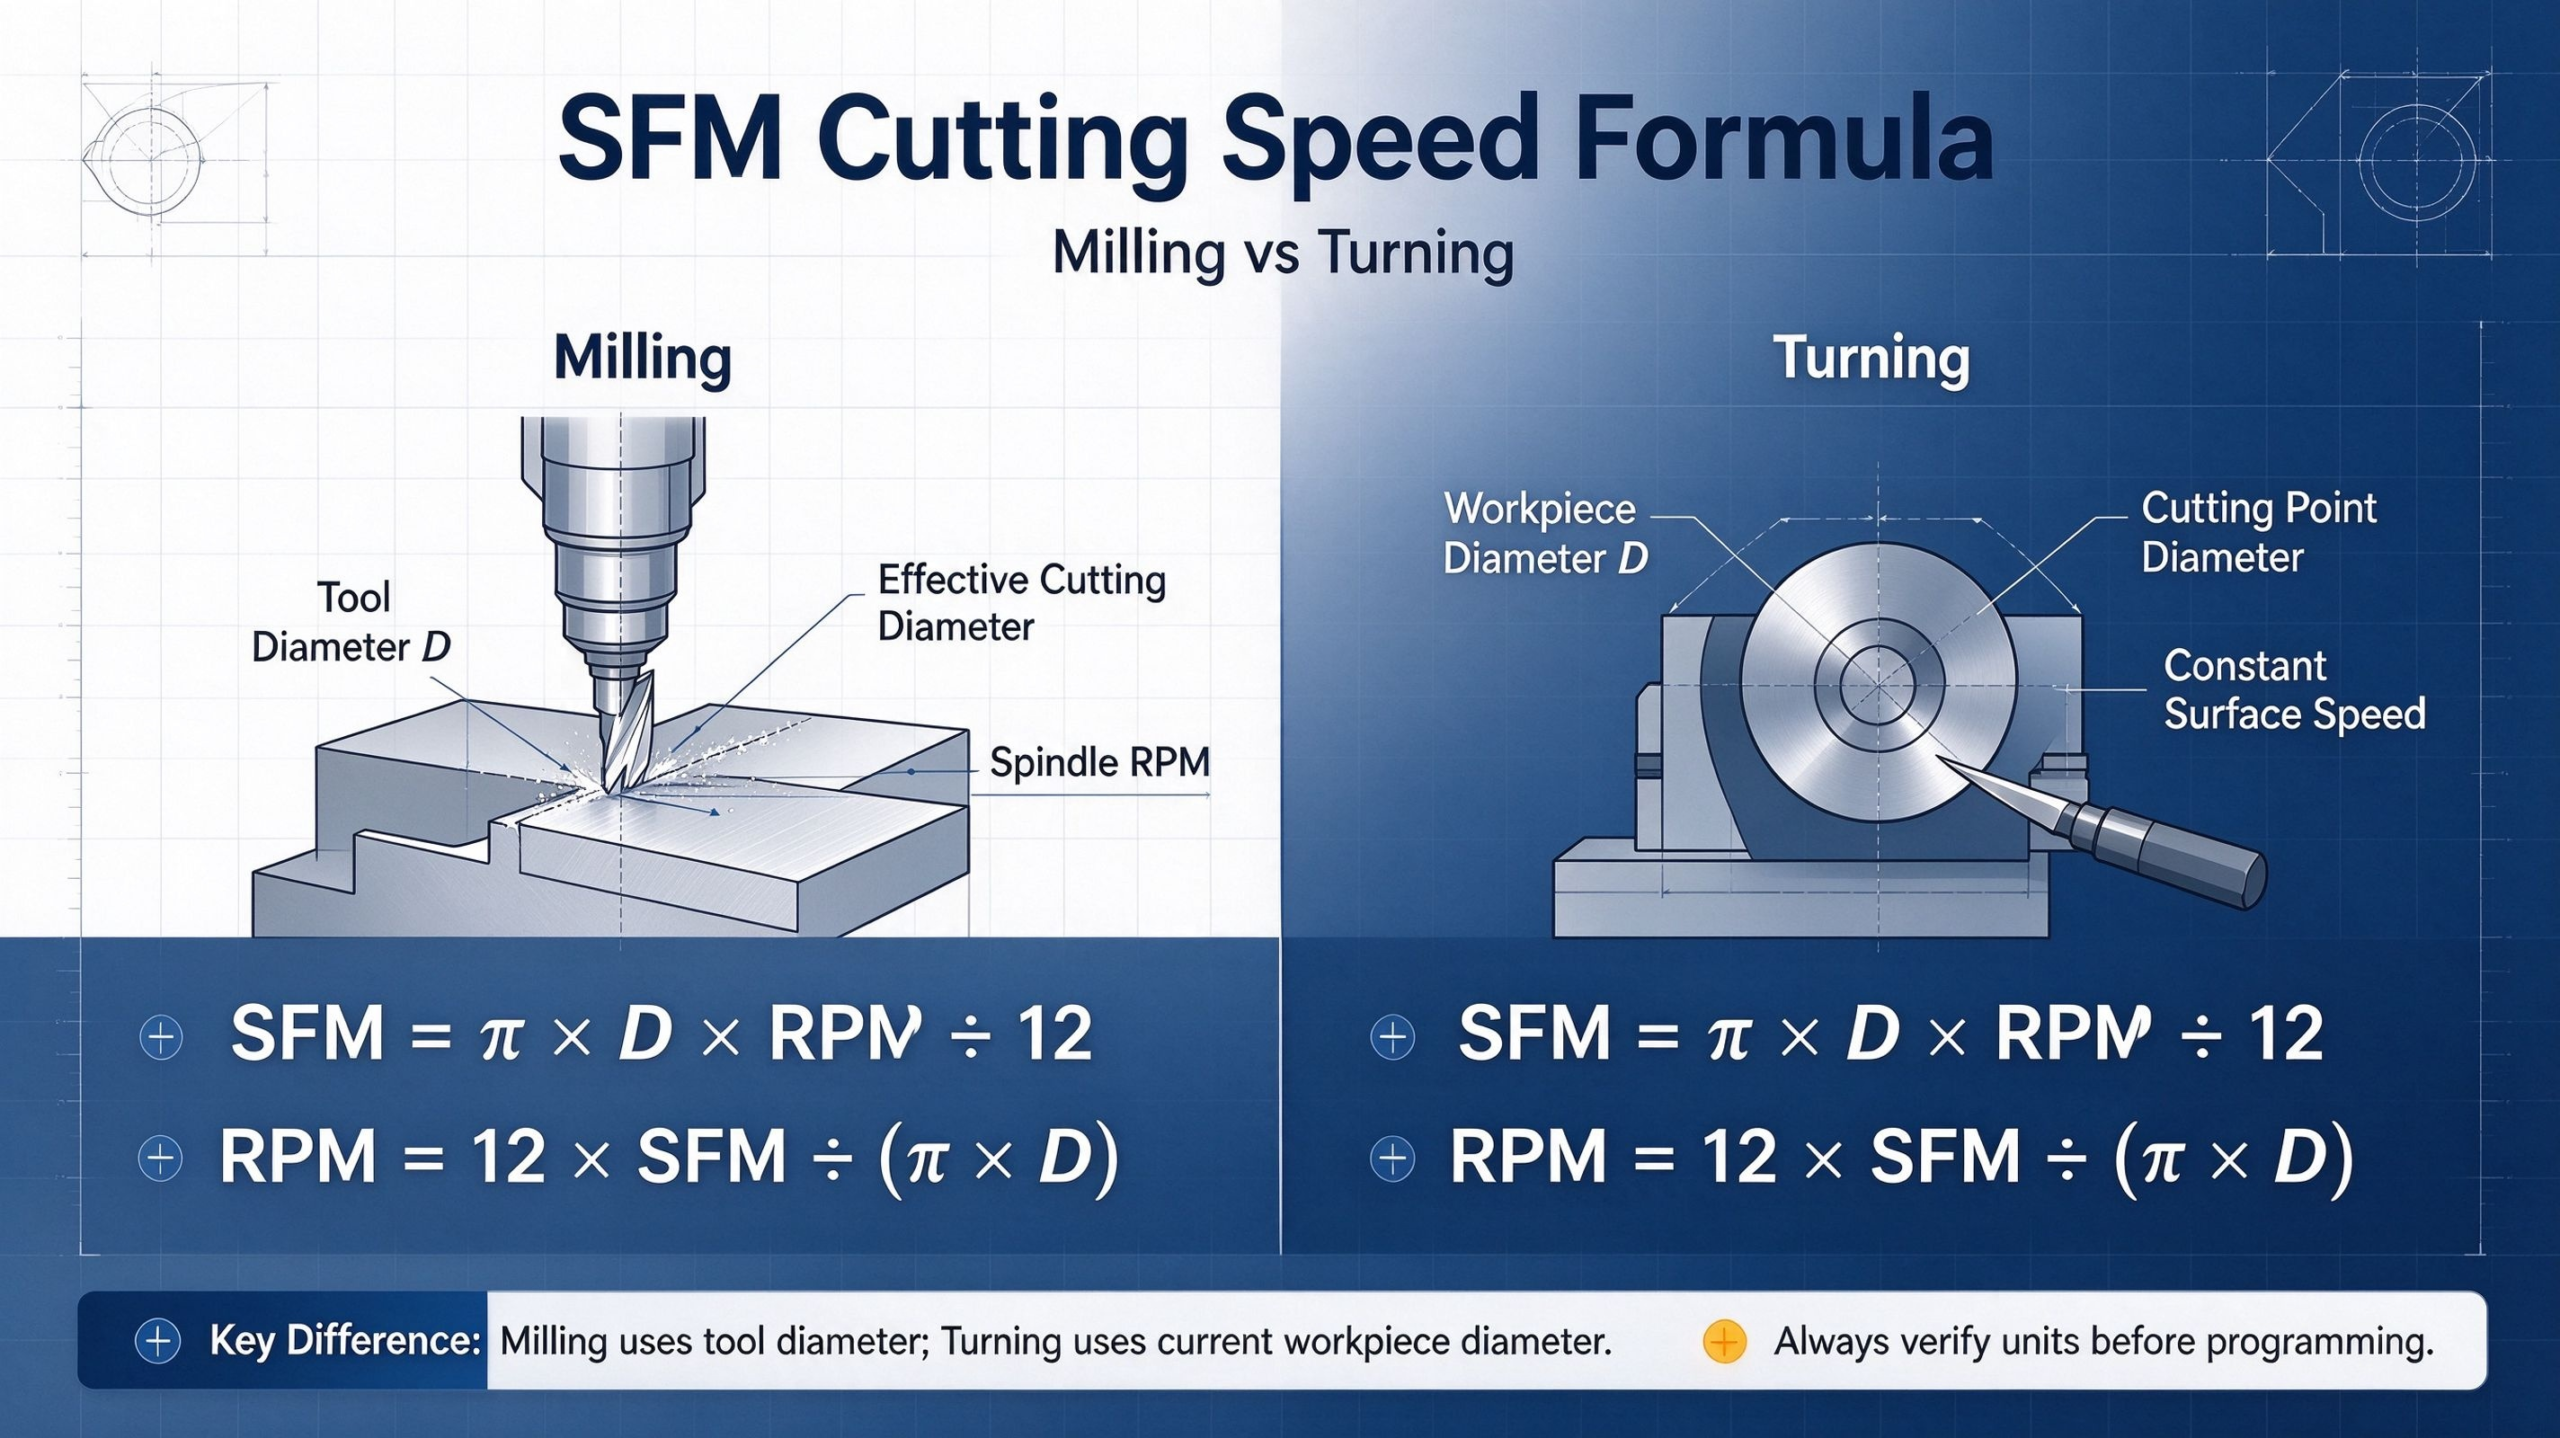
1. Qu'est-ce que le SFM, et en quoi diffère-t-il du RPM ?
1.1 Définition fondamentale de la gestion durable des forêts (SFM)
SFM signifie « Surface Feet per Minute » (pieds de surface par minute). Cet indicateur décrit la vitesse linéaire tangentielle à laquelle une arête de coupe se déplace sur la surface de la pièce, mesurée en pieds par minute. En termes simples, il reflète la vitesse à laquelle l'arête de coupe travaille, et non la vitesse de rotation de la broche.
Cette valeur est universelle pour une combinaison donnée de matériau et d'outil. Par exemple, la vitesse linéaire (SFM) recommandée pour l'aluminium 6061 s'applique aussi bien à une fraise en bout de 0,25” qu'à une fraise à surfacer de 2” ; seule la vitesse de rotation de la broche doit être ajustée pour maintenir la même vitesse de surface. Cette cohérence fait de la SFM le point de départ le plus fiable pour la mise en place du processus.
1.2 Principales différences entre la gestion durable des forêts (SFM) et la gestion par rotation (RPM)
Le régime (RPM, tours par minute) indique le nombre de tours effectués par la broche chaque minute. Il s'agit d'un paramètre de réglage de la machine, et non d'un indicateur de performance du matériau.
La distinction fondamentale est simple : le SFM définit les conditions de coupe cibles, tandis que le régime (RPM) correspond au réglage de la machine nécessaire pour atteindre ces conditions. Lorsque vous passez à un outil de plus grand diamètre, vous devez réduire la vitesse de rotation (RPM) pour maintenir le SFM constant ; pour les outils plus petits, vous augmentez la vitesse de rotation. Utiliser la même vitesse de rotation (RPM) avec des outils de tailles différentes entraîne des comportements de coupe radicalement différents et conduit souvent à une usure prématurée de l'outil.
2. Formules de calcul essentielles et exemples pratiques
2.1 Formules de conversion entre SFM et RPM
Les formules impériales standard établissent un lien entre le SFM, le diamètre de coupe effectif et la vitesse de rotation de la broche :
- SFM = (π × D × tr/min) ÷ 12
- RPM = (12 × SFM) ÷ (π × D)
Où D = diamètre de coupe effectif en pouces, π ≈ 3,1416, et 12 permet de convertir les pouces en pieds.
Pour effectuer rapidement un calcul sur place, la formule simplifiée permettant de calculer le régime (RPM) s'avère fiable dans la plupart des cas :
RPM ≈ (3,82 × SFM) ÷ D
2.2 Conversion des unités métriques
Dans les environnements de fabrication utilisant le système métrique, la vitesse de coupe est généralement exprimée en mètres par minute (m/min, ou Vc). Le rapport de conversion est le suivant :
- 1 SFM = 0,3048 m/min
- 1 m/min ≈ 3,2808 SFM
Vérifiez toujours la cohérence des unités avant de saisir des valeurs dans un programme CNC. Les incohérences entre les unités constituent l'une des causes les plus courantes de réglages incorrects de la broche et de dommages imprévus sur les outils.
2.3 Calcul de la vitesse d'avance
La fonction SFM permet de régler la vitesse de rotation de la broche, mais il faut également définir la vitesse d'avance pour compléter l'ensemble des paramètres. Pour les opérations de fraisage :
Vitesse d'avance (IPM) = vitesse de rotation (RPM) × nombre de dents effectives × charge de copeaux par dent
La charge de copeaux détermine la quantité de matière enlevée par chaque arête de coupe à chaque tour. Il est tout aussi important d'adapter la charge de copeaux au matériau et au type d'outil que d'adapter la vitesse de coupe (SFM). Une charge de copeaux trop faible entraîne un frottement et une surchauffe, tandis qu'une charge trop importante provoque l'ébréchage ou la rupture des arêtes de coupe.
Exemple de calcul : Pour une fraise en carbure à 3 cannelures de 0,75 pouce usinant de l'acier 4140 à une vitesse d'avance de 300 SFM avec une charge de copeaux de 0,002 pouce :
- Calcul du régime : régime ≈ (3,82 × 300) ÷ 0,75 ≈ 1 528 tr/min
- Calcul de la vitesse d'avance : Avance = 1 528 × 3 × 0,002 ≈ 9,2 IPM
Vérifiez toujours que le régime calculé ne dépasse pas la vitesse maximale admissible de la broche de votre machine avant d'exécuter le programme.
3. Plages de SFM recommandées pour les matériaux d'ingénierie courants
Les valeurs SFM dépendent toujours du matériau de l'outil, du revêtement, du type d'opération (ébauche ou finition) et de l'alimentation en liquide de refroidissement. Les plages indiquées ci-dessous constituent des points de départ pour les fraises en carbure monobloc utilisées dans le fraisage périphérique général. Les paramètres définitifs doivent être validés en fonction des fiches techniques spécifiques à chaque outil et des conditions réelles de coupe.
| Matériau de la pièce à usiner | Gamme SFM (fraises en carbure) | Remarques clés sur le processus |
|---|---|---|
| Aluminium 6061 | 600 – 1,200 | Utilisez des vitesses plus élevées pour la finition ; réduisez-les pour le rainurage profond. Les cannelures polies permettent d’éviter l’accumulation de copeaux sur les arêtes. |
| 1018 Acier doux | 250 – 350 | Gamme polyvalente et stable. Réduisez la vitesse pour les coupes entrecoupées et l'ébauche lourde |
| Acier allié 4140 (recuit) | 250 – 400 | Ajuster en fonction de la dureté. Les nuances trempées nécessitent une vitesse de déplacement (SFM) nettement inférieure. |
| Acier inoxydable 304 | 100 – 300 | Sujet à l'écrouissage. Maintenir une charge de copeaux constante et utiliser un liquide de refroidissement adapté. |
| Titane Ti-6Al-4V | 50 – 200 | Une faible conductivité thermique concentre la chaleur au niveau des bords. Utilisez des montages rigides et un liquide de refroidissement sous haute pression. |
| Fonte grise | 100 – 400 | Les matériaux abrasifs accélèrent l'usure. Choisissez des nuances d'outils adaptées pour prolonger leur durée de vie. |
4. Application de la gestion durable des forêts (SFM) : fraisage ou tournage ?
4.1 La gestion durable des forêts (SFM) dans le fraisage CNC
Lors des opérations de fraisage, c'est l'outil en rotation qui effectue la coupe. La vitesse de surface (SFM) est calculée à partir du diamètre de coupe effectif de l'outil. Pour les fraises en bout et les fraises à surfacer standard, ce diamètre correspond au diamètre nominal de l'outil. En revanche, pour les fraises à bout sphérique, le diamètre effectif varie en fonction de la profondeur de coupe axiale ; il est donc nécessaire d'ajuster la vitesse de rotation (RPM) en conséquence afin de maintenir une vitesse de surface constante.
Les pièces à faces multiples usinées sur des machines à 5 axes nécessitent également une gestion rigoureuse de la vitesse d'avance (SFM) en fonction des différents angles d'engagement de l'outil, afin d'éviter une usure inégale de l'outil et un état de surface irrégulier.
4.2 La gestion durable des forêts (SFM) dans le tournage à commande numérique (CNC)
Dans les opérations de tournage, la pièce tourne tandis que l'outil de coupe reste fixe. La vitesse de rotation (SFM) est calculée à partir du diamètre actuel de la pièce au point de coupe.
Lorsque vous usinez une pièce en partant du diamètre extérieur vers le centre, le diamètre d'usinage diminue. À régime constant, la vitesse périphérique diminue à mesure que le diamètre diminue. C'est pourquoi les tours à commande numérique prennent en charge la vitesse périphérique constante (CSS, souvent activée par le code G96), qui augmente automatiquement la vitesse de rotation de la broche à mesure que le diamètre diminue. Définissez toujours une limite maximale de vitesse de rotation de la broche afin d'éviter toute condition de fonctionnement dangereuse lorsque les diamètres sont très petits.
5. Facteurs clés déterminant le choix optimal d'un système de gestion forestière (SFM)
Il n'existe pas de SFM “ correct ” unique pour un matériau donné. Vous devez ajuster la valeur de référence en fonction de cinq facteurs essentiels :
5.1 Matériau et état de la pièce à usiner
Les matériaux plus durs et moins conducteurs thermiquement nécessitent des vitesses de coupe plus faibles. Les matériaux recuits peuvent être usinés à des vitesses plus élevées que les nuances trempées. Les alliages sujets à l'écrouissage, tels que l'acier inoxydable et le titane, nécessitent également une vitesse de coupe linéaire (SFM) soigneusement contrôlée afin d'éviter une usure accélérée des arêtes de coupe.
5.2 Matériau et revêtement des outils
Les outils en carbure permettent d'atteindre des vitesses de coupe (SFM) nettement supérieures à celles des outils en acier rapide. Les revêtements de pointe — tels que le TiN, le TiCN, le TiAlN et les revêtements de type diamant — améliorent encore la résistance à la chaleur et la résistance à l'usure. Consultez toujours la fiche technique officielle du fabricant de l'outil pour connaître les vitesses de coupe recommandées, car les tableaux génériques ne fournissent que des indications approximatives.
5.3 Rigidité de la machine et dispositifs de fixation
Même les meilleurs paramètres d'usinage ne suffisent pas si le montage n'est pas rigide. Un châssis de machine rigide, un porte-outil court, un serrage sûr de la pièce et un montage stable vous permettent d'utiliser des valeurs SFM plus élevées sans provoquer de vibrations. Les montages peu rigides nécessitent de réduire les vitesses et les avances pour éviter les vibrations et un mauvais état de surface.
5.4 Type d'opération et engagement
Le rainurage intensif et l'engagement sur toute la largeur génèrent davantage de chaleur et de contraintes sur l'outil ; il est donc nécessaire de réduire la vitesse d'avance (SFM) par rapport à une finition légère sur le côté. Les coupes profondes et l'engagement radial élevé augmentent les contraintes mécaniques et thermiques sur l'arête de coupe, ce qui nécessite des paramètres plus prudents.
5.5 Évacuation du liquide de refroidissement et des copeaux
Un refroidissement efficace et une bonne évacuation des copeaux prolongent la durée de vie de l'outil et permettent d'atteindre des vitesses d'avance plus élevées (SFM). Le refroidissement par l'intérieur de l'outil offre les meilleurs résultats, en particulier pour les alésages profonds et les cavités profondes. Une mauvaise évacuation des copeaux entraîne un réusinage et une accumulation excessive de chaleur, ce qui vous oblige à travailler à une vitesse inférieure à celle que le matériau permettrait normalement.
6. Erreurs courantes et dépannage
6.1 Erreurs fréquentes dans le calcul du SFM
- Mélange d'unités impériales et métriques : Veillez à toujours convertir le diamètre dans l'unité appropriée avant d'appliquer la formule.
- Utilisation du diamètre nominal plutôt que du diamètre effectif : Cela est particulièrement important pour les outils à bout sphérique, les outils coniques et les trajectoires de coupe en angle.
- Copie des valeurs SFM entre différents types d'outils : Une valeur qui convient à une fraise à surfacer ne conviendra pas forcément à un petit foret ou à une fraise à fileter.
- Non-respect des limites de vitesse de la broche : Le régime calculé ne doit en aucun cas dépasser la vitesse maximale de sécurité de la broche de la machine.
- Oubli de recalculer la vitesse d'avance après avoir modifié la vitesse de rotation : Les variations de régime ont une incidence directe sur la charge de la plaquette ; veillez à toujours adapter la vitesse d'avance en conséquence.
6.2 Dépannage des problèmes courants liés aux processus
- Usure prématurée de l'outil et surchauffe : Généralement dû à une vitesse de coupe (SFM) trop élevée. Vérifiez le débit du liquide de refroidissement, réduisez la vitesse de coupe et assurez-vous que la charge de copeaux est adaptée à l'opération.
- Vibrations et mauvaise finition de surface : Cela peut être dû à une vitesse de rotation (SFM) trop élevée ou trop faible. Vérifiez d'abord la rigidité, le porte-à-faux de l'outil et le serrage, puis ajustez la vitesse et l'avance par petits paliers.
- Bord accumulé sur l'outil : Phénomène courant avec l'aluminium et les aciers ductiles lorsque la vitesse d'avance (SFM) est trop faible ou que les arêtes de coupe sont émoussées. Augmentez légèrement la vitesse, vérifiez l'affûtage de l'outil et améliorez l'évacuation des copeaux.
7. Bonnes pratiques en matière d'optimisation concrète
Pour tirer le meilleur parti du réglage des paramètres basé sur le SFM, suivez ces trois bonnes pratiques éprouvées :
- Commencez par consulter les données officielles fournies par le fabricant de l'outil : Les graphiques génériques sont fournis à titre indicatif uniquement. Les fiches techniques officielles des outils tiennent compte du substrat, du revêtement et de la géométrie, et fournissent des résultats bien plus fiables.
- Valider et documenter chaque processus : Effectuez des essais d'usinage, vérifiez l'usure des outils, contrôlez l'état de surface et enregistrez les paramètres qui ont fait leurs preuves. Au fil du temps, vous constituez ainsi une base de données interne adaptée à vos machines et à vos pièces.
- Surveiller l'état des outils pendant la production : Surveillez la charge sur l'axe, la qualité de surface et la dérive dimensionnelle afin de détecter l'usure à un stade précoce. Ajustez les paramètres ou remplacez les outils avant qu'ils n'entraînent des rebuts ou des arrêts imprévus.
Conclusion
Le SFM est bien plus qu'une simple valeur de calcul : c'est la référence fondamentale qui relie les propriétés des matériaux, les performances des outils et les capacités des machines. Maîtriser les relations entre le SFM, la vitesse de rotation (RPM) et la vitesse d'avance permet aux équipes de production de trouver un équilibre constant entre la durée de vie des outils, la vitesse de production et la qualité des pièces.
Chez PartsMastery, nous combinons des méthodes de calcul SFM normalisées à une validation pratique des processus afin de fournir des services d'usinage CNC de haute précision. Du développement de prototypes à la production en petites et moyennes séries, nous optimisons les paramètres d'usinage pour chaque matériau, chaque géométrie et chaque exigence de tolérance, aidant ainsi nos clients à obtenir des résultats de fabrication fiables et rentables.