



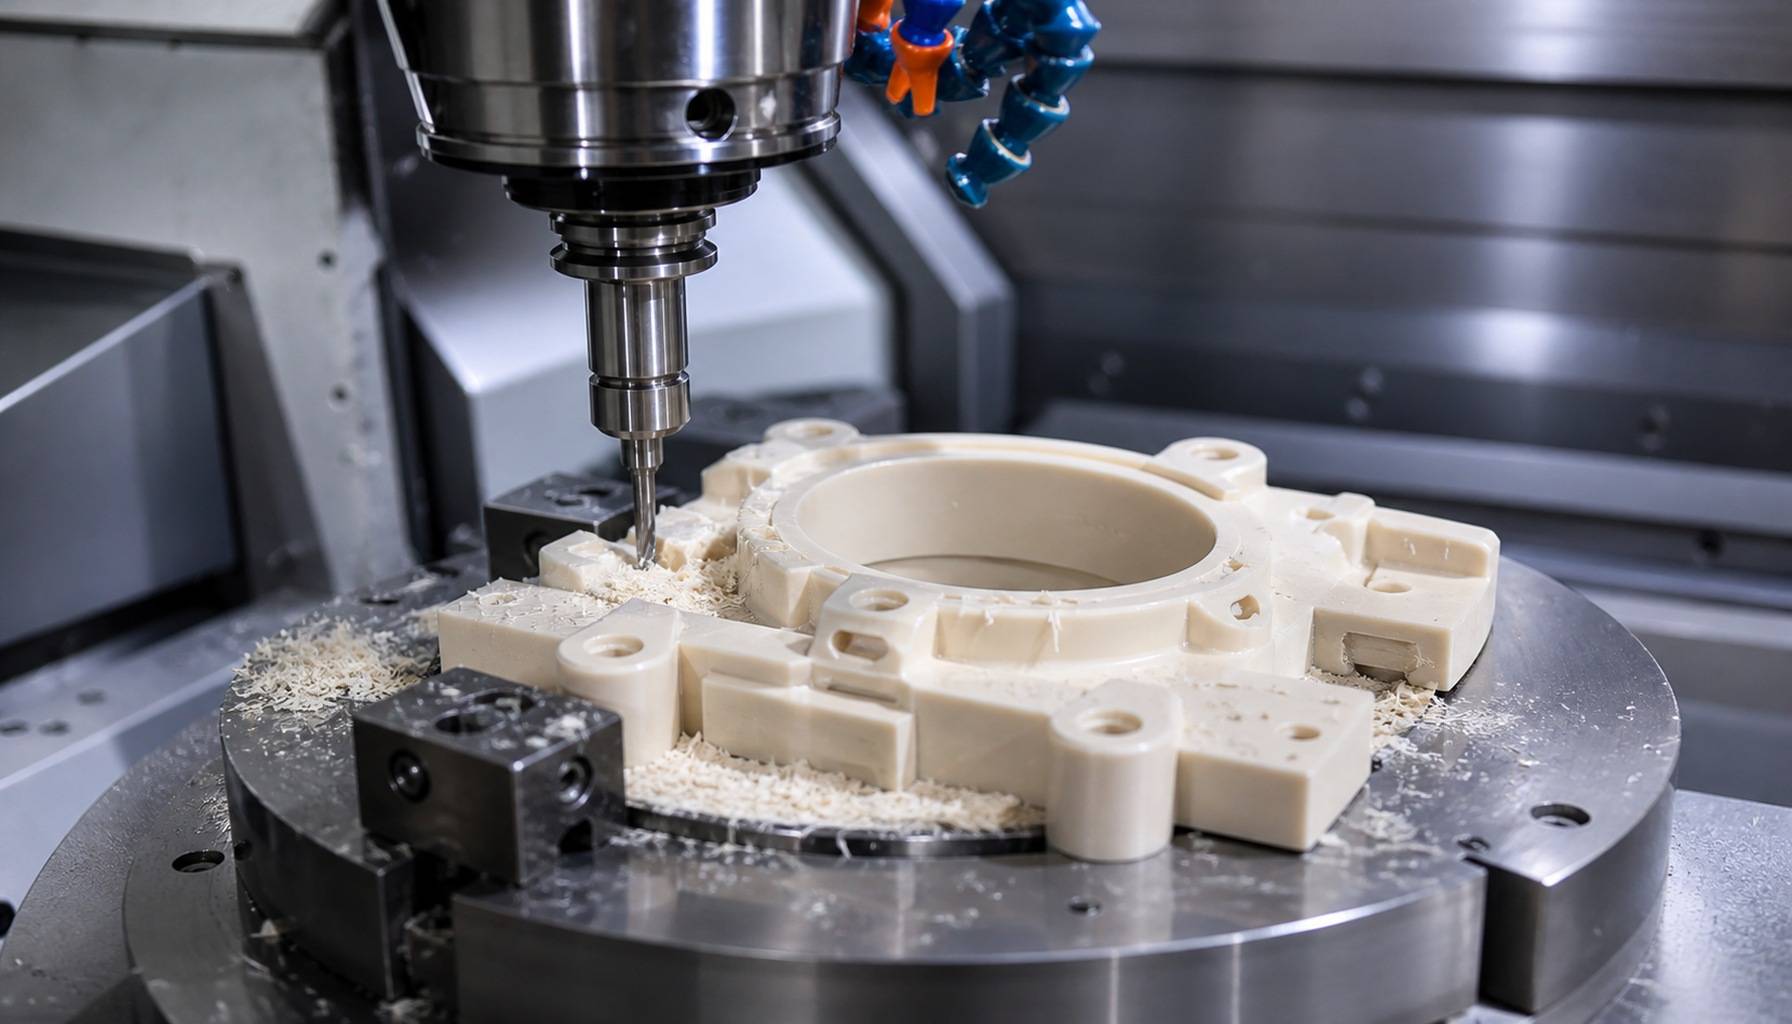
A maquinagem de plástico por CNC é um processo de fabrico subtrativo de precisão que produz componentes de plástico personalizados a partir de material sólido, através de ferramentas de corte controladas por computador. Ao contrário da moldagem por injeção, não requer qualquer investimento inicial em ferramentas, tornando-a ideal para protótipos funcionais, peças mecânicas personalizadas e séries de produção de baixo a médio volume.
Com um controlo de processos devidamente otimizado, a maquinagem CNC permite obter tolerâncias rigorosas, precisão dimensional consistente e acabamentos de superfície lisos numa vasta gama de polímeros de engenharia. Na PartsMastery, somos especializados em maquinagem CNC de precisão para componentes plásticos de alto desempenho, acompanhando os clientes desde a seleção de materiais e a análise de DFM até à inspeção final e à entrega.
1. Principais diferenças entre a maquinagem de plástico e a de metal
Embora ambas recorram a ferramentas de corte controladas por CNC, a maquinagem de plásticos e de metais opera sob restrições fundamentalmente diferentes. Os plásticos apresentam menor rigidez, menor condutividade térmica e maior sensibilidade ao calor e à força de fixação, o que exige ferramentas, parâmetros e estratégias de fixação totalmente adaptados.
A maquinagem de metais centra-se principalmente na gestão do desgaste das ferramentas e no controlo da força de corte. Em contrapartida, a maquinagem de plásticos dá prioridade às arestas de corte afiadas, à evacuação eficaz das limalhas e à prevenção da acumulação de calor, para evitar a fusão, a formação de rebarbas e a variação dimensional.
Mais importante ainda, o comportamento dimensional difere significativamente. Os plásticos expandem-se e contraem-se muito mais com as variações de temperatura e podem sofrer deformações permanentes sob pressão de fixação excessiva. Por este motivo, os parâmetros validados para o alumínio ou o aço nunca devem ser aplicados diretamente a materiais poliméricos.
2. Plásticos de engenharia comuns para usinagem CNC
Para começar, a escolha do polímero adequado constitui o primeiro passo para o sucesso de um projeto de maquinagem de plástico. Selecionamos os materiais com base na resistência mecânica, na estabilidade térmica, na resistência química, no isolamento elétrico e nos requisitos de custo.
2.1 Plásticos de engenharia de uso geral
O ABS oferece boa resistência ao impacto, rigidez moderada e excelente usinabilidade, o que o torna uma escolha popular para caixas, suportes e protótipos funcionais. O HDPE apresenta uma resistência química e tenacidade excecionais, sendo adequado para tiras de desgaste, componentes de manuseamento de fluidos e proteções, embora a sua elevada expansão térmica torne mais difícil o controlo de tolerâncias apertadas.
2.2 Plásticos resistentes ao desgaste e de baixo atrito
O POM (acetal) é o material mais utilizado para peças mecânicas de precisão, graças ao seu baixo coeficiente de atrito, à sua boa estabilidade dimensional e ao seu bom comportamento de corte. Apresenta um desempenho excecional em engrenagens, buchas, rolos e componentes de guia.
O nylon (PA6, PA66) combina elevada tenacidade e resistência ao desgaste, sendo ideal para peças em movimento dinâmico. No entanto, com o tempo, absorve humidade, o que altera as suas dimensões e propriedades mecânicas, pelo que requer um manuseamento cuidadoso em aplicações de alta precisão.
2.3 Plásticos óticos transparentes
O acrílico (PMMA) proporciona uma excelente clareza ótica para montras, coberturas de proteção e painéis óticos. No entanto, é frágil e está sujeito a lascar-se ou rachar se as forças de corte ou a pressão de fixação não forem devidamente controladas.
O policarbonato oferece uma resistência ao impacto muito superior à do acrílico, tornando-o adequado para proteções de máquinas e caixas de proteção. Risca-se mais facilmente e pode apresentar fissuras por tensão quando exposto a produtos químicos incompatíveis, pelo que o seu processamento e acabamento devem ser cuidadosamente controlados.
2.4 Plásticos de engenharia de alto desempenho
O PEEK é um termoplástico de alta qualidade e elevado desempenho, com excelente resistência mecânica, resistência química e capacidade de suportar altas temperaturas. As peças em PEEK maquinadas por CNC são utilizadas em dispositivos médicos, equipamento aeroespacial e sistemas industriais, onde a fiabilidade em condições extremas é fundamental.
O PTFE apresenta um dos coeficientes de atrito mais baixos e uma das mais amplas resistências químicas entre todos os polímeros, tornando-o indispensável para vedantes, assentos de válvulas e componentes expostos a agentes químicos. A sua baixa rigidez e tendência para a deformação por fluência sob carga, no entanto, aumentam a dificuldade de maquinagem e de controlo dimensional.
| Material | Propriedades principais | Componentes típicos | Desafio principal da maquinação |
|---|---|---|---|
| ABS | Boa resistência ao impacto, rigidez moderada | Caixas, suportes, protótipos | Acumulação de calor, formação de rebarbas |
| POM (acetal) | Baixo atrito, boa estabilidade dimensional | Engrenagens, buchas, peças de precisão | Controlo da expansão térmica |
| Nylon (PA) | Elevada tenacidade, boa resistência ao desgaste | Rolos, componentes de guia | Absorção de humidade, variação dimensional |
| Acrílico (PMMA) | Excelente clareza ótica | Janelas, tampas de ecrã | Lasca, fissuras nas arestas |
| Policarbonato | Alta resistência ao impacto, transparente | Proteções para máquinas, invólucros de proteção | Fissuras por tensão, riscos na superfície |
| PEEK | Elevada resistência mecânica, térmica e química | Componentes médicos, aeroespaciais e industriais | Aumento do custo dos materiais, controlo do processo |
| PTFE | Atrito ultrabaixo, ampla resistência química | Juntas, assentos de válvulas, camisas | Fluência, deformação sob carga |
3. Processos de maquinagem do núcleo e controlo de qualidade
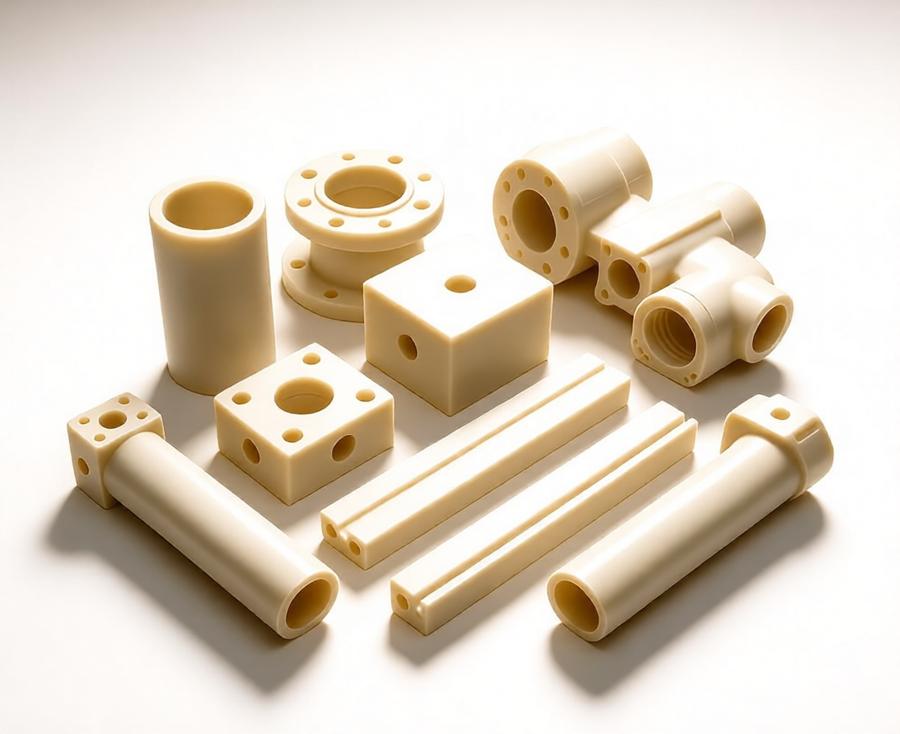
Em termos simples, as peças de plástico são produzidas principalmente através de três operações fundamentais de CNC: fresagem, torneamento e perfuração. Cada processo requer uma geometria específica da ferramenta, parâmetros de corte e sistemas de fixação para garantir uma qualidade consistente.
3.1 Fresagem CNC de componentes de plástico
A fresagem CNC de 3 eixos permite trabalhar a maioria das caixas, suportes, placas e peças com contornos. No caso de elementos angulares, superfícies curvas e peças com múltiplas faces, a maquinagem de 4 ou 5 eixos reduz as configurações e melhora a consistência posicional entre os diferentes elementos.
As ferramentas de corte afiadas e com ângulo de inclinação elevado reduzem as forças de corte e o calor de atrito. A evacuação adequada das limalhas é igualmente importante, uma vez que as limalhas retidas podem reaquecer a peça de trabalho e provocar a fusão da superfície ou a distorção dimensional.
3.2 Torneamento CNC para peças rotativas
O torneamento CNC permite a produção de peças cilíndricas, tais como buchas, mangas, espaçadores e componentes roscados. O POM é especialmente adequado para o torneamento, graças ao seu comportamento de corte estável e às suas características dimensionais previsíveis. O PEEK, o nylon e o PTFE também podem ser torneados com eficácia, mas cada um deles requer velocidades de avanço e geometrias de ferramenta específicas.
3.3 Perfuração e acabamento de furos
A perfuração cria os furos iniciais, aos quais podemos dar seguimento com o alargamento ou a perfuração de precisão, para obter maior precisão e melhor acabamento superficial. No caso de furos profundos, a evacuação das limalhas é fundamental — as limalhas acumuladas geram calor em excesso e podem danificar as paredes do furo ou partir as ferramentas.
3.4 Fatores-chave de controlo do processo
- Seleção de ferramentas: As ferramentas de carboneto afiadas, com ranhuras polidas, reduzem o atrito e proporcionam cortes mais limpos
- Parâmetros de corte: A velocidade equilibrada do fuso e a velocidade de avanço mantêm uma carga de cavacos constante e evitam o sobreaquecimento
- Estratégia de refrigeração: O ar comprimido é o método padrão para a remoção de aparas e o controlo da temperatura; os líquidos de arrefecimento exigem a verificação da compatibilidade com o material
- Concepção de dispositivos de fixação: A pressão de fixação distribuída e o apoio de reforço evitam a deformação causada pela fixação, especialmente no caso de peças de parede fina
4. Aplicações típicas e casos de utilização na indústria
Em todos os setores, os componentes plásticos maquinados por CNC são utilizados numa vasta gama de aplicações em que é necessária uma construção leve, isolamento elétrico, resistência à corrosão ou baixo atrito.
4.1 Automóvel e Automação Industrial
Na indústria automóvel, os plásticos maquinados são utilizados na fabricação de caixas de protótipos, isoladores elétricos, buchas e dispositivos de montagem. Na automação industrial, os componentes em POM e nylon são amplamente utilizados em sistemas de transporte, efetores finais robóticos e guias lineares, devido ao seu funcionamento silencioso e à sua resistência ao desgaste.
4.2 Setor médico e aeroespacial
Os fabricantes de dispositivos médicos recorrem ao PEEK usinado por CNC e a polímeros biocompatíveis para a produção de caixas de instrumentos, acessórios de laboratório e componentes de manuseamento de fluidos. No setor aeroespacial, as peças plásticas de precisão são utilizadas como elementos de isolamento, suportes leves e elementos estruturais interiores, onde a redução de peso e a fiabilidade são prioridades.
4.3 Eletrónica e produtos de consumo
As aplicações na área da eletrónica incluem placas isolantes, caixas de conectores, invólucros de sensores e gabaritos de montagem. No desenvolvimento de produtos de consumo, a maquinagem CNC de plástico permite a prototipagem funcional rápida e a iteração do projeto antes de se avançar para a produção em grande escala.
4.4 Equipamento químico e marítimo
O PTFE, o PEEK e o HDPE são opções comuns para assentos de válvulas, vedantes, revestimentos e componentes resistentes à corrosão em equipamentos de processamento químico e marítimos. Estes materiais resistem a fluidos agressivos e a ambientes húmidos, onde os metais sofreriam uma degradação acelerada.
5. Controlo de precisão e soluções para defeitos comuns
Do ponto de vista da qualidade, a precisão da peça final depende da estabilidade do material, da temperatura de corte, da fixação, do estado da ferramenta e das condições de medição. Ao contrário dos metais, os polímeros são altamente sensíveis a influências térmicas e mecânicas, pelo que o controlo de precisão exige uma abordagem holística.
5.1 Expectativas realistas em matéria de tolerância
Os plásticos de engenharia rígidos, como o POM e o PEEK, permitem tolerâncias mais apertadas do que os materiais flexíveis ou sensíveis à humidade. Como referência geral, ±0,05 mm constitui um valor de referência prático para a maioria das características de precisão em plástico. Em condições rigorosamente controladas, determinadas características podem atingir ±0,02 mm, mas esses limites devem ser sempre validados para o material e a geometria específicos, em vez de serem considerados como uma norma universal.
A expansão térmica tem um efeito mensurável nas dimensões finais. Por exemplo, um polímero com um coeficiente de expansão térmica linear de 100 × 10⁻⁶/K pode provocar uma variação de cerca de 0,10 mm numa dimensão de 100 mm, com uma variação de temperatura de 10 °C. Por este motivo, as medições de precisão devem ser sempre realizadas em condições ambientais estáveis e documentadas.
5.2 Defeitos comuns e medidas corretivas
| Problema de maquinagem | Causa principal típica | Solução prática |
|---|---|---|
| Bordas derretidas ou difusas | Atrito excessivo e acumulação de calor | Ferramentas mais afiadas, carga de limalhas otimizada, arrefecimento a ar melhorado |
| Deformação e curvatura | Libertação de tensões residuais, remoção irregular de material | Estratégia de maquinagem equilibrada, recozimento para alívio de tensões, percursos simétricos da ferramenta |
| Marcas de vibração e vibração | Paredes finas sem apoio, saliência excessiva da ferramenta | Apoio adicional, conjuntos de ferramentas mais curtos, profundidade de corte reduzida |
| Rebarbas excessivas | Ferramentas cegas, geometria de corte incorreta, velocidade de avanço demasiado baixa | Arestas afiadas das ferramentas, avanço otimizado por dente, etapa específica de rebarbação |
| Fissuração por tensão | Deformação por fixação, exposição a substâncias químicas, tensão residual | Fixação melhorada, fluidos de arrefecimento compatíveis, tratamento de alívio de tensões |
6. Diretrizes de conceção e opções de pós-processamento
Um bom projeto para a usinagem de plástico por CNC reduz a deformação, melhora o acesso às ferramentas e evita operações secundárias desnecessárias.
6.1 Recomendações práticas de conceção
- Espessura da parede: Manter uma rigidez suficiente da parede e evitar secções longas, finas e sem apoio, que possam deformar-se sob a ação das forças de corte
- Raios internos: Utilize raios de canto internos generosos, compatíveis com os diâmetros padrão das ferramentas, para reduzir os custos com ferramentas e melhorar o acabamento da superfície
- Cavidades profundas: Evite cavidades excessivamente profundas e estreitas que exijam ferramentas longas e aumentem o risco de vibração
- Características do tópico: Tendo em conta o comprimento da rosca e os ciclos de montagem repetidos, as inserções roscadas metálicas podem aumentar a durabilidade das juntas sujeitas a apertos frequentes
- Tolerâncias críticas: Aplicar tolerâncias apertadas apenas quando tal for funcionalmente necessário, para evitar custos de fabrico desnecessários
6.2 Acabamentos de pós-processamento disponíveis
Após a maquinagem, as peças de plástico podem ser submetidas a vários tratamentos secundários para melhorar a aparência, o desempenho ou a funcionalidade. Verificamos sempre a compatibilidade com o polímero específico antes do início da produção.
- Lixagem e polimento mecânico: Elimina marcas de ferramentas e melhora a suavidade da superfície; pode restaurar a transparência do acrílico e do policarbonato, desde que o processo seja cuidadosamente controlado
- Jateamento com esferas: Proporciona um acabamento mate uniforme em materiais compatíveis; realizamos testes de pré-produção em tipos de material mais macios ou frágeis para evitar danos na superfície
- Recozimento para alívio de tensões: Reduz as tensões residuais internas e melhora a estabilidade dimensional a longo prazo, sendo especialmente útil para componentes de precisão em POM e PEEK
- Marcação a laser: Adiciona identificação permanente de peças, logótipos ou marcações de escala com um impacto térmico mínimo, quando devidamente parametrizado
- Revestimento e metalização: Aplicar camadas superficiais decorativas ou funcionais; uma preparação adequada da superfície é essencial para uma boa aderência
7. Comparação de processos: maquinagem CNC vs. moldagem por injeção vs. impressão 3D
Cada processo de fabrico tem os seus pontos fortes, e a melhor escolha depende do volume, da geometria, dos requisitos dos materiais e do prazo de entrega.
| Processo de fabrico | Mais adequado para | Vantagem principal | Principal limitação |
|---|---|---|---|
| Maquinação CNC de plásticos | Protótipos funcionais, peças personalizadas, volumes baixos a médios | Sem custos de ferramentas, vasta escolha de materiais, elevada precisão | Custo unitário mais elevado em volumes muito elevados, algumas limitações geométricas |
| Moldagem por injeção | Produção em série de grande volume | Baixo custo unitário em grande escala, estética consistente | Elevado investimento inicial em ferramentas e prazos de entrega longos |
| Impressão 3D | Geometrias complexas, protótipos conceptuais, volumes muito reduzidos | Máxima liberdade de conceção e prazos de execução mais rápidos para peças simples | Escolha limitada de materiais, menor precisão dimensional, propriedades das camadas menos resistentes |
Em geral, a maquinagem CNC é a melhor opção quando são necessários materiais poliméricos de engenharia resistentes, interfaces mecânicas precisas e quantidades de produção que não justificam o recurso a moldes de injeção.
Conclusão
Tendo tudo isto em conta, a maquinagem de plástico por CNC é um método de fabrico versátil e fiável para a produção de componentes de precisão personalizados a partir de uma vasta gama de polímeros de engenharia. O sucesso depende da escolha do material adequado para cada aplicação, da utilização de ferramentas e parâmetros de processo otimizados e do controlo das condições de aquecimento, fixação e medição ao longo de todo o processo de produção.
Na PartsMastery, prestamos serviços completos de maquinagem CNC para peças de plástico de engenharia personalizadas, incluindo aconselhamento sobre materiais, análise de DFM, maquinagem de precisão, acabamento de superfícies e inspeção dimensional. Apoiamos projetos desde o desenvolvimento inicial de protótipos até à produção em pequenos e médios volumes, ajudando os clientes a lançar no mercado componentes de plástico de alta qualidade de forma eficiente e fiável.