A escolha entre a termoformação e a moldagem por injeção é, em última análise, uma decisão que tem a ver com o momento certo. Em volumes de produção baixos, os baixos custos de ferramentas da termoformação mantêm o programa rentável. À medida que os volumes aumentam, porém, o custo por peça mais baixo da moldagem por injeção começa a prevalecer. O maior risco reside no meio-termo — comprometer-se com ferramentas de aço demasiado cedo ou manter-se fiel à termoformagem por demasiado tempo, enquanto os custos unitários corroem as suas margens.
Este guia analisa ambos os processos de acordo com as questões que realmente determinam a decisão e, em seguida, identifica os sinais que indicam que o momento certo mudou. No final, saberá qual o processo mais adequado para a sua peça atualmente e o que é necessário alterar antes de efetuar a mudança.
Como cada processo molda uma peça
Termoformação: Da chapa à forma
A termoformação começa com uma folha plana de termoplástico. Os operadores aquecem a folha até ficar maleável e, em seguida, moldam-na contra um molde de um só lado, utilizando vácuo, pressão ou ambos. Uma vez posicionada, o lado do molde assume a forma da peça, enquanto o lado oposto se molda livremente. Após o arrefecimento, os técnicos aparam a chapa moldada através de fresagem CNC ou corte com matriz — uma etapa que normalmente gera resíduos perimetrais ou de ligação.
A termoformagem divide-se em duas categorias que vale a pena compreender:
Termoformação de espessura fina utiliza película em bobina e funciona em ciclos contínuos de alta velocidade. É a solução ideal para aplicações de embalagem, tais como embalagens tipo clamshell, embalagens blister, tabuleiros e copos.
Termoformação de espessura elevada utiliza chapas cortadas — normalmente com 3 mm ou mais de espessura — e produz peças estruturais, como caixas, tampas, painéis e carcaças de máquinas.
Moldagem por injeção: do grânulo à precisão
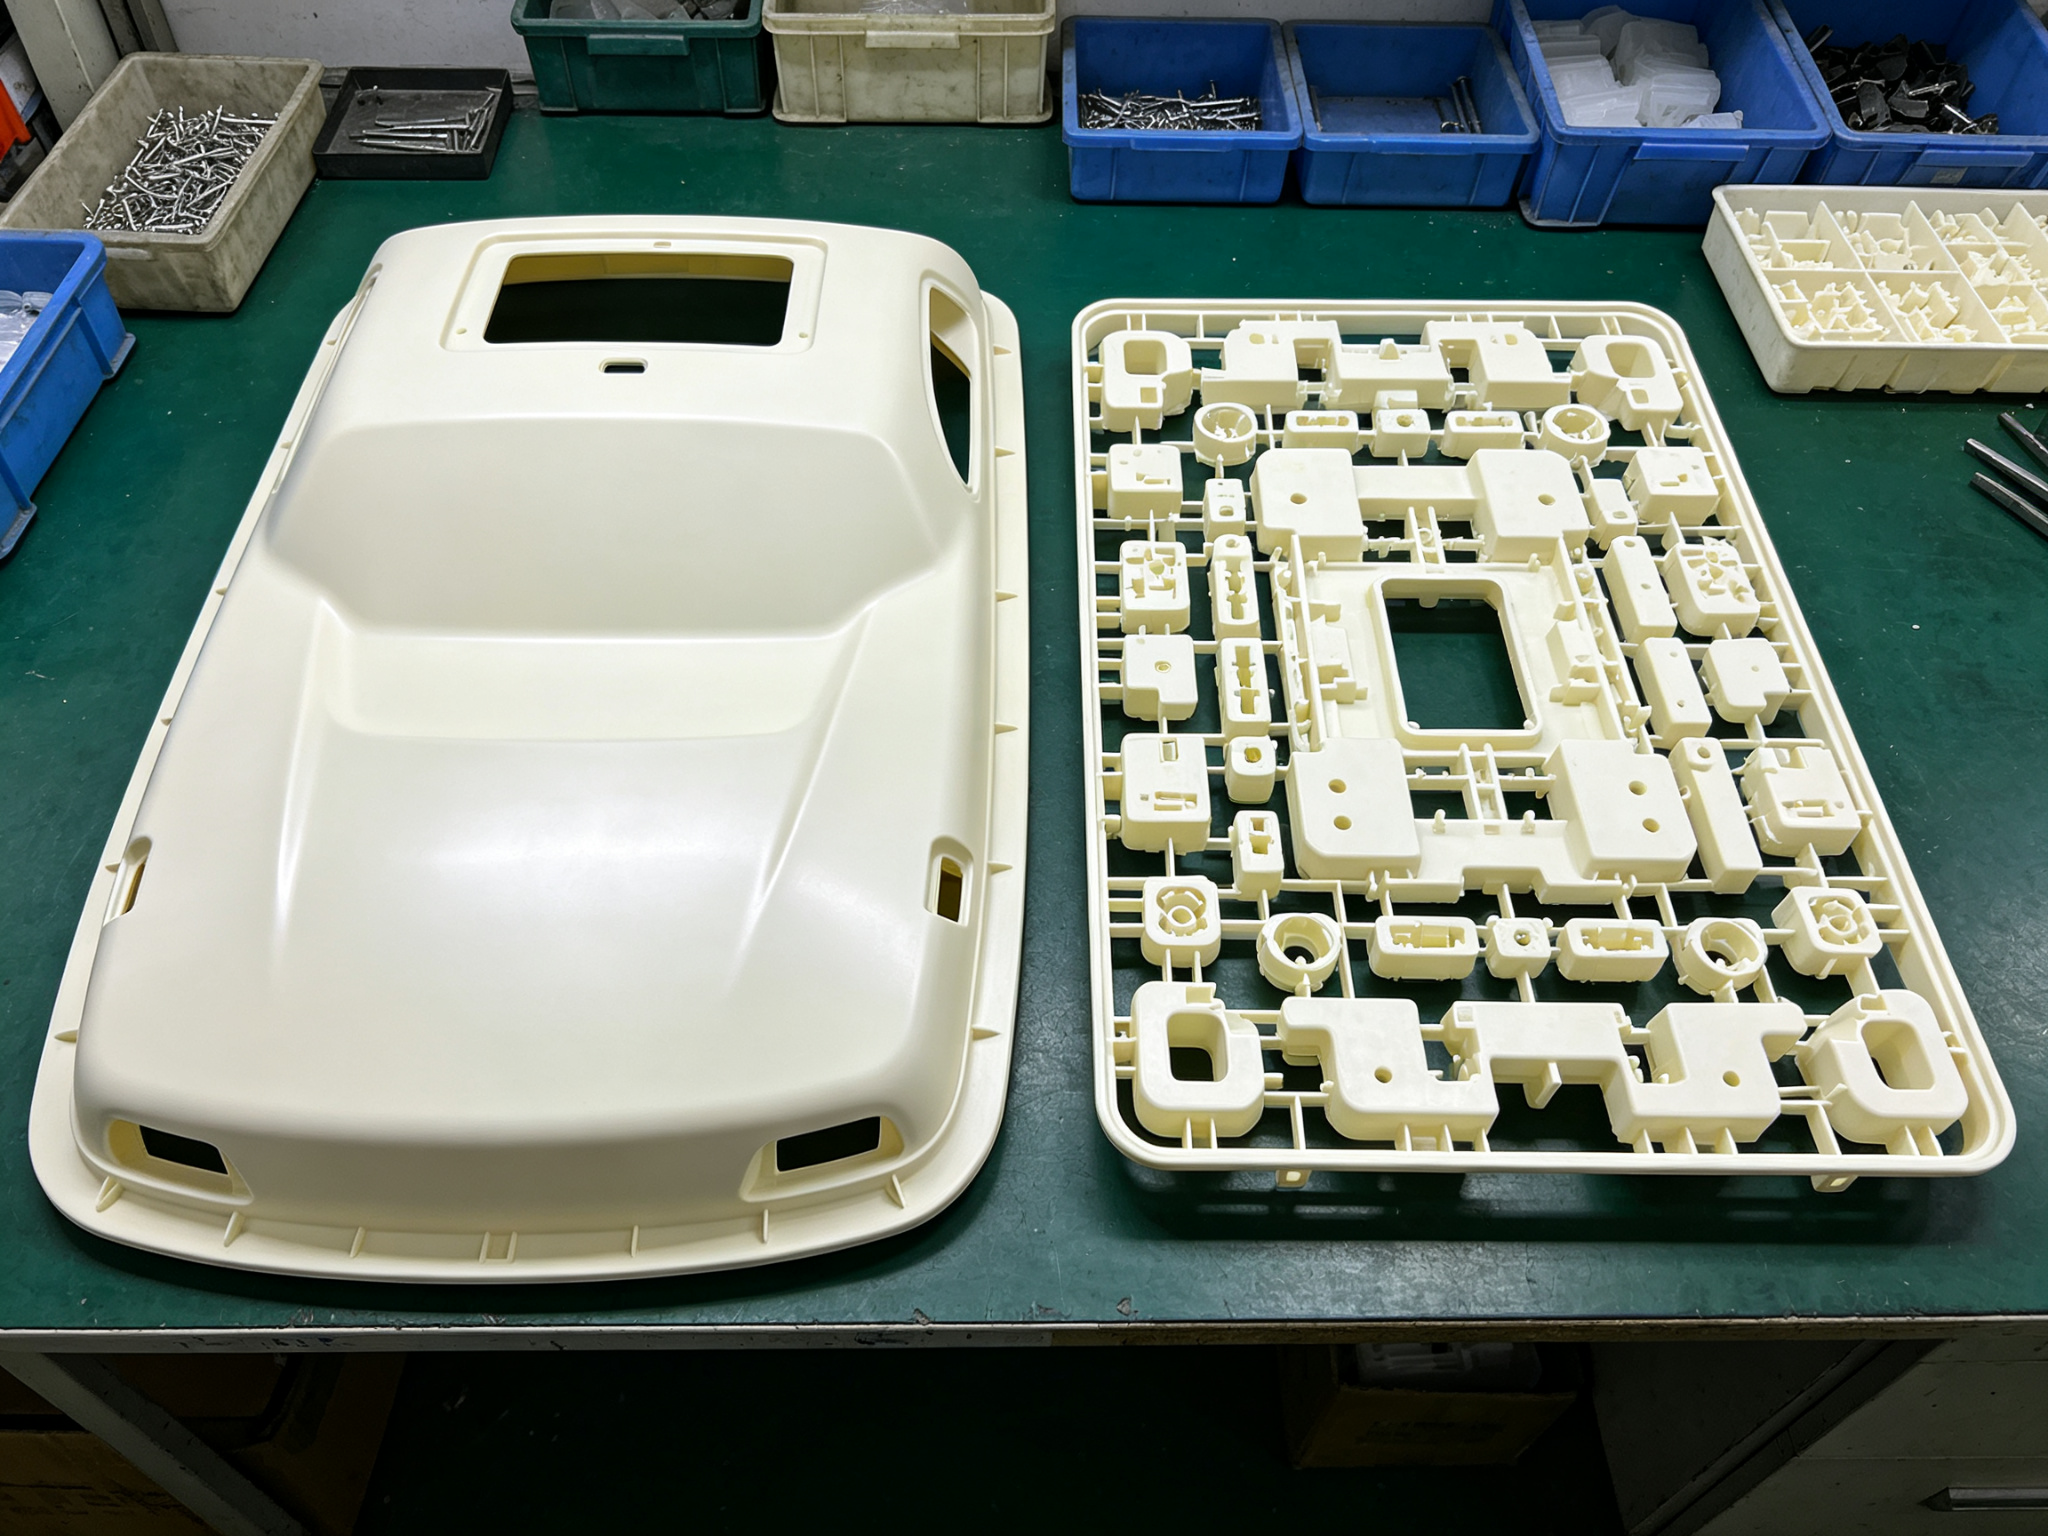
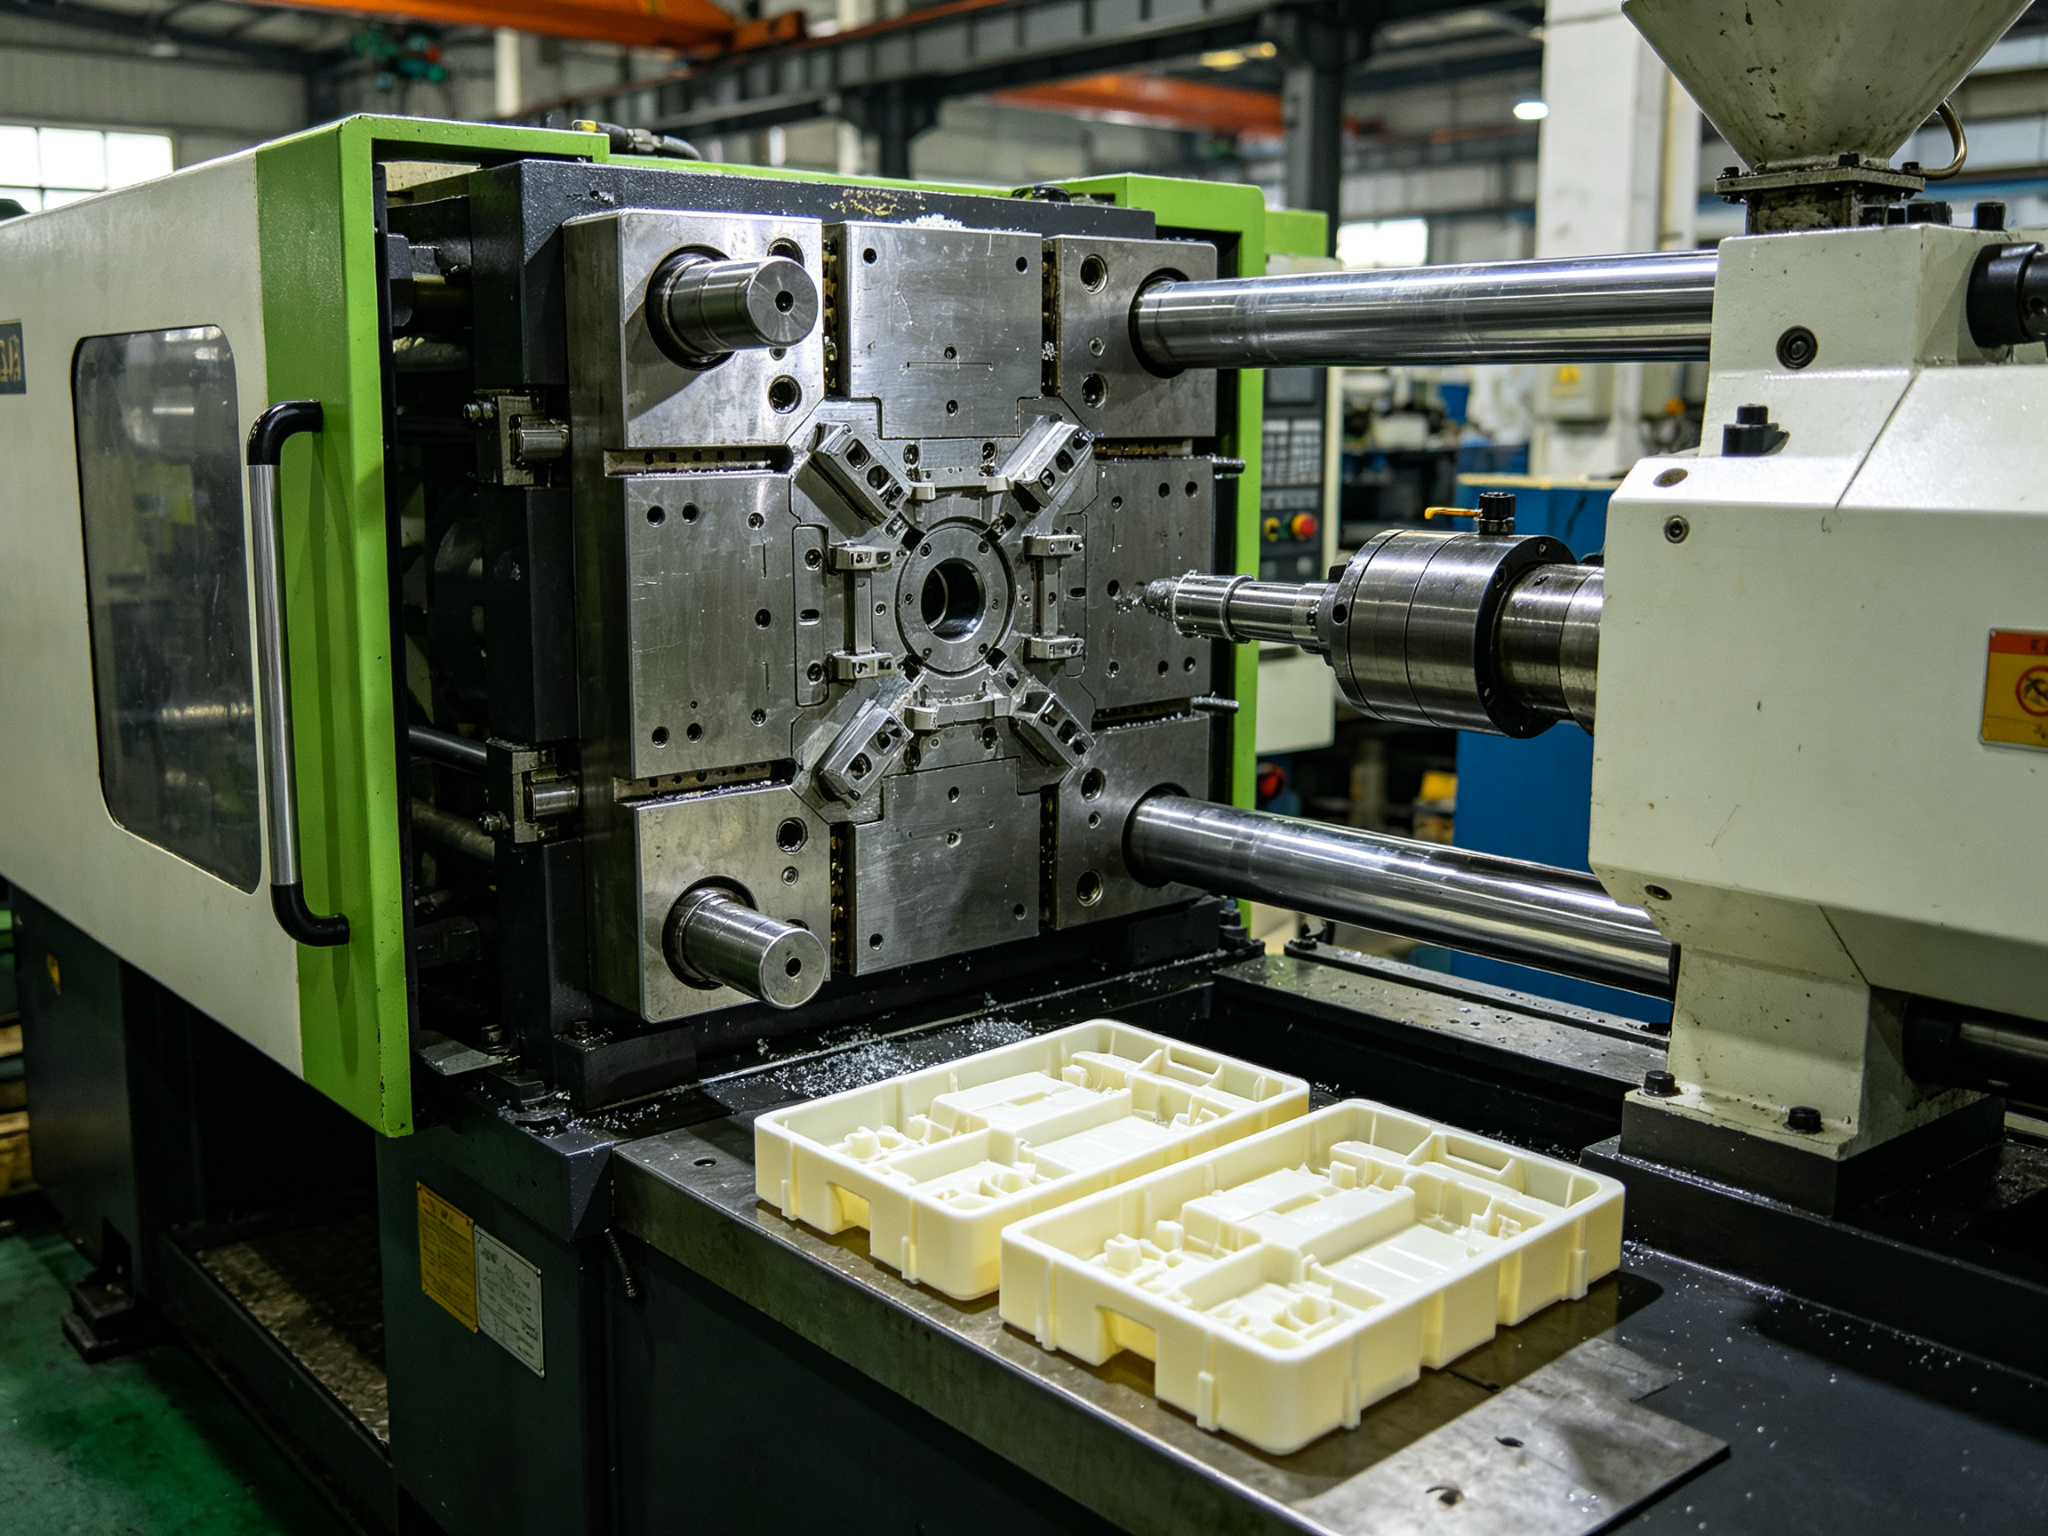
A moldagem por injeção começa com grânulos de resina. Os grânulos derretem no interior de um cilindro aquecido e um parafuso injeta o material fundido sob alta pressão num molde metálico fechado de duas faces — normalmente de alumínio ou aço. O molde define ambas as faces da peça. Depois de a cavidade ficar cheia, a máquina aplica pressão de compactação e retenção, e a peça arrefece antes da ejeção. Os moldes multicavidades produzem várias peças por ciclo, e é precisamente aí que o processo ganha a sua rapidez na produção em grande volume.
A diferença prática não se resume simplesmente a “folha versus grânulo”. Trata-se, antes, de saber quais as superfícies que o molde controla e se este consegue criar características em ambas as faces. A termoformação convencional de folha única controla uma face; a moldagem por injeção controla ambas.
As quatro perguntas que definem o processo
A maioria das comparações entre estes dois processos resume-se a quatro questões. Analise-as por ordem, pois qualquer uma delas pode, por si só, pôr fim à discussão.
1. Dimensões e geometria da peça
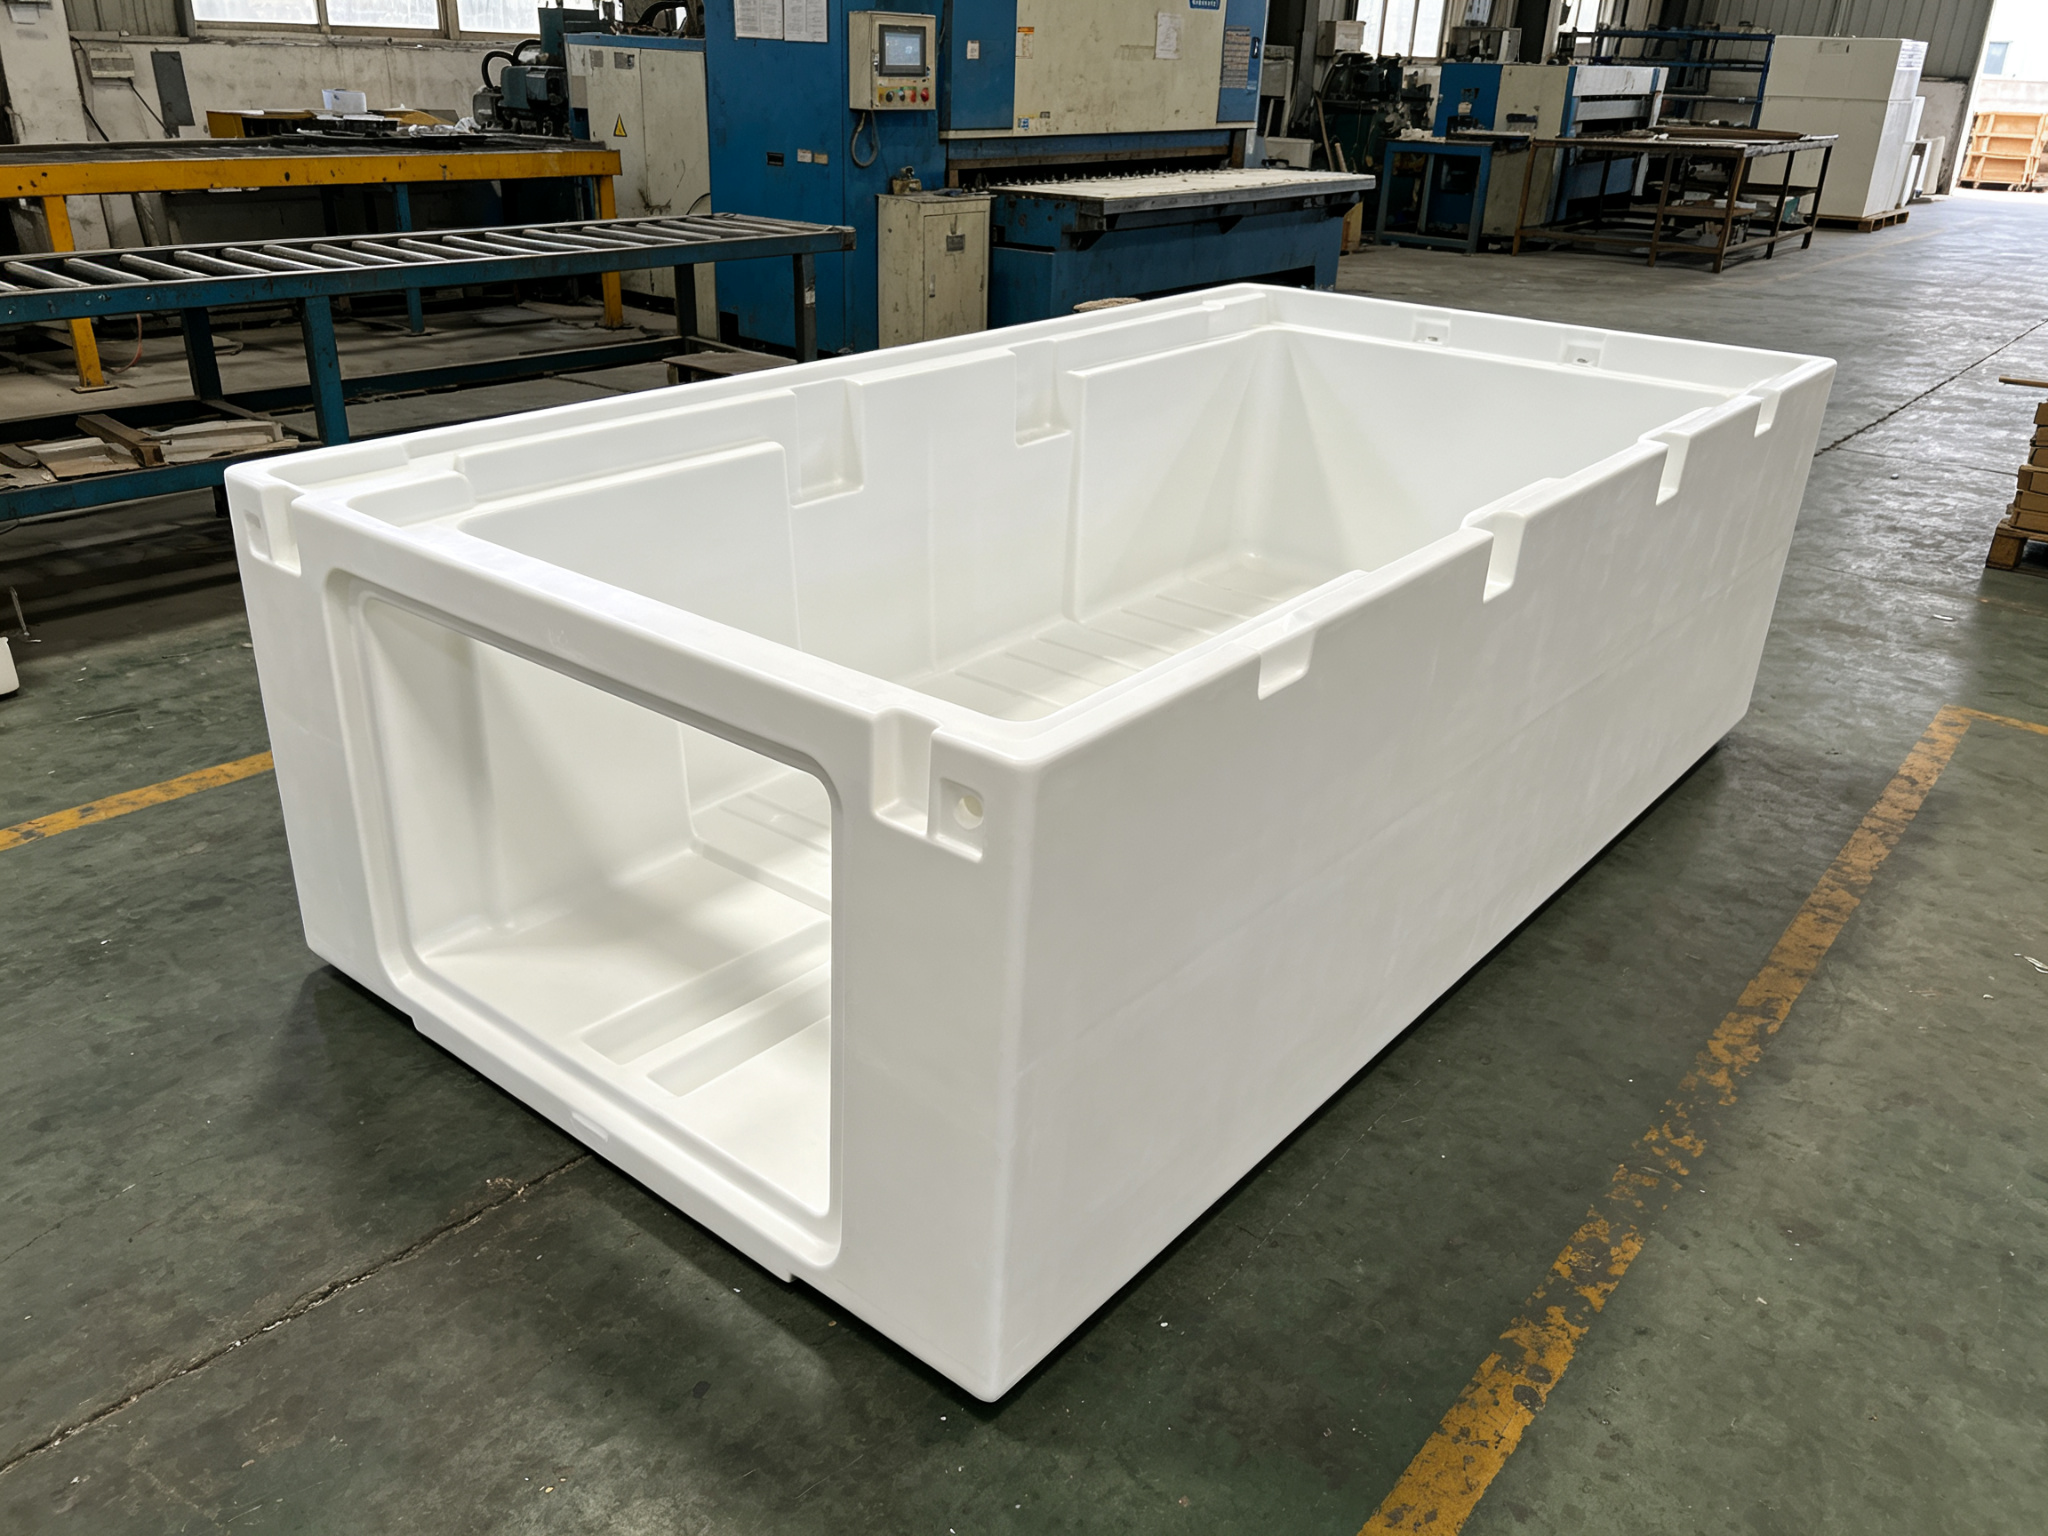
A termoformação destaca-se na produção de peças grandes, de paredes finas e com face aberta, com até vários metros de diâmetro — pense em caixas, tampas, painéis e tabuleiros. Os revestimentos de frigoríficos, os painéis interiores de veículos e as banheiras são termoformados porque o molde de injeção equivalente exigiria uma enorme capacidade de ferramentas e de prensa.
Em contrapartida, as dimensões do molde, o volume da injeção, a área projetada e a força de fixação disponível limitam a moldagem por injeção. As máquinas de grande formato conseguem moldar peças com mais de meio metro, mas o tamanho da máquina e o custo das ferramentas aumentam rapidamente à medida que a área projetada cresce. Por conseguinte, a peça específica e o equipamento disponível definem o limite prático.
Há também um limite de profundidade a ter em conta. A termoformação torna a chapa mais fina à medida que esta se estica, pelo que estiramentos excessivos podem produzir cantos finos e frágeis. Os engenheiros podem avaliar a intensidade do estiramento utilizando rácios de estiramento H:D, areais ou lineares, dependendo da geometria da peça.
2. Volume anual
A termoformação é vantajosa em volumes baixos a médios, uma vez que as suas ferramentas são baratas de adquirir e rápidas de substituir. A moldagem por injeção é vantajosa em volumes elevados, pois o custo por peça diminui à medida que a ferramenta se amortiza ao longo de uma longa série de produção.
A fronteira entre os dois não é um número fixo. Em vez disso, varia consoante o tamanho e a complexidade da peça — um ponto que a secção sobre custos, abaixo, explica em pormenor. A conclusão útil nesta fase é orientativa: se a sua previsão estiver a aumentar, a rentabilidade está a mudar, mesmo que o volume atual ainda favoreça a termoformação.
3. Tolerâncias e espessura das paredes
A moldagem por injeção proporciona, em geral, um controlo dimensional mais rigoroso e maior repetibilidade. O molde define as secções nominais das paredes, e um bom projeto de moldagem por injeção utiliza espessuras de parede consistentes com transições graduais para controlar o encolhimento, as marcas de afundamento e a deformação.
A termoformação estica a chapa, pelo que as paredes ficam mais finas nos pontos em que o material é esticado — nos cantos, cavidades profundas e paredes laterais íngremes. A espessura varia ao longo da peça e as tolerâncias são, geralmente, mais amplas. Consequentemente, se o projeto exigir propriedades estruturais consistentes ou características de encaixe rigorosamente controladas, a moldagem por injeção é frequentemente a opção mais adequada.
4. Acabamento da superfície e funcionalidades integradas
A moldagem por injeção reproduz superfícies altamente detalhadas e permite integrar roscas, encaixes de pressão, dobradiças móveis e recortes, utilizando elementos como corrediças e elevadores. Ambas as faces de contacto com a matriz podem apresentar geometria e textura controladas.
A termoformação transfere o máximo nível de detalhe para o lado do molde. Não existe uma segunda superfície da cavidade que dê forma ao lado livre, e as roscas ou características complexas de ambos os lados requerem, normalmente, operações secundárias. Os recortes e algumas características de fixação são possíveis com ferramentas especializadas, mas a moldagem por injeção é, geralmente, superior quando são necessários detalhes funcionais densos em ambas as faces.
Fator
Termoformação
Moldagem por injeção
Dimensão da peça
Grande, de parede fina, com a face aberta
De pequeno a muito grande, dentro dos limites da máquina
Ponto ideal de volume
Baixo a médio
Médio a elevado
Espessura da parede
Variável, torna-se mais ralo em alguns pontos
Definido por molde; são preferíveis paredes uniformes
Tolerância
De um modo geral, mais solto
Geralmente mais preciso; é possível atingir ±0,05 mm em características selecionadas
Detalhes e características
Principalmente do lado do molde; são possíveis características especializadas
Ambas as faces, encaixes por pressão, roscas, dobradiças
Ferramentas
Normalmente, alumínio ou compósito de uma só face
Molde metálico a par, em alumínio ou aço
Para onde vai o dinheiro: Custos com ferramentas vs. custo por peça
Os dois processos repartem os custos de forma diferente, e é precisamente essa repartição que determina o ponto de equilíbrio.
Ferramentas (únicas). Uma matriz de termoformagem é frequentemente muito mais barata do que um molde de injeção de produção comparável, uma vez que é mais simples e, normalmente, de face única. As matrizes de injeção podem ser fabricadas em alumínio ou aço, pelo que a diferença de custo não corresponde a uma relação fixa de 10×.
Custo por peça (recorrente). A moldagem por injeção costuma ter um custo por peça mais baixo quando produzida em grande volume. As matrizes multicavidades e a automatização aumentam a produção, e não há resíduos de corte do perímetro. A termoformação, em contrapartida, implica custos com a chapa que fica fora da peça acabada e requer, normalmente, uma etapa de corte separada.
O custo da termoformação, portanto, depende principalmente do preço da chapa, dos resíduos de corte e do tempo de ciclo — fatores que variam consoante o tamanho da peça e o material. Na moldagem por injeção, em contrapartida, o fator determinante no custo é o tempo que a matriz demora a amortizar-se ao longo da produção.
Combine estas duas categorias de custos e obtém-se um ponto de equilíbrio. Em volumes baixos, o baixo custo do molde prevalece e a termoformação sai a ganhar. Quando os volumes são elevados, o baixo custo por peça assume a liderança e a moldagem por injeção sai a ganhar. O ponto em que as linhas se cruzam depende do tamanho e da complexidade da peça. As peças maiores e mais complexas mantêm-se na termoformação mesmo em volumes mais elevados, porque os seus moldes de injeção se tornam desproporcionalmente caros.
Prazo de produção de ferramentas e flexibilidade de conceção
O prazo de produção das ferramentas constitui a primeira distinção prática entre os processos, e as alterações de conceção e a vida útil do molde apontam na mesma direção.
Termoformação
Moldagem por injeção
Primeiro artigo
Semanas; dias para as ferramentas protótipo
Semanas a meses
Alteração ao projeto
Reusinagem mais económica e mais rápida
Mais caro, especialmente no que diz respeito às ferramentas de produção
Vida útil do molde
Normalmente mais curtas e mais fáceis de voltar a maquinar
Normalmente mais demorado com ferramentas de produção em aço
As oficinas podem retificar uma matriz de termoformação de alumínio de forma rápida e económica, pelo que uma peça ainda pode evoluir durante a produção-piloto sem ultrapassar o orçamento. As matrizes de injeção de produção — especialmente as de aço — costumam ser mais caras e demoram mais tempo a retificar. No caso de ferramentas complexas, criar uma nova cavidade revela-se, por vezes, mais prático do que modificar profundamente uma já existente.
É por isso que o momento da mudança é tão importante quanto a própria mudança. O processo que escolher agora é também uma aposta sobre até que ponto o projeto ainda irá evoluir.
Os sinais que indicam que está na hora de mudar
Existem quatro indicadores que marcam o momento em que a moldagem por injeção se torna a aposta certa:
Congelamento do projeto. As alterações de baixo custo deixam de compensar assim que a geometria é fixada. A vantagem de ser “barato de modificar” desaparece, e a desvantagem de ser “caro de alterar” deixa de ter importância. Este é, normalmente, o primeiro sinal a ter em conta.
O volume está a atingir a zona de transição. Quando a previsão anual está no bom caminho para ultrapassar o ponto de equilíbrio, as poupanças por peça começam a superar o investimento em ferramentas. Vale a pena fazer uma simulação em vez de avançar por suposições — faça a comparação entre o custo das ferramentas e a poupança por peça para a sua peça específica.
As tolerâncias e os requisitos de consistência estão a aumentar. Quando os objetivos de capacidade dimensional ou de repetibilidade começam a exceder o que a termoformação consegue garantir de forma fiável, a moldagem por injeção torna-se mais atrativa. Note-se que os requisitos do PPAP e do Cp/Cpk medem ou documentam a capacidade do processo; por si só, não determinam o processo de moldagem.
A discussão sobre os custos dá uma reviravolta. Quando o custo por peça se torna o elemento dominante, em vez do custo das ferramentas, o programa já ultrapassou o ponto em que o baixo custo das ferramentas da termoformagem é vantajoso. Preste atenção ao tema em que se centram as discussões sobre custos da sua equipa.
Muitos programas executam ambos os processos ao longo do seu ciclo de vida. Um caminho comum é a termoformagem nos primeiros anos — enquanto o design ainda está em evolução e o volume é baixo — seguida de uma transição para a moldagem por injeção assim que o design for finalizado e o volume ultrapassar o limiar. Isto mantém os custos com ferramentas baixos durante a fase de risco e permite aproveitar as poupanças por peça da moldagem por injeção posteriormente.
Se o design ainda não estiver definido, o primeiro passo mais económico é frequentemente um protótipo funcional — através de maquinagem CNC ou impressão 3D — para definir a geometria e o ajuste antes de se cortar qualquer molde.
Quando a decisão recai sobre a moldagem por injeção, a PartsMastery cobre todo o processo do plástico de ponta a ponta: desde os moldes de protótipo até aos moldes de produção, incluindo a moldagem com inserções e a sobremoldagem. A moldagem por injeção mantém tolerâncias em torno de ±0,05 mm, e os prazos de entrega da moldagem de produção começam em cerca de 15 dias.
Conclusão
Escolha o processo respondendo a quatro perguntas: dimensões da peça, volume anual, requisitos de tolerância e necessidades em termos de características. Em seguida, determine o momento certo para a mudança, observando quatro sinais: conclusão do projeto, aumento do volume de produção, exigências de tolerância mais rigorosas e uma mudança na discussão sobre custos. A termoformação costuma ser vantajosa em termos de custo de ferramentas e rapidez na produção da primeira peça; a moldagem por injeção costuma ser vantajosa em termos de custo por peça e controlo dimensional em grandes volumes.
Se o seu volume apontar para a moldagem por injeção, envie a sua peça para uma análise DFM gratuita e um orçamento instantâneo. A análise abrange a fabricabilidade e a abordagem do molde, e dir-lhe-á diretamente se a termoformação continua a ser a melhor opção para o seu volume atual.
Perguntas frequentes
A partir de que volume devo passar da termoformação para a moldagem por injeção?
Não existe um valor único. O ponto de equilíbrio varia consoante o tamanho e a complexidade da peça — as peças maiores favorecem a termoformação em níveis de volume mais elevados. Faça a comparação entre o custo do equipamento e o custo por peça para a sua peça específica ou solicite orçamentos para ambas as opções.
A termoformagem pode ser utilizada para a criação de protótipos antes da moldagem por injeção?
Sem dúvida. O baixo custo das ferramentas de termoformagem torna esta técnica uma opção comum para validar a forma e o aspeto em pequenas quantidades. A maquinagem CNC e a impressão 3D também são boas opções para protótipos funcionais antes de se avançar para a criação de um molde.
A termoformagem e a moldagem por injeção utilizam materiais diferentes?
Ambos utilizam termoplásticos, mas a forma de matéria-prima difere. A termoformação parte de chapas extrudidas — ABS, PETG, HIPS, PVC e PP são os mais comuns. A moldagem por injeção parte de grânulos e abrange uma gama mais ampla, incluindo resinas reforçadas com fibra de vidro e resinas técnicas que não se prestam bem à formação de chapas.
O que devo verificar antes de passar uma peça de plástico à fase de produção em grande escala?
Confirme os objetivos de tolerância e repetibilidade, a escolha do material e a classificação da vida útil do molde. No caso de programas automóveis ou médicos, verifique as certificações — as normas ISO 9001, IATF 16949 e ISO 13485 abrangem os casos mais comuns.