Le choix entre le thermoformage et le moulage par injection est, en fin de compte, une question de timing. Lorsque les volumes de production sont faibles, le faible coût des outillages du thermoformage permet de maintenir la rentabilité du projet. Cependant, à mesure que les volumes augmentent, le coût unitaire inférieur du moulage par injection commence à l'emporter. Le plus grand risque réside dans la zone intermédiaire : s'engager trop tôt dans l'outillage en acier, ou s'accrocher trop longtemps au thermoformage alors que les coûts unitaires érodent vos marges.
Ce guide analyse ces deux procédés en fonction des questions qui déterminent réellement le choix, puis identifie les signaux indiquant que le moment est venu de changer de technique. À la fin, vous saurez quel procédé convient le mieux à votre pièce aujourd’hui, et ce qui doit changer avant de passer à l’autre.
Comment chaque procédé contribue à la fabrication d'une pièce
Thermoformage : de la feuille à la pièce moulée
Le thermoformage commence avec une feuille thermoplastique plate. Les opérateurs chauffent la feuille jusqu’à ce qu’elle devienne malléable, puis la moulent contre un moule simple face à l’aide du vide, de la pression ou des deux. Une fois en place, le côté en contact avec le moule prend la forme de la pièce, tandis que le côté opposé se forme librement. Après refroidissement, les techniciens découpent la feuille formée à l'aide d'un fraiseur CNC ou d'une découpeuse à matrice — une étape qui génère généralement des chutes périphériques ou des chutes de nervures.
Le thermoformage se divise en deux catégories qu'il est utile de comprendre :
Thermoformage de matériaux de faible épaisseur Elle utilise un film en rouleau et fonctionne selon des cycles continus à grande vitesse. Elle est particulièrement adaptée aux applications d'emballage telles que les coques, les emballages sous blister, les barquettes et les gobelets.
Thermoformage de matériaux épais utilise des tôles découpées — généralement d'une épaisseur de 3 mm ou plus — et fabrique des pièces structurelles telles que des boîtiers, des capots, des panneaux et des carters de machines.
Moulage par injection : de la granule à la pièce de précision
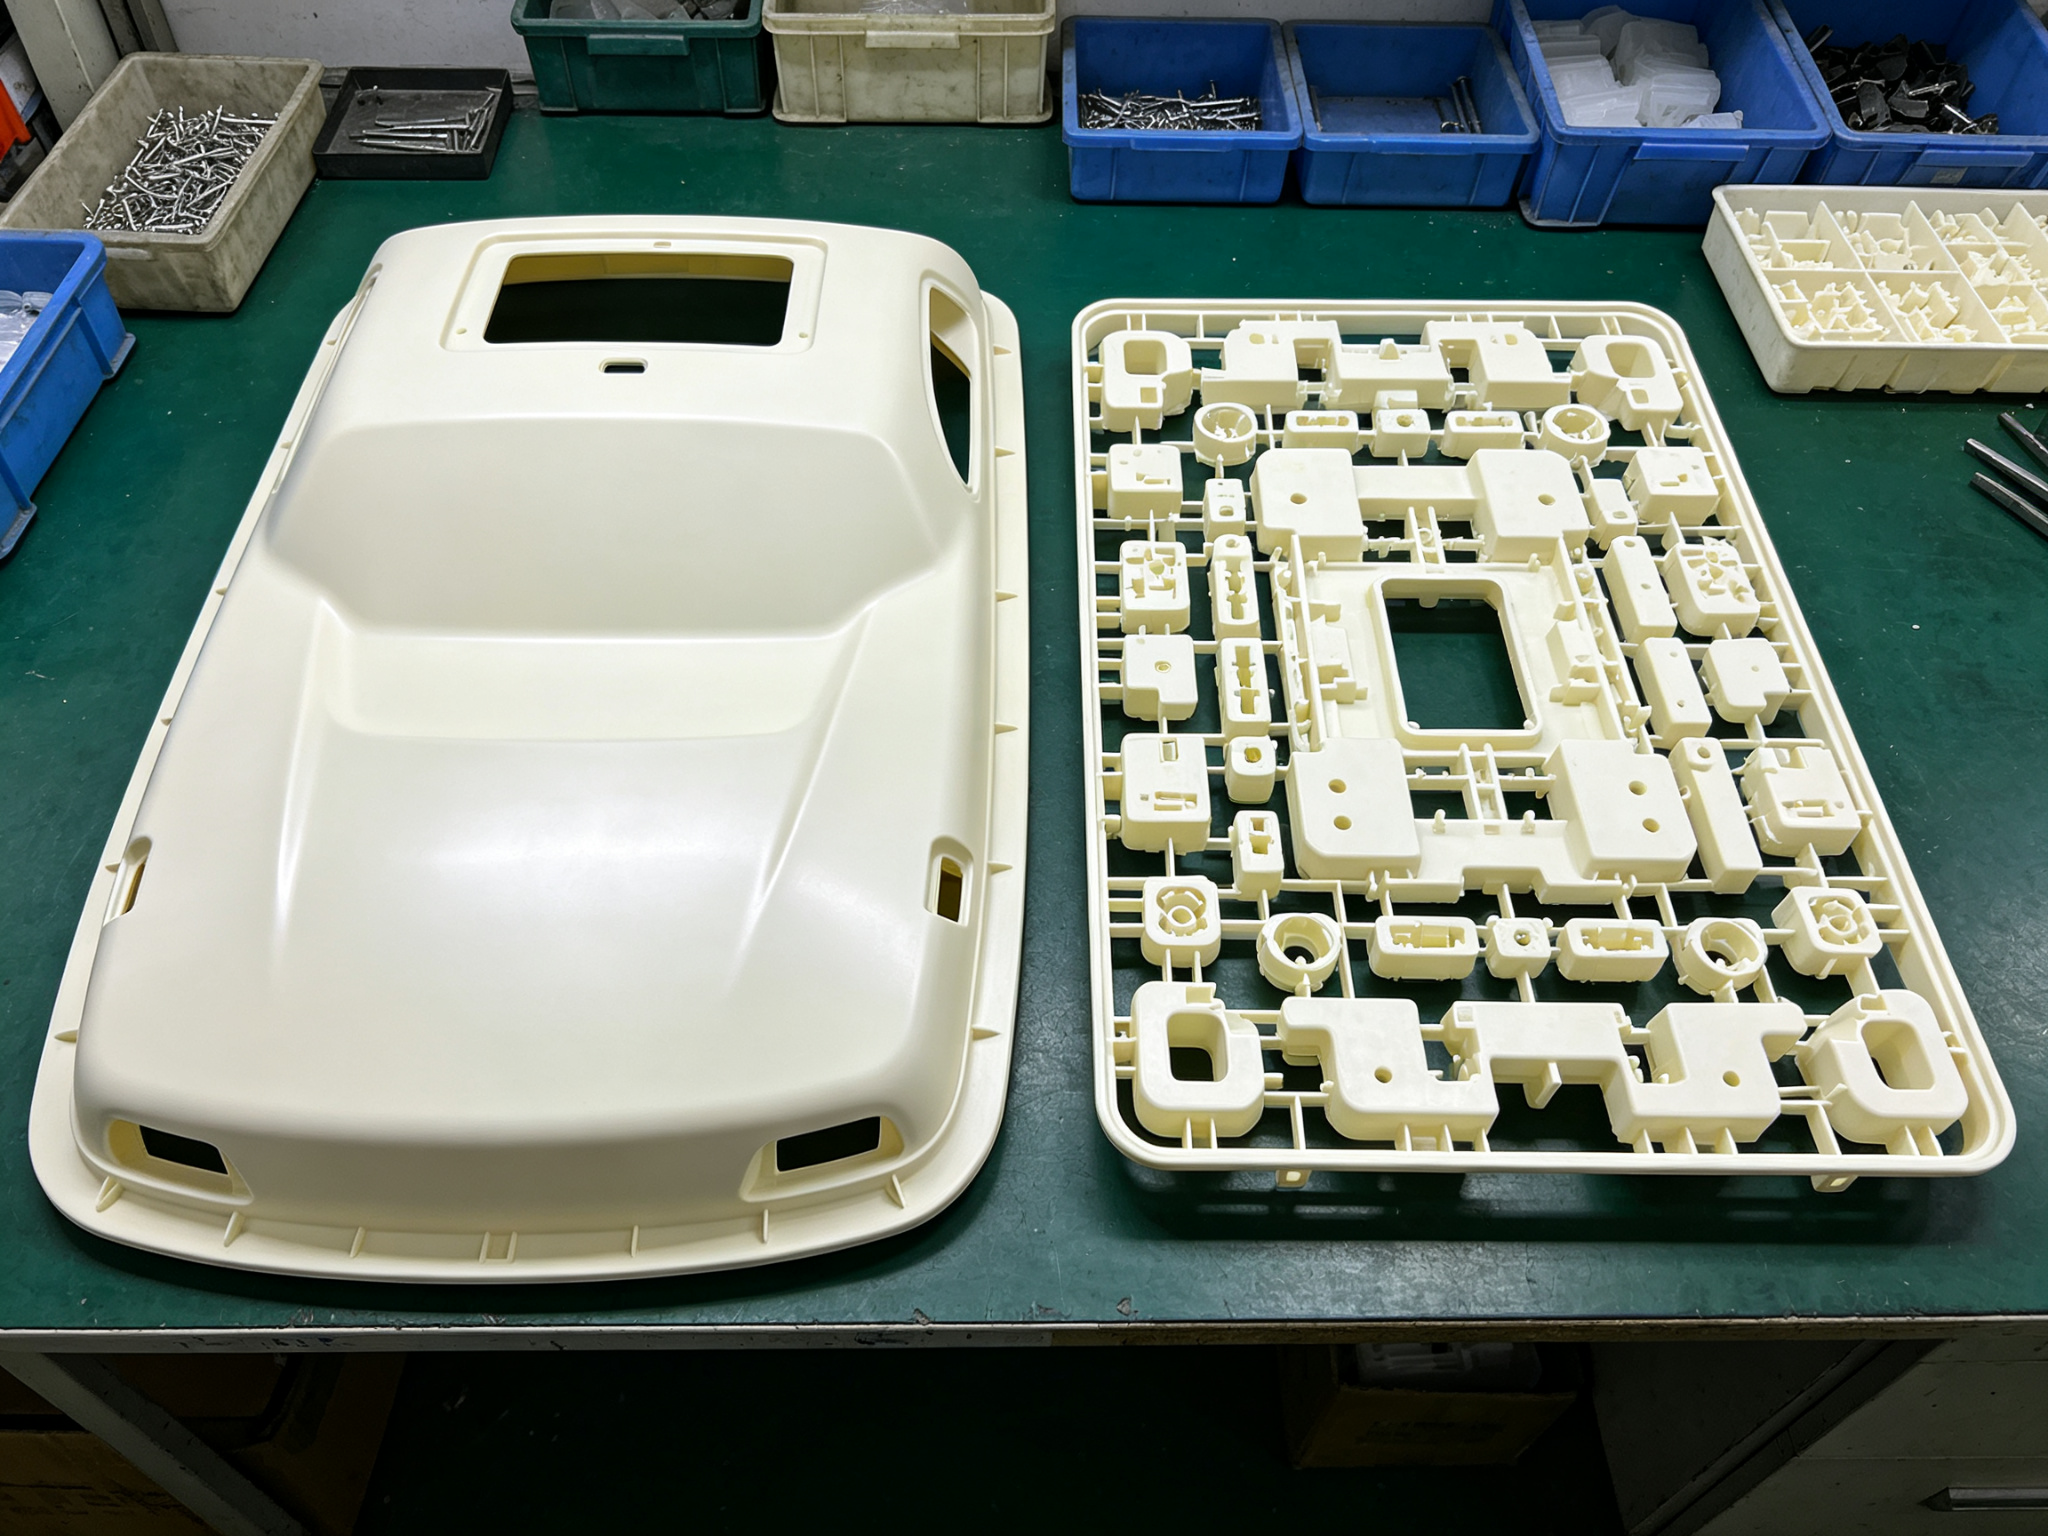
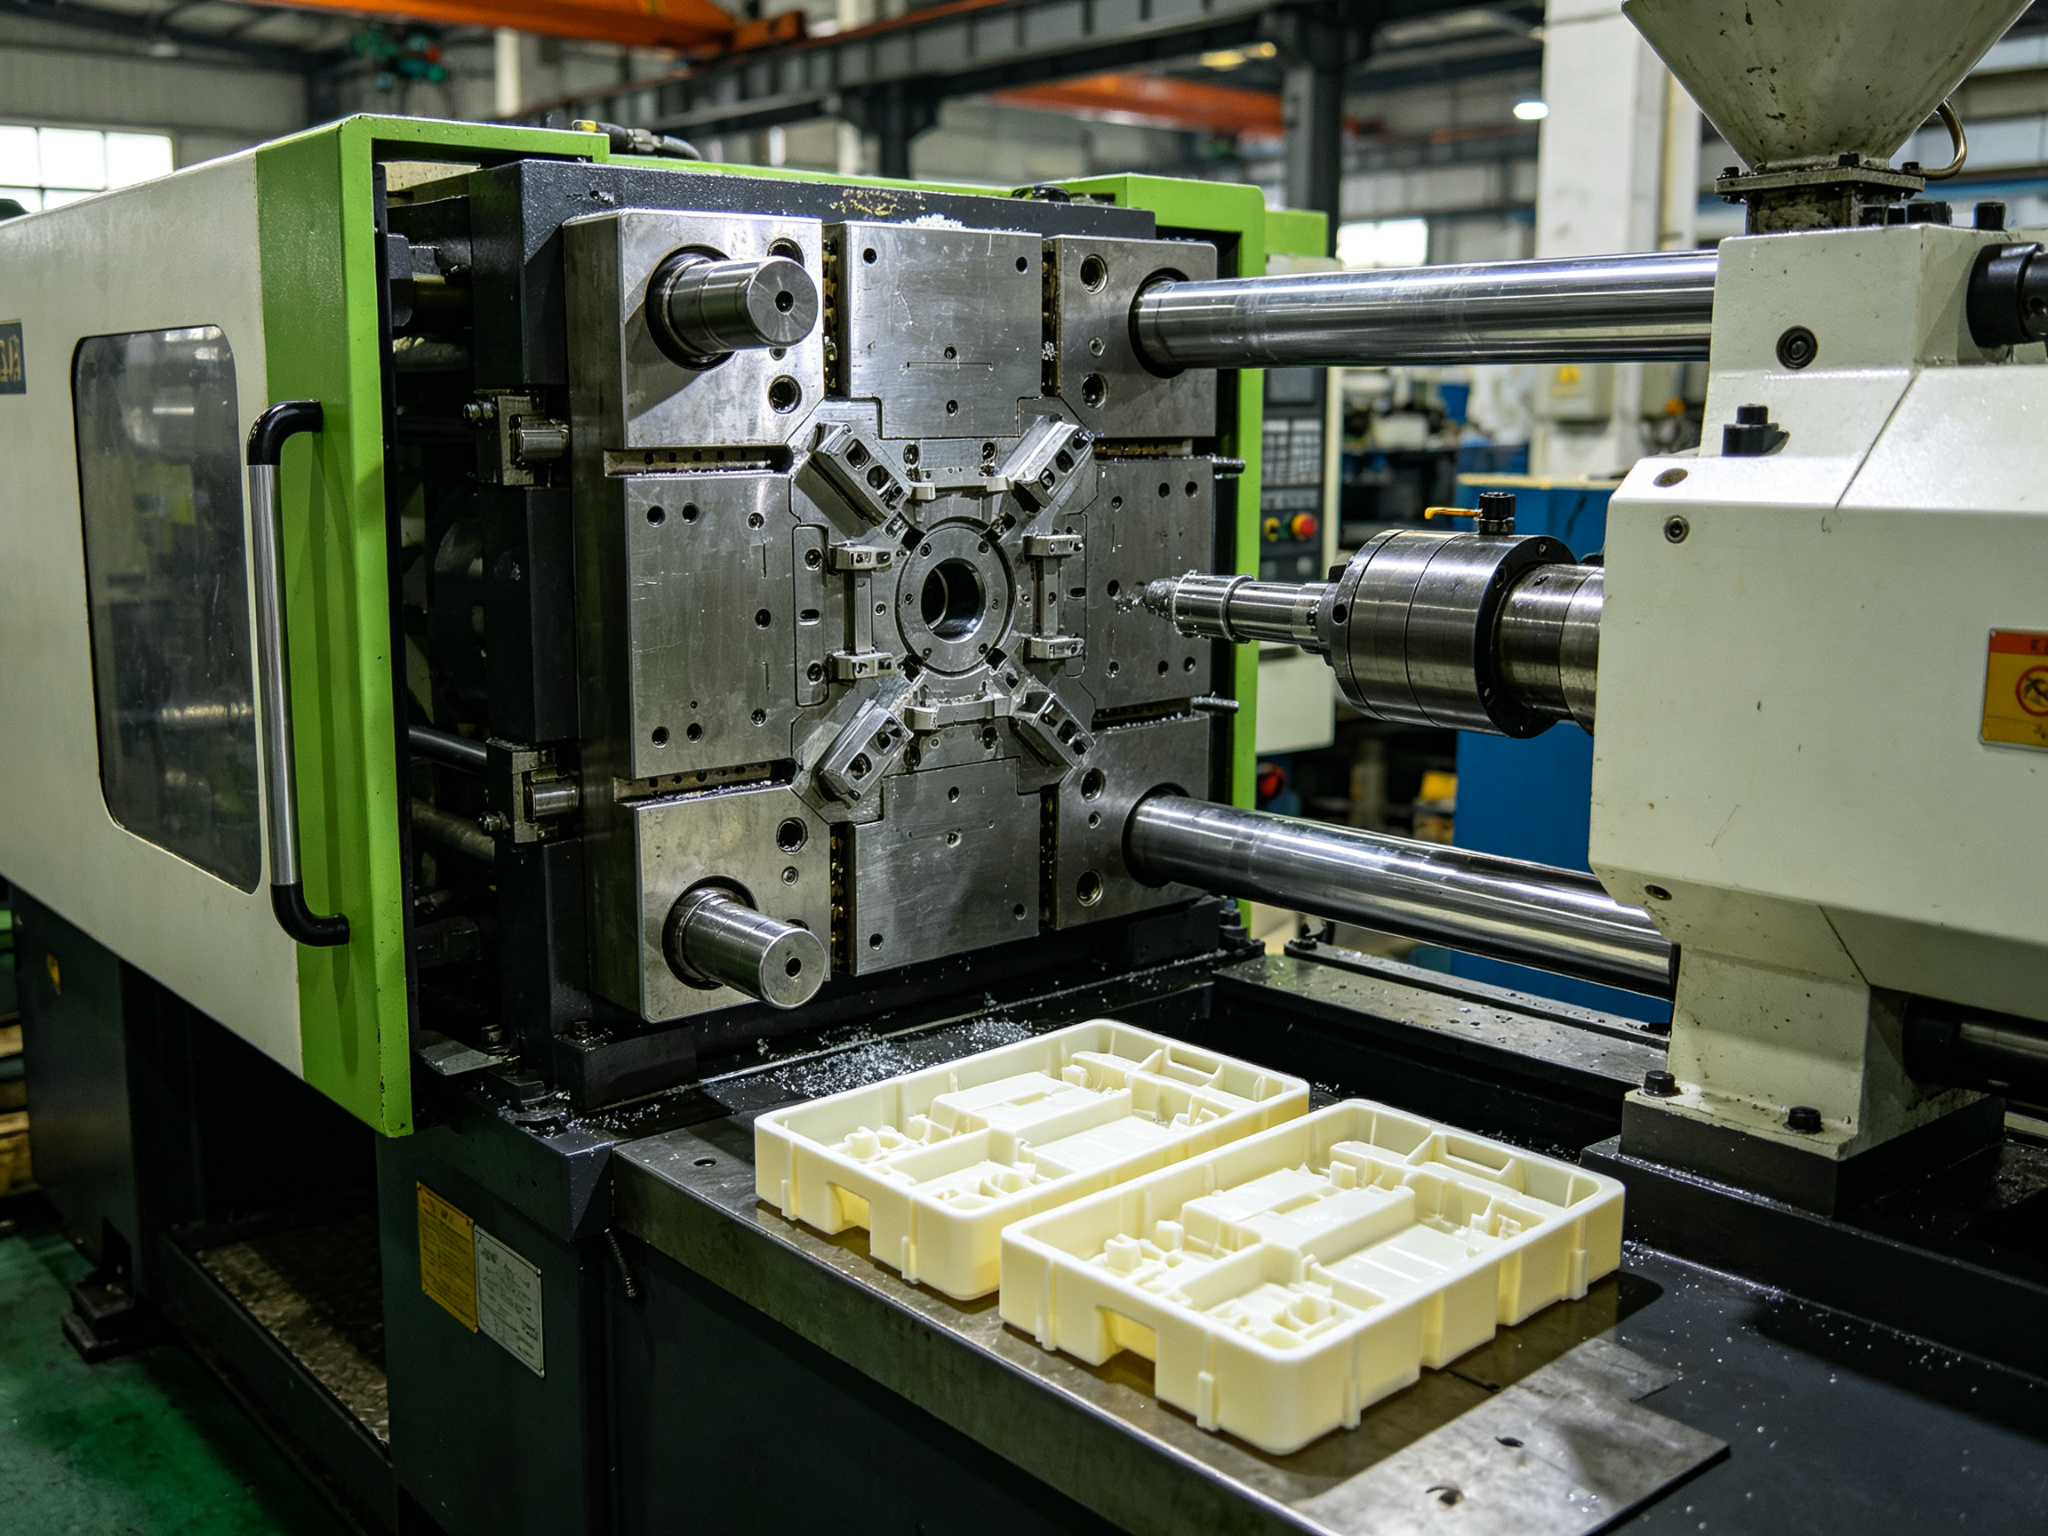
Le moulage par injection commence avec des granulés de résine. Ceux-ci fondent à l’intérieur d’un cylindre chauffé, puis une vis injecte la matière en fusion sous haute pression dans un moule métallique fermé à deux faces, généralement en aluminium ou en acier. Le moule définit les deux faces de la pièce. Une fois la cavité remplie, la machine applique une pression de maintien, puis la pièce refroidit avant d’être éjectée. Les moules à cavités multiples produisent plusieurs pièces par cycle, ce qui explique précisément pourquoi ce procédé est si rapide en production de série.
La différence pratique ne réside pas simplement dans le choix entre “ feuille et granulés ”. Elle tient plutôt aux surfaces contrôlées par le moule et à sa capacité à créer des détails sur les deux faces. Le thermoformage conventionnel à feuille unique ne contrôle qu’une seule face ; le moulage par injection en contrôle les deux.
Les quatre questions qui déterminent le déroulement du processus
La plupart des comparaisons entre ces deux processus se résument à quatre questions. Abordez-les dans l'ordre, car chacune d'entre elles peut à elle seule mettre fin à la discussion.
1. Dimensions et géométrie de la pièce
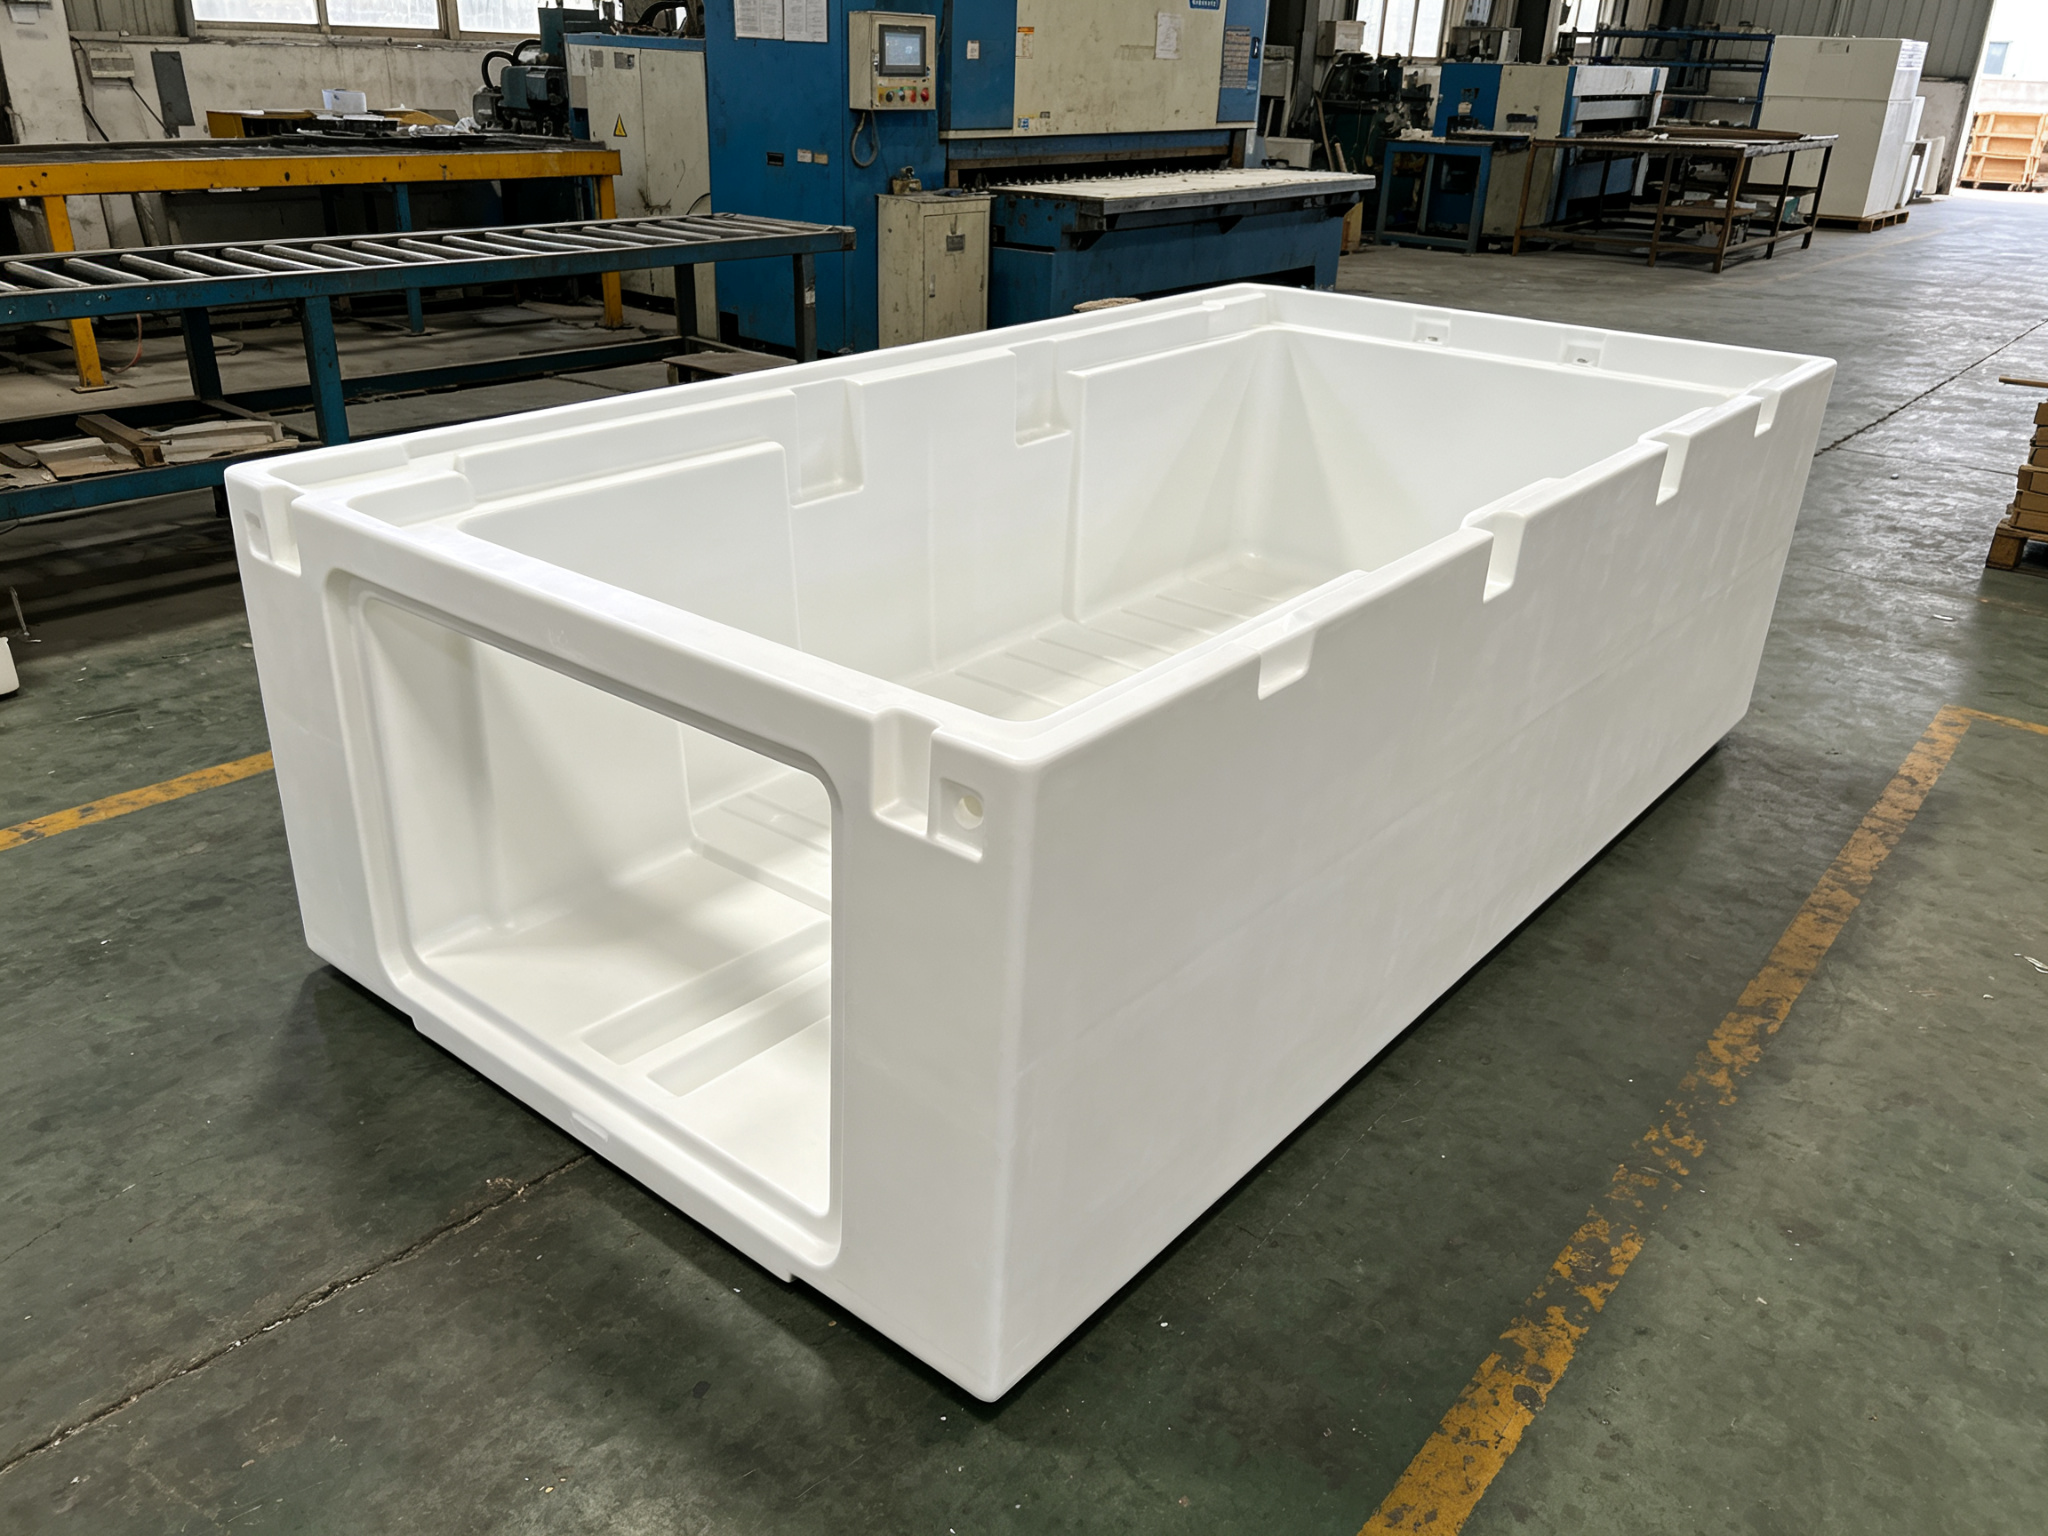
Le thermoformage est particulièrement adapté aux pièces de grande taille, à parois minces et à face ouverte, pouvant atteindre plusieurs mètres de diamètre — comme les boîtiers, les couvercles, les panneaux et les plateaux. Les revêtements intérieurs de réfrigérateurs, les panneaux d’habitacle de véhicules et les baignoires sont thermoformés, car le moule d’injection équivalent nécessiterait un outillage et une capacité de presse considérables.
En revanche, le moulage par injection est limité par les dimensions du moule, le volume d’injection, la surface projetée et la force de serrage disponible. Les machines grand format peuvent mouler des pièces dépassant largement le demi-mètre, mais la taille de la machine et le coût de l’outillage augmentent rapidement à mesure que la surface projetée s’accroît. Par conséquent, ce sont la pièce spécifique et l’équipement disponible qui fixent la limite pratique.
Il existe également une limite de profondeur à prendre en compte. Le thermoformage amincit la feuille à mesure qu’elle s’étire ; ainsi, des emboutissages importants peuvent produire des angles fins et fragiles. Les ingénieurs peuvent évaluer l’intensité de l’emboutissage à l’aide des rapports d’emboutissage H:D, surfaciques ou linéaires, en fonction de la géométrie de la pièce.
2. Volume annuel
Le thermoformage s'impose pour les volumes faibles à moyens, car ses outillages sont peu coûteux à l'achat et rapides à changer. Le moulage par injection s'impose pour les volumes élevés, car le coût unitaire diminue à mesure que l'outil s'amortit sur une longue série de production.
La frontière entre les deux n’est pas un chiffre fixe. Elle varie en fonction de la taille et de la complexité des pièces — un point que la section consacrée aux coûts ci-dessous explique en détail. À ce stade, l’enseignement à retenir est d’ordre général : si vos prévisions sont à la hausse, la rentabilité évolue sous vos pieds, même si le volume actuel reste favorable au thermoformage.
3. Tolérances et épaisseur des parois
Le moulage par injection offre généralement un meilleur contrôle dimensionnel et une meilleure répétabilité. Le moule définit les sections nominales des parois, et une bonne conception de moulage par injection prévoit une épaisseur de paroi homogène avec des transitions progressives afin de contrôler le retrait, les marques d’affaissement et le gauchissement.
Le thermoformage étire la feuille, ce qui amincit les parois là où le matériau est étiré — au niveau des angles, des cavités profondes et des parois latérales abruptes. L’épaisseur varie d’un endroit à l’autre de la pièce, et les tolérances sont généralement plus larges. Par conséquent, si la conception exige des propriétés structurelles homogènes ou des éléments d’assemblage étroitement contrôlés, le moulage par injection s’avère souvent le choix le plus judicieux.
4. Finition de surface et fonctionnalités intégrées
Le moulage par injection permet de reproduire des surfaces très détaillées et d’intégrer des filetages, des fixations par encliquetage, des charnières actives et des contre-dépouilles à l’aide d’éléments tels que des coulisseaux et des élévateurs. Les deux faces en contact avec le moule peuvent présenter une géométrie et une texture contrôlées.
Le thermoformage transfère le plus grand niveau de détail sur la face du moule. Aucune surface de cavité secondaire ne façonne la face libre, et les filetages ou les éléments complexes à double face nécessitent généralement des opérations secondaires. Les contre-dépouilles et certains éléments de fixation sont possibles avec un outillage spécialisé, mais le moulage par injection est généralement plus adapté lorsque des détails fonctionnels denses sont requis sur les deux faces.
Facteur
Thermoformage
Moulage par injection
Taille de la pièce
De grande taille, à parois fines, à face ouverte
De petite à très grande taille, dans les limites de la machine
Niveau d'intensité optimal
Faible à moyen
Moyen à élevé
Epaisseur de la paroi
Variable, s'éclaircit aux passages
Formé à l'aide d'un moule ; des parois uniformes sont préférables
Tolérance
Généralement plus lâche
Généralement plus précis ; précision de ±0,05 mm possible sur certaines caractéristiques
Détails et caractéristiques
Principalement côté moule ; possibilités de fonctionnalités spécialisées
Les deux faces, les fixations par encliquetage, les filetages, les charnières
Outillage
Généralement en aluminium ou en matériau composite, sur une seule face
Moule métallique apparié, en aluminium ou en acier
Où va l'argent : coûts d'outillage vs coût unitaire
Ces deux processus répartissent les coûts différemment, et c'est précisément cette répartition qui détermine le seuil de rentabilité.
Outillage (coût unique). Un outil de thermoformage est souvent nettement moins cher qu’un moule d’injection de production comparable, car il est plus simple et généralement unilatéral. Les outils d’injection peuvent être fabriqués en aluminium ou en acier ; l’écart de coût n’est donc pas systématiquement de 10 fois.
Coût unitaire (récurrent). Le moulage par injection permet souvent d'obtenir un coût unitaire inférieur lorsque la production est en grande série. Les moules à cavités multiples et l'automatisation augmentent le rendement, et il n'y a pas de châssis à découper sur le pourtour. Le thermoformage, en revanche, engendre un surcoût lié à la feuille de matière située à l'extérieur de la pièce finie et nécessite généralement une étape de découpe distincte.
Le coût du thermoformage dépend donc principalement du prix de la feuille, des chutes de découpe et de la durée du cycle — autant de facteurs qui varient en fonction de la taille de la pièce et du matériau. En revanche, pour le moulage par injection, c’est la durée d’amortissement du moule sur l’ensemble de la série qui détermine principalement le coût.
En combinant ces deux postes de coûts, on obtient un point de croisement. À faible volume, le faible coût de l’outillage l’emporte et le thermoformage s’impose. Lorsque les volumes augmentent, c’est le faible coût unitaire qui prend le dessus et le moulage par injection s’impose. Le point de croisement dépend de la taille et de la complexité de la pièce. Les pièces plus grandes et plus complexes restent du côté du thermoformage même à des volumes plus élevés, car leurs moules d’injection deviennent disproportionnellement coûteux.
Délais de fabrication des outillages et flexibilité de conception
Le délai de fabrication des outillages constitue la première distinction concrète entre les processus, et les modifications de conception ainsi que la durée de vie des moules vont dans le même sens.
Thermoformage
Moulage par injection
Premier article
Semaines ; jours pour les outils prototypes
De quelques semaines à plusieurs mois
Modification de conception
Un réusinage moins coûteux et plus rapide
Plus coûteux, notamment en ce qui concerne l'outillage de production
Durée de vie du moule
Généralement plus courtes, plus faciles à réusiner
Généralement plus longs avec des outillages de production en acier
Les ateliers peuvent réusiner rapidement et à moindre coût un moule de thermoformage en aluminium, ce qui permet à une pièce de continuer à évoluer pendant la production pilote sans dépasser le budget. Les moules de production par injection — en particulier ceux en acier — sont généralement plus coûteux et leur réusinage prend plus de temps. Pour les outils complexes, il s'avère parfois plus pratique de usiner une nouvelle cavité que de modifier en profondeur une cavité existante.
C'est pourquoi le moment choisi pour changer de cap est tout aussi important que le changement lui-même. Le processus que vous choisissez aujourd'hui est également un pari sur l'ampleur des modifications que subira encore la conception.
Les signes qui indiquent qu'il est temps de changer
Quatre éléments permettent de déterminer à quel moment le moulage par injection devient la solution la plus judicieuse :
Gel de la conception. Les retouches peu coûteuses cessent d’être rentables dès que la géométrie est figée. L’avantage lié à la “ facilité de modification ” disparaît, et l’inconvénient lié au “ coût élevé des modifications ” n’a plus d’importance. C’est généralement le premier signe à surveiller.
Le volume s'approche de la zone de transition. Lorsque les prévisions annuelles sont en passe de franchir le seuil de rentabilité, les économies réalisées par pièce commencent à l'emporter sur l'investissement dans l'outillage. Il vaut mieux modéliser cette situation plutôt que de se contenter d'estimations : effectuez la comparaison entre le coût de l'outillage et celui par pièce pour votre pièce spécifique.
Les exigences en matière de tolérances et d'uniformité ne cessent de s'accroître. Lorsque les objectifs en matière de tolérance dimensionnelle ou de répétabilité commencent à dépasser ce que le thermoformage est en mesure de garantir de manière fiable, le moulage par injection devient une option plus intéressante. Il convient de noter que les exigences relatives au PPAP et aux indices Cp/Cpk servent à mesurer ou à documenter la capacité du procédé ; elles ne dictent pas en elles-mêmes le procédé de moulage.
Le débat sur les coûts prend une autre tournure. Lorsque le coût unitaire devient le poste prépondérant, au détriment de celui de l'outillage, cela signifie que le projet a dépassé le stade où le faible coût de l'outillage propre au thermoformage constitue un avantage. Observez sur quels aspects les discussions de votre équipe concernant les coûts se concentrent.
De nombreux programmes mènent de front ces deux processus tout au long de leur cycle de vie. Une approche courante consiste à recourir au thermoformage pendant les premières années — alors que la conception est encore en évolution et que les volumes sont faibles —, puis à passer au moulage par injection une fois que la conception est finalisée et que les volumes dépassent un certain seuil. Cela permet de limiter les dépenses d’outillage pendant la phase à risque et de bénéficier par la suite des économies par pièce réalisées grâce au moulage par injection.
Si la conception n’est pas encore figée, la première étape la plus économique consiste souvent à réaliser un prototype fonctionnel — par usinage CNC ou impression 3D — afin de valider la géométrie et l’ajustement avant de procéder à la fabrication d’un moule.
Lorsque le choix se porte sur le moulage par injection, PartsMastery prend en charge l’ensemble du processus lié au plastique : des moules de prototypage aux moules de production, en passant par le moulage par insertion et le surmoulage. Le moulage par injection respecte des tolérances de l’ordre de ±0,05 mm, et les délais de production commencent à environ 15 jours.
Conclusion
Choisissez le procédé en répondant à quatre questions : taille de la pièce, volume annuel, exigences de tolérance et caractéristiques requises. Déterminez ensuite le moment opportun pour changer de procédé en surveillant quatre indicateurs : la finalisation de la conception, l’augmentation du volume de production, le resserrement des exigences de tolérance et l’évolution des discussions sur les coûts. Le thermoformage s’impose souvent en termes de coût d’outillage et de délai de fabrication de la première pièce ; le moulage par injection l’emporte souvent sur le coût unitaire et le contrôle dimensionnel à grande échelle.
Si votre volume penche en faveur du moulage par injection, téléchargez votre pièce pour bénéficier d’une analyse DFM gratuite et d’un devis instantané. Cette analyse porte sur la fabricabilité et l’approche de moulage, et vous indiquera sans détour si le thermoformage reste le meilleur choix compte tenu de votre volume actuel.
Foire aux questions
À partir de quel volume dois-je passer du thermoformage au moulage par injection ?
Il n'y a pas de chiffre unique. Le seuil de rentabilité varie en fonction de la taille et de la complexité de la pièce : les pièces plus grandes se prêtent davantage au thermoformage à partir d'un certain volume. Effectuez une comparaison entre le coût de l'outillage et le coût unitaire pour votre pièce spécifique, ou demandez des devis pour les deux méthodes.
Le thermoformage peut-il être utilisé pour le prototypage avant le moulage par injection ?
Tout à fait. Le faible coût des outillages en thermoformage en fait une solution couramment utilisée pour valider la forme et l'aspect en petites séries. L'usinage CNC et l'impression 3D constituent également de bonnes options pour réaliser des prototypes fonctionnels avant de fabriquer un moule.
Le thermoformage et le moulage par injection utilisent-ils des matériaux différents ?
Les deux procédés utilisent des thermoplastiques, mais la forme initiale des matières premières diffère. Le thermoformage part d’une feuille extrudée — l’ABS, le PETG, le HIPS, le PVC et le PP sont les plus courants. Le moulage par injection part de granulés et couvre une gamme plus large, y compris les résines renforcées de verre et les résines techniques qui ne se prêtent pas bien au thermoformage.
Que dois-je vérifier avant de passer à la production d'une pièce en plastique ?
Vérifiez les objectifs de tolérance et de répétabilité, le choix des matériaux et la classification relative à la durée de vie du moule. Pour les programmes destinés au secteur automobile ou médical, vérifiez les certifications : les normes ISO 9001, IATF 16949 et ISO 13485 couvrent les cas les plus courants.