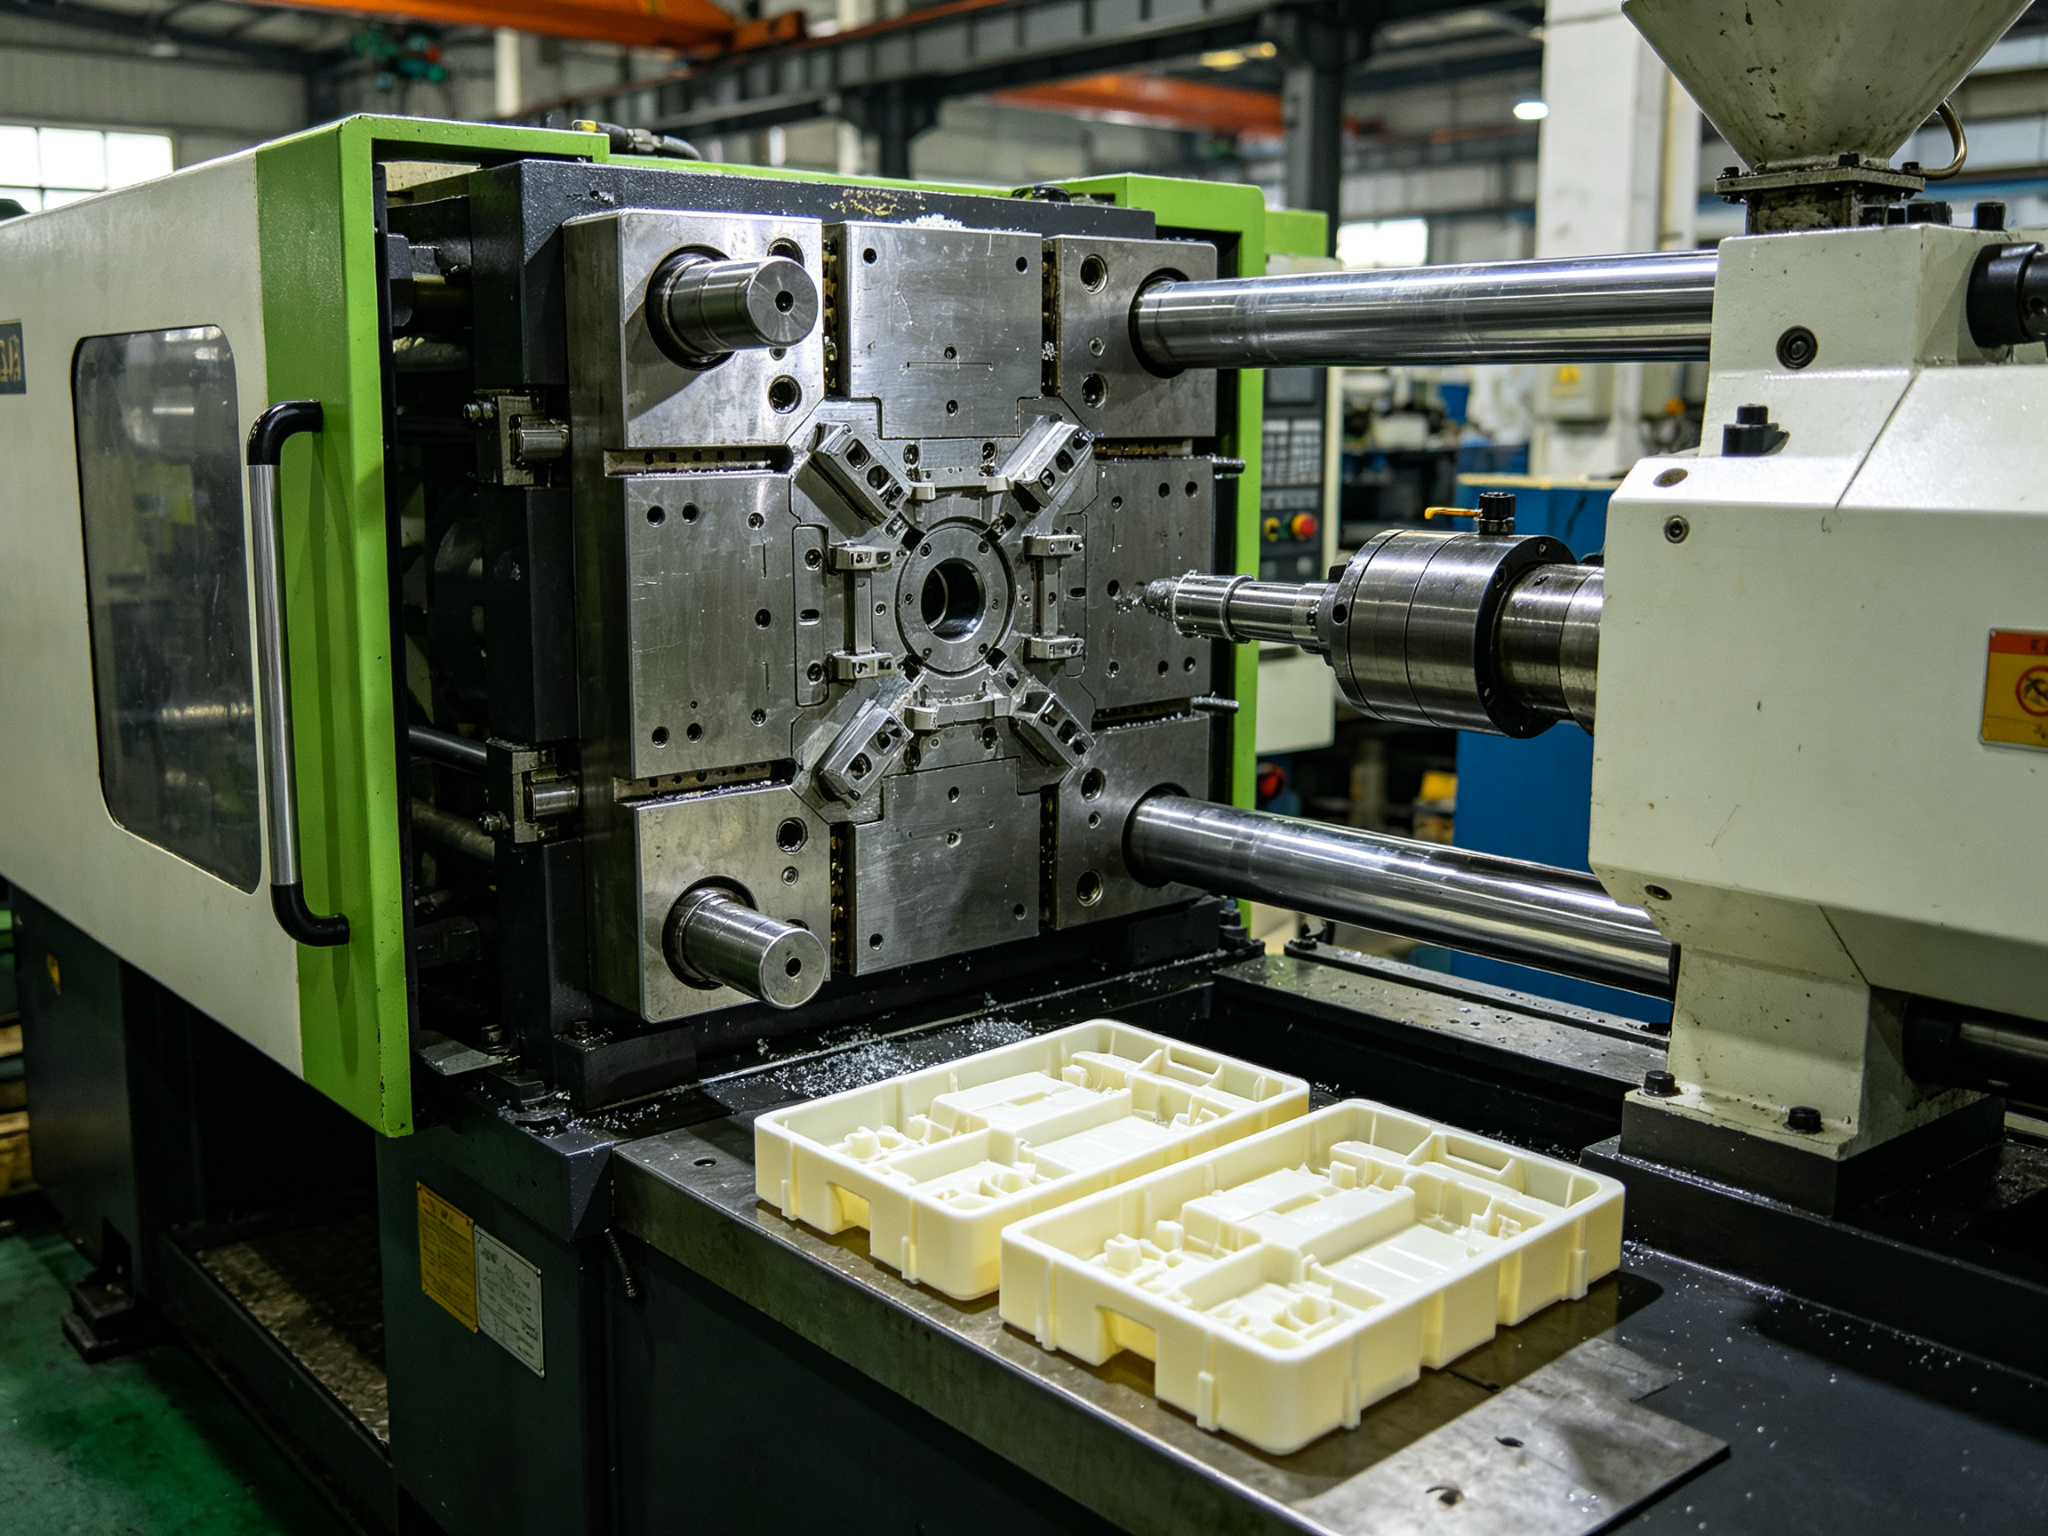
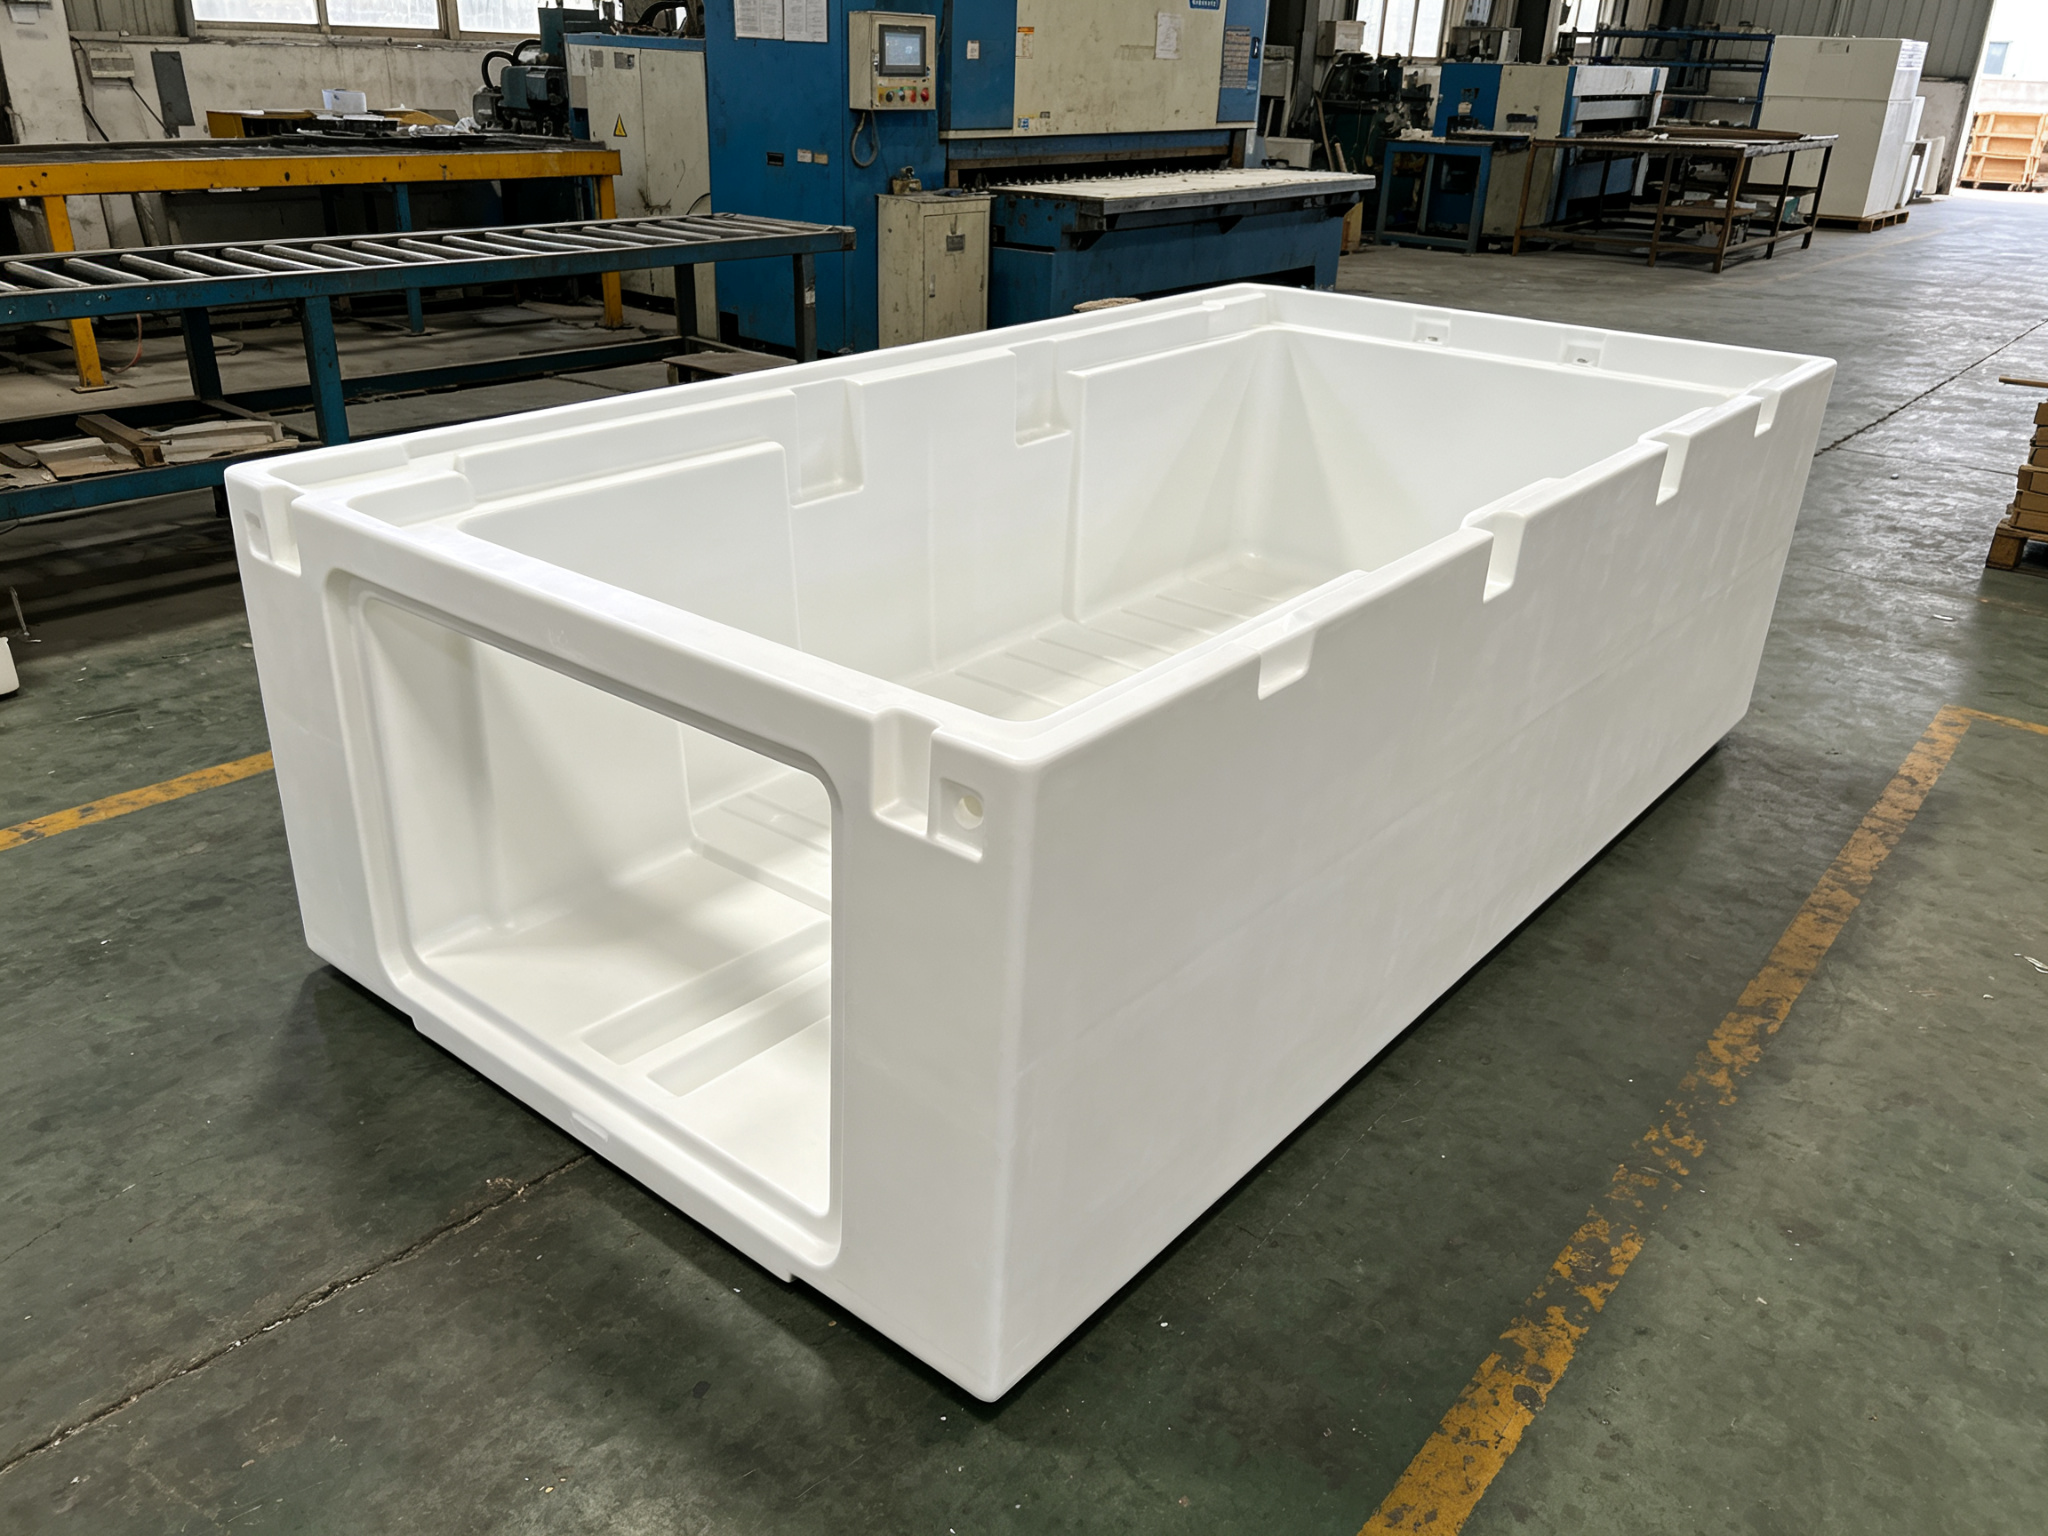
Die Wahl zwischen Thermoformen und Spritzguss ist letztendlich eine Frage des richtigen Zeitpunkts. Bei geringen Produktionsmengen sorgen die kostengünstigen Werkzeuge beim Thermoformen dafür, dass das Projekt rentabel bleibt. Steigen die Stückzahlen jedoch, überwiegen die niedrigeren Stückkosten beim Spritzguss. Das größte Risiko liegt im Mittelbereich – sich zu früh auf Stahlwerkzeuge festzulegen oder zu lange am Thermoformen festzuhalten, während die Stückkosten Ihre Margen schmälern.
Dieser Leitfaden schlüsselt beide Verfahren anhand der Fragen auf, die die Entscheidung tatsächlich bestimmen, und identifiziert anschließend die Anzeichen, die darauf hindeuten, dass sich der richtige Zeitpunkt geändert hat. Am Ende werden Sie wissen, welches Verfahren heute zu Ihrem Bauteil passt und was sich ändern muss, bevor Sie den Wechsel vollziehen.
Wie jeder Prozess ein Bauteil formt
Thermoformen: Von der Platte zur Form
Das Thermoformen beginnt mit einer flachen thermoplastischen Folie. Die Bediener erhitzen die Folie, bis sie formbar ist, und ziehen sie dann mithilfe von Vakuum, Druck oder beidem an eine einseitige Form an. Sobald die Folie an der Form anliegt, nimmt die Formseite die Form des Teils an, während sich die gegenüberliegende Seite frei formt. Nach dem Abkühlen schneiden Techniker die geformte Folie mittels CNC-Fräsen oder Stanzen zu – ein Schritt, bei dem in der Regel Rand- oder Stegabfälle anfallen.
Das Thermoformen lässt sich in zwei Kategorien unterteilen, die es zu verstehen gilt:
Thermoformen von dünnen Materialien verwendet Folie aus der Rolle und arbeitet mit schnellen, kontinuierlichen Zyklen. Es ist besonders geeignet für Verpackungsanwendungen wie Clamshell-Verpackungen, Blisterverpackungen, Schalen und Becher.
Thermoformen von dickwandigen Materialien verwendet Bleche – in der Regel mit einer Dicke von 3 mm und mehr – und fertigt Bauteile wie Gehäuse, Abdeckungen, Verkleidungen und Maschinengehäuse.
Spritzguss: Vom Granulat zum Präzisionsteil
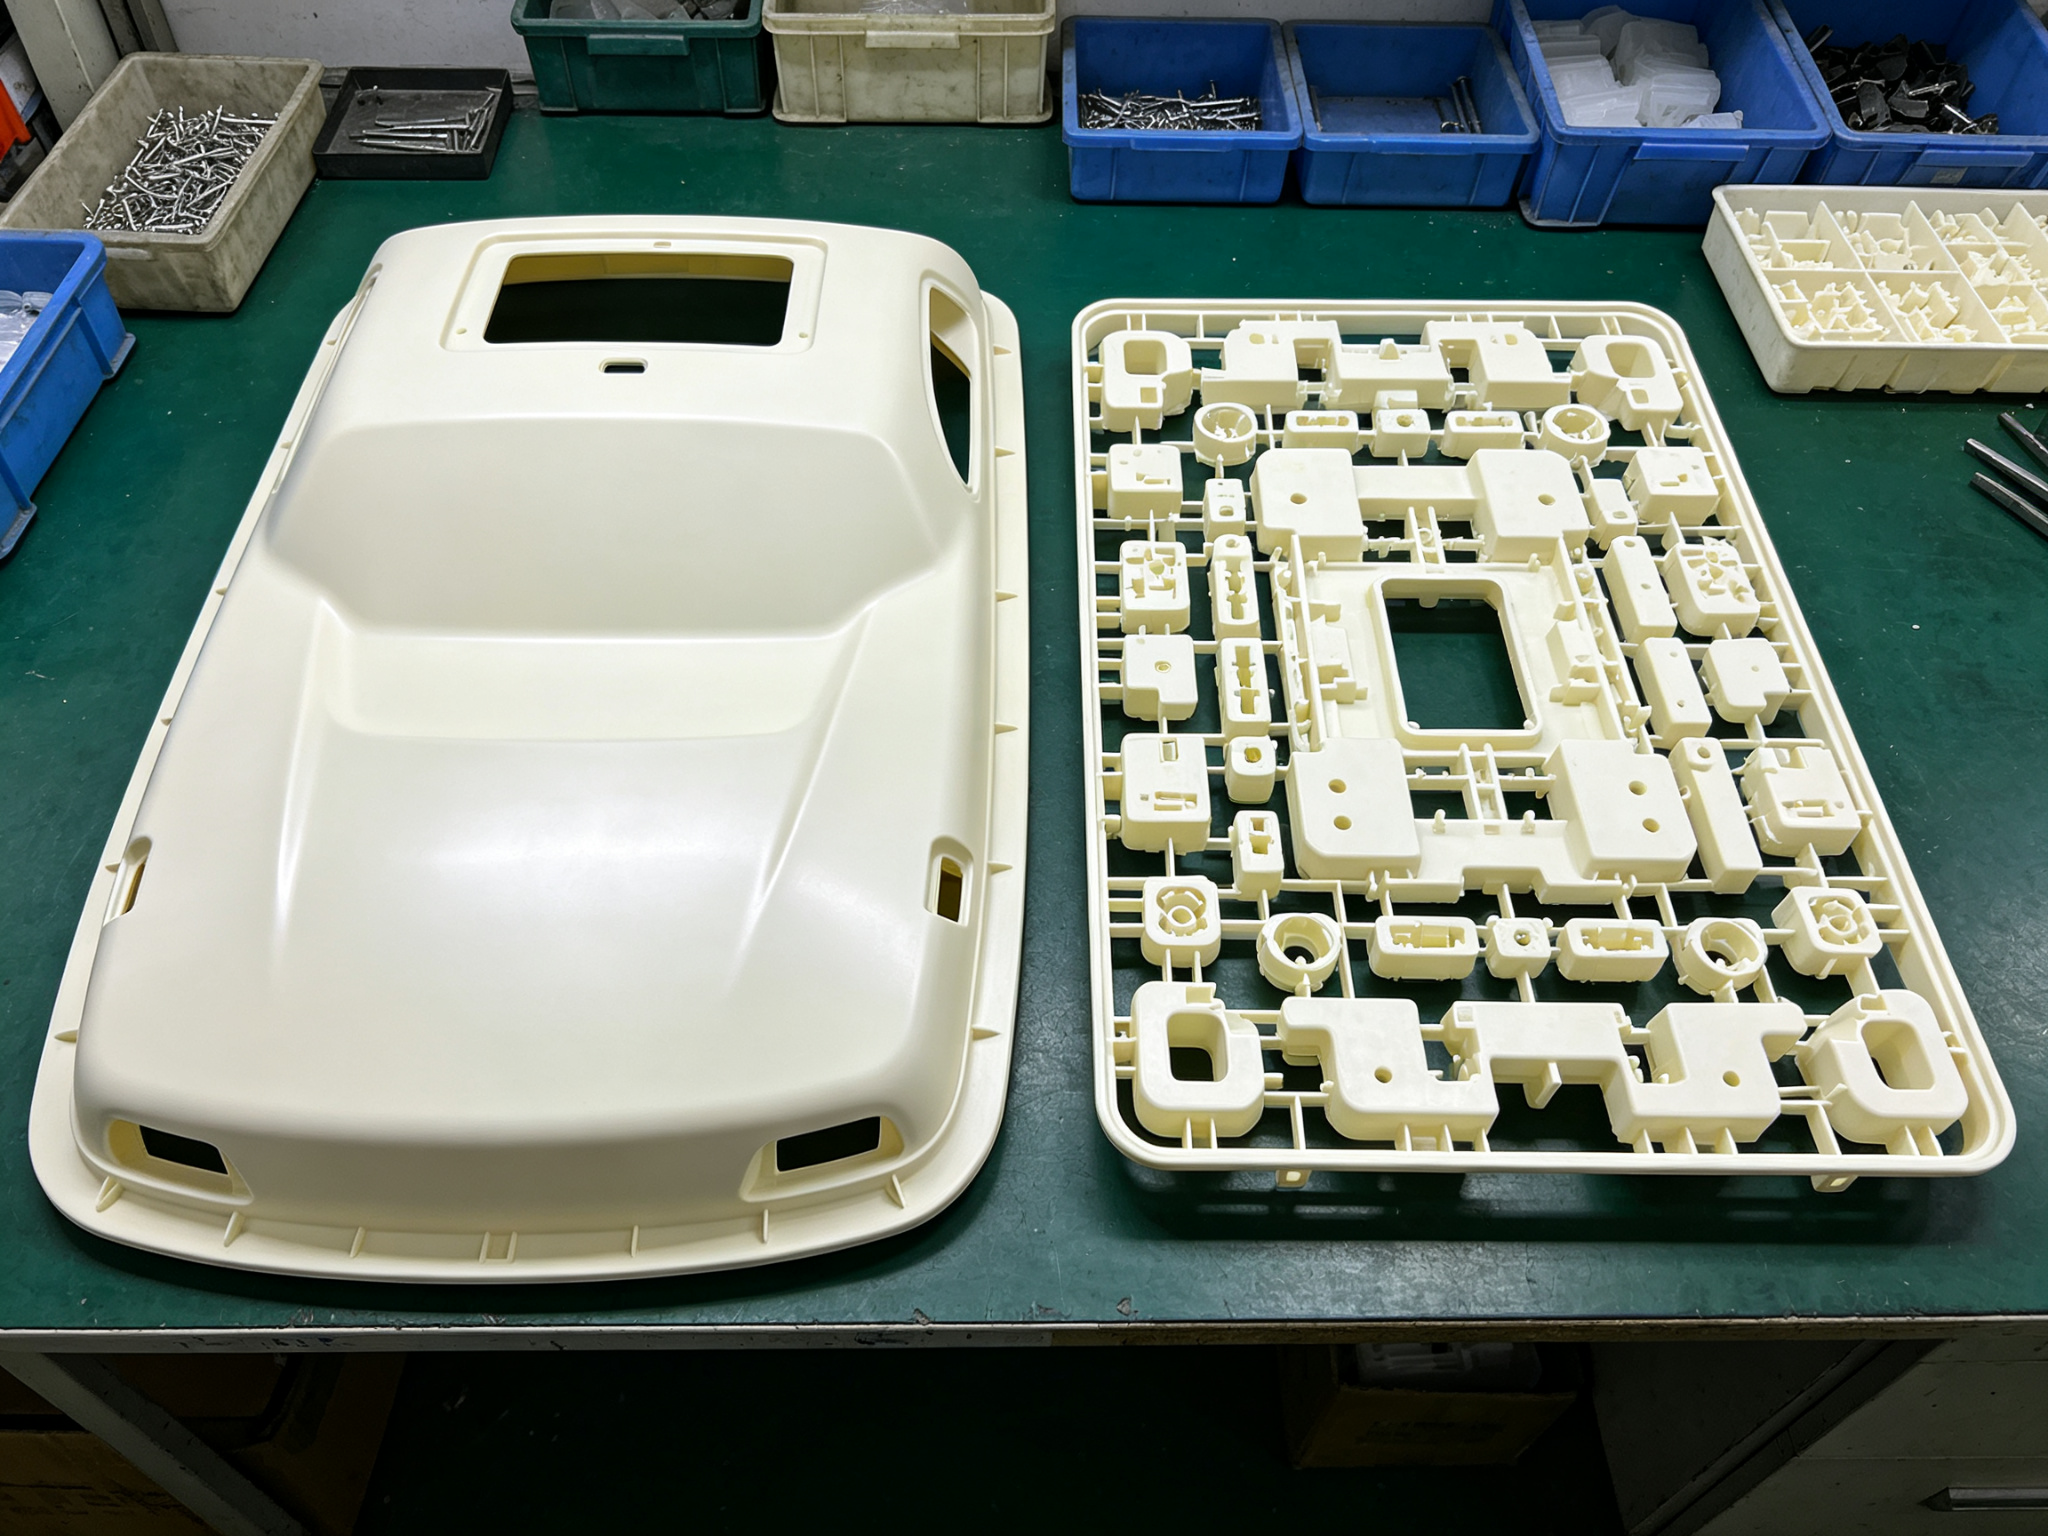
Der Spritzguss beginnt mit Kunststoffgranulat. Das Granulat schmilzt in einem beheizten Zylinder, und eine Schnecke presst das geschmolzene Material unter hohem Druck in eine geschlossene, beidseitige Metallform – in der Regel aus Aluminium oder Stahl. Die Form bestimmt beide Seiten des Bauteils. Nachdem sich die Kavität gefüllt hat, übt die Maschine Nachdruck aus, und das Bauteil kühlt ab, bevor es ausgeworfen wird. Mehrfachformen produzieren mehrere Bauteile pro Zyklus, wodurch das Verfahren gerade bei großen Stückzahlen seine Geschwindigkeit auszeichnet.
Der praktische Unterschied besteht nicht einfach in “Folie versus Granulat”. Vielmehr kommt es darauf an, welche Oberflächen das Werkzeug formt und ob das Werkzeug Merkmale auf beiden Seiten anbringen kann. Beim herkömmlichen Thermoformen mit einer einzigen Folie wird eine Seite geformt; beim Spritzguss werden beide Seiten geformt.
Die vier Fragen, die den Prozess entscheiden
Die meisten Vergleiche zwischen diesen beiden Verfahren lassen sich auf vier Fragen reduzieren. Gehen Sie diese der Reihe nach durch, denn jede einzelne davon kann die Diskussion bereits für sich allein beenden.
1. Teilegröße und Geometrie
Das Thermoformen eignet sich hervorragend für große, dünnwandige, offene Teile mit einer Spannweite von bis zu mehreren Metern – beispielsweise Gehäuse, Abdeckungen, Verkleidungen und Schalen. Kühlschrankauskleidungen, Fahrzeuginnenverkleidungen und Badewannen werden thermogeformt, da die entsprechende Spritzgussform enorme Werkzeug- und Presskapazitäten erfordern würde.
Im Gegensatz dazu schränken Formabmessungen, Spritzvolumen, projizierte Fläche und die verfügbare Schließkraft das Spritzgießen ein. Großformatige Maschinen können Teile mit Abmessungen von weit über einem halben Meter formen, doch die Maschinengröße und die Werkzeugkosten steigen mit zunehmender projizierter Fläche rapide an. Daher legen das jeweilige Teil und die verfügbare Ausrüstung die praktischen Grenzen fest.
Zudem ist eine Tiefenbegrenzung zu beachten. Beim Thermoformen wird die Folie beim Dehnen dünner, sodass starke Einzüge zu dünnen, schwachen Ecken führen können. Ingenieure können den Einzuggrad je nach Teilegeometrie anhand des H:D-Verhältnisses, des flächenbezogenen oder des linearen Einzugsverhältnisses bewerten.
2. Jahresvolumen
Das Thermoformen ist bei kleinen bis mittleren Stückzahlen vorteilhaft, da die Werkzeuge kostengünstig in der Anschaffung und schnell zu wechseln sind. Das Spritzgießen ist bei hohen Stückzahlen vorteilhaft, da die Kosten pro Teil sinken, wenn sich das Werkzeug über eine lange Produktionslaufzeit amortisiert.
Die Grenze zwischen den beiden Verfahren ist keine feste Zahl. Vielmehr verschiebt sie sich je nach Größe und Komplexität der Teile – ein Punkt, der im folgenden Abschnitt zu den Kosten ausführlich erläutert wird. Die wichtige Erkenntnis in dieser Phase ist eher richtungsweisend: Wenn Ihre Prognose nach oben tendiert, verschieben sich die wirtschaftlichen Rahmenbedingungen, auch wenn das aktuelle Produktionsvolumen noch für das Thermoformen spricht.
3. Toleranzen und Wandstärke
Das Spritzgießen bietet im Allgemeinen eine genauere Maßhaltigkeit und Wiederholgenauigkeit. Die Form legt die Nennwandstärken fest, und bei einer guten Konstruktion für das Spritzgießen werden gleichmäßige Wandstärken mit sanften Übergängen verwendet, um Schrumpfung, Einfallstellen und Verformungen zu kontrollieren.
Beim Thermoformen wird die Folie gedehnt, sodass die Wandstärken überall dort dünner werden, wo das Material gestreckt wird – an Ecken, in tiefen Vertiefungen und an steilen Seitenwänden. Die Wandstärke variiert über das Bauteil hinweg, und die Toleranzen sind in der Regel größer. Wenn die Konstruktion daher gleichbleibende strukturelle Eigenschaften oder genau kontrollierte Passflächen erfordert, ist das Spritzgießen oft die bessere Wahl.
4. Oberflächenbeschaffenheit und integrierte Funktionen
Das Spritzgießen ermöglicht die Reproduktion hochdetaillierter Oberflächen und kann Gewinde, Schnappverbindungen, flexible Scharniere und Hinterschneidungen mithilfe von Elementen wie Schiebern und Hebern integrieren. Beide Formflächen können eine kontrollierte Geometrie und Textur aufweisen.
Beim Thermoformen werden die feinsten Details auf die Formseite übertragen. Da keine zweite Kavitätenoberfläche die freie Seite formt, erfordern Gewinde oder komplexe beidseitige Merkmale in der Regel Nachbearbeitungsschritte. Hinterschneidungen und einige Befestigungsmerkmale sind mit Spezialwerkzeugen möglich, doch ist das Spritzgießen im Allgemeinen die bessere Wahl, wenn auf beiden Seiten dichte funktionale Details erforderlich sind.
Faktor
Thermoformen
Spritzgießen
Teilegröße
Groß, dünnwandig, offene Vorderseite
Klein bis sehr groß, im Rahmen der Maschinenkapazitäten
Optimaler Lautstärkebereich
Niedrig bis mittel
Mittel bis hoch
Wandstärke
Variabel, wird beim Ziehen dünner
Durch Form bestimmt; gleichmäßige Wandstärken werden bevorzugt
Toleranz
Im Allgemeinen lockerer
Im Allgemeinen enger; bei ausgewählten Merkmalen sind ±0,05 mm erreichbar
Beide Seiten, Steckverbindungen, Gewinde, Scharniere
Werkzeuge
In der Regel einseitig aus Aluminium oder Verbundwerkstoff
Passende Metallform, aus Aluminium oder Stahl
Wohin das Geld fließt: Werkzeugkosten vs. Stückkosten
Die beiden Verfahren teilen die Kosten unterschiedlich auf, und genau diese Aufteilung bestimmt den Übergangspunkt.
Werkzeugbau (einmalig). Ein Thermoformwerkzeug ist oft deutlich günstiger als eine vergleichbare Spritzgussform für die Serienfertigung, da es einfacher aufgebaut und in der Regel einseitig ist. Bei Spritzgusswerkzeugen können Aluminium oder Stahl zum Einsatz kommen, sodass der Kostenunterschied nicht zwangsläufig das 10-Fache beträgt.
Stückkosten (wiederkehrend). Beim Spritzguss fallen die Kosten pro Teil bei großen Stückzahlen oft geringer aus. Mehrfachformen und Automatisierung steigern die Produktionsleistung, und es entsteht kein Schnittabfall. Beim Thermoformen hingegen fallen Kosten für die Folie außerhalb des fertigen Teils an, und es ist in der Regel ein separater Beschnittschritt erforderlich.
Wie viel das Thermoformen kostet, hängt also hauptsächlich vom Plattenpreis, dem Verschnitt und der Zykluszeit ab – Faktoren, die sich je nach Bauteilgröße und Material ändern. Beim Spritzgießen hingegen bestimmt vor allem die Amortisationsdauer des Werkzeugs über die gesamte Produktionsserie hinweg die Kosten.
Kombiniert man diese beiden Kostenfaktoren, ergibt sich ein Übergangsbereich. Bei geringen Stückzahlen dominieren die niedrigen Werkzeugkosten, und das Thermoformen hat die Nase vorn. Bei hohen Stückzahlen überwiegen die niedrigen Stückkosten, und das Spritzgießen gewinnt. Wo sich die Kurven kreuzen, hängt von der Größe und Komplexität der Teile ab. Größere, komplexere Teile bleiben auch bei höheren Stückzahlen beim Thermoformen, da ihre Spritzgussformen unverhältnismäßig teuer werden.
Vorlaufzeit bei der Werkzeugherstellung und Konstruktionsflexibilität
Die Vorlaufzeit für die Werkzeugfertigung stellt die erste praktische Trennung zwischen den Prozessen dar, und sowohl Konstruktionsänderungen als auch die Lebensdauer der Form weisen in dieselbe Richtung.
Thermoformen
Spritzgießen
Erster Artikel
Wochen; Tage für Prototyp-Werkzeuge
Wochen bis Monate
Änderung am Design
Kostengünstigere und schnellere Nachbearbeitung
Teurer, insbesondere bei der Fertigung von Werkzeugen
Lebensdauer der Form
In der Regel kürzer, leichter nachbearbeitbar
In der Regel länger bei der Fertigung mit Stahlwerkzeugen
Werkstätten können ein Aluminium-Thermoformwerkzeug schnell und kostengünstig nachbearbeiten, sodass ein Bauteil auch während der Pilotproduktion noch weiterentwickelt werden kann, ohne das Budget zu sprengen. Serien-Spritzgusswerkzeuge – insbesondere Stahlwerkzeuge – sind in der Regel teurer und ihre Nachbearbeitung dauert länger. Bei komplexen Werkzeugen erweist es sich manchmal als praktischer, eine neue Kavität zu fräsen, als eine bestehende umfassend zu modifizieren.
Deshalb ist der Zeitpunkt des Wechsels genauso wichtig wie der Wechsel selbst. Die Entscheidung, für welchen Prozess Sie sich jetzt entscheiden, ist auch eine Einschätzung darüber, inwieweit sich das Design noch weiterentwickeln wird.
Die Anzeichen, die darauf hindeuten, dass es Zeit für einen Wechsel ist
Vier Anzeichen deuten darauf hin, dass Spritzguss die richtige Wahl ist:
Design-Freeze. Kostengünstige Nachbesserungen lohnen sich nicht mehr, sobald die Geometrie feststeht. Der Vorteil der “kostengünstigen Anpassung” verschwindet, und der Nachteil der “teuren Änderung” spielt keine Rolle mehr. Dies ist in der Regel das erste Anzeichen, auf das man achten sollte.
Das Volumen steigt in den Übergangsbereich. Wenn die Jahresprognose auf Kurs ist, den Break-even-Punkt zu überschreiten, überwiegen die Einsparungen pro Teil allmählich die Investitionen in die Werkzeuge. Dies sollte man lieber modellieren als zu schätzen – führen Sie den Vergleich zwischen Werkzeugkosten und Einsparungen pro Teil für Ihr konkretes Teil durch.
Die Anforderungen an Toleranzen und Konsistenz steigen. Wenn die Anforderungen an die Maßhaltigkeit oder Wiederholgenauigkeit die Grenzen dessen überschreiten, was mit dem Thermoformen zuverlässig erreicht werden kann, wird das Spritzgießen attraktiver. Beachten Sie, dass die PPAP- und Cp/Cpk-Anforderungen die Prozessfähigkeit messen bzw. dokumentieren; sie legen den Spritzgussprozess an sich nicht fest.
Die Diskussion über die Kosten nimmt eine Wendung. Wenn die Stückkosten anstelle der Werkzeugkosten zum entscheidenden Kostenfaktor werden, hat das Programm den Punkt überschritten, an dem die kostengünstigen Werkzeuge des Thermoformverfahrens noch von Nutzen sind. Achten Sie darauf, worauf sich die Kostendiskussionen Ihres Teams konzentrieren.
Viele Programme durchlaufen beide Verfahren über ihren gesamten Lebenszyklus hinweg. Ein gängiger Weg ist das Thermoformen in den ersten Jahren – solange sich das Design noch weiterentwickelt und die Stückzahlen gering sind –, gefolgt von einem Wechsel zum Spritzguss, sobald das Design feststeht und die Stückzahlen eine bestimmte Schwelle überschreiten. So bleiben die Werkzeugkosten in der risikoreichen Phase niedrig, und anschließend lassen sich die Einsparungen pro Teil durch den Spritzguss nutzen.
Ist das Design noch nicht endgültig festgelegt, ist oft ein funktionaler Prototyp – hergestellt durch CNC-Bearbeitung oder 3D-Druck – der kostengünstigere erste Schritt, um Geometrie und Passform festzulegen, bevor eine Form gefertigt wird.
Wenn die Entscheidung für das Spritzgießen fällt, deckt PartsMastery den gesamten Kunststoffbereich von Anfang bis Ende ab: von Prototypenformen bis hin zu Serienformen, einschließlich Einlegeteil- und Umspritzverfahren. Beim Spritzgießen liegen die Toleranzen bei etwa ±0,05 mm, und die Vorlaufzeiten für die Serienfertigung beginnen bei etwa 15 Tagen.
Schlussfolgerung
Wählen Sie das Verfahren aus, indem Sie vier Fragen beantworten: Bauteilgröße, Jahresvolumen, Toleranzanforderungen und Anforderungen an die Merkmale. Legen Sie dann den Zeitpunkt für den Wechsel fest, indem Sie vier Anzeichen im Blick behalten: Design-Freeze, steigende Stückzahlen, zunehmende Toleranzanforderungen und eine sich verändernde Kostendiskussion. Das Thermoformen ist oft vorteilhaft hinsichtlich Werkzeugkosten und Zeit bis zum ersten Teil; das Spritzgießen ist oft vorteilhaft hinsichtlich der Kosten pro Teil und der Maßhaltigkeit bei hohen Stückzahlen.
Wenn Ihr Produktionsvolumen für den Spritzguss spricht, laden Sie Ihr Bauteil hoch, um eine kostenlose DFM-Prüfung und ein Sofortangebot zu erhalten. Die Prüfung umfasst die Herstellbarkeit und den Ansatz für den Werkzeugherstellungsprozess und gibt Ihnen eine klare Antwort darauf, ob das Thermoformen bei Ihrem aktuellen Produktionsvolumen noch die bessere Wahl ist.
Häufig gestellte Fragen
Ab welchem Produktionsvolumen sollte ich vom Thermoformen zum Spritzgießen wechseln?
Es gibt keine pauschale Zahl. Die Schwelle verschiebt sich je nach Teilegröße und Komplexität – bei größeren Teilen lohnt sich das Thermoformen erst ab höheren Stückzahlen. Führen Sie für Ihr konkretes Teil den Vergleich zwischen Werkzeugkosten und Stückkosten durch oder holen Sie Angebote für beide Verfahren ein.
Kann das Thermoformen zur Prototypenerstellung vor dem Spritzgießen eingesetzt werden?
Auf jeden Fall. Dank der kostengünstigen Werkzeuge eignet sich das Thermoformen besonders gut, um Form und Optik bei kleinen Stückzahlen zu überprüfen. Auch die CNC-Bearbeitung und der 3D-Druck eignen sich gut für funktionale Prototypen, bevor eine Form angefertigt wird.
Werden beim Thermoformen und beim Spritzgießen unterschiedliche Materialien verwendet?
Bei beiden Verfahren kommen Thermoplaste zum Einsatz, doch die Ausgangsmaterialien unterscheiden sich. Beim Thermoformen wird extrudierte Folie verwendet – häufig kommen ABS, PETG, HIPS, PVC und PP zum Einsatz. Beim Spritzgießen werden Granulate verwendet, wodurch sich ein breiteres Anwendungsspektrum ergibt, einschließlich glasfaserverstärkter Kunststoffe und technischer Kunststoffe, die sich nicht gut zu Folien verarbeiten lassen.
Was sollte ich überprüfen, bevor ich ein Kunststoffteil für die Serienfertigung skalieren lasse?
Bestätigen Sie die Toleranz- und Wiederholbarkeitsvorgaben, die Materialauswahl sowie die Einstufung der Formlebensdauer. Bei Projekten für die Automobil- oder Medizinbranche sollten Sie die Zertifizierungen überprüfen – ISO 9001, IATF 16949 und ISO 13485 decken die gängigen Fälle ab.