



Wenn eine Zeichnung eines Kunststoffteils auf Ihrem Schreibtisch landet, lautet die erste Frage, die sich Ingenieure stellen, selten, ob sich die Geometrie spritzen lässt – vielmehr geht es darum, ob sich das Material leicht verarbeiten lässt. Die Antwort liegt in den Eigenschaften des Materials Verarbeitungsfenster: Wie stark die Prozessparameter schwanken dürfen, bevor das Bauteil Mängel aufweist. Ein breites Toleranzfenster lässt Temperaturschwankungen zu; ein enges Toleranzfenster führt dazu, dass normale Maschinenschwankungen zusätzliche Testläufe und Verzögerungen im Zeitplan nach sich ziehen.
Deshalb ist der Zugriff auf zuverlässige Temperaturrichtwerte der erste Schritt bei der Konstruktionsprüfung und Prozessplanung. Nachstehend finden Sie eine übersichtliche Zusammenstellung der am häufigsten verwendeten Kunststoffe und ihrer empfohlenen Temperaturbereiche.
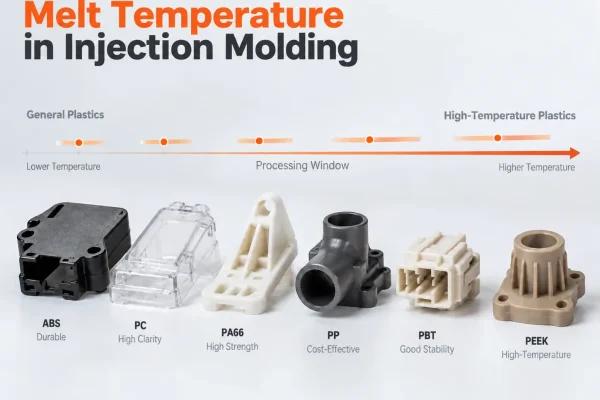
1. Schmelztemperaturtabelle für Standardkunststoffe
Die “Schmelztemperatur” in der folgenden Tabelle bezieht sich auf die tatsächliche Temperatur des geschmolzenen Kunststoffs an der Düse, nicht der auf der Steuerung der Spritzgießmaschine angezeigte Sollwert. Diese beiden Werte weichen aus physikalischen Gründen voneinander ab, die später in diesem Artikel erläutert werden.
Ein Verarbeitungsfenster ist ein Konzept auf Systemebene. Es umfasst nicht nur die Temperatur, sondern auch den Einspritzdruck, die Einspritzgeschwindigkeit, die Verweilzeit und die Abkühlphase. Diese Tabelle konzentriert sich ausschließlich auf die Temperaturdimension, damit Sie schnell einschätzen können, wie tolerant ein Material ist.
| Material | Schmelztemperatur (°C) | Formtemperatur (°C) |
|---|---|---|
| ABS | 200–260 | 40–80 |
| HDPE | 200–280 | 20–60 |
| HIPS | 180–260 | 20–60 |
| PA6 (Nylon 6) | 230–280 | 60–100 |
| PA66 (Nylon 66) | 260–300 | 60–100 |
| PBT | 240–270 | 60–100 |
| PC | 280–320 | 80–120 |
| PC-ABS | 240–280 | 60–90 |
| PMMA (Acrylglas) | 210–250 | 50–80 |
| POM (Acetal) | 190–230 | 60–120 |
| PP | 200–280 | 20–80 |
| TPE / TPU (Elastomere) | 180–230 | 20–50 |
2. Hochtemperatur-Technikkunststoffe
Hochleistungs-Technische Kunststoffe bewegen sich in einer völlig anderen Temperaturklasse, und ihre Verarbeitungsfenster sind in der Regel enger. Nehmen wir zum Beispiel PEEK: Seine Schmelztemperatur liegt üblicherweise über 350 °C, und auch die Form muss auf erhöhten Temperaturen gehalten werden. Herkömmliche Spritzgießmaschinen sind diesen Anforderungen oft nicht gewachsen.
| Material | Schmelztemperatur (°C) | Formtemperatur (°C) |
|---|---|---|
| PPS (Polyphenylensulfid) | 300–340 | 120–160 |
| PEEK | 350–400 | 150–200 |
| LCP (Flüssigkristallpolymer) | 280–340 | 80–120 |
Wenn Sie eine der beiden oben genannten Tabellen verwenden, sollten Sie zwei wichtige Punkte beachten:
- Dies sind typische veröffentlichte Werte für diese Materialgruppe. Die Verarbeitungsrichtlinien des Harzlieferanten für Ihre spezifische Sorte sind maßgebend – insbesondere bei gefüllten und modifizierten Sorten, bei denen der zulässige Bereich oft noch enger ist.
- Die Reichweite ist eine Grenze, kein Ziel. In welchem Bereich Sie arbeiten, hängt von der Wandstärke, der Strömungslänge und den Anforderungen an die Oberflächenbeschaffenheit ab.
Sollte Ihr Werkstoff nicht aufgeführt sein, verwenden Sie den Werkstoff aus derselben Werkstofffamilie, der ihm am ehesten entspricht, als Anhaltspunkt – überprüfen Sie die Angaben jedoch stets anhand des technischen Datenblatts des Lieferanten. Übernehmen Sie die Werte niemals direkt.
3. Schmelztemperatur vs. Formtemperatur: Zwei unterschiedliche Regelungen
Jede Tabelle enthält zwei Temperaturspalten, die völlig unterschiedliche Funktionen erfüllen. Sie sind nicht austauschbar.
Was bedeutet „Schmelztemperaturregelung“? Sie bestimmt die Viskosität des geschmolzenen Polymers, was sich direkt darauf auswirkt, ob der Kunststoff vor dem Erstarren dünne Wände und feine Details ausfüllen kann. Eine zu hohe Viskosität führt zu Unterfüllungen und Fließspuren; eine zu niedrige Viskosität kann zu Gratbildung und Materialverschleiß führen.
Was bewirkt die Temperaturregelung der Form? Sie bestimmt die Abkühlgeschwindigkeit, die wiederum den Oberflächenglanz, die inneren Restspannungen und die Maßhaltigkeit beeinflusst. Höhere Formtemperaturen verbessern die Oberflächenqualität, verlängern jedoch die Zykluszeit; niedrigere Formtemperaturen beschleunigen die Produktion, erhöhen jedoch die inneren Spannungen.
Wo befindet sich jeweils einer davon? Die Schmelztemperatur wird durch die Beheizung der Zylinderzonen, die Drehzahl der Schnecke und den Gegendruck erreicht. Die Formtemperatur wird durch einen Formtemperaturregler und die Kühl- bzw. Heizkreisläufe im Inneren der Form geregelt.
Der häufigste Fehler in der Produktion besteht darin, die Formtemperatur so zu behandeln, als wäre sie die Schmelztemperatur – und sich dann zu wundern, warum die Werte so niedrig erscheinen. Die beiden Parameter bedingen sich gegenseitig, können sich jedoch nicht gegenseitig ersetzen. Beim Betrachten der Tabelle sind beide Spalten von Bedeutung. Aus Sicht der Materialauswahl ist jedoch die Schmelztemperatur das wichtigste Kriterium: Eine niedrigere Schmelztemperatur bedeutet eine kürzere Abkühlzeit und ein geringeres Risiko der Materialverschlechterung; eine höhere Schmelztemperatur bedeutet einen besseren Fluss in dünnen Bereichen. Es handelt sich um einen Kompromiss, nicht um eine Standardeinstellung.
4. Drei Temperaturwerte, drei verschiedene Fragen
Für denselben Kunststoff können an verschiedenen Stellen drei unterschiedliche Temperaturwerte angegeben sein. Diese widersprechen sich nicht – sie beantworten lediglich unterschiedliche Fragen.
| Temperaturtyp | Was das bedeutet | Wofür es verwendet wird |
|---|---|---|
| Schmelzpunkt (in TDS aufgeführt) | Die kritische Temperatur, bei der der Stoff vom festen in einen fließfähigen Zustand übergeht | Die Verständnis der materiellen thermischen Eigenschaften; nicht die Verarbeitungstemperatur |
| Schmelztemperatur (Werte in der obigen Tabelle) | Die tatsächliche Temperatur des geschmolzenen Polymers an der Düse | Beurteilung der Prozessdurchführbarkeit und der Breite des Prozessfensters |
| Maschinensollwert (Anzeige am Bedienfeld in der Fertigung) | Die Temperatur, die der Regler anhand der Heizbänder und Schraubenparameter einstellt | Abstimmung mit dem Formenbauer und der Maschinenbedienung; kann die Anleitung des Lieferanten nicht ersetzen |
Warum gibt es einen Abstand zwischen der zweiten und der dritten Reihe? Der physikalische Grund dafür ist, dass der größte Teil der Energie, die zum Schmelzen von Kunststoff benötigt wird, aus durch die Schraubenrotation und den Gegendruck erzeugte Scherwärme—nicht von den Heizbändern. Daher stehen der auf dem Bedienfeld angezeigte Sollwert und die tatsächliche Schmelztemperatur zwar in Zusammenhang, sind jedoch nicht identisch.
Einfach ausgedrückt: Anhand der Schmelztemperatur lässt sich feststellen, ob der Prozessablauf korrekt ist; die Maschinenanzeige gibt Aufschluss darüber, ob die Anlage wie erwartet läuft. Wenn diese beiden Werte voneinander abweichen, bedeutet dies in der Regel, dass die Maschine ihre Einstellungen zwar präzise umsetzt, der tatsächliche Schmelzzustand jedoch bereits vom Sollwert abgewichen ist.
5. Was beeinflusst Ihr tatsächliches Bearbeitungsfenster?
Die obigen Tabellen beschreiben die Materialfamilie, aber in Ihrer Zeichnung ist ein bestimmte Qualität. Zwischen der Familie und der Klasse liegen mehrere Modifikationsschichten, von denen jede das Fenster verschieben kann.
- Glasfaser- oder Mineralfüllstoffe: In der Regel muss die Schmelztemperatur erhöht werden, und in der Regel muss auch die Formtemperatur steigen.
- Flammschutzmittel, Schlagzähmodifikatoren, UV-Stabilisatoren und andere Additive: Verschieben Sie sowohl den Schmelz- als auch den Formtemperaturbereich; die Richtung hängt vom jeweiligen Additivsystem ab.
- Gleiches Material, anderer Lieferant: Selbst wenn die Materialbezeichnung auf der Verpackung identisch ist, verwenden verschiedene Hersteller unterschiedliche Zusammensetzungen, was zu unterschiedlichen Verarbeitungsfenstern führt.
Das bedeutet nicht, dass die Tabelle keinen Wert hat. Es bedeutet lediglich, dass die Tabelle Ihre spezifische Güteklasse nicht identifizieren kann. Am kostengünstigsten ist es, vor dem Schneiden der Form die Verarbeitungshinweise im Technischen Datenblatt (TDS) der jeweiligen Güteklasse zu konsultieren – und nicht erst wiederholt Fehlerbehebungsmaßnahmen zu ergreifen, nachdem die Maschine bereits läuft.
6. Gängige Materialersatzmöglichkeiten: Wie sich die Fenster unterscheiden
Materialien, die sich äußerlich ähneln, sind oft nicht direkt austauschbar. Die folgenden Paare sind die am häufigsten vorkommenden Ersatzkombinationen bei Konstruktionsprüfungen.
| Materialvergleich | Was ist nachsichtiger? | Wesentliche Unterschiede |
|---|---|---|
| PA6 im Vergleich zu PA66 | PA6 | PA66 erfordert höhere Verarbeitungstemperaturen und strengere Trocknungsbedingungen; dieselbe Form verhält sich dabei anders. |
| PP im Vergleich zu HDPE | HDPE | Beide weisen große Messbereiche auf, doch PP ist im oberen Bereich seines Temperaturbereichs empfindlicher. |
| PC vs. PC-ABS | PC-ABS | PC erfordert höhere Temperaturen mit einem engeren Temperaturbereich und reagiert empfindlicher auf die Verweildauer im Zylinder. |
| ABS vs. HIPS | HIPS | HIPS lässt sich bei niedrigeren Temperaturen mit größerer Toleranz verarbeiten; ABS ist hygroskopisch und neigt nahe seiner oberen Temperaturgrenze zu Verfärbungen. |
Die beiden Nylon-Typen werden am häufigsten verwechselt, da sich ihre Anwendungsbereiche stark überschneiden. PA66 erfordert jedoch höhere Verarbeitungstemperaturen und eine gründlichere Trocknung, sodass die Prozessparameter bei einem Austausch erneut überprüft werden müssen. ABS und HIPS sind ein weiteres häufig ausgetauschtes Paar: ABS wird in einem höheren, engeren Temperaturbereich verarbeitet, während HIPS bei gleicher Bauteilgeometrie in einem deutlich kühleren Temperaturbereich eingesetzt werden kann.
Denken Sie daran: Die Zugehörigkeit zur selben Werkstofffamilie bedeutet nicht, dass auch derselbe Bearbeitungsbereich gilt. Nach einem Werkstoffwechsel sind die Kosten für die erneute Überprüfung des Parameterbereichs weitaus geringer als die Kosten für wiederholte Versuche an der Maschine.
7. Wenn die Tabelle nicht ausreicht: Besondere Geometrien
Alle bisherigen Ausführungen gehen von einer konventionellen Bauteilgeometrie aus. Die folgenden drei Situationen schränken den nutzbaren Temperaturbereich weiter ein und verändern den Bereich, in dem der Betrieb tatsächlich möglich ist.
1. Dünnwandige Teile mit langem Strömungsweg. Nur der obere Bereich des Temperaturbereichs ist nutzbar, da die Schmelze flüssig genug bleiben muss, um den gesamten Formhohlraum zu füllen, bevor sie erstarrt. Mould-Flow-Analysesoftware kann dabei helfen, vorherzusagen, ob der ausgewählte Kunststofftyp und die Prozessparameter ausreichen, um die Füllung vor der Erstarrung abzuschließen.
2. Aussehen und optische Teile. Die Anforderungen an die Formtemperatur und die Oberflächenqualität schränken das Verarbeitungsfenster von beiden Seiten ein. An dieser Stelle liefert die Schmelztemperatur allein keine ausreichenden Informationen mehr; Sie müssen das Zusammenspiel von Formtemperatur, Abkühlgeschwindigkeit und Schmelztemperatur gemeinsam berücksichtigen.
3. Teile, für die eine Zertifizierung oder Nachbearbeitung erforderlich ist. Der Bereich der zulässigen Güteklassen ist bereits von vornherein eingeschränkt, und der gesamte Verarbeitungsbereich muss auf der Grundlage der von Ihnen letztendlich gewählten Güteklasse erneut bestätigt werden.
In diesen Fällen sind die Kosten für die Überprüfung der Fenstergröße anhand von Zeichnungen und einem Vergleich der Passgenauigkeit vor dem Formenbau weitaus geringer als die Kosten, die entstehen, wenn das Problem erst beim ersten Testlauf entdeckt wird. Das Ingenieurteam von PartsMastery empfiehlt, vor Beginn der Formbearbeitung eine gemeinsame Überprüfung der Materialauswahl, der Wandstärke und der Fließlänge durchzuführen.
8. Praktische Fragen und Antworten
Was passiert, wenn die Schmelztemperatur zu niedrig ist?
Die Schmelzviskosität wird zu hoch, um das Ende des Fließwegs zu erreichen. Zu den Symptomen zählen zu kurze Einspritzmengen, sichtbare Fließspuren, schwache Schweißnähte und unterfüllte dünne Bereiche. In diesem Fall ist es in der Regel effektiver, die Temperatur schrittweise zu erhöhen und dabei das Füllverhalten zu beobachten, als lediglich den Einspritzdruck zu erhöhen.
Was passiert, wenn die Schmelztemperatur zu hoch ist?
Die Viskosität nimmt weiter ab, was zwar das Einfüllen erleichtert, aber auch zu einer Schädigung der Polymermolekülketten führt. Typische Anzeichen hierfür sind Verfärbungen und Streifenbildung aufgrund des Materialabbaus sowie eine verminderte Schlagzähigkeit – wobei Letztere oft erst bei der Prüfung der Bauteile zutage tritt. Zudem verlängern höhere Temperaturen die Abkühlzeit, sodass sich der Formzyklus entsprechend verlängert.
Sollten alle Fasszonen auf dieselbe Temperatur eingestellt werden?
Im Allgemeinen nicht. Die hintere Zone wird kühler gehalten, um ein vorzeitiges Schmelzen im Einzugbereich zu verhindern, während die vordere Zone sich der Sollschmelztemperatur annähert. Was wirklich zählt, ist die tatsächliche Temperatur an der Düse – der Wert, der dem Temperaturbereich des Lieferanten entspricht.
Kann das Material geändert werden, nachdem die T1-Muster freigegeben wurden?
Eine Änderung der Materialgüte nach T1 bedeutet in der Regel eine weitere Runde von Formversuchen. Formtemperatur, Abkühlzeit und Anguss-Erstarretungszeit ändern sich je nach Material, sodass das freigegebene Muster nicht mehr dem endgültigen Serienbauteil entspricht. Sofern es der Zeitplan zulässt, sollten Sie die Materialgüte vor T1 festlegen. Sollte die Materialauswahl zu diesem Zeitpunkt noch nicht feststehen, können Sie Ihre Zeichnungen bei PartsMastery einreichen; wir helfen Ihnen dann bei der Bewertung, ob Ihre in Frage kommenden Materialien die Anforderungen an das Bauteil erfüllen.
Schlussfolgerung
Das Verarbeitungsfenster eines Werkstoffs bestimmt, wie viel Prozessschwankung ein Projekt verkraften kann, und diese Schwankung macht sich letztendlich in den Testläufen und Lieferterminen bemerkbar. Wenn sich die von Ihnen ausgewählte Sorte nahe einer Grenze im Diagramm befindet oder wenn Ihr Bauteil dünne Wände, lange Fließwege oder hohe Anforderungen an das Erscheinungsbild aufweist, sollten Sie unbedingt das tatsächliche Verarbeitungsfenster des Werkstoffs überprüfen, bevor Sie die Form zuschneiden.
Bei Fragen zur Materialauswahl oder zur Prozessbewertung können Sie sich jederzeit an PartsMastery wenden. Unser Ingenieurteam steht Ihnen gerne mit fachlicher Unterstützung zur Seite.