



À medida que a redução do peso dos veículos se acelera — impulsionada, sobretudo, por normas rigorosas em matéria de autonomia e eficiência para veículos elétricos —, os fabricantes recorrem cada vez mais a caixas, suportes de montagem, dissipadores de calor e conectores eletrónicos em alumínio de parede fina. Por definição, as estruturas de parede fina proporcionam rigidez estrutural num espaço de instalação limitado, reduzindo simultaneamente o consumo de material e o peso total do veículo. Apesar disso, a espessura reduzida das paredes também aumenta significativamente a complexidade do processo de fabrico.
Para enfrentar de frente este desafio que afeta todo o setor, a PartsMastery desenvolveu um sistema de maquinagem de precisão específico para peças automóveis de paredes finas. Este sistema controla a deformação em todas as fases, desde a revisão inicial do projeto até à inspeção final e, como resultado, garante uma precisão dimensional consistente em todos os lotes de produção.
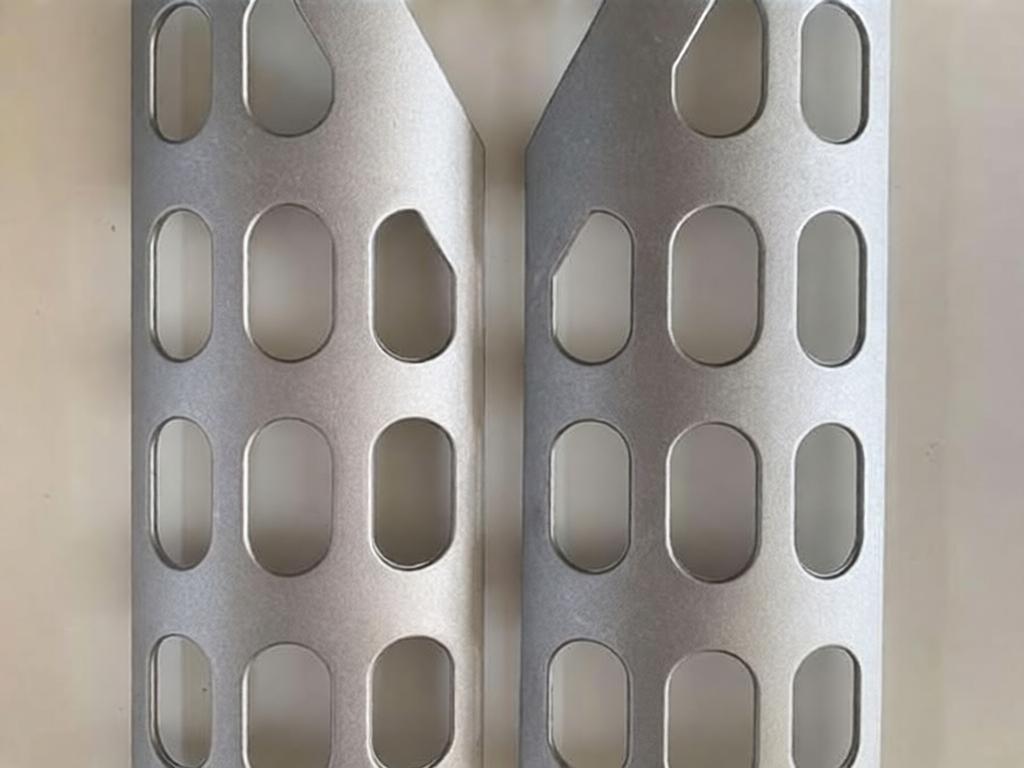
Três desafios fundamentais na maquinação de peças automóveis de paredes finas
1. Retorno elástico da deformação causado pelas forças de fixação e de corte
Por natureza, as peças de paredes finas apresentam baixa rigidez estrutural. Uma força de fixação excessiva provoca uma deformação plástica local nas paredes finas. Por exemplo, as dimensões podem estar dentro da tolerância enquanto a peça se encontra no dispositivo de fixação, mas a tensão interna liberta-se assim que a peça é desfixada, o que conduz a uma recuperação dimensional e a resultados fora de tolerância. Da mesma forma, uma força de corte excessiva também provoca a deflexão das paredes e uma espessura irregular das mesmas.
2. As vibrações durante o corte prejudicam a precisão e a qualidade da superfície
Em termos práticos de fabrico, as secções de parede fina apresentam baixas características de amortecimento, o que as torna propensas a vibrações durante as passagens da ferramenta. Na maioria dos casos, isto manifesta-se como ondulação da superfície, aumento da rugosidade e rebarbas acentuadas nas arestas. Em cenários mais extremos, provoca o deslocamento da posição dos orifícios e uma fraca planicidade das superfícies de vedação, comprometendo diretamente a precisão da montagem e o desempenho da vedação. Mais especificamente, as paredes longas sem apoio e as paredes laterais de cavidades profundas apresentam o maior risco de vibração.
3. Deformação por tensões internas resultante de uma sequência inadequada de remoção de material
Normalmente, usinamos peças de parede fina a partir de tarugos sólidos, e o processo remove uma percentagem muito elevada do material inicial. Se as secções de parede fina forem acabadas nas dimensões finais demasiado cedo, a remoção subsequente de material rompe o equilíbrio das tensões internas e provoca uma deformação estrutural global. Por esta mesma razão, sequências de maquinagem mal planeadas e uma alocação inadequada da matéria-prima contam-se entre as principais causas de desvio dimensional pós-maquinagem.
Solução sistemática de maquinagem de precisão CNC
Para resolver estes pontos críticos na sua origem, a PartsMastery oferece uma solução completa de ciclo fechado, baseada numa vasta experiência em usinagem de peças de parede fina para o setor automóvel. Esta solução aborda diretamente as causas profundas dos defeitos na usinagem de peças de parede fina, garantindo resultados previsíveis e repetíveis.
1. Avaliação prévia da fabricabilidade (DFM)
Para dar início a cada projeto, realizamos uma avaliação prévia da fabricabilidade (DFM). Cada solução de maquinagem começa com uma análise exaustiva dos dados do seu produto. Mais especificamente, os nossos engenheiros analisam a espessura das paredes, a altura das paredes, a profundidade das cavidades, a distribuição do padrão de orifícios, as tolerâncias das superfícies de montagem e outros parâmetros críticos, a fim de identificar áreas de maquinagem de alto risco.
Sempre que o projeto permite flexibilidade, apresentamos recomendações de otimização sem comprometer a funcionalidade nem o encaixe na montagem. Exemplos comuns incluem a adição de nervuras de reforço locais, a integração de saliências de fixação específicas ou o ajuste dos ângulos de desbaste em cavidades profundas e estreitas. A longo prazo, essas alterações melhoram a estabilidade da maquinagem na fase inicial e reduzem o risco de deformação na produção em série posterior.
2. Seleção do processo específico para cada material
Passando à seleção do processo, associamos cada material a uma estratégia de fabrico personalizada. As peças automotivas de paredes finas incluem ligas de alumínio, aço inoxidável, plásticos técnicos e muito mais. Cada material comporta-se de forma muito diferente durante o corte, pelo que adaptamos todos os parâmetros do processo em conformidade.
| Tipo de material | Aplicações típicas no setor automóvel | Pontos-chave de controlo da maquinagem |
|---|---|---|
| Liga de alumínio (6061 / 7075, etc.) | Caixas, suportes, dissipadores de calor, conectores para veículos | Controlar a acumulação de calor durante o corte, minimizar a deformação das paredes finas e a formação de rebarbas |
| Aço inoxidável (304 / 316, etc.) | Conectores de alta resistência, componentes de vedação | Reduzir a carga de corte, controlar o endurecimento por deformação e o desgaste da ferramenta |
| Plástico de engenharia POM | Estruturas isolantes leves, peças funcionais de interior | Controlar a força de corte e a temperatura para evitar alterações dimensionais induzidas por tensão |
| Plástico de alto desempenho PEEK | Componentes funcionais de alta qualidade, peças resistentes ao desgaste | Controlo rigoroso da temperatura para garantir a estabilidade dimensional após a maquinação |
No caso de peças com superfícies curvas multieixos, cavidades profundas ou características inacessíveis a partir de uma única direção, recorremos à maquinagem de 4 e 5 eixos. Esta abordagem reduz os erros decorrentes da reajustagem da fixação e a deformação causada pela fixação, além de permitir a conclusão de todas as características numa única configuração, garantindo assim uma maior precisão.
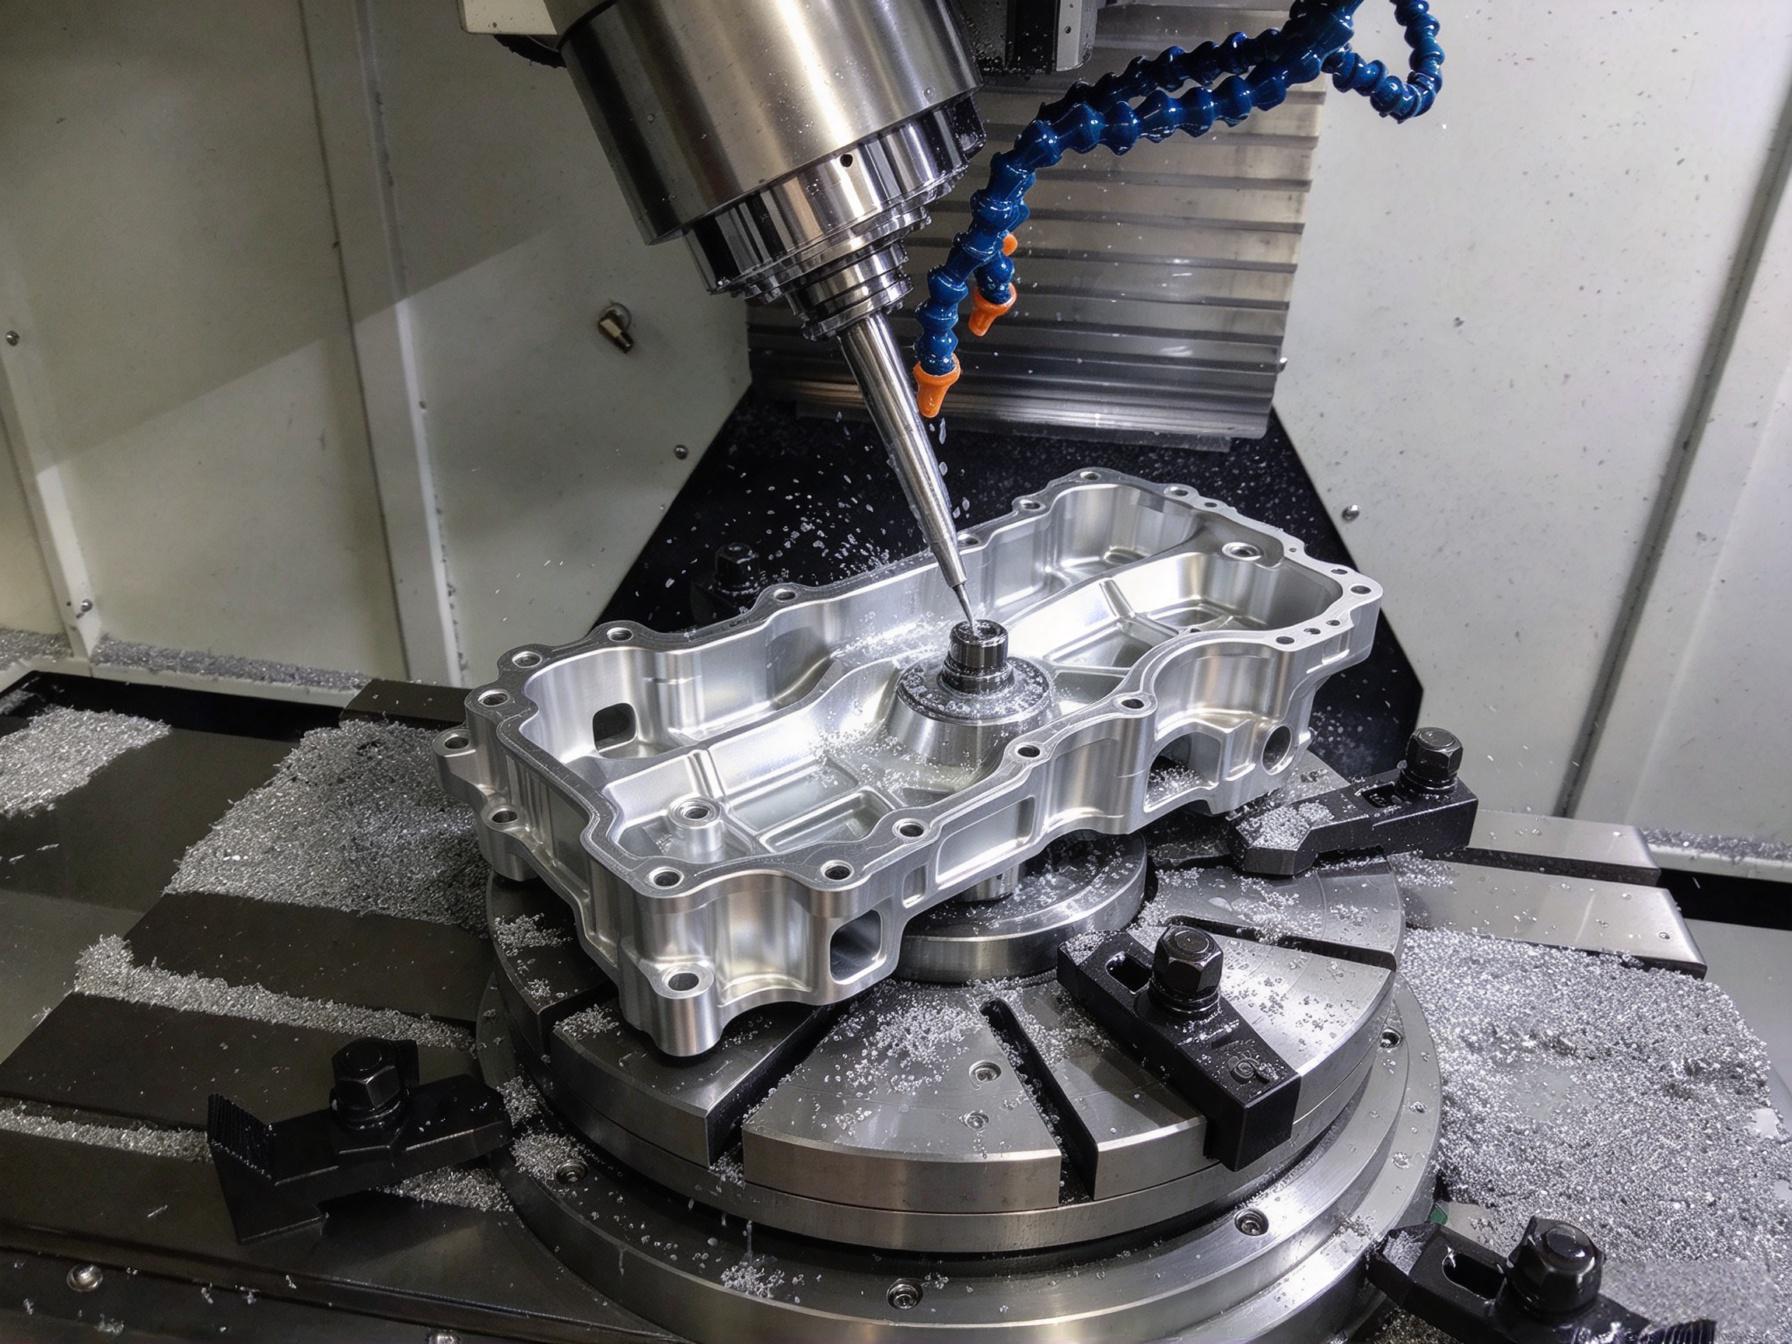
3. Estratégia de maquinagem passo a passo
A seguir, no quadro do processo, vem a nossa estratégia de maquinagem estruturada e passo a passo, aplicada a todas as peças de parede fina. Em termos simples, utilizamos uma abordagem de maquinagem em três fases: estabilização da estrutura → remoção gradual de material → acabamento final das características.
- Fase de desbaste: Para começar, recorremos à remoção de material em grande volume com avanço elevado, deixando uma margem generosa nas secções de parede fina. Damos prioridade à rigidez estrutural global para evitar o enfraquecimento prematuro da peça.
- Fase de semi-acabamento: Ao avançarmos para a fase seguinte, refinamos gradualmente os contornos da peça, libertamos a tensão interna e estabilizamos a geometria da peça, deixando uma margem uniforme para o acabamento.
- Fase final: Para concluir a sequência de maquinagem, utilizamos parâmetros de corte suave para dar o acabamento final a paredes finas, superfícies de montagem e orifícios de precisão, garantindo a precisão dimensional e a qualidade da superfície.
Tendo tudo isto em conta, esta estratégia evita eficazmente a deformação do material resultante de cortes únicos excessivos, mantém a estabilidade estrutural ao longo de todo o processo e protege a precisão das características críticas.
4. Fixação flexível da peça para supressão de deformações
Para além da estratégia de corte propriamente dita, também recorremos a sistemas flexíveis de fixação da peça para reduzir a deformação. Concebemos soluções personalizadas de fixação da peça, adaptadas à geometria de cada peça, para minimizar a deformação causada pela fixação:
- Os pontos de fixação situam-se, em primeiro lugar, em secções rígidas e sólidas da peça, pelo que nunca aplicamos pressão direta sobre paredes finas.
- No caso de painéis grandes de paredes finas e estruturas com cavidades profundas, adicionamos suportes auxiliares, mandris de vácuo e garras flexíveis para distribuir a força de fixação e reduzir a deflexão local.
- No caso de séries de produção de grande volume, aperfeiçoamos o projeto dos dispositivos de fixação com base nos resultados do primeiro artigo, para garantir condições de fixação consistentes entre os lotes.
5. Trajetórias de ferramenta e parâmetros de corte otimizados
Para além das melhorias na fixação da peça, otimizamos os percursos da ferramenta e os parâmetros de corte para um controlo ainda maior. Reduzimos a força de corte e a vibração através de uma engenharia aperfeiçoada dos percursos da ferramenta e de um controlo específico dos parâmetros:
- No caso específico das secções de parede fina, utilizamos uma profundidade de corte reduzida e velocidades de avanço elevadas para diminuir a pressão radial da ferramenta sobre a parede.
- Além disso, implementamos trajetórias de fresagem ascendentes suaves e mudanças de direção graduais, de modo a evitar vibrações resultantes de mudanças bruscas na direção de corte.
- Especialmente no caso de operações em cavidades profundas, limitamos rigorosamente o saliente da ferramenta e utilizamos ferramentas rígidas para minimizar os erros dimensionais relacionados com a deflexão.
6. Sistema de inspeção de qualidade em todas as dimensões
Por último, mas não menos importante, apoiamos todos os processos com um sistema de inspeção de qualidade abrangente. O nosso sistema de controlo de qualidade em várias fases garante que todas as peças cumprem os requisitos de precisão da indústria automóvel:
- Validação do primeiro artigo: Os nossos inspetores realizam uma inspeção dimensional completa da primeira peça para confirmar a estabilidade do processo antes do início da produção em lote.
- Inspeção durante o processo: Além disso, verificam aleatoriamente as dimensões críticas e a espessura das paredes durante a usinagem, para corrigir o desgaste das ferramentas e as variações nos parâmetros.
- Inspeção final: Antes do envio, verificamos os diâmetros dos orifícios, as tolerâncias de posição, a planicidade, a perpendicularidade e a espessura das paredes, comparando-os com todos os requisitos dos desenhos. No caso de peças de alta precisão, utilizamos uma máquina de medição por coordenadas (CMM) para validar as tolerâncias geométricas.
- Inspeção visual: Como verificação final de qualidade, inspecionamos as peças 100% quanto ao acabamento da superfície, rebarbas e danos causados pelo manuseamento antes do envio.
Serviços de produção ao longo de todo o ciclo de vida
Para além das capacidades essenciais de maquinagem, a PartsMastery apoia todas as fases do seu projeto, desde a validação do protótipo até à produção em série em grande escala, de acordo com a fase do seu projeto e os seus objetivos de produção.
1. Prototipagem única: verificação da viabilidade de fabrico
Começando pela prototipagem individual, o foco recai na verificação da viabilidade de fabrico. Antes de iniciar a produção em série, produzimos protótipos usinados por CNC para validar o ajuste dimensional, a integridade estrutural e o desempenho funcional. Se a usinagem do protótipo revelar riscos de deformação ou problemas de acessibilidade, também fornecemos recomendações de otimização de projeto em simultâneo, para resolver os problemas numa fase inicial e evitar retrabalhos dispendiosos mais tarde.
2. Produção-piloto de baixo volume: controlo da consistência
Ao passar para a produção-piloto de baixo volume, as prioridades passam a centrar-se no controlo da consistência. À medida que os projetos avançam para as séries-piloto, o foco passa naturalmente da produção de uma peça de boa qualidade para a produção consistente de peças repetíveis. Padronizamos todos os métodos de fixação de peças, programas de maquinagem, parâmetros de ferramentas e normas de inspeção para garantir uma qualidade consistente e replicável em todo o lote-piloto.
3. Produção em grande escala: eficiência e otimização de custos
Ao expandirmos para a produção em grande escala, equilibramos a eficiência e a otimização de custos. Na produção em grande escala, os aperfeiçoamentos específicos do processo melhoram a eficiência da maquinação, prolongam a vida útil das ferramentas e equilibram a frequência das inspeções, de modo a garantir tanto a precisão como a rentabilidade. O nosso sistema de produção padronizado garante prazos de entrega fiáveis e uma qualidade consistente dos lotes, de forma a satisfazer os requisitos de fornecimento por níveis dos fabricantes de equipamento original (OEM).
Perguntas frequentes
A seguir, respondemos às perguntas mais frequentes sobre a maquinagem de peças de parede fina no setor automóvel.
P1: Qual é a espessura mínima de parede usinável para peças automotivas de parede fina?
Para começar, não existe uma espessura mínima universal para as paredes. A espessura de parede que é possível obter depende das propriedades do material, da altura da parede, do vão, da estrutura de suporte, da direção de maquinagem, da capacidade das ferramentas e dos requisitos de tolerância. A convenção do setor costuma definir as paredes com menos de 2 mm como de parede fina, mas isto serve apenas como um ponto de referência aproximado. Para obter uma resposta definitiva, é sempre necessária uma avaliação completa da viabilidade de fabrico com base no seu modelo 3D específico.
P2: Por que é que as peças de parede fina se deformam após a maquinação?
Em termos simples, as causas principais mais comuns incluem a libertação de tensão interna, a deflexão da força de corte, a deformação induzida pela fixação, os efeitos do calor de maquinagem e uma sequência inadequada de remoção de material. As peças apresentam frequentemente medidas corretas enquanto estão fixadas no dispositivo de fixação, mas a recuperação elástica após a libertação provoca uma alteração dimensional — e esta é uma característica distintiva da maquinagem de paredes finas.
P3: Posso obter um orçamento de usinagem diretamente a partir de desenhos 3D?
Sem dúvida. A PartsMastery aceita todos os principais formatos de CAD 3D, incluindo STP e STEP. Assim que recebermos os seus dados, realizamos uma avaliação completa de DFM e apresentamos um orçamento detalhado com base no material, na quantidade, nos requisitos de tolerância e nas especificações de acabamento superficial.
P4: Aceitam encomendas de componentes automóveis em pequenas quantidades?
Sim, sem dúvida. Oferecemos uma gama completa de escalas de produção: protótipos únicos, séries-piloto de baixo volume e produção em massa de grande volume. Para satisfazer as suas necessidades, selecionamos o método de produção ideal com base na geometria da peça, no prazo de entrega e nos requisitos de precisão.
Conclusão
Tendo tudo isto em conta, a qualidade na maquinagem de peças de parede fina para a indústria automóvel depende do controlo preciso da deformação, da vibração e da tensão interna — e não apenas da capacidade bruta da máquina. Para obter resultados consistentes, é necessária uma cadeia de processos bem concebida, uma estratégia de fixação das peças e um sistema de inspeção que garantam, de forma consistente, a produção de peças que cumpram as normas da indústria automóvel.
A PartsMastery é especializada em componentes personalizados de precisão para o setor automóvel, com experiência comprovada na maquinagem de paredes finas e no controlo da deformação. Trabalhamos com alumínio, aço inoxidável, plásticos técnicos e outros materiais, oferecendo um serviço completo, desde a otimização DFM e a validação de protótipos até à produção em série. Para dar início ao processo, envie os seus modelos 3D e requisitos técnicos, e a nossa equipa de engenharia irá desenvolver uma solução de maquinagem totalmente personalizada e um orçamento para o seu projeto.