



A medida que se acelera la tendencia a la reducción del peso en el sector de la automoción —impulsada especialmente por las estrictas normas sobre autonomía y eficiencia de los vehículos eléctricos—, los fabricantes recurren cada vez más a carcasas de aluminio de pared delgada, soportes de montaje, disipadores térmicos y conectores electrónicos. Por su diseño, las estructuras de pared delgada proporcionan rigidez estructural en un espacio de instalación limitado, al tiempo que reducen el uso de material y el peso total del vehículo. Aun así, la reducción del espesor de las paredes también aumenta significativamente la complejidad de la fabricación.
Para abordar de frente este reto que afecta a todo el sector, PartsMastery ha desarrollado un sistema específico de mecanizado de precisión para piezas de pared delgada destinadas al sector de la automoción. Este sistema controla la deformación en cada fase, desde la revisión inicial del diseño hasta la inspección final, lo que garantiza una precisión dimensional constante en todos los lotes de producción.
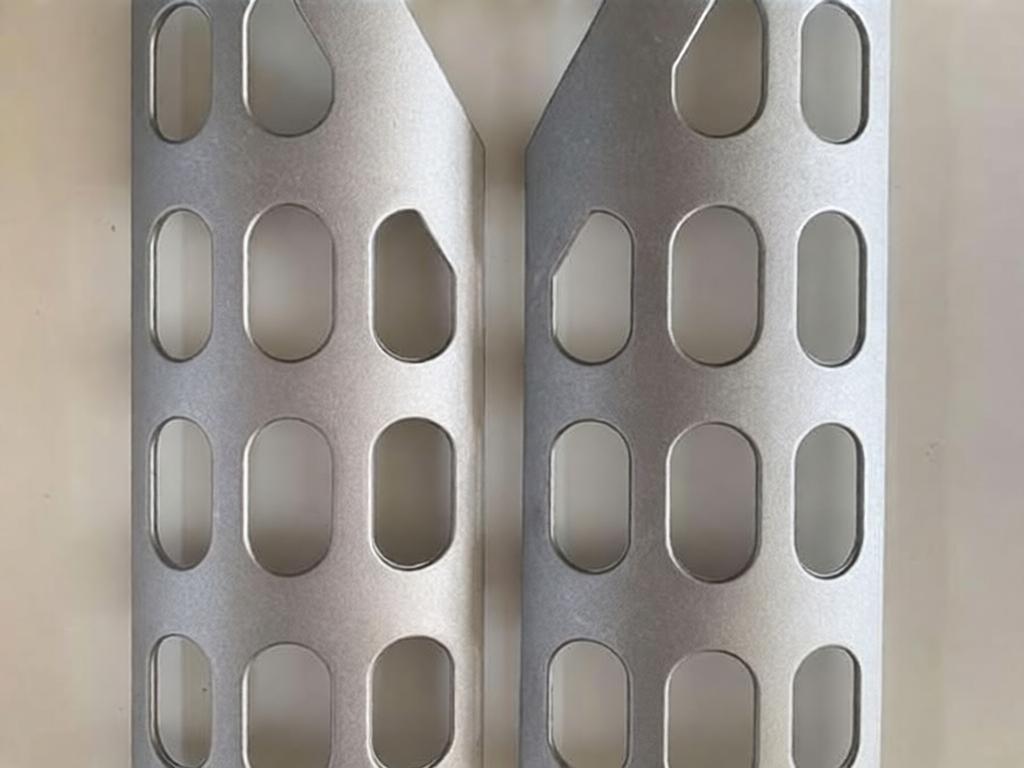
Tres retos fundamentales en el mecanizado de piezas de pared delgada para el sector de la automoción
1. Retroceso elástico debido a las fuerzas de sujeción y corte
Por su propia naturaleza, las piezas de paredes delgadas presentan una baja rigidez estructural. Una fuerza de sujeción excesiva provoca una deformación plástica local en las paredes delgadas. Por ejemplo, las dimensiones pueden estar dentro de la tolerancia mientras la pieza se encuentra en el dispositivo de sujeción, pero la tensión interna se libera al soltarla, lo que da lugar a una recuperación elástica dimensional y a resultados fuera de tolerancia. Del mismo modo, una fuerza de corte excesiva también provoca la deformación de las paredes y un espesor irregular de las mismas.
2. Las vibraciones durante el corte reducen la precisión y la calidad de la superficie
En términos prácticos de fabricación, las secciones de pared delgada presentan características de amortiguación bajas, lo que las hace propensas a vibraciones durante las pasadas de la herramienta. En la mayoría de los casos, esto se manifiesta en forma de ondulación superficial, mayor rugosidad y rebabas pronunciadas en los bordes. En situaciones más extremas, provoca un desplazamiento de la posición de los orificios y una mala planitud de las superficies de sellado, lo que compromete directamente la precisión del montaje y el rendimiento del sellado. Cabe destacar que las paredes largas sin soporte y las paredes laterales de cavidades profundas son las que presentan un mayor riesgo de vibración.
3. Deformación por tensiones internas debida a una secuencia incorrecta de retirada de material
Normalmente mecanizamos piezas de paredes delgadas a partir de lingotes macizos, y el proceso elimina un porcentaje muy elevado del material de partida. Si se mecanizan las secciones de pared delgada hasta alcanzar las dimensiones finales demasiado pronto, la eliminación posterior de material rompe el equilibrio de tensiones internas y provoca una deformación estructural generalizada. Precisamente por este motivo, las secuencias de mecanizado mal planificadas y la asignación inadecuada de material se encuentran entre las principales causas de las desviaciones dimensionales tras el mecanizado.
Solución sistemática de mecanizado de precisión con CNC
Para abordar estos problemas desde su origen, PartsMastery ofrece una solución completa de ciclo cerrado basada en una amplia experiencia en el mecanizado de piezas de pared delgada para el sector de la automoción. Aborda directamente las causas fundamentales de los defectos en el mecanizado de piezas de pared delgada, lo que permite obtener resultados predecibles y repetibles.
1. Evaluación inicial de la fabricabilidad (DFM)
Para poner en marcha cada proyecto, llevamos a cabo una evaluación inicial de la fabricabilidad (DFM). Cada solución de mecanizado comienza con un análisis exhaustivo de los datos de su producto. En concreto, nuestros ingenieros analizan el espesor y la altura de las paredes, la profundidad de las cavidades, la distribución de los orificios, las tolerancias de las superficies de montaje y otros parámetros críticos para identificar las zonas de mecanizado de alto riesgo.
Cuando el diseño permite cierta flexibilidad, ofrecemos recomendaciones de optimización sin que ello afecte a la funcionalidad ni al ajuste durante el montaje. Algunos ejemplos habituales son la incorporación de nervaduras de refuerzo locales, la integración de orejetas de sujeción específicas o el ajuste de los ángulos de desmoldeo en cavidades profundas y estrechas. A largo plazo, estos cambios mejoran la estabilidad del mecanizado desde el principio y reducen el riesgo de deformación en la posterior producción en serie.
2. Selección del proceso en función del material
En cuanto a la selección de procesos, adaptamos cada material a una estrategia de fabricación a medida. Las piezas de pared delgada para el sector de la automoción incluyen aleaciones de aluminio, acero inoxidable, plásticos técnicos y otros materiales. Cada material se comporta de forma muy diferente durante el corte, por lo que ajustamos todos los parámetros del proceso en consecuencia.
| Tipo de material | Aplicaciones típicas en el sector de la automoción | Puntos clave de control del mecanizado |
|---|---|---|
| Aleación de aluminio (6061 / 7075, etc.) | Carcasas, soportes, disipadores de calor, conectores para vehículos | Controlar la acumulación de calor durante el corte, minimizar la deformación de las paredes delgadas y la formación de rebabas |
| Acero inoxidable (304 / 316, etc.) | Conectores de alta resistencia, componentes de estanqueidad | Reducir la carga de corte, controlar el endurecimiento por deformación y el desgaste de la herramienta |
| Plástico técnico POM | Estructuras aislantes ligeras, elementos funcionales interiores | Controlar la fuerza de corte y la temperatura para evitar desviaciones dimensionales provocadas por tensiones |
| PEEK, plástico de alto rendimiento | Componentes funcionales de alta gama, piezas resistentes al desgaste | Control estricto de la temperatura para garantizar la estabilidad dimensional tras el mecanizado |
Para piezas con superficies curvas multieje, cavidades profundas o elementos inaccesibles desde una sola dirección, utilizamos el mecanizado de 4 y 5 ejes. Este método reduce los errores derivados de los cambios de fijación y la deformación por sujeción, y permite mecanizar todos los elementos en una sola configuración, lo que garantiza una mayor precisión.
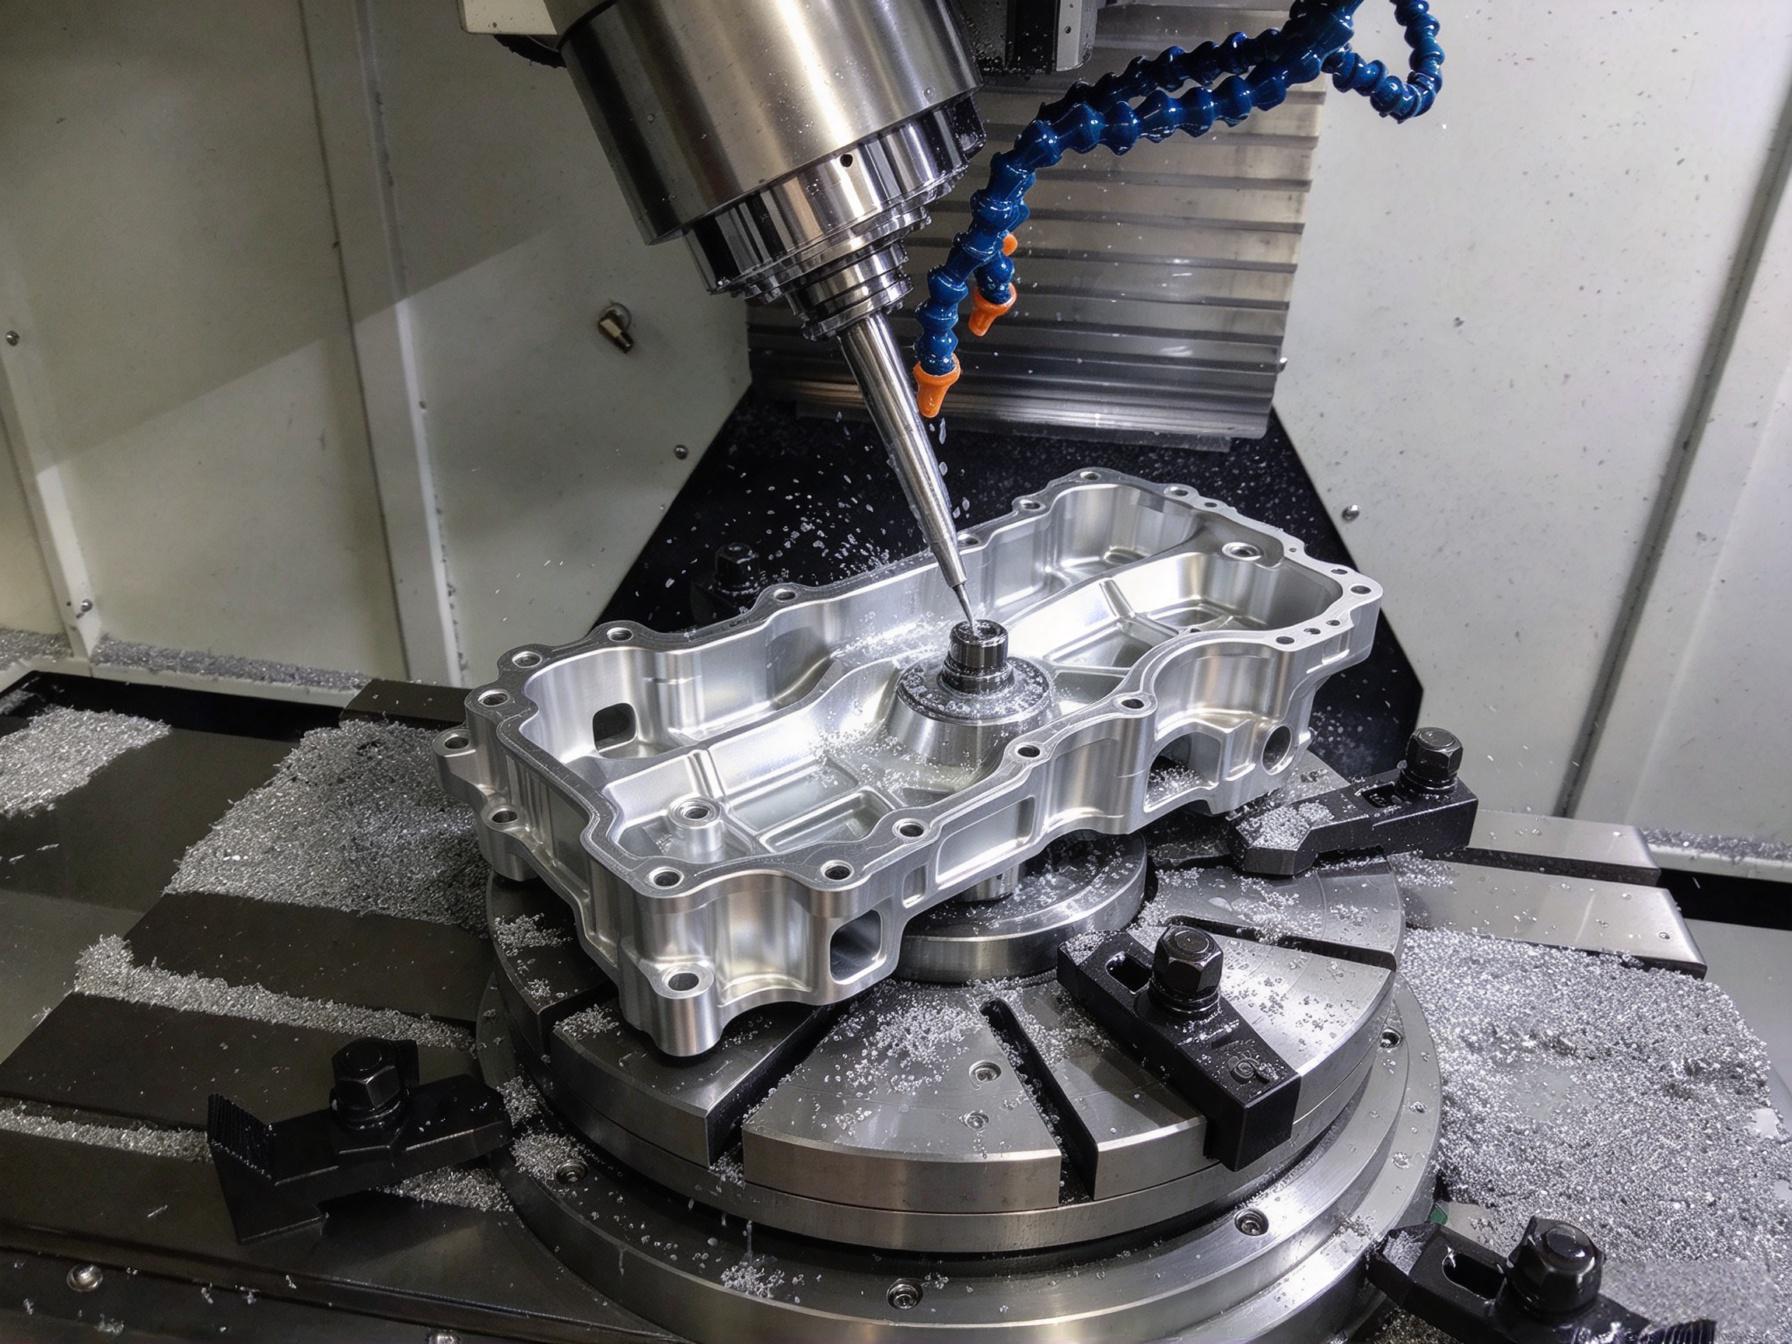
3. Estrategia de mecanizado paso a paso
El siguiente paso en el marco del proceso es nuestra estrategia de mecanizado estructurada paso a paso, que se aplica a todas las piezas de paredes delgadas. En pocas palabras, utilizamos un enfoque de mecanizado en tres fases: estabilización de la estructura → eliminación gradual de material → acabado final de las características.
- Fase de desbaste: Para empezar, utilizamos un mecanizado de alto avance para eliminar gran parte del material en bruto, dejando un margen generoso en las secciones de pared delgada. Damos prioridad a la rigidez estructural general para evitar un debilitamiento prematuro de la pieza.
- Fase de semiacabado: Al pasar a la siguiente fase, perfeccionamos gradualmente los contornos de la pieza, liberamos la tensión interna y estabilizamos la geometría de la pieza, dejando un material en bruto uniforme para el acabado.
- Fase final: Para concluir la secuencia de mecanizado, utilizamos parámetros de corte ligero para dar el acabado final a las paredes delgadas, las superficies de montaje y los orificios de precisión, garantizando así la precisión dimensional y la calidad de la superficie.
En definitiva, esta estrategia evita de forma eficaz la deformación del material provocada por cortes individuales excesivos, mantiene la estabilidad estructural durante todo el proceso y protege la precisión de las características críticas.
4. Sujeción flexible de piezas para la supresión de deformaciones
Además de la estrategia de corte en sí, también utilizamos sistemas de sujeción flexibles para reducir la deformación. Diseñamos soluciones de sujeción a medida adaptadas a la geometría de cada pieza para minimizar la deformación por sujeción:
- Los puntos de sujeción se sitúan en primer lugar en las secciones rígidas y sólidas de la pieza, por lo que nunca ejercemos presión directa sobre las paredes delgadas.
- En el caso de paneles grandes de paredes delgadas y estructuras con cavidades profundas, añadimos soportes auxiliares, ventosas de vacío y mordazas blandas para distribuir la fuerza de sujeción y reducir la deformación local.
- En el caso de las series de producción de gran volumen, vamos perfeccionando el diseño de las plantillas en función de los resultados del primer artículo para garantizar que las condiciones de sujeción sean uniformes en todos los lotes.
5. Trayectorias de herramienta y parámetros de corte optimizados
Además de las mejoras en la sujeción de piezas, optimizamos las trayectorias de la herramienta y los parámetros de corte para lograr un control aún mayor. Reducimos la fuerza de corte y las vibraciones mediante un diseño perfeccionado de las trayectorias de la herramienta y un control específico de los parámetros:
- En el caso concreto de las secciones de pared delgada, utilizamos una profundidad de corte reducida y velocidades de avance elevadas para reducir la presión radial de la herramienta sobre la pared.
- Además, aplicamos trayectorias de fresado ascendentes suaves y cambios de dirección graduales para evitar las vibraciones provocadas por cambios bruscos en la dirección de corte.
- En el caso concreto de las operaciones en cavidades profundas, limitamos estrictamente el saliente de la herramienta y utilizamos herramientas rígidas para minimizar los errores dimensionales derivados de la flexión.
6. Sistema de control de calidad multidimensional
Por último, pero no por ello menos importante, respaldamos cada proceso con un sistema de inspección de calidad en todas las dimensiones. Nuestro sistema de control de calidad en varias fases garantiza que cada pieza cumpla con los requisitos de precisión de la industria automovilística:
- Validación del primer artículo: Nuestros inspectores realizan una inspección dimensional completa de la primera pieza para confirmar la estabilidad del proceso antes de que comience la producción en serie.
- Inspección durante el proceso: Además, comprueban aleatoriamente las dimensiones críticas y el espesor de las paredes durante el mecanizado para corregir el desgaste de las herramientas y las desviaciones en los parámetros.
- Inspección final: Antes del envío, verificamos los diámetros de los orificios, las tolerancias de posición, la planitud, la perpendicularidad y el espesor de las paredes, comparando estos datos con todos los requisitos del plano. En el caso de las piezas de alta precisión, utilizamos una máquina de medición por coordenadas (CMM) para validar las tolerancias geométricas.
- Inspección visual: Como control de calidad final, inspeccionamos las piezas 100% para comprobar el acabado superficial, la presencia de rebabas y los daños causados durante la manipulación antes de su envío.
Servicios de producción para todo el ciclo de vida
Más allá de sus capacidades básicas de mecanizado, PartsMastery te acompaña en todas las fases de tu proyecto, desde la validación del prototipo hasta la producción en serie a gran escala, adaptándose a la fase en la que se encuentre tu proyecto y a tus objetivos de producción.
1. Prototipado de una sola pieza: verificación de la fabricabilidad
Empezando por la creación de prototipos individuales, nos centramos en la verificación de la viabilidad de fabricación. Antes de iniciar la producción a gran escala, fabricamos prototipos mecanizados con CNC para validar el ajuste dimensional, la integridad estructural y el rendimiento funcional. Si el mecanizado del prototipo pone de manifiesto riesgos de deformación o problemas de accesibilidad, también ofrecemos recomendaciones de optimización del diseño en paralelo para resolver los problemas desde el principio y evitar costosas modificaciones posteriores.
2. Producción piloto a pequeña escala: control de la homogeneidad
Al pasar a la producción piloto de bajo volumen, las prioridades se centran en el control de la uniformidad. A medida que los proyectos avanzan hacia las series piloto, el enfoque pasa naturalmente de fabricar una pieza de calidad a producir de forma constante piezas repetibles. Estandarizamos todos los métodos de sujeción de piezas, los programas de mecanizado, los parámetros de las herramientas y las normas de inspección para garantizar una calidad uniforme y reproducible en todo el lote piloto.
3. Producción a gran escala: eficiencia y optimización de costes
Al pasar a una producción de gran volumen, logramos un equilibrio entre la eficiencia y la optimización de costes. En la producción a gran escala, las mejoras específicas en los procesos aumentan la eficiencia del mecanizado, prolongan la vida útil de las herramientas y equilibran la frecuencia de las inspecciones para ofrecer tanto precisión como rentabilidad. Nuestro sistema de producción estandarizado garantiza plazos de entrega fiables y una calidad constante de los lotes, con el fin de cumplir los requisitos de suministro por niveles de los fabricantes de equipos originales (OEM).
Preguntas frecuentes
A continuación, respondemos a las preguntas más frecuentes sobre el mecanizado de piezas de pared delgada para el sector de la automoción.
P1: ¿Cuál es el espesor mínimo de pared mecanizable para las piezas de pared delgada del sector de la automoción?
Para empezar, no existe un espesor mínimo universal para las paredes. El espesor de pared que se puede conseguir depende de las propiedades del material, la altura de la pared, la luz, la estructura de soporte, la dirección de mecanizado, la capacidad de las herramientas y los requisitos de tolerancia. Según la convención del sector, las paredes de menos de 2 mm suelen definirse como de pared delgada, pero esto solo sirve como punto de referencia aproximado. Para obtener una respuesta definitiva, siempre es necesario realizar una evaluación completa de la fabricabilidad basada en su modelo 3D específico.
Pregunta 2: ¿Por qué se deforman las piezas de paredes delgadas tras el mecanizado?
En pocas palabras, entre las causas fundamentales más comunes se encuentran la liberación de tensiones internas, la desviación de la fuerza de corte, la deformación provocada por la sujeción, los efectos del calor generado durante el mecanizado y una secuencia inadecuada de eliminación de material. A menudo, las piezas presentan unas dimensiones correctas mientras están sujetas en el dispositivo de sujeción, pero la recuperación elástica tras liberarlas provoca un desplazamiento dimensional, lo cual es una característica definitoria del mecanizado de paredes delgadas.
Pregunta 3: ¿Puedo obtener un presupuesto de mecanizado directamente a partir de planos en 3D?
Por supuesto. PartsMastery admite todos los principales formatos CAD en 3D, incluidos STP y STEP. En cuanto recibimos tus datos, realizamos una evaluación completa de DFM y te facilitamos un presupuesto detallado basado en el material, la cantidad, los requisitos de tolerancia y las especificaciones de acabado superficial.
Pregunta 4: ¿Aceptáis pedidos de componentes de automoción en pequeñas cantidades?
Sí, por supuesto. Ofrecemos una amplia gama de escalas de producción: prototipos únicos, series piloto de bajo volumen y producción en serie a gran escala. Para adaptarnos a tus necesidades, seleccionamos el método de producción óptimo en función de la geometría de la pieza, el plazo de entrega y los requisitos de precisión.
Conclusión
En definitiva, la calidad en el mecanizado de piezas de pared delgada para la industria de la automoción depende del control preciso de la deformación, la vibración y las tensiones internas, y no solo de la capacidad técnica de la máquina. Para lograr resultados uniformes, se necesita una cadena de procesos bien diseñada, una estrategia de sujeción de piezas y un sistema de inspección que garanticen la producción constante de piezas que cumplan con los estándares de la industria de la automoción.
PartsMastery se especializa en componentes personalizados de precisión para el sector de la automoción, con una experiencia contrastada en el mecanizado de paredes delgadas y el control de la deformación. Trabajamos con aluminio, acero inoxidable, plásticos técnicos y otros materiales, y ofrecemos un servicio integral que abarca desde la optimización del diseño para la fabricación (DFM) y la validación de prototipos hasta la producción en serie. Para empezar, envíanos tus modelos 3D y tus requisitos técnicos, y nuestro equipo de ingeniería desarrollará una solución de mecanizado totalmente a medida y un presupuesto para tu proyecto.